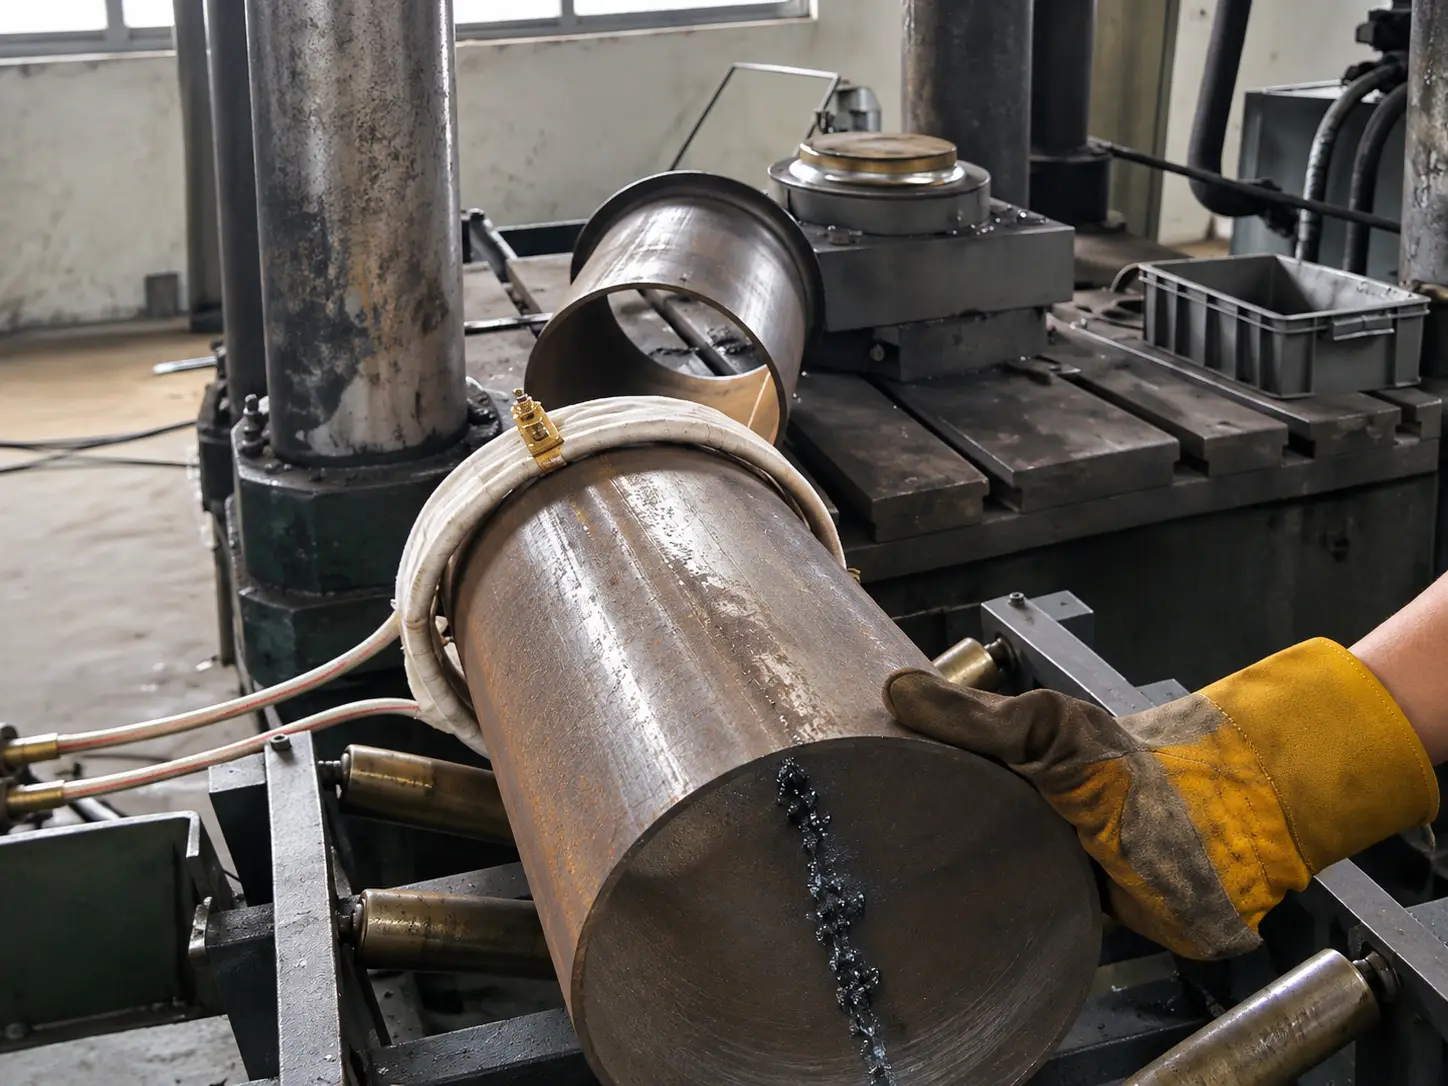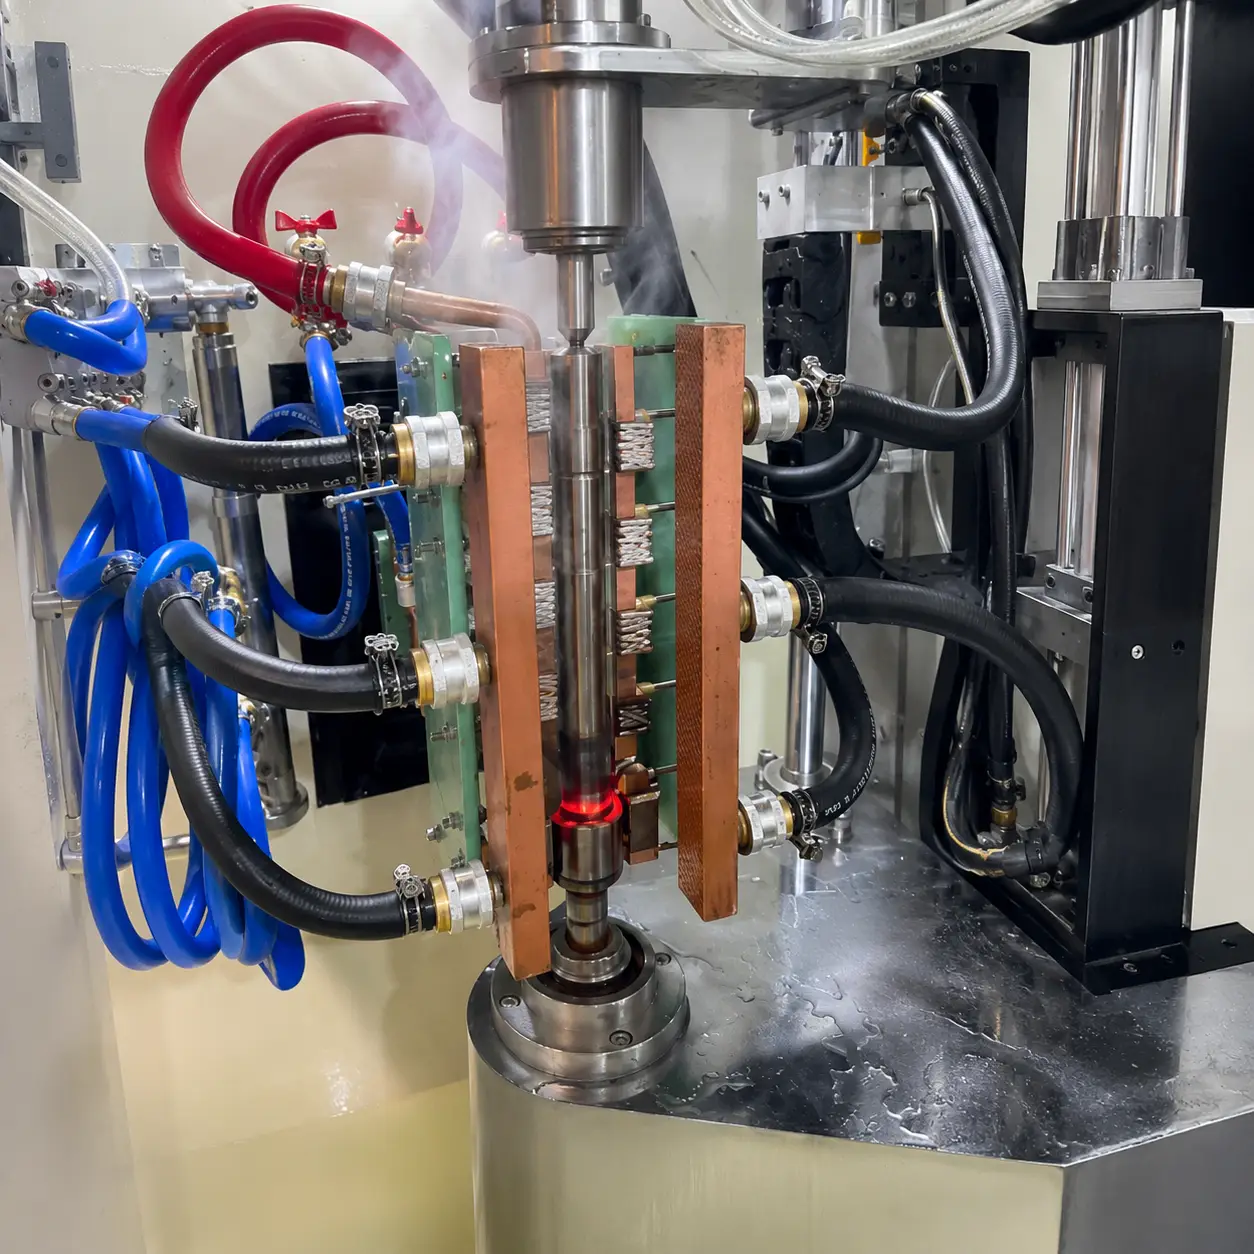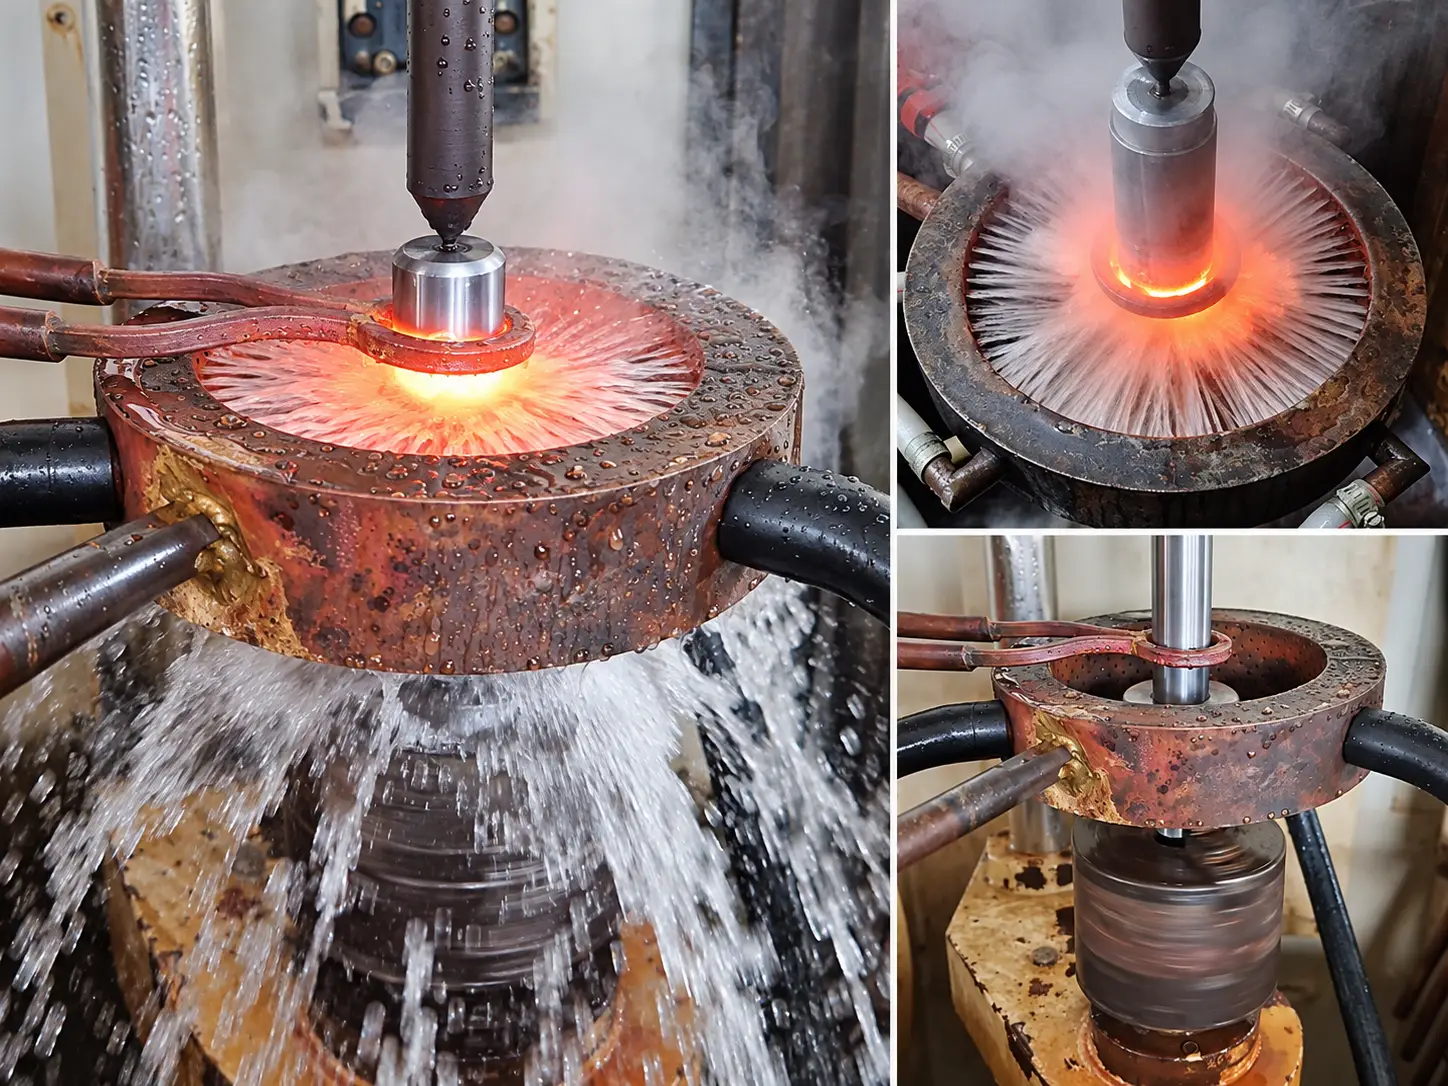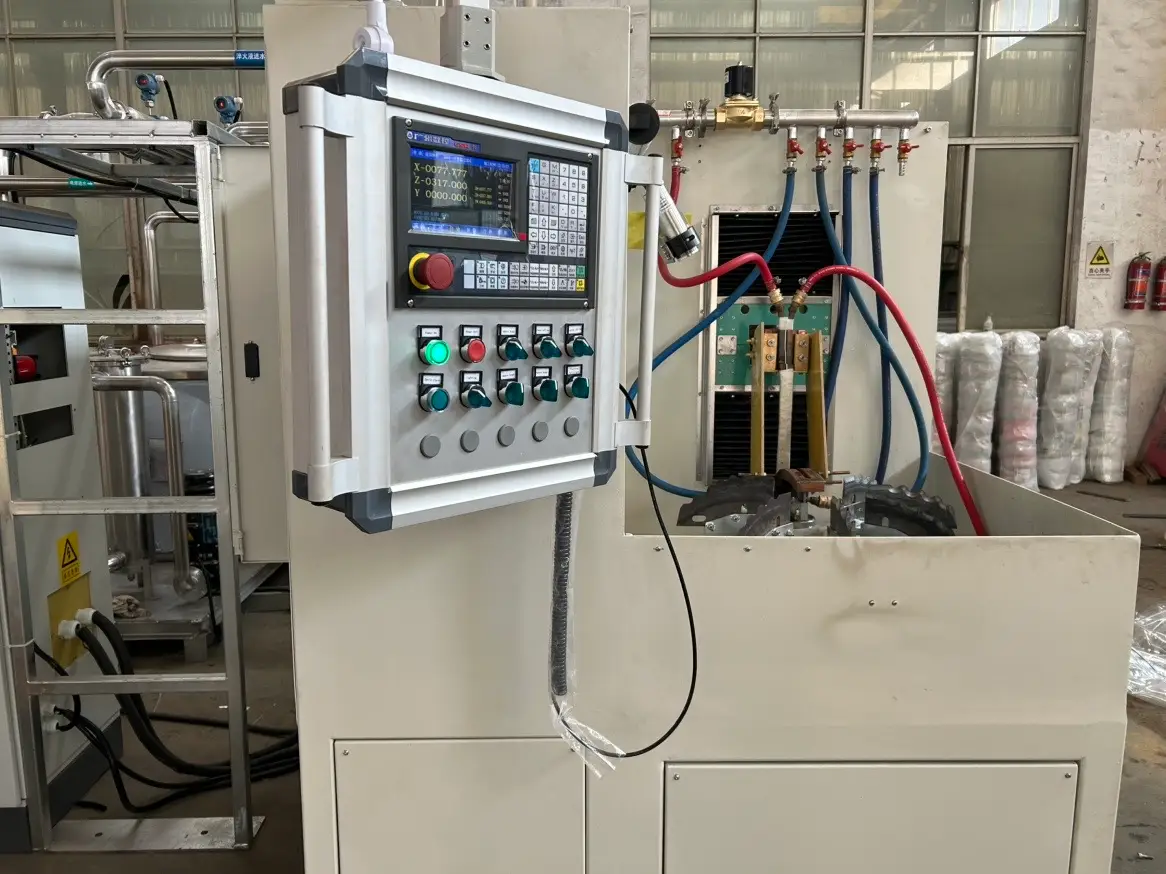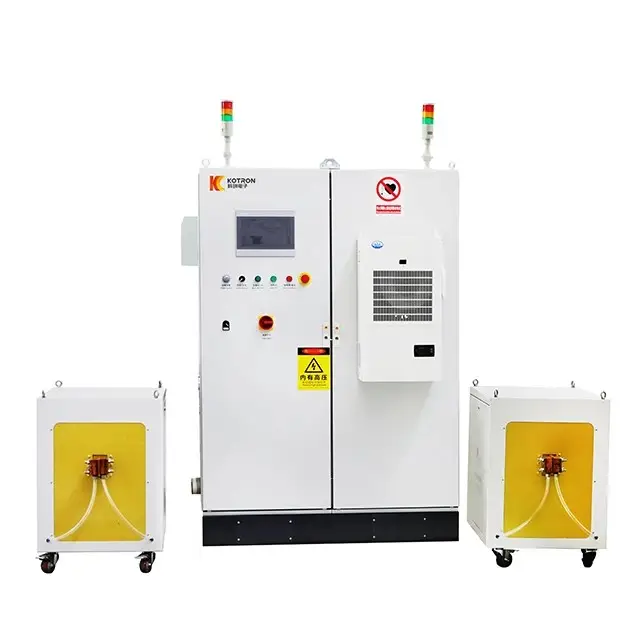
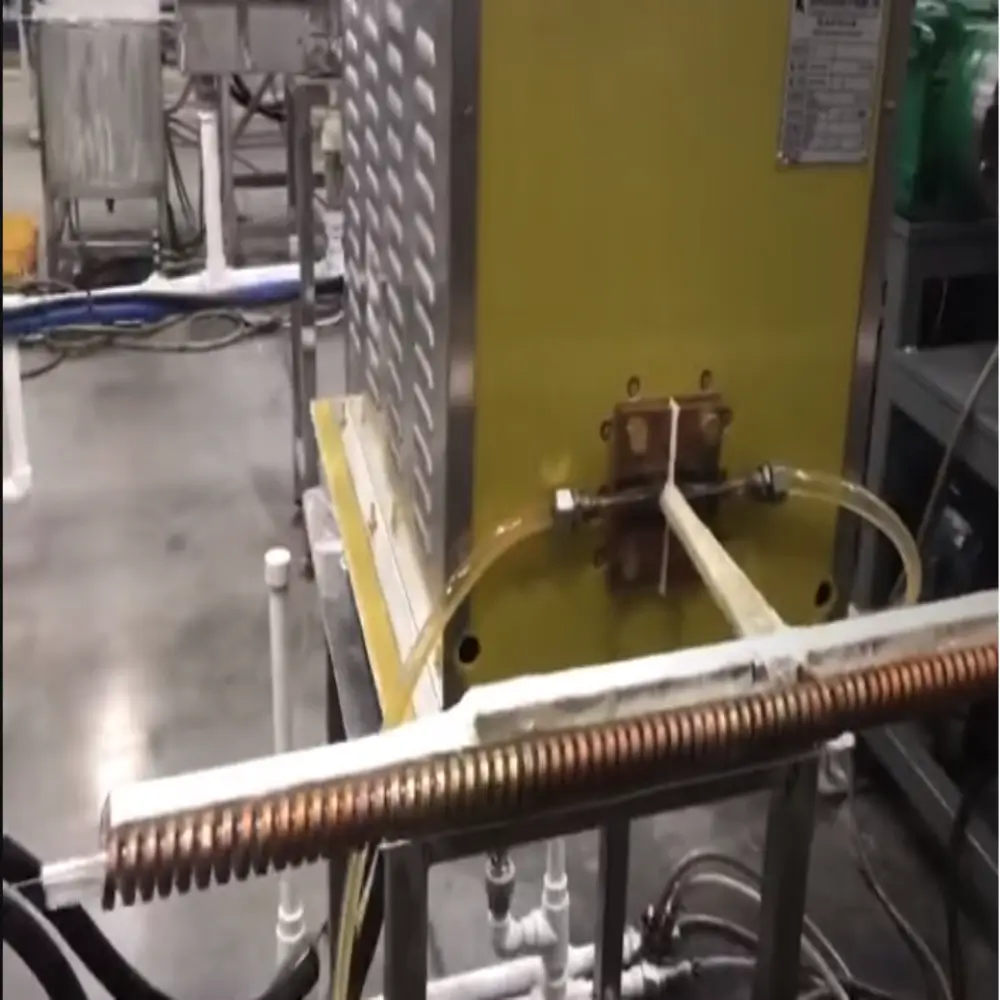
Linia do produkcji nagrzewania indukcyjnego drutu stalowego
Linia do produkcji nagrzewania indukcyjnego drutu stalowego to wysoce wydajne i energooszczędne urządzenie do ciągłego przetwarzania, specjalnie zaprojektowany do zmiękczania, rekrystalizacja, lub wyżarzanie sferoidyzujące drutów metalowych (takich jak stal wysokowęglowa, stal nierdzewna, i druty ze stali stopowej). Wykorzystując nagrzewanie indukcyjne w celu zastąpienia tradycyjnych pieców gazowych lub pieców oporowych, linia ta znacznie zwiększa wydajność produkcji i precyzję kontroli temperatury.
Szczegóły produktu
I. Podstawowe elementy linii produkcyjnej
| Moduł | Opis funkcji |
|---|---|
| System rozwijania | Automatyczny odwijak szpulki zintegrowany z serwomechanizmem kontroli naprężenia (Dokładność ±3N), Możliwość dostosowania do prędkości podawania drutu od 10 do 500 metrów na minutę. |
| Indukcyjna jednostka grzewcza | Wielostopniowy induktor średniej/wysokiej częstotliwości (częstotliwość: 1–50 kHz), o mocy 50–1000 kW, wspieranie segmentowej kontroli temperatury (400–1100°C). |
| System chłodzenia i powolnego chłodzenia | Tunel chłodzenia wodą (do szybkiego chłodzenia) w połączeniu z chłodzeniem powietrzem/chłodzeniem atomowym (do kontrolowanego powolnego chłodzenia), z możliwością regulacji szybkości chłodzenia od 1 do 100°C na sekundę. |
| Urządzenie do ochrony atmosfery | Obudowa uszczelniona azotem/wodorem (zawartość tlenu ≤10 części na milion), zaprojektowane tak, aby zapobiegać utlenianiu i osiągać jasne wyżarzanie (chropowatość powierzchni Ra ≤0,6 mikrometra). |
| Inteligentny system sterowania | System sterowania oparty na PLC zintegrowany ze sprzężeniem zwrotnym temperatury w zamkniętej pętli, kontrola prędkości i mocy drutu, monitorowanie zużycia energii, i identyfikowalność danych (kompatybilny z integracją MES). |
| Moduł przetwarzania końcowego | Aplikacja powłoki olejowej/powłoki online, wykrywanie wad prądów wirowych, automatyczne zwijanie (na szpulki lub bębny), oraz wsparcie dla cięcia o stałej długości i wymiany cewek. |
II. Charakterystyka techniczna i zalety
-
Wysoka wydajność i oszczędność energii
- Szybkie nagrzewanie: Nagrzewanie indukcyjne działa bezpośrednio na powierzchnię drutu stalowego, osiągając szybkość nagrzewania 100–500°C na sekundę (5–10 razy szybciej niż tradycyjne piece), przy prędkościach podawania drutu dochodzących do 500 metrów na minutę dla drutu stalowego Φ0,5 mm.
- Niskie zużycie energii: O sprawności konwersji elektrotermicznej ≥85%, całkowite zużycie energii wynosi zaledwie 0,15–0,3 kWh na kilogram (30–50% w porównaniu z tradycyjnymi piecami gazowymi).
-
Precyzyjna kontrola temperatury i poprawa jakości
- Segmentowa kontrola temperatury:
- Strefa podgrzewania: 400–600°C
- Strefa moczenia: docelowa temperatura (np., 750–900°C dla stali wysokowęglowej)
- Strefa powolnego chłodzenia: 500–300°C
Wahania temperatury są kontrolowane w zakresie ±5°C.
- Jednorodność mikrostrukturalna:
Poprzez szybką austenityzację i kontrolowane chłodzenie, wielkość ziarna spełnia ≤Grade 8 (Norma ASTM), przy wahaniach wytrzymałości na rozciąganie ≤±15 MPa.
- Segmentowa kontrola temperatury:
-
Elastyczność i przyjazność dla środowiska
- Kompatybilność z wieloma materiałami:
Dostosowując częstotliwość (wysoka częstotliwość dla cienkich drutów, średnia częstotliwość dla grubych drutów) i moc, lina jest kompatybilna z drutami stalowymi Φ0,2–10mm (w tym stal wysokowęglowa, stal nierdzewna, i stop tytanu). - Zerowa emisja: Nie zawiera gazów spalinowych i charakteryzuje się recyklingiem azotu, linia jest zgodna z normą ISO 14001 standardy środowiskowe.
- Kompatybilność z wieloma materiałami:
III. Typowe parametry techniczne
| Projekt | Zakres parametrów | Scenariusz zastosowania |
|---|---|---|
| Zakres średnic drutu | Φ0,2–10 mm | Stalowy sznur, drut do stopki opony, Drut sprężynowy, Drut spawalniczy |
| Temperatura wyżarzania | 400–1100°C (specyficzne dla materiału; np., 1050°C dla 304 stal nierdzewna) | Wyżarzanie rekrystalizujące, wyżarzanie sferoidyzujące, leczenie roztworem |
| Prędkość drutu | 50–500 m/min (Może osiągnąć drut stalowy Φ0,5 mm 500 m/min) | Szybka produkcja ciągła (zintegrowane z liniami rysunkowymi/galwanicznymi) |
| Szybkość chłodzenia | 1–100°C/s (programowalna regulacja chłodzenia wodą/powietrzem) | Kontrolowanie proporcji perlitu i eliminacja naprężeń wewnętrznych |
| Roczna zdolność produkcyjna | 10,000–200 000 ton (w zależności od średnicy drutu i prędkości) | Zakłady produkujące drut na dużą skalę, przedsiębiorstwa zajmujące się specjalnymi produktami metalowymi |
V. Zalecenia dotyczące wyboru i użytkowania
-
Analiza wymagań procesu:
- Rodzaj materiału i wyżarzania: stal wysokowęglowa (wyżarzanie sferoidyzujące), stal nierdzewna (wyżarzanie rozpuszczające), drut ze stali stopowej (wyżarzanie rekrystalizacyjne).
- Wymagania dotyczące jakości powierzchni: czy wyżarzanie jasne (z atmosferą ochronną) jest potrzebne lub dopuszczalne jest utlenianie (z późniejszym marynowaniem).
-
Priorytet kluczowych konfiguracji:
- Częstotliwość indukcyjna:
- Do drutu stalowego Φ0,2–2 mm: 50Wysoka częstotliwość –100 kHz do szybkiego nagrzewania powierzchni;
- Do drutu stalowego Φ2–10 mm: 1–10 kHz średnia częstotliwość do ogrzewania głęboko penetrującego.
- System chłodzenia:
- Chłodzenie wodne: nadaje się do szybkiego chłodzenia drutów stalowych o wysokiej wytrzymałości (np., drut fortepianowy);
- Chłodzenie powietrzem/chłodzenie mgłą: nadaje się do powolnego chłodzenia drutów ze stali średnio-niskowęglowej, aby zapobiec kruchości.
- Częstotliwość indukcyjna:
-
Konserwacja i kontrola kosztów:
- Codzienna kontrola izolacji cewki indukcyjnej i przepływu wody chłodzącej (≥20 litrów na minutę), z miesięczną kalibracją układu pomiaru temperatury.
- Zastosowanie krajowych generatorów azotu zamiast importowanych zbiorników magazynujących gaz w celu zmniejszenia kosztów dostaw gazu.