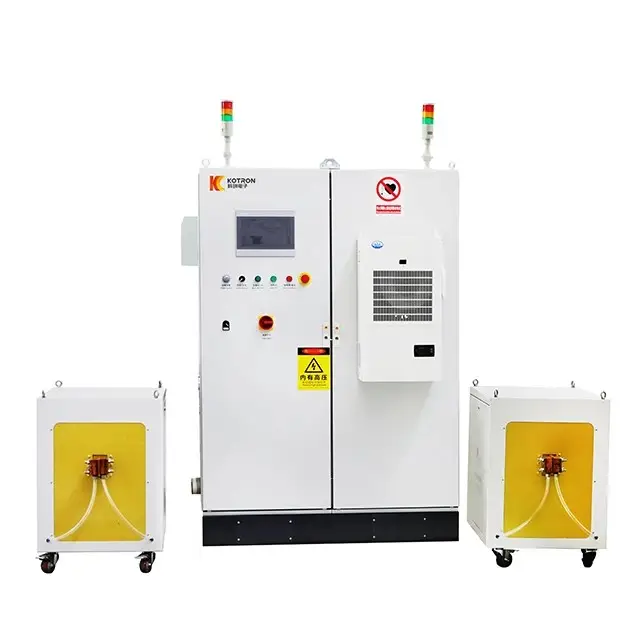
สายการผลิตการบำบัดความร้อนด้วยการเหนี่ยวนำสำหรับลวดเหล็ก
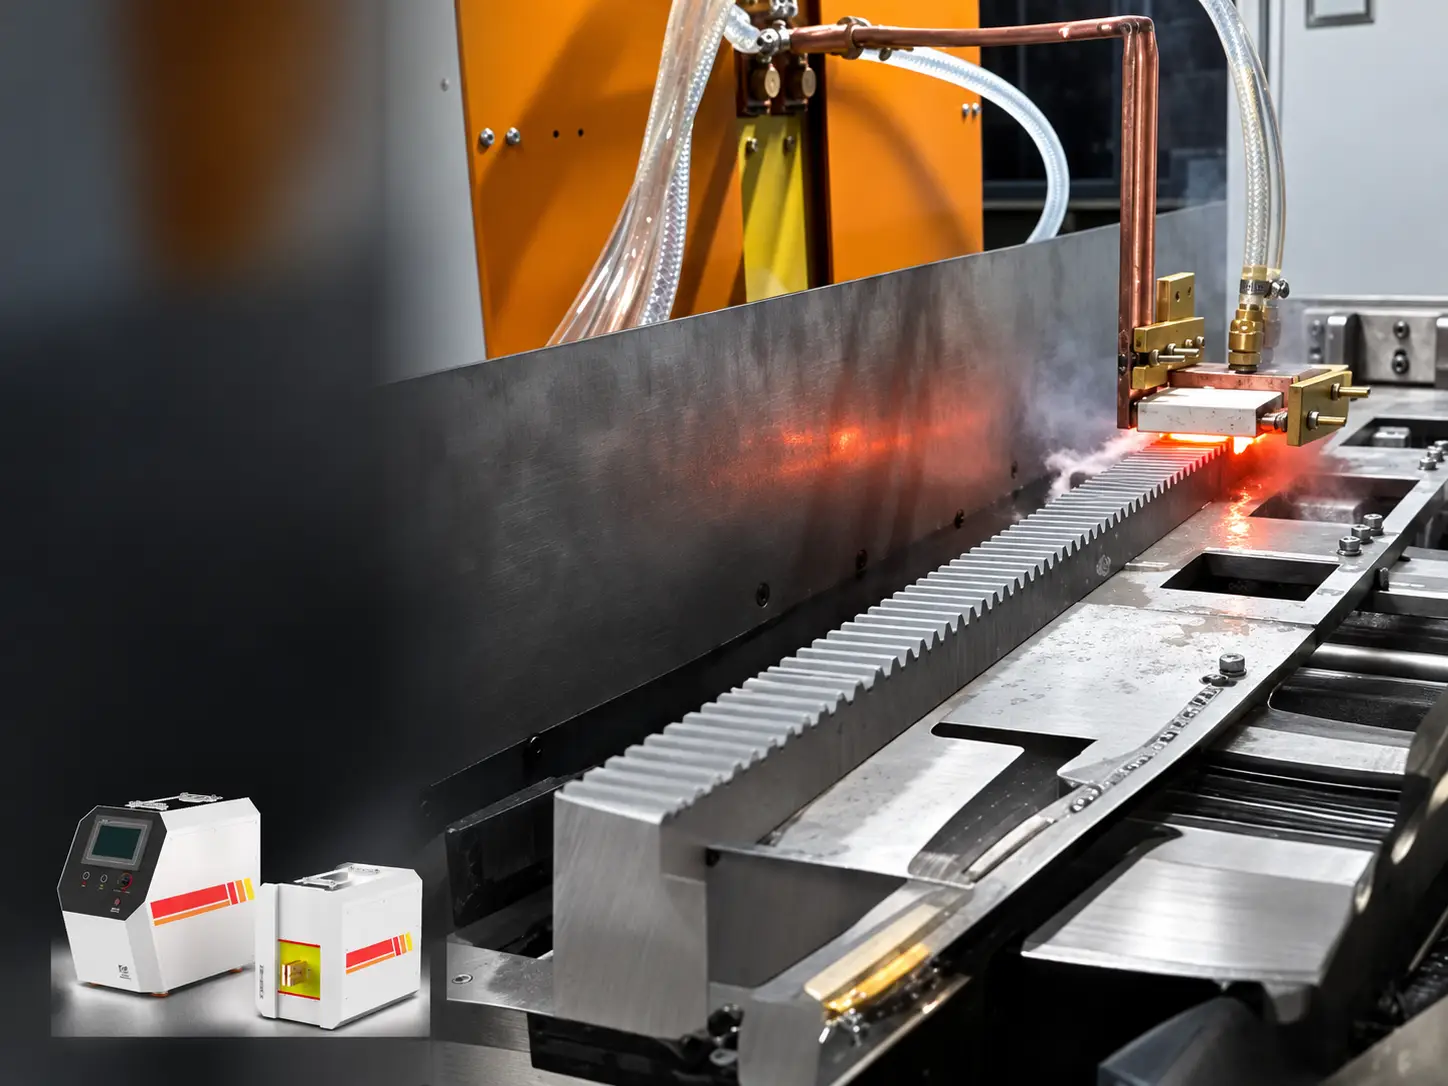
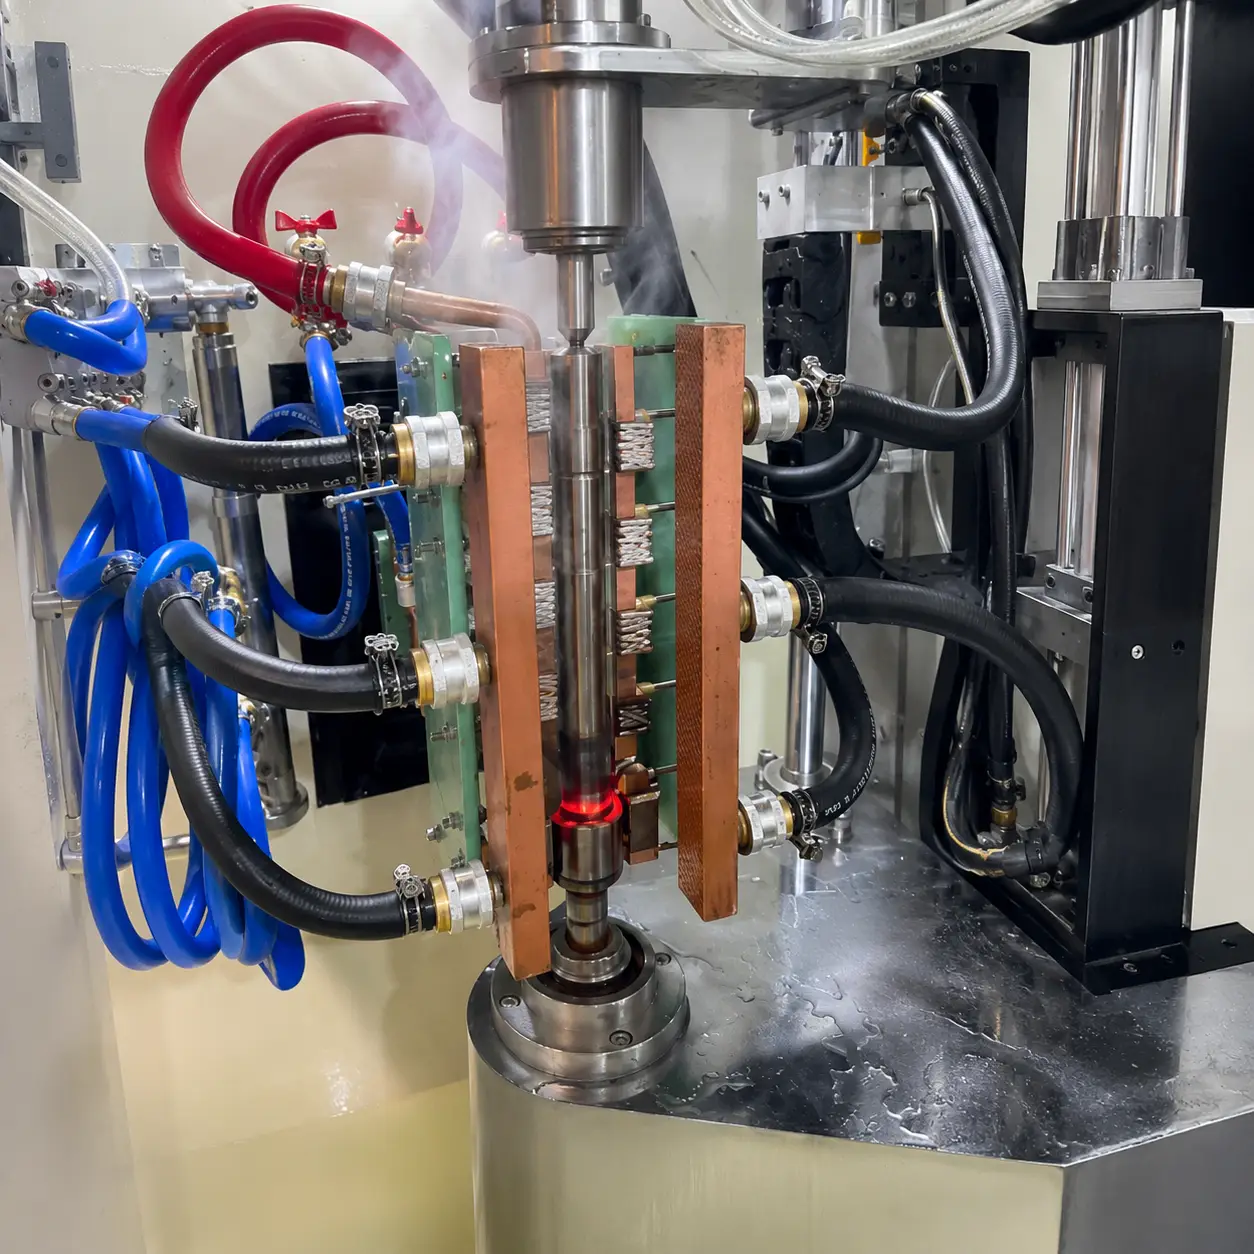
สายการผลิตการบำบัดความร้อนด้วยการเหนี่ยวนำสำหรับลวดเหล็กเป็นอุปกรณ์การประมวลผลต่อเนื่องที่มีประสิทธิภาพสูงและประหยัดพลังงาน, ออกแบบมาโดยเฉพาะเพื่อความนุ่มนวล, การตกผลึกใหม่, หรือการหลอมลวดโลหะให้เป็นทรงกลม (เช่น เหล็กกล้าคาร์บอนสูง, สแตนเลส, และลวดเหล็กอัลลอยด์). โดยการนำความร้อนแบบเหนี่ยวนำมาทดแทนเตาแก๊สหรือเตาต้านทานแบบเดิม, สายการผลิตนี้ช่วยเพิ่มประสิทธิภาพการผลิตและความแม่นยำในการควบคุมอุณหภูมิได้อย่างมาก.
รายละเอียดสินค้า
I. ส่วนประกอบหลักของสายการผลิต
| โมดูล | คำอธิบายฟังก์ชั่น |
|---|---|
| ระบบคลายเกลียว | เครื่องคลายเกลียวกระสวยอัตโนมัติที่รวมเข้ากับการควบคุมความตึงของเซอร์โว (ความแม่นยำ ±3N), สามารถปรับความเร็วของสายไฟได้ตั้งแต่ 10 ต่อ 500 เมตรต่อวินาที. |
| หน่วยทำความร้อนเหนี่ยวนำ | ตัวเหนี่ยวนำความถี่กลาง/ความถี่สูงแบบหลายขั้นตอน (ความถี่: 1–50 kHz), ด้วยกำลังไฟฟ้า 50–1,000 กิโลวัตต์, รองรับการควบคุมอุณหภูมิแบบแบ่งส่วน (400–1100°ซ). |
| ระบบทำความเย็นและระบายความร้อนช้า | อุโมงค์ระบายความร้อนด้วยน้ำ (เพื่อความเย็นอย่างรวดเร็ว) รวมกับระบบระบายความร้อนด้วยอากาศ/ระบบทำความเย็นแบบอะตอมไมซ์ (เพื่อควบคุมความเย็นช้าได้), โดดเด่นด้วยการปรับอัตราการทำความเย็นจาก 1 ถึง 100°C ต่อวินาที. |
| อุปกรณ์ป้องกันบรรยากาศ | ตู้ปิดผนึกไนโตรเจน/ไฮโดรเจน (ปริมาณออกซิเจน ≤10 ส่วนในล้านส่วน), ออกแบบมาเพื่อป้องกันการเกิดออกซิเดชันและการหลอมที่สดใส (ความหยาบผิว Ra ≤0.6 ไมโครเมตร). |
| ระบบควบคุมอัจฉริยะ | ระบบควบคุมที่ใช้ PLC บูรณาการกับอุณหภูมิป้อนกลับแบบวงปิด, การควบคุมความเร็วของสายไฟ, การตรวจสอบการใช้พลังงาน, และการติดตามข้อมูล (เข้ากันได้กับการรวม MES). |
| โมดูลหลังการประมวลผล | การเคลือบ/เคลือบน้ำมันออนไลน์, การตรวจจับข้อบกพร่องของกระแสวน, ขดอัตโนมัติ (ลงบนกระสวยหรือถังซัก), และรองรับการตัดและเปลี่ยนคอยล์ตามความยาวคงที่. |
II. ลักษณะทางเทคนิคและข้อดี
-
ประสิทธิภาพสูงและประหยัดพลังงาน
- การให้ความร้อนอย่างรวดเร็ว: การทำความร้อนแบบเหนี่ยวนำจะทำหน้าที่โดยตรงบนพื้นผิวของลวดเหล็ก, บรรลุอัตราการทำความร้อนที่ 100–500°C ต่อวินาที (5–เร็วกว่าเตาแบบเดิมถึง 10 เท่า), ด้วยความเร็วของสายไฟที่สูงถึง 500 เมตรต่อนาทีสำหรับลวดเหล็ก Φ0.5 มม.
- การใช้พลังงานต่ำ: ด้วยประสิทธิภาพการแปลงความร้อนด้วยไฟฟ้าที่ ≥85%, การใช้พลังงานโดยรวมเพียง 0.15–0.3 กิโลวัตต์ชั่วโมงต่อกิโลกรัม (30–50% ของเตาแก๊สแบบดั้งเดิม).
-
การควบคุมอุณหภูมิที่แม่นยำและการปรับปรุงคุณภาพ
- การควบคุมอุณหภูมิแบบแบ่งส่วน:
- โซนอุ่นเครื่อง: 400–600°ซ
- โซนแช่น้ำ: อุณหภูมิเป้าหมาย (เช่น, 750–900°C สำหรับเหล็กกล้าคาร์บอนสูง)
- โซนความเย็นช้า: 500–300°ซ
ความผันผวนของอุณหภูมิจะถูกควบคุมภายใน ±5°C.
- ความสม่ำเสมอของโครงสร้างจุลภาค:
ผ่านการออสเทนไนซ์อย่างรวดเร็วและควบคุมความเย็น, ขนาดเกรนตรงตาม ≤Grade 8 (มาตรฐาน ASTM), โดยมีค่าความต้านแรงดึง ≤±15 MPa.
- การควบคุมอุณหภูมิแบบแบ่งส่วน:
-
ความยืดหยุ่นและความเป็นมิตรต่อสิ่งแวดล้อม
- ความเข้ากันได้หลายวัสดุ:
โดยการปรับความถี่ (ความถี่สูงสำหรับสายไฟเส้นเล็ก, ความถี่กลางสำหรับสายไฟหนา) และกำลังไฟ, เส้นนี้เข้ากันได้กับลวดเหล็ก Φ0.2–10 มม (รวมถึงเหล็กกล้าคาร์บอนสูง, สแตนเลส, และโลหะผสมไทเทเนียม). - การปล่อยมลพิษเป็นศูนย์: ปราศจากก๊าซไอเสียจากการเผาไหม้และมีการรีไซเคิลไนโตรเจน, เส้นนี้สอดคล้องกับมาตรฐาน ISO 14001 มาตรฐานด้านสิ่งแวดล้อม.
- ความเข้ากันได้หลายวัสดุ:
III. พารามิเตอร์ทางเทคนิคทั่วไป
| โครงการ | ช่วงพารามิเตอร์ | สถานการณ์การใช้งาน |
|---|---|---|
| ช่วงเส้นผ่านศูนย์กลางลวด | Φ0.2–10 มม | สายเหล็ก, ลวดลูกปัดยาง, ลวดสปริง, ลวดเชื่อม |
| อุณหภูมิการหลอม | 400–1100°ซ (เฉพาะวัสดุ; เช่น, 1050°C สำหรับ 304 สแตนเลส) | การหลอมการตกผลึกซ้ำ, การหลอมเป็นทรงกลม, การบำบัดด้วยสารละลาย |
| ความเร็วของสายไฟ | 50–500 ม./นาที (สามารถเข้าถึงลวดเหล็ก Φ0.5 มม 500 เมตร/นาที) | การผลิตต่อเนื่องความเร็วสูง (บูรณาการกับเส้นวาด/ชุบ) |
| อัตราการทำความเย็น | 1–100°ซ/วินาที (การปรับตั้งโปรแกรมสำหรับการระบายความร้อนด้วยน้ำ / อากาศ) | ควบคุมสัดส่วนของไข่มุกและขจัดความเครียดภายใน |
| กำลังการผลิตประจำปี | 10,000–200,000 ตัน (ขึ้นอยู่กับเส้นผ่านศูนย์กลางและความเร็วของลวด) | โรงงานผลิตลวดขนาดใหญ่, วิสาหกิจผลิตภัณฑ์โลหะพิเศษ |
V. การเลือกและคำแนะนำการใช้งาน
-
การวิเคราะห์ความต้องการของกระบวนการ:
- วัสดุและประเภทการหลอม: เหล็กกล้าคาร์บอนสูง (การหลอมเป็นทรงกลม), สแตนเลส (การหลอมสารละลาย), ลวดเหล็กโลหะผสม (การหลอมการตกผลึกซ้ำ).
- ข้อกำหนดด้านคุณภาพพื้นผิว: ไม่ว่าจะเป็นการหลอมแบบสดใส (พร้อมบรรยากาศการปกป้อง) จำเป็นหรือยอมรับการเกิดออกซิเดชันได้ (ด้วยการดองในภายหลัง).
-
ลำดับความสำคัญของการกำหนดค่าคีย์:
- ความถี่เหนี่ยวนำ:
- สำหรับลวดเหล็กกล้า Φ0.2–2 มม: 50–100 kHz ความถี่สูงเพื่อการทำความร้อนพื้นผิวอย่างรวดเร็ว;
- สำหรับลวดเหล็กขนาด Φ2–10 มม: 1–ความถี่กลาง 10 kHz สำหรับการให้ความร้อนแบบเจาะลึก.
- ระบบระบายความร้อน:
- การระบายความร้อนด้วยน้ำ: เหมาะสำหรับการระบายความร้อนอย่างรวดเร็วของลวดเหล็กที่มีความแข็งแรงสูง (เช่น, สายเปียโน);
- ระบายความร้อนด้วยอากาศ / ระบายความร้อนด้วยหมอก: เหมาะสำหรับการระบายความร้อนช้าของลวดเหล็กกล้าคาร์บอนต่ำปานกลางเพื่อป้องกันการเปราะ.
- ความถี่เหนี่ยวนำ:
-
การบำรุงรักษาและการควบคุมต้นทุน:
- การตรวจสอบฉนวนตัวเหนี่ยวนำและการไหลของน้ำหล่อเย็นทุกวัน (≥20ลิตรต่อนาที), พร้อมการสอบเทียบระบบวัดอุณหภูมิรายเดือน.
- การใช้เครื่องกำเนิดไนโตรเจนในประเทศแทนถังเก็บก๊าซนำเข้าเพื่อลดต้นทุนการจัดหาก๊าซ.