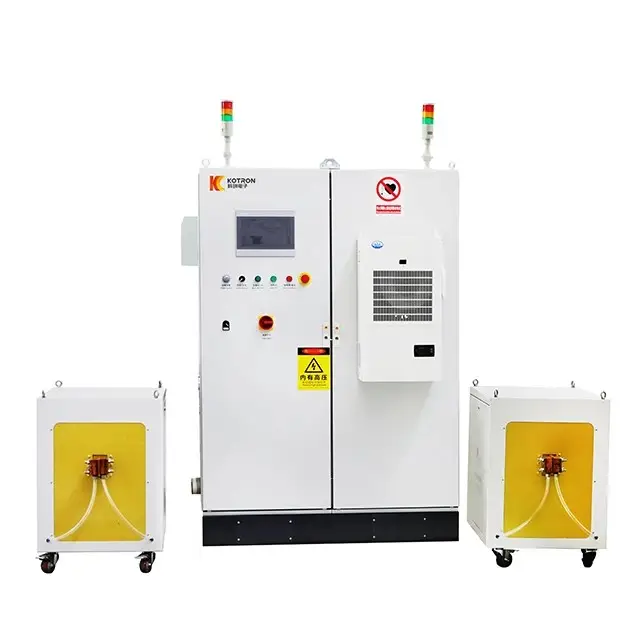
钢丝感应热处理生产线
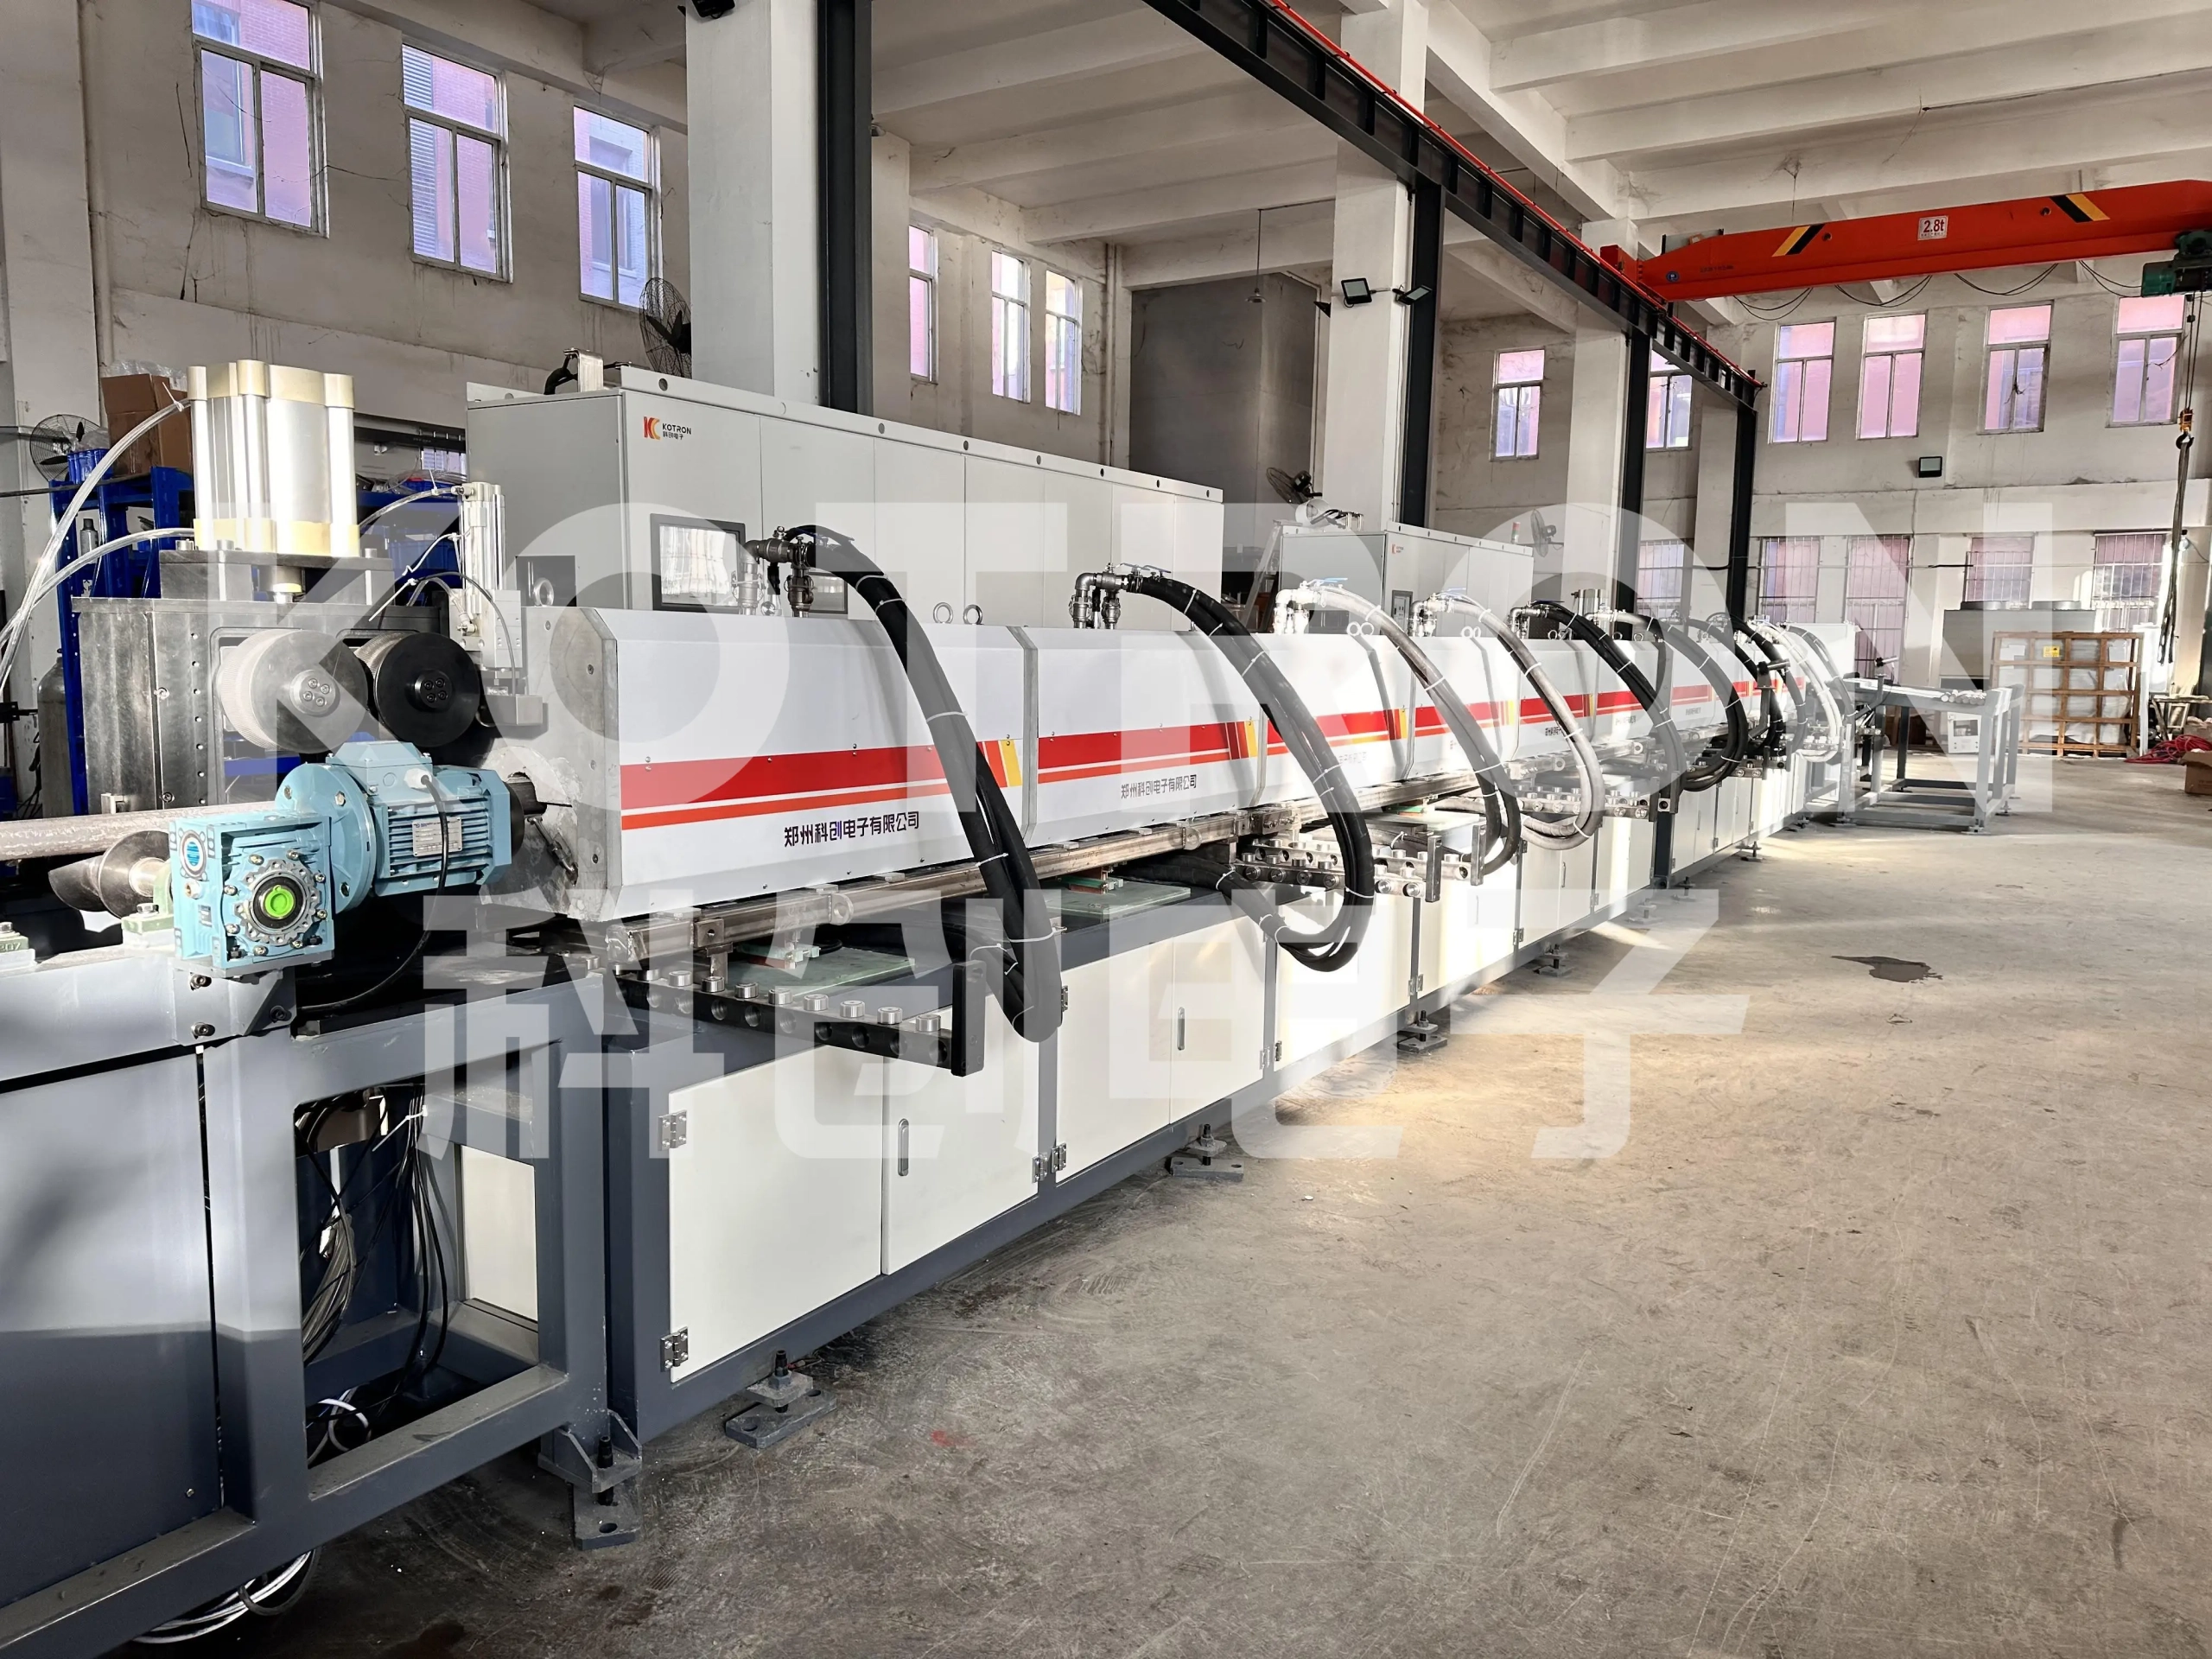
钢丝感应热处理生产线是一种高效节能的连续加工设备, 专为软化而设计, 再结晶, 或金属线材的球化退火 (如高碳钢, 不锈钢, 和合金钢丝). 利用感应加热替代传统燃气炉或电阻炉, 该生产线显着提高了生产效率和温控精度.
产品详情
I. 生产线核心部件
| 模块 | 功能说明 |
|---|---|
| 开卷系统 | 集成伺服张力控制的自动筒管开卷机 (±3N精度), 能够适应线速度范围 10 到 500 米每分钟. |
| 感应加热装置 | 多级中高频电感 (频率: 1–50 kHz), 输出功率为 50–1000 kW, 支持分段控温 (400–1100°C). |
| 冷却及缓冷系统 | 水冷隧道 (用于快速冷却) 与风冷/雾化冷却相结合 (用于可控缓慢冷却), 具有可调冷却速率 1 每秒可达 100°C. |
| 气氛保护装置 | 氮/氢密封外壳 (氧含量≤百万分之十), 旨在防止氧化并实现光亮退火 (表面粗糙度Ra≤0.6微米). |
| 智能控制系统 | 基于PLC的温度闭环反馈集成控制系统, 线速功率控制, 能耗监测, 和数据可追溯性 (兼容MES集成). |
| 后处理模块 | 在线涂油/涂装应用, 涡流探伤, 自动卷取 (在线轴或鼓上), 并支持定长切割和线圈更换. |
II. 技术特点及优势
-
高效节能
- 快速加热: 感应加热直接作用于钢丝表面, 实现每秒 100–500°C 的加热速率 (5–比传统熔炉快 10 倍), 线速可达 500 Φ0.5mm钢丝每分钟米数.
- 低能耗: 电热转换效率≥85%, 每公斤综合能耗仅为0.15-0.3千瓦时 (30– 传统燃气炉的 50%).
-
精确的温度控制和质量提升
- 分段控温:
- 预热区: 400–600°C
- 浸泡区: 目标温度 (例如, 750高碳钢为 –900°C)
- 缓冷区: 500–300°C
温度波动控制在±5℃以内.
- 微观结构均匀性:
通过快速奥氏体化和控制冷却, 粒度满足≤等级 8 (ASTM标准), 抗拉强度变化≤±15 MPa.
- 分段控温:
-
灵活性和环保性
- 多材料兼容性:
通过调整频率 (用于细线的高频, 中频,适用于粗电线) 以及功率, 该线兼容Φ0.2-10mm钢丝 (包括高碳钢, 不锈钢, 和钛合金). - 零排放: 无燃烧废气并具有氮回收功能, 该生产线符合 ISO 标准 14001 环境标准.
- 多材料兼容性:
III. 典型技术参数
| 项目 | 参数范围 | 应用场景 |
|---|---|---|
| 线径范围 | Φ0.2-10毫米 | 钢帘线, 轮胎胎圈钢丝, 弹簧钢丝, 焊丝 |
| 退火温度 | 400–1100°C (特定材料; 例如, 1050°C 为 304 不锈钢) | 再结晶退火, 球化退火, 固溶处理 |
| 线速 | 50–500 米/分钟 (Φ0.5mm钢丝可达 500 米/分钟) | 高速连续生产 (与拉丝/电镀线集成) |
| 冷却速度 | 1–100°C/秒 (水/风冷却的可编程调节) | 控制珠光体比例消除内应力 |
| 年生产能力 | 10,000–20万吨 (取决于线径和速度) | 大型电线制造厂, 特种金属制品企业 |
V. 选择和使用建议
-
工艺需求分析:
- 材质及退火类型: 高碳钢 (球化退火), 不锈钢 (固溶退火), 合金钢丝 (再结晶退火).
- 表面质量要求: 是否光亮退火 (有保护气氛) 是需要的或者氧化是可以接受的 (随后进行酸洗).
-
关键配置优先级:
- 感应频率:
- 适用于Φ0.2-2mm钢丝: 50–100 kHz 高频可快速表面加热;
- 适用于 Φ2–10 mm 钢丝: 1–10 kHz 中频,用于深度穿透加热.
- 冷却系统:
- 水冷: 适用于高强度钢丝的快速冷却 (例如, 钢琴线);
- 风冷/雾冷: 适用于中低碳钢丝缓冷,防止脆化.
- 感应频率:
-
维护和成本控制:
- 电感绝缘及冷却水流量的日常检查 (≥20升/分钟), 每月校准温度测量系统.
- 采用国产制氮机替代进口储气罐,降低供气成本.