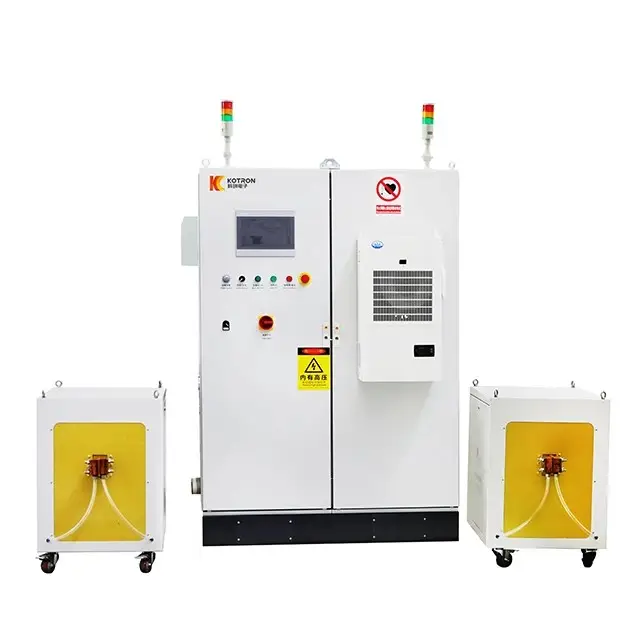
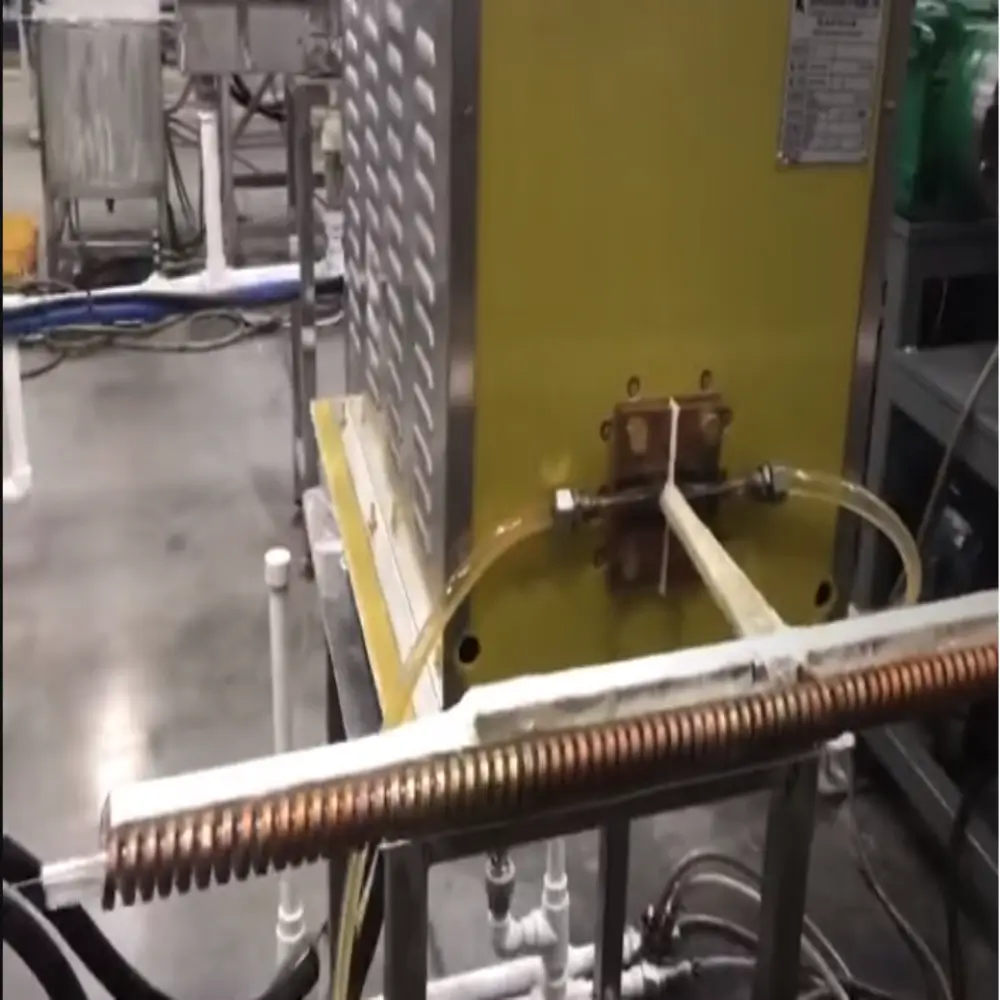
Dây chuyền sản xuất xử lý nhiệt cảm ứng cho dây thép
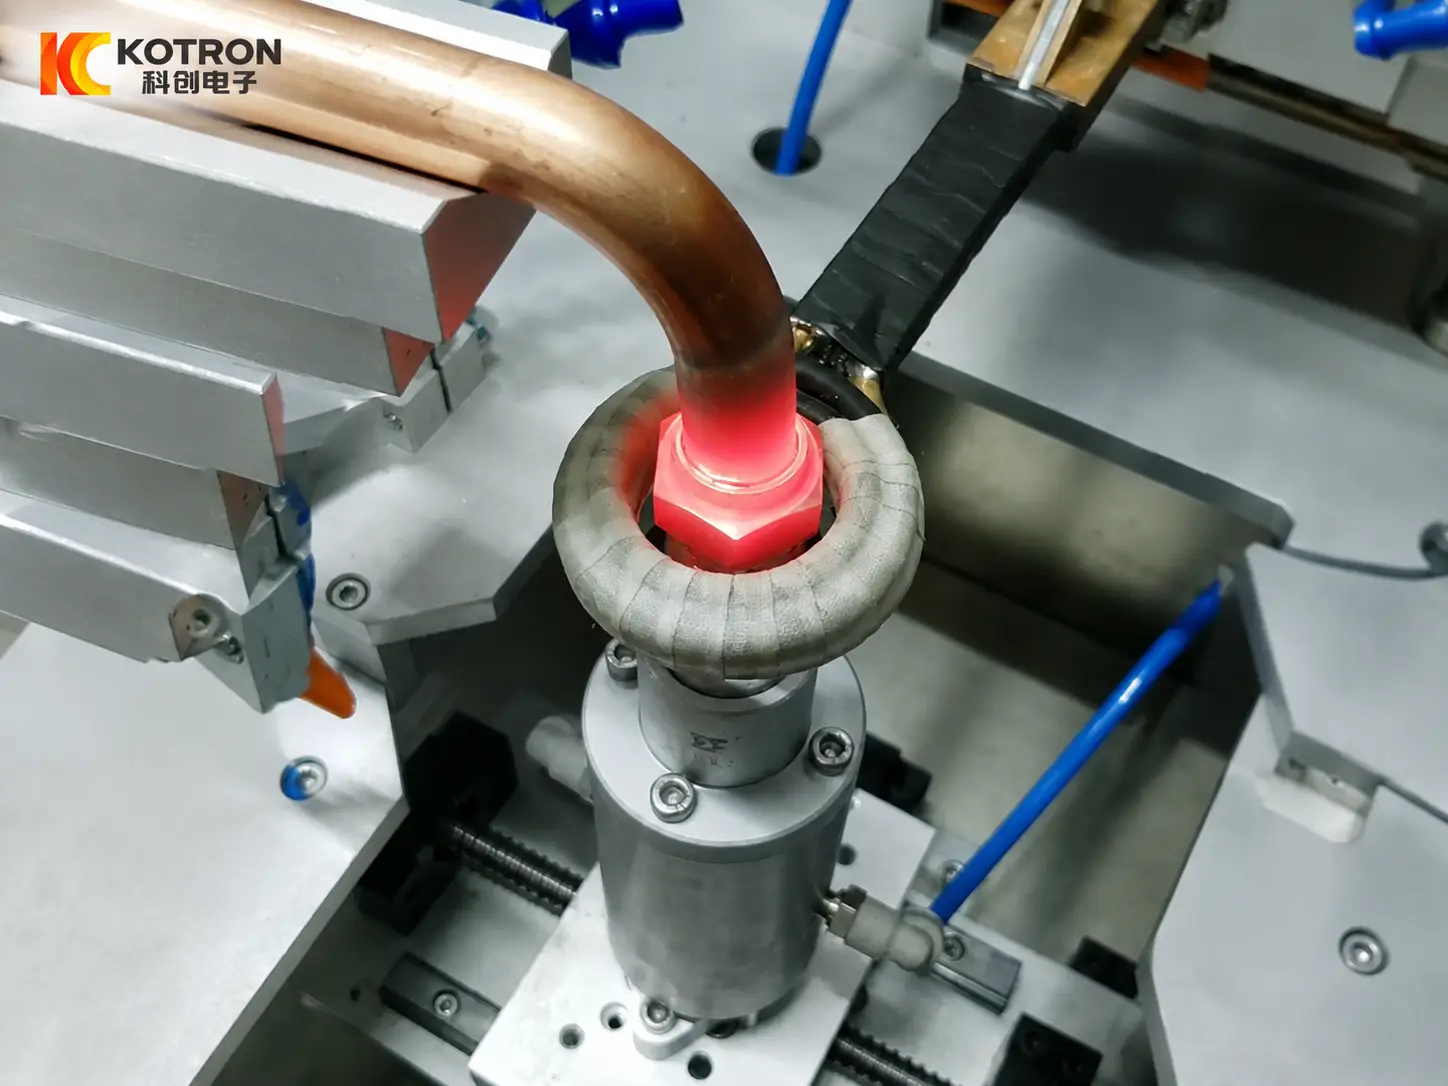
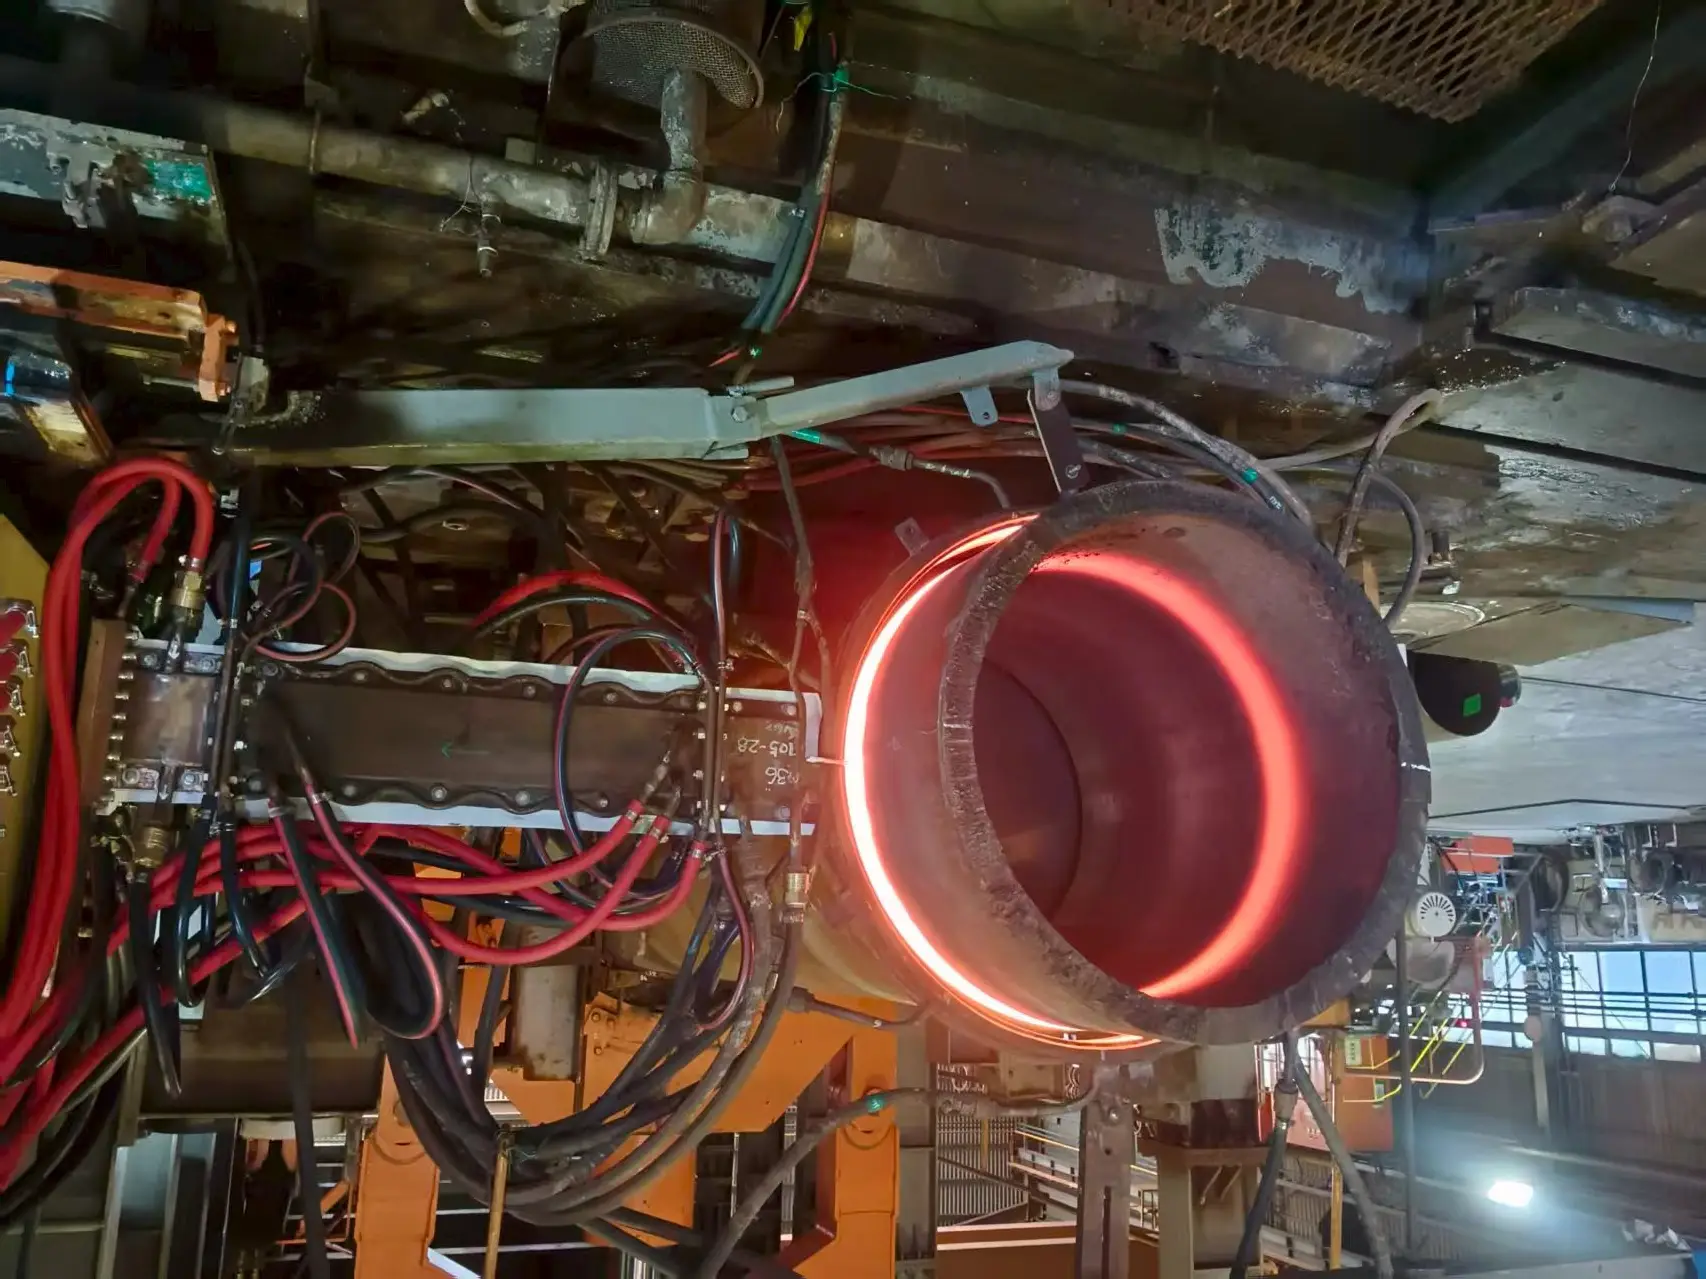
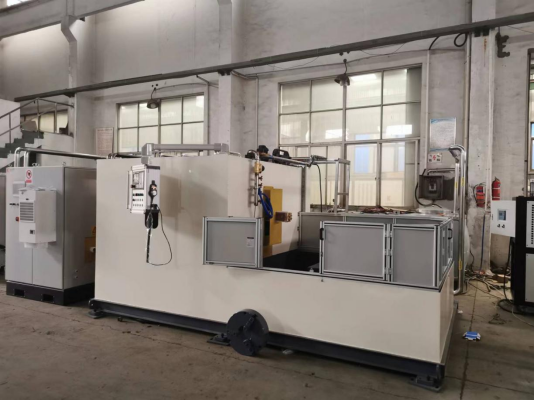
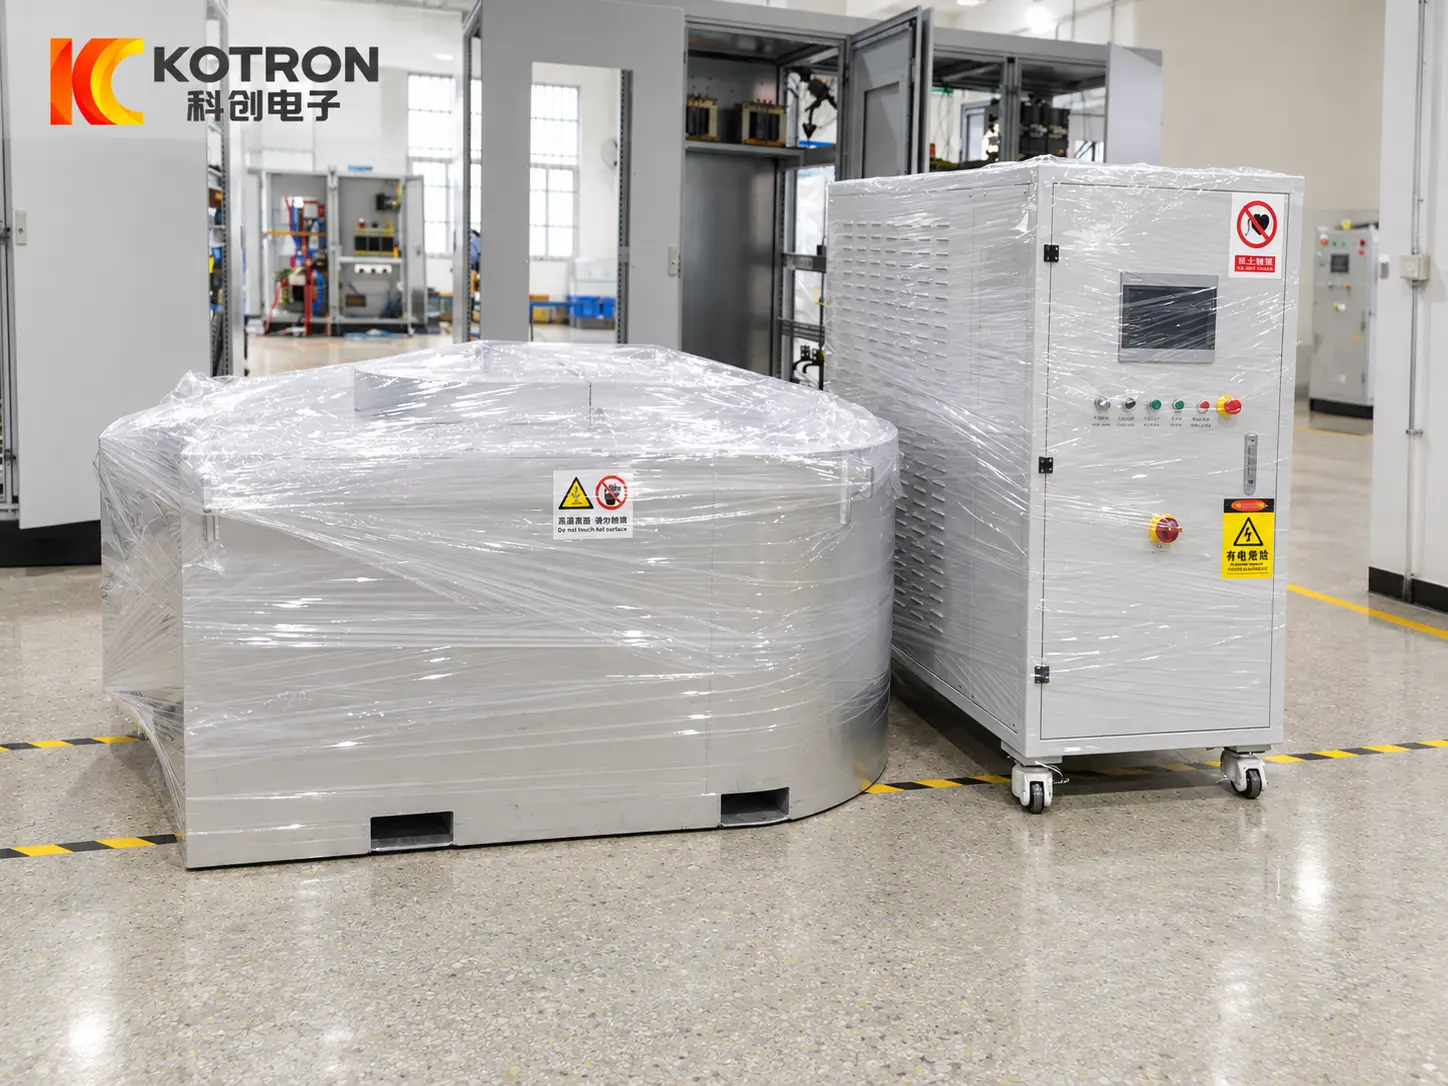
Dây chuyền sản xuất xử lý nhiệt cảm ứng cho dây thép là thiết bị xử lý liên tục hiệu quả cao và tiết kiệm năng lượng, được thiết kế đặc biệt để làm mềm, kết tinh lại, hoặc ủ hình cầu của dây kim loại (chẳng hạn như thép carbon cao, thép không gỉ, và dây thép hợp kim). Bằng cách sử dụng hệ thống sưởi cảm ứng để thay thế lò gas truyền thống hoặc lò điện trở, dây chuyền này nâng cao đáng kể hiệu quả sản xuất và độ chính xác kiểm soát nhiệt độ.
Chi tiết sản phẩm
I. Các thành phần cốt lõi của dây chuyền sản xuất
| mô-đun | Mô tả chức năng |
|---|---|
| Hệ thống tháo cuộn | Bộ tháo cuộn cuộn tự động tích hợp với điều khiển độ căng servo (Độ chính xác ±3N), có khả năng thích ứng với tốc độ dây khác nhau, từ 10 cho 500 mét mỗi phút. |
| Đơn vị sưởi ấm cảm ứng | Cuộn cảm trung tần/cao tần nhiều tầng (tần số: 1–50 kHz), với công suất đầu ra 50–1000 kW, hỗ trợ kiểm soát nhiệt độ phân đoạn (400–1100°C). |
| Hệ thống làm mát và làm mát chậm | Đường hầm làm mát bằng nước (để làm mát nhanh chóng) kết hợp với làm mát bằng không khí/làm mát nguyên tử (để làm mát chậm có thể kiểm soát), có tốc độ làm mát có thể điều chỉnh từ 1 đến 100°C mỗi giây. |
| Thiết bị bảo vệ khí quyển | Vỏ bọc kín nitơ/hydro (hàm lượng oxy 10 phần triệu), được thiết kế để ngăn chặn quá trình oxy hóa và đạt được độ ủ sáng (độ nhám bề mặt Ra 0,6 micromet). |
| Hệ thống điều khiển thông minh | Hệ thống điều khiển dựa trên PLC tích hợp phản hồi vòng kín nhiệt độ, điều khiển công suất-tốc độ dây, giám sát tiêu thụ năng lượng, và truy xuất nguồn gốc dữ liệu (tương thích với tích hợp MES). |
| Mô-đun xử lý hậu kỳ | Ứng dụng sơn/sơn phủ dầu trực tuyến, phát hiện khuyết tật dòng điện xoáy, cuộn tự động (vào suốt chỉ hoặc trống), và hỗ trợ cắt chiều dài cố định và thay đổi cuộn dây. |
II. Đặc tính kỹ thuật và ưu điểm
-
Hiệu quả cao và tiết kiệm năng lượng
- Làm nóng nhanh: Gia nhiệt cảm ứng tác động trực tiếp lên bề mặt dây thép, đạt tốc độ gia nhiệt 100–500°C mỗi giây (5–Nhanh gấp 10 lần so với lò truyền thống), với tốc độ dây lên tới 500 mét mỗi phút đối với dây thép Φ0,5mm.
- Tiêu thụ năng lượng thấp: Với hiệu suất chuyển đổi nhiệt điện ≥85%, mức tiêu thụ năng lượng toàn diện chỉ 0,15–0,3 kWh mỗi kg (30–50% so với lò gas truyền thống).
-
Kiểm soát nhiệt độ chính xác và nâng cao chất lượng
- Kiểm soát nhiệt độ phân đoạn:
- Vùng làm nóng sơ bộ: 400–600°C
- Vùng ngâm: nhiệt độ mục tiêu (ví dụ, 750–900°C đối với thép cacbon cao)
- Vùng làm mát chậm: 500–300°C
Biến động nhiệt độ được kiểm soát trong phạm vi ±5°C.
- Tính đồng nhất của cấu trúc vi mô:
Thông qua quá trình austenit hóa nhanh và làm mát có kiểm soát, kích thước hạt đáp ứng ≤Grade 8 (tiêu chuẩn ASTM), với sự thay đổi độ bền kéo ≤ ± 15 MPa.
- Kiểm soát nhiệt độ phân đoạn:
-
Tính linh hoạt và thân thiện với môi trường
- Khả năng tương thích đa vật liệu:
Bằng cách điều chỉnh tần số (tần số cao cho dây mỏng, tần số trung bình cho dây dày) và công suất, đường dây tương thích với dây thép Φ0,2–10mm (kể cả thép cacbon cao, thép không gỉ, và hợp kim titan). - Không phát thải: Không có khí thải đốt và có tính năng tái chế nitơ, dòng tuân thủ ISO 14001 tiêu chuẩn môi trường.
- Khả năng tương thích đa vật liệu:
III. Thông số kỹ thuật điển hình
| Dự án | Phạm vi tham số | Kịch bản ứng dụng |
|---|---|---|
| Phạm vi đường kính dây | Φ0,2–10 mm | Dây thép, dây hạt lốp, Dây lò xo, Dây hàn |
| Nhiệt độ ủ | 400–1100°C (cụ thể về vật chất; ví dụ, 1050°C cho 304 thép không gỉ) | Ủ kết tinh lại, ủ hình cầu, giải pháp xử lý |
| Tốc độ dây | 50–500 m/phút (Dây thép Φ0,5mm có thể đạt tới 500 m/phút) | Sản xuất liên tục tốc độ cao (tích hợp với dây chuyền vẽ/mạ) |
| Tốc độ làm mát | 1–100°C/giây (lập trình điều chỉnh để làm mát bằng nước/không khí) | Kiểm soát tỷ lệ ngọc trai và loại bỏ căng thẳng bên trong |
| Năng lực sản xuất hàng năm | 10,000–200.000 tấn (phụ thuộc vào đường kính dây và tốc độ) | Nhà máy sản xuất dây quy mô lớn, doanh nghiệp sản phẩm kim loại đặc biệt |
V. Khuyến nghị lựa chọn và sử dụng
-
Phân tích yêu cầu quy trình:
- Vật liệu và loại ủ: thép cacbon cao (ủ hình cầu), thép không gỉ (ủ dung dịch), dây thép hợp kim (ủ kết tinh lại).
- Yêu cầu chất lượng bề mặt: dù ủ sáng (với bầu không khí bảo vệ) là cần thiết hoặc quá trình oxy hóa được chấp nhận (với việc ngâm tiếp theo).
-
Ưu tiên của cấu hình chính:
- Tần số cảm ứng:
- Đối với dây thép Φ0,2–2 mm: 50–Tần số cao 100 kHz để gia nhiệt bề mặt nhanh chóng;
- Đối với dây thép Φ2–10 mm: 1–10 kHz tần số trung bình để gia nhiệt xuyên sâu.
- Hệ thống Làm mát:
- Làm mát bằng nước: thích hợp để làm mát nhanh dây thép cường độ cao (ví dụ, dây đàn piano);
- Làm mát bằng không khí/làm mát bằng sương mù: thích hợp để làm nguội chậm dây thép carbon trung bình thấp để tránh hiện tượng giòn.
- Tần số cảm ứng:
-
Bảo trì và kiểm soát chi phí:
- Kiểm tra hàng ngày cách điện cuộn cảm và dòng nước làm mát (≥20 lít mỗi phút), với việc hiệu chuẩn hàng tháng hệ thống đo nhiệt độ.
- Sử dụng máy tạo nitơ trong nước thay vì bình chứa khí nhập khẩu để giảm chi phí cung cấp khí.