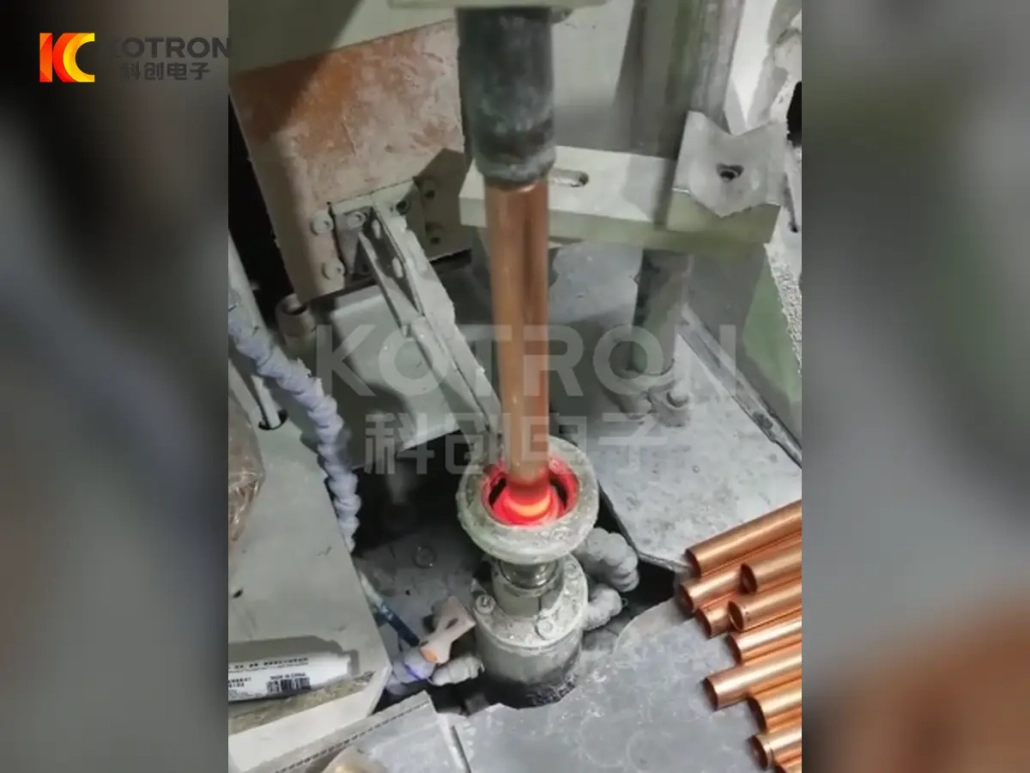
Lutowanie indukcyjne dla HVAC & Komponenty miedziane chłodnicze
Rozwiązania lutownicze dla dystrybutorów czynników chłodniczych, Złączki rurowe miedziane i kształtowane złącza rurowe
Zastosowania lutowania HVAC obejmują zarówno małe złącza rur miedzianych, jak i dystrybutory czynnika chłodniczego z dziesiątkami rur odgałęzionych. Chociaż zasada lutowania jest podobna, projekt cewki, osprzęt i układ maszyny mogą się znacznie różnić w zależności od części.
Nasze systemy można skonfigurować do automatycznego podawania, lutowanie indukcyjne stacjonarne lub ręczne, w zależności od geometrii przedmiotu obrabianego, wspólne stanowisko i wymagania produkcyjne.
Ⅰ. Zastosowania lutowania HVAC w praktyce
Poniższe dwa zastosowania pokazują, jak można przetwarzać różne elementy chłodnicze za pomocą lutowania indukcyjnego.
Video 1
Video 2
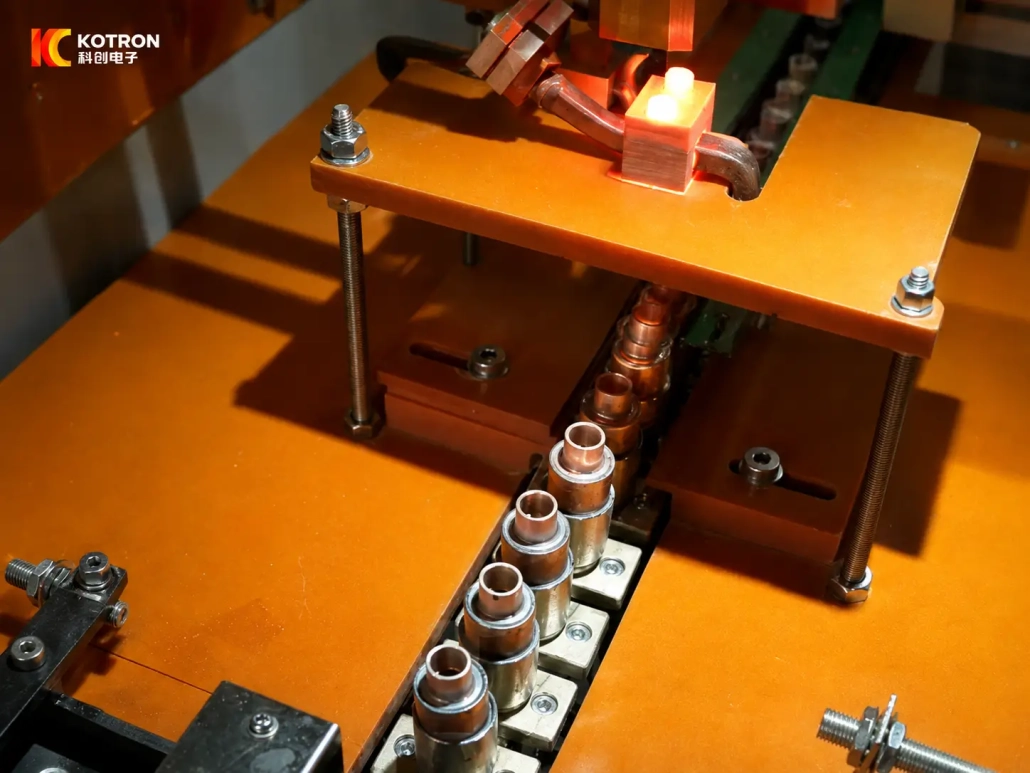
Video 1 — Automatyczne lutowanie dwuwylotowego dystrybutora czynnika chłodniczego
Komponenty są trzymane w oddzielnych uchwytach i kolejno przenoszone przez pozycję lutowania. Do powtarzających się części ze stabilnym położeniem złącza, ten indeksowany układ zapewnia spójne pozycjonowanie od cyklu do cyklu.
Video 2 — Lutowanie indukcyjne wielowylotowego dystrybutora czynnika chłodniczego
Duży dystrybutor z wieloma punktami sprzedaży stanowi inne wyzwanie. Wiele rur miedzianych jest skupionych wokół jednego korpusu dystrybutora, pozostawiając mniej miejsca wokół każdego złącza i stawiając inne wymagania w zakresie dostępu do cewki i obsługi przedmiotu obrabianego.
Obie części należą do tej samej rodziny komponentów chłodniczych, ale ich konfiguracje lutowania są bardzo różne.
Ⅱ. HVAC & Części chłodnicze, które lutowaliśmy
Zastosowania na tej stronie obejmują kilka popularnych połączeń miedzianych stosowanych w urządzeniach klimatyzacyjnych i chłodniczych.
| Zastosowanie | Typowy Joint |
|---|---|
| Dystrybutor czynnika chłodniczego | Korpus dystrybutora do rur wylotowych |
| Dystrybutor wielowylotowy | Korpus dystrybutora do wielu rur odgałęzionych |
| Złączka z rurką miedzianą | Rurka miedziana do złączki lub złącza |
| Wygięte połączenie rurowe | Zagięta rurka miedziana do złączki |
| Uformowany lub zredukowany koniec rury | Uformowana rura miedziana do elementu współpracującego |
Zastosowania te nie reprezentują pięciu zupełnie różnych procesów lutowania twardego.
Połączenia proste i zagięte rury z kształtką, Na przykład, zastosuj podobną zasadę lutowania. Zmienia się geometria wokół złącza, sposób umieszczenia części i dostępna przestrzeń dla cewki indukcyjnej.
Lutowanie rozdzielacza stwarza inny zestaw warunków, ponieważ kilka połączeń odgałęzionych może znajdować się blisko siebie.
Ⅲ. Lutowanie indukcyjne dystrybutora czynnika chłodniczego
Dystrybutor czynnika chłodniczego dzieli czynnik chłodniczy z jednego wlotu na wiele obwodów parownika.
Mały dystrybutor z dwoma wyjściami jest stosunkowo kompaktowy. Gdy ten sam komponent jest produkowany wielokrotnie, dedykowane uchwyty mogą pozycjonować każdą część i przenosić ją przez automatyczną stację lutowania indukcyjnego.
Dystrybutor posiadający wiele punktów sprzedaży wymaga innego podejścia.
Wraz ze wzrostem liczby odgałęzień, dostęp do dystrybutora staje się bardziej ograniczony. Znajdujące się w pobliżu rury mogą ograniczać przestrzeń dostępną dla cewki i wpływać na rozkład ciepła wokół docelowego złącza.
Dla tego typu komponentów, Samo dodanie większej mocy grzewczej nie rozwiązuje problemu. Wspólne stanowisko, otaczającą masę miedzi i geometrię cewki należy rozpatrywać łącznie.
Przedstawione tutaj zastosowania obejmują m.in dwuwylotowy dystrybutor czynnika chłodniczego do 42-outletowy dystrybutor HVAC.
Ⅳ. Lutowanie rur miedzianych do złączy
Złącza rur miedzianych są powszechne w zespołach rur HVAC i chłodniczych.
Rura może być prosta lub wygięta, podczas gdy elementem współpracującym może być tuleja, złącze, złączkę lub inną uformowaną część miedzianą. Cewka indukcyjna jest umieszczona wokół obszaru połączenia, dzięki czemu wymagane złącze jest lokalnie podgrzewane.
Video 1
Video 2
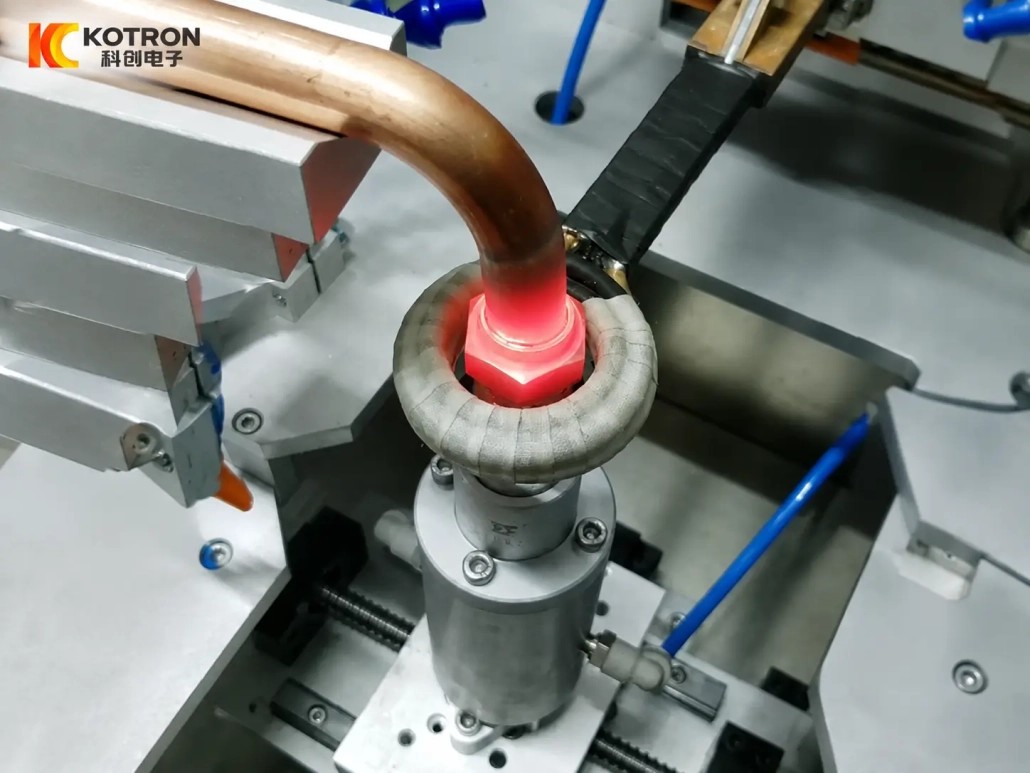
Video 1 — Lutowanie gięte rurki miedzianej do złączki
W tej aplikacji, wygięta rurka miedziana wchodzi do złączki, a złącze jest umieszczane wewnątrz cewki indukcyjnej. Zagięcie wpływa na sposób obciążenia przedmiotu obrabianego i ilość wolnego miejsca wokół obszaru lutowania.
Video 2 — Lutowanie proste rurki miedzianej do złączki
W tej aplikacji zastosowano prostszy układ rur. Kategoria wspólna jest podobna, ale orientacja mocowania i przedmiotu obrabianego jest inna.
Obydwa są lepiej traktowane jako lutowanie indukcyjne rur miedzianych do złączy a nie jako oddzielne technologie lutowania twardego.
V.. Lutowane i zredukowane końcówki rur miedzianych
Niektóre miedziane rury chłodnicze są formowane przed lutowaniem, tak aby jeden element mógł pasować do drugiego.
Koniec może zostać zmniejszony lub ukształtowany w inny sposób, aby uzyskać wymagane zachodzenie na siebie i położenie montażowe. Jest to raczej wspólna konstrukcja niż oddzielny typ elementu HVAC.
Powstałe połączenie umieszcza się w strefie nagrzewania indukcyjnego i na złącze wprowadza się lut lutowniczy.
Do tego typu zastosowań, odpowiednie opisy obejmują:
Lutowanie indukcyjne zredukowanych połączeń rur miedzianych
czy
Lutowanie indukcyjne formowanych końcówek rur miedzianych
Ostateczna terminologia powinna być zgodna z rzeczywistym procesem formowania rury stosowanym w przypadku danego komponentu.
Ⅵ. Zmiana projektu cewki i uchwytu w zależności od części
Ta sama platforma zasilania indukcyjnego może obsługiwać kilka zastosowań lutowania twardego, ale cewka niekoniecznie jest między nimi wymienna.
Proste okrągłe złącze rurowe często może być otoczone zwartą cewką. Wygięta rura może pozostawić mniej przestrzeni roboczej wokół tego samego typu złącza. Rozdzielacz z wieloma wylotami może być trudniejszy, ponieważ sąsiednie rury znajdują się blisko obszaru grzewczego.
Dlatego należy wziąć pod uwagę projekt cewki:
①Wymiary rur i kształtek
②Wspólna lokalizacja
③Dostępny dostęp wokół złącza
④W pobliżu miedzianych rur lub elementów
⑤Wymagana strefa grzewcza
⑥Kierunek ładowania
⑦Orientacja przedmiotu obrabianego
Równie ważne jest wyposażenie.
Na urządzeniach automatycznych i stacjonarnych, złącze powinno powracać do powtarzalnej pozycji względem cewki podczas każdego cyklu. Zmiany położenia przedmiotu obrabianego mogą bezpośrednio zmienić wynik nagrzewania.
Ⅶ. Automatyczny, Lutowanie stacjonarne lub ręczne?
Nie ma jednego układu maszyny, który pasowałby do każdego miedzianego elementu instalacji HVAC.
Lutowanie automatyczne indeksowane lub przenośnikowe jest praktyczny w przypadku powtarzających się części o stabilnych wymiarach i przewidywalnych pozycjach połączeń. Dedykowane uchwyty mogą przenosić każdy element przez stację lutowania po kolei.
Lutowanie stacjonarne można zastosować, gdy część jest ładowana do określonego uchwytu, ale ciągłe automatyczne przenoszenie nie jest konieczne.
Ręczne lutowanie indukcyjne zapewnia większą elastyczność w przypadku dużych zespołów, trudno dostępne złącza lub elementy z kilkoma pozycjami lutowania.
Wielkość produkcji to tylko jeden z czynników. Rozmiar części, wspólna dostępność, liczba pozycji lutowania, Równie ważny może być sposób załadunku i dostępna przestrzeń robocza.
Dlatego format maszyny powinien być zgodny z obrabianym przedmiotem i procesem produkcyjnym, a nie być wybierany jako pierwszy i narzucać części dopasowanie do sprzętu.
Ⅷ. Co wpływa na proces lutowania?
Moc grzewcza to tylko część stabilnego procesu lutowania.
Geometria złącza i luz wpływają na sposób, w jaki wypełniacz lutowniczy wchodzi i wypełnia połączenie.
Pozycja cewki określa, gdzie koncentruje się energia. Staje się to szczególnie ważne w przypadku małych połączeń lub gęsto rozmieszczonych rur rozdzielczych.
Masa częściowa i otaczająca miedź wpływają na dystrybucję ciepła. Dystrybutor wielopunktowy, Na przykład, może zachowywać się zupełnie inaczej niż proste złącze rurowe.
Czas i moc grzania musi być dopasowany do rzeczywistego złącza, a nie wybierany wyłącznie na podstawie średnicy rury.
Zasilanie wypełniacza zależy również od metody produkcji. W niektórych zastosowaniach stosuje się ręczne podawanie wypełniacza, podczas gdy inne systemy można w razie potrzeby skonfigurować pod kątem bardziej zautomatyzowanej sekwencji.
Test lutowania z rzeczywistą częścią jest często najbardziej niezawodnym sposobem określenia ostatecznego układu procesu.
Ⅸ. Czego potrzebujemy do lutowania twardego w systemach HVAC
W sprawie propozycji technicznej, sam staw jest najlepszym punktem wyjścia.
| Informacja | Co wysłać |
|---|---|
| obrabiany element | Rysunek, zdjęcie lub próbka |
| Przybory | Materiały na rury i złączki |
| Rozmiar tuby | Średnica i grubość ścianki |
| Wspólna struktura | Prosty, zgięty, dystrybutor, obniżony koniec, itp.. |
| Pozycja lutowania | Jeśli to możliwe, zaznaczono na rysunku |
| Materiał wypełniający | Jeśli już określono |
| Wielkość produkcji | Na godzinę, zmiana lub dzień |
| Bieżący proces | Lutowanie płomieniowe lub inna metoda |
| Metoda ładowania | Ręczny lub automatyczny |
| Wymóg automatyzacji | Ręczny, stacja stała lub podawanie automatyczne |
Krótki film przedstawiający istniejący proces lutowania może być również przydatny, gdy struktura złącza lub sposób obsługi są trudne do wyjaśnienia na podstawie samego rysunku.
Na podstawie tych informacji, zasilacz indukcyjny, cewce, osprzęt i format maszyny można oceniać łącznie.
Ⅹ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna maszyna do lutowania indukcyjnego może przetwarzać różne części miedziane HVAC??
Czasami. Części o podobnych wymiarach i pozycjach połączeń mogą wykorzystywać tę samą platformę mocy z różnymi cewkami lub mocowaniami. Komponenty o bardzo różnej geometrii lub wymaganiach dotyczących obsługi mogą wymagać oddzielnych konfiguracji.
Czy dystrybutory czynnika chłodniczego można lutować indukcyjnie??
Tak. Przedstawione tutaj zastosowania obejmują zarówno mały dystrybutor z dwoma wyjściami, jak i duży dystrybutor z wieloma wyjściami. Ich wymagania dotyczące cewek i obsługi są różne.
Czy gięte rury miedziane można lutować indukcyjnie??
Tak, pod warunkiem, że można uzyskać dostęp do złącza poprzez cewkę i że jest ono umieszczone w niezawodny sposób. Zakręt wpływa głównie na obciążenie, projekt osprzętu i dostępna przestrzeń wokół złącza.
Czy lutowanie automatyczne jest zawsze lepsze??
Nie. Automatyczne podawanie jest przydatne w przypadku powtarzających się części i stabilnej produkcji, podczas gdy systemy stacjonarne lub ręczne mogą być bardziej praktyczne w przypadku większych zespołów, zmienne lokalizacje połączeń lub produkcja na mniejszą skalę.
Wyślij nam swoją aplikację dotyczącą lutowania miedzi
W sprzęcie HVAC można stosować zarówno małą miedzianą złączkę, jak i 42-wyjściowy dystrybutor czynnika chłodniczego, ale nie należy ich traktować jako tego samego zadania lutowania.
Wyślij nam swoje rysunek przedmiotu obrabianego, materiał, wymiary rurki, wspólne stanowisko, materiał wypełniający, szybkość produkcji i wymagania dotyczące automatyzacji. Następnie możemy ocenić, czy aplikacja jest lepiej dostosowana do automatycznego systemu karmienia, stacjonarna maszyna do lutowania indukcyjnego lub ręczny system lutowania indukcyjnego.