Hàn cảm ứng cho HVAC & Linh Kiện Đồng Lạnh
Giải pháp hàn cho nhà phân phối điện lạnh, Phụ kiện ống đồng và khớp nối ống định hình
Các ứng dụng hàn HVAC bao gồm từ các mối nối ống đồng nhỏ đến các nhà phân phối chất làm lạnh với hàng chục ống nhánh. Mặc dù nguyên lý hàn tương tự, thiết kế cuộn dây, đồ đạc và cách bố trí máy có thể khác nhau đáng kể từ bộ phận này sang bộ phận khác.
Hệ thống của chúng tôi có thể được cấu hình để cho ăn tự động, hàn cảm ứng cố định hoặc cầm tay theo hình dạng phôi, vị trí chung và yêu cầu sản xuất.
Ⅰ. Ứng dụng hàn HVAC trong vận hành
Hai ứng dụng sau đây cho thấy các thành phần làm lạnh khác nhau có thể được xử lý như thế nào bằng phương pháp hàn cảm ứng.
Video 1
Video 2
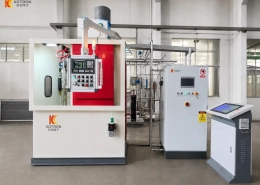
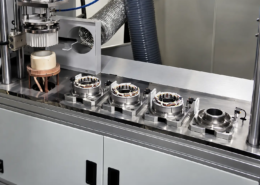
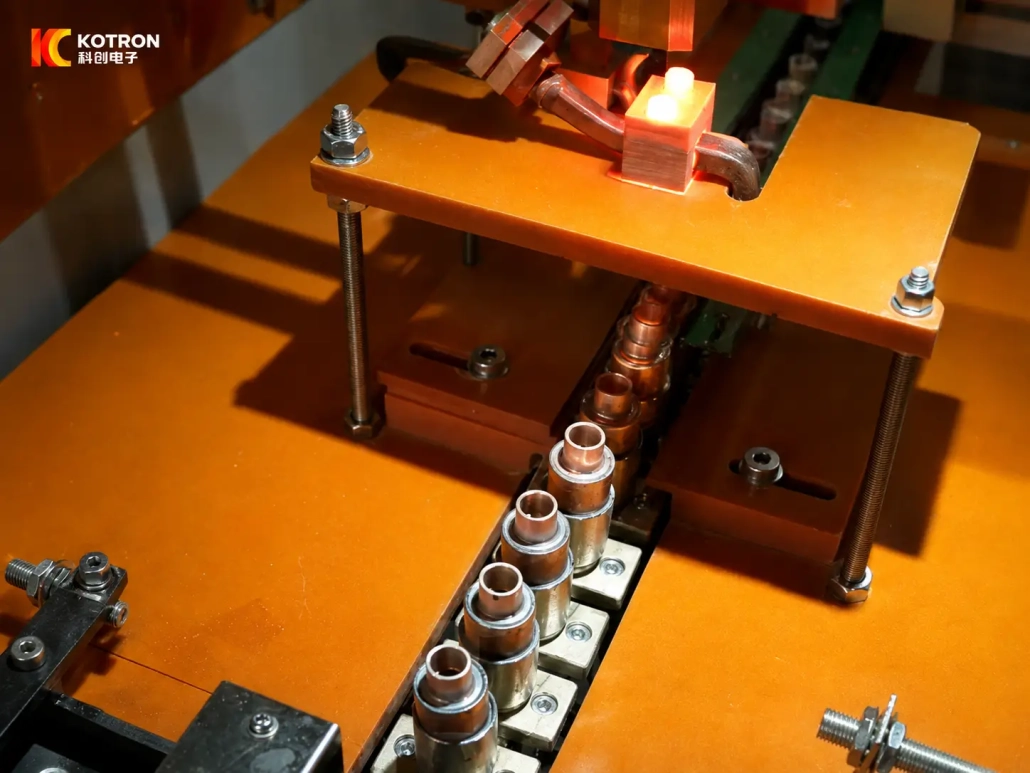
Video 1 — Tự động hàn của nhà phân phối môi chất lạnh hai cửa ra
Các bộ phận được giữ trong các thiết bị cố định riêng lẻ và được chuyển qua vị trí hàn theo trình tự. Đối với các bộ phận lặp lại có vị trí khớp ổn định, sự sắp xếp được lập chỉ mục này cung cấp vị trí nhất quán từ chu kỳ này sang chu kỳ khác.
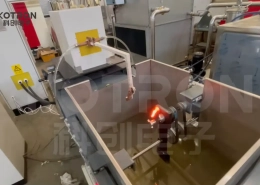
Video 2 — Hàn cảm ứng của nhà phân phối môi chất lạnh đa cửa hàng
Một nhà phân phối đa cửa hàng lớn đưa ra một thách thức khác. Nhiều ống đồng tập trung xung quanh một thân bộ phân phối, để lại ít không gian hơn xung quanh mỗi khớp và đặt ra các yêu cầu khác nhau về khả năng tiếp cận cuộn dây và xử lý phôi.
Cả hai phần đều thuộc cùng một họ linh kiện làm lạnh, nhưng cách thiết lập hàn của họ rất khác nhau.
Ⅱ. HVAC & Bộ phận làm lạnh chúng tôi hàn
Các ứng dụng trên trang này bao gồm một số kết nối đồng phổ biến được sử dụng trong thiết bị điều hòa không khí và làm lạnh.
| Ứng dụng | Khớp điển hình |
|---|---|
| Nhà phân phối điện lạnh | Thân phân phối tới ống xả |
| Nhà phân phối đa cửa hàng | Thân phân phối tới nhiều ống nhánh |
| Lắp ống đồng | Ống đồng tới khớp nối hoặc đầu nối |
| Kết nối ống cong | Ống đồng uốn cong để lắp |
| Đầu ống được hình thành hoặc thu nhỏ | Ống đồng hình thành để giao phối thành phần |
Các ứng dụng này không đại diện cho năm quy trình hàn hoàn toàn khác nhau.
Các khớp nối ống thẳng và uốn cong, Ví dụ, sử dụng nguyên lý hàn tương tự. Những thay đổi là hình học xung quanh khớp, cách định vị bộ phận và không gian có sẵn cho cuộn dây cảm ứng.
Hàn phân phối đưa ra một loạt các điều kiện khác vì một số kết nối nhánh có thể được đặt gần nhau.
Ⅲ. Hàn phân phối môi chất lạnh
Nhà phân phối chất làm lạnh chia chất làm lạnh từ một đầu vào thành nhiều mạch bay hơi.
Một nhà phân phối hai ổ cắm nhỏ tương đối nhỏ gọn. Khi cùng một thành phần được sản xuất nhiều lần, Các thiết bị cố định chuyên dụng có thể định vị từng bộ phận và chuyển nó qua trạm hàn cảm ứng tự động.
Nhà phân phối đa cửa hàng yêu cầu cách tiếp cận khác.
Khi số lượng ống nhánh tăng lên, quyền truy cập xung quanh cơ quan phân phối trở nên hạn chế hơn. Các ống gần đó có thể hạn chế không gian dành cho cuộn dây và ảnh hưởng đến cách phân bổ nhiệt xung quanh khớp mục tiêu.
Đối với loại thành phần này, chỉ bổ sung thêm năng lượng sưởi ấm không giải quyết được vấn đề. Vị trí khớp, khối lượng đồng xung quanh và hình dạng cuộn dây cần được xem xét cùng nhau.
Các ứng dụng được hiển thị ở đây bao gồm từ nhà phân phối chất làm lạnh hai cửa ra đến một 42-nhà phân phối HVAC thương mại cửa hàng.
Ⅳ. Hàn ống đồng
Các mối nối ống đồng là phổ biến trong các cụm đường ống HVAC và điện lạnh.
Ống có thể thẳng hoặc uốn cong, trong khi thành phần giao phối có thể là một ống tay áo, đầu nối, khớp nối hoặc phần đồng hình thành khác. Cuộn dây cảm ứng được bố trí xung quanh khu vực kết nối sao cho mối nối cần thiết được làm nóng cục bộ.
Video 1
Video 2
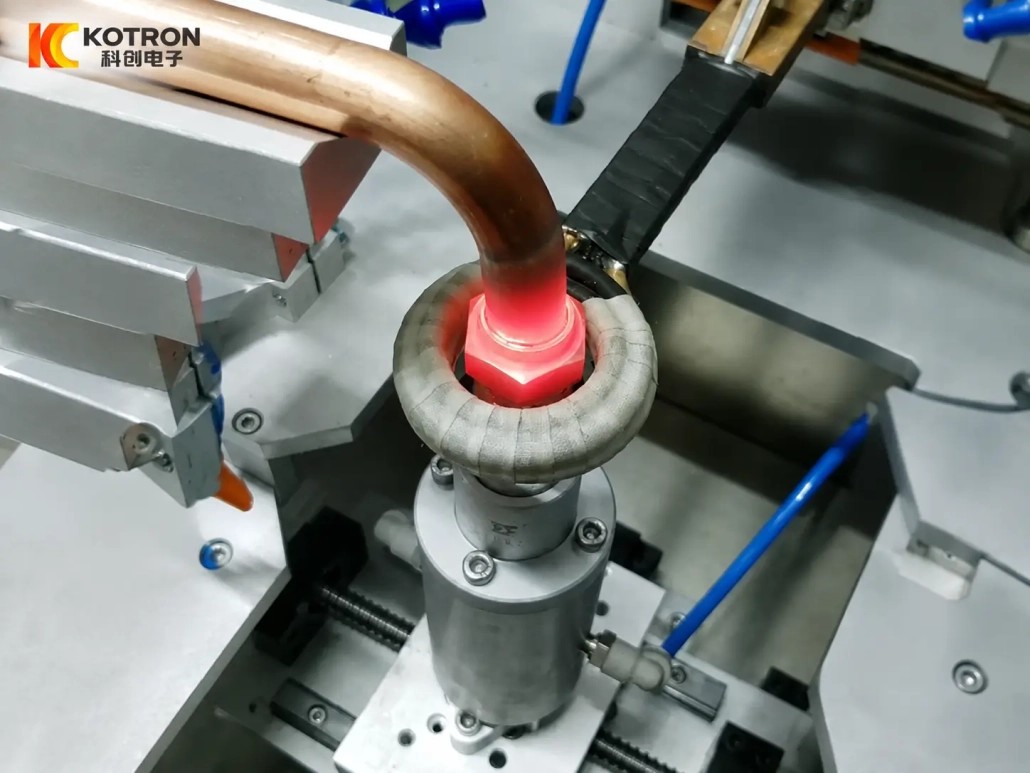
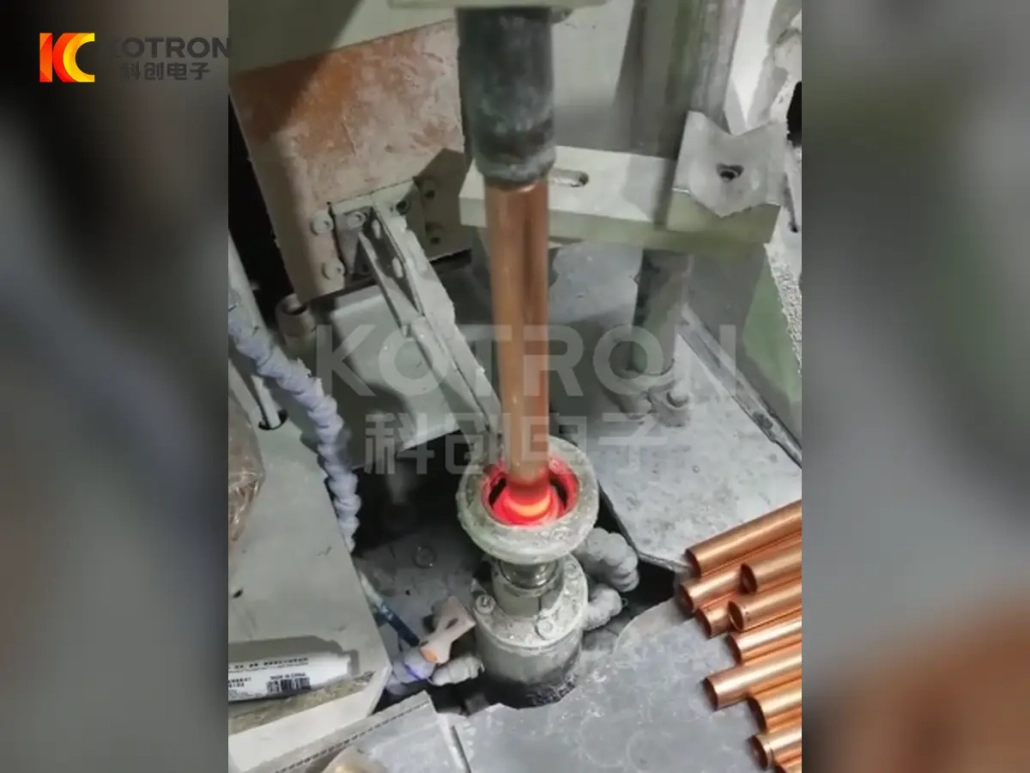
Video 1 — Hàn đồng để nối ống đồng
Trong ứng dụng này, một ống đồng uốn cong đi vào khớp nối và khớp nối được đặt bên trong cuộn dây cảm ứng. Sự uốn cong ảnh hưởng đến cách phôi có thể được tải và khoảng trống còn lại xung quanh khu vực hàn.
Video 2 — Hàn thẳng ống đồng để lắp
Ứng dụng này sử dụng cách sắp xếp ống thẳng hơn. Thể loại chung tương tự, nhưng hướng cố định và phôi là khác nhau.
Cả hai đều được đối xử tốt hơn như ứng dụng hàn cảm ứng ống đồng chứ không phải là công nghệ hàn riêng biệt.
Ⅴ. Hàn các đầu ống đồng được hình thành và giảm
Một số ống đồng làm lạnh được tạo hình trước khi hàn để bộ phận này có thể lắp vào bộ phận khác.
Phần cuối có thể được thu nhỏ hoặc tạo hình theo cách khác để tạo ra vị trí lắp ráp và chồng lên nhau theo yêu cầu. Đây là một cấu trúc chung chứ không phải là một loại thành phần HVAC riêng biệt.
Kết nối hình thành được định vị trong vùng gia nhiệt cảm ứng và chất độn hàn được đưa vào khớp.
Đối với loại ứng dụng này, mô tả phù hợp bao gồm:
Hàn cảm ứng các mối nối ống đồng giảm
hay
Hàn cảm ứng của đầu ống đồng hình thành
Thuật ngữ cuối cùng phải tuân theo quy trình tạo hình ống thực tế được sử dụng cho bộ phận.
Ⅵ. Thay đổi thiết kế cuộn dây và thiết bị cố định theo bộ phận
Nền tảng nguồn cảm ứng tương tự có thể hỗ trợ một số ứng dụng hàn, nhưng cuộn dây không nhất thiết phải hoán đổi cho nhau.
Một khớp nối ống tròn đơn giản thường có thể được bao quanh bởi một cuộn dây nhỏ gọn. Một ống uốn cong có thể để lại ít không gian làm việc hơn xung quanh cùng một loại khớp. Bộ phân phối nhiều ổ cắm có thể gặp khó khăn hơn vì các ống lân cận nằm gần khu vực sưởi ấm.
Do đó thiết kế cuộn dây cần phải xem xét:
①Kích thước ống và phụ kiện
②Vị trí chung
③Có thể truy cập xung quanh khớp
④Các ống hoặc linh kiện đồng gần đó
⑤Vùng sưởi ấm cần thiết
⑥Hướng tải
⑦Định hướng phôi
Đồ đạc cũng quan trọng không kém.
Trên thiết bị tự động và trạm cố định, khớp sẽ trở về vị trí có thể lặp lại so với cuộn dây trong mỗi chu kỳ. Những thay đổi về vị trí phôi có thể thay đổi trực tiếp kết quả gia nhiệt.
Ⅶ. Tự động, Trạm hàn cố định hoặc cầm tay?
Không có cách bố trí máy nào phù hợp với mọi thành phần đồng HVAC.
Tự động lập chỉ mục hoặc hàn băng tải thực tế cho các bộ phận lặp lại có kích thước ổn định và vị trí mối nối có thể dự đoán được. Các thiết bị cố định chuyên dụng có thể mang từng bộ phận đi qua trạm hàn theo trình tự.
Hàn trạm cố định có thể được sử dụng khi bộ phận được tải vào một vật cố định xác định nhưng việc chuyển tự động liên tục là không cần thiết.
Hàn cảm ứng cầm tay cung cấp tính linh hoạt cao hơn cho các tổ hợp lớn, difficult-to-access joints or components with several brazing positions.
Production volume is only one factor. Part size, joint accessibility, number of brazing positions, loading method and available working space can be just as important.
The machine format should therefore follow the workpiece and production process rather than being selected first and forcing the part to fit the equipment.
Ⅷ. What Affects the Brazing Process?
Heating power is only one part of a stable brazing process.
Joint geometry and clearance affect how brazing filler enters and fills the connection.
Vị trí cuộn dây determines where energy is concentrated. This becomes particularly important on small joints or densely arranged distributor tubes.
Part mass and surrounding copper affect heat distribution. A multi-outlet distributor, Ví dụ, có thể hoạt động rất khác với một đầu nối ống đơn giản.
Thời gian và công suất làm nóng phải khớp với khớp thực tế thay vì chỉ chọn từ đường kính ống.
Cho ăn phụ còn phụ thuộc vào phương pháp sản xuất. Một số ứng dụng sử dụng nạp liệu bằng tay, trong khi các hệ thống khác có thể được cấu hình theo trình tự tự động hơn khi cần thiết.
Thử nghiệm hàn bằng phần thực tế thường là cách đáng tin cậy nhất để xác định cách sắp xếp quy trình cuối cùng.
Ⅸ. Những gì chúng tôi cần cho ứng dụng hàn HVAC của bạn
Đối với đề xuất kỹ thuật, bản thân khớp là điểm khởi đầu tốt nhất.
| Thông tin | Gửi gì |
|---|---|
| Gia công | Vẽ, ảnh hoặc mẫu |
| Nguyên vật liệu | Vật liệu ống và phụ kiện |
| Kích thước ống | Đường kính và độ dày của tường |
| Cấu trúc khớp | Thẳng, uốn cong, nhà phân phối, kết thúc giảm, v.v.. |
| Vị trí hàn | Đánh dấu trên bản vẽ nếu có thể |
| Vật liệu độn | Nếu đã được chỉ định |
| Khối lượng sản xuất | Mỗi giờ, ca hoặc ngày |
| Quá trình hiện tại | Hàn ngọn lửa hoặc phương pháp khác |
| Phương pháp tải | Bằng tay hoặc tự động |
| Yêu cầu tự động hóa | Cầm tay, trạm cố định hoặc cho ăn tự động |
Một đoạn video ngắn về quy trình hàn hiện tại cũng có thể hữu ích khi cấu trúc mối nối hoặc phương pháp xử lý khó giải thích chỉ bằng bản vẽ..
Dựa trên thông tin này, nguồn điện cảm ứng, cuộn dây, định dạng vật cố định và máy có thể được đánh giá cùng nhau.
Ⅹ. Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Một máy hàn cảm ứng có thể xử lý các bộ phận đồng HVAC khác nhau không?
Đôi khi. Các bộ phận có kích thước và vị trí khớp tương tự nhau có thể sử dụng cùng một bệ nguồn với các cuộn dây hoặc thiết bị cố định khác nhau. Các thành phần có yêu cầu hình học hoặc xử lý rất khác nhau có thể cần cấu hình riêng.
Các nhà phân phối chất làm lạnh có thể được hàn cảm ứng không?
Có. Các ứng dụng được hiển thị ở đây bao gồm cả nhà phân phối hai cửa hàng nhỏ và nhà phân phối nhiều cửa hàng lớn. Yêu cầu cuộn dây và xử lý của họ là khác nhau.
Ống đồng uốn cong có thể được hàn cảm ứng không?
Có, với điều kiện là cuộn dây có thể tiếp cận mối nối và định vị một cách đáng tin cậy. Sự uốn cong chủ yếu ảnh hưởng đến tải, thiết kế cố định và không gian có sẵn xung quanh khớp.
Hàn tự động luôn tốt hơn?
KHÔNG. Cho ăn tự động rất hữu ích cho các bộ phận lặp đi lặp lại và sản xuất ổn định, trong khi các hệ thống trạm cố định hoặc cầm tay có thể thiết thực hơn cho các tổ hợp lớn hơn, vị trí khớp thay đổi hoặc sản xuất khối lượng thấp hơn.
Gửi cho chúng tôi ứng dụng hàn đồng của bạn
Một khớp nối nhỏ bằng đồng và bộ phân phối chất làm lạnh 42 đầu ra đều có thể được sử dụng trong thiết bị HVAC, nhưng chúng không nên được coi là công việc hàn giống nhau.
Gửi cho chúng tôi bản vẽ phôi, vật liệu, kích thước ống, vị trí khớp, vật liệu phụ, yêu cầu về tốc độ sản xuất và tự động hóa. Sau đó, chúng tôi có thể đánh giá xem ứng dụng có phù hợp hơn với hệ thống cấp liệu tự động hay không, máy hàn cảm ứng trạm cố định hoặc hệ thống hàn cảm ứng cầm tay.