HVAC 的感应钎焊 & 制冷用铜部件
制冷剂分销商的钎焊解决方案, 铜管配件和成型管接头
HVAC 钎焊应用范围从小型铜管接头到具有数十个支管的制冷剂分配器. 虽然钎焊原理相似, 线圈设计, 不同零件的固定装置和机器布局可能存在很大差异.
我们的系统可以配置为自动喂料, 根据工件几何形状进行固定站或手持式感应钎焊, 接头位置及生产要求.
Ⅰ. 运行中的 HVAC 钎焊应用
以下两个应用展示了如何通过感应钎焊加工不同的制冷部件.
视频 1
视频 2
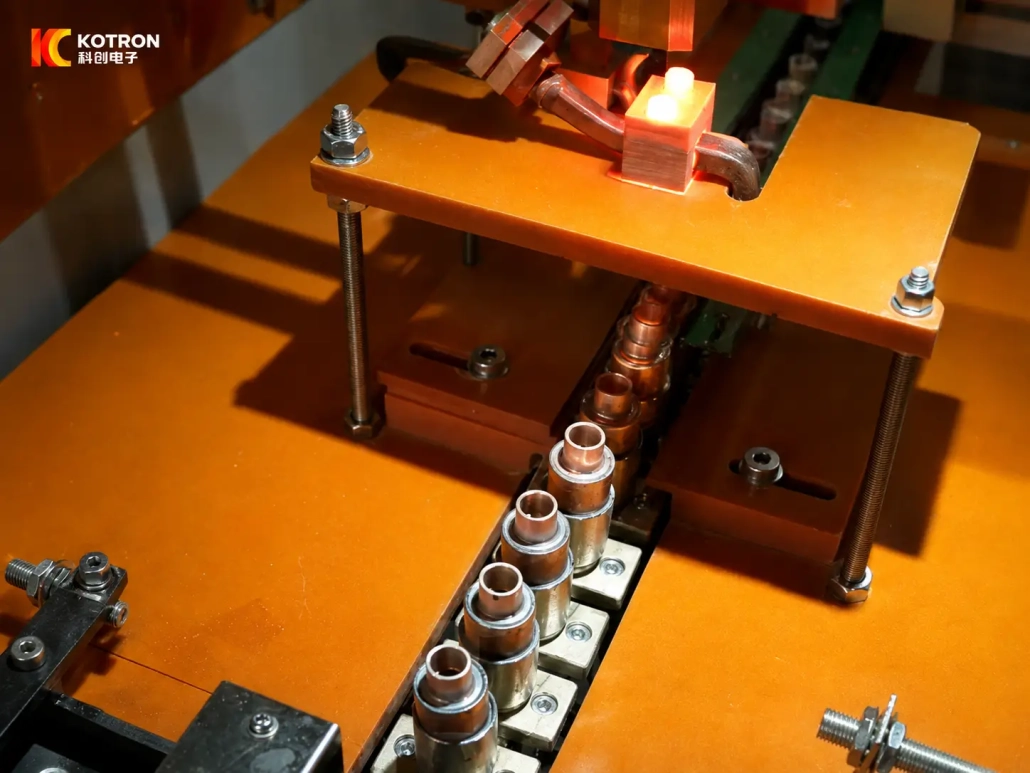
视频 1 — 双出口制冷剂分配器的自动钎焊
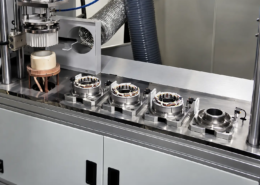
部件被固定在单独的夹具中并按顺序传送通过钎焊位置. 对于具有稳定接头位置的重复零件, 这种索引排列提供了从一个周期到另一个周期的一致定位.
视频 2 — 多出口制冷剂分配器的感应钎焊
大型多网点分销商提出了不同的挑战. 许多铜管集中在一个分配器本体周围, 每个接头周围留出更少的空间,并对卷材存取和工件处理提出不同的要求.
两个部件属于同一制冷部件系列, 但他们的钎焊设置非常不同.
Ⅱ. 暖通空调 & 我们钎焊的制冷零件
本页的应用涵盖了空调和制冷设备中使用的几种常见铜连接.
| 应用 | 典型接头 |
|---|---|
| 制冷剂分配器 | 分配器主体至出口管 |
| 多出口分销商 | 分配器主体至多个支管 |
| 铜管接头 | 铜管至配件或连接器 |
| 弯管连接 | 将铜管弯曲到接头上 |
| 成型或缩径管端 | 成型铜管至配合部件 |
这些应用并不代表五种完全不同的钎焊工艺.
直管和弯管到配件的接头, 例如, 使用类似的钎焊原理. 改变的是关节周围的几何形状, 零件的定位方式以及感应线圈的可用空间.
分配器钎焊提出了另一组条件,因为多个分支连接可能彼此靠近.
Ⅲ. 制冷剂分配器感应钎焊
制冷剂分配器将制冷剂从一个入口分配到多个蒸发器回路.
小型两出口分配器相对紧凑. 当重复生产相同的部件时, 专用夹具可以定位每个零件并将其传送通过自动感应钎焊站.
多渠道分销商需要不同的方法.
随着支管数量的增加, 分销商周围的访问变得更加受限. 附近的管道会限制线圈的可用空间并影响目标接头周围的热量分布.
对于此类组件, 仅增加更多加热功率并不能解决问题. 关节位置, 周围的铜质量和线圈几何形状需要一起考虑.
此处显示的应用范围包括 二出口制冷剂分配器 到一个 42-出口商业暖通空调经销商.
Ⅳ. 铜管到管件的钎焊
铜管接头在暖通空调和制冷管道组件中很常见.
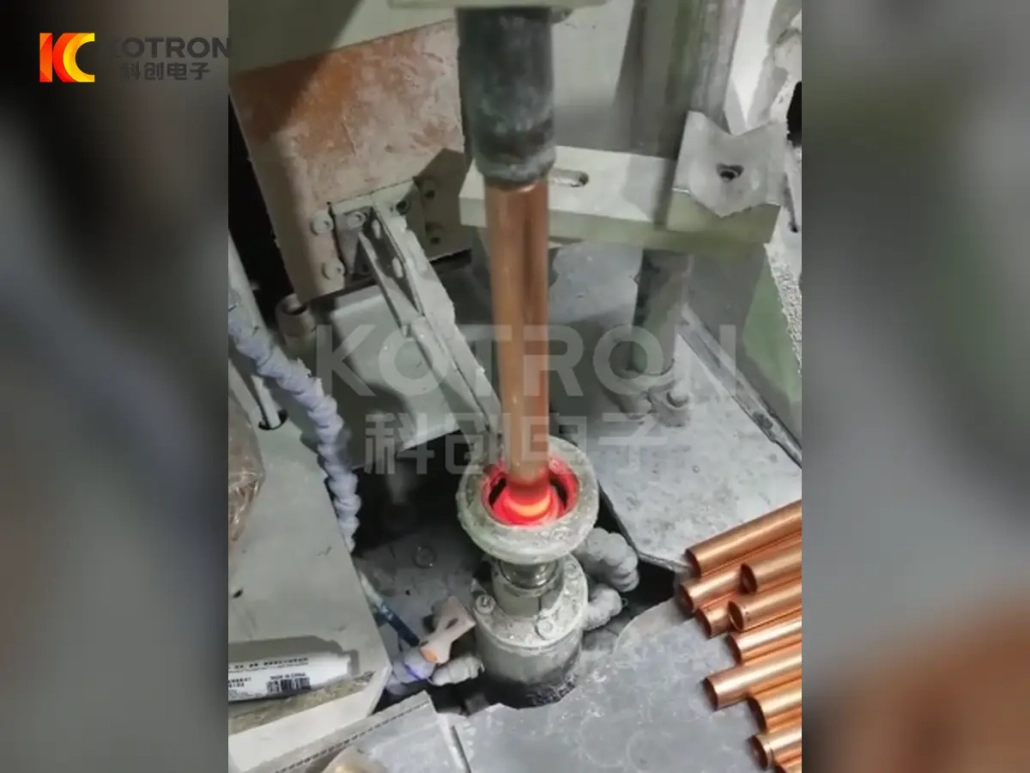
管子可以是直的或弯曲的, 而配合部件可以是套筒, 连接器, 配件或其他成型铜零件. 感应线圈布置在连接区域周围,以便对所需的接头进行局部加热.
视频 1
视频 2
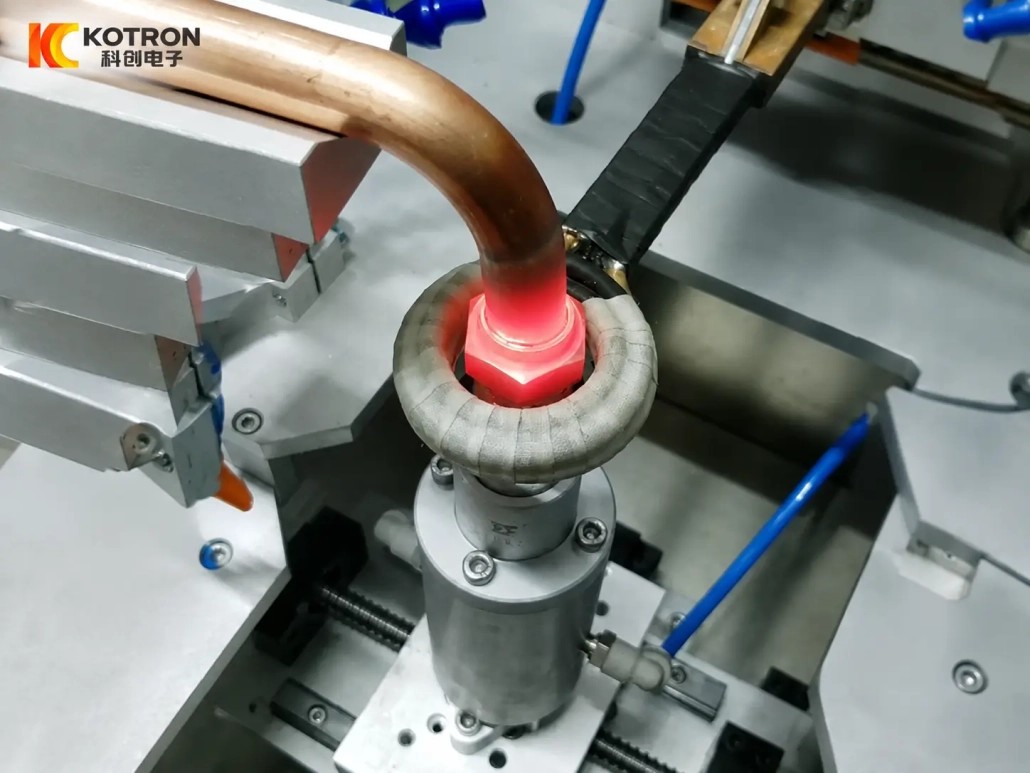
视频 1 — 弯曲铜管到管件的钎焊
在这个应用程序中, 弯曲的铜管进入配件,接头位于感应线圈内部. 弯曲会影响工件的装载方式以及钎焊区域周围剩余的空间.
视频 2 — 直铜管到管件的钎焊
该应用使用更直的管布置. 联合类别类似, 但夹具和工件的方向不同.
两者都最好被视为 铜管到配件的感应钎焊应用 而不是作为单独的钎焊技术.
Ⅴ. 钎焊成型和缩径铜管端部
一些制冷铜管在钎焊之前成型,以便一个部件可以安装到另一个部件中.
端部可以减小或以其他方式成形以产生所需的重叠和组装位置. 这是一种联合结构,而不是单独类型的 HVAC 组件.
形成的连接位于感应加热区域,并在接头处引入钎料.
对于此类应用, 合适的描述包括:
异径铜管接头的感应钎焊
或
成型铜管端部的感应钎焊
最终术语应遵循组件所使用的实际管材成型工艺.
Ⅵ. 线圈和夹具设计随零件而变化
相同的感应电源平台可以支持多种钎焊应用, 但它们之间的线圈不一定可以互换.
简单的圆管接头通常可以被紧凑的线圈包围. 弯管可能会在相同类型的接头周围留下更少的工作空间. 多出口分配器可能会更加困难,因为相邻的管道靠近加热区域.
因此线圈设计需要考虑:
①管子和接头尺寸
②联合位置
③关节周围的可用通道
④附近的铜管或组件
⑤所需加热区
⑥装载方向
⑦工件方向
固定装置同样重要.
关于自动和固定站设备, 在每个周期中,接头应返回到相对于线圈的可重复位置. 工件位置的改变可以直接改变加热结果.
Ⅶ. 自动, 固定站或手持式钎焊?
没有适合所有 HVAC 铜组件的单一机器布局.
自动转位或传送带钎焊 对于具有稳定尺寸和可预测接头位置的重复零件非常实用. 专用夹具可以将每个部件依次通过钎焊站.
固定站钎焊 当零件被加载到定义的夹具中但不需要连续自动传输时可以使用.
手持式感应钎焊 为大型装配体提供更大的灵活性, 具有多个钎焊位置的难以接近的接头或部件.
产量只是因素之一. 零件尺寸, 联合无障碍, 钎焊位置数量, 装载方法和可用的工作空间同样重要.
因此,机床格式应遵循工件和生产工艺,而不是首先选择并强制零件适应设备.
Ⅷ. 什么影响钎焊过程?
加热功率只是稳定钎焊过程的一部分.
接头几何形状和间隙 影响钎料如何进入和填充连接.
线圈位置 决定能量集中在哪里. 这对于小接头或密集排列的分配管尤为重要.
零件质量和周围的铜 影响热量分布. 多出口分销商, 例如, 其行为可能与简单的管连接器有很大不同.
加热时间及功率 必须与实际接头相匹配,而不是仅根据管径进行选择.
填料喂料 还取决于生产方法. 一些应用使用手动填料喂料, 而其他系统可以根据需要配置为更自动化的序列.
用实际零件进行钎焊测试通常是确定最终工艺安排的最可靠方法.
Ⅸ. 您的 HVAC 钎焊应用需要什么
技术提案, 关节本身就是最好的起点.
| 信息 | 发送什么 |
|---|---|
| 工件 | 绘画, 照片或样品 |
| 材料 | 管材和配件材料 |
| 管尺寸 | 直径和壁厚 |
| 接头结构 | 直的, 弯曲, 分销商, 减少末端, ETC. |
| 钎焊位置 | 如果可以的话在图纸上标出 |
| 填充材料 | 如果已经指定 |
| 产量 | 每小时, 轮班或白天 |
| 当前流程 | 火焰钎焊或其他方法 |
| 装载方式 | 手动或自动 |
| 自动化要求 | 手持式, 固定工位或自动送料 |
当仅从图纸难以解释接头结构或处理方法时,现有钎焊工艺的短视频也很有用.
根据这些信息, 感应电源, 线圈, 夹具和机器格式可以一起评估.
Ⅹ. 常见问题解答
单击问题以展开答案.
一台感应钎焊机可以加工不同的暖通空调铜零件吗?
有时可以. 具有相似尺寸和接头位置的零件可以使用具有不同线圈或夹具的相同电源平台. 具有不同几何形状或处理要求的组件可能需要单独的配置.
制冷剂分配器可以感应钎焊吗?
可以. 此处显示的应用包括小型双出口分配器和大型多出口分配器. 它们的线圈和处理要求不同.
弯曲铜管可以感应钎焊吗?
可以, 前提是线圈能够接触到接头并可靠地定位. 弯曲主要影响载荷, 夹具设计和接头周围的可用空间.
自动钎焊总是更好吗?
不. 自动送料有利于重复零件和稳定生产, 而固定站或手持式系统对于大型组件可能更实用, 可变的接头位置或小批量生产.
将您的铜钎焊申请发送给我们
小型铜配件和 42 出口制冷剂分配器均可用于 HVAC 设备, 但不应将它们视为相同的钎焊作业.
向我们发送您的 工件图, 材料, 管尺寸, 关节位置, 填充材料, 生产率和自动化要求. 然后我们可以评估该应用程序是否更适合自动喂料系统, 固定式感应钎焊机或手持式感应钎焊系统.