การบัดกรีด้วยเหนี่ยวนำสำหรับ HVAC & ชิ้นส่วนทองแดงสำหรับระบบทำความเย็น
โซลูชั่นการเชื่อมสำหรับผู้จัดจำหน่ายสารทำความเย็น, ข้อต่อท่อทองแดงและข้อต่อท่อขึ้นรูป
การใช้งานบัดกรีแข็ง HVAC มีตั้งแต่ข้อต่อท่อทองแดงขนาดเล็กไปจนถึงตัวจ่ายสารทำความเย็นที่มีท่อแยกหลายสิบท่อ. แม้ว่าหลักการบัดกรีจะคล้ายกันก็ตาม, การออกแบบขดลวด, อุปกรณ์ติดตั้งและเค้าโครงของเครื่องจักรอาจแตกต่างกันอย่างมากจากส่วนหนึ่งไปยังอีกส่วนหนึ่ง.
ระบบของเราสามารถกำหนดค่าให้ป้อนอัตโนมัติได้, การบัดกรีแข็งแบบอยู่กับที่หรือแบบใช้มือถือตามรูปทรงของชิ้นงาน, ตำแหน่งร่วมและข้อกำหนดการผลิต.
Ⅰ. การประยุกต์ใช้งานประสาน HVAC ในการดำเนินงาน
การใช้งานสองอย่างต่อไปนี้แสดงให้เห็นว่าส่วนประกอบเครื่องทำความเย็นที่แตกต่างกันสามารถประมวลผลด้วยการบัดกรีแบบเหนี่ยวนำได้อย่างไร.
วิดีโอ 1
วิดีโอ 2
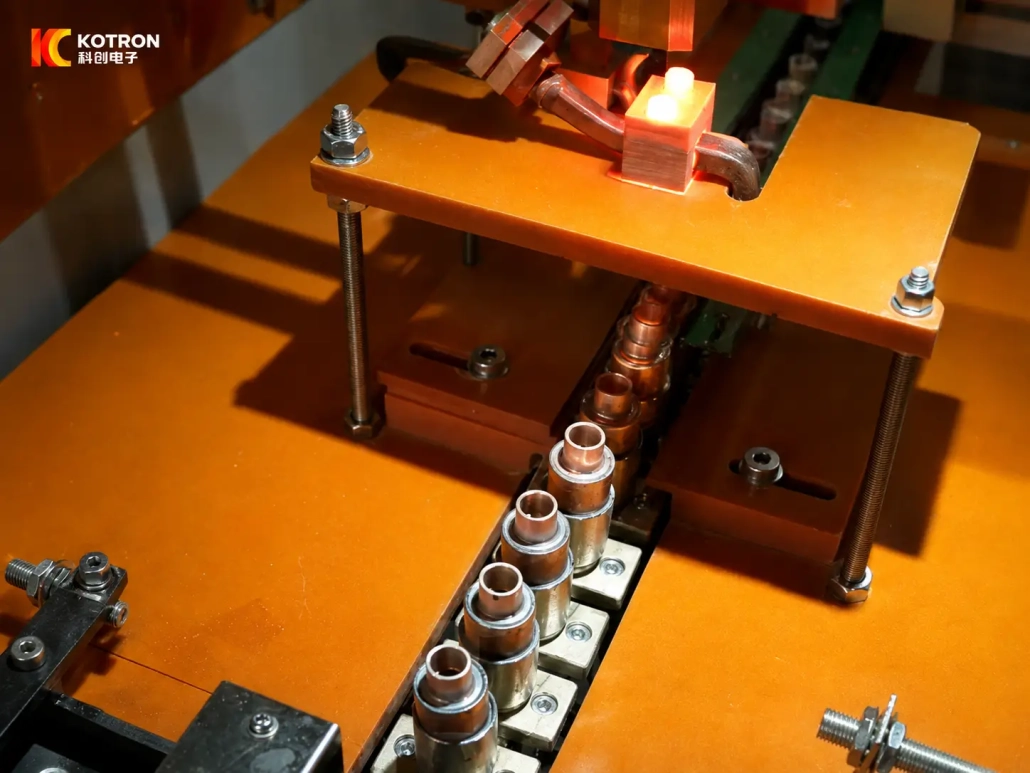
วิดีโอ 1 — การประสานอัตโนมัติของผู้จัดจำหน่ายสารทำความเย็นแบบสองช่อง
ส่วนประกอบต่างๆ จะถูกยึดไว้ในแต่ละอุปกรณ์จับยึดและเคลื่อนย้ายผ่านตำแหน่งการบัดกรีตามลำดับ. สำหรับชิ้นส่วนที่เกิดซ้ำซึ่งมีตำแหน่งข้อต่อที่มั่นคง, การจัดเรียงที่จัดทำดัชนีนี้ให้การวางตำแหน่งที่สม่ำเสมอจากรอบหนึ่งไปอีกรอบหนึ่ง.
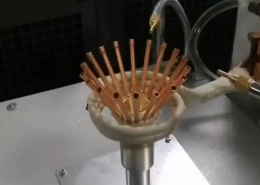
วิดีโอ 2 — การประสานแบบเหนี่ยวนำของผู้จัดจำหน่ายสารทำความเย็นแบบหลายช่อง
ผู้จัดจำหน่ายที่มีหลายสาขาขนาดใหญ่นำเสนอความท้าทายที่แตกต่างออกไป. ท่อทองแดงจำนวนมากกระจุกอยู่รอบๆ ตัวผู้จัดจำหน่ายเพียงตัวเดียว, ทำให้มีพื้นที่รอบๆ ข้อต่อแต่ละข้อน้อยลง และมีความต้องการที่แตกต่างกันในการเข้าถึงคอยล์และการจัดการชิ้นงาน.
ทั้งสองส่วนอยู่ในตระกูลส่วนประกอบทำความเย็นเดียวกัน, แต่การตั้งค่าการเชื่อมท่อด้วยบราสของพวกเขานั้นแตกต่างกันมาก.
Ⅱ. HVAC & ชิ้นส่วนเครื่องทำความเย็นที่เราเชื่อมท่อด้วยบราส
การประยุกต์ใช้งานในหน้่านี้ครอบคลุมการเชื่อมต่อทองแดงทั่วไปหลายแบบที่ใช้ในอุปกรณ์เครื่องปรับอากาศและเครื่องทำความเย็น.
| การประยุกต์ใช้ | รอยต่อทั่วไป |
|---|---|
| ตัวจ่ายสารทำความเย็น | ตัวเรือนตัวจ่ายต่อไปยังท่อทางออก |
| ตัวจ่ายหลายทางออก | ตัวเรือนตัวจ่ายต่อไปยังท่อสาขาหลายท่อ |
| ข้อต่อท่อทองแดง | ท่อทองแดงต่อกับข้อต่อหรือคอนเน็กเตอร์ |
| การเชื่อมต่อท่อดัด | ท่อทองแดงดัดต่อกับข้อต่อ |
| ปลายท่อที่ขึ้นรูปหรือลดขนาด | ท่อทองแดงที่ขึ้นรูปต่อกับชิ้นส่วนที่เข้ากัน |
การประยุกต์ใช้งานเหล่านี้ไม่ได้แสดงถึงกระบวนการเชื่อมท่อด้วยบราสที่แตกต่างกันห้ากระบวนการอย่างสมบูรณ์.
รอยต่อท่อตรงและท่อดัดต่อกับข้อต่อ, ตัวอย่างเช่น, ใช้หลักการเชื่อมท่อด้วยบราสที่คล้ายกัน. สิ่งที่เปลี่ยนไปคือรูปทรงรอบรอยต่อ, วิธีการวางชิ้นส่วนและพื้นที่ที่สามารถวางขดลวดเหนี่ยวนำได้.
การประสานผู้จัดจำหน่ายนำเสนอเงื่อนไขอีกชุดหนึ่ง เนื่องจากการเชื่อมต่อสาขาหลายแห่งอาจอยู่ใกล้กัน.
Ⅲ. การประสานการเหนี่ยวนำผู้จัดจำหน่ายสารทำความเย็น
ผู้จัดจำหน่ายสารทำความเย็นจะแบ่งสารทำความเย็นจากทางเข้าหนึ่งออกเป็นหลายวงจรคอยล์เย็น.
ผู้จัดจำหน่ายแบบสองช่องขนาดเล็กมีขนาดค่อนข้างเล็ก. เมื่อส่วนประกอบเดียวกันถูกผลิตซ้ำๆ, อุปกรณ์จับยึดเฉพาะสามารถวางตำแหน่งแต่ละชิ้นส่วนและถ่ายโอนผ่านสถานีบัดกรีเหนี่ยวนำอัตโนมัติ.
ผู้จัดจำหน่ายที่มีหลายสาขาต้องใช้แนวทางที่แตกต่างออกไป.
เมื่อจำนวนท่อสาขาเพิ่มขึ้น, การเข้าถึงรอบๆ ตัวผู้จัดจำหน่ายจะถูกจำกัดมากขึ้น. ท่อที่อยู่ใกล้เคียงสามารถจำกัดพื้นที่ว่างสำหรับคอยล์และส่งผลต่อการกระจายความร้อนรอบๆ ข้อต่อเป้าหมาย.
สำหรับส่วนประกอบประเภทนี้, adding more heating power alone does not solve the problem. ตำแหน่งร่วม, surrounding copper mass and coil geometry need to be considered together.
The applications shown here range from a two-outlet refrigerant distributor to a 42-outlet commercial HVAC distributor.
Ⅳ. Copper Tube-to-Fitting Brazing
Copper tube joints are common throughout HVAC and refrigeration piping assemblies.
The tube may be straight or bent, while the mating component may be a sleeve, connector, fitting or another formed copper part. The induction coil is arranged around the connection area so that the required joint is heated locally.
วิดีโอ 1
วิดีโอ 2
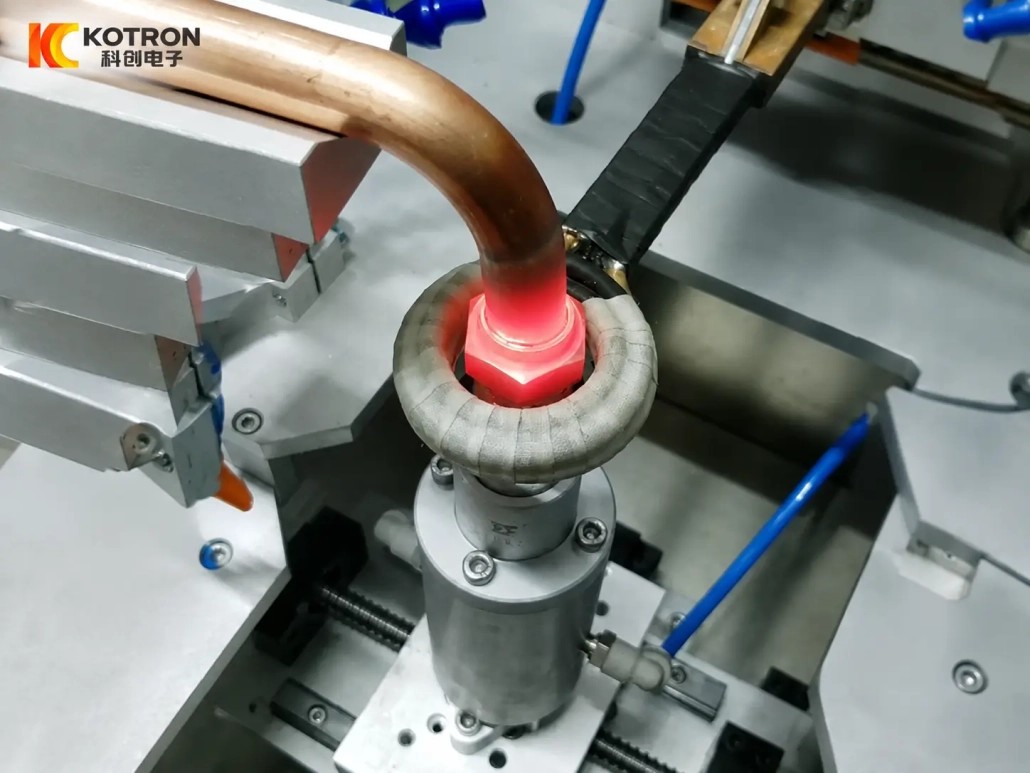
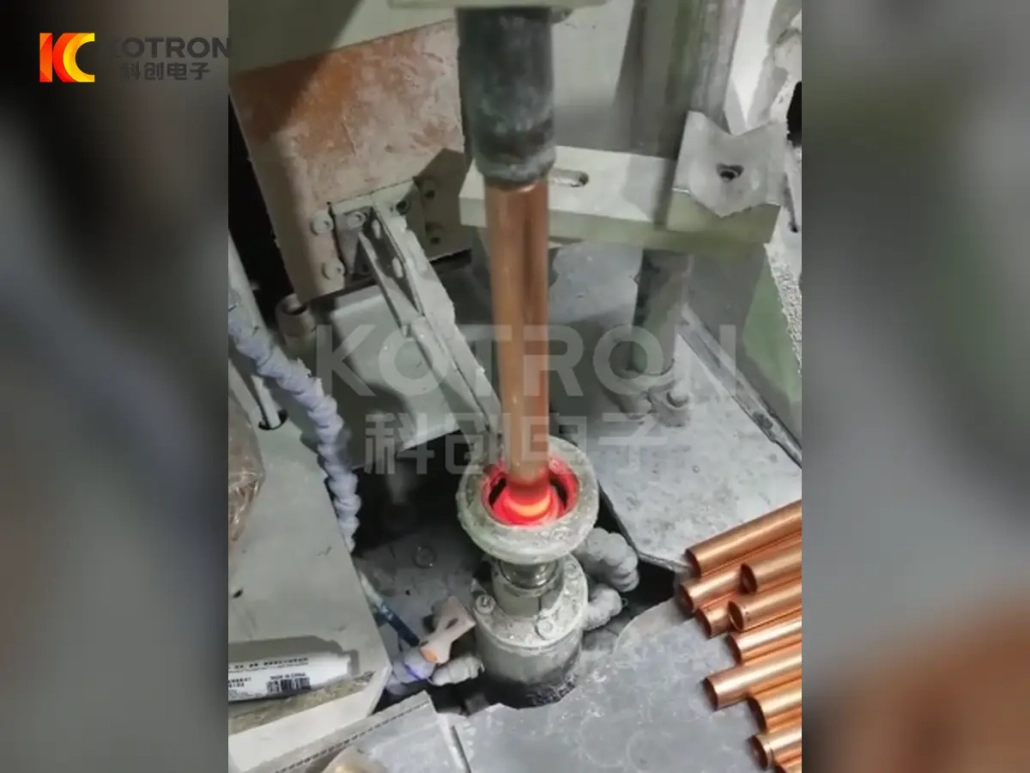
วิดีโอ 1 — Bent Copper Tube-to-Fitting Brazing
ในแอปพลิเคชันนี้, ท่อทองแดงที่โค้งงอจะเข้าสู่ข้อต่อและข้อต่ออยู่ในตำแหน่งภายในขดลวดเหนี่ยวนำ. การโค้งงอส่งผลต่อวิธีการโหลดชิ้นงานและพื้นที่ที่เหลืออยู่รอบๆ พื้นที่บัดกรี.
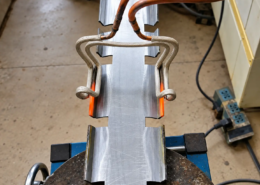
วิดีโอ 2 — การประสานท่อทองแดงแบบตรงถึงฟิตติ้ง
แอปพลิเคชั่นนี้ใช้การจัดเรียงท่อที่ตรงกว่า. หมวดร่วมก็คล้ายกัน, แต่ฟิกซ์เจอร์และการวางแนวของชิ้นงานแตกต่างกัน.
ทั้งสองได้รับการปฏิบัติที่ดีกว่าเช่น การใช้งานประสานแบบเหนี่ยวนำด้วยท่อทองแดงกับฟิตติ้ง แทนที่จะเป็นเทคโนโลยีการบัดกรีที่แยกจากกัน.
Ⅴ. การประสานปลายท่อทองแดงที่ขึ้นรูปและลดขนาด
ท่อทองแดงทำความเย็นบางท่อถูกสร้างขึ้นก่อนที่จะทำการประสานเพื่อให้ส่วนประกอบหนึ่งสามารถประกอบเข้ากับอีกชิ้นหนึ่งได้.
ปลายอาจลดลงหรือมีรูปร่างอื่น ๆ เพื่อสร้างการทับซ้อนและตำแหน่งการประกอบที่ต้องการ. นี่คือโครงสร้างรอยต่อร่วมมากกว่าการเป็นประเภทส่วนประกอบ HVAC แยกต่างหาก.
การเชื่อมต่อที่ถูกสร้างขึ้นจะถูกวางในโซนความร้อนเหนี่ยวนำและเติมวัสดุเติมสำหรับการเชื่อมที่รอยต่อ.
สำหรับการประยุกต์ใช้นี้, คำอธิบายที่เหมาะสมรวมถึง:
การเชื่อมเหนี่ยวนำของรอยต่อท่อทองแดงลดขนาด
หรือ
การเชื่อมเหนี่ยวนำของปลายท่อทองแดงที่ขึ้นรูปแล้ว
คำศัพท์สุดท้ายควรทำตามกระบวนการขึ้นรูปรวมท่อที่ใช้จริงสำหรับส่วนประกอบนั้น.
Ⅵ. การเปลี่ยนแปลงการออกแบบขดลวดและอุปกรณ์ยึดกับชิ้นส่วน
แพลตฟอร์มพลังงานเหนี่ยวนำเดียวกันสามารถรองรับการใช้งานการเชื่อมหลายประเภทได้, แต่ขดลวดไม่จำเป็นต้องสามารถแลกเปลี่ยนกันได้ระหว่างการใช้งานเหล่านั้น.
รอยต่อท่อวงกลมง่าย ๆ มักสามารถล้อมรอบด้วยขดลวดที่กะทัดรัดได้. ท่อที่งออาจเหลือพื้นที่ทำงานรอบรอยต่อประเภทเดียวกันน้อยลง. ตัวแจกจ่ายหลายทางอาจจะซับซ้อนมากขึ้นเพราะท่อที่อยู่ใกล้กันนั่งอยู่ใกล้บริเวณที่ให้ความร้อน.
ดังนั้นการออกแบบขดลวดต้องพิจารณา:
①ขนาดของท่อและชิ้นส่วนประกอบ
②ตำแหน่งรอยต่อ
③การเข้าถึงรอบๆ รอยต่อที่มีอยู่
④ท่อทองแดงหรือชิ้นส่วนใกล้เคียง
⑤โซนความร้อนที่จำเป็น
⑥กำลังโหลดทิศทาง
⑦การวางแนวชิ้นงาน
ตัวยึดก็สำคัญไม่ต่างกัน.
บนอุปกรณ์อัตโนมัติและสถานีคงที่, รอยต่อควรกลับไปยังตำแหน่งที่ทำซ้ำได้สัมพันธ์กับขดลวดในทุกๆ รอบ. การเปลี่ยนตำแหน่งชิ้นงานสามารถเปลี่ยนผลลัพธ์การให้ความร้อนได้โดยตรง.
Ⅶ. อัตโนมัติ, การเชื่อมด้วยสถานีคงที่หรือแบบถือด้วยมือ?
ไม่มีรูปแบบเครื่องจักรเดียวที่เหมาะกับชิ้นส่วนทองแดง HVAC ทุกประเภท.
การเชื่อมอัตโนมัติแบบชี้ดัชนีหรือสายพานลำเลียง เหมาะสมสำหรับชิ้นส่วนซ้ำที่มีขนาดคงที่และตำแหน่งรอยต่อที่คาดเดาได้. ตัวยึดเฉพาะสามารถพาชิ้นส่วนแต่ละชิ้นผ่านสถานีเชื่อมเรียงตามลำดับ.
การเชื่อมแบบสถานีคงที่ สามารถใช้ได้เมื่อชิ้นงานถูกโหลดลงในอุปกรณ์ยึดที่กําหนดไว้ แต่ไม่จําเป็นต้องถ่ายโอนอัตโนมัติอย่างต่อเนื่อง.
การบัดกรีเหนี่ยวนําแบบถือมือ ให้ความยืดหยุ่นมากขึ้นสําหรับชุดขนาดใหญ่, รอยต่อหรือชิ้นส่วนที่เข้าถึงยากและมีตําแหน่งบัดกรีหลายตําแหน่ง.
ปริมาณการผลิตเป็นเพียงปัจจัยเดียว. ขนาดชิ้นส่วน, การเข้าถึงรอยต่อ, จํานวนตําแหน่งการบัดกรี, วิธีการโหลดและพื้นที่ทํางานที่มีอยู่ก็มีความสําคัญไม่แพ้กัน.
รูปแบบเครื่องจักรควรสอดคล้องกับชิ้นงานและกระบวนการผลิต แทนที่จะเลือกก่อนและบังคับให้ชิ้นงานพอดีกับอุปกรณ์.
Ⅷ. สิ่งที่ส่งผลต่อกระบวนการบัดกรี?
กําลังความร้อนเป็นเพียงส่วนหนึ่งของกระบวนการบัดกรีที่มั่นคง.
รูปทรงและระยะว่างของรอยต่อ มีผลต่อวิธีที่ตัวเติมบัดกรีเข้าสู่และเติมการเชื่อมต่อ.
ตำแหน่งคอยล์ กําหนดว่าพลังงานถูกรวมศูนย์ที่ใด. สิ่งนี้มีความสำคัญเป็นพิเศษสำหรับรอยต่อขนาดเล็กหรือหลอดตัวกระจายที่จัดเรียงแน่น.
มวลของชิ้นส่วนและทองแดงรอบ ๆ ส่งผลต่อการกระจายความร้อน. ตัวกระจายหลายทางออก, ตัวอย่างเช่น, อาจทำงานแตกต่างอย่างมากจากตัวเชื่อมต่อท่อธรรมดา.
เวลาและกำลังไฟในการให้ความร้อน ต้องตรงกับรอยต่อตามจริง ไม่ใช่เลือกจากขนาดเส้นผ่านศูนย์กลางของท่อเพียงอย่างเดียว.
การให้อาหารฟิลเลอร์ ขึ้นอยู่กับวิธีการผลิตด้วย. บางการใช้งานใช้การให้อาหารฟิลเลอร์แบบแมนนวล, ในขณะที่ระบบอื่นอาจถูกกำหนดค่าให้เป็นลำดับอัตโนมัติเมื่อจำเป็น.
การทดสอบบราสด้วยชิ้นส่วนจริงมักเป็นวิธีที่เชื่อถือได้ที่สุดในการกำหนดการจัดกระบวนการขั้นสุดท้าย.
Ⅸ. สิ่งที่เราต้องการสำหรับการใช้งานบราส HVAC ของคุณ
สำหรับข้อเสนอทางเทคนิค, รอยต่อนั้นเองเป็นจุดเริ่มต้นที่ดีที่สุด.
| ข้อมูล | สิ่งที่ต้องส่ง |
|---|---|
| ชิ้นงาน | การวาดภาพ, รูปถ่ายหรือชิ้นตัวอย่าง |
| วัสดุ | วัสดุท่อและฟิตติ้ง |
| ขนาดท่อ | เส้นผ่านศูนย์กลางและความหนาผนัง |
| โครงสร้างรอยต่อ | ตรง, งอ, ตัวแจกจ่าย, ปลายลด, ฯลฯ. |
| ตำแหน่งการเบรซ | ทำเครื่องหมายบนแบบถ้าเป็นไปได้ |
| วัสดุเติม | หากได้ระบุไว้แล้ว |
| ปริมาณการผลิต | ต่อชั่วโมง, กะหรือวัน |
| กระบวนการปัจจุบัน | การเบรซด้วยเปลวไฟหรือวิธีอื่น |
| วิธีการโหลด | ด้วยมือหรืออัตโนมัติ |
| ข้อกำหนดระบบอัตโนมัติ | แบบมือถือ, สถานีคงที่หรือการป้อนอัตโนมัติ |
วิดีโอสั้นของกระบวนการเบรซที่มีอยู่ก็สามารถมีประโยชน์เมื่อโครงสร้างรอยต่อหรือวิธีการจัดการยากที่จะอธิบายจากแบบเพียงอย่างเดียว.
จากข้อมูลนี้, แหล่งจ่ายไฟเหนี่ยวนำ, ขดลวด, แม่พิมพ์และรูปแบบเครื่องจักรสามารถประเมินร่วมกันได้.
Ⅹ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องเบรซแบบเหนี่ยวนำเครื่องเดียวสามารถประมวลผลชิ้นส่วนท่อทองแดง HVAC ที่แตกต่างกันได้หรือไม่?
บางครั้ง. ชิ้นส่วนที่มีมิติและตำแหน่งรอยต่อคล้ายกันอาจใช้แพลตฟอร์มกำลังเดียวกัน แต่มีคอยล์หรือแม่พิมพ์ต่างกัน. ส่วนประกอบที่มีภูมิศาสตร์หรือความต้องการในการจัดการที่แตกต่างกันมากอาจต้องการการกำหนดค่าที่แยกต่างหาก.
ตัวแจกจ่ายสารทำความเย็นสามารถเบรซแบบเหนี่ยวนำได้หรือไม่?
ได้. แอปพลิเคชันที่แสดงที่นี่รวมถึงทั้งตัวกระจายขนาดเล็กที่มีสองช่องและตัวกระจายขนาดใหญ่ที่มีหลายช่อง. ความต้องการคอยล์และการจัดการของพวกเขาแตกต่างกัน.
ท่อทองแดงดัดสามารถเชื่อมบราซิ้งด้วยการเหนี่ยวนำได้หรือไม่?
ได้, โดยต้องให้แน่ใจว่าสามารถเข้าถึงรอยต่อด้วยคอยล์และจัดตำแหน่งได้อย่างมั่นคง. การดัดส่วนใหญ่มีผลต่อการโหลด, การออกแบบแท่นยึดและพื้นที่ว่างรอบรอยต่อ.
การเชื่อมอัตโนมัติดีกว่าตลอดเวลาหรือไม่?
ไม่ใช่. การให้อาหารอัตโนมัมมีประโยชน์สำหรับชิ้นส่วนที่ทำซ้ำและการผลิตที่มั่นคง, ในขณะที่ระบบแบบคงที่หรือแบบใช้มืออาจเป็นประโยชน์มากกว่าสำหรับการประกอบขนาดใหญ่, ตำแหน่งรอยต่อที่เปลี่ยนแปลงได้หรือการผลิตปริมาณน้อย.
ส่งแอปพลิเคชันการเชื่อมบราซิ้งทองแดงของคุณให้เรา
ข้อต่อทองแดงขนาดเล็กและตัวกระจายสารทำความเย็นที่มี 42 ช่องสามารถใช้ในอุปกรณ์ HVAC ได้ทั้งคู่, แต่ไม่ควรถูกพิจารณาเป็นงานเชื่อมบราซิ้งเดียวกัน.
ส่งของคุณ การวาดชิ้นงาน, วัสดุ, ขนาดท่อ, ตำแหน่งร่วมกัน, วัสดุเติม, อัตราการผลิตและข้อกําหนดระบบอัตโนมัติ. เราสามารถประเมินได้ว่าการใช้งานเหมาะสมกับระบบป้อนอัตโนมัติ, เครื่องบัดกรีเหนี่ยวนําแบบติดตั้งถาวรหรือระบบบัดกรีเหนี่ยวนําแบบมือถือ.