Lutownica indukcyjna do przesuwników fazowych anteny
Ⅰ. Filmy dotyczące lutowania indukcyjnego
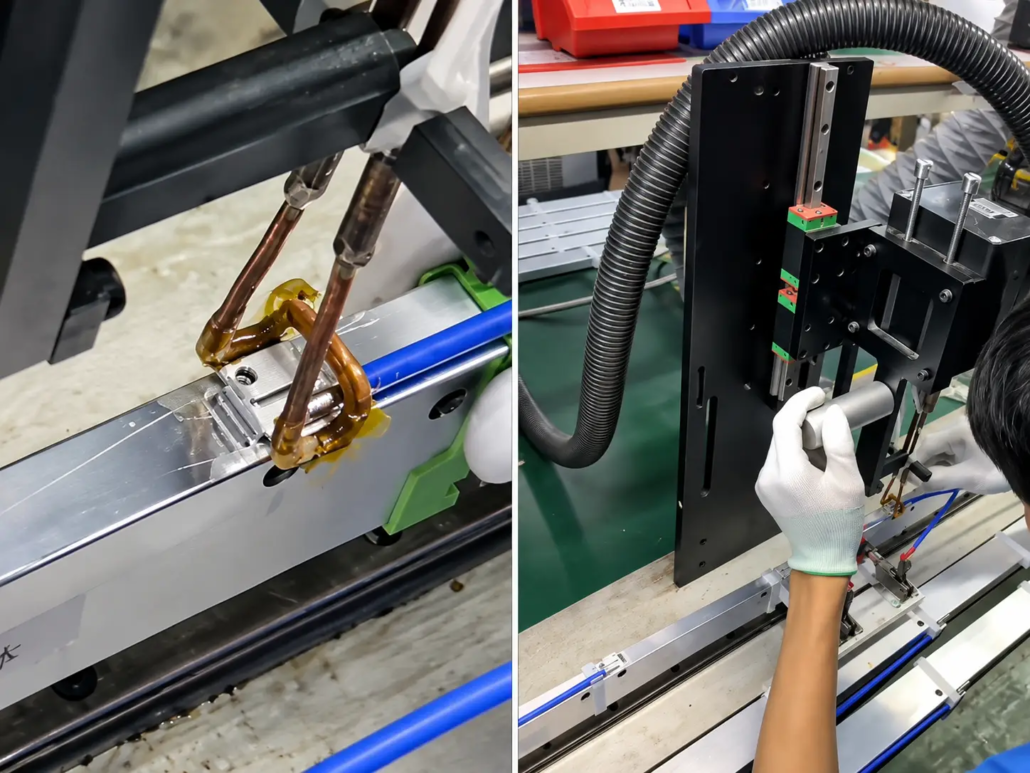
Video 1: Lutowanie indukcyjne elementów przesuwnika fazowego
A ukształtowana miedziana cewka indukcyjna jest umieszczony blisko metalowego obszaru połączeń na zespole przesuwnika fazowego. Ogrzewanie jest kierowane w stronę lokalnego złącza, a nie na całą długość elementu.
Zademonstrowana aplikacja została zidentyfikowana jako wykorzystująca a 6 Urządzenie do ogrzewania indukcyjnego kW. To jest moc znamionowa podana dla przykładu wideo, nie jest to standardowy wymóg dla każdego zastosowania lutowania z przesuwnikiem fazowym.
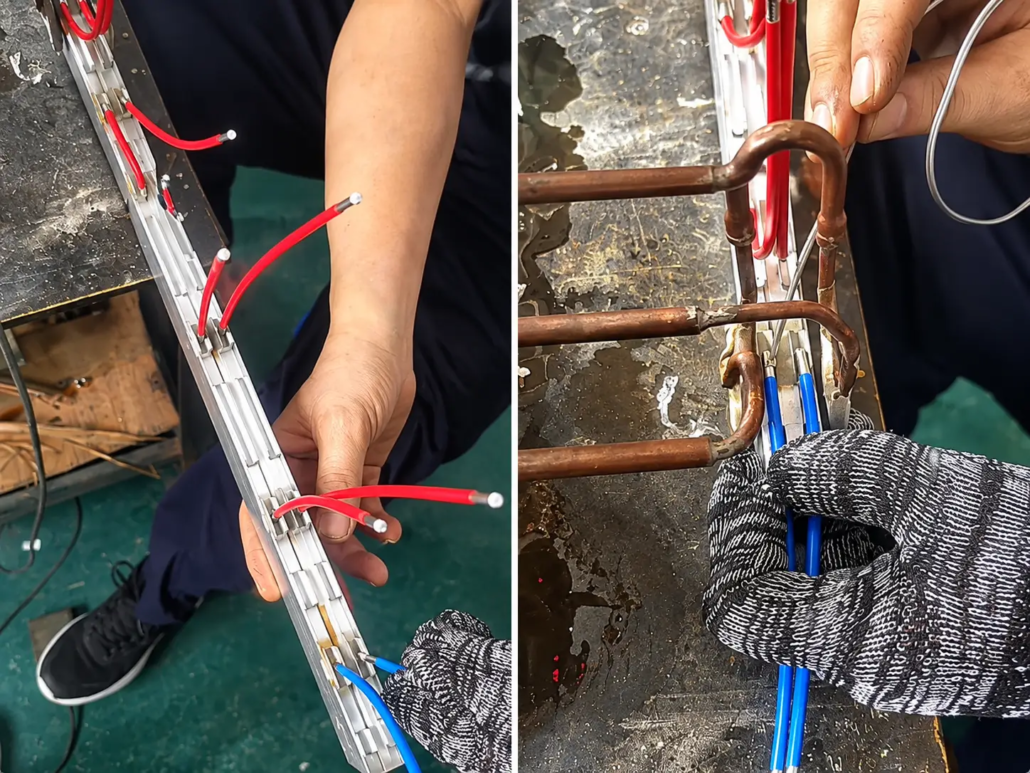
Video 2: Lutowanie indukcyjne połączeń przewodów przesuwnika fazy wnękowej
Ten film przedstawia lutowanie połączeń przewodów na przesuwniku fazowym z wydłużoną wnęką. Częścią zestawu są czerwone i niebieskie przewody połączeniowe, a miedziana cewka indukcyjna jest umieszczona w pobliżu miejsc ich łączenia.
Wężownica zapewnia miejscowe ogrzewanie wokół obszaru połączenia. Jego kształt i położenie są dobierane tak, aby pomieścić metalową wnękę i otaczające ją komponenty, zamiast podgrzewać cały zespół.
Ⅱ. Zastosowania lutowania i wymagania dotyczące połączeń
Przesuwniki fazowe stosowane w niektórych antenach stacji bazowych zawierają części przewodzące, które stanowią część ścieżki sygnału RF. W zależności od projektu, mogą być wymagane połączenia lutowane pomiędzy przewodami, zaciski i inne elementy metalowe.
W dwóch zastosowaniach pokazanych powyżej, W wybranych punktach połączeń na zespole przesuwnika fazowego zastosowano lutowanie indukcyjne. Cewka indukcyjna jest rozmieszczona wokół dostępnej przestrzeni roboczej, dzięki czemu ogrzewanie można zastosować blisko złącza.
Dla tych zastosowań, proces lutowania musi uwzględniać kilka czynników:
Geometria połączenia: Lokalizacja i dostępność połączenia określają sposób umieszczenia cewki indukcyjnej.
Materiały składowe: Dla właściwości elektryczne i termiczne łączonych metali wpływać na zachowanie podczas ogrzewania.
Wymagania dotyczące lutowania: Stop lutowniczy, przygotowanie powierzchni i zwilżenie lutu wpływają na powstawanie połączeń.
Otaczające komponenty: Izolacja i inne materiały wrażliwe na temperaturę mogą ograniczać dopuszczalne warunki ogrzewania.
Wydajność elektryczna: Połączenia stosowane w zespołach RF mogą wymagać dodatkowej weryfikacji elektrycznej lub RF wykraczającej poza kontrolę wzrokową.
Lutowanie indukcyjne jest najbardziej odpowiednie, gdy geometria złącza pozwala na skuteczne nagrzanie zamierzonego połączenia metalowego bez niedopuszczalnych efektów termicznych na sąsiednie części.
Ⅲ. Sprzęt do lutowania indukcyjnego i konfiguracja cewek
Do lutowania przesuwnika fazowego anteny, sprzęt dobiera się raczej w oparciu o geometrię połączenia i wymagania dotyczące ogrzewania, a nie całkowity rozmiar komponentu.
Głównymi elementami zestawu lutowniczego jest zasilacz indukcyjny, cewka indukcyjna i układ pozycjonowania przedmiotu obrabianego.
| Element wyposażenia | Funkcja i zastosowanie |
|---|---|
| Zasilacz indukcyjny wysokiej częstotliwości | Dostarcza energię do lokalnego ogrzewania. Wymagane moc wyjściowa i częstotliwość robocza zależą od materiałów złącza, geometria i warunki lutowania. |
| Niestandardowa miedziana cewka indukcyjna | Kształt zbliżony do pozycji lutowania i zapewniający odpowiednie sprzężenie elektromagnetyczne z metalowym obszarem połączenia. |
| Pozycjonowanie przedmiotu obrabianego | Utrzymuje lub ustawia przesuwnik fazowy w taki sposób, że zależność między cewką indukcyjną a punktem lutowania pozostaje spójna. |
| Integracja produkcji | Konfigurację ogrzewania indukcyjnego można rozważyć w przypadku dedykowanej stacji lutowniczej lub integracji z większym procesem montażowym, w zależności od wymaganej konfiguracji sprzętu. |
Konstrukcja cewki indukcyjnej do połączeń przesuwnika fazowego
Obydwa filmy przedstawiają ukształtowane miedziane cewki indukcyjne pracujące w pobliżu określonych punktów połączeń na wydłużonych zespołach metalowych. Ich geometria pozwala na dotarcie do strefy grzewczej w dostępnej przestrzeni wokół złącza.
Jest to szczególnie ważne, gdy miejsca lutowania znajdują się blisko ściany szczeliny, sąsiednich przewodów lub innych elementów konstrukcyjnych.
Geometria cewki i luz wpływają na sprzężenie elektromagnetyczne i dystrybucję ciepła. Cewka odpowiednia dla jednego układu połączeń może nie działać tak samo w przypadku innej konstrukcji przesuwnika fazowego.
Z tego powodu, KOTRON ocenia pozycję połączenia, otaczająca konstrukcja i wymagania grzewcze przy określaniu odpowiedniego układu cewek indukcyjnych.
Ⅳ. Uwagi dotyczące kontroli procesu i lutowania
Podczas lutowania indukcyjnego, to zmienne pole magnetyczne generowane przez cewkę indukcyjną wytwarza ciepło w odpowiednich częściach przewodzących. Ciepło dociera do interfejsu łączącego, pozwalając na stopienie lutu i zwilżenie przygotowanych powierzchni.
Ponieważ cewka indukcyjna nie musi stykać się ze złączem, w procesie tym unika się bezpośredniego nagrzewania grotem lutownicy. Jednak, ciepło może nadal przewodzić przez połączone części metalowe, dlatego przy ustalaniu warunków ogrzewania należy uwzględnić pobliskie elementy.
Główne kwestie związane z procesem obejmują:
Stopy lutownicze i materiały podstawowe: Zakres topnienia lutu i właściwości łączonych metali wpływają na wymagane warunki ogrzewania.
Pozycjonowanie cewki: Stały luz cewki i wyrównanie pomagają utrzymać powtarzalne ogrzewanie na połączeniu.
Moc i czas nagrzewania: Cykl ogrzewania musi zapewniać wystarczającą ilość energii do lutowania, unikając jednocześnie nadmiernego narażenia termicznego.
Wspólne przygotowanie: Stan powierzchni, rozmieszczenie lutu i dobór topnika, tam, gdzie ma to zastosowanie, wpływać na zwilżanie lutu i tworzenie połączeń.
Wspólna kontrola: Wykonane połączenia należy ocenić pod kątem odpowiednich wymagań mechanicznych i elektrycznych. Sprawdzenie wydajności RF może być również konieczne w przypadku gotowego zestawu antenowego.
Przed produkcją, do oceny zachowania się pod wpływem ciepła można zastosować reprezentatywne próby lutowania, tworzenie się połączeń i wpływ ciepła na pobliskie elementy.
V.. Niestandardowe rozwiązania i zapytania dotyczące lutowania indukcyjnego
KOTRON oferuje rozwiązania zorientowane na aplikację sprzęt do lutowania indukcyjnego do przesuwników fazowych anten i powiązanych komponentów telekomunikacyjnych.
Konfigurację sprzętu można ocenić na podstawie rzeczywistych miejsc lutowania klienta, materiały składowe i wymagania produkcyjne.
Aby omówić zastosowanie lutowania indukcyjnego, proszę podać:
— Zdjęcia lub rysunki zespołu przesuwnika fazowego.
— Lokalizacja i liczba punktów lutowniczych.
— Materiały i wymiary łączonych elementów.
— Rozmiary przewodów i szczegóły połączeń, tam, gdzie ma to zastosowanie.
— Informacje o stopie lutowniczym i topniku, jeśli jest dostępny.
— Wymagana zdolność produkcyjna i metoda obsługi przedmiotu obrabianego.
— Wszelkie ograniczenia temperaturowe lub wymagania dotyczące kontroli połączeń.
Dane te pomagają określić przydatność lutowania indukcyjnego i wspomagają wybór zasilacza, geometria cewek i rozmieszczenie urządzeń.
Poszukuję maszyny do lutowania indukcyjnego do przesuwników fazowych anteny lub podobnych połączeń komponentów RF?
Skontaktuj się z firmą KOTRON, podając szczegóły przedmiotu obrabianego, aby omówić odpowiednie rozwiązanie w zakresie lutowania indukcyjnego.
Ⅵ. Często zadawane pytania (FAQ)
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy do połączeń przewodów w przesuwnikach fazowych wnęki można zastosować lutowanie indukcyjne??
Tak. Do odpowiednich połączeń przewodów w przesuwnikach fazowych wnęki można zastosować lutowanie indukcyjne, jak pokazano na powyższym filmie dotyczącym aplikacji. Cewka indukcyjna jest umieszczona w pobliżu obszaru łączenia, aby podgrzać metalowe połączenie. Przydatność zależy od materiału przewodu i końcówki, geometria złącza, stop lutowniczy i otaczające go elementy.
Jaka moc jest wymagana dla lutownicy indukcyjnej z przesuwnikiem fazowym anteny?
Wymagana moc zależy od materiałów, rozmiar stawu, konstrukcja cewki indukcyjnej i wymagania dotyczące ogrzewania. Jedna z aplikacji pokazanych powyżej wykorzystuje a 6 Urządzenie do ogrzewania indukcyjnego kW, ale to nie znaczy, że każdy przesuwnik fazowy wymaga tej samej mocy znamionowej. Wybór sprzętu powinien opierać się na rzeczywistym zastosowaniu lutowania.
Czy lutowanie indukcyjne może uszkodzić pobliskie przewody lub wrażliwe elementy?
Chociaż cewka indukcyjna nie musi dotykać złącza lutowniczego, ciepło może nadal przepływać przez połączone części metalowe. Dlatego przy wyborze geometrii cewki należy wziąć pod uwagę izolację pobliskiego przewodu i elementy wrażliwe na temperaturę, moc i czas nagrzewania. Reprezentatywne próby lutowania mogą pomóc w ocenie efektów termicznych.
Czy sprzęt do lutowania indukcyjnego można dostosować do różnych konstrukcji przesuwnika fazowego??
Tak. Cewkę indukcyjną i rozmieszczenie sprzętu można dostosować do różnych pozycji połączeń i geometrii przedmiotu obrabianego. Klienci mogą dostarczyć rysunki komponentów lub zdjęcia, wspólne szczegóły, informacje o materiałach i wymagania produkcyjne, aby KOTRON mógł ocenić odpowiednią konfigurację lutowania.