
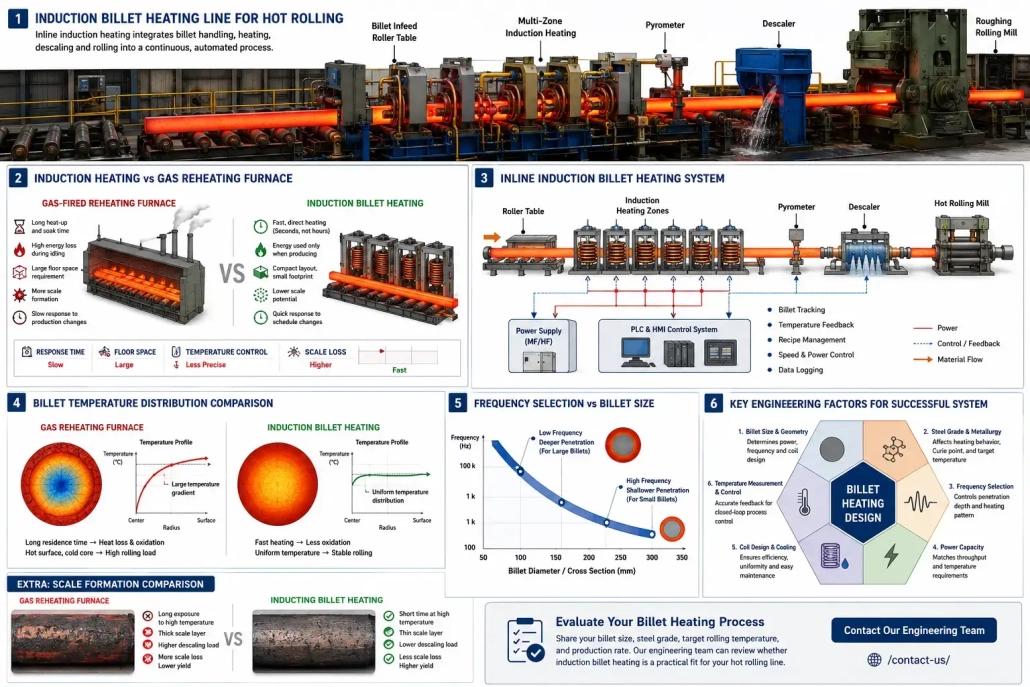
Warum Walzwerke Induktions-Billet-Erwärmung verwenden
Induktions-Billetterhitzung hat sich von einer Nischenanwendung zu einer weit verbreiteten Alternative im Heißwalzen entwickelt – getrieben von drei Herausforderungen, die gasbetriebene und Widerstandsofen niemals lösen konnten: Produktionsflexibilität, Temperaturgenauigkeit, und Platzbeschränkungen am Standort.
Die Billetterhitzung bestimmt das Verzunderungsverlustrate, metallurgische Qualität, Verfügbarkeit der Walzanlage, Ausbeute, Betriebskosten, und die Maßhaltigkeit der nachfolgenden Bearbeitungsschritte. Wenn die Heizmethode falsch gewählt wird, bezahlt die gesamte Linie dafür. Jede Schicht. Jede Kampagne.
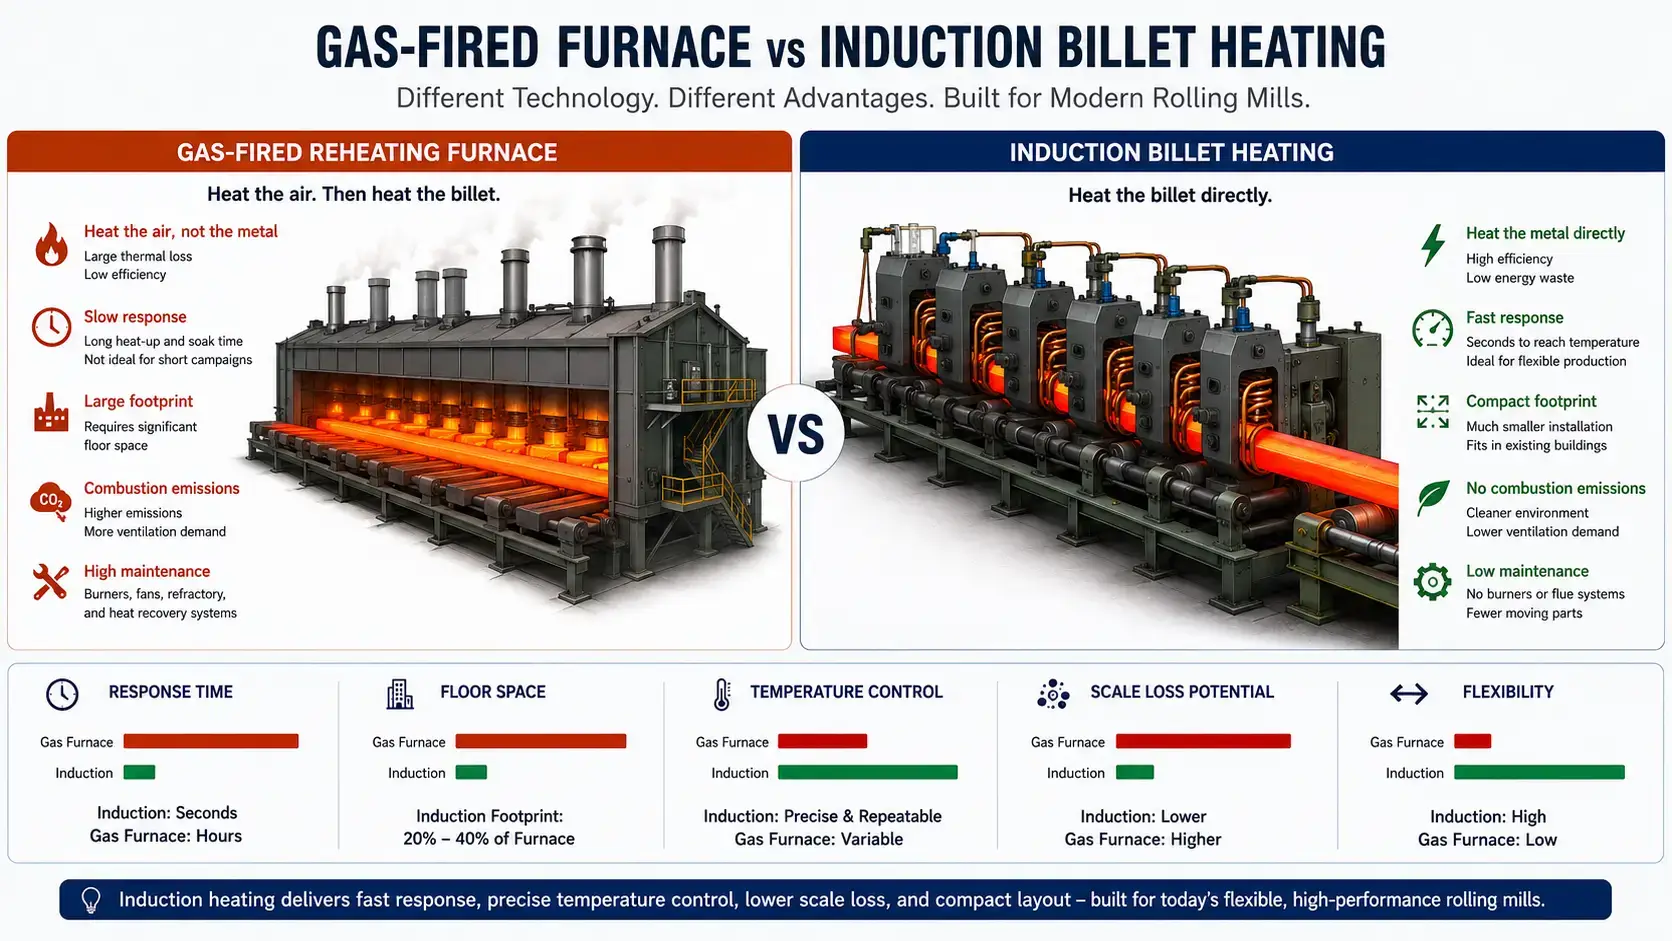
1. Was sich bei der Barrenheizung geändert hat
Die meisten Walzwerke wurden um lange gasbeheizte Aufwärmöfen gebaut. Das machte Sinn, als Barrenmaße, Stahlsorten, und Produktionspläne über Jahre stabil blieben. Nur wenige Werke arbeiten heutzutage so.
Kürzere Kampagnen. Mehr Produktvarianten. Strengere Lieferpläne. Höhere Energiekosten. In einer Anlage nach der anderen, ist das Heizsystem zum Engpass geworden – nicht die Walzstände, nicht die Fertigungslinie, nicht das Kühlbett. Der Ofen.
Traditionelle Öfen funktionieren immer noch bei Großserienproduktion, Einzelgrad, kontinuierliche Produktion. Sie verlieren an Effizienz, sobald die Produktion häufige Größenänderungen erfordert, unterbrochener Betrieb, oder Teillastbetrieb. Aufheizzeit, Einwirkzeit, Zunderbildung, Verbrennungsregelung, und Ofenwartung mindern die Marge in jedem Schritt.
Induktion erwärmt das Stückstück direkt. Elektromagnetische Energie, die im Metall abgelagert wird. Keine Verbrennungsgase. Keine Ofenatmosphäre.
2. Warum Induktion moderne Walzlinien passt
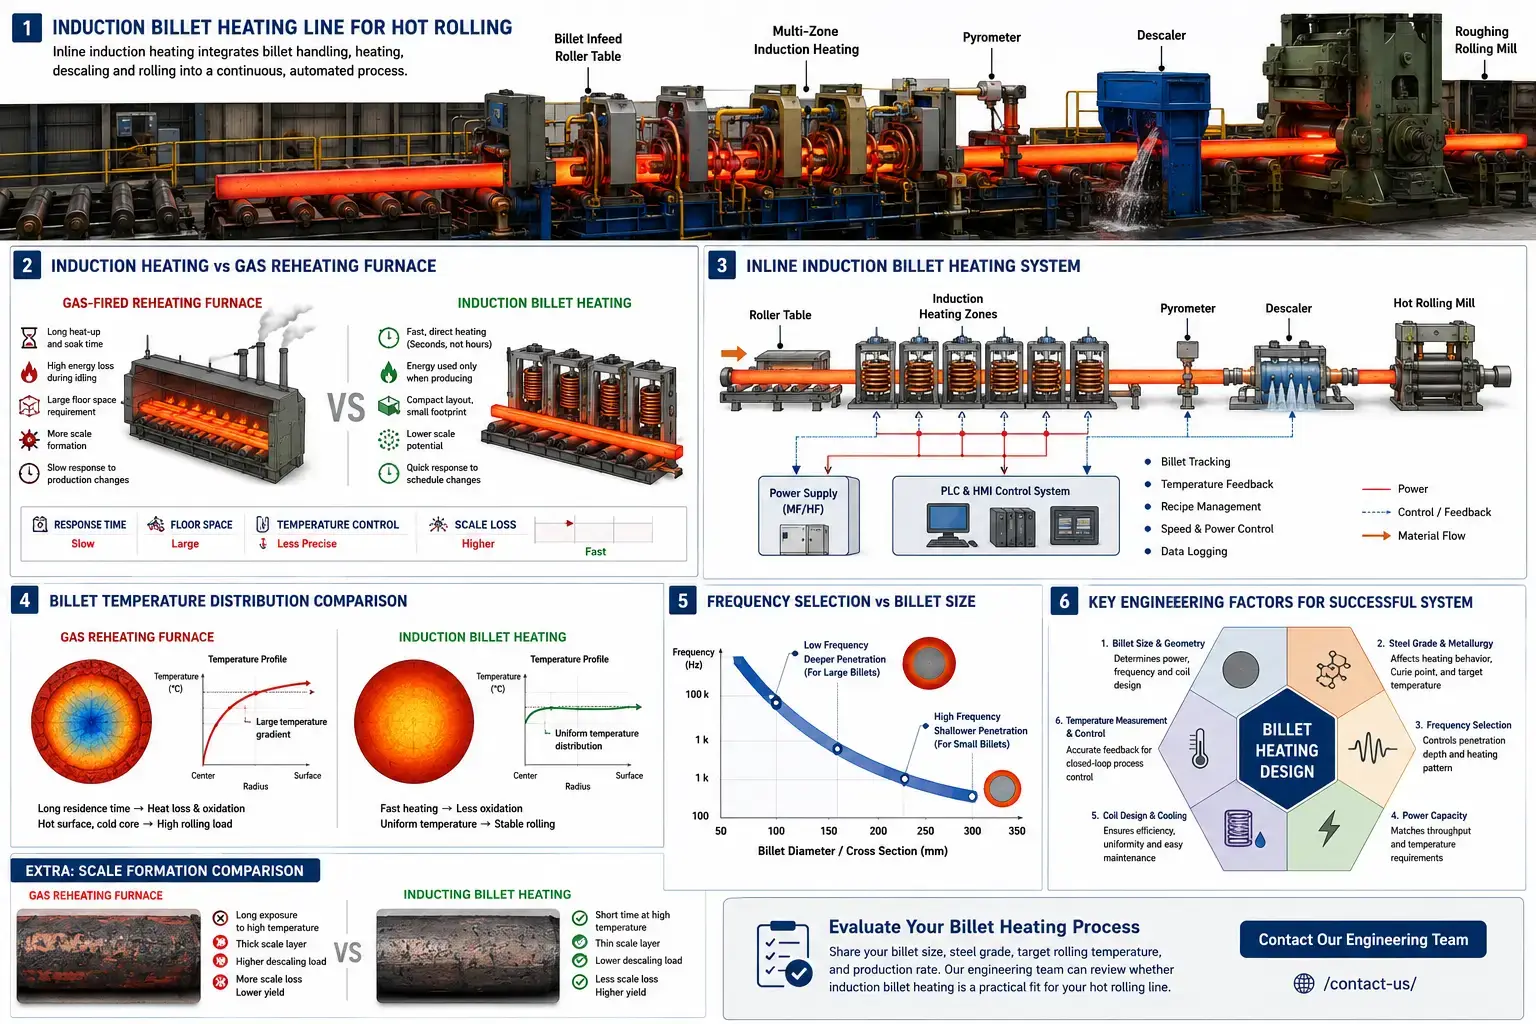
Induktions-Billet-Heizung integriert sich in der Leitung. Blütenhandhaben, Entkalkung, Walzständern, Automatisierung – alle verbunden. Keine Chargenstufung zwischen Ofen und Mühle.
Ein Gasofen steht bei Temperatur, egal ob die Blüten durchlaufen oder nicht. Verschiebungsänderungen, Stanzenwechsel, Qualitätsübergänge – der Kraftstoff brennt weiter. Ein Induktions-Billet-Heizer startet und stoppt mit der Linie. Für Werke, die kurze Kampagnen oder unvorhersehbare Zeitpläne fahren, Leerlaufenergieverlust sinkt auf nahezu null.
Temperaturgenauigkeit wirkt sich direkt auf die Walzqualität aus. Knüppel zu kalt — höhere Walzlasten, potenzielle Fehler. Knüppel zu heiß — Ablationsverluste, Entkohlen, Kornwachstum, Oberflächenschäden. Welche dieser Faktoren dominiert, hängt von der Sorte ab. Induktionssysteme sperren die Heizbedingungen über Leistungs-Sollwerte, Pyrometer-Rückmeldung, Brammentracking, und SPS-Rezepte. Von einem Knüppel zum nächsten, Von einer Schicht zur nächsten.
Bei vielen Brownfield-Projekten ist die Grundfläche ausschlaggebend für die Entscheidung. Ein konventioneller Aufheizofen beansprucht beträchtliche Fläche mit langen Aufhaltebereichen und Materialhandling. Induktionssysteme sind kompakt. Wenn das Werk innerhalb eines bestehenden Gebäudes modernisiert wird, verfügbare Fläche, Kranzugang, Fundamentbedingungen, und Linienhöhe schränken die Möglichkeiten ein. Induktion passt dort, wo ein Ofen nicht passt.
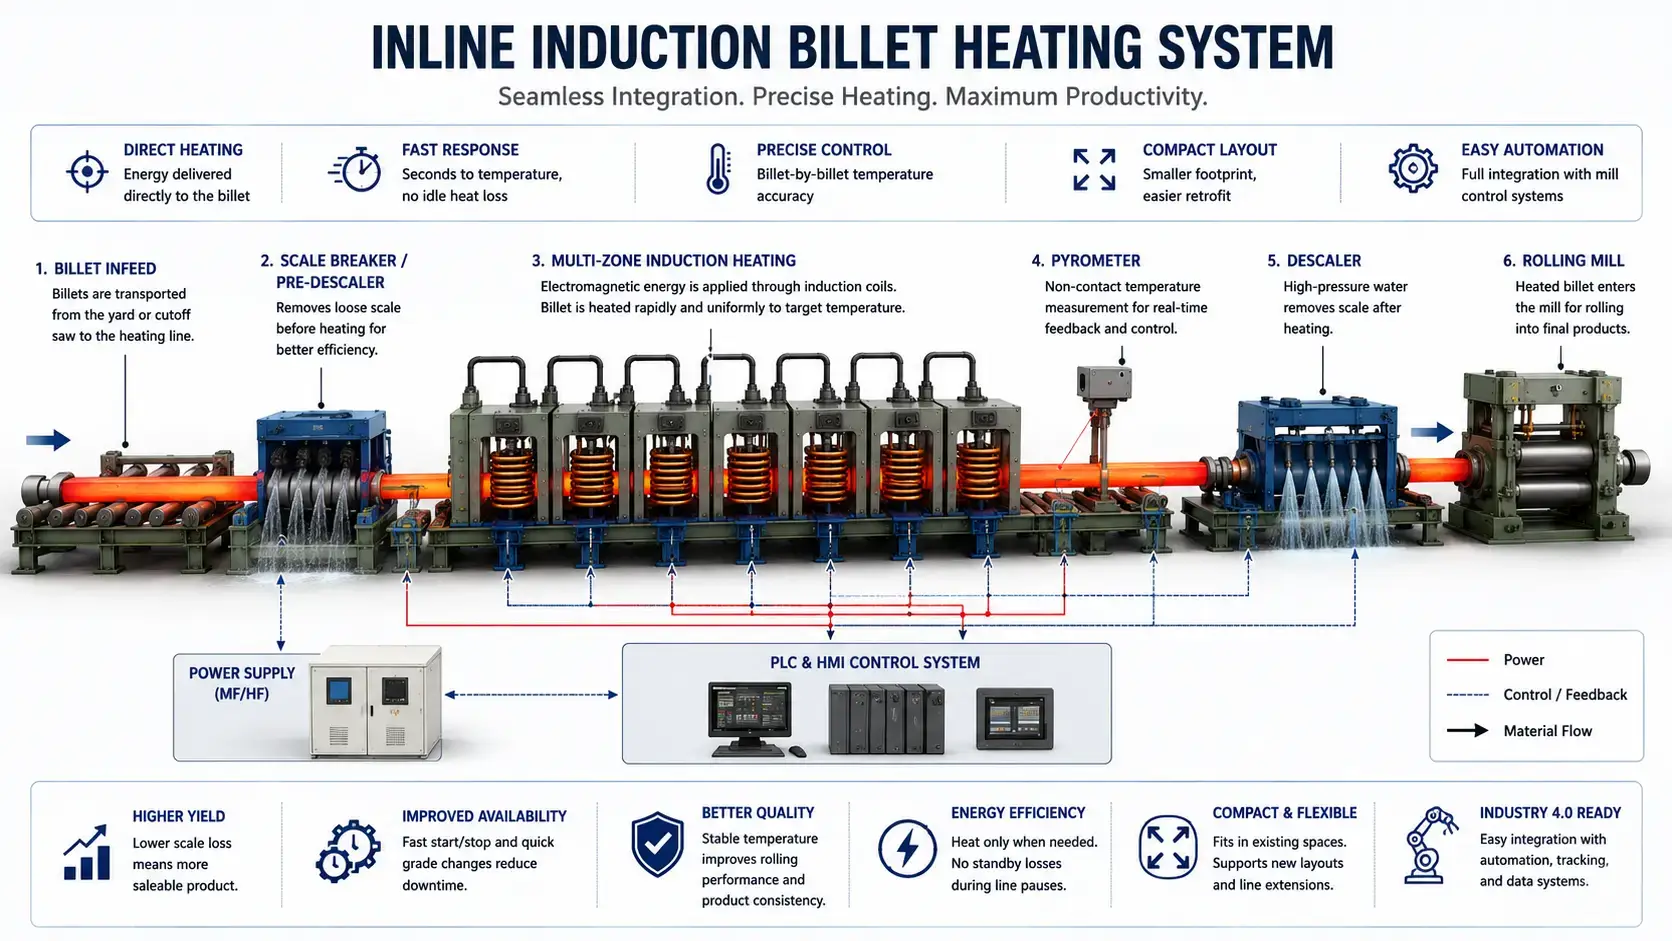
3. Prozessvorteile gegenüber herkömmlichen Öfen
Bewerten Sie die Entscheidung anhand dessen, was die Walzlinie tatsächlich benötigt — nicht anhand eines Tabellenvergleichs der Energiekennzahlen. Induktions-Billetterhitzung ändert den gesamten Prozess, nicht nur den Heizschritt.
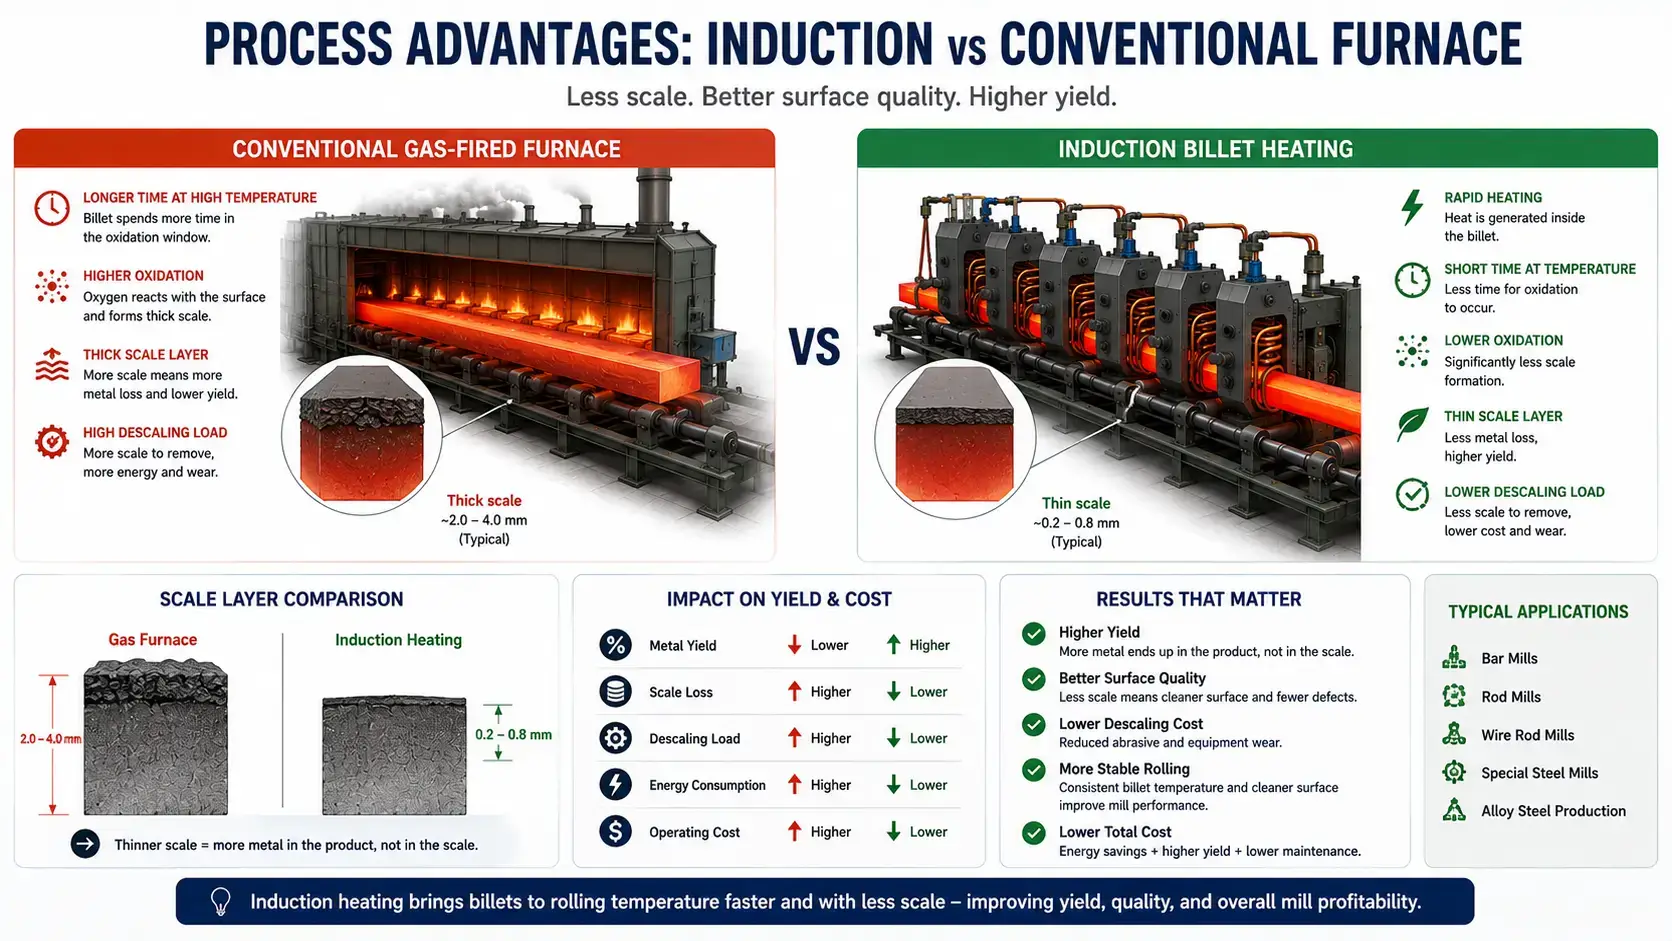
| Faktor | Induktions-Billetterhitzung | Konventioneller Ofen |
|---|---|---|
| Skalierungsausbildung | Blöcke erreichen die Walztemperatur in Minuten. Kurze Zeit im Oxidationsfenster. Typischer Skalenverlust 0,5–1 % des Blockgewichts. | Stundenlange Verweilzeit bei hoher Temperatur, Verbrennungsatmosphäre beschleunigt die Oxidation. Typischer Skalenverlust 2–4 %. |
| Produktionsflexibilität | Rezepte in der Software geändert. Bediener passen die Leistung an, Geschwindigkeit, und Heizzonen pro Knüppelabschnitt. Keine thermische Trägheit, die zwischen Sortenwechseln abgewartet werden muss. | Ofenatmosphäre, Zonentemperaturen, und Einweichzeiten erfordern eine Stabilisierung zwischen Produktwechseln. In Übergangszonen mit gemischten Temperaturen besteht die Gefahr, dass Knüppel nicht den Spezifikationen entsprechen. |
| Thermische Auswirkungen auf die Pflanze | Die Wärme konzentriert sich im Werkstück- und Spulenbereich. Kontrollierte Arbeitsumgebung, geringere Lüftungslast. | Strahlungs- und konvektive Wärme, die in den umliegenden Bereich freigesetzt wird. Beeinträchtigt den Komfort des Bedieners, nahegelegene Geräte, Gebäudeheizlast. |
| Automatisierungskompatibilität | Saubere PLC- und HMI-Integration. Stromversorgungen akzeptieren Produktionsrezepte, Ausgang basierend auf Bolzenpräsenz oder Pyrometer-Feedback anpassen. Geschlossener Regelkreis Stück für Stück. | Verbrennungssteuerung, Zonen-Temperaturmanagement, und Atmosphärenregelung fügen Steuerungsebenen hinzu. Integration möglich, aber komplexer. |
Für Walzenwerke, die mehrere Produkte produzieren, variable Zeitpläne, oder enge Maßvorgaben, das Frequenzauswahl, müssen Leistungskapazität, und Wickelkonfiguration zum Bolzenprogramm passen — die Grundlagen sind abgedeckt in wie Induktionsheizung funktioniert. Wenn Sie diese drei Variablen richtig einstellen, übertragen sich die Prozessvorteile in der Tabelle direkt auf das Walzwerk. Verpassen Sie eine, und die Lücke zwischen Induktion und Ofen schließt sich schnell.
4. Ingenieurentscheidungen vor dem Wechsel
Fünf Entscheidungen. Trifft man eine falsch, arbeitet das System unter seinen Möglichkeiten. Trifft man zwei falsch, kauft man innerhalb von zwei Jahren eine zweite Maschine.
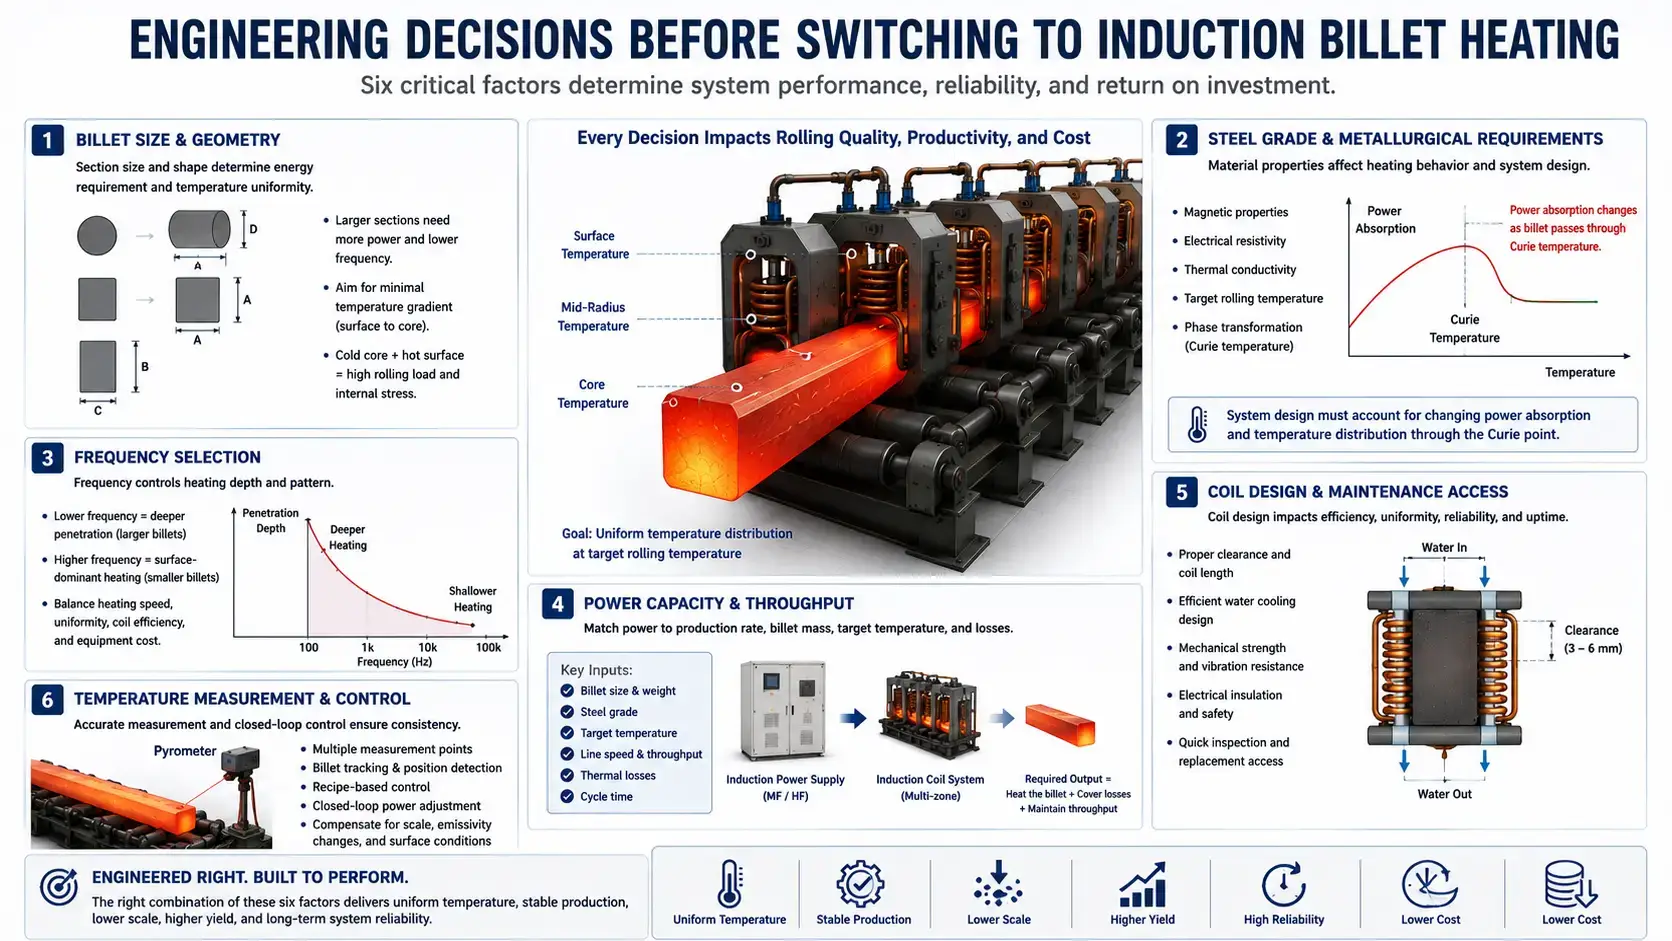
Billet-Spezifikation und Stahlsorte. Rund, Quadratisch, und rechteckige Querschnitte koppeln unterschiedlich mit der Induktionsspule. größere Abschnitte benötigen mehr Energie und eine engere Oberflächen-zu-Kern-Temperaturkontrolle. Schichtmaterial auf der Geometrie – Kohlenstoffstahl, Legierungsstahl, Edelstahl, Kupfer, und Aluminium haben jeweils ihre eigenen magnetischen Eigenschaften, elektrischer Widerstand, Wärmeleitfähigkeit, und Ziel-Rolltemperatur. Für Stahlbillets, ändert sich das Spiel am Curie-Punkt. Leistungsabsorptionsverschiebungen. Temperaturverteilungsverschiebungen. Frequenzauswahl, Leistungsregelung, und das Design der Heizzonen muss diesen Übergang berücksichtigen. Behandeln Sie den Knüppel als einheitlichen Block und das Temperaturprofil am Walzeneingang wird Ihnen das Gegenteil beweisen.
Frequenzauswahl. Die Frequenz bestimmt die Tiefe des induzierten Stroms und damit das Heizmuster. Niedrigere Frequenzen erzeugen eine stärkere Erwärmung, entscheidend für größere Knüppel. Höhere Frequenzen sorgen für eine oberflächendominante Erwärmung, für kleinere Abschnitte verwendbar. Zum Erwärmen von Knüppeln vor dem Warmwalzen, Die Frequenzauswahl gleicht die Heizgeschwindigkeit aus, die Temperaturgleichmäßigkeit, Spulenwirkungsgrad, und Ausrüstungskosten. Wenn Sie etwas falsch machen, kann keine noch so große Leistung dies ausgleichen.
Eine praktische Frequenzstudie benötigt sieben Eingänge:
— Blockdurchmesser oder -querschnitt
— Materialqualität
— Erforderliche Entladetemperatur
— zulässiger Temperaturgradient
— Leitungsgeschwindigkeit und Produktionsrate
— Verfügbarer Stromversorgungsbereich
— Spulenlänge und Anzahl der Heizzonen
Alle verpflichtend.
Leistungskapazität und Durchsatz. Beginnen Sie mit der erforderlichen Produktionsrate. Berechnen Sie die Blockmasse, spezifische Wärme, Zieltemperaturanstieg, Wärmeverluste, und gewünschte Zykluszeit. Unterdimensionierte Leistung bedeutet langsame Erwärmung, instabile Produktion, übermäßige Temperaturgradienten. Überdimensionierte Anlagen verschwenden Investitionskosten und verkomplizieren die Steuerung, wenn Zonierung und Regelung nicht auf den Spielraum ausgelegt sind. Wenn die Walzwerk-Anlage mehrere Brammen- oder Stahlsorten verarbeitet, mit Prozessberechnungen und Heizversuchen validieren.
Spulendesign und Wartungszugang. Die Induktionsspule ist ein Prozesswerkzeug – sie bestimmt die Heizeffizienz, die Temperaturgleichmäßigkeit, Zuverlässigkeit, und Wartungsfähigkeit. Das Design muss den Brammenfreiraum berücksichtigen, Skalemanagement, Kühlfluss, mechanische Unterstützung, elektrische Isolierung, und schneller Austausch. Walzwerksumgebungen setzen Spulen Vibrationen aus, Heizung, Wasser, Maßstab, und mechanischem Missbrauch. Wenn der Inspektionszugang eine Leiter erfordert, ein Spiegel, und drei Inbusschlüssel, das Spulendesign ist gescheitert.
Verwandt: Grundlagen des Spulendesigns, Wasserkühlsysteme.
Temperaturmessung und -kontrolle. Pyrometer überwachen die Brammen-Temperatur. Kalkablagerungen, Emissionsänderungen, Wasserbesprühung, Bewegung der Bramme, und Oberflächenzustand stören alle Messungen. Ein robustes Kontrolle System verwendet mehrere Messpunkte, Brammentracking, rezeptbasierte Steuerung, und geschlossenes Leistungsregelung. Messen Sie die Temperatur, die für den Prozess wichtig ist — nicht den am leichtesten zugänglichen Oberflächenpunkt für einen Sensor.
5. Wo Induktion die schnellste Amortisation liefert
Stangen, Stab, und Stab-Drahtwalzwerke nutzen Induktion am besten, wenn die Schrottgrößenbereiche handhabbar sind und der Durchsatz mit der verfügbaren Leistung übereinstimmt.
Spezialstahl- und Legierungsproduzenten führen kleinere Chargen und häufigere Sortenwechsel durch als Massenstahlwerke. Ofenplanung und thermische Übergänge verursachen Stillstandszeiten zwischen den Produkten. Induktionsbeheizung reduziert diese Ausfallzeiten, indem Rezepte in der Software gewechselt werden – keine Aufbereitung der Ofenatmosphäre nötig, keine thermische Trägheit abzuwarten.
Inline-Boost-Heizung löst ein enger gefasstes Problem. Der vorhandene Ofen bleibt bestehen. Induktion sitzt stromabwärts als Verstärker, kompensiert den Temperaturverlust zwischen den Arbeitsstationen oder unterstützt höhere Walzgeschwindigkeiten, wenn der Ofen allein nicht ausreicht.
Teil- und Endbeheizung decken die verbleibenden Fälle ab – Schmieden, lokale Formgebung, Anfahrrichtungsvorbereitung. Ein herkömmlicher Ofen kann keine selektive Beheizung liefern. Induktion tut es. Deshalb dominiert sie das Schmieden, Formung, Induktionsolen, Induktionshärten, und die Wärmebehandlung.
6. Was das Gespräch über das Induktionsblockheizen falsch macht
Das Gespräch über Induktionsheizen ist voller vereinfachter Aussagen.
„Induktion kostet immer weniger im Betrieb.“ Induktion reduziert Energieverschwendung, wenn Öfen lange stillstehen oder unterhalb ihrer Kapazität laufen. Aber Stromkosten, Leistungspreise, Auslastungsgrad, und Heizeffizienz beeinflussen alle die Betriebskosten. Fügen Sie Brennstoff, Strom, Skalenverlust, Wartung, Anlaufzeit, Arbeitskraft, Belüftung hinzu, Emissions-Konformität, und Produktionsflexibilität. Oft überwiegen die Vorteile des Prozesses den Energievergleich — aber die Tabelle zeigt nicht immer eine Richtung an.
„Heizgeschwindigkeit ist der Hauptgrund für einen Wechsel.“ Geschwindigkeit ist wichtig. Temperaturkontrolle, Automatisierungskompatibilität, geringer Maßstabsverlust, reduzierter Platzbedarf, und schnellere Produktionsumstellungen sind ebenso wichtig. Für ein Walzwerk, ist die Kennzahl eine stabile Walzeingangstemperatur bei erforderlichem Durchsatz mit akzeptablen metallurgischen Ergebnissen. Geschwindigkeit dient dieser Kennzahl. Sie ist nicht die Kennzahl.
„Jede Induktionsstromversorgung kann Billets erhitzen.“ Blockheizung benötigt eine Stromversorgung, Spulensystem, Kühlsystem, Steuerungen, und Materialhandhabung, die für den Schwerlastbetrieb und Dauerbetrieb gebaut sind. Walzwerke sind unerbittlich – Dauerbetrieb, Maßstab, Heizung, Wassereinflüsse, elektrisches Rauschen, mechanische Einwirkung. Industriedesigndetails unterscheiden eine Maschine, die jahrelang läuft, von einer, die nach sechs Monaten ausfällt.
„Induktion eliminiert alle Temperaturgradienten.“ Das tut sie nicht. Die Gradienten hängen von der Schnittgröße ab, Frequenz, Leistungsdichte, Erwärmungszeit, und Materialeigenschaften. Entwurf für die Prozessanforderung, nicht die Katalogbehauptung.
Schlüssel zum Mitnehmen
Walzwerke wechseln zu Induktions-Billetterhitzung für schnellere Reaktion, strenger Temperaturkontrolle, reduziertes Skalierungspotenzial, und kompakte Layouts, die zu bestehenden Gebäuden passen. Das System liefert, wenn es um die Größe des Stücks herum konstruiert wird, Qualitätsmischung, Durchsatz, Frequenz, müssen Leistungskapazität, Spulendesign, Kühlung, und Temperaturrückkopplung. Kaufe es als eigenständigen Heizer und verfehlst den Punkt – und die Leistung.
FAQ
Q: Ist Induktions-Billet-Heizung für alle Heißwalzwerke geeignet?
A: Nein. Große Flächen und extrem hohe kontinuierliche Tonnage berechtigen dennoch einen detaillierten Vergleich zur ofenbasierten Heizung. Induktionsarbeiten, bei denen die Blockgröße, Produktionsrate, verfügbare elektrische Leistung, und Temperaturanforderungen übereinstimmen.
Q: Kann die Induktions-Billet-Erwärmung den Kalkverlust reduzieren?
A: In den meisten Anwendungen, ja – manchmal sogar so weit, dass die Investitionskosten allein durch die Ertragssteigerung gerechtfertigt sind. Weil die Induktionsstücke schnell erhitzt und bei hohen Temperaturen die Zeit verkürzt, Oxidation sinkt im Vergleich zu langen Ofenzeiten. Die tatsächliche Reduktion hängt vom Stahlgrad ab, Temperatur, Heizzyklus, Oberflächenzustand, und Prozessatmosphäre.
Q: Welche Frequenz wird für das Induktions-Billetterwärmen verwendet?
A: Größere Billets benötigen niedrigere Frequenzen für tieferes Erhitzen. Kleinere Querschnitte arbeiten mit höheren Frequenzen. Die endgültige Auswahl muss auf Heizberechnungen, Produktionszielen, und Spulendesign basieren — nicht auf Faustregeln.
Q: Kann Induktion zu einer bestehenden Walzstraße hinzugefügt werden?
A: Ja. Induktionssysteme werden als Inline-Heizer, Zusatzheizer, oder Ersatz für ältere Ausrüstung installiert. Retrofit-Induktion für Bestandsanlagen gehören derzeit zu den häufigsten Projekten in diesem Sektor. Das Projekt muss die Bodenfläche bewerten, Billet-Handhabung, elektrische Infrastruktur, Kühlwasser, Automatisierungsintegration, und Sicherheitsvorrichtungen.
Bewerten Sie Ihren Billet-Erhitzungsprozess
Teilen Sie Ihre Brammengröße mit, Stahlsorte, Zielwalztemperatur, und Produktionsrate. Unser Engineering-Team kann prüfen, ob die Induktions-Billet-Erwärmung eine praktikable Lösung für Ihre Warmwalzstraße ist.


