
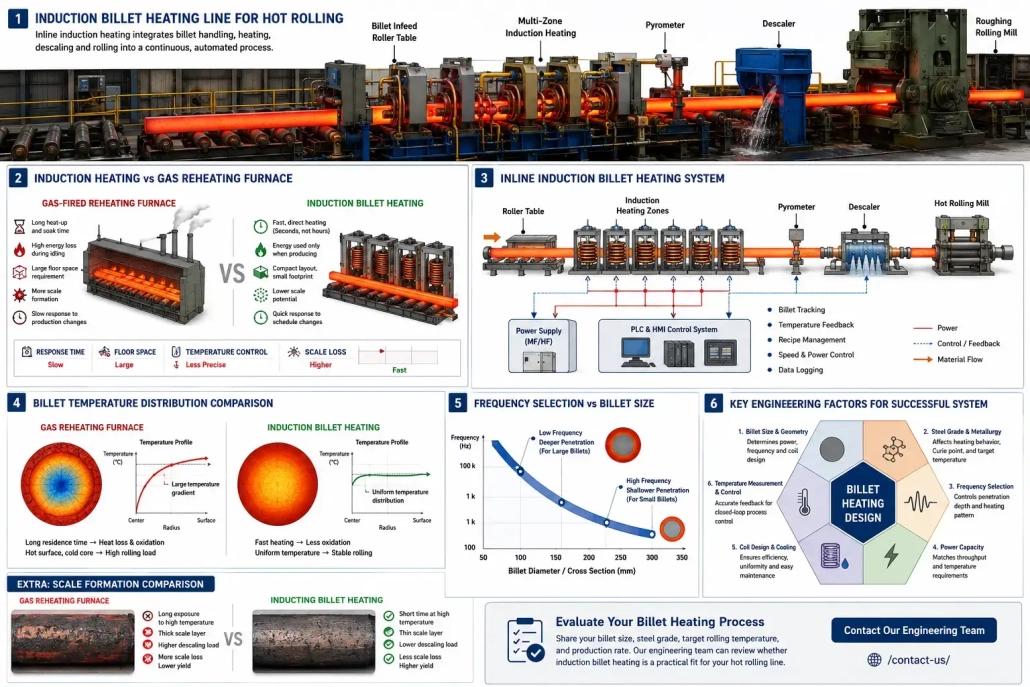
Perché i laminatoi utilizzano il riscaldamento a induzione dei lingotti
Riscaldamento dei lingotti a induzione è passato da applicazione di nicchia a alternativa principale nella laminazione a caldo — spinto da tre pressioni che i forni a combustibile gassoso e a resistenza non sono mai stati progettati per risolvere: flessibilità produttiva, precisione della temperatura, e vincoli di spazio sul piano.
Il riscaldamento dei lingotti determina la perdita di scala, la qualità metallurgica, la disponibilità del laminatoio, la resa, i costi operativi, e la coerenza dimensionale a valle. Scegliere male il metodo di riscaldamento significa che l'intera linea ne paga le conseguenze. Ogni turno. Ogni campagna.
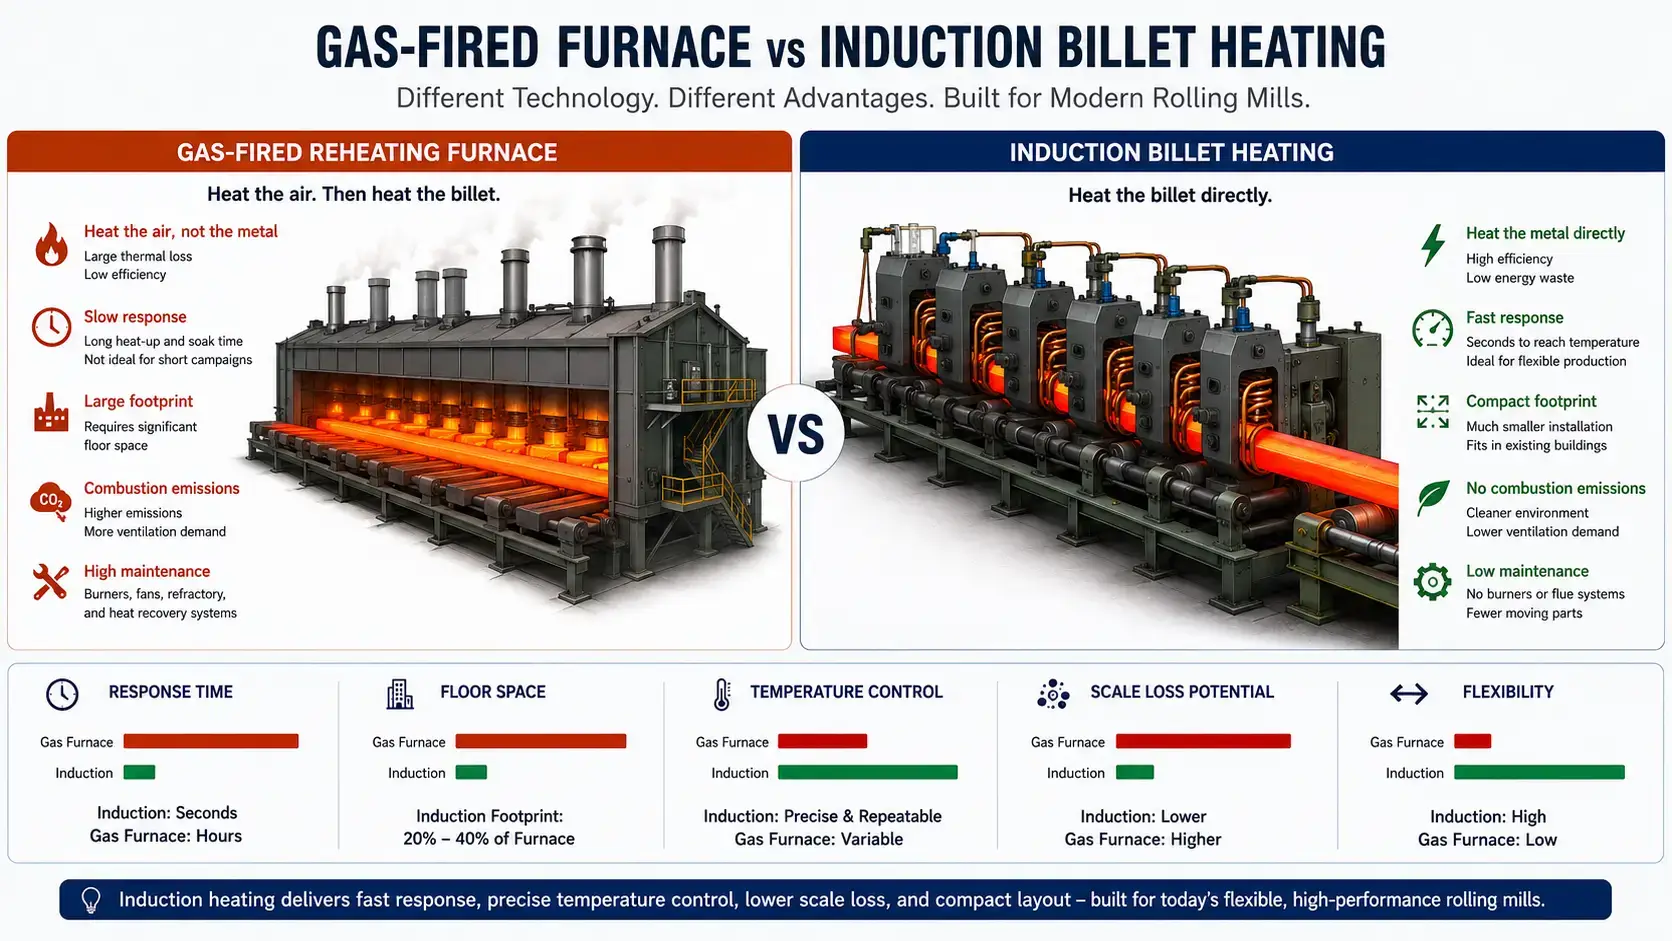
1. Cosa è cambiato nel riscaldamento delle billette
La maggior parte dei laminatoi erano costruiti attorno a lunghi forni di riscaldo alimentati a gas. Ciò aveva senso quando le dimensioni della billetta, gradi di acciaio, e i programmi di produzione sono rimasti stabili per anni. Pochi stabilimenti operano in questo modo adesso.
Campagne più brevi. Più varianti di prodotto. Programmi di consegna più serrati. Costi energetici più elevati. In un impianto dopo l'altro, il sistema di riscaldamento è diventato il collo di bottiglia — non le linee di laminazione, non la linea di finitura, non il letto di raffreddamento. Il forno.
I forni tradizionali funzionano ancora in produzioni ad alto volume, monogrado, a regime stabile. Perdono efficienza nel momento in cui la produzione comporta frequenti cambi di dimensione, funzionamento intermittente, o funzionamento a carico parziale. Il tempo di riscaldamento, tempo di permanenza, formazione di scaglie, il controllo della combustione, e la manutenzione del forno erodono il margine a ogni fase.
L'induzione riscalda direttamente il billette. Energia elettromagnetica depositata all'interno del metallo. Nessun gas di combustione. Nessuna atmosfera del forno.
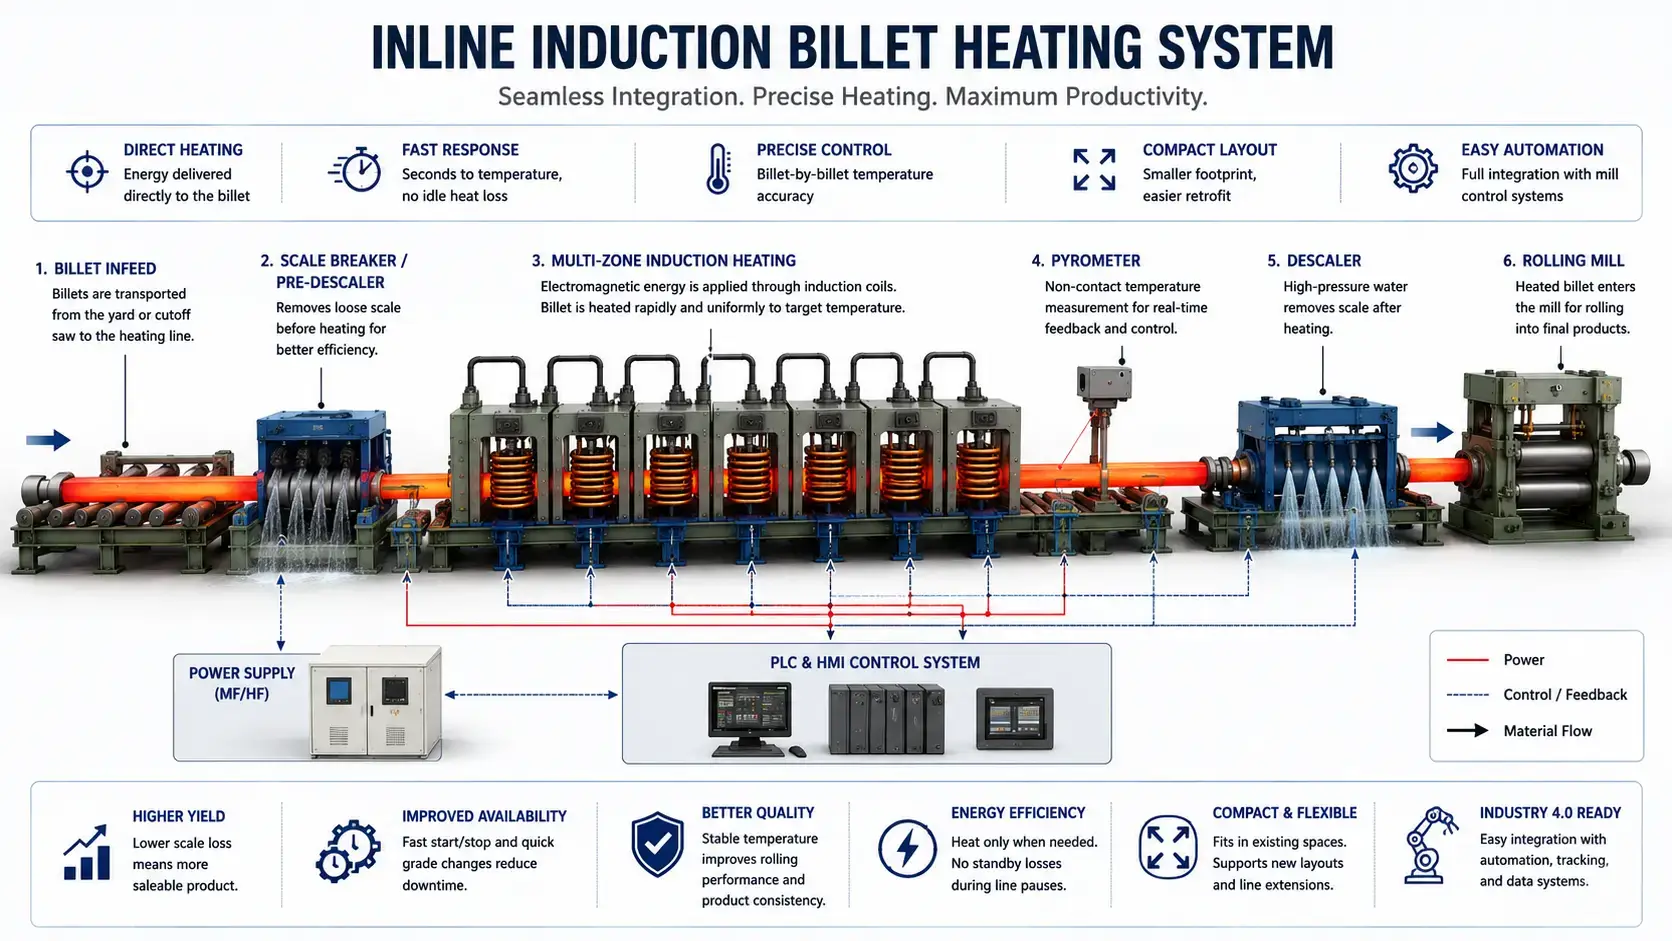
2. Perché l'induzione si adatta alle linee di laminazione moderne
Il riscaldo dei billette a induzione si integra in linea. Movimentazione delle billette, Decapaggio, Centrali di laminazione, Automazione — tutto collegato. Nessuna messa in coda a lotti tra forno e laminatoio.
Un forno a gas mantiene la temperatura sia che le billette passino o meno. Cambio turno, Cambio matrice, Transizioni di qualità — il combustibile continua a bruciare. Un riscaldatore a induzione per billette parte e si ferma con la linea. Per gli stabilimenti che eseguono campagne brevi o programmi imprevedibili, la perdita di energia in idle scende quasi a zero.
La ripetibilità della temperatura determina direttamente la qualità della laminazione. Billette troppo fredde: carichi rotabili più elevati, potenziali difetti. Billette troppo calde: perdita di incrostazioni, Decarburazione, crescita del grano, danno superficiale. Quale di questi prevale dipende dal grado. I sistemi a induzione bloccano le condizioni di riscaldamento tramite setpoint di potenza, feedback del pirometro, tracciamento del lingotto, e ricette PLC. Una billetta dopo l'altra, un turno all'altro.
Lo spazio calpestabile determina la decisione in molti progetti dismessi. Un forno di preriscaldamento convenzionale consuma un'ampia area con lunghe zone di mantenimento. I sistemi a induzione sono compatti. Quando il molino viene aggiornato all'interno di un edificio esistente, lo spazio disponibile, l'accesso tramite gru, le condizioni delle fondazioni, e l'altezza della linea limitano le opzioni. L'induzione si adatta dove un forno non può.
3. Vantaggi del processo rispetto ai forni convenzionali
Valutare la decisione in base a ciò di cui la linea di laminazione ha effettivamente bisogno — non un confronto su un foglio di calcolo delle classificazioni energetiche. Riscaldamento dei lingotti a induzione cambia tutto il processo, non solo la fase di riscaldamento.
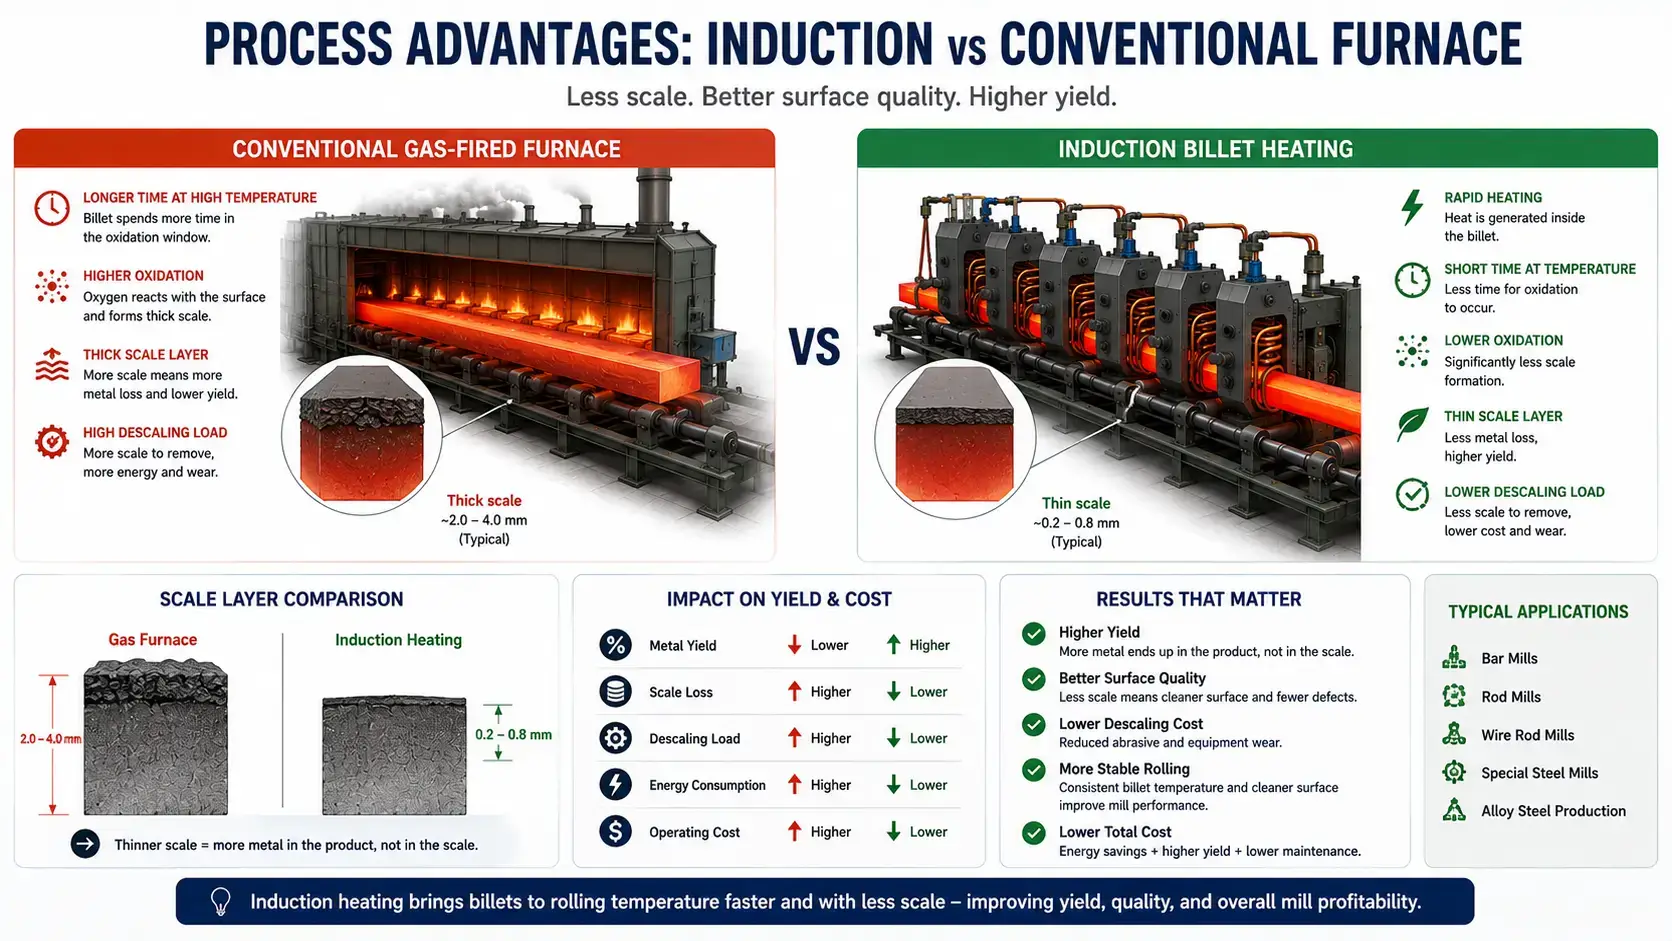
| Fattore | Riscaldamento dei lingotti a induzione | Forno convenzionale |
|---|---|---|
| Formazione di ossido | Le billette raggiungono la temperatura di laminazione in minuti. Breve tempo nella finestra di ossidazione. Perdita tipica di ossido 0,5–1% del peso della billetta. | Ore di permanenza ad alta temperatura, L'atmosfera di combustione accelera l'ossidazione. Perdita tipica di ossido 2–4%. |
| Flessibilità di Produzione | Ricette modificate nel software. Gli operatori regolano la potenza, velocità, e zone di riscaldamento per sezione di billetta. Nessuna inerzia termica che possa attendere tra un cambio di pendenza e l'altro. | Atmosfera della fornace, temperature di zona, e i tempi di immersione richiedono la stabilizzazione tra i cambi di prodotto. Le zone di transizione a temperatura mista rischiano di avere billette fuori specifica. |
| Impatto termico sulla pianta | Calore concentrato nell'area del pezzo e della bobina. Ambiente di lavoro controllato, carico di ventilazione inferiore. | Calore radiante e convettivo rilasciato nell'area circostante. Influisce sul comfort dell'operatore, apparecchiature vicine, carico termico dell'edificio. |
| Compatibilità con l'automazione | Integrazione pulita di PLC e HMI. Alimentatori che accettano ricette di produzione, regolare l'uscita in base alla presenza del semilavorato o al feedback del pirometro. Controllo in loop chiuso pezzo per pezzo. | Controllo della combustione, gestione della temperatura a zone, e regolazione dell'atmosfera aggiungono livelli di controllo. Integrazione possibile ma più complessa. |
Per impianti che producono più prodotti, programmi variabili, o specifiche dimensionali strette, la selezione della frequenza, la capacità di potenza, e la configurazione della bobina devono corrispondere al programma dei semilavorati — i fondamenti sono trattati in come funziona il riscaldamento ad induzione. Prendi correttamente queste tre variabili e i vantaggi del processo nella tabella si traducono direttamente sul piano del mulino. Ne manca una e il divario tra induzione e forno si chiude rapidamente.
4. Decisioni ingegneristiche prima del passaggio
Cinque decisioni. Sbagliarne una e il sistema funziona sotto le aspettative. Sbagliarne due e stai comprando una seconda macchina entro due anni.
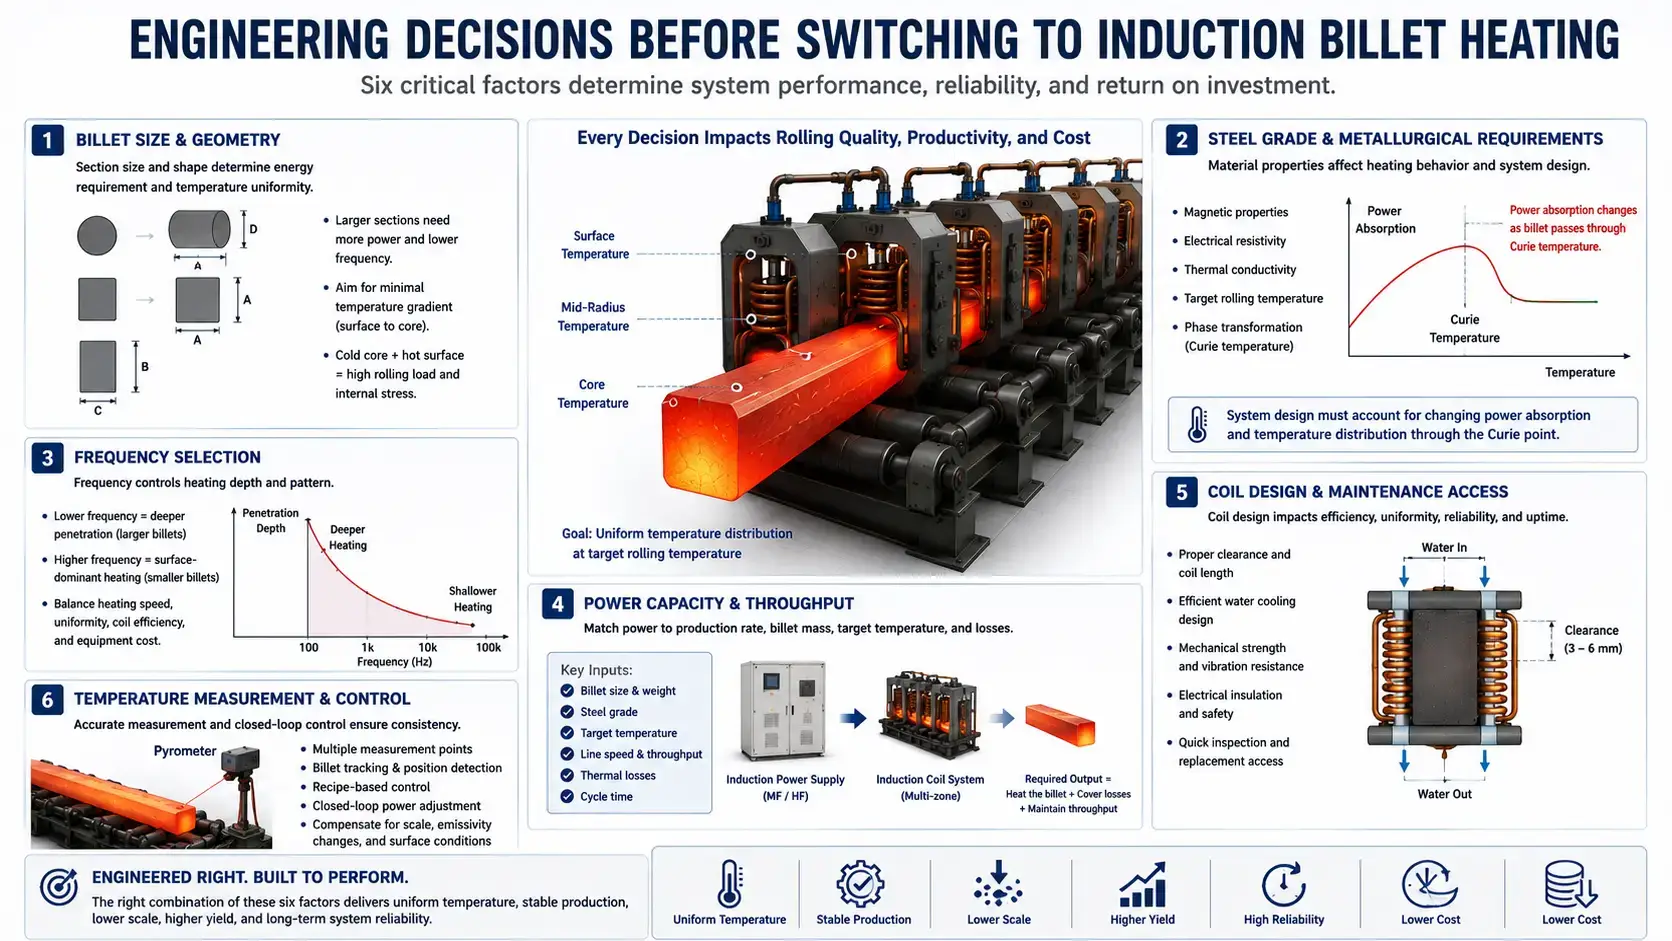
Specifiche del lingotto e grado dell'acciaio. Sezioni tonde, sezioni quadrate, e sezioni rettangolari interagiscono diversamente con la bobina di induzione. Le sezioni più grandi richiedono più energia e una gestione più rigorosa della temperatura dalla superficie al nucleo. Strato di materiale sopra la geometria: acciaio al carbonio, acciaio legato, acciaio inox, rame, e l'alluminio hanno ciascuno le proprie proprietà magnetiche, resistività elettrica, conduttività termica, e temperatura di laminazione target. Per billette di acciaio, il gioco cambia al punto Curie. Cambiamenti nell'assorbimento di potenza. Cambiamenti nella distribuzione della temperatura. Selezione della frequenza, controllo della potenza, e la progettazione della zona di riscaldamento deve tenere conto di questa transizione. Tratta il lingotto come un blocco uniforme e il profilo di temperatura all'ingresso della laminazione ti dimostrerà che ti sbagli.
Selezione della frequenza. La frequenza determina la profondità della corrente indotta e quindi il modello di riscaldamento. Frequenze più basse producono riscaldamento più profondo, critico per lingotti più grandi. Frequenze più alte forniscono riscaldamento dominante in superficie, utilizzabile per sezioni più piccole. Per il riscaldamento dei lingotti prima della laminazione a caldo, la scelta della frequenza bilancia la velocità di riscaldamento, uniformità della temperatura, l'efficienza della bobina, e il costo dell'attrezzatura. Se sbagli la scelta, nessuna quantità di potenza compensa.
Uno studio di frequenza pratico necessita di sette input:
— Diametro del semilavorato o sezione trasversale
— Qualità del materiale
— Temperatura di scarico richiesta
— Gradiente di temperatura consentito
— Velocità di linea e tasso di produzione
— Gamma di alimentazione disponibile
— Lunghezza della coil e numero di zone di riscaldamento
Tutti obbligatori.
Capacità energetica e produttività. Iniziare dal tasso di produzione richiesto. Calcolare la massa del semilavorato, calore specifico, l'aumento di temperatura desiderato, perdite termiche, e tempo di ciclo desiderato. Potenza insufficiente significa riscaldamento lento, produzione instabile, gradienti di temperatura eccessivi. Le attrezzature sovradimensionate sprecano costi di capitale e complicano il controllo se la zonizzazione e la regolamentazione non sono progettate per l'altezza disponibile. Quando il laminatoio gestisce più dimensioni o qualità di billette, convalidare con calcoli di processo e prove di riscaldamento.
Progettazione della bobina e accesso per la manutenzione. La bobina a induzione è uno strumento di processo — governa l'efficienza del riscaldamento, uniformità della temperatura, affidabilità, e manutenibilità. La progettazione deve tenere conto dello spazio libero per le billette, gestione della scaglia, flusso di raffreddamento, supporto meccanico, isolamento elettrico, e sostituzione rapida. Gli ambienti dei laminatoi sottopongono le bobine a vibrazioni, riscaldamento, acqua, incrostazioni, e abuso meccanico. Se l'accesso per l'ispezione richiede una scala, uno specchio, e tre chiavi esagonali, il progetto della bobina è fallito.
Imparentato: fondamenti del design della bobina, sistemi di raffreddamento ad acqua.
Misurazione e controllo della temperatura. I pirometri monitorano la temperatura della billetta. Calcare, variazioni di emissività, spruzzo d'acqua, movimento della billetta, e le condizioni della superficie interferiscono con le letture. Un robusto sistema di controllo utilizza più punti di misurazione, tracciamento del lingotto, controllo basato su ricette, e regolazione della potenza a circuito chiuso. Misurare la temperatura che conta per il processo — non il punto di superficie più facile da raggiungere con un sensore.
5. Dove l'induzione offre il ritorno più rapido
Barra, barra, e gli impianti di laminazione del filo traggono il massimo dall'induzione quando le gamme di dimensioni dei billette sono gestibili e la produttività corrisponde alla potenza disponibile.
I produttori di acciai speciali e leghe eseguono lotti più piccoli e cambi di qualità più frequenti rispetto agli impianti di produzione standard. La programmazione del forno e le transizioni termiche creano tempi morti tra i prodotti. L'induzione riduce quel tempo di inattività cambiando ricette nel software — nessuna atmosfera del forno da ricondizionare, nessuna inerzia termica da aspettare.
Il riscaldamento a soppressione in linea risolve un problema più stretto. Il caldaio esistente resta. L'induzione si trova a valle come booster, compensando la perdita di temperatura tra i supporti o supportando una velocità di rotolamento più elevata quando il solo forno non funziona.
Il riscaldamento parziale e di estremità copre i casi rimanenti — forgiatura, formatura localizzata, preparazione disturbata. Un forno convenzionale non può fornire riscaldamento selettivo. L'induzione funziona. Ecco perché domina la forgiatura, formatura, brasatura a induzione, tempra ad induzione, e trattamento termico.
6. Cosa c'è di sbagliato nella conversazione sul riscaldamento delle billette a induzione
La conversazione sul riscaldamento a induzione è piena di affermazioni semplificate eccessivamente.
“L'induzione costa sempre meno da gestire.” L'induzione riduce gli sprechi di energia dove i forni restano inattivi per lunghi periodi o lavorano al di sotto della capacità. Ma il costo dell'elettricità, le tariffe di domanda energetica, il tasso di utilizzo, e l'efficienza del riscaldamento influenzano tutti il costo operativo. Somma carburante, elettricità, perdita di scala, manutenzione, tempi di avvio, manodopera, ventilazione, conformità alle emissioni, e flessibilità produttiva. Spesso i benefici del processo superano il confronto energetico — ma il foglio di calcolo non sempre inclina verso una direzione.
“La velocità di riscaldamento è la ragione principale per cambiare.” La velocità conta. Controllo della temperatura, compatibilità con l'automazione, minore perdita di scala, spazio a terra ridotto, e cambi di produzione più rapidi sono altrettanto importanti. Per un laminatoio, il parametro è la temperatura di ingresso del laminatoio stabile alla portata richiesta con risultati metallurgici accettabili. La velocità serve quel parametro. Non è il parametro.
“Qualsiasi alimentatore a induzione può riscaldare le billette.” Il riscaldamento della billetta richiede un'alimentazione elettrica, sistema a bobina, sistema di raffreddamento, i controlli, e movimentazione materiali costruiti per il funzionamento continuo e gravoso. I laminatoi non perdonano: funzionamento continuo, incrostazioni, riscaldamento, esposizione all'acqua, rumore elettrico, impatto meccanico. I dettagli del design industriale separano una macchina che funziona per anni da una che muore in sei mesi.
“L'induzione elimina tutti i gradienti di temperatura.” Non è così. I gradienti dipendono dalla dimensione della sezione, Frequenza, densità di potenza, tempo di riscaldamento, e proprietà dei materiali. Progettazione per i requisiti del processo, non la rivendicazione del catalogo.
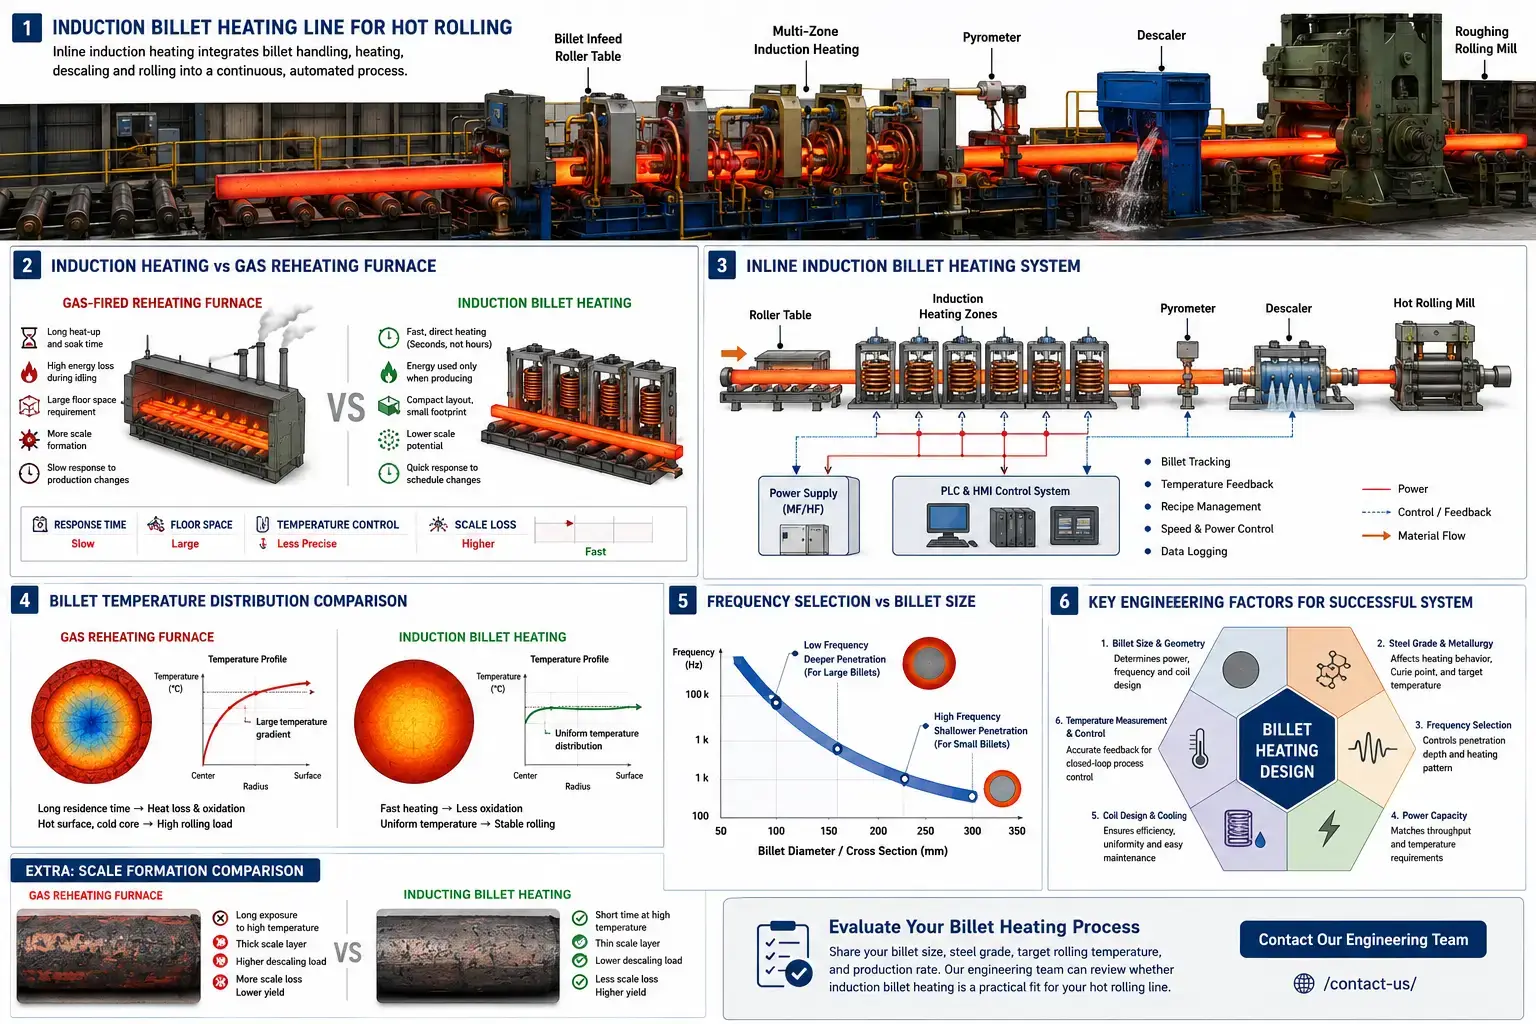
Chiave da asporto
I laminatoi passano a Riscaldamento dei lingotti a induzione per una risposta più rapida, controllo più rigoroso della temperatura, potenziale di scala ridotta, e layout compatti che si adattano agli edifici esistenti. Il sistema fornisce risultati se progettato attorno alle dimensioni della billetta, miscela di grado, portata, Frequenza, la capacità di potenza, progettazione della bobina, il raffreddamento, e feedback della temperatura. Acquistalo come riscaldatore autonomo e perdi il punto e le prestazioni.
FAQ
Q: Il riscaldamento a induzione della billetta è adatto a tutti i laminatoi a caldo?
Un: No. Grandi sezioni e tonnellaggio continuo estremamente elevato giustificano ancora un confronto dettagliato con il riscaldamento a forno. L'induzione funziona dove dimensione del lingotto, velocità di produzione, potenza elettrica disponibile, e requisiti di temperatura coincidono.
Q: Il riscaldamento dei lingotti a induzione può ridurre la perdita di ossido?
Un: Nella maggior parte delle applicazioni, sì — a volte abbastanza da giustificare il costo del capitale solo per il miglioramento del rendimento. Poiché l'induzione riscalda rapidamente i lingotti e riduce il tempo ad alta temperatura, l'ossidazione diminuisce rispetto ai lunghi tempi di permanenza al forno. La riduzione effettiva dipende dal grado di acciaio, temperatura, dal ciclo di riscaldamento, condizioni della superficie, e dall'atmosfera del processo.
Q: Quale frequenza viene utilizzata per il riscaldamento dei billets a induzione?
Un: I billets più grandi necessitano di frequenze più basse per un riscaldamento più profondo. Le sezioni più piccole utilizzano frequenze più alte. La selezione finale deve basarsi sui calcoli di riscaldamento, sugli obiettivi di produzione, e sul design della bobina — non su una regola empirica.
Q: L'induzione può essere aggiunta a un laminatoio esistente?
Un: Sì. I sistemi a induzione vengono installati come riscaldatori in linea, riscaldatori di supporto, o sostituzioni di attrezzature più vecchie. I retrofit a induzione su siti brownfield sono tra i progetti più comuni nel settore attualmente. Il progetto deve valutare lo spazio a pavimento, movimentazione dei lingotti, infrastruttura elettrica, acqua di raffreddamento, integrazione dell'automazione, e protezioni di sicurezza.
Valuta il tuo processo di riscaldamento dei lingotti
Condividi le dimensioni del tuo semilavorato, grado dell'acciaio, temperatura obiettivo di laminazione, e la velocità di produzione. Il nostro team di ingegneri può valutare se il riscaldamento dei lingotti a induzione sia adatto alla tua linea di laminazione a caldo.


