
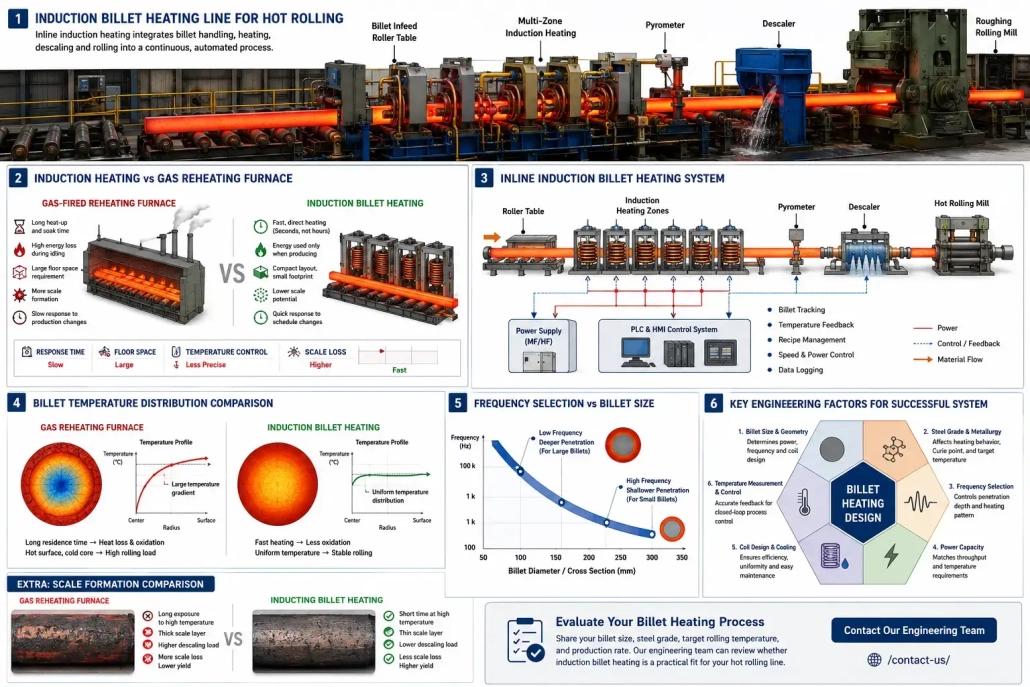
ทำไมโรงงานรีดเหล็กใช้การให้ความร้อนแท่งเหล็กด้วยเครื่องเหนี่ยวนำ
การให้ความร้อนแท่งโลหะด้วยการเหนี่ยวนำ ได้เปลี่ยนจากการใช้งานเฉพาะทางไปสู่ทางเลือกหลักในการรีดร้อน — ขับเคลื่อนโดยแรงกดดันสามประการที่เตาแก๊สและเตาต้านทานไม่เคยออกแบบมาเพื่อแก้ไข: ความยืดหยุ่นในการผลิต, ความแม่นยำของอุณหภูมิ, และข้อจำกัดพื้นที่การผลิต.
การให้ความร้อนแท่งโลหะกำหนดการสูญเสียสเกล, คุณภาพทางโลหการ, ความพร้อมใช้งานของโรงม้วน, ผลผลิต, ต้นทุนการดำเนินงาน, และความสม่ำเสมอของขนาดในกระบวนการต่อไป. ถ้าวิธีการให้ความร้อนผิด ทั้งสายการผลิตต้องจ่ายราคานั้น. ทุกกะ. ทุกแคมเปญ.
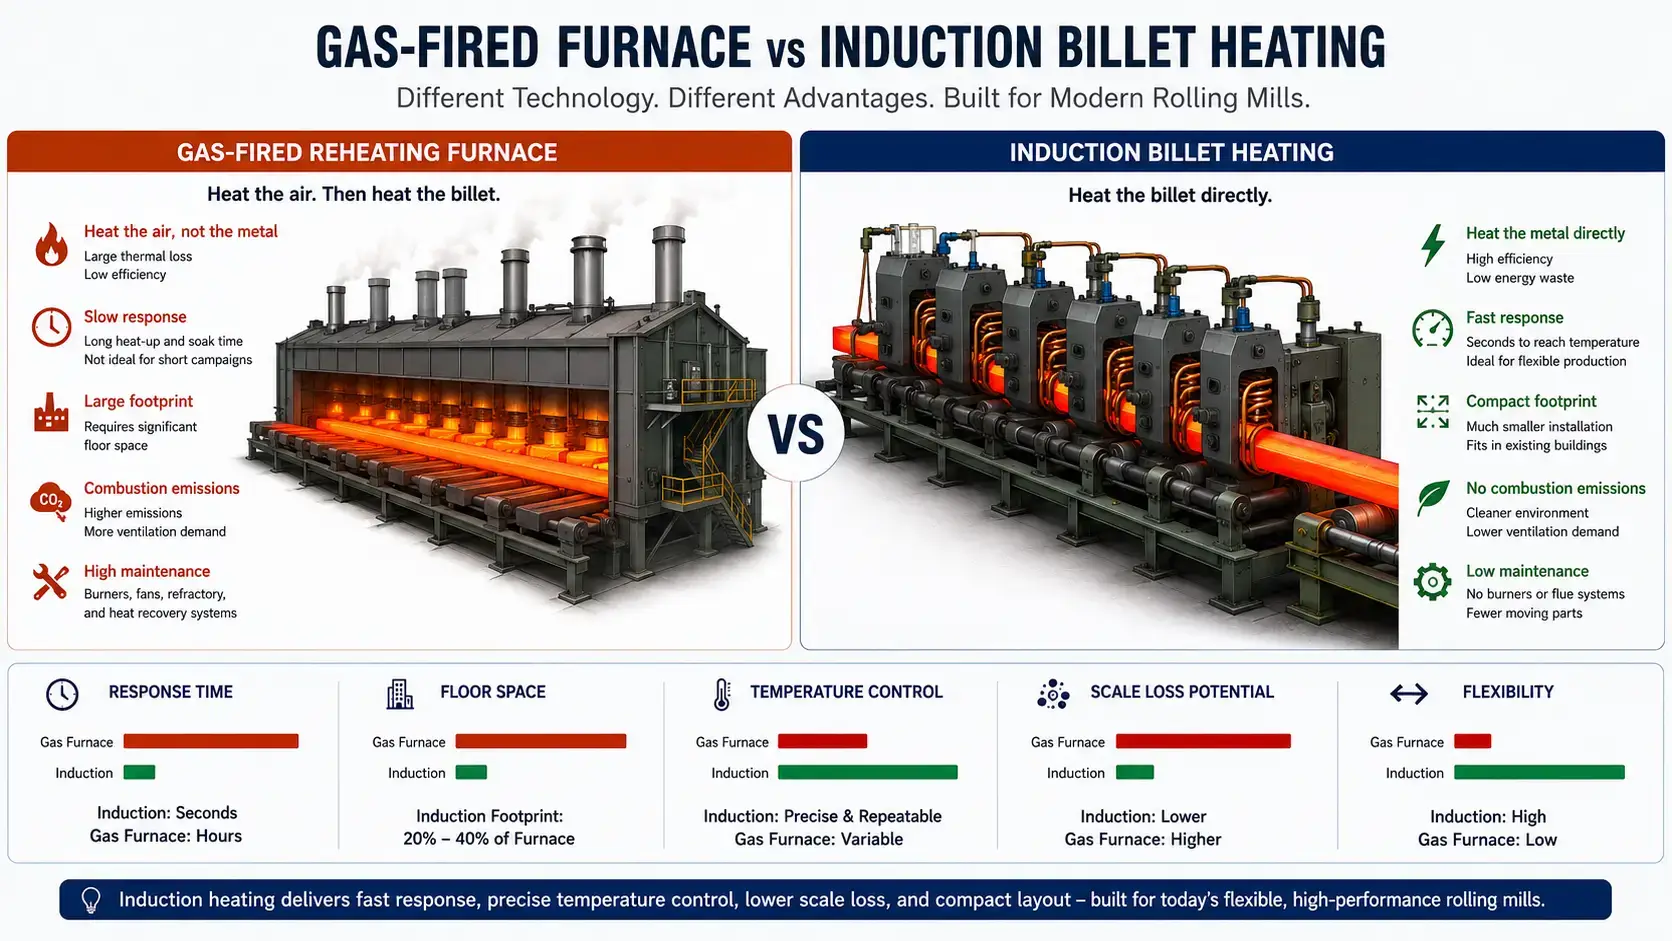
1. สิ่งที่เปลี่ยนแปลงในการให้ความร้อนแท่งโลหะ
โรงรีดส่วนใหญ่ถูกสร้างขึ้นรอบเตาเผาแก๊สที่ยาว. นั่นสมเหตุสมผลเมื่อขนาดบิลเล็ต, เกรดเหล็ก, และตารางการผลิตคงที่เป็นเวลาหลายปี. ปัจจุบันมีโรงงานไม่กี่แห่งที่ดําเนินการแบบนี้.
แคมเปญที่สั้นลง. มีรูปแบบผลิตภัณฑ์มากขึ้น. ตารางการส่งมอบที่เข้มงวดขึ้น. ต้นทุนพลังงานที่สูงขึ้น. ในโรงงานหนึ่งแล้วอีกแห่งหนึ่ง, ระบบทําความร้อนกลายเป็นคอขวด — ไม่ใช่แท่นรีด, ไม่ใช่สายการปิดเส้น, ไม่ใช่เตียงทําความเย็น. เตาเผา.
เตาแบบดั้งเดิมยังคงทํางานในปริมาณมาก, เกรดเดียว, การผลิตในสภาวะคงที่. พวกเขาสูญเสียประสิทธิภาพทันทีที่การผลิตเกี่ยวข้องกับการเปลี่ยนขนาดบ่อยครั้ง, การดำเนินงานเป็นช่วง ๆ, หรือการทำงานด้วยโหลดบางส่วน. เวลาที่ใช้ในการร้อนขึ้น, เวลาการแช่, การเกิดสนิม, การควบคุมการเผาไหม้, และการบำรุงรักษาเตาเผากินกำไรในทุกขั้นตอน.
การเหนี่ยวนำความร้อนบล็อกตรง. พลังงานแม่เหล็กไฟฟ้าที่กระจายตัวภายในโลหะ. ไม่มีก๊าซจากการเผาไหม้. ไม่มีบรรยากาศของเตาเผา.
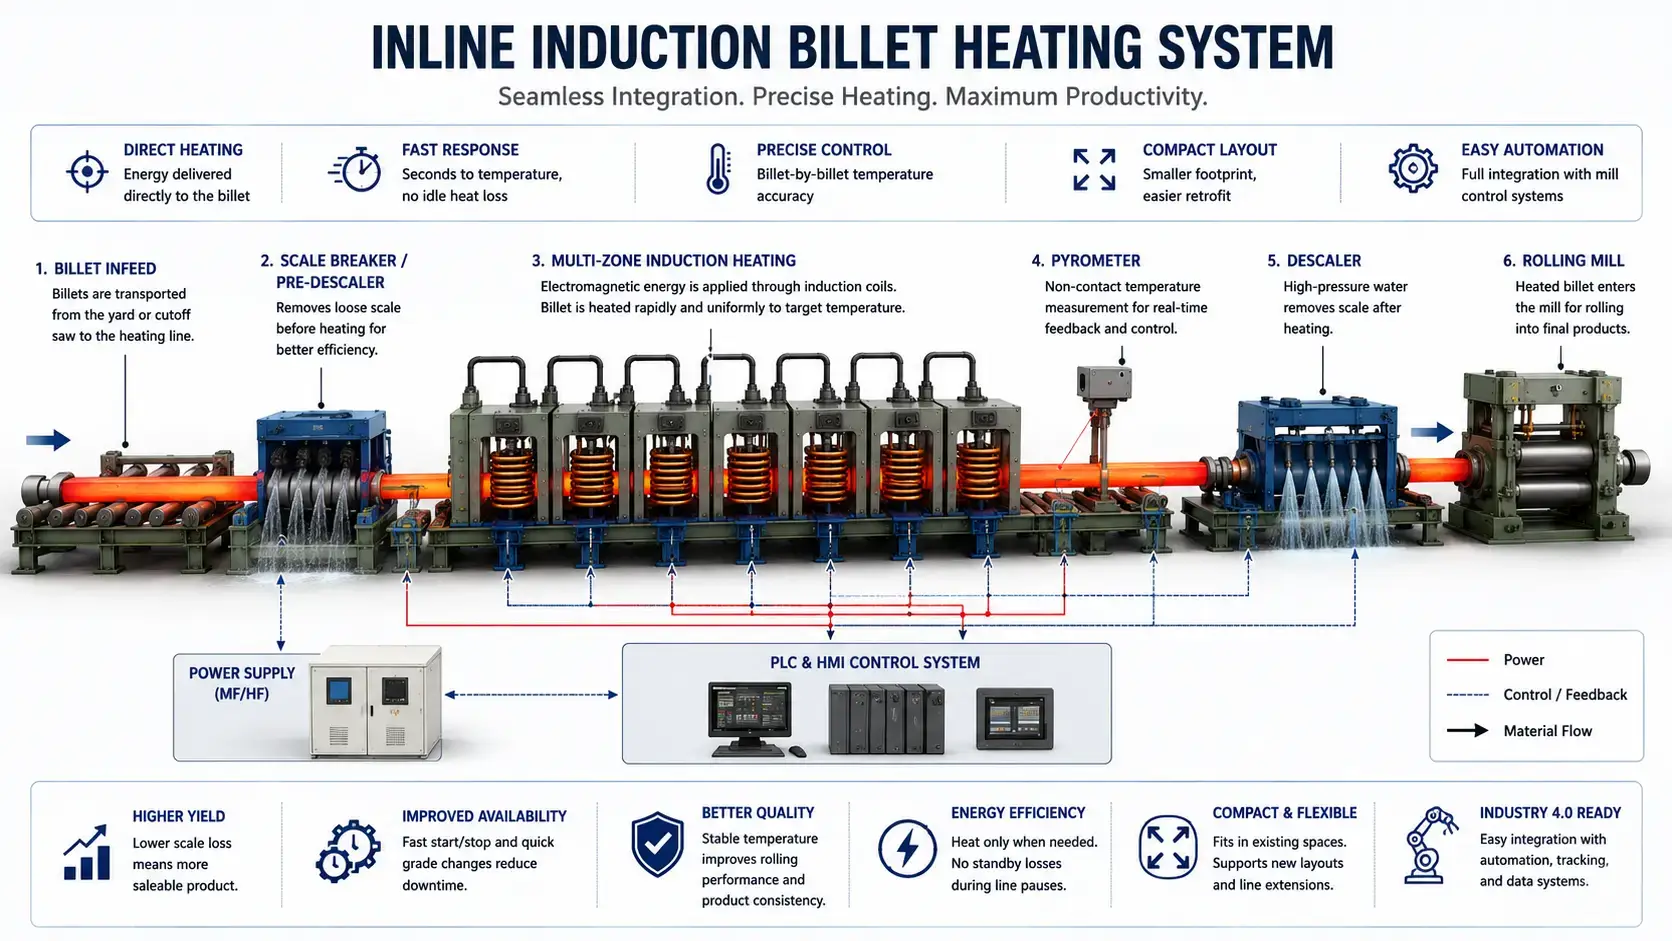
2. ทำไมการเหนี่ยวนำจึงเหมาะกับสายการรีดสมัยใหม่
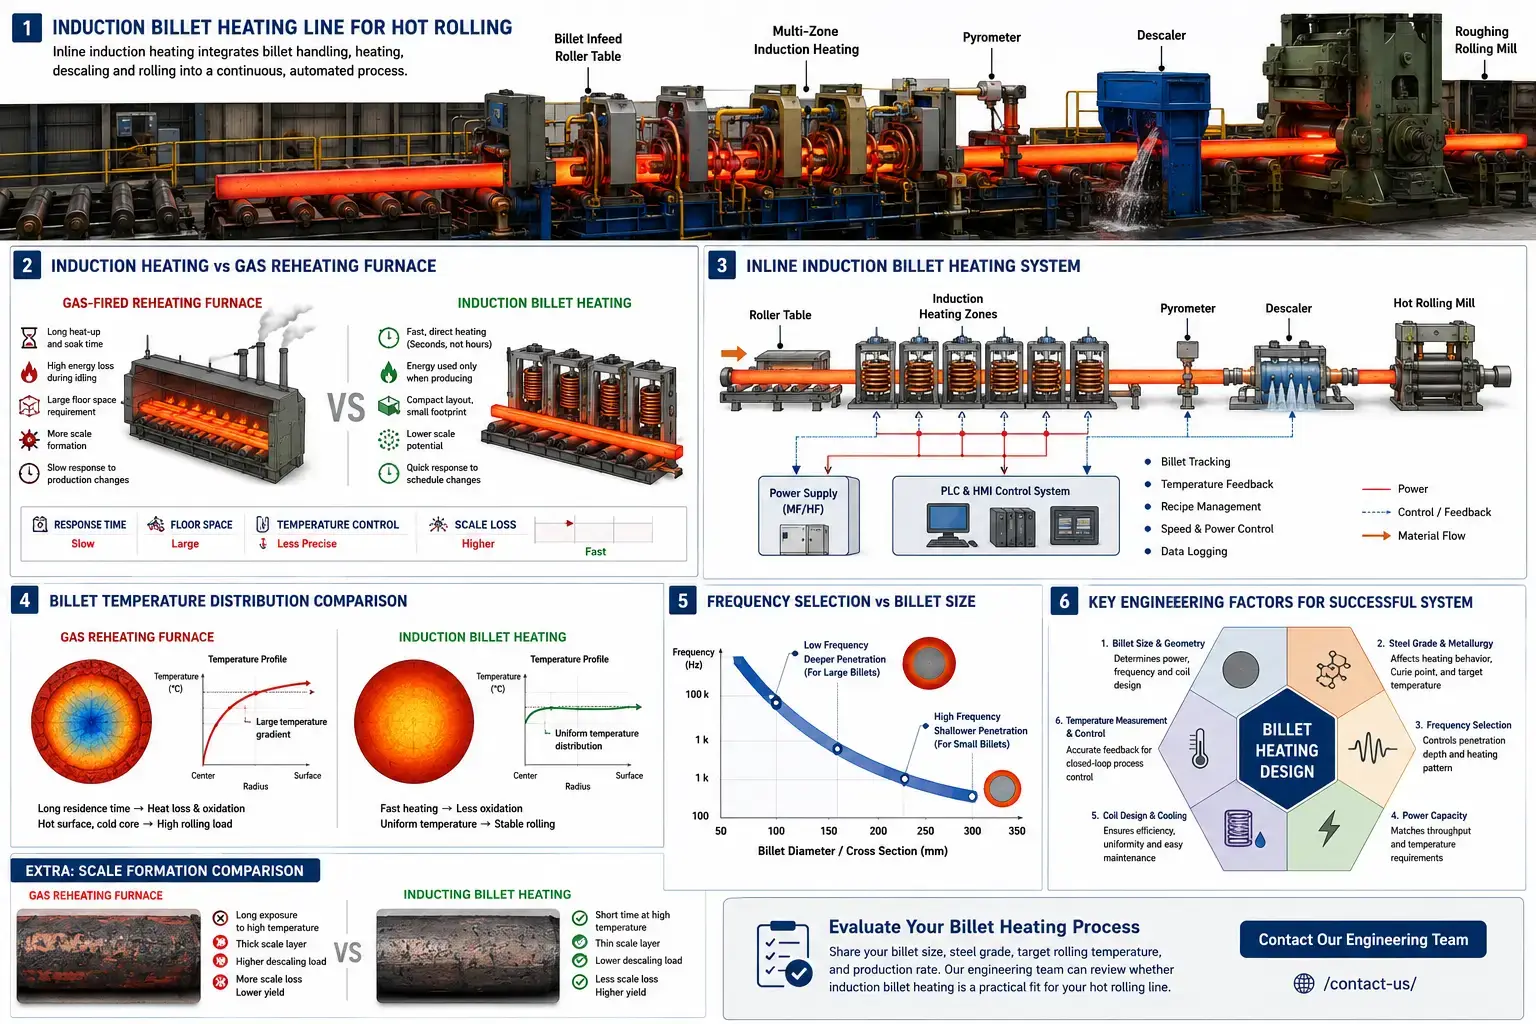
การทำความร้อนบล็อกด้วยการเหนี่ยวนำรวมเข้ากับสายการผลิต. การจัดการบล็อก, การลอกสเกล, แท่นรีด, ระบบอัตโนมัติ — ทั้งหมดเชื่อมต่อกัน. ไม่มีการจัดเรียงแบบเป็นชุดระหว่างเตาเผาและโรงงานรีด.
เตาแก๊สจะอยู่ที่อุณหภูมิไม่ว่าจะผ่านหรือไม่ผ่าน. การเปลี่ยนกะ, การเปลี่ยนแบบพิมพ์, การเปลี่ยนระดับ — เชื้อเพลิงยังคงเผาไหม้. เครื่องทําความร้อนบิลเล็ตเหนี่ยวนําเริ่มและหยุดตามเส้น. สําหรับโรงงานที่ดําเนินแคมเปญสั้นหรือตารางเวลาที่ไม่แน่นอน, การสูญเสียพลังงานขณะว่างลดลงใกล้ศูนย์.
ความซ้ําของอุณหภูมิเป็นตัวกําหนดคุณภาพการรีดโดยตรง. บิลเล็ตเย็นเกินไป — โหลดการรีดสูงขึ้น, ข้อบกพร่องที่อาจเกิดขึ้น. บิลเล็ตร้อนเกินไป — การสูญเสียสเกล, การลดคาร์บอน, การเจริญเติบโตของเมล็ด, ความเสียหายผิว. ความสําคัญใดขึ้นอยู่กับเกรด. ระบบเหนี่ยวนำจะล็อคสภาวะการทำความร้อนด้วยค่ากำลังที่กำหนด, การตอบสนองของไพโรมิเตอร์, ติดตามก้อนเหล็ก, และสูตร PLC. หนึ่งบิลเล็ตถัดไป, กะหนึ่งไปยังอีกที่หนึ่ง.
พื้นที่ชั้นผนึกการตัดสินใจในโครงการบราวน์ฟิลด์จำนวนมาก. เตาอุ่นแบบเดิมใช้พื้นที่จำนวนมากโดยมีโซนแช่นานและการขนถ่ายวัสดุ. ระบบเหนี่ยวนำมีขนาดกะทัดรัด. เมื่อโรงสีกำลังได้รับการอัพเกรดภายในอาคารที่มีอยู่, พื้นที่ว่าง, การเข้าถึงเครน, เงื่อนไขพื้นฐาน, และความสูงของเส้นจะจำกัดตัวเลือก. การเหนี่ยวนำเหมาะกับที่เตาอบไม่สามารถทำได้.
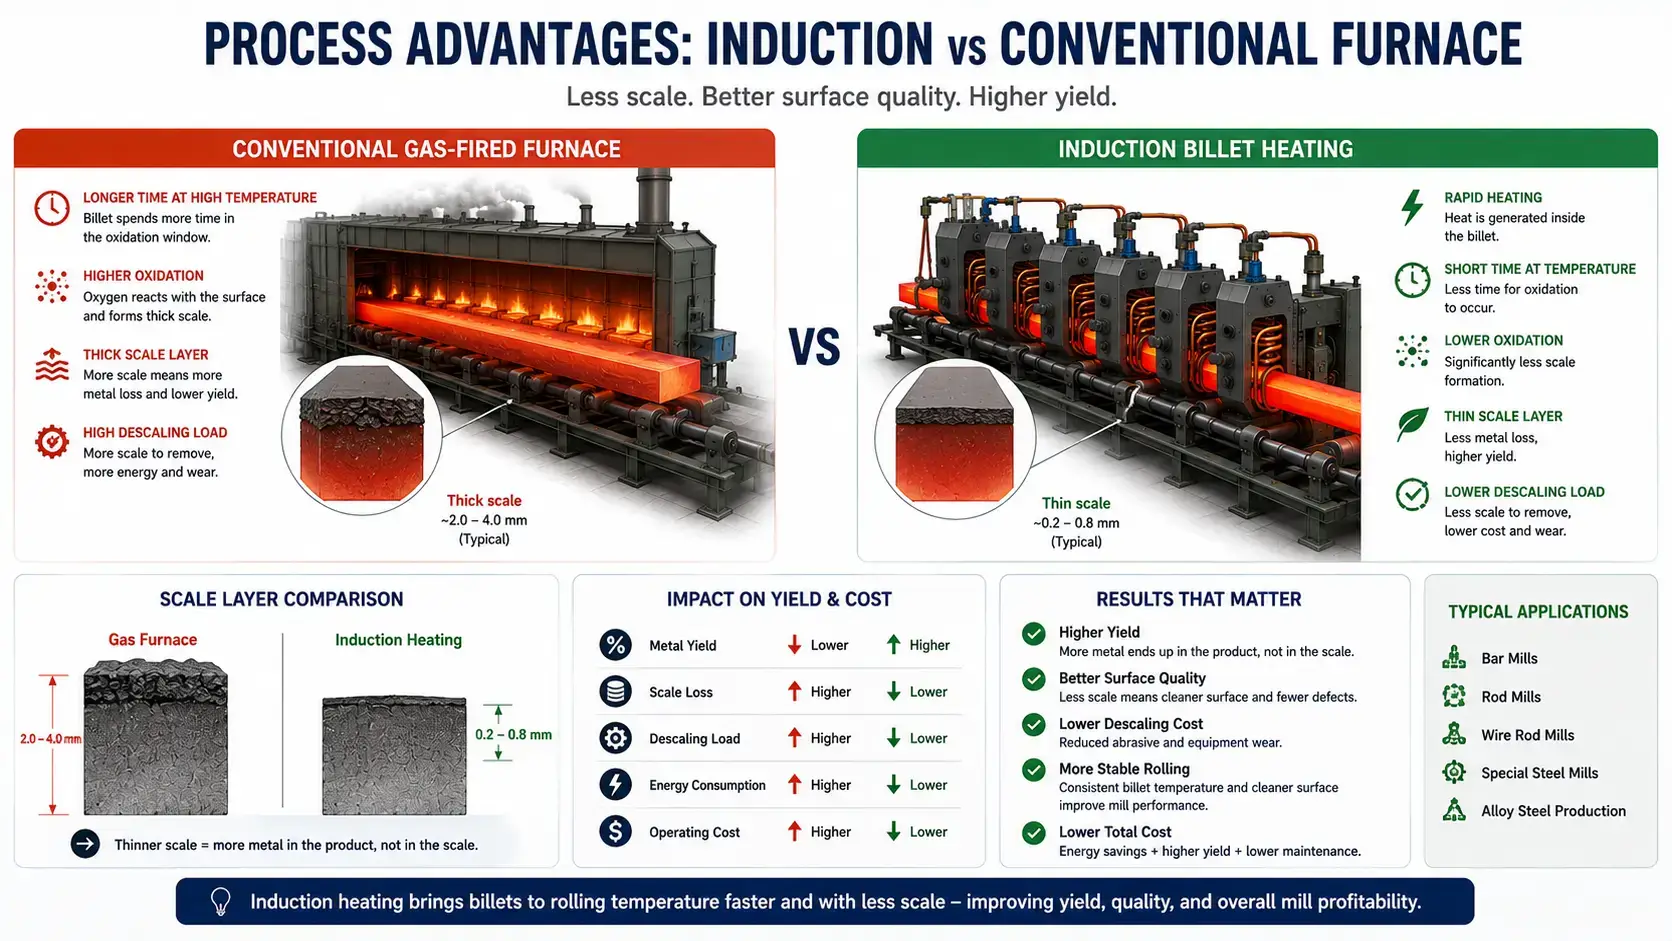
3. ข้อดีของกระบวนการเทียบกับเตาอบทั่วไป
วัดการตัดสินใจตามสิ่งที่สายการรีดต้องการจริง ๆ — ไม่ใช่การเปรียบเทียบค่าใช้พลังงานในสเปรดชีต. การให้ความร้อนแท่งโลหะด้วยการเหนี่ยวนำ เปลี่ยนทั้งกระบวนการ, ไม่ใช่แค่ขั้นตอนการให้ความร้อน.
| ปัจจัย | การให้ความร้อนแท่งโลหะด้วยการเหนี่ยวนำ | เตาอบแบบดั้งเดิม |
|---|---|---|
| การเกิดคราบตะกรัน | แท่งโลหะถึงอุณหภูมิการรีดในไม่กี่นาที. เวลาสั้นในหน้าต่างการเกิดออกซิเดชัน. การสูญเสียคราบสนิมปกติ 0.5–1% ของน้ำหนักบิลเล็ต. | ชั่วโมงในการอยู่ที่อุณหภูมิสูง, บรรยากาศการเผาไหม้เร่งการเกิดออกซิเดชัน. การสูญเสียคราบสนิมปกติ 2–4%. |
| ความยืดหยุ่นในการผลิต | สูตรเปลี่ยนแปลงในซอฟต์แวร์. ผู้ปฏิบัติงานปรับกำลังไฟ, ความเร็ว, และโซนความร้อนตามส่วนของบิลเล็ต. ไม่มีความเฉื่อยทางความร้อนให้รอระหว่างการเปลี่ยนเกรด. | บรรยากาศในเตา, อุณหภูมิในโซน, และเวลาการแช่ต้องการการคงตัวระหว่างการเปลี่ยนผลิตภัณฑ์. โซนการเปลี่ยนอุณหภูมิปนกันเสี่ยงต่อบิลเล็ตที่ไม่ตรงมาตรฐาน. |
| ผลกระทบทางความร้อนต่อโรงงาน | ความร้อนเข้มข้นในชิ้นงานและพื้นที่ขดลวด. สภาพแวดล้อมการทำงานที่มีการควบคุม, ปริมาณการระบายอากาศต่ำ. | ความร้อนจากการแผ่รังสีและการพาความร้อนปล่อยออกไปยังบริเวณรอบ ๆ. ส่งผลต่อความสบายของผู้ปฏิบัติงาน, อุปกรณ์ใกล้เคียง, ปริมาณความร้อนอาคาร. |
| ความเข้ากันได้กับระบบอัตโนมัติ | การรวม PLC และ HMI ที่สะอาด. แหล่งจ่ายไฟรองรับสูตรการผลิต, ปรับเอาต์พุตตามการมีอยู่ของบิลเล็ตหรือข้อมูลย้อนกลับของไพโรมิเตอร์. การควบคุมแบบปิดลูปทีละบิลเล็ต. | การควบคุมการเผาไหม้, การจัดการอุณหภูมิในโซน, และการควบคุมบรรยากาศเพิ่มชั้นการควบคุม. สามารถทำการรวมระบบได้ แต่ซับซ้อนกว่า. |
สำหรับโรงงานที่ผลิตหลายผลิตภัณฑ์, ตารางเวลาที่ไม่คงที่, หรือตัวเลขมิติที่เข้มงวด, การจัดเรียง การเลือกความถี่, กำลังไฟฟ้า, และการจัดเรียงขดลวดต้องสอดคล้องกับโปรแกรมบิลเล็ต — พื้นฐานถูกครอบคลุมใน การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ. ปรับสามตัวแปรนี้ให้ถูกต้องและข้อได้เปรียบของกระบวนการในตารางจะแสดงผลโดยตรงที่โรงงาน. พลาดหนึ่งอย่างและช่องว่างระหว่างการเหนี่ยวนำกับเตาจะหดตัวเร็ว.
4. การตัดสินใจทางวิศวกรรมก่อนการเปลี่ยนแปลง
ห้าการตัดสินใจ. ผิดพลาดเพียงอย่างเดียวและระบบจะทำงานต่ำกว่ามาตรฐาน. ผิดพลาดสองอย่างและคุณจะต้องซื้อเครื่องที่สองภายในสองปี.
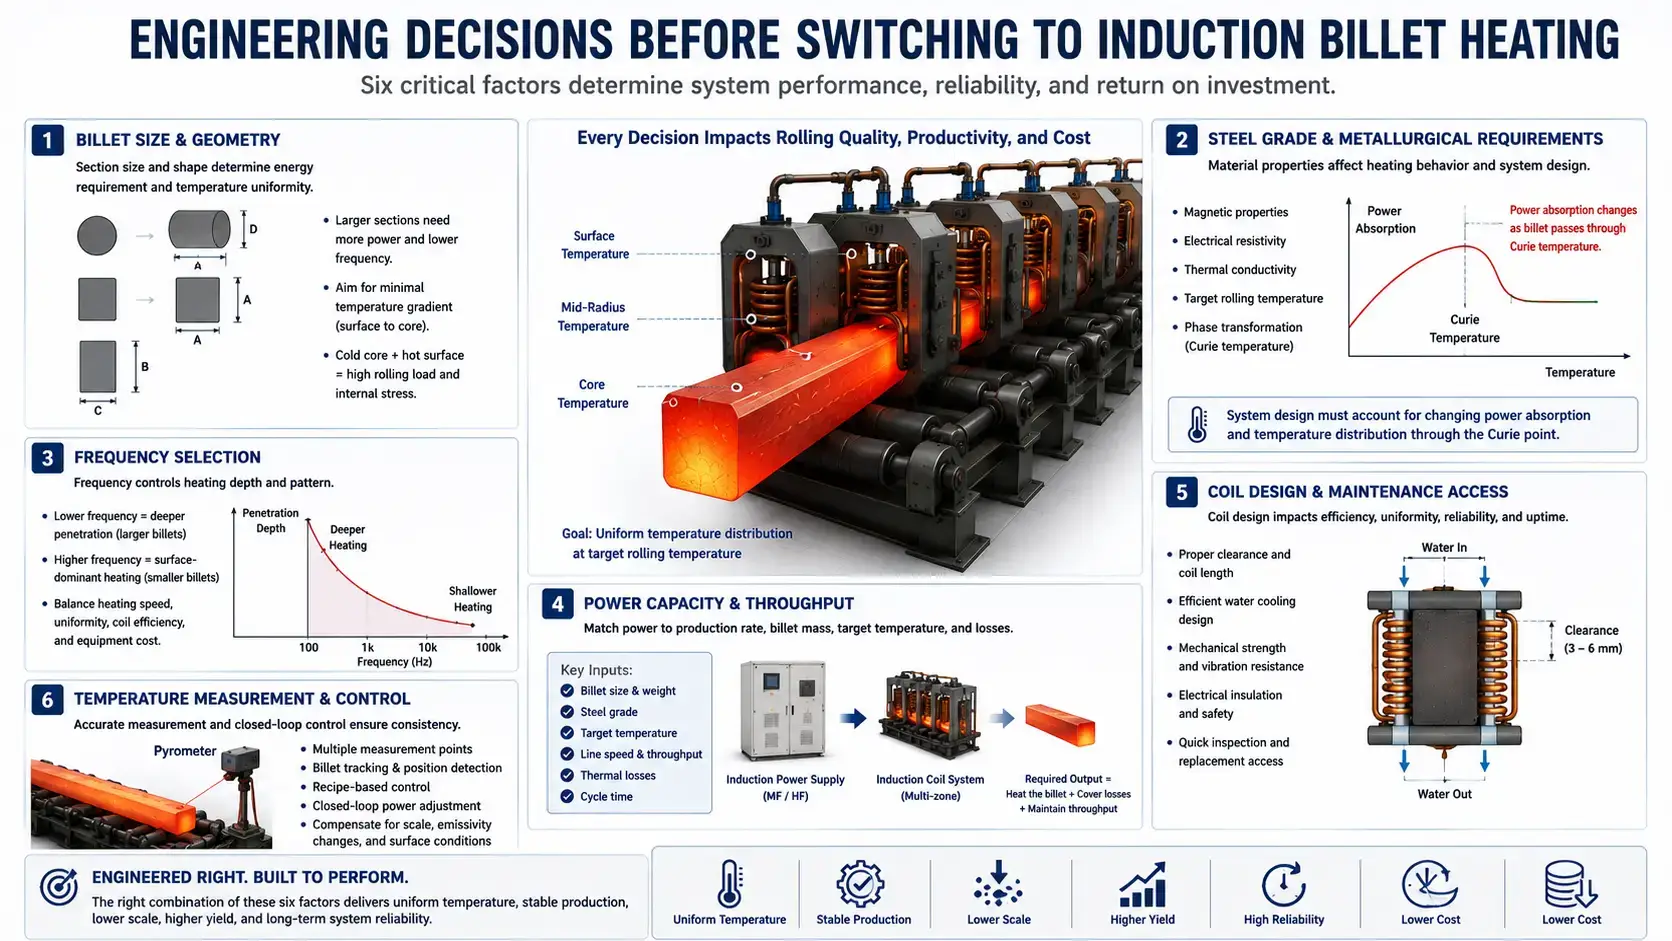
ข้อกำหนดของแท่งเหล็กและเกรดเหล็ก. ส่วนกลม, สี่เหลี่ยม, และสี่เหลี่ยมผืนผ้าทำงานร่วมกับขดลวดเหนี่ยวนำต่างกัน. ส่วนที่ใหญ่กว่าต้องการพลังงานมากขึ้นและการควบคุมอุณหภูมิผิวต่อแกนที่แน่นหนาขึ้น. วัสดุชั้นบนของรูปทรง — เหล็กกล้าคาร์บอน, เหล็กอัลลอย, สแตนเลส, ทองแดง, และอะลูมิเนียมแต่ละชนิดมีคุณสมบัติแม่เหล็กของตนเอง, ความต้านทานไฟฟ้า, ความนำความร้อน, และอุณหภูมิเป้าหมายสำหรับการรีด. สำหรับแท่งเหล็ก, เกมจะเปลี่ยนเมื่อถึงจุดคูรี. การดูดซับพลังงานเปลี่ยนไป. การกระจายอุณหภูมิเย็นร้อนไม่เท่ากัน. การเลือกความถี่, การควบคุมพลังงาน, และการออกแบบเขตความร้อนไม่สามารถละเลยการเปลี่ยนผ่านนี้ได้. ให้ถือว่าแท่งเป็นบล็อกที่สม่ำเสมอและโปรไฟล์อุณหภูมิที่ทางเข้ามิลล์จะพิสูจน์ว่าคุณคิดผิด.
การเลือกความถี่. ความถี่กำหนดความลึกของกระแสเหนี่ยวนำและรูปแบบการให้ความร้อน. ความถี่ต่ำทำให้ความร้อนลึกขึ้น, สำคัญสำหรับแท่งขนาดใหญ่. ความถี่สูงทำให้ความร้อนเน้นที่ผิว, เหมาะสำหรับชิ้นส่วนขนาดเล็ก. สำหรับการให้ความร้อนแท่งก่อนการรีดร้อน, การเลือกความถี่ต้องปรับสมดุลระหว่างความเร็วในการให้ความร้อน, ความสม่ำเสมอของอุณหภูมิ, ประสิทธิภาพของขดลวด, และต้นทุนอุปกรณ์. ถ้าคิดผิดแล้ว ไม่มีพลังงานใดสามารถชดเชยได้.
การศึกษาความถี่เชิงปฏิบัติการต้องใช้ข้อมูลเข้าเจ็ดรายการ:
— เส้นผ่านศูนย์กลางหรือหน้าตัดของแท่ง
— เกรดวัสดุ
— อุณหภูมิการระบายที่ต้องการ
— ความต่างอุณหภูมิที่ยอมรับได้
— ความเร็วสายการผลิตและอัตราการผลิต
— ช่วงแหล่งจ่ายไฟที่มีอยู่
— ความยาวคอยล์และจำนวนโซนความร้อน
ทั้งหมดเป็นข้อบังคับ.
กำลังไฟฟ้าและอัตราการผลิต. เริ่มจากอัตราการผลิตที่ต้องการ. คำนวณมวลของแท่ง, ความร้อนจําเพาะ, เป้าหมายอุณหภูมิเพิ่มขึ้น, ความสูญเสียทางความร้อน, และเวลาวัฏจักรที่ต้องการ. กำลังไฟฟ้าต่ำเกินไปหมายถึงการให้ความร้อนช้า, การผลิตไม่เสถียร, ความต่างของอุณหภูมิที่มากเกินไป. อุปกรณ์ขนาดใหญ่มากเกินไปทำให้เสียค่าใช้จ่ายด้านทุนและซับซ้อนต่อการควบคุมหากการจัดโซนและการควบคุมไม่ได้ออกแบบมาสำหรับระยะห่างเหนือศีรษะ. เมื่อโรงงานจัดการกับขนาดหรือเกรดของแท่งหลายขนาด, ตรวจสอบความถูกต้องด้วยการคำนวณกระบวนการและการทดลองให้ความร้อน.
การออกแบบคอยล์และการเข้าถึงเพื่อบำรุงรักษา. คอยล์เหนี่ยวนำเป็นเครื่องมือในกระบวนการ — มันควบคุมประสิทธิภาพการให้ความร้อน, ความสม่ำเสมอของอุณหภูมิ, ความน่าเชื่อถือ, และการบำรุงรักษาได้. การออกแบบต้องคำนึงถึงระยะห่างของแท่ง, การจัดการเศษคราบออกไซด์, การไหลของน้ำหล่อเย็น, การสนับสนุนทางกล, ฉนวนไฟฟ้า, และการเปลี่ยนที่รวดเร็ว. สภาพแวดล้อมโรงรีดม้วนทำให้ขดลวดถูกสั่นสะเทือน, ความร้อน, น้ำ, คราบแร่, และการใช้งานเชิงกล. หากการตรวจสอบต้องใช้บันได, กระจกเงา, และประแจหกเหลี่ยมสามตัว, การออกแบบขดลวดล้มเหลว.
ที่เกี่ยวข้อง: หลักการออกแบบคอยล์, ระบบระบายความร้อนด้วยน้ำ.
การวัดและควบคุมอุณหภูมิ. เครื่องวัดอุณหภูมิร้อนตรวจสอบอุณหภูมิชิ้นงาน. คราบตะกรัน, การเปลี่ยนแปลงการสะท้อนแสง, การพ่นน้ำ, การเคลื่อนไหวของชิ้นงาน, และสภาพพื้นผิวทั้งหมดส่งผลต่อการอ่านค่า. ระบบควบคุมที่แข็งแรงใช้จุดวัดหลายจุด, ติดตามก้อนเหล็ก, การควบคุมตามสูตร, และการปรับกำลังแบบวงจรปิด. วัดอุณหภูมิที่สำคัญต่อกระบวนการ — ไม่ใช่จุดผิวที่เข้าถึงได้ง่ายที่สุดด้วยเซ็นเซอร์.
5. เมื่อการเหนี่ยวนำให้ผลตอบแทนเร็วที่สุด
บาร์, แท่ง, โรงงานแท่งและลวดได้รับประโยชน์จากการเหนี่ยวนำมากที่สุดเมื่อขนาดบิลเล็ตอยู่ในช่วงที่จัดการได้และอัตราการผลิตตรงกับกำลังที่มีอยู่.
ผู้ผลิตเหล็กพิเศษและอัลลอยผลิตเป็นชุดเล็กและเปลี่ยนเกรดบ่อยกว่าผู้ผลิตเหล็กทั่วไป. การวางแผนเตาและการเปลี่ยนแปลงอุณหภูมิสร้างเวลาหยุดระหว่างผลิตภัณฑ์. การเหนี่ยวนำลดเวลาหยุดทำงานโดยการสลับสูตรในซอฟต์แวร์ — ไม่มีบรรยากาศเตาหลอมที่ต้องปรับสภาพใหม่, ไม่มีความเฉื่อยทางความร้อนที่ต้องรอให้จบ.
การเพิ่มความร้อนแบบอินไลน์แก้ปัญหาที่แคบกว่า. เตาหลอมที่มีอยู่ยังคงอยู่. การเหนี่ยวนำอยู่ด้านล่างเป็นตัวเสริม, ชดเชยการสูญเสียอุณหภูมิระหว่างแท่นหรือสนับสนุนความเร็วการรีดสูงขึ้นเมื่อเตาหลอมเพียงอย่างเดียวไม่เพียงพอ.
การให้ความร้อนบางส่วนและตอนท้ายครอบคลุมกรณีที่เหลือ — การตีขึ้นรูป, การขึ้นรูปเฉพาะจุด, การเตรียมการอัดแน่น. เตาหลอมทั่วไปไม่สามารถให้ความร้อนแบบเลือกได้. การเหนี่ยวนำทำงาน. นั่นคือเหตุผลที่มันมีความสำคัญในการตีขึ้นรูป, การขึ้นรูป, การบัดกรีด้วยการเหนี่ยวนำ, การชุบแข็งด้วยเหนี่ยวนำ, และการบำบัดความร้อน.
6. สิ่งที่การสนทนาเรื่องการให้ความร้อนด้วยแท่งโลหะเหนี่ยวนำเข้าใจผิด
การสนทนาเรื่องการให้ความร้อนด้วยการเหนี่ยวนมักเต็มไปด้วยข้อกล่าวอ้างที่ง่ายเกินไป.
“การเหนี่ยวนำมักมีต้นทุนการดำเนินงานต่ำกว่า” การเหนี่ยวนำช่วยลดการใช้พลังงานที่สูญเปล่าซึ่งเกิดขึ้นเมื่อเตาอยู่เฉยนานหรือทำงานต่ำกว่าความจุ. แต่ค่าไฟฟ้า, ค่าธรรมเนียมความต้องการพลังงาน, อัตราการใช้งาน, และประสิทธิภาพการทำความร้อนล้วนส่งผลต่อต้นทุนการดำเนินงาน. รวมต้นทุนเชื้อเพลิง, ค่าไฟฟ้า, การสูญเสียจากการเกิดสนิมหรือคราบตะกรัน, การบำรุงรักษา, เวลาการเริ่มต้นเครื่อง, แรงงาน, การระบายอากาศ, การปฏิบัติตามมาตรฐานการปล่อยมลพิษ, และความยืดหยุ่นในการผลิต. บ่อยครั้งที่ประโยชน์จากกระบวนการมีมากกว่าการเปรียบเทียบด้านพลังงาน — แต่สเปรดชีตไม่ได้เอียงไปทางใดทางหนึ่งเสมอไป.
“ความเร็วในการให้ความร้อนคือเหตุผลหลักในการเปลี่ยน” ความเร็วสำคัญ. การควบคุมอุณหภูมิ, ความเข้ากันได้กับระบบอัตโนมัติ, การสูญเสียขนาดที่ต่ำกว่า, พื้นที่พื้นลดลง, และการเปลี่ยนการผลิตที่รวดเร็วก็สำคัญไม่แพ้กัน. สำหรับโรงรีด, ตัวชี้วัดคืออุณหภูมิที่เสถียรเมื่อเข้าโรงรีดที่อัตราการผลิตที่ต้องการพร้อมผลลัพธ์ทางโลหะวิทยาที่ยอมรับได้. ความเร็วช่วยให้บรรลุตัวชี้วัดนั้น. ความเร็วไม่ใช่ตัวชี้วัด.
“แหล่งจ่ายไฟเหนี่ยวนำใดก็สามารถให้ความร้อนกับแท่งโลหะได้” การให้ความร้อนแท่งโลหะต้องการแหล่งจ่ายไฟ, ระบบขดลวด, ระบบระบายความร้อน, การควบคุม, และการจัดการวัสดุที่สร้างขึ้นสำหรับการทำงานต่อเนื่องหนัก. โรงงานรีดไม่ปราณี — การทำงานต่อเนื่อง, คราบแร่, ความร้อน, การสัมผัสน้ำ, สัญญาณรบกวนไฟฟ้า, แรงกระแทกทางกล. รายละเอียดการออกแบบเชิงอุตสาหกรรมแยกเครื่องจักรที่สามารถทำงานได้หลายปีออกจากเครื่องจักรที่พังในหกเดือน.
“การเหนี่ยวนำกำจัดความแตกต่างของอุณหภูมิทั้งหมด” ไม่ใช่. ความต่างของอุณหภูมิขึ้นอยู่กับขนาดของส่วนตัด, ความถี่, ความหนาแน่นพลังงาน, เวลาในการให้ความร้อน, และคุณสมบัติของวัสดุ. ออกแบบตามข้อกำหนดของกระบวนการ, ไม่ใช่คำกล่าวอ้างในแคตตาล็อก.
คีย์ Takeaway
โรงงานรีดเปลี่ยนไปใช้ การให้ความร้อนแท่งโลหะด้วยการเหนี่ยวนำ เพื่อการตอบสนองที่รวดเร็วขึ้น, การควบคุมอุณหภูมิที่แน่นหนาขึ้น, ลดโอกาสเกิดสเกล, และรูปแบบกะทัดรัดที่เข้ากับอาคารเดิม. ระบบให้ผลลัพธ์เมื่อออกแบบตามขนาดบิลเล็ต, ชนิดเกรดผสม, ปริมาณผ่านระบบ, ความถี่, กำลังไฟฟ้า, การออกแบบขดลวด, การทำความเย็น, และการตอบสนองต่ออุณหภูมิ. ซื้อเฉพาะเครื่องทำความร้อนแยกต่างหากคุณจะพลาดประเด็น — และประสิทธิภาพ.
คำถามที่พบบ่อย
Q: การให้ความร้อนบิลเล็ตด้วยการเหนี่ยวนำเหมาะสำหรับโรงงานรีดร้อนทั้งหมดหรือไม่?
ก: ไม่ใช่. ส่วนงานขนาดใหญ่และน้ําหนักต่อเนื่องสูงมากยังคงเป็นเหตุผลที่ควรเปรียบเทียบอย่างละเอียดกับการให้ความร้อนด้วยเตา. งานเหนี่ยวนําที่ขนาดบิลเล็ต, อัตราการผลิต, กําลังไฟฟ้าที่มีอยู่, และความต้องการอุณหภูมิสอดคล้องกัน.
Q: การให้ความร้อนบิลเล็ตเหนี่ยวนําช่วยลดการสูญเสียของตะกรันได้หรือไม่?
ก: ในงานส่วนใหญ่, ใช่ — บางครั้งเพียงพอที่จะคุ้มค่ากับต้นทุนลงทุนจากการปรับปรุงผลผลิตเพียงอย่างเดียว. เพราะการเหนี่ยวนําให้ความร้อนกับแท่งเหล็กได้เร็วและลดเวลาที่อุณหภูมิสูง, การลดลงของออกซิเดชันเมื่อเทียบกับระยะเวลาการพักเตาที่ยาวนาน. การลดลงจริงขึ้นอยู่กับเกรดเหล็ก, อุณหภูมิ, รอบการให้ความร้อน, สภาพพื้นผิว, และบรรยากาศของกระบวนการ.
Q: ใช้ความถี่ใดสำหรับการให้ความร้อนแท่งเหล็กด้วยการเหนี่ยวนำ?
ก: แท่งเหล็กขนาดใหญ่ต้องการความถี่ต่ำเพื่อให้ความร้อนลึก. ส่วนขนาดเล็กใช้ความถี่สูงกว่า. การเลือกสุดท้ายต้องพิจารณาจากการคำนวณการให้ความร้อน, เป้าหมายการผลิต, และการออกแบบขดลวด — ไม่ใช่กฎง่าย ๆ.
Q: สามารถเพิ่มการเหนี่ยวนำในโรงรีดที่มีอยู่ได้หรือไม่?
ก: ได้. ระบบเหนี่ยวนำสามารถติดตั้งเป็นเครื่องให้ความร้อนแบบต่อเนื่อง, เครื่องเพิ่มความร้อน, หรือทดแทนอุปกรณ์เก่า. การติดตั้งเครื่องเหนี่ยวนำแบบปรับปรุงในพื้นที่โรงงานเดิมเป็นหนึ่งในโครงการที่พบบ่อยที่สุดในภาคส่วนตอนนี้. โครงการต้องประเมินพื้นที่พื้น, การจัดการแท่งเหล็ก, โครงสร้างพื้นฐานด้านไฟฟ้า, น้ำเย็น, การผสานระบบอัตโนมัติ, และการป้องกันความปลอดภัย.
ประเมินกระบวนการให้ความร้อนแท่งเหล็กของคุณ
แชร์ขนาดแท่งของคุณ, เกรดเหล็ก, อุณหภูมิการรีดเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรของเราสามารถตรวจสอบได้ว่าการให้ความร้อนแท่งเหล็กด้วยเครื่องเหนี่ยวนำเหมาะสมกับสายการรีดร้อนของคุณหรือไม่.


