
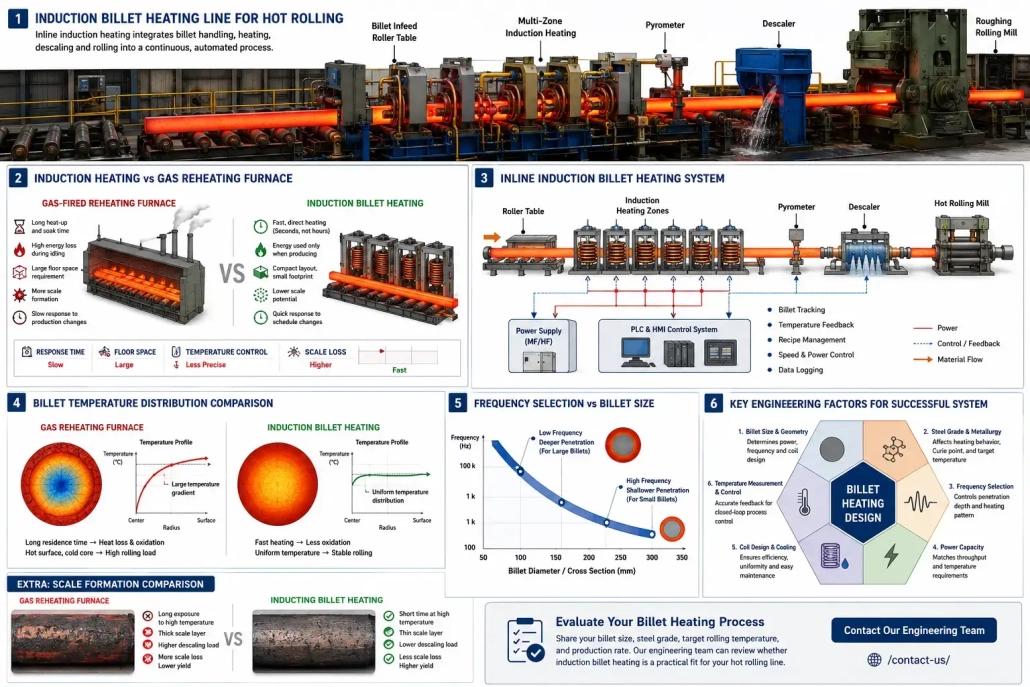
Porque as Laminações Usam Aquecimento de Tarugos por Indução
aquecimento por tarugo por indução passou de uma aplicação de nicho para uma alternativa mainstream na laminação a quente — impulsionado por três pressões que os fornos a gás e a resistência nunca foram concebidos para resolver: flexibilidade de produção, precisão de temperatura, e restrições de espaço no chão de fábrica.
O aquecimento de tarugos determina a perda de escala, qualidade metalúrgica, disponibilidade do laminador, rendimento, custo operacional, e consistência dimensional downstream. Escolher o método de aquecimento errado e toda a linha paga por isso. Cada turno. Cada campanha.
1. O que mudou no aquecimento de tarugos
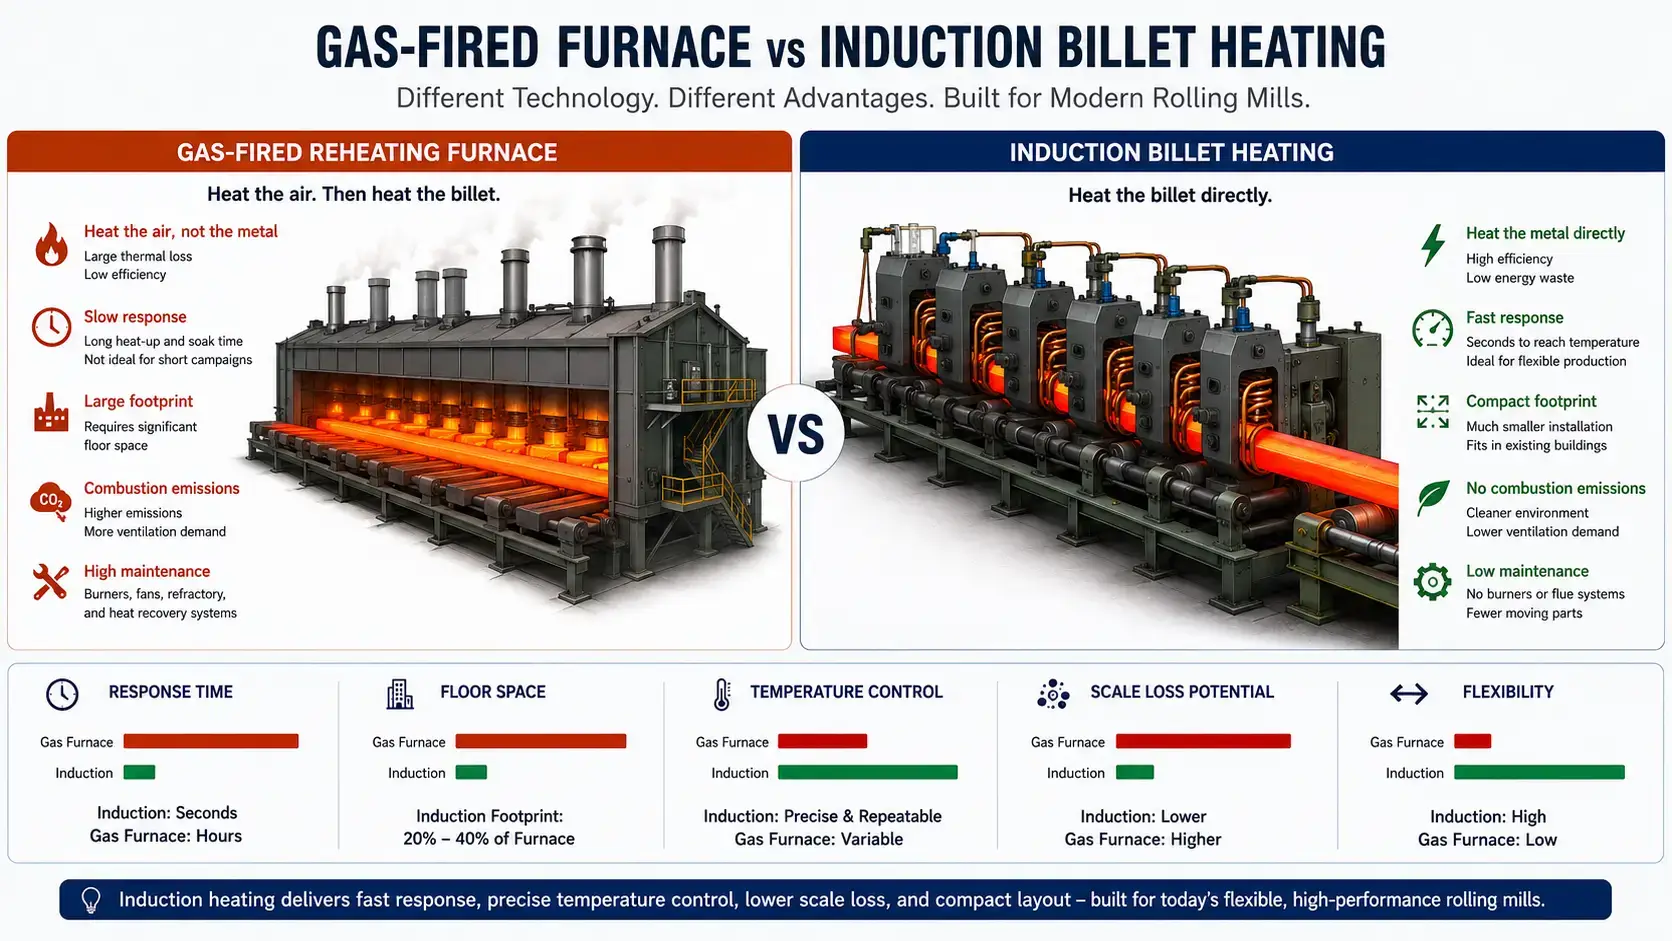
A maioria dos laminadores foi construída em torno de longos fornos de reaquecimento a gás. Isso fazia sentido quando os tamanhos dos tarugos, classes de aço, e os cronogramas de produção permaneceram estáveis durante anos. Poucas usinas operam dessa forma agora.
Campanhas mais curtas. Mais variantes de produtos. Prazos de entrega mais apertados. Custos de energia mais elevados. Em uma planta após a outra, o sistema de aquecimento tornou-se o gargalo – e não os suportes de laminação, não a linha de chegada, não a cama de resfriamento. A fornalha.
Fornos tradicionais ainda funcionam em grande volume, grau único, produção em estado estacionário. Eles perdem eficiência no momento em que a produção envolve mudanças frequentes de tamanho, operação intermitente, ou funcionamento a carga parcial. Tempo de aquecimento, tempo de manutenção, formação de incrustações, controlo da combustão, e manutenção do forno consomem a margem em cada etapa.
A indução aquece a taruga diretamente. Energia electromagnética depositada dentro do metal. Sem gases de combustão. Sem atmosfera de forno.
2. Por que a indução se adapta às linhas modernas de laminação
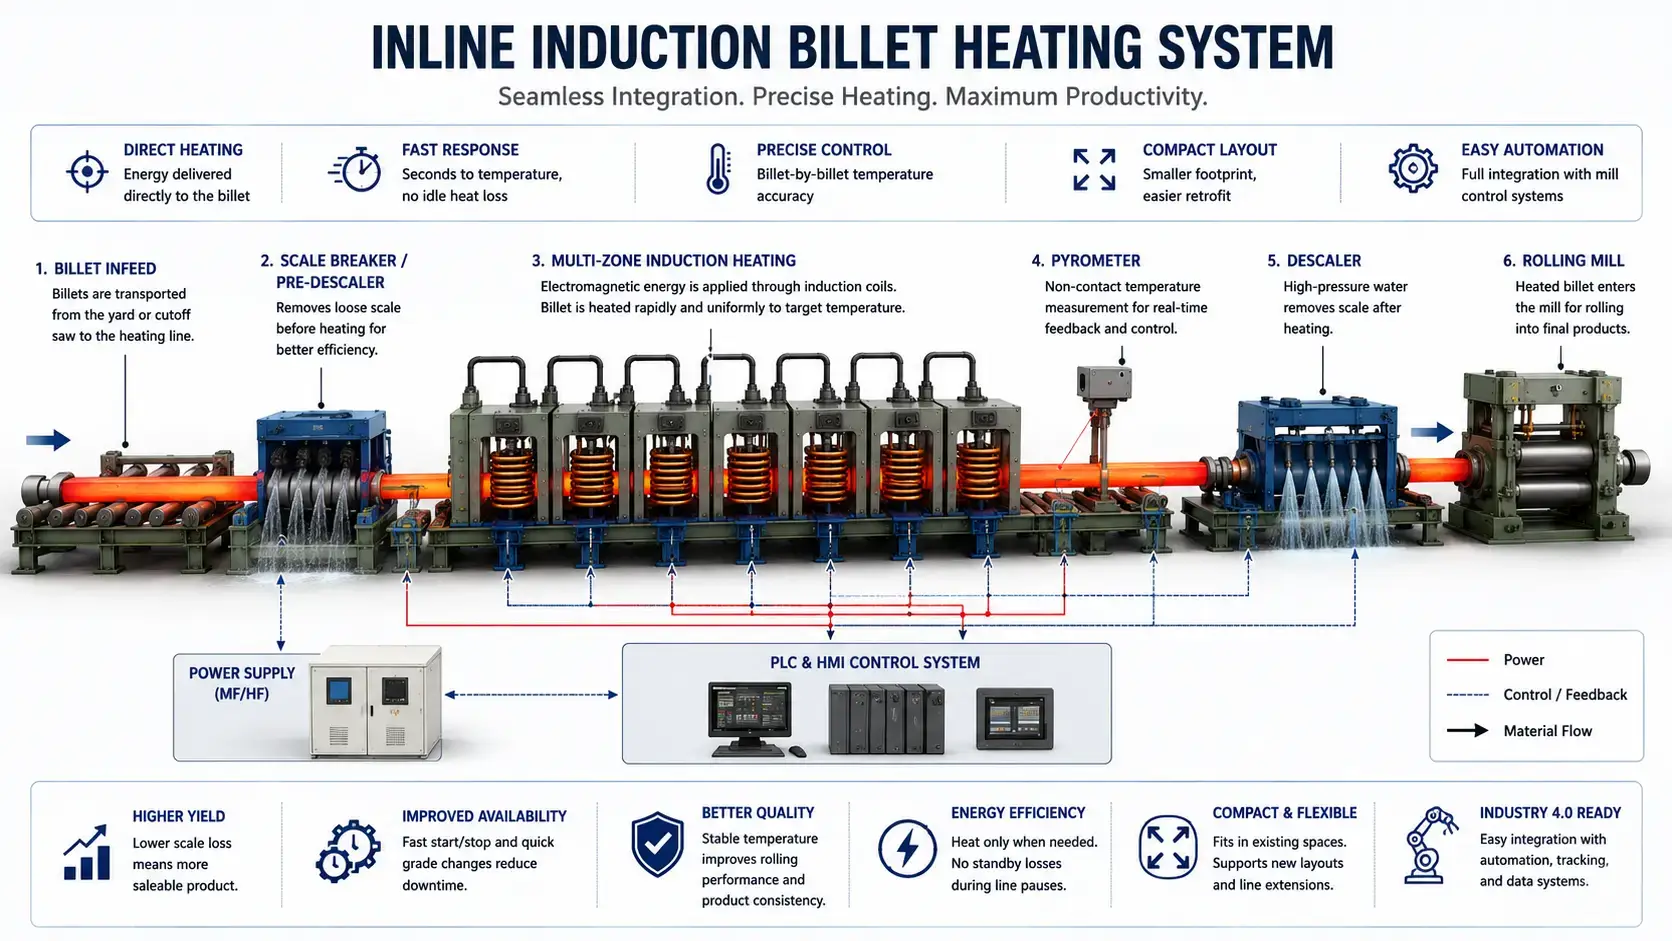
O aquecimento da taruga por indução integra-se inline. Manuseamento de tarugas, decapagem, laminadores, automação — tudo conectado. Sem estagiação por lotes entre o forno e o laminador.
Um forno a gás mantém a temperatura quer passem tarugos ou não. Mudanças de turno, Mudanças de matriz, Transições de qualidade — o combustível continua a queimar. Um aquecedor de tarugos por indução inicia e pára com a linha. Para laminadores que funcionam com campanhas curtas ou horários imprevisíveis, A perda de energia em repouso cai para quase zero.
A repetibilidade da temperatura influência diretamente a qualidade da laminação. Tarugos demasiado frios — cargas de laminação mais elevadas, potenciais defeitos. Tarugos demasiado quentes — perda de escama, descarbonetação, crescimento dos grãos, danos na superfície. Qual destes domina depende do grau. Os sistemas de indução fixam as condições de aquecimento através de pontos de consigna de potência, feedback do pirómetro, rastreamento de tarugos, e receitas de PLC. De um tarugo para o próximo, De um turno para o outro.
O espaço disponível determina a decisão em muitos projetos brownfield. Um forno de reaquecimento convencional consome uma área substancial com longas zonas de imersão e manuseamento de material. Os sistemas de indução são compactos. Quando o laminador está a ser actualizado dentro de um edifício existente, espaço disponível, acesso de ponte rolante, condições da fundação, e a elevação da linha limita as opções. A indução funciona onde um forno não funciona.
3. Vantagens do processo em comparação com fornos convencionais
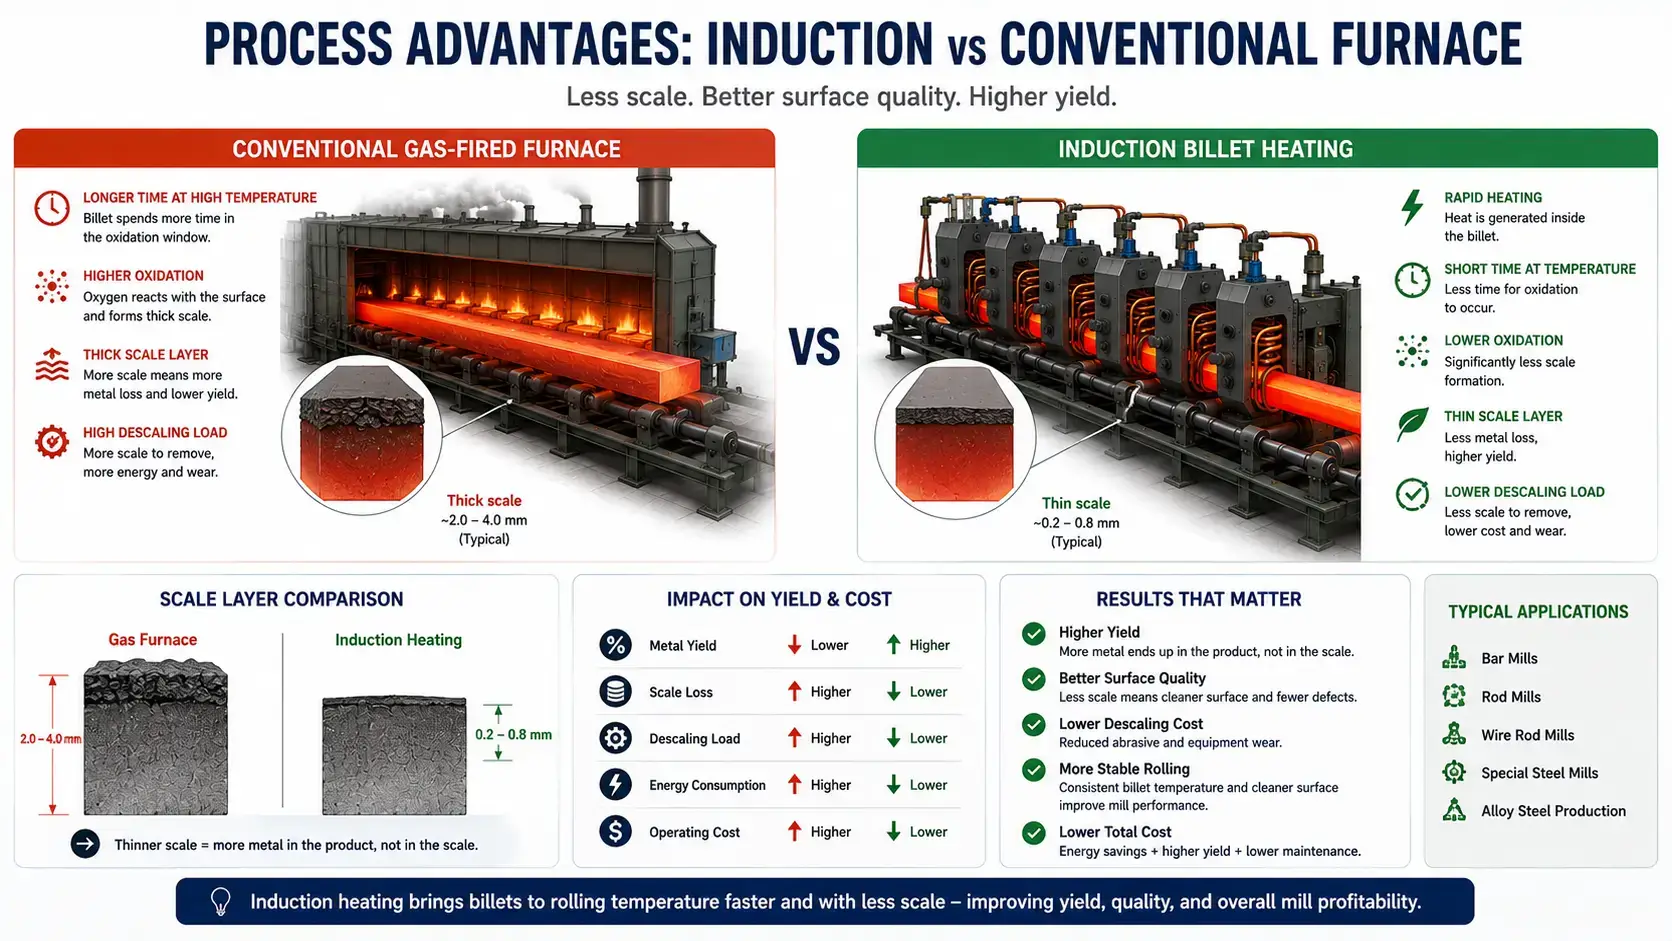
Avaliar a decisão com base no que a linha de laminação realmente precisa — não numa comparação em folha de cálculo das classificações de energia. aquecimento por tarugo por indução muda todo o processo, não apenas a etapa de aquecimento.
| Fator | aquecimento por tarugo por indução | Forno Convencional |
|---|---|---|
| Formação de Escama | Os tarugos atingem a temperatura de laminação em minutos. Pouco tempo na janela de oxidação. Perda de incrustação típica de 0,5 a 1% do peso do tarugo. | Horas de permanência em alta temperatura, atmosfera de combustão acelera a oxidação. Perda de escala típica 2–4%. |
| Flexibilidade de Produção | Receitas alteradas no software. Operadores ajustam a potência, velocidade, e zonas de aquecimento por seção do tarugo. Sem inércia térmica para esperar entre mudanças de nível. | Atmosfera do forno, temperaturas da zona, e os tempos de imersão exigem estabilização entre as trocas de produto. Zonas de transição de temperatura mista arriscam tarugos fora das especificações. |
| Impacto térmico na planta | Calor concentrado na peça e na área da bobina. Ambiente de trabalho controlado, menor carga de ventilação. | Calor radiante e convectivo liberado na área circundante. Afeta o conforto do operador, equipamento próximo, carga térmica do edifício. |
| Compatibilidade com Automação | Integração limpa de PLC e IHM. Fontes de alimentação aceitam receitas de produção, ajustar a saída na presença do tarugo ou feedback do pirômetro. Controle de malha fechada boleto por boleto. | Controle de combustão, gerenciamento de temperatura da zona, e a regulação da atmosfera adicionam camadas de controle. Integração possível, mas mais complexa. |
Para laminadores a processar múltiplos produtos, programas de produção variáveis, ou especificações dimensionais rígidas, o seleção de frequência, a capacidade de energia, e a configuração da bobina devem corresponder ao programa de tarugos — os fundamentos estão abordados em como funciona o aquecimento por indução. Acertar estas três variáveis e as vantagens do processo na tabela traduzem-se diretamente para o chão da fábrica. Errar uma e a diferença entre indução e forno fecha rapidamente.
4. Decisões de engenharia antes da mudança
Cinco decisões. Errar qualquer uma e o sistema tem baixo desempenho. Errar duas e estará a comprar uma segunda máquina dentro de dois anos.
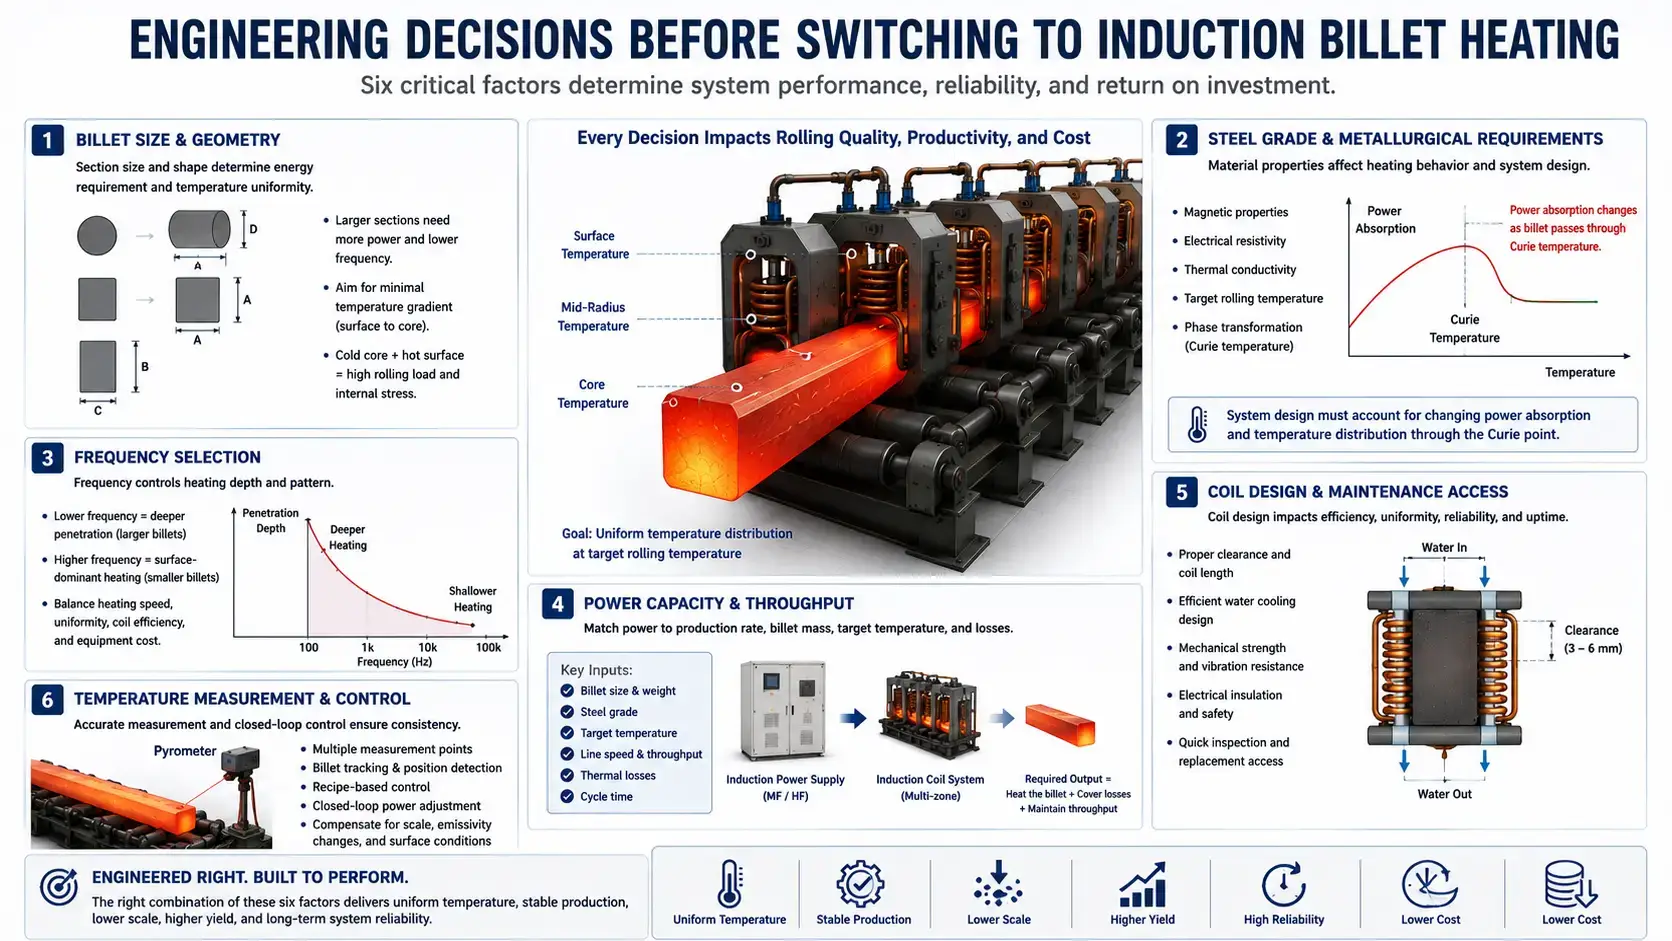
Especificação do tarugo e classe de aço. Redondo, quadrado, e seções retangulares se acoplam de maneira diferente à bobina de indução. Seções maiores exigem mais energia e um gerenciamento mais rigoroso da temperatura da superfície ao núcleo. Camada de material no topo da geometria – aço carbono, Aço de liga, aço inoxidável, cobre, e alumínio, cada um tem suas próprias propriedades magnéticas, resistividade elétrica, condutividade térmica, e temperatura alvo de laminação. Para tarugos de aço, o jogo muda no ponto Curie. Mudanças de absorção de energia. Mudanças na distribuição de temperatura. Seleção de frequência, controlo de potência, e o design da zona de aquecimento deve levar em conta esta transição. Trate o tarugo como um bloco uniforme e o perfil de temperatura na entrada do moinho provará que você está errado.
Seleção de frequência. A frequência determina a profundidade da corrente induzida e, portanto, o padrão de aquecimento. Frequências mais baixas produzem aquecimento mais profundo, crítico para tarugos maiores. Frequências mais altas fornecem aquecimento dominante na superfície, utilizável para seções menores. Para aquecimento de tarugos antes da laminação a quente, seleção de frequência equilibra a velocidade de aquecimento, uniformidade de temperatura, eficiência da bobina, e custo do equipamento. Se errar não há potência que compense.
Um estudo prático de frequência precisa de sete informações:
— Diâmetro ou secção transversal do tarugo
— Grau do material
— Temperatura de descarga necessária
— Gradiente de temperatura permitido
— Velocidade da linha e taxa de produção
— Intervalo de fornecimento de energia disponível
— Comprimento da bobina e número de zonas de aquecimento
Todas obrigatórias.
Capacidade de potência e produção. Comece pela taxa de produção necessária. Calcule a massa do tarugo, calor específico, aumento de temperatura alvo, perdas térmicas, e tempo de ciclo desejado. Potência reduzida significa aquecimento lento, produção instável, gradientes de temperatura excessivos. Equipamento sobredimensionado desperdiça custos de capital e complica o controlo se a zonagem e a regulação não forem concebidas para a folga. Quando o moinho lida com múltiplos tamanhos ou qualidades de tarugos, validar com cálculos de processo e ensaios de aquecimento.
Conceção da bobina e acesso para manutenção. A bobina de indução é uma ferramenta de processo — ela governa a eficiência do aquecimento, uniformidade de temperatura, confiabilidade, e capacidade de manutenção. O projeto deve ter em conta a folga do tarugo, gestão de escama, fluxo de arrefecimento, suporte mecânico, isolamento elétrico, e substituição rápida. Ambientes de laminação submetem os bobines a vibração, aquecimento, água, incrustação, e abuso mecânico. Se o acesso à inspeção requer uma escada, um espelho, e três chaves Allen, o desenho do bobine falhou.
Relacionado: fundamentos do design de bobinas, sistemas de arrefecimento a água.
Medição e controlo de temperatura. Pirómetros monitorizam a temperatura do tarugo. Calcareous, mudanças de emissividade, aspersão de água, movimento do tarugo, e condição da superfície interferem todos com as leituras. Um sistema de controlo robusto utiliza múltiplos pontos de medição, rastreamento de tarugos, controlo baseado em receita, e ajuste de potência em malha fechada. Meça a temperatura que importa para o processo – não é o ponto de superfície mais fácil de alcançar com um sensor.
5. Onde a indução proporciona o retorno mais rápido
Bar, haste, e os laminadores de fio-máquina aproveitam ao máximo a indução quando as faixas de tamanho dos tarugos são gerenciáveis e a produção corresponde à potência disponível.
Os produtores de aços especiais e ligas operam lotes menores e trocas de classe mais frequentes do que as usinas de commodities. A programação do forno e as transições térmicas criam tempo de inatividade entre os produtos. A indução reduz esse tempo de inatividade ao mudar as receitas no software — sem atmosfera do forno para recondicionar, sem inércia térmica para esperar.
Aquecimento por reforço em linha resolve um problema mais restrito. A fornalha existente permanece. Indução fica a jusante como reforçador, compensando a perda de temperatura entre suportes ou suportando uma maior velocidade de rolamento quando a fornalha sozinha falha.
Aquecimento parcial e final cobrem os restantes casos — forja, conformação localizada, preparação perturbada. Uma fornalha convencional não pode fornecer aquecimento seletivo. A indução faz. É por isso que domina o forjamento, formação, brasagem por indução, Endurecimento por indução, e tratamento térmico.
6. O que a conversa sobre aquecimento de tarugo por indução dá errado
A conversa sobre aquecimento por indução está repleta de afirmações simplificadas.
“A indução sempre custa menos para operar.” A indução reduz o desperdício de energia quando os fornos ficam inativos por longos períodos ou funcionam abaixo da capacidade. Mas o custo da eletricidade, cobranças de demanda de energia, taxa de utilização, e a eficiência do aquecimento afetam o custo operacional. Empilhe combustível, eletricidade, perda de escala, manutenção, hora de inicialização, trabalho, ventilação, conformidade com emissões, e flexibilidade de produção. Muitas vezes, os benefícios do processo superam a comparação de energia — mas a folha de cálculo nem sempre inclina-se numa direção.
“A velocidade de aquecimento é a principal razão para mudar.” A velocidade importa. Controlo de temperatura, compatibilidade com automação, menor perda de escala, redução do espaço no chão, e alterações de produção mais rápidas são tão importantes quanto. Para um laminador, a métrica é temperatura de entrada estável no laminador com o rendimento exigido e resultados metalúrgicos aceitáveis. A velocidade serve essa métrica. Não é a métrica.
“Qualquer fonte de alimentação por indução pode aquecer tarugos.” O aquecimento de tarugos requer uma fonte de alimentação, sistema de bobina, sistema de arrefecimento, controles, e manuseamento de materiais concebidos para operação contínua pesada. Os laminadores são implacáveis — operação contínua, incrustação, aquecimento, exposição à água, ruído elétrico, impacto mecânico. Os pormenores do design industrial distinguem uma máquina que funciona durante anos de uma que avaria em seis meses.
“A indução elimina todos os gradientes de temperatura.” Não significa. Os gradientes dependem do tamanho da secção, frequência, densidade de potência, tempo de aquecimento, e propriedades do material. Projeto para o requisito do processo, não para a reivindicação do catálogo.
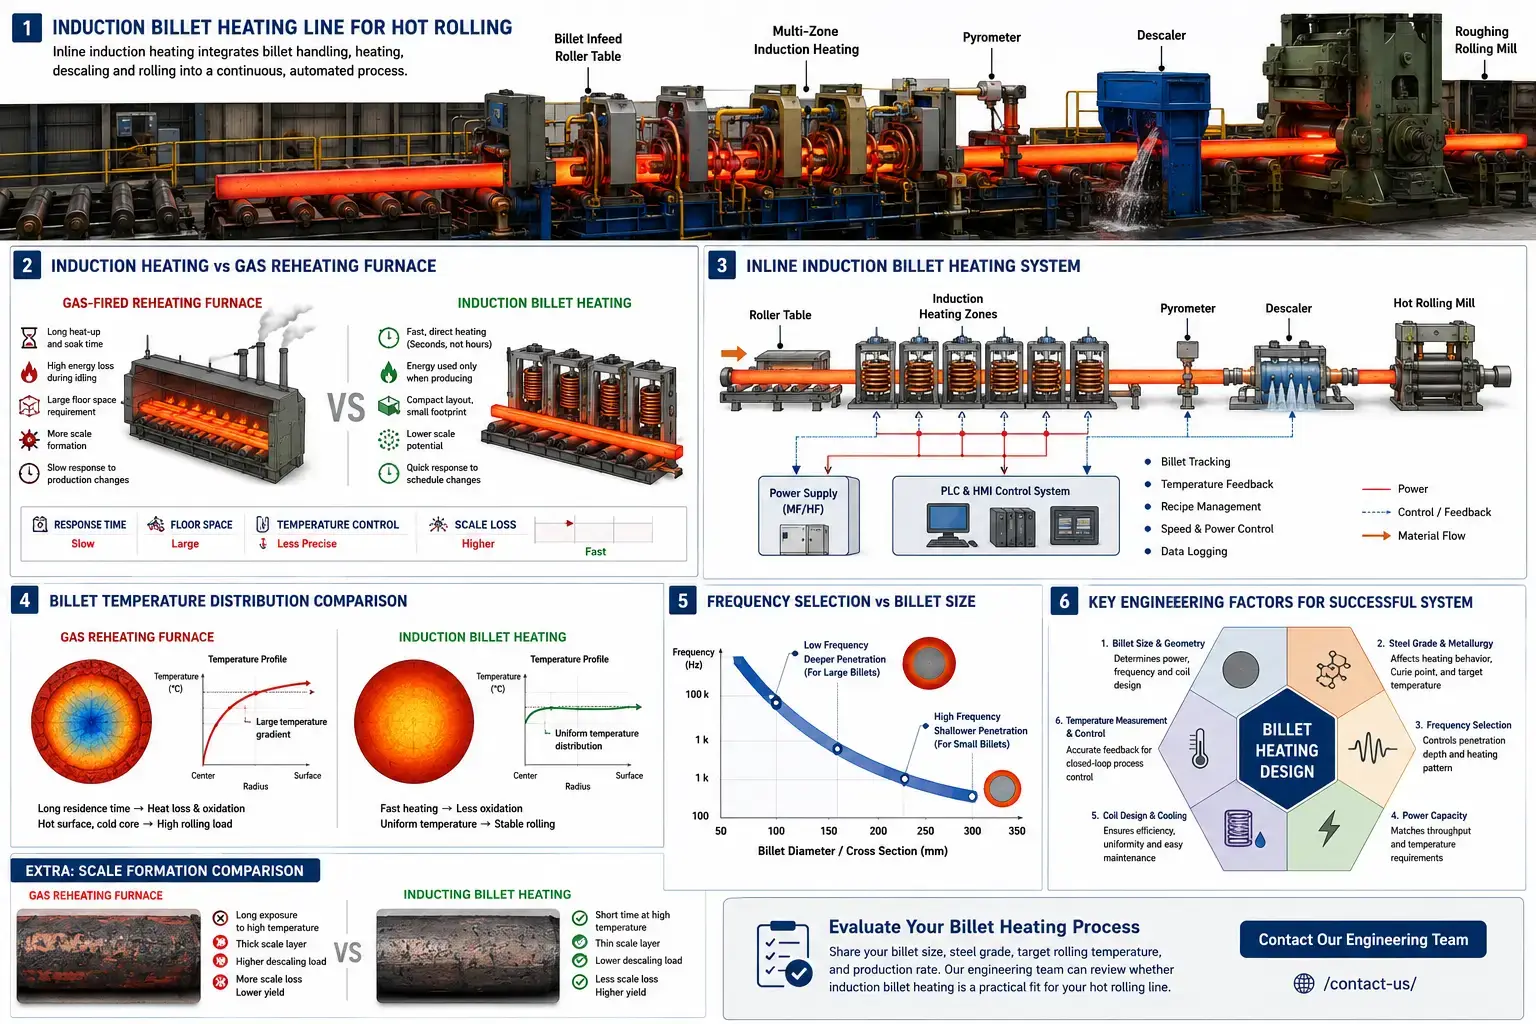
Principal vantagem
Troca de laminadores para aquecimento por tarugo por indução para uma resposta mais rápida, controlo de temperatura mais rigoroso, potencial de escala reduzido, e layouts compactos que se adaptam aos edifícios existentes. O sistema cumpre quando é projetado em função do tamanho do tarugo, mistura de ligas, produção, frequência, a capacidade de energia, design da bobina, arrefecimento, e feedback de temperatura. Comprá-lo como um aquecedor independente faz-no perder o ponto — e o desempenho.
Perguntas Frequentes
P: O aquecimento por indução de tarugos é adequado para todos os laminadores a quente?
A: Não. Grandes secções e tonelagem contínua extremamente elevada ainda justificam uma comparação detalhada com o aquecimento a forno. A indução funciona quando o tamanho do tarugo, taxa de produção, potência elétrica disponível, e requisitos de temperatura alinham-se.
P: Pode o aquecimento de tarugos por indução reduzir a perda de escama?
A: Na maioria das aplicações, sim — por vezes o suficiente para justificar o custo de capital apenas com a melhoria do rendimento. Porque a indução aquece os tarugos rapidamente e reduz o tempo a alta temperatura, a oxidação diminui em comparação com longos períodos em forno. A redução real depende do tipo de aço, temperatura, ciclo de aquecimento, condição da superfície, e atmosfera do processo.
P: Qual frequência é usada para aquecimento de tarugos por indução?
A: Tarugos maiores precisam de frequências mais baixas para aquecimento mais profundo. Seções menores executam frequências mais altas. A seleção final deve ser baseada em cálculos de aquecimento, metas de produção, e design da bobina – não é uma regra prática.
P: A indução pode ser adicionada a um laminador existente?
A: Sim. Os sistemas de indução são instalados como aquecedores em linha, aumentar aquecedores, ou substituições de equipamentos mais antigos. As retrofits de indução em brownfield estão entre os projetos mais comuns no setor atualmente. O projeto deve avaliar o espaço do piso, manuseio de tarugos, infraestrutura elétrica, água de arrefecimento, integração de automação, e proteções de segurança.
Avalie o seu processo de aquecimento de tarugos
Partilhe o tamanho da sua peça, grau de aço, temperatura alvo de laminação, e a taxa de produção. A nossa equipa de engenharia pode rever se o aquecimento de tarugos por indução é uma solução prática para a sua linha de laminação a quente.


