
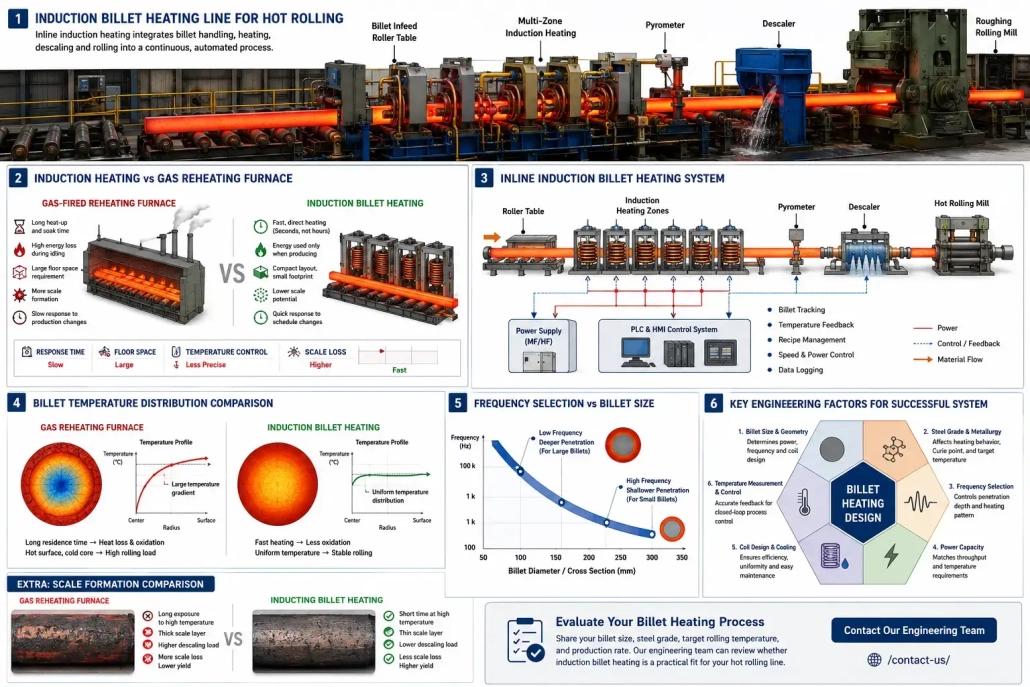
Почему прокатные станы используют индукционный нагрев заготовок
Нагрев заготовок индукцией перешел от нишевого применения к основным альтернативным решениям в горячей прокатке — вызван тремя давлениями, которые газовые и сопротивляемостные печи никогда не были предназначены решить: гибкость производства, точность температуры, и ограничения по площади пола.
Нагрев заготовки определяет потери на масштабе, металлургическое качество, доступность прокатного стана, выход продукции, операционные затраты, и согласованность размеров на последующих стадиях. Неправильный выбор метода нагрева — и вся линия это оплачивает. Каждую смену. Каждую кампанию.
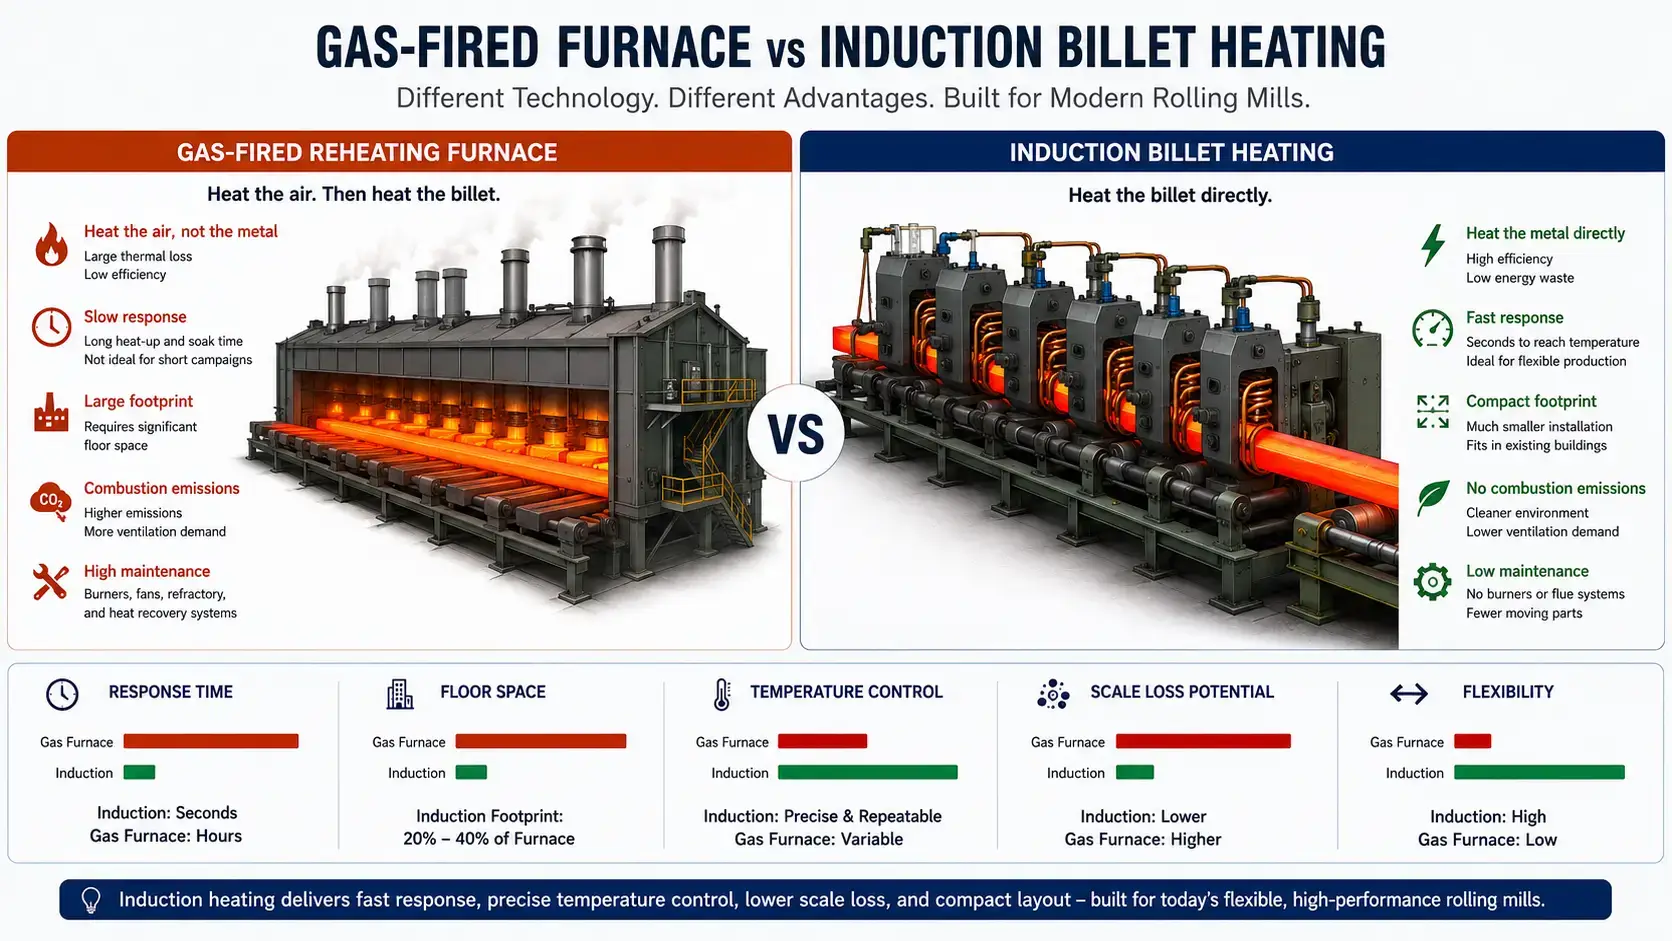
1. Что изменилось в нагреве заготовок
Большинство прокатных станов было построено вокруг длинных газовых нагревательных печей. Это имело смысл, когда размеры заготовок, марки стали, и графики производства оставались стабильными в течение многих лет. Сейчас немногие заводы работают таким образом..
Более короткие кампании. Больше вариантов продукта. Более жесткие графики поставок. Более высокие затраты на электроэнергию. На одном заводе за другим, узким местом стала система отопления, а не прокатные клети, не финишная черта, не охлаждающая кровать. Печь.
Традиционные печи по-прежнему работают в больших объемах., односортный, стационарное производство. Они теряют эффективность в тот момент, когда производство включает частую смену размеров, прерывистую работу, или работу на частичной нагрузке. Время разогрева, время выдержки, образовании окалины, управление горением, и обслуживание печи съедают маржу на каждом этапе.
Индукция нагревает заготовку напрямую. Электромагнитная энергия, отложенная внутри металла. Никаких продуктов сгорания. Нет атмосферы печи.
2. Почему индукция подходит для современных прокатных линий
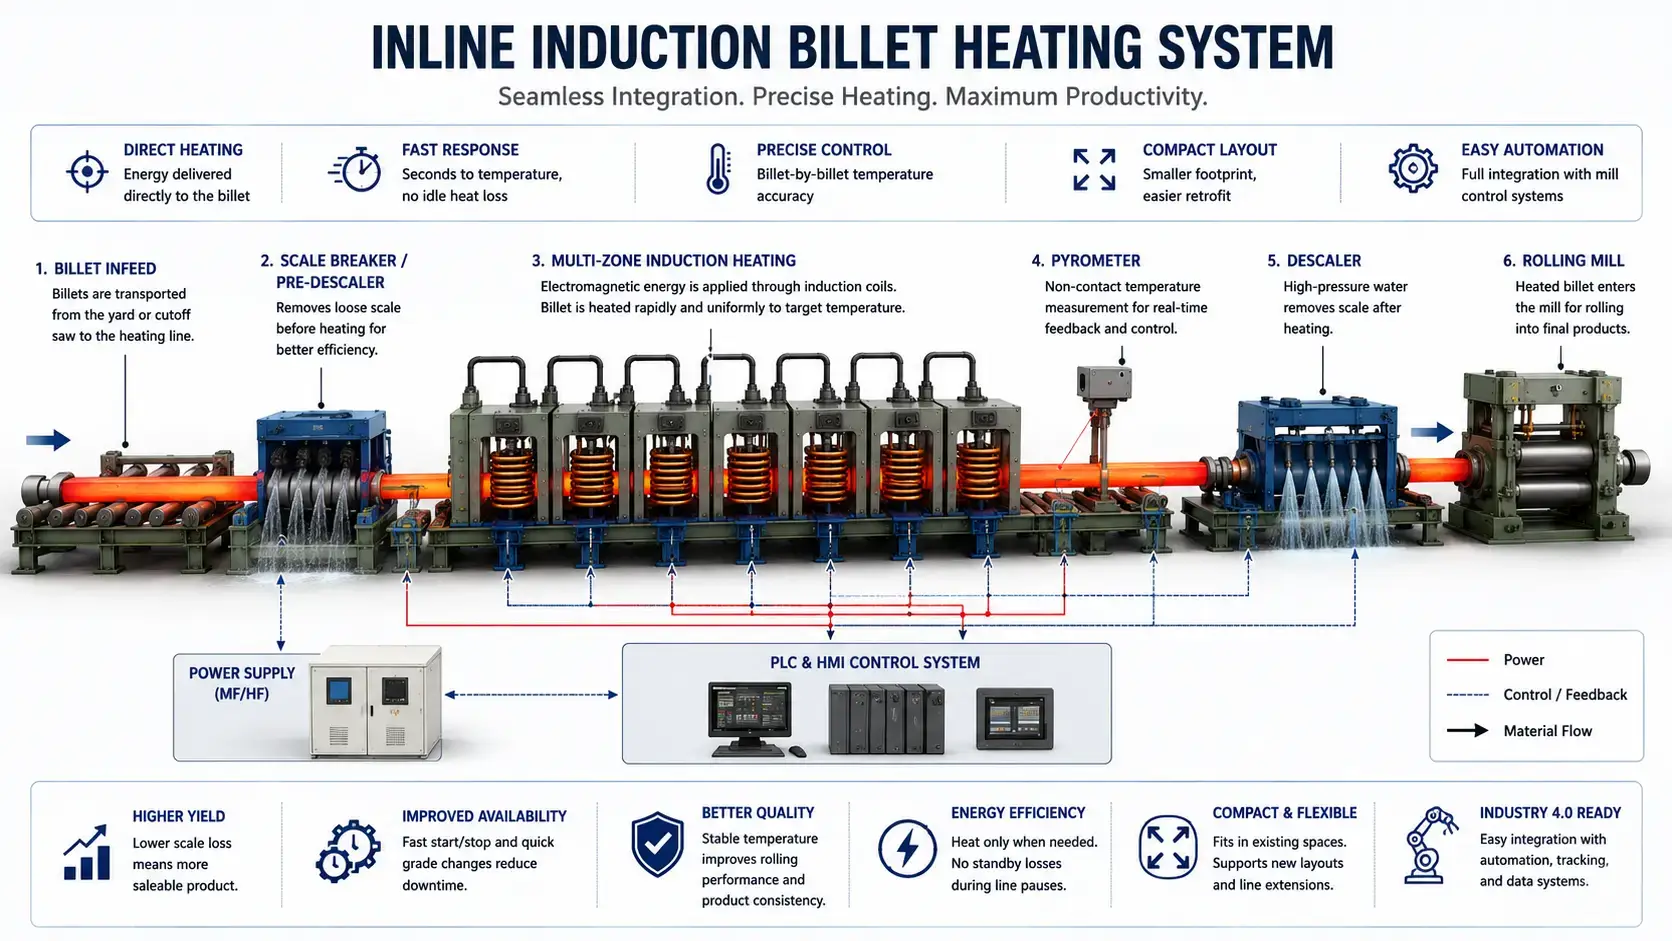
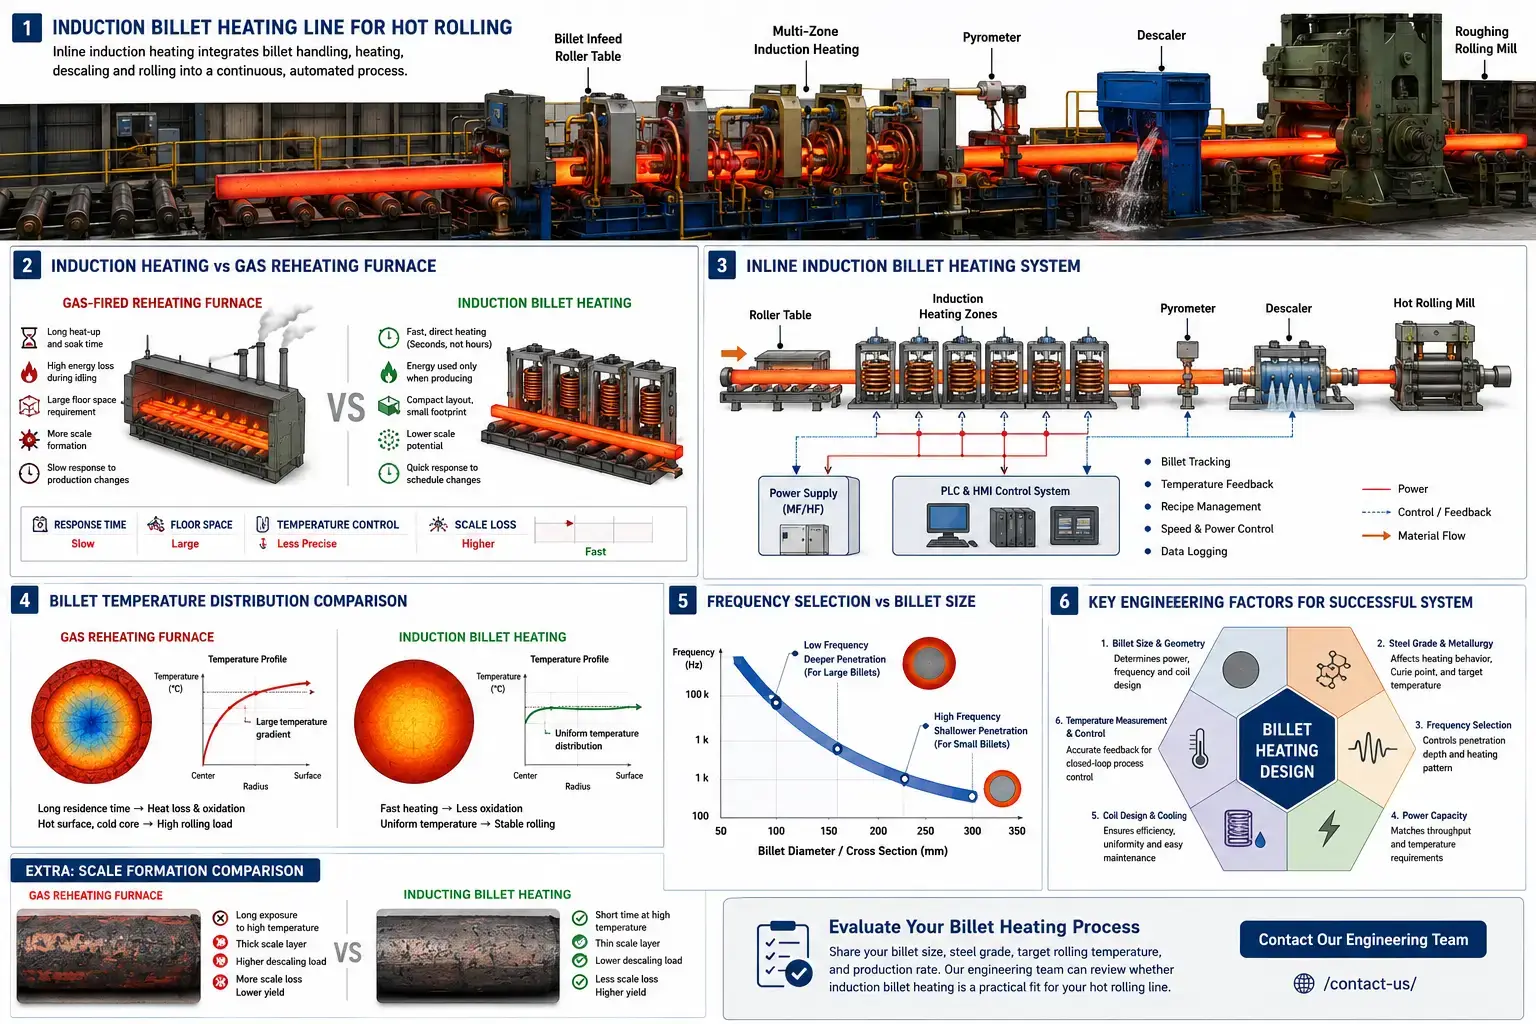
Индукционный нагрев заготовки интегрирован в линию. Обработка заготовок, очистка от окалины, прокатные станы, автоматизация — все на связи. Нет пакетной подготовки между печью и станом.
Газовая печь сохраняет температуру независимо от того, проходят ли через нее заготовки или нет.. Изменения смены, изменения кубика, переходы между сортами — топливо продолжает гореть. Индукционный нагреватель заготовок запускается и останавливается вместе с линией. Для заводов с короткими кампаниями или непредсказуемыми графиками, потери энергии при холостом ходу падают почти до нуля.
Повторяемость температуры напрямую влияет на качество прокатки. Заготовки слишком холодные — большие нагрузки, Потенциальные дефекты. Заготовки слишком горячие — потери на накипе, декарбюризация, рост зерна, повреждения поверхности. Какой из них доминирует зависит от сорта. Индукционные системы фиксируют условия нагрева с помощью задаваемых точок мощности, обратная связь пирометра, отслеживание заготовок, и рецепты ПЛК. От одной заготовки к другой, от одной смены к другой.
Площадь пола определяет решение во многих проектах реконструкции промышленных площадок. Обычная печь для повторного нагрева занимает значительную площадь с длинными зонами выдержки и обработкой материала. Индукционные системы компактны. Когда цех модернизируется внутри существующего здания, доступное пространство, доступ крана, условия фундамента, и уровень линии ограничивают варианты. Индукция подходит там, где печь не справляется.
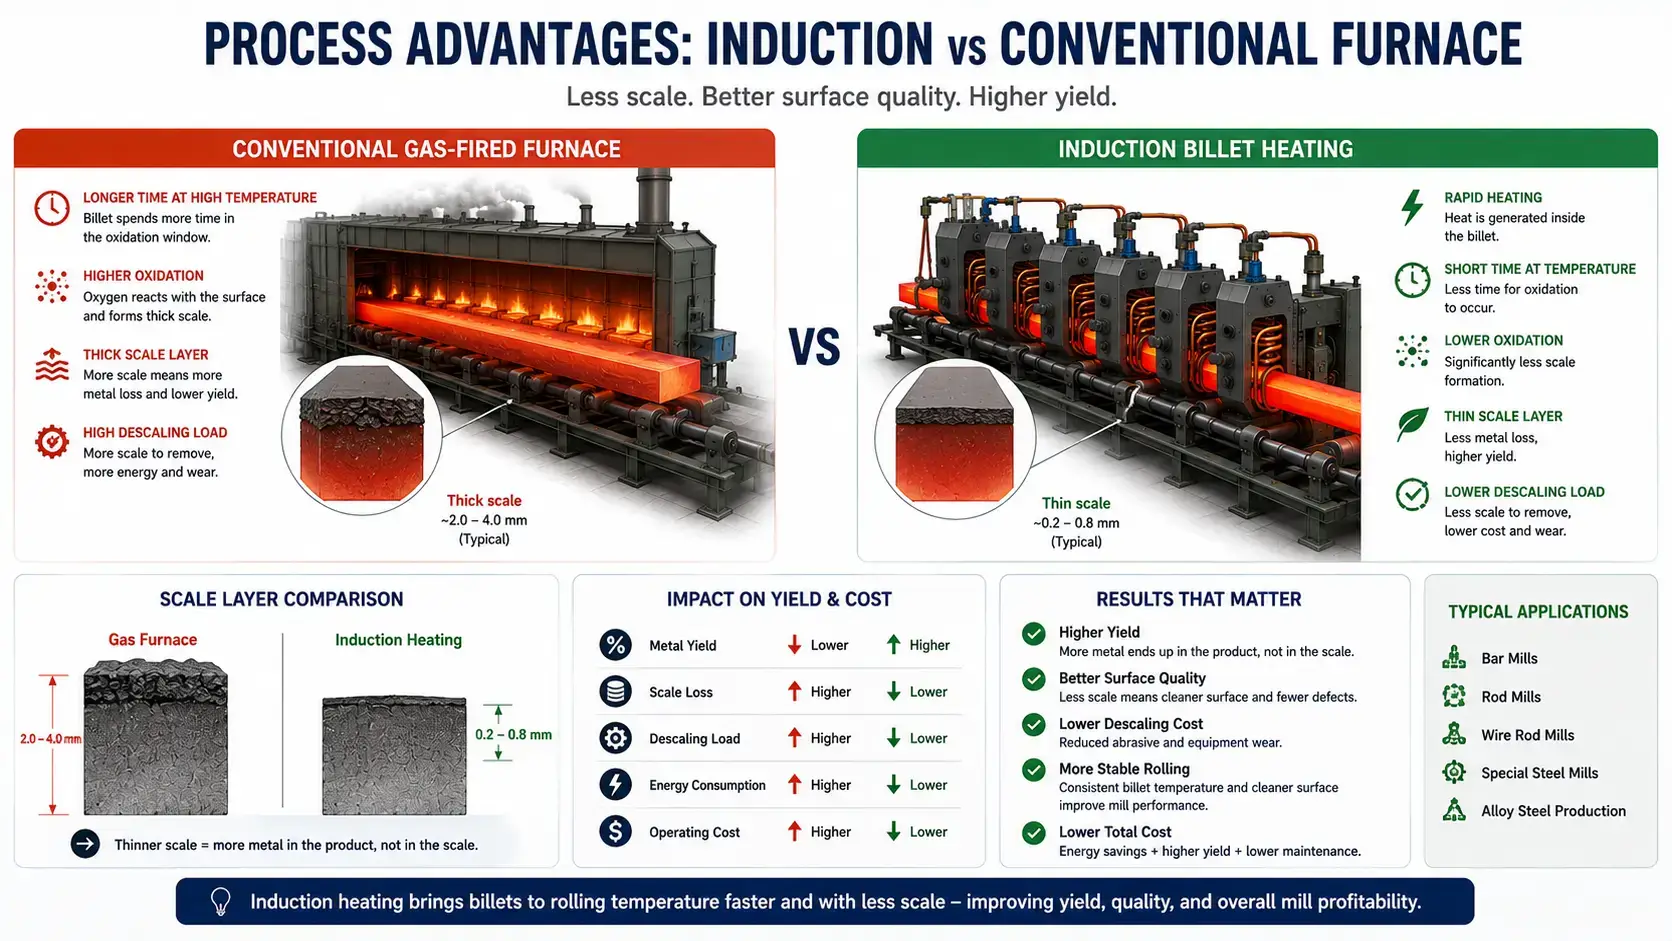
3. Преимущества процесса по сравнению с обычными печами
Оцените решение исходя из реальных потребностей линии прокатки, а не по сравнению показателей энергоэффективности в таблице. Нагрев заготовок индукцией меняет весь процесс, не только этап нагрева.
| Фактор | Нагрев заготовок индукцией | Обычная печь |
|---|---|---|
| Образование окалины | Заготовки достигают температуры прокатки за считанные минуты. Короткое пребывание в оксидной зоне. Типичная потеря окалины 0,5–1% от веса заготовки. | Часы пребывания при высокой температуре, атмосфера горения ускоряет окисление. Типичные потери накипы 2–4%. |
| Гибкость производства | Рецепты изменены в программном обеспечении. Операторы регулируют мощность, скорость, и зоны нагрева на секцию заготовки. Нет тепловой инерции при пережидании между изменениями сорта. | Атмосфера печи, температуры зон, и время замачивания требуют стабилизации между изменениями продукта. Смешанные температурные переходные зоны рискуют нестандартными заготовками. |
| Тепловое воздействие на установку | Тепло, концентрированное в области заготовки и катушки. Контролируемая рабочая среда, сниженная нагрузка на вентиляцию. | Излучаемое и конвективное тепло, выделяемое в окружающую область. Влияет на комфорт оператора, ближайшее оборудование, тепловая нагрузка здания. |
| Совместимость с автоматизацией | Чистая интеграция ПЛК и HMI. Источник питания принимает производственные рецептуры, регулировка выхода по наличию заготовки или по данным пирометра. Замкнутое управление заготовкой за заготовкой. | Контроль сгорания, управление температурой зоны, и регулирование атмосферы добавляют уровни контроля. Интеграция возможна, но более сложная. |
Для мельниц, работающих с несколькими продуктами, переменные графики, или жесткие размеры, сама выбор частоты, мощность, и конфигурация катушки должны соответствовать программе заготовки — основы описаны в как работает индукционный нагрев. Правильно настройте эти три переменные, и преимущества процесса из таблицы напрямую перейдут на производственный участок. Пропустите одну, и разрыв между индукцией и печью быстро сократится.
4. Инженерные решения перед переходом
Пять решений. Ошибитесь в любом из них, и система будет работать хуже. Ошибитесь в двух, и через два года вы будете покупать вторую машину.
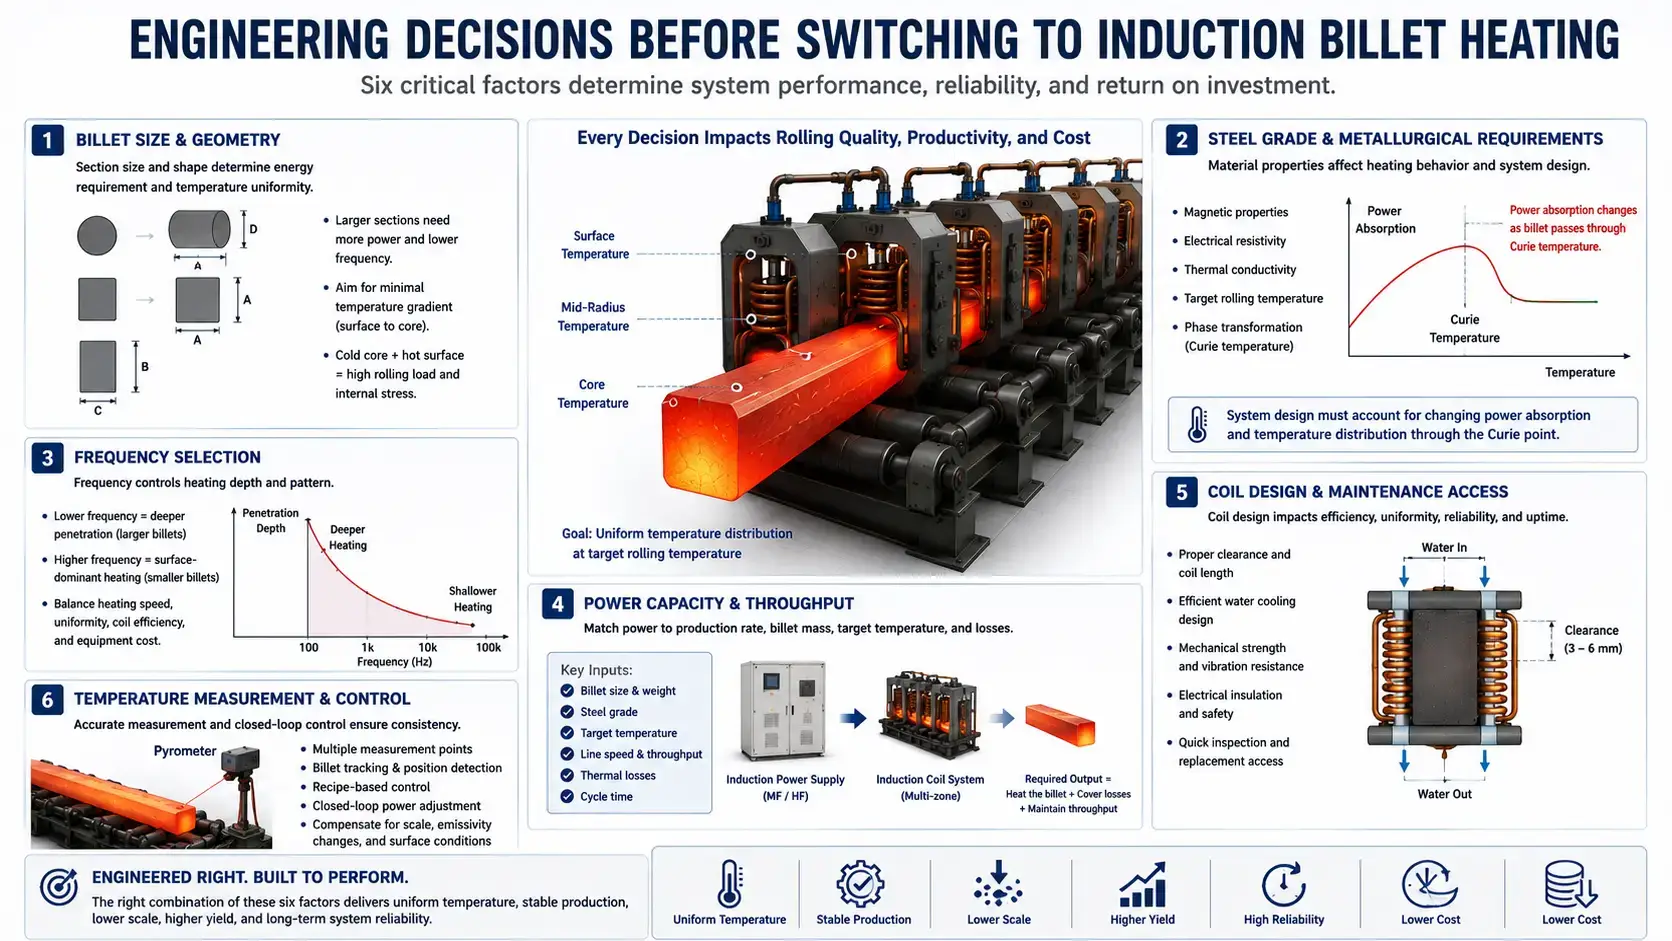
Спецификация заготовки и стальной сорта. Круглая, квадратная, и прямоугольные секции по-разному сочетаются с индукционной катушкой. Большие секции требуют больше энергии и более строгого управления температурой от поверхности до сердечника. Материал слоя поверх геометрии — углеродистой стали, легированной стали, нержавеющая сталь, медь, и алюминий обладают собственными магнитными свойствами, электрическое сопротивление, теплопроводность, и целевая температура прокатания. Для стальных заготовок, игра меняется на точке Кюри. Сдвиги поглощения энергии. Сдвиги распределения температуры. выбор частоты, управление мощностью, и конструкция зоны нагрева должна учитывать этот переход. Рассматривайте заготовку как однородный блок, и профиль температуры на входе в прокатный стан докажет вам обратное.
выбор частоты. Частота определяет глубину наведенного тока и, следовательно, схему нагрева. Низкие частоты обеспечивают более глубокий нагрев, критично для больших заготовок. Высокие частоты обеспечивают нагрев, доминирующий на поверхности, подходит для меньших сечений. Для нагрева заготовок перед горячей прокаткой, выбор частоты балансирует скорость нагрева, равномерность температуры, эффективность катушки, и стоимость оборудования. Ошибка — никакая мощность не компенсирует.
Практическое исследование частоты требует семи входов:
— Диаметр или сечение заготовки
— Качество материала
— Требуемая температура разряда
— Допустимый температурный градиент
— Скорость и скорость производства линии
— Доступный диапазон питания
— Длина катушки и количество зон нагрева
Все обязательны.
Мощность и пропускная способность. Начни с требуемой скорости производства. Рассчитать массу заготовки, удельной теплоёмкости, целевое повышение температуры, термические потери, и желаемое время цикла. Недостаточная мощность означает медленный нагрев, нестабильное производство, чрезмерные температурные градиенты. Чрезмерно крупное оборудование увеличивает капитальные затраты и усложняет управление, если зонирование и регулирование не рассчитаны на запас мощности. Когда мельница обрабатывает различные размеры или сорта заготовок, проверять с помощью процессных расчетов и испытаний нагрева.
Конструкция катушки и доступ для обслуживания. Индукционная катушка — это инструмент процесса — она определяет эффективность нагрева, равномерность температуры, надежность, и удобство обслуживания. Конструкция должна учитывать зазор для заготовок, управление накипью, охлаждающий поток, механическая поддержка, электрическая изоляция, и быстрая замена. Окружение прокатного стана подвергает рулоны вибрации, теплу, вода, накипи, и механическим повреждениям. Если для осмотра требуется лестница, зеркало, и три шестигранных ключа, дизайн рулона не удался.
Связанные: основы проектирования рулонов, системы водяного охлаждения.
Измерение и контроль температуры. Пирометры контролируют температуру заготовки. Налет, изменения излучательной способности, водяной распыл, движение заготовки, и состояние поверхности все вмешиваются в показания. Надежная система управления использует несколько точек измерения, отслеживание заготовок, управление по рецепту, и замкнутая регулировка мощности. Измерить температуру, важную для процесса — не самая простая поверхностная точка для достижения датчиком.
5. Где индукция обеспечивает наибольшую отдачу
Бар, стержень, и проволочные станы получают максимальную отдачу от индукции, когда диапазон размеров заготовок является управляемым, а производительность соответствует доступной мощности.
Производители специальной стали и сплавов выпускают меньшие партии и чаще меняют сорта, чем сырьевые заводы.. Планирование плавки и тепловые переходы создают простой между продуктами. Индукция сокращает этот простой, переключая рецепты в программном обеспечении — атмосфера печи не требует восстановления, нет тепловой инерции, чтобы ждать.
Непрерывный нагрев решает более узкую задачу. Существующая печь остается. Индукция располагается после печи как усилитель, компенсируя потерю температуры между станами или поддерживая более высокую скорость прокатки, когда одна печь не справляется.
Частичный и конечный нагрев покрывают оставшиеся случаи — ковка, локализованная формовка, расстройство подготовки. Обычная печь не может обеспечивать селективный нагрев. Индукция может. Вот почему она доминирует в кузнечной обработке, формовании, Индукционная пайка, индукционная закалка, и термообработке.
6. Что неверного в разговоре о нагреве заготовок индукцией
Разговор о нагреве индукцией полон чрезмерно упрощённых утверждений.
«Индукция всегда дешевле в эксплуатации.» Индукция снижает потери энергии, когда печи простаивают долгое время или работают ниже мощности. Но стоимость электроэнергии, плата за потребляемую мощность, коэффициент загрузки, и эффективность нагрева — всё это влияет на эксплуатационные расходы. Запасайтесь топливом, электричество, потеря масштаба, обслуживание, время запуска, труд, вентиляции, соответствие требованиям по выбросам, и гибкость производства. Часто преимущества процесса перевешивают сравнение энергопотребления, но таблица не всегда наклонена в одном направлении..
«Скорость нагрева является основной причиной переключения.» Скорость имеет значение. Контроль температуры, Совместимость с автоматикой, меньшая потеря масштаба, уменьшенная площадь пола, и более быстрые переналадки производства имеют такое же значение. Для прокатного стана, Метрика — это стабильная температура на входе в стан при требуемой пропускной способности с приемлемыми металлургическими результатами. Скорость обслуживает эту метрику. Это не метрика.
«Любой индукторный источник питания может нагревать заготовки.» Нагрев заготовки требует источника питания, катушечная система, система охлаждения, контрольные системы, и обработка материалов, предназначенные для интенсивной непрерывной работы. Прокатные станы не прощают — непрерывная работа, накипи, теплу, воздействие воды, электрические помехи, механические удары. Детали промышленного дизайна отделяют машину, которая работает годами, от той, которая выходит из строя через шесть месяцев.
«Индукция устраняет все температурные градиенты.» Это не так. Градиенты зависят от размера сечения, частота, плотность мощности, время нагрева, и свойств материала. Проектируйте под требования процесса, а не под утверждение из каталога.
Ключевой вывод
Прокатные станы переходят на Нагрев заготовок индукцией для более быстрой реакции, более точного контроля температуры, снижения вероятности образования окалины, и компактных конструкций, которые помещаются в существующие здания. Система работает эффективно, когда спроектирована с учетом размера заготовки, смеси марки, производительности, частота, мощность, конструкция катушки, охлаждение, и температурной обратной связи. Если купить ее как отдельный нагреватель, вы упускаете суть — и производительность.
Часто задаваемые вопросы
вопрос: Является ли индукционный нагрев заготовок пригодным для всех прокатных станов?
А: Нет. Крупные сечения и чрезвычайно высокая непрерывная тоннажность по-прежнему оправдывают детальное сравнение с печным нагревом. Индукция работает там, где размеры заготовки, скорость производства, доступная электроэнергия, и требования к температуре совпадают.
вопрос: Может ли индукционный нагрев заготовок уменьшить потери от окалины?
А: В большинстве случаев, да — иногда настолько, чтобы оправдать капитальные затраты только на улучшение выхода. Потому что индукционный нагрев быстро разогревает заготовки и сокращает время при высокой температуре, окисление уменьшается по сравнению с долгим пребыванием в печи. Фактическое снижение зависит от марки стали, температура, цикла нагрева, состояние поверхности, и атмосферы процесса.
вопрос: Какая частота используется для индукционного нагрева заготовок?
А: Более крупные заготовки требуют более низких частот для более глубокого нагрева. Малые сечения работают на более высоких частотах. Окончательный выбор должен основываться на расчетах нагрева, производственных целях, и конструкции катушки — а не на эмпирическом правиле.
вопрос: Можно ли добавить индукцию в существующую прокатную мельницу?
А: Да. Индукционные системы устанавливаются как линейные нагреватели, дополнительные нагреватели, или замена старого оборудования. Индукционные модернизации на brownfield являются одними из самых распространенных проектов в отрасли на данный момент. Проект должен учитывать площадь пола, обращение с заготовками, электрическую инфраструктуру, охлаждающей воды, интеграцию автоматизации, и защитные ограждения.
Оцените процесс нагрева вашей заготовки
Поделитесь размером вашего заготовки, марка стали, целевое прокатное термическое состояние, и скоростью производства. Наша инженерная команда может рассмотреть, является ли индукционный нагрев заготовок практичным решением для вашей линии горячей прокатки.


