
لماذا تستخدم مطاحن الدرفلة تسخين البليت بالحث
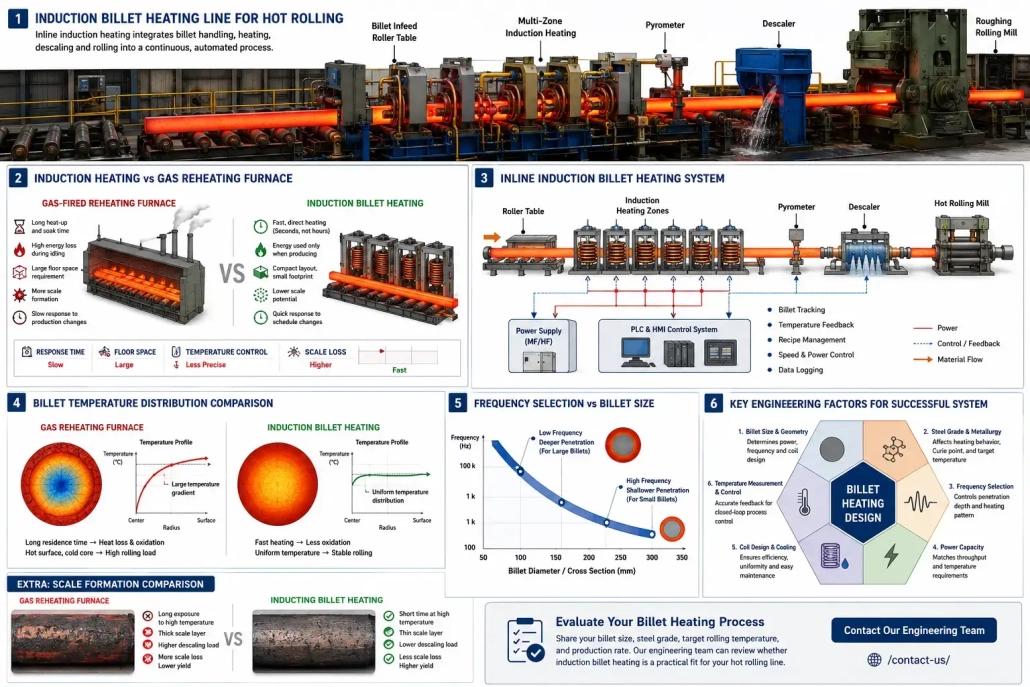
تسخين المقذوفات بالتحريض الكهربائي انتقل من استخدام محدود إلى بديل رئيسي في الدرفلة الساخنة — مدفوع بثلاث ضغوط لم تُصمَّم الأفران الغازية والأفران المقاومة لحلها أبدًا: مرونة الإنتاج, دقة درجة الحرارة, ومحدودية المساحة الأرضية.
تحديد تسخين المقذوفات خسائر الحجم, الجودة المعدنية, توفر المطحنة, العائد, تكلفة التشغيل, وثبات الأبعاد في المراحل التالية. إذا اخترت طريقة التسخين الخاطئة فستدفع الخط بأكمله ثمنها. كل مناوبة. كل حملة.
1. ما الذي تغير في تسخين القضبان
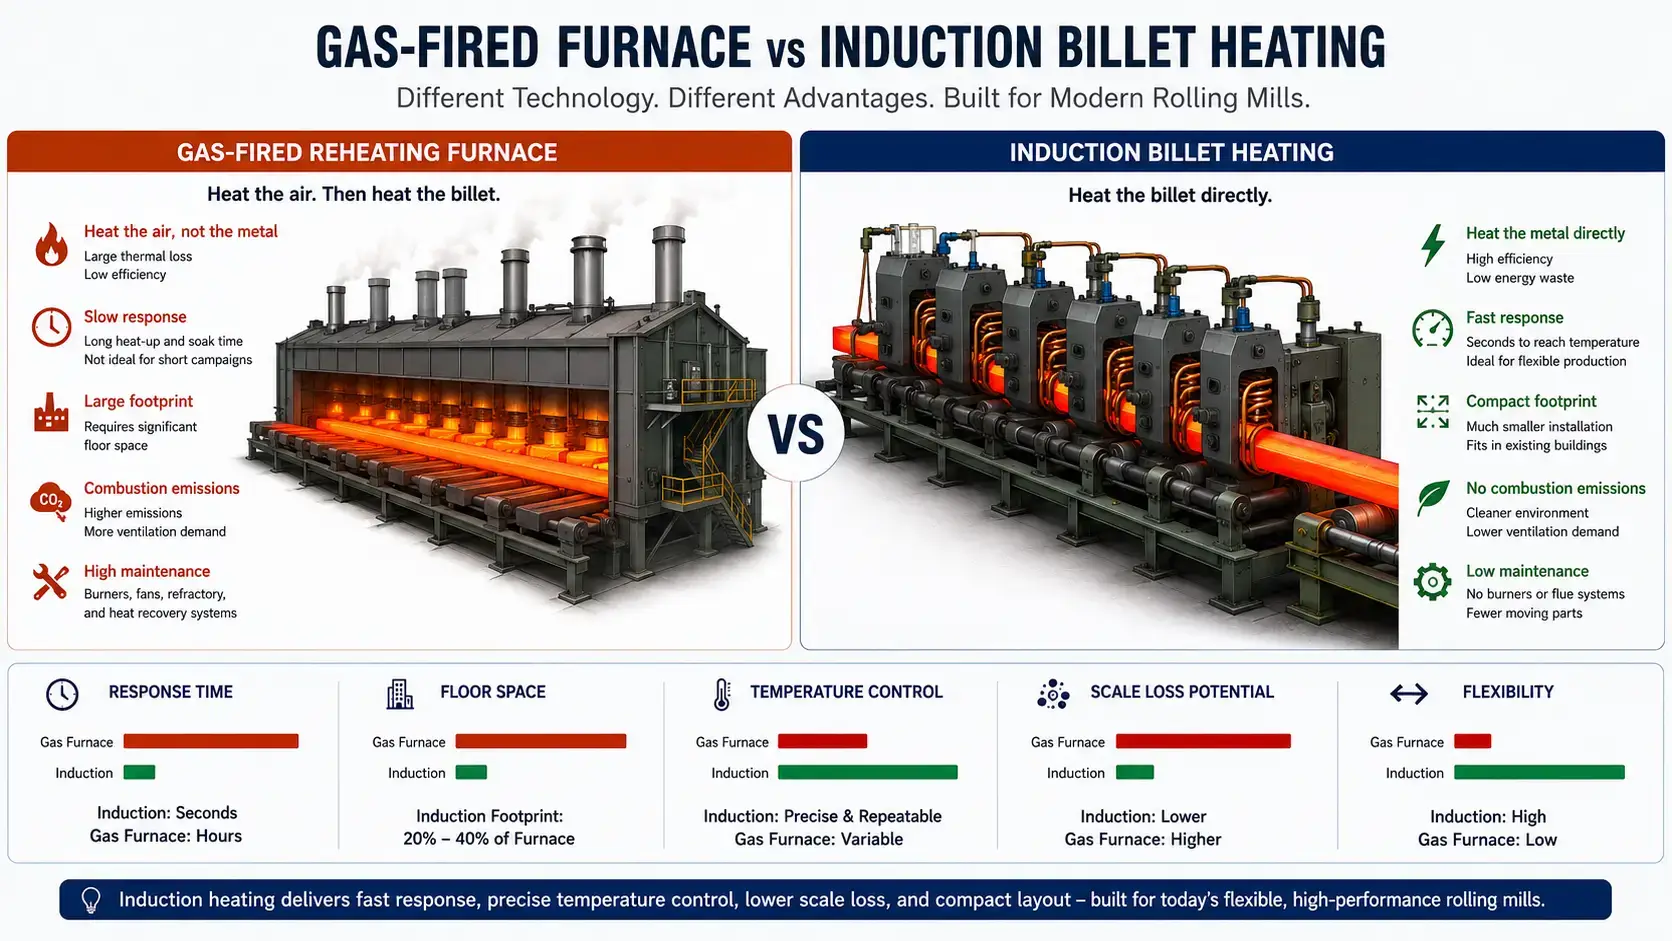
تم بناء معظم مطاحن الدرفلة حول أفران إعادة التسخين طويلة الغاز. كان ذلك منطقيًا عندما كانت أحجام القضبان, وفئات الصلب, وجداول الإنتاج مستقرة لسنوات. قليل من المطاحن تعمل بهذه الطريقة الآن.
حملات أقصر. المزيد من المتغيرات في المنتجات. جداول تسليم أكثر إحكامًا. ارتفاع تكاليف الطاقة. في مصنع بعد الآخر, أصبح نظام التدفئة عنق الزجاجة — وليس بكرات الدرفلة, وليس خط التشطيب, وليس سرير التبريد. الفرن.
الأفران التقليدية لا تزال تعمل في الإنتاج الكبير الحجم, ومن نوع واحد, وفي حالة التشغيل المستمر. لكنها تفقد الكفاءة بمجرد أن يتضمن الإنتاج تغييرات متكررة في المقاسات, أو التشغيل المتقطع, أو التشغيل بتحميل جزئي. وقت التسخين, وقت النقع, تكوين القشور, التحكم في الاحتراق, وصيانة الفرن تؤثر على الهامش في كل خطوة.
التسخين بالحث يسخن القضيب مباشرة. الطاقة الكهرومغناطيسية المودعة داخل المعدن. لا غازات احتراق. لا جو الفرن.
2. لماذا يناسب التدفق الحديث خطوط اللف
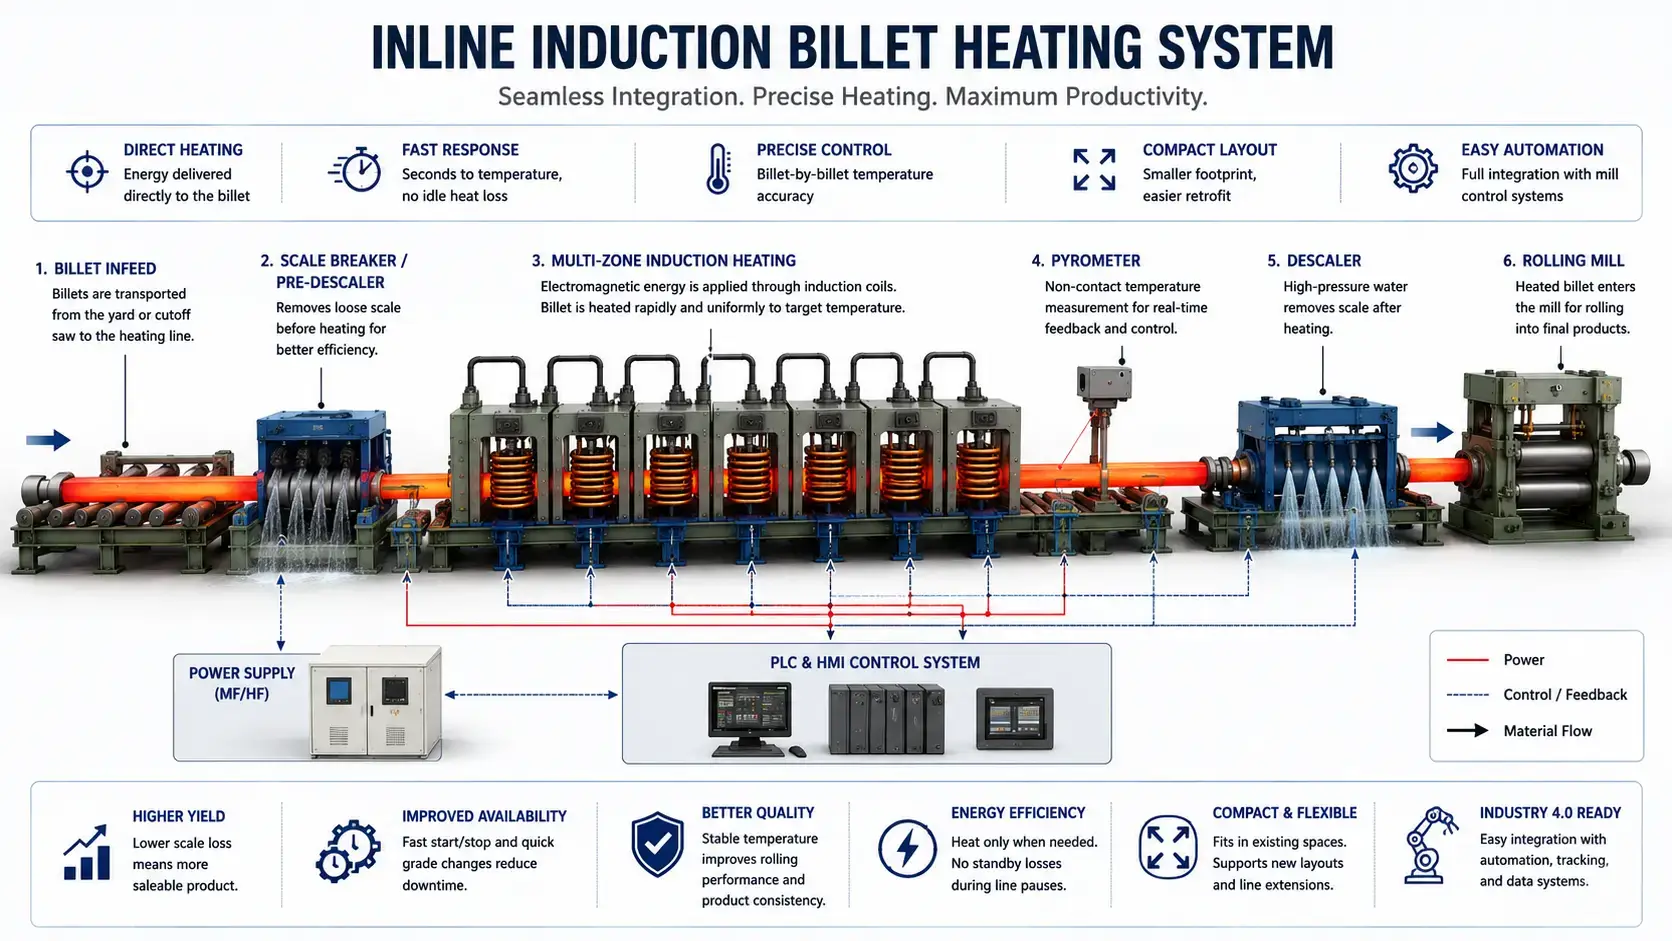
تسخين الخامات بالتدفق يتكامل مع الخط. تداول الخامات, إزالة الصدأ, محامل اللف, الأتمتة — كلها متصلة. لا تخزين دفعي بين الفرن والمصنع.
فرن غازي يحافظ على درجة الحرارة سواء مرت الخامات من خلاله أم لا. تغييرات الورديات, تغييرات الرول, انتقالات الدرجات — الوقود يظل يحترق. مكيف الخامات بالتدفق يبدأ وينتهي مع الخط. للمطاحن التي تعمل بحملات قصيرة أو جداول غير متوقعة, انخفاض فقدان الطاقة أثناء الخمول ليقترب من الصفر.
تكرار درجة الحرارة يؤثر مباشرة على جودة التدحرج. السبائك باردة جدًا — أحمال تدحرج أعلى, العيوب المحتملة. السبائك ساخنة جدًا — فقدان القشرة, إزالة الكربون, نمو الحبوب, تلف السطح. أي من هذه يهيمن يعتمد على الدرجة. أنظمة الحث تثبت شروط التسخين عبر نقاط ضبط الطاقة, ردود مقياس الأشعة الحرارية, تتبع السبيكة, ووصفات PLC. من سبيكة إلى أخرى, من وردية إلى أخرى.
مساحة الأرضية تحدد القرار في العديد من المشاريع القائمة. فرن إعادة التسخين التقليدي يستهلك مساحة كبيرة مع مناطق نقع طويلة والتعامل مع المواد. أنظمة الحث مدمجة. عند ترقية المطحنة داخل مبنى قائم, المساحة المتاحة, وصول الرافعات, ظروف الأساس, وارتفاع الخط يقيّد الخيارات. الحث يناسب المكان الذي لا يناسبه الفرن.
3. مزايا العملية مقابل الأفران التقليدية
قم بقياس القرار مقابل ما يحتاجه الخط المتداول فعليًا - وليس مقارنة جدول بيانات لتصنيفات الطاقة. تسخين المقذوفات بالتحريض الكهربائي يغير العملية برمتها, ليست مجرد خطوة التسخين.
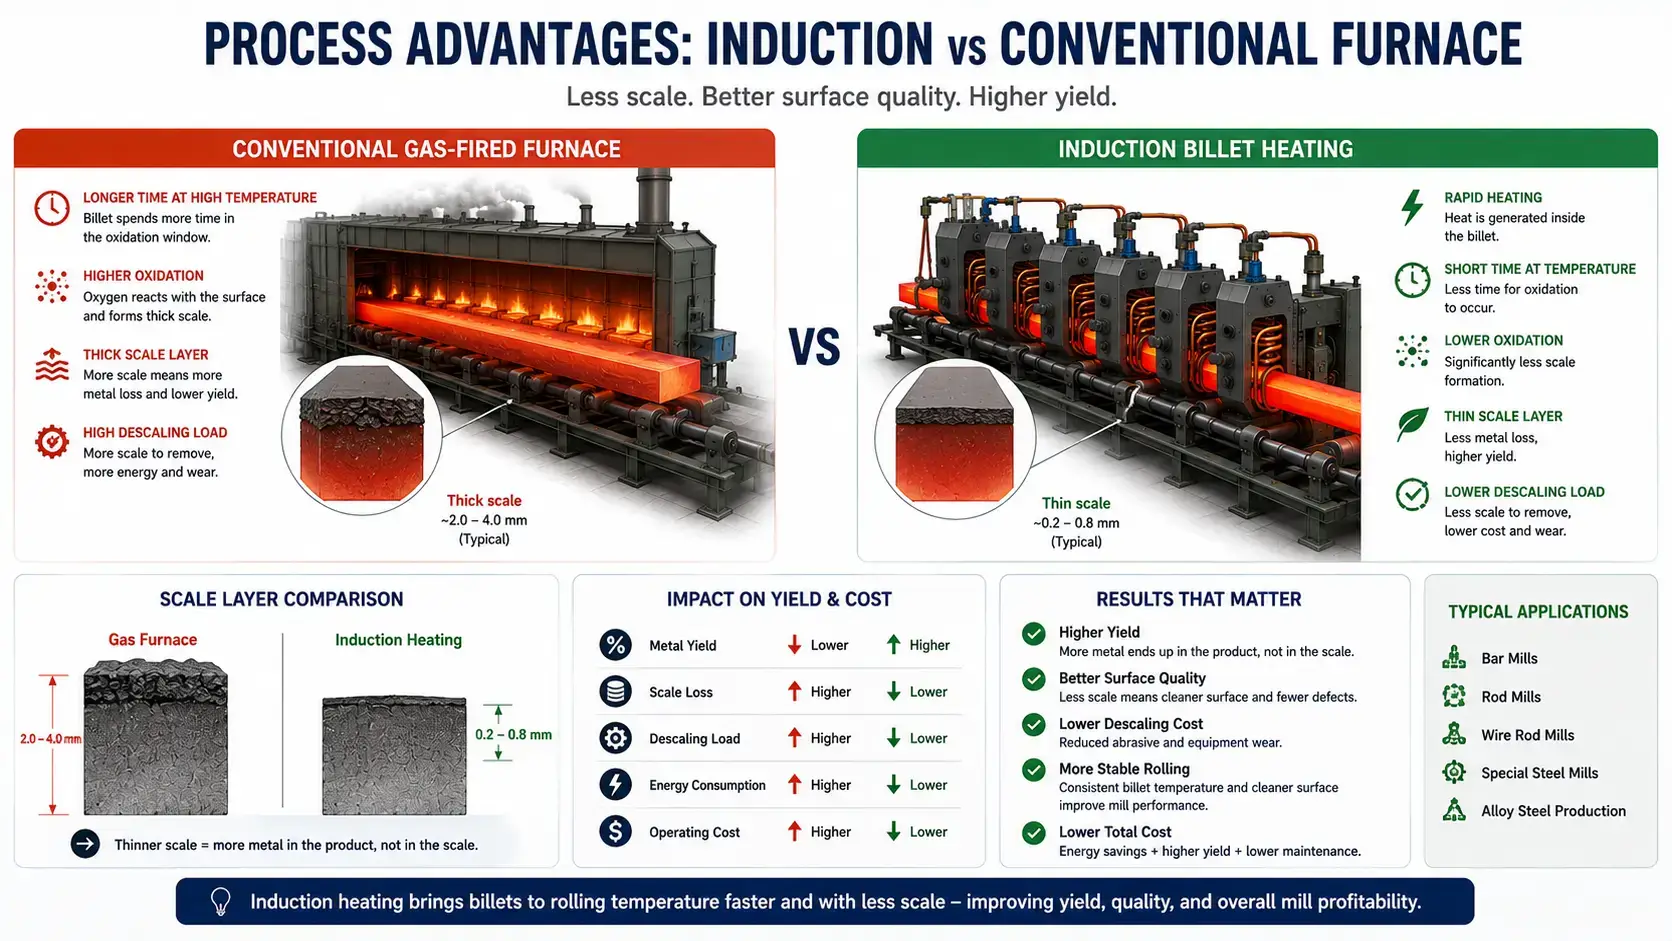
| العامل | تسخين المقذوفات بالتحريض الكهربائي | الفرن التقليدي |
|---|---|---|
| تكون القشور | تصل السبائك إلى درجة حرارة الدرفلة خلال دقائق. وقت قصير في نافذة التأكسد. فقدان القشور النموذجي 0.5–1% من وزن السبيكة. | ساعات من الوقت عند درجة حرارة عالية, جو الاحتراق يسرع التأكسد. فقدان القشور النموذجي 2–4%. |
| مرونة الإنتاج | تم تغيير الوصفات في البرمجيات. يقوم المشغلون بضبط الطاقة, السرعة, ومناطق التسخين لكل جزء من السبيكة. لا توجد كتلة حرارية تنتظر خلال تغييرات النوع. | أجواء الفرن, درجات حرارة المناطق, وأوقات التمليح تتطلب استقرارًا بين تغييرات المنتج. مناطق الانتقال ذات درجات الحرارة المختلطة تعرض القضبان للمواصفات الخاطئة. |
| التأثير الحراري على المصنع | الحرارة مركزة في قطعة العمل ومنطقة الملف. بيئة عمل محكومة, حمل تهوية أقل. | الحرارة الإشعاعية والمحسوسة تُطلق في المنطقة المحيطة. تؤثر على راحة المشغل, المعدات المجاورة, حمل الحرارة للمبنى. |
| توافق الأتمتة | تكامل PLC و HMI نظيف. مزودات الطاقة تقبل وصفات الإنتاج, ضبط الإخراج عند وجود البليت أو استجابة البيومتر. تحكم حلقي مغلق لكل بليت. | تحكم الاحتراق, إدارة درجة حرارة المنطقة, وتنظيم الغلاف الجوي يضيف طبقات تحكم. التكامل ممكن ولكن أكثر تعقيدًا. |
للمطاحن التي تشغل منتجات متعددة, جداول متغيرة, أو مواصفات أبعاد دقيقة, ال اختيار التردد, سعة الطاقة, وتكوين الملف يجب أن تتوافق مع برنامج البليت — الأساسيات مغطاة في كيف يعمل التسخين بالحث. اضبط هذه المتغيرات الثلاثة بشكل صحيح وستترجم مزايا العملية في الجدول مباشرة إلى أرضية المطحنة. أخطئ واحدًا وسيُغلق الفارق بين الحث والفرن بسرعة.
4. القرارات الهندسية قبل التحويل
خمسة قرارات. اخطئ أي واحد وستكون أداء النظام أقل من المتوقع. اخطئ اثنين وستضطر لشراء آلة ثانية خلال عامين.
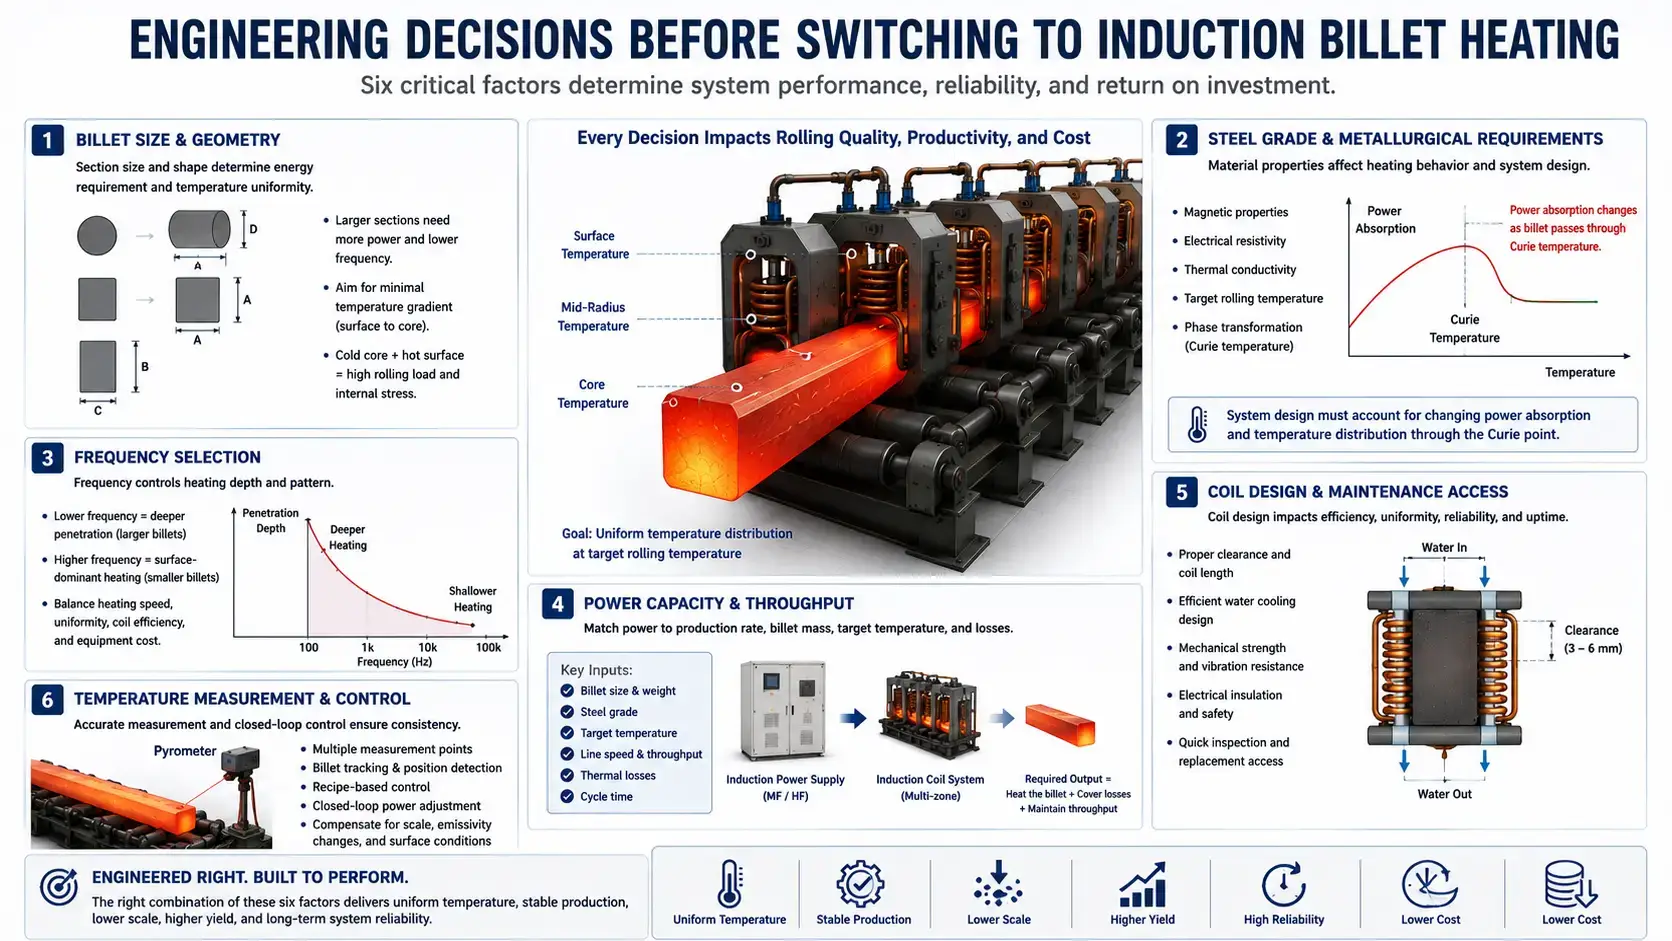
مواصفات القضيب ودرجة الصلب. دائري, مربع, وأقسام مستطيلة تتفاعل بشكل مختلف مع ملف الحث. الأقسام الأكبر تتطلب طاقة أكبر وإدارة أدق لدرجة حرارة السطح إلى القلب. وضع مادة طبقة فوق الهندسة - فولاذ كربوني, صلب السبائك, الفولاذ المقاوم للصدأ, النحاس, ولكل من النحاس والألومنيوم خصائصه المغناطيسية الخاصة, المقاومة الكهربائية, التوصيل الحراري, ودرج حرارة الدرفلة المستهدفة. لبكرات الصلب, تتغير القواعد عند نقطة كوري. ينتقل امتصاص الطاقة. تتغير توزيع الحرارة. اختيار التردد, التحكم بالطاقة, ويجب أن يأخذ تصميم منطقة التسخين هذا الانتقال في الاعتبار. عامل البكرة ككتلة متجانسة وستثبت لك منحنيات الحرارة عند دخول المطحنة خطأك.
اختيار التردد. التردد يحدد عمق التيار المستحث وبالتالي نمط التسخين. الترددات المنخفضة تنتج تسخينًا أعمق, وهذا أمر حاسم للبكرات الأكبر. ترددات أعلى توفر تسخينًا يهيمن على السطح, صالح للأجزاء الأصغر. لتسخين القطع قبل الدرفلة الساخنة, اختيار التردد يوازن بين سرعة التسخين, تجانس درجة الحرارة, كفاءة الملف الحلزوني, وتكلفة المعدات. إذا أخطأت فلن يعوض أي قدر من الطاقة.
تتطلب دراسة عملية للتردد سبع مدخلات:
— قطر الشريط أو المقطع العرضي
— درجة المادة
— درجة حرارة التفريغ المطلوبة
— تدرج الحرارة المسموح به
— سرعة الخط ومعدل الإنتاج
— نطاق توافر مصدر الطاقة
— طول الملف وعدد مناطق التسخين
كلها إجبارية.
قدرة الطاقة والإنتاجية. ابدأ من معدل الإنتاج المطلوب. احسب كتلة الشريط, الحرارة النوعية, زيادة درجة الحرارة المستهدفة, الخسائر الحرارية, وزمن الدورة المطلوب. القدرة غير الكافية تعني تسخينًا بطيئًا, إنتاج غير مستقر, تدرجات حرارة مفرطة. المعدات ذات الحجم الكبير تهدر تكلفة رأس المال وتعقد التحكم إذا لم يتم تصميم تقسيم المناطق واللوائح لاستيعاب الارتفاع. عندما يتعامل الطاحونة مع أحجام أو درجات متعددة من القضبان, التحقق من صحة ذلك من خلال حسابات العملية وتجارب التسخين.
تصميم الملف والوصول إلى الصيانة. ملف التحريض هو أداة عملية — فهو يتحكم في كفاءة التسخين, تجانس درجة الحرارة, الموثوقية, وصيانة المعدات. يجب أن يأخذ التصميم في الاعتبار مسافة التخلص من القضيب, إدارة القشور, تدفق التبريد, الدعم الميكانيكي, العزل الكهربائي, والاستبدال السريع. بيئات الدرفلة تعرض الملفات للاهتزاز, تسخين, الماء, الصدأ, والوهن الميكانيكي. إذا كان الوصول للتفتيش يتطلب سلمًا, مرآة, وثلاث مفاتيح سداسية, تصميم الملف فشل.
ذو صلة: أساسيات تصميم الملفات, أنظمة التبريد بالماء.
قياس درجة الحرارة والتحكم فيها. ترصد مقياسات الحرارة درجة حرارة المقذوف. القياس, تغييرات الانبعاثية, رش الماء, حركة المقذوف, وحالة السطح كلها تتداخل مع القراءات. نظام التحكم القوي يستخدم نقاط قياس متعددة, تتبع السبيكة, التحكم القائم على الوصفة, وتعديل الطاقة في حلقة مغلقة. قِس درجة الحرارة المهمة للعملية — وليس أسهل نقطة سطحية للوصول إليها بالمستشعر.
5. أين يوفر التحريض أسرع عائد للاستثمار
قضيب, عارضة, وتستفيد مطاحن الأسلاك والفولاذ الأسطواني أكثر من الحث عندما تكون نطاقات حجم السبيكة قابلة للإدارة ويتوافق معدل الإنتاج مع الطاقة المتاحة.
يقوم منتجو الصلب والسبائك الخاصة بتشغيل دفعات أصغر وتغيير الفئات بشكل متكرر أكثر من مطاحن السلع الأساسية. جدولة الأفران والتحولات الحرارية تُحدث فترات توقف بين المنتجات. تقلل الحثيات من وقت التوقف عن طريق تبديل الوصفات في البرنامج — لا يلزم إعادة تهيئة جو الفرن, لا يوجد قصور حراري للانتظار.
تسخين التعزيز الخطي يحل مشكلة أضيق نطاقًا. الفرن الحالي يبقى. يقع الحث في الأسفل كمُعزز, تعويض فقدان الحرارة بين المحطات أو دعم سرعة الدرفلة العالية عندما لا يكفي الفرن وحده.
التسخين الجزئي والنهائي يغطي الحالات المتبقية — المطاولة, التشكيل الموضعي, تحضير الانتفاخات. لا يمكن للفرن التقليدي تقديم التسخين الانتقائي. الحث يفعل. لهذا السبب يهيمن على التشكيل بالطرق, التشكيل, اللحام بالحث, التقسية بالتحريض, ومعالجة الحرارة.
6. ما الخطأ في محادثة تسخين القضبان بالحث
محادثة التسخين بالحث مليئة بالمزاعم المبسطة بشكل مفرط.
“الحث دائمًا أقل تكلفة في التشغيل.” يقلل الحث من هدر الطاقة عندما تكون الأفران خاملة لفترات طويلة أو تعمل تحت السعة. لكن تكلفة الكهرباء, رسوم طلب الطاقة, معدل الاستخدام, وكفاءة التسخين كلها تؤثر على تكلفة التشغيل. اجمع الوقود, الكهرباء, فقدان الحجم, الصيانة, وقت بدء التشغيل, العمل, التهوية, الامتثال للانبعاثات, ومرونة الإنتاج. غالبًا ما تفوق فوائد العملية المقارنة الطاقية — لكن جدول البيانات لا يميل دائمًا نحو اتجاه واحد.
“سرعة التسخين هي السبب الرئيسي للتغيير.” السرعة مهمة. التحكم في درجة الحرارة, التوافق مع الأتمتة, تقليل فقدان الحجم الصغير, تقليل مساحة الأرضية, وتعد تغييرات الإنتاج الأسرع مهمة بنفس القدر. للمطحنة الدرفلة, المقياس هو درجة حرارة دخول المطحنة المستقرة عند الإنتاج المطلوب مع نتائج معدنية مقبولة. السرعة تخدم هذا المقياس. ليست هي المقياس.
“أي مصدر طاقة حثي يمكنه تسخين السبيكة.” يتطلب تسخين السبائك مصدر طاقة, نظام الملف, نظام التبريد, والتحكمات, ومناولة المواد المصممة للتشغيل المستمر الثقيل. مصانع الدرفلة لا ترحم – عملية مستمرة, الصدأ, تسخين, التعرض للمياه, الضوضاء الكهربائية, تأثير ميكانيكي. تفصل تفاصيل التصميم الصناعي بين الآلة التي تعمل لسنوات والآلة التي تموت في ستة أشهر.
“الحث يلغي جميع التدرجات في درجة الحرارة.” لكنه لا يسخن. التدرجات تعتمد على حجم القسم, التردد, كثافة الطاقة, وقت التسخين, وخصائص المواد. تصميم لمتطلبات العملية, ليس المطالبة الكتالوج.
الوجبات الجاهزة الرئيسية
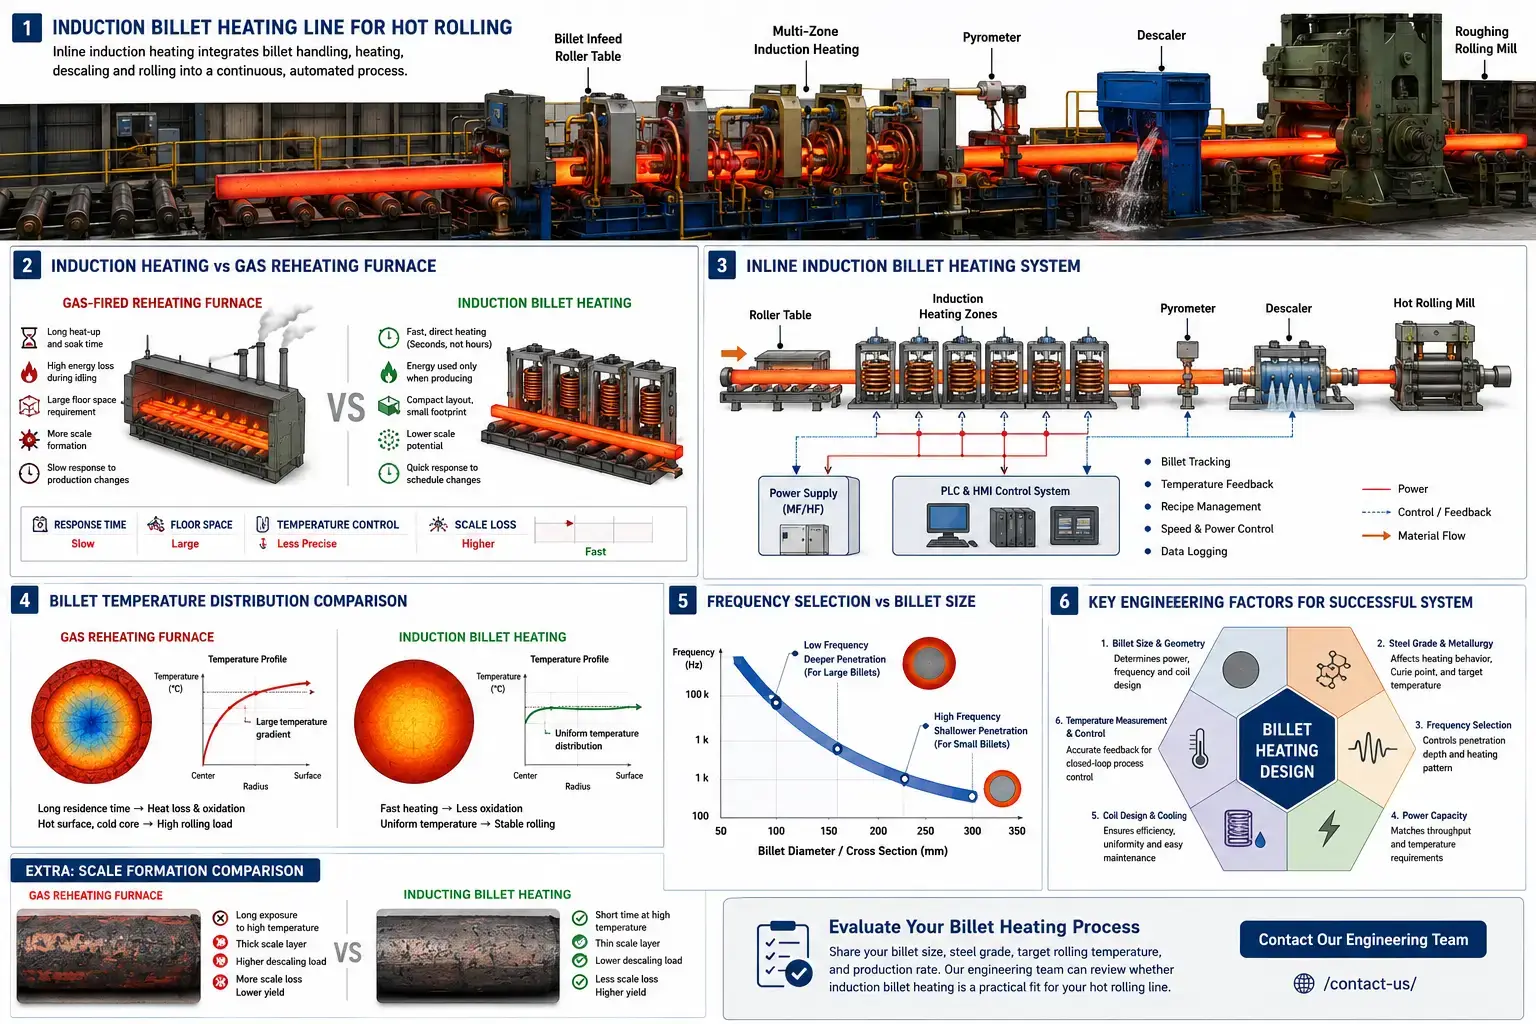
تتحول مصانع الدرفلة إلى تسخين المقذوفات بالتحريض الكهربائي لاستجابة أسرع, تحكم أكثر صرامة في درجة الحرارة, إمكانية نطاق مصغر, وتصاميم مدمجة تتناسب مع المباني القائمة. يقدم النظام أداءً جيدًا عند تصميمه حول حجم السبيكة, خليط الدرجات, الإنتاجية, التردد, سعة الطاقة, تصميم الملف, التبريد, وتغذية الرجعية للحرارة. اشترِه كسخان مستقل وسوف تفوت الهدف — والأداء.
الأسئلة المتكررة
س: هل تسخين البلت بالحث مناسب لجميع مصانع الدرفلة الساخنة؟?
أ: لا. الأقسام الكبيرة والطنnage المستمر العالي جدًا لا تزال تبرر مقارنة تفصيلية ضد التسخين بالفرن. يعمل الحث حيث تتوافق حجم البلت, معدل الإنتاج, الطاقة الكهربائية المتاحة, ومتطلبات درجة الحرارة.
س: هل يمكن لتسخين البلت بالحث تقليل فقدان القشرة؟?
أ: في معظم التطبيقات, نعم — أحيانًا بما يكفي لتبرير تكلفة رأس المال بناءً على تحسين العائد وحده. لأن الحث يسخن البلت بسرعة ويقلل الوقت عند درجة حرارة عالية, انخفاض التأكسد مقارنة بأوقات الإقامة الطويلة في الفرن. يعتمد الانخفاض الفعلي على درجة الفولاذ, درجة الحرارة, دورة التسخين, حالة السطح, وجو العملية.
س: ما التردد المستخدم في تسخين السبيكة بالتحريض?
أ: السبيكات الأكبر تحتاج إلى ترددات أقل لتسخين أعمق. الأقسام الأصغر تعمل عند ترددات أعلى. يجب أن يعتمد الاختيار النهائي على حسابات التدفئة, أهداف الإنتاج, وتصميم الملف ليس قاعدة عامة.
س: هل يمكن إضافة الحث إلى مطحنة الدرفلة الموجودة?
أ: نعم. يتم تثبيت أنظمة الحث كسخانات مضمنة, تعزيز سخانات, أو استبدال المعدات القديمة. تعد التعديلات التحديثية لـ Brownfield من بين المشاريع الأكثر شيوعًا في هذا القطاع في الوقت الحالي. يجب أن يقوم المشروع بتقييم المساحة الأرضية, التعامل مع الخام, البنية التحتية الكهربائية, مياه التبريد, التكامل الآلي, وحراسة السلامة.
تقييم عملية تسخين الخام الخاص بك
شارك حجم البكرة الخاصة بك, درجة الصلب, درجة حرارة الدرفلة المستهدفة, ومعدل الإنتاج الخاص بك. يمكن لفريق الهندسة لدينا مراجعة ما إذا كان تسخين البليت بالحث مناسبًا عمليًا لخط الدرفلة الساخن الخاص بكم.


