
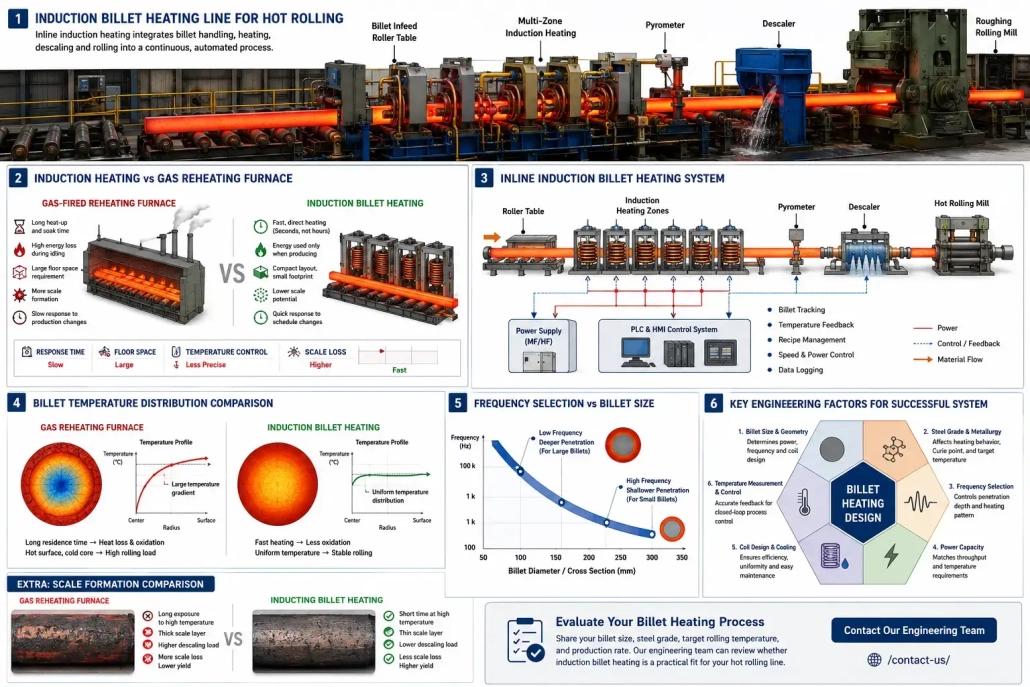
为什么轧机使用感应钢坯加热
感应坯料加热 已从小众应用发展为热轧的主流替代方案——这是由燃气炉和电阻炉从未设计来解决的三种压力驱动的: 生产灵活性, 温度精度, 占地空间限制.
坯料加热决定了材料损耗, 冶金质量, 轧机可用性, 产量, 运营成本, 以及下游尺寸一致性. 加热方法选错,整条生产线都要为此付出代价. 每一个班次. 每一个生产周期.
1. 坯料加热发生了什么变化
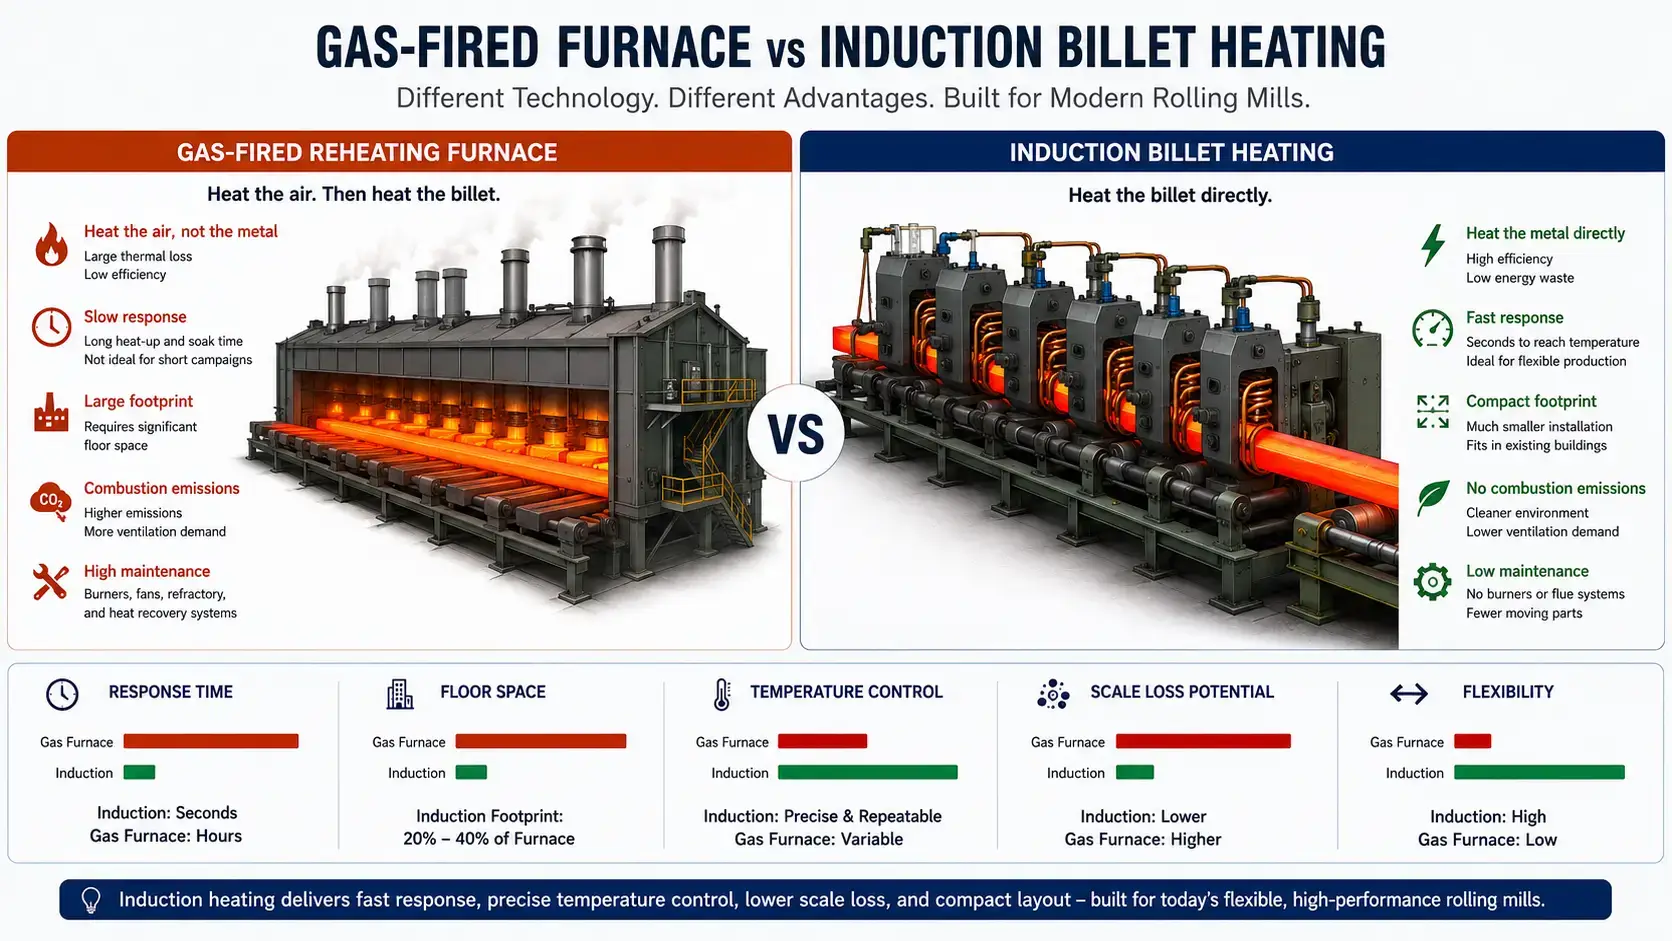
大多数轧机都是围绕长燃气加热炉建造的. 当钢坯尺寸时,这是有道理的, 钢种, 生产计划多年来保持稳定. 现在很少有工厂这样做.
较短的活动. 更多产品型号. 更严格的交货时间表. 能源成本更高. 在一株又一株植物中, 加热系统已成为瓶颈,而不是轧机机架, 不是终点线, 不是冷床. 熔炉.
传统熔炉仍在大批量生产, 单级, 稳态生产. 当生产涉及频繁的尺寸变化时,它们就会降低效率, 间歇运行, 或部分负荷运行. 加热时间, 保温时间, 水垢形成, 燃烧控制, 熔炉维护在每一步都会消耗利润.
感应直接加热钢坯. 沉积在金属内部的电磁能. 无燃烧气体. 没有炉气氛.
2. 为什么感应加热适合现代轧机生产线
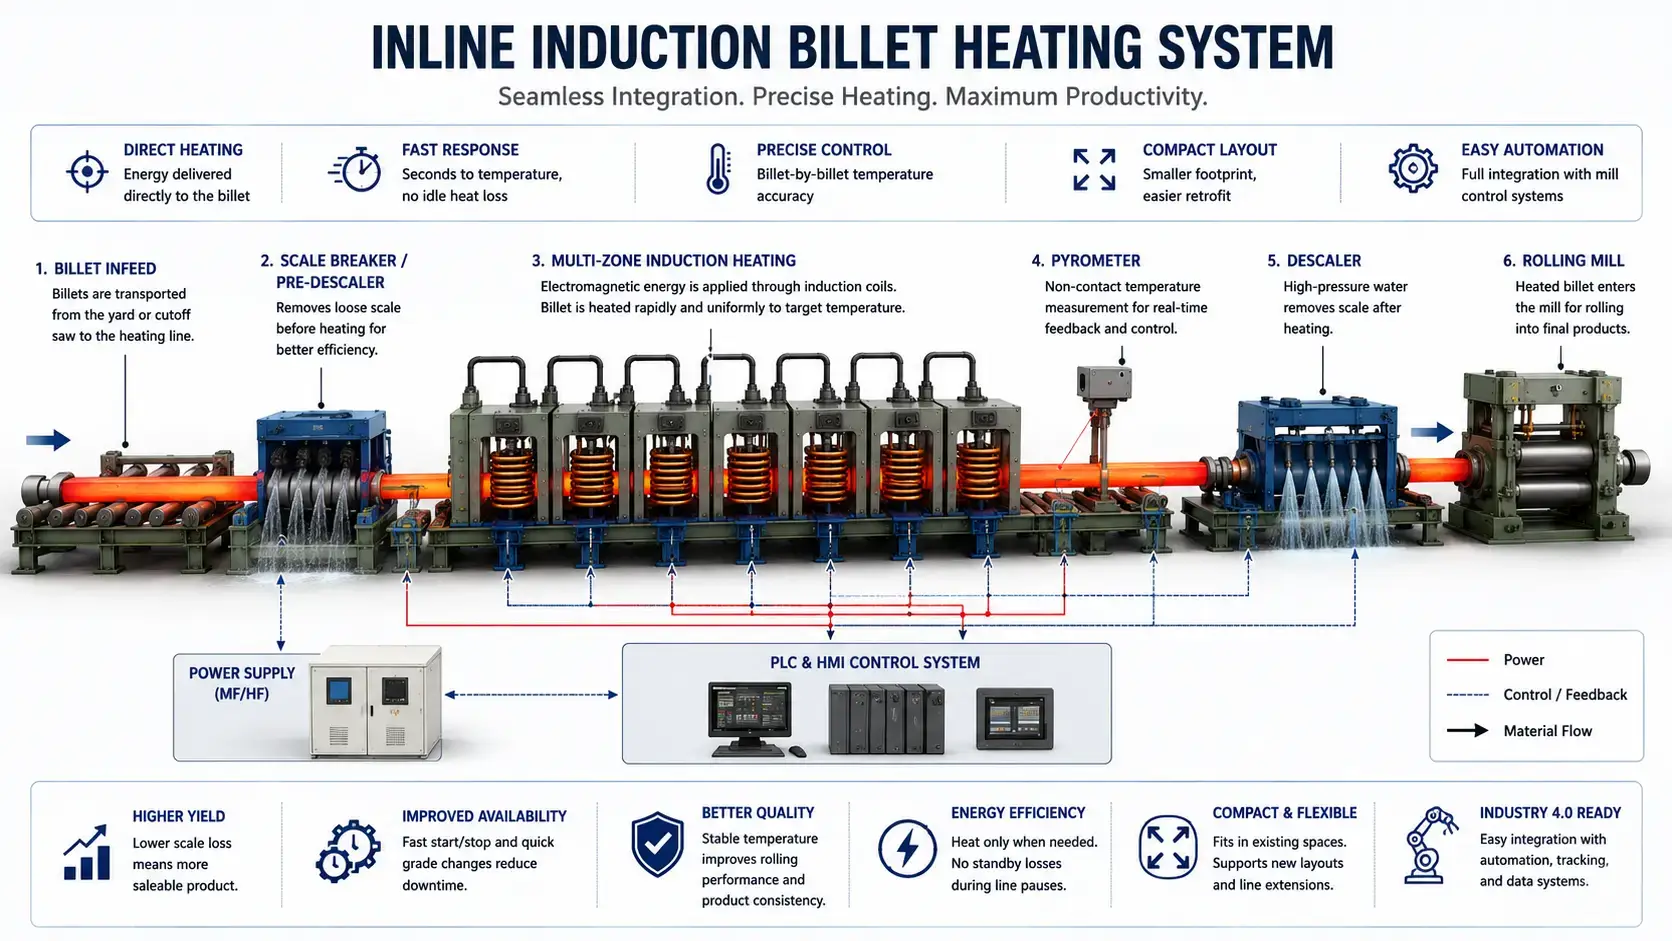
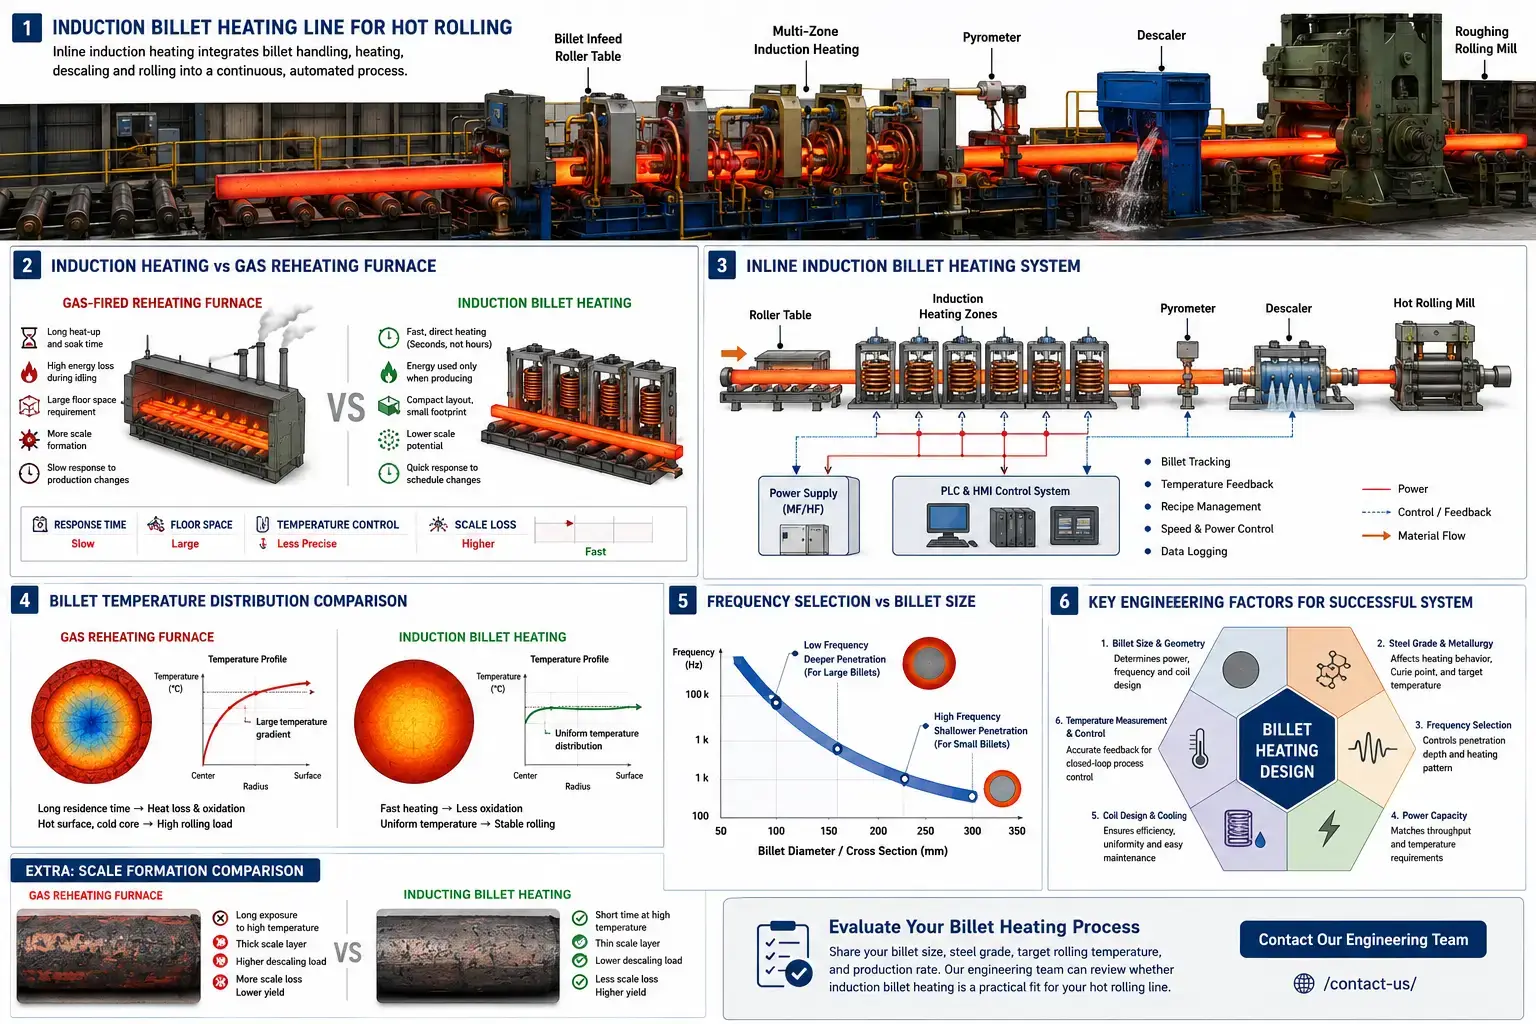
感应坯料加热可在线集成. 坯料处理, 除鳞, 轧机机架, 自动化——全部互联. 炉子和轧机之间无需分批待料.
无论坯料是否通过,燃气炉都保持温度. 班次交接, 轧辊更换, 钢种切换——燃料持续燃烧. 感应坯料加热器随生产线启动和停止. 适用于短期生产或计划不可预测的轧机, 空置能耗几乎为零.
温度重复性直接影响轧制质量. 钢坯过冷——轧制载荷较高, 潜在缺陷. 钢坯过热——氧化皮损失, 脱碳, 晶粒长大, 表面损伤. 其中哪一个占主导地位取决于年级. 感应系统通过功率设定点锁定加热条件, 高温计反馈, 坯料跟踪, 和 PLC 配方. 从一根坯料到下一根坯料, 从一个班次到下一个班次.
在许多棕地项目中,厂房空间决定了方案. 传统再加热炉占用大量面积,具有长时间保温区和物料搬运需求. 感应系统结构紧凑. 当轧机在现有建筑内升级时, 可用空间, 起重机通道, 基础条件, 以及生产线高度限制了选择. 感应加热适用于炉子放不下的地方.
3. 工艺优势相比传统炉子
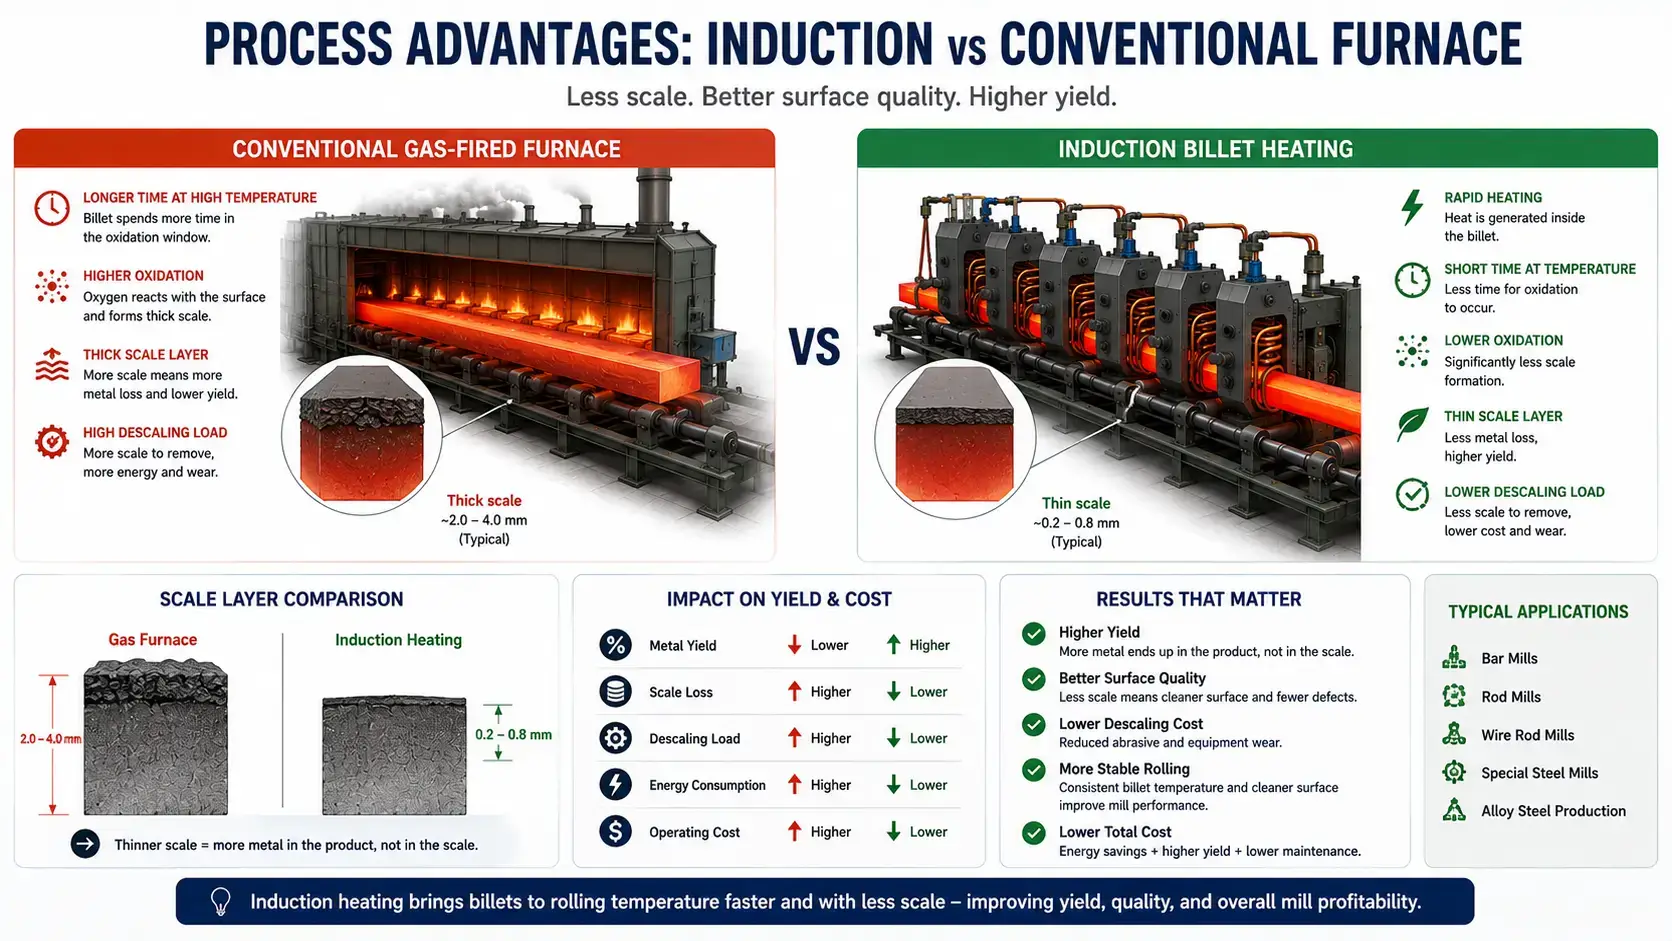
根据轧机实际需求而非能效表格对比来做决定. 感应坯料加热 改变整个工艺, 不仅仅是加热步骤.
| 因素 | 感应坯料加热 | 传统炉 |
|---|---|---|
| 氧化皮形成 | 坯料在几分钟内达到轧制温度. 在氧化窗口的时间短. 典型鳞片损失为坯料重量的0.5–1%. | 在高温下的停留时间为数小时, 燃烧气氛加速氧化. 典型鳞片损失为2–4%. |
| 生产灵活性 | 软件中更改配方. 操作员根据坯料段调整功率, 速度, 和加热区. 在等级更换之间没有热惯性可等待. | 炉内气氛, 区温, 以及浸泡时间在产品更换之间需要稳定. 混合温度过渡区有违规坯料风险. |
| 对工厂的热影响 | 热量集中在工件和卷材区域. 受控的工作环境, 降低通风负荷. | 辐射和对流热释放到周围区域. 影响操作员舒适度, 附近设备, 建筑物热负荷. |
| 自动化兼容性 | 清洁的PLC和HMI集成. 电源可接受生产配方, 根据坯料存在或高温计反馈调整输出. 逐件闭环控制坯料. | 燃烧控制, 区域温度管理, 和气氛调节增加控制层. 可以集成,但更复杂. |
适用于运行多种产品的轧机, 可变排程, 或紧凑的尺寸规格, 这 频率选择, 功率容量, 以及卷材配置必须与坯料程序匹配——基本原理已涵盖于 感应加热的工作原理. 正确掌握这三个变量,表中的工艺优势将直接转化为工厂车间. 错过一处,感应炉和电炉之间的差距很快就会缩小.
4. 转型前的工程决策
五项决定. 任何一个错误都会导致系统表现不佳. 犯两个错误,您将在两年内购买第二台机器.
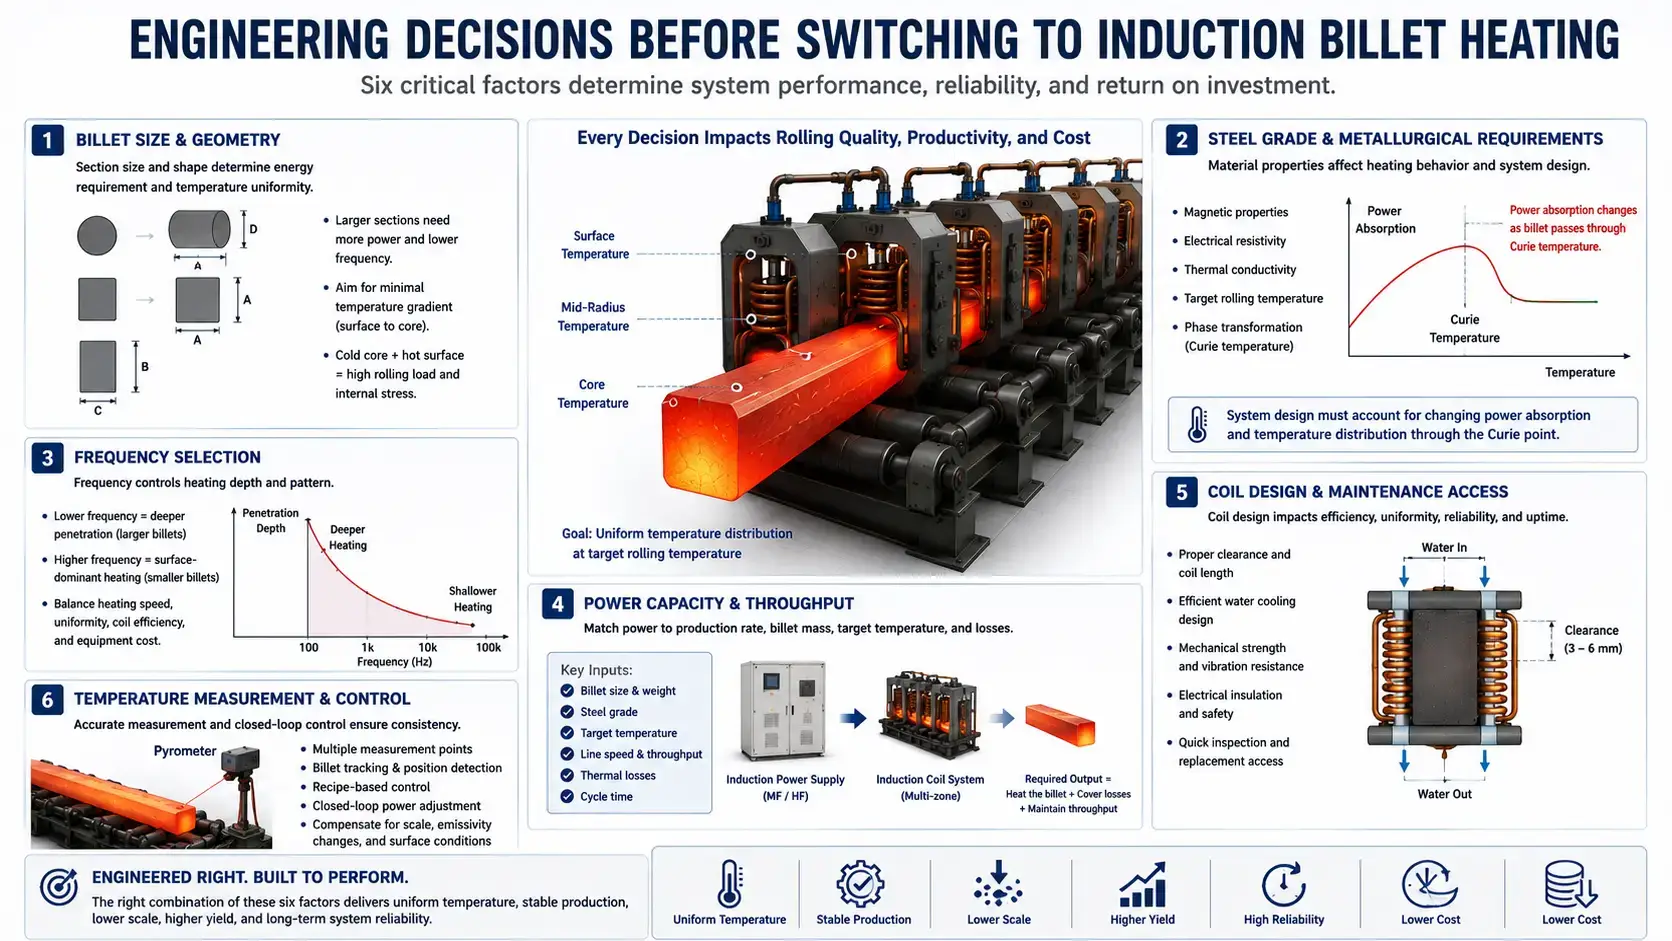
钢坯规格和钢种. 圆形, 方形, 矩形截面与感应线圈的耦合方式不同. 较大截面需要更多能量并且需要更严格的表面与芯部温度管理. 几何形状上方的层材料——碳钢, 合金钢, 不锈钢, 铜, 和铝各自具有不同的磁性, 电阻率, 导热性, 以及目标轧制温度. 对于钢坯来说, 在居里点时情况会发生变化. 功率吸收发生变化. 温度分布发生变化. 频率选择, 功率控制, 加热区设计必须考虑到这种转变. 将钢坯视为均匀的块,轧机入口处的温度分布将证明您是错的.
频率选择. 频率决定感应电流深度,从而决定加热模式. 较低的频率产生更深的加热, 对于较大的钢坯至关重要. 更高的频率提供表面主导加热, 可用于较小的部分. 用于热轧前钢坯加热, 频率选择平衡加热速度, 温度均匀性, 线圈效率, 和设备成本. 弄错了,再多的力量也无法弥补.
实际的频率研究需要七个输入:
— 坯料直径或横截面
— 材料等级
— 所需的排气温度
— 允许温度梯度
— 生产线速度和生产率
— 可用电源范围
— 线圈长度和加热区数量
全部强制.
功率容量和吞吐量. 从所需的生产率开始. 计算坯料质量, 比热, 目标温度升高, 热损失, 和所需的周期时间. 功率不足意味着加热缓慢, 生产不稳定, 温度梯度过大. 如果分区和调控未为裕度设计,设备过大将浪费资本成本并使控制复杂化. 当轧机处理多种坯料尺寸或等级时, 通过工艺计算和加热试验进行验证.
卷材设计和维护通道. 感应线圈是一种工艺工具——它决定加热效率, 温度均匀性, 可靠性, 以及可维护性. 设计必须考虑坯料间隙, 氧化皮管理, 冷却流量, 机械支撑, 电气绝缘, 以及快速更换. 轧机环境会使线圈受到振动, 加热, 水, 氧化层, 和机械损伤. 如果检查需要梯子, 一面镜子, 和三把内六角扳手, 说明线圈设计失败.
温度测量与控制. 高温计监测坯料温度. 水垢, 发射率变化, 喷水, 钢坯运动, 和表面状况都会干扰读数. 稳健的控制系统使用多个测量点, 坯料跟踪, 基于配方的控制, 和闭环功率调节. 测量对过程至关重要的温度——这不是传感器最容易到达的表面点.
5. 感应式投资回报最快的地方
酒吧, 杆, 当钢坯尺寸范围可控并且产量与可用功率匹配时,线材轧机可以从感应中获得最大收益.
与商品钢厂相比,特种钢和合金生产商的生产批次更小,牌号变化更频繁. 炉排调度和热转换在产品之间造成停机时间. 感应通过在软件中切换配方来减少这种停机时间——无需对炉内气氛进行再调节, 无需等待热惯性.
在线增温解决了一个较狭窄的问题. 现有的炉子保持不变. 感应位于下游作为增压器, 补偿工位之间的温度损失或在单独炉子无法满足时支持更高的轧制速度.
部分加热和终端加热覆盖剩余情况——锻造, 局部成形, 不安的准备. 传统炉无法提供选择性加热. 感应确实. 这就是为什么它在锻造中占主导地位, 成型, 感应钎焊, 感应淬火, 和热处理.
6. 关于感应钢坯加热的讨论出了什么问题
感应加热对话充斥着过于简单化的主张.
“感应式的运行成本总是较低。” 感应炉可减少炉子长时间闲置或低于容量运行时的能源浪费. 但电费, 电力需求费, 使用率, 和加热效率都影响运行成本. 堆放燃料, 电, 水垢损失, 维护, 启动时间, 劳动, 通风, 排放合规性, 和生产灵活性. 通常,过程收益超过能源比较——但电子表格并不总是向一个方向倾斜.
“加热速度是切换的主要原因。” 速度很重要. 温度控制, 自动化兼容性, 较低的水垢损失, 减少占地面积, 更快的生产转换同样重要. 对于轧机, 该指标是以所需产量在可接受的冶金结果下保持轧机入辊温度稳定. 速度决定该指标. 它本身不是指标.
“任何感应电源都能加热钢坯。” 钢坯加热需要专用电源, 线圈系统, 冷却系统, 控制系统, 以及为重载连续运行设计的物料处理设备. 轧机不容忽视——连续运行, 氧化层, 加热, 水的接触, 电气噪声, 机械冲击. 工业设计的细节区分了能运行多年的机器和六个月内报废的机器.
“感应加热消除了所有温度梯度。” 它并没有. 梯度取决于截面尺寸, 频率, 功率密度, 加热时间, 和材料特性. 根据工艺需求设计, 而不是根据目录说明.
要点
轧机改用 感应坯料加热 以实现更快的响应, 更严格的温度控制, 降低氧化皮可能性, 以及适合现有厂房的紧凑布局. 该系统根据钢坯尺寸进行设计, 等级组合, 生产能力, 频率, 功率容量, 线圈设计, 冷却, 和温度反馈. 将其作为独立加热器购买时,您会错过要点 - 以及性能.
常见问题解答
问: 感应钢坯加热是否适合所有热轧机?
一个: 不. 大截面和极高的连续吨位仍然证明与炉式加热进行详细比较是合理的. 感应炉工作时钢坯尺寸, 生产速度, 可用电力, 和温度要求一致.
问: 感应钢坯加热能否减少氧化皮损失?
一个: 在大多数应用中, 是的——有时仅凭提高产量就足以证明资本成本的合理性. 因为感应加热能够快速加热钢坯,并在高温下缩短时间, 与长时间在炉中停留相比,氧化减少. 实际减少量取决于钢种, 温度, 加热循环, 表面状况, 以及工艺气氛.
问: 感应加热钢坯使用什么频率?
一个: 较大的钢坯需要较低的频率以实现更深的加热. 较小截面的钢坯使用较高频率. 最终选择必须基于供热计算, 生产目标, 和线圈设计——不是经验法则.
问: 可以将感应装置添加到现有的轧机中吗?
一个: 可以. 感应系统安装为在线加热器, 增压加热器, 或旧设备的替代品. 棕地感应改造是目前该行业最常见的项目之一. 该项目必须评估建筑面积, 钢坯处理, 电力基础设施, 冷却水, 自动化集成, 和安全守护.


