
Dlaczego walcownie używają nagrzewania indukcyjnego odkuwek
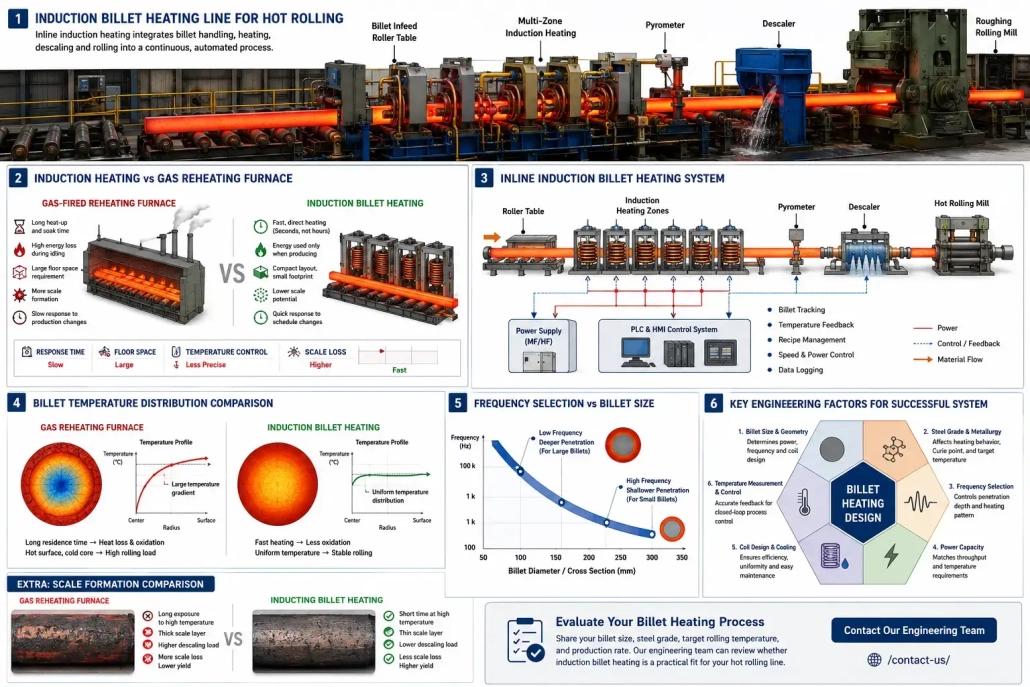
Podgrzewanie prętów indukcyjnych przeszło od niszowej aplikacji do głównego alternatywnego rozwiązania w walcowaniu na gorąco — napędzane trzema presjami, których piece gazowe i oporowe nigdy nie były zaprojektowane, aby rozwiązać: elastyczność produkcji, precyzja temperatury, i ograniczenia przestrzeni na podłodze.
Ogrzewanie ingota determinuje straty skali, jakość metalurgiczną, dostępność walcowni, wydajność, koszty operacyjne, i spójność wymiarową w dalszych etapach produkcji. Jeśli źle dobierzesz metodę ogrzewania, cała linia za to zapłaci. Każda zmiana. Każda kampania.
1. Co się zmieniło w ogrzewaniu ingotów
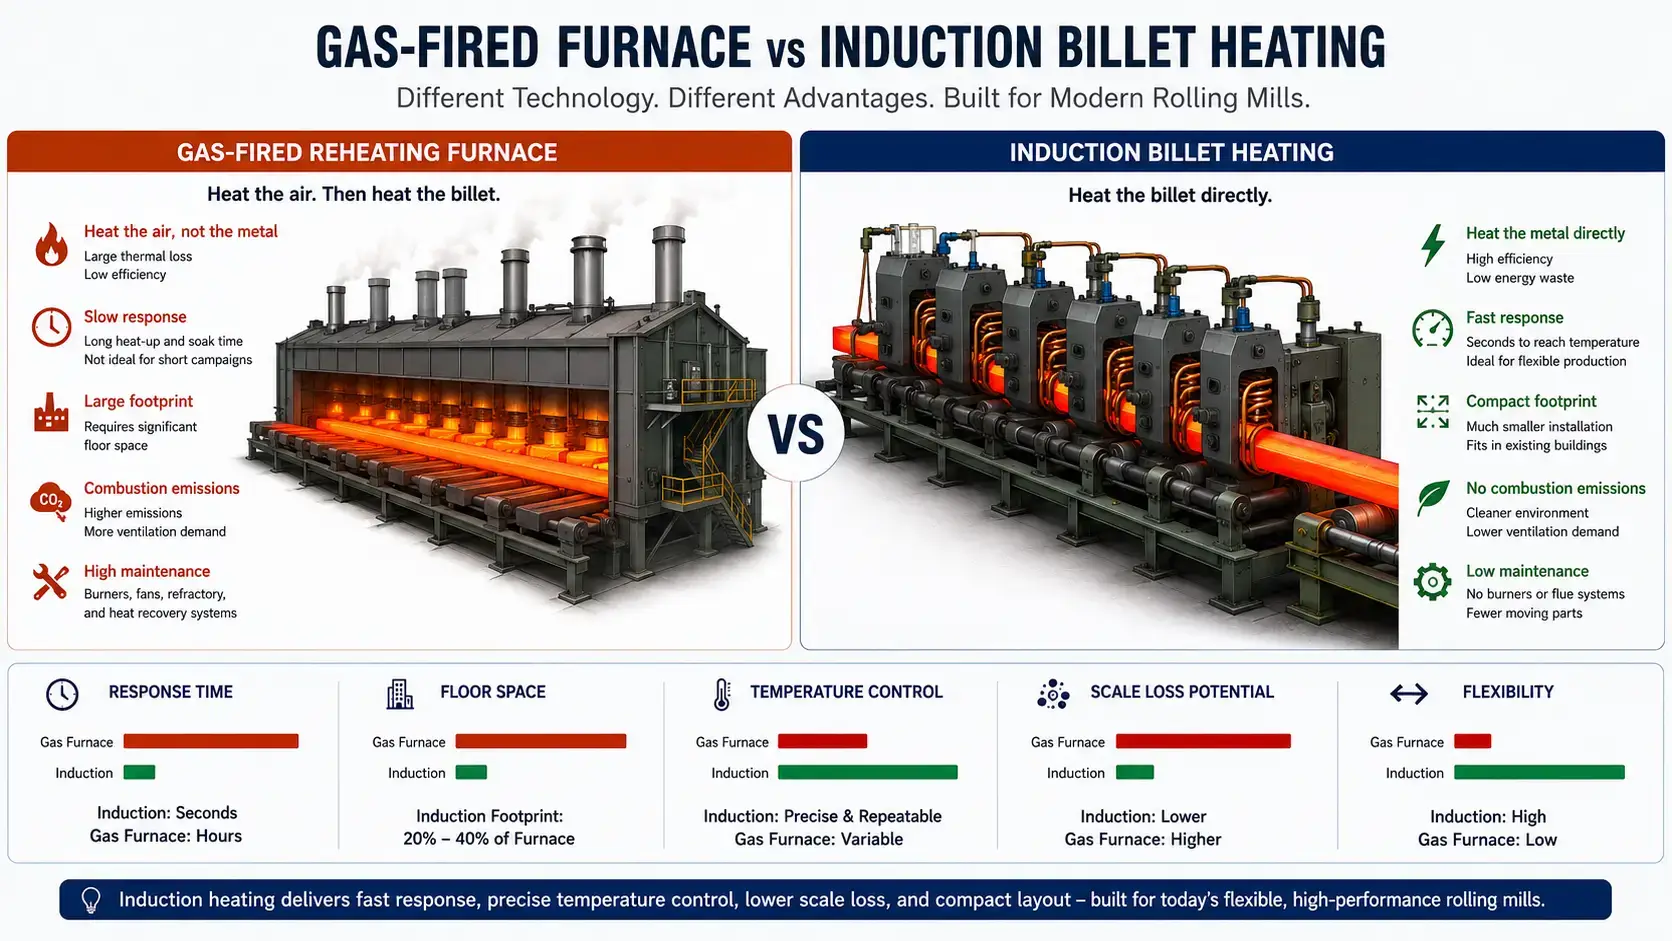
Większość walcowni była budowana wokół długich pieców wstępnego nagrzewania na gaz. To miało sens, kiedy rozmiary kątowników, gatunki stali, i harmonogramy produkcji pozostawały stabilne przez lata. Niewiele walcowni działa teraz w ten sposób.
Krótsze serie produkcyjne. Więcej wariantów produktów. Bardziej napięte harmonogramy dostaw. Wyższe koszty energii. W jednej hucie za drugą, system ogrzewania stał się wąskim gardłem — nie stacje walcowania, nie linia wykańczająca, nie stół chłodniczy. Piec.
Tradycyjne piece nadal działają przy produkcji wysokoseryjnej, jednogatunkowej, stabilnej. Zmniejszają wydajność w momencie, gdy produkcja wiąże się z częstymi zmianami rozmiaru, działanie przerywane, lub praca przy częściowym obciążeniu. Czas nagrzewania, czas moczenia, tworzenie się skali, kontrola spalania, i konserwacja pieca pochłaniają marżę na każdym kroku.
Indukcja bezpośrednio nagrzewa kęs. Energia elektromagnetyczna osadzona wewnątrz metalu. Brak gazów spalinowych. Brak atmosfery pieca.
2. Dlaczego indukcja pasuje do nowoczesnych linii walcowniczych
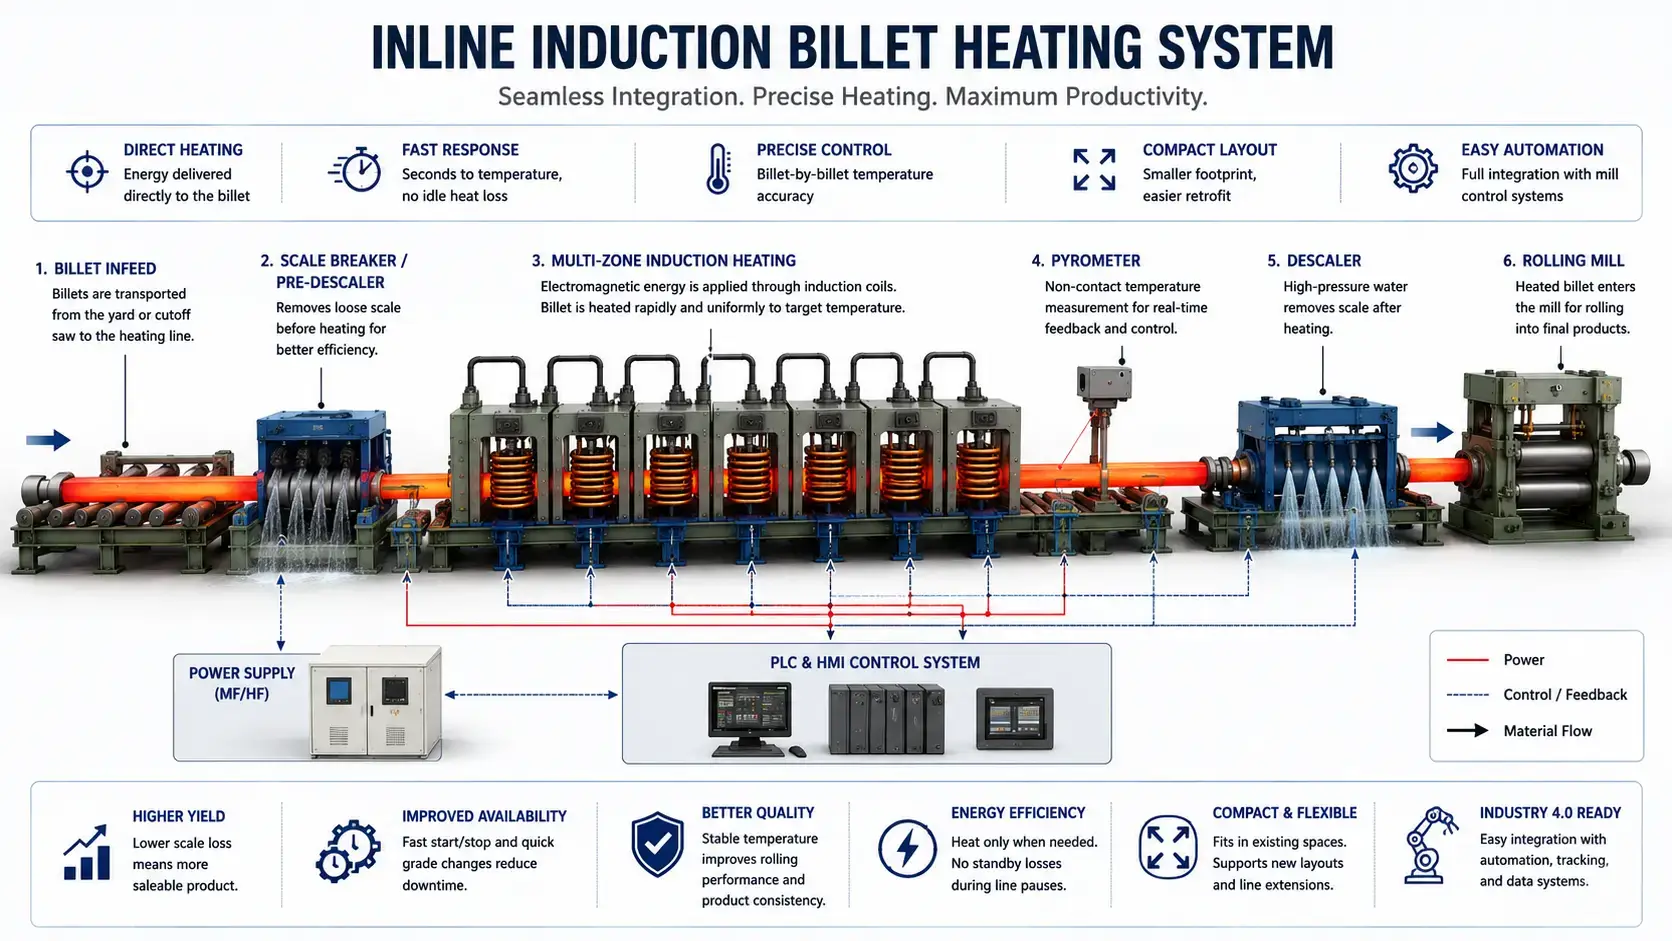
Indukcyjne ogrzewanie kęsów jest zintegrowane w linii. Obsługa kęsów, odkamienianie, stojaki do toczenia, automatyka — wszystko podłączone. Brak fazowego etapowania między piecem a młynem.
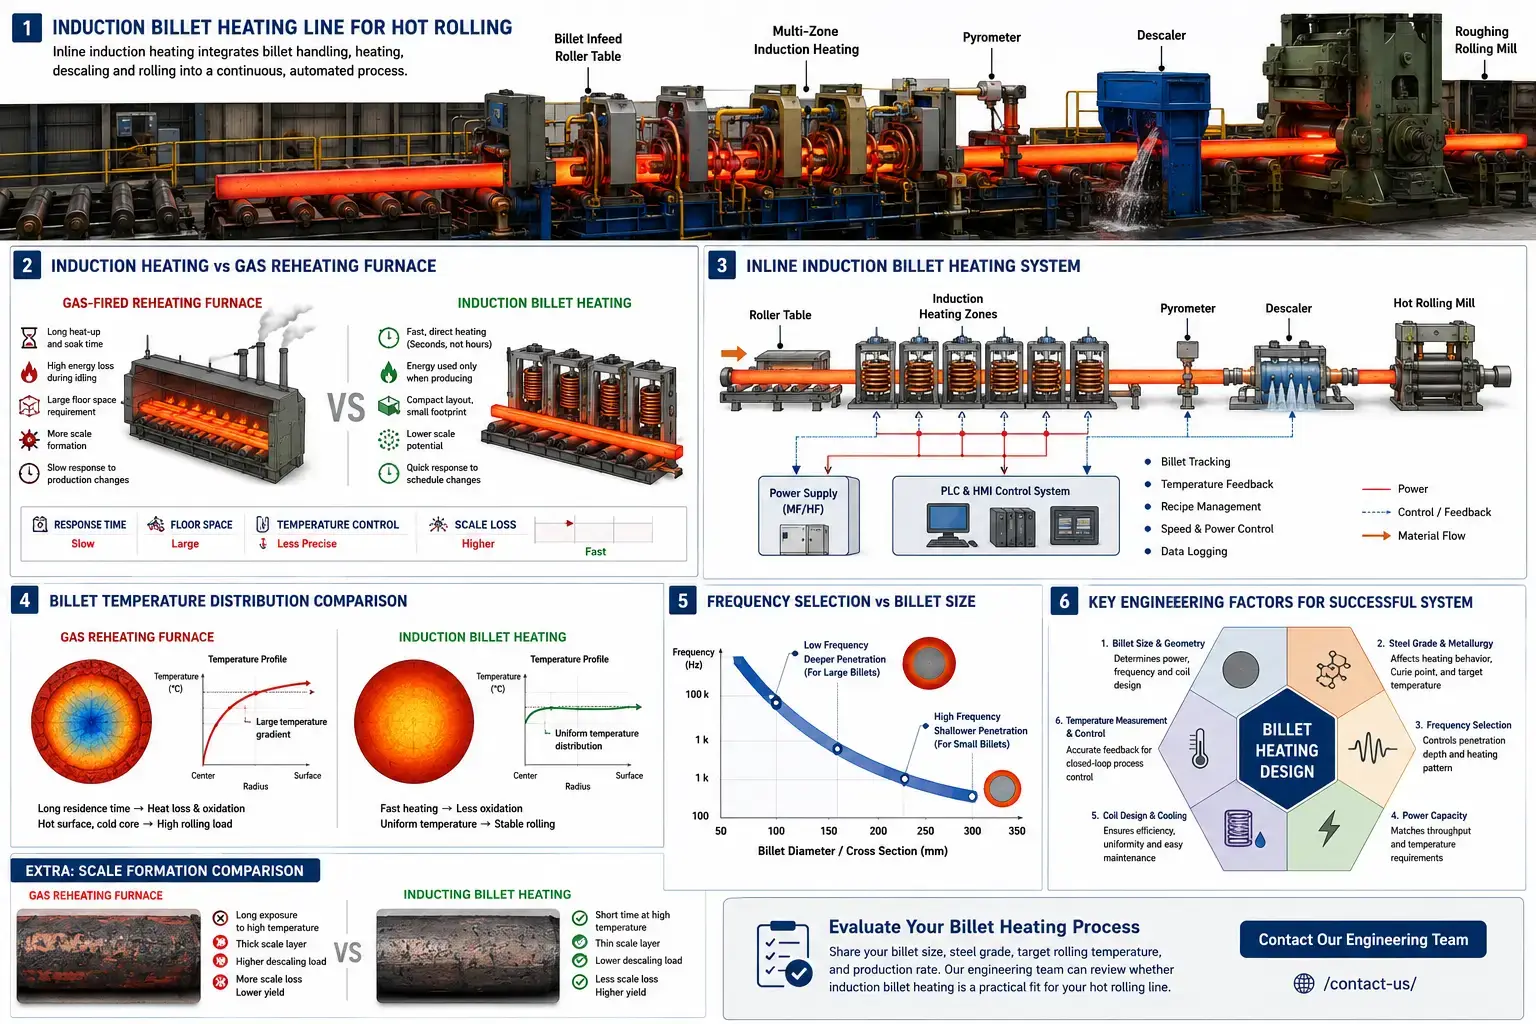
Piec gazowy stoi w temperaturze, niezależnie od tego, czy pręty przechodzą przez przeciek. Zmiany przesunie, zmiany matryc, przejścia między poziomami — paliwo się pali. Indukcyjny grzałnik startuje i kończy się na linii. Dla młynów prowadzących krótkie kampanie lub nieprzewidywalne harmonogramy, straty energii w stanie jałowym spadają niemal do zera.
Powtarzalność temperatury bezpośrednio wpływa na jakość walcowania. Pręty za zimne — większe obciążenia walcowania, potencjalne wady. Zbyt gorące pręty — utrata osadu, dekarbonizacja, wzrost ziarnistości, uszkodzenia powierzchni. Który z nich dominuje, zależy od klasy. Systemy indukcyjne ustalają warunki ogrzewania poprzez punkty nastawcze mocy, Sprzężenie zwrotne pirometru, śledzenie prętów, i przepisy PLC. Jednego półfabrykatu po drugim, Jednej zmiany po drugiej.
Powierzchnia hali końcowo decyduje w wielu projektach brownfield. Konwencjonalny piec nagrzewający zużywa znaczną powierzchnię ze względu na długie strefy wygrzewania i obsługę materiału. Systemy indukcyjne są kompaktowe. Gdy walcownia jest modernizowana wewnątrz istniejącego budynku, Dostępna przestrzeń, Dostęp dla suwnicy, Warunki fundamentów, i podniesienie linii ograniczają opcje. Indukcja pasuje tam, gdzie piec nie pasuje.
3. Zalety procesu w porównaniu z tradycyjnymi piecami
Mierzenie decyzji względem rzeczywistych potrzeb linii walcowania — nie porównanie parametrów energetycznych w arkuszu kalkulacyjnym. Podgrzewanie prętów indukcyjnych zmienia cały proces, nie tylko krok nagrzewania.
| Czynnik | Podgrzewanie prętów indukcyjnych | piec konwencjonalny |
|---|---|---|
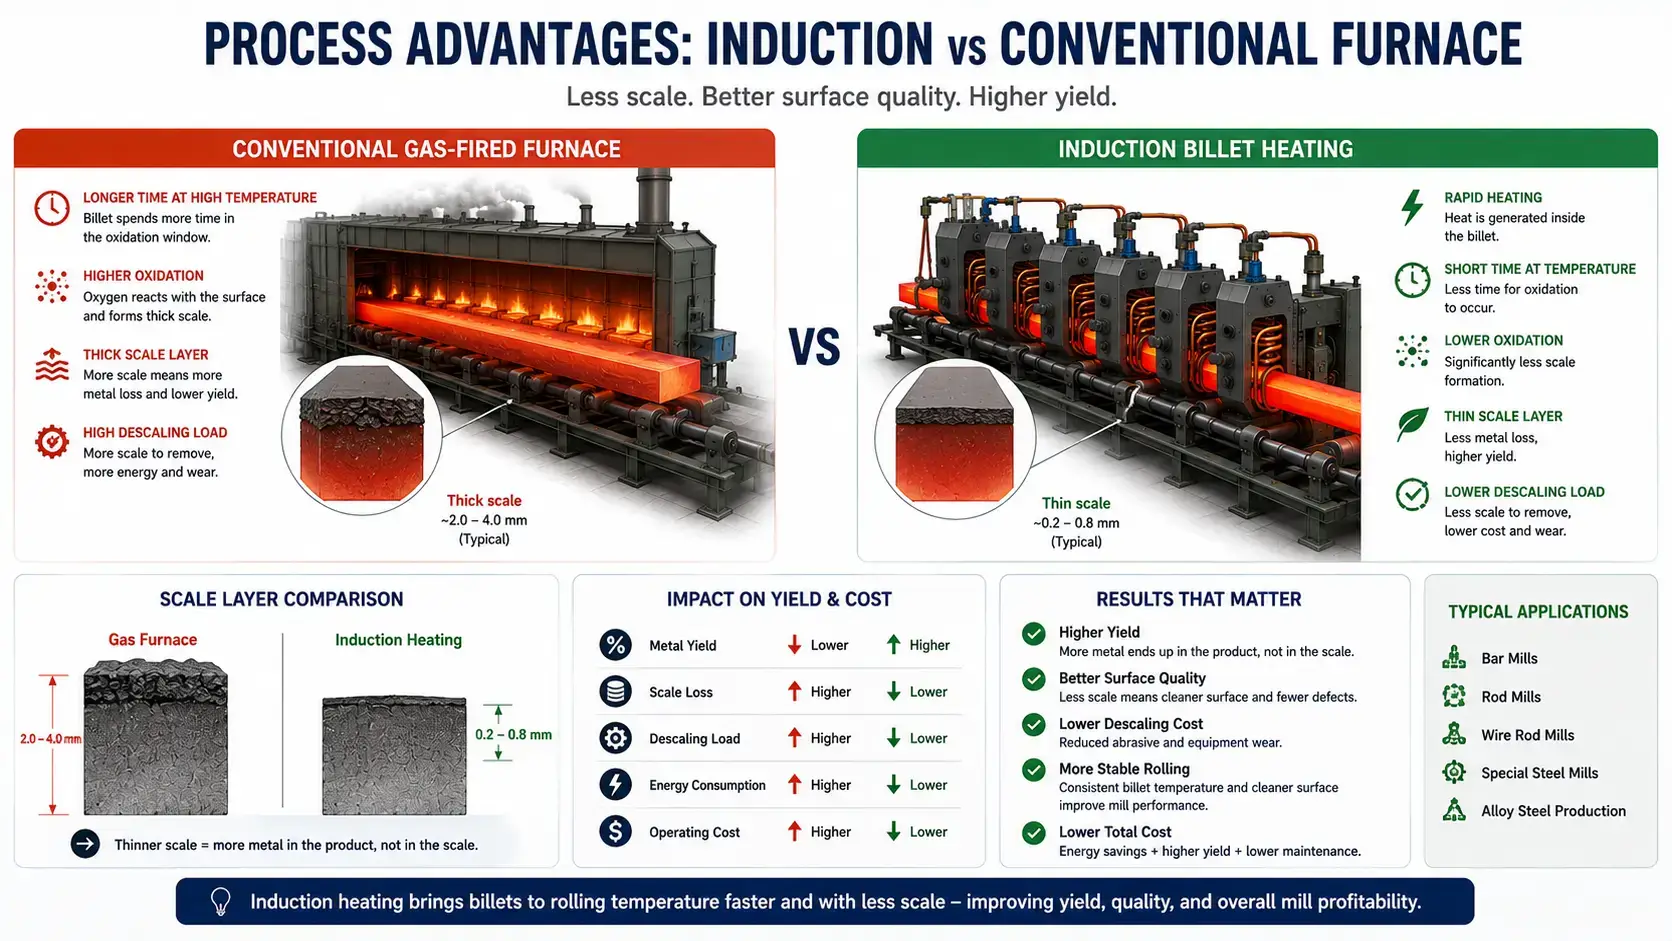
| formacja skali | Pręty osiągają temperaturę walcowania w ciągu minut. Krótki czas w oknie utleniania. Typowy ubytek kamienia 0,5–1% masy kęsa. | Godziny przebywania w wysokiej temperaturze, atmosfera spalania przyspiesza utlenianie. Typowa utrata kamienia 2–4%. |
| Elastyczność produkcji | Przepisy zmienione w oprogramowaniu. Operatorzy dostosowują moc, szybkość, i strefy grzewcze na sekcję kęsa. Brak bezwładności cieplnej, która wymagałaby przeczekania pomiędzy zmianami nachylenia. | Atmosfera pieca, temperatury strefy, a czasy namaczania wymagają stabilizacji pomiędzy zmianami produktu. Strefy przejściowe o mieszanej temperaturze stwarzają ryzyko kęsów niezgodnych ze specyfikacją. |
| Wpływ termiczny na roślinę | Ciepło skoncentrowane w obszarze przedmiotu obrabianego i cewki. Kontrolowane środowisko pracy, mniejsze obciążenie wentylacji. | Ciepło promieniujące i konwekcyjne uwalniane do otoczenia. Wpływa na komfort operatora, pobliski sprzęt, obciążenie cieplne budynku. |
| Zgodność z automatyką | Czysta integracja PLC i HMI. Zasilacze akceptują receptury produkcyjne, dostosuj sygnał wyjściowy w przypadku obecności kęsów lub sprzężenia zwrotnego pirometru. Kęs po kęsie kontrolny w pętli zamkniętej. | Kontrola spalania, zarządzanie temperaturą w strefie, i regulacja atmosfery dodają warstwy kontrolne. Integracja możliwa, ale bardziej złożona. |
Dla fabryk produkujących wiele produktów, harmonogramy zmienne, lub wąskie specyfikacje wymiarowe, to dobór częstotliwości, pojemność mocy, a konfiguracja cewek musi odpowiadać programowi kęsów — omówione są tam podstawy jak działa nagrzewanie indukcyjne. Popraw te trzy zmienne, a zalety procesu przedstawione w tabeli przełożą się bezpośrednio na halę walcowni. Jeśli przegapisz jedną, przerwa między indukcją a piecem szybko się zamknie.
4. Decyzje inżynieryjne przed zmianą
Pięć decyzji. Jeśli ktoś się pomyli, system będzie działał gorzej. Jeśli popełnisz dwie, w ciągu dwóch lat będziesz kupować drugą maszynę.
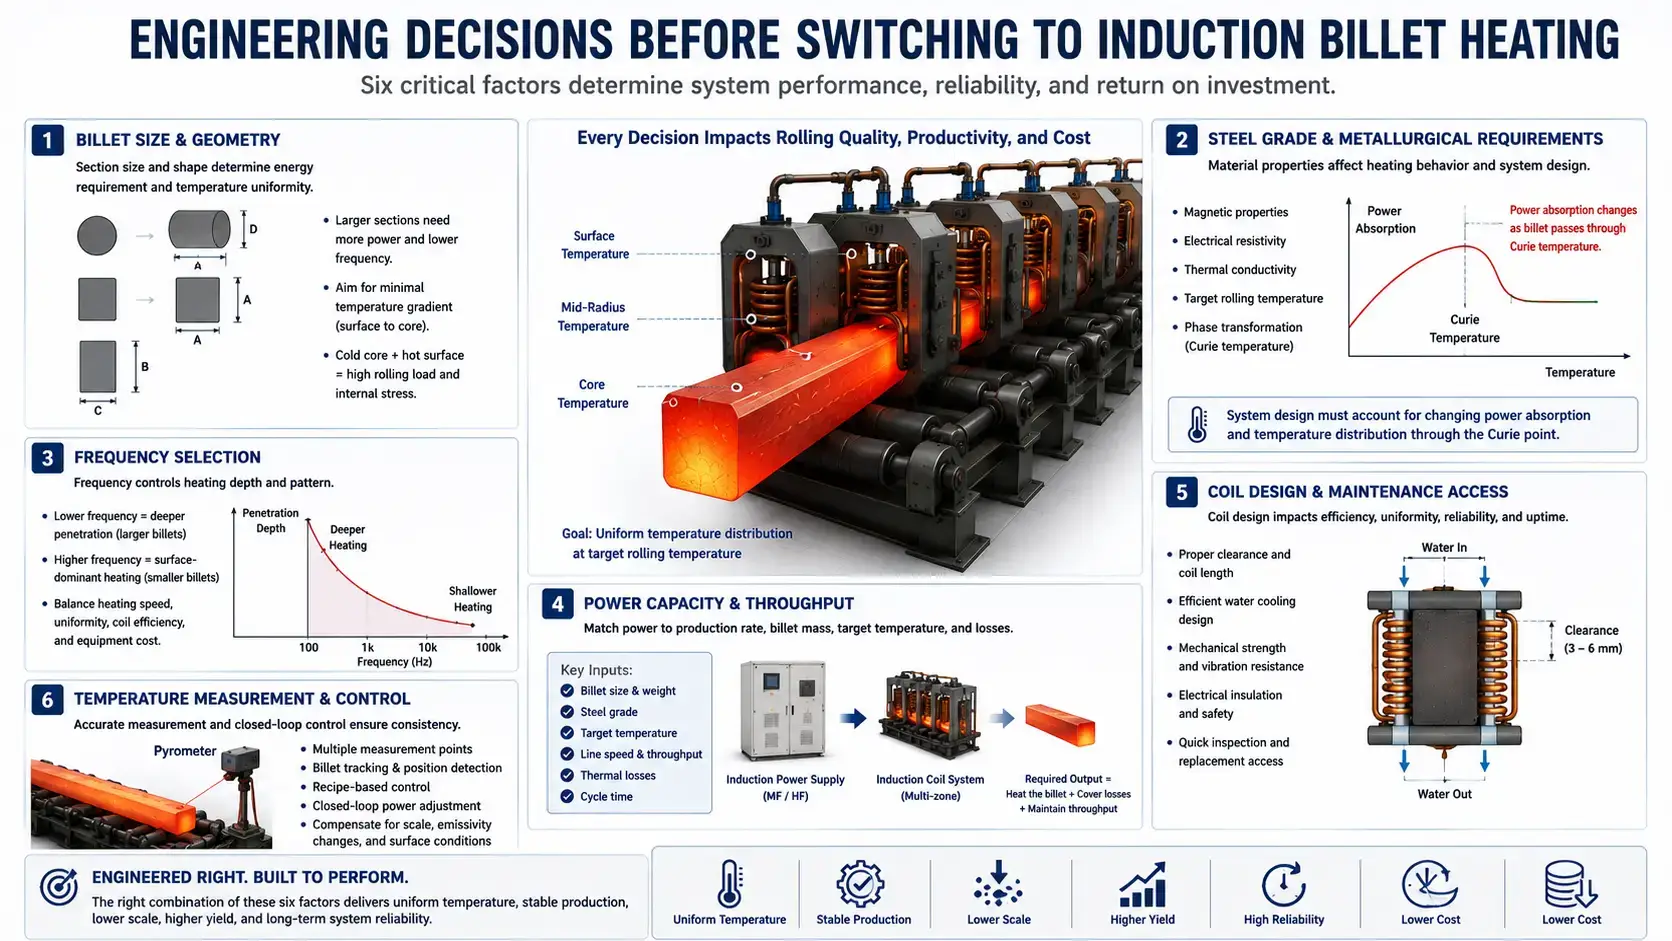
Specyfikacja kęsów i gatunek stali. Okrągły, kwadrat, i prostokątne sekcje łączą się inaczej z cewką indukcyjną. Większe sekcje wymagają więcej energii i ściślejszego zarządzania temperaturą od powierzchni do rdzenia. Materiał warstwowy na wierzchu geometrii — stal węglowa, stal stopowa, stal nierdzewna, miedź, i aluminium mają swoje własne właściwości magnetyczne, oporność elektryczna, przewodność cieplna, i docelową temperaturę walcowania. Do kęsów stalowych, gra zmienia się w punkcie Curie. Zmiany absorpcji mocy. Przemieszczenia rozkładu temperatur. Wybór częstotliwości, kontrola mocy, oraz projekt stref grzewczych muszą uwzględniać tę zmianę. Traktuj półfabrykat jako jednolity blok, a profil temperatury przy wejściu do walcowni udowodni ci, że się mylisz.
Wybór częstotliwości. Częstotliwość determinuje głębokość prądu indukowanego, a tym samym schemat nagrzewania. Niższe częstotliwości powodują głębsze nagrzewanie, istotne dla większych półfabrykatów. Wyższe częstotliwości zapewniają nagrzewanie dominujące na powierzchni, stosowane dla mniejszych przekrojów. Dla nagrzewania półfabrykatów przed walcowaniem na gorąco, dobór częstotliwości balansuje prędkość nagrzewania, równomierność temperatury, wydajność cewki, i koszty sprzętu. Jeśli się pomylisz, żadna ilość mocy tego nie zrekompensuje.
Praktyczne badanie częstotliwości wymaga siedmiu danych wejściowych:
— Średnica lub przekrój pręta
— Gatunek materiału
— Wymagana temperatura wypływu
— Dopuszczalny gradient temperatury
— Prędkość linii i wydajność produkcji
— Dostępny zakres zasilania
— Długość cewki i liczba stref grzewczych
Wszystko obowiązkowe.
Moc i wydajność. Zacznij od wymaganego tempa produkcji. Oblicz masę pręta, ciepło właściwe, wzrost temperatury docelowej, straty cieplne, i żądany czas cyklu. Zbyt mała moc oznacza powolne nagrzewanie, niestabilna produkcja, nadmierne gradienty temperatury. Zbyt duży sprzęt marnuje koszty kapitałowe i komplikuje kontrolę, jeśli podział na strefy i regulacje nie są zaprojektowane z myślą o wolnej przestrzeni nad głową. Gdy walcownia obsługuje kęsy o różnych rozmiarach lub gatunkach, zweryfikować za pomocą obliczeń procesowych i prób ogrzewania.
Projekt cewki i dostęp konserwacyjny. Cewka indukcyjna jest narzędziem procesowym – reguluje efektywność ogrzewania, równomierność temperatury, niezawodności, i łatwość konserwacji. Projekt musi uwzględniać prześwit kęsów, zarządzanie skalą, przepływ chłodzący, wsparcie mechaniczne, izolacja elektryczna, i szybką wymianę. Środowiska walcowni narażają cewki na wibracje, temperaturze, woda, skalę, i nadużycia mechaniczne. Jeśli dostęp inspekcyjny wymaga drabiny, lustra, i trzy klucze sześciokątne, projekt cewki nie powiódł się.
Powiązany: podstawy projektowania cewek, Systemy chłodzenia wodnego.
Pomiar i kontrola temperatury. Pirometry monitorują temperaturę kęsów. Skala, zmiany emisyjności, spray wodny, ruch kęsów, i stan powierzchni zakłócają odczyty. Solidny system sterowania wykorzystuje wiele punktów pomiarowych, śledzenie prętów, kontrola oparta na recepturach, i regulacja mocy w pętli zamkniętej. Zmierz temperaturę, która ma znaczenie dla procesu, a nie punkt powierzchni, który jest najłatwiejszy do osiągnięcia za pomocą czujnika.
5. Gdzie indukcja zapewnia najszybszy zwrot z inwestycji
Bar, pręt, i walcownie walcówki czerpią najwięcej korzyści z indukcji, gdy zakresy wielkości kęsów są możliwe do kontrolowania, a przepustowość odpowiada dostępnej mocy.
Producenci stali specjalnych i stopów produkują mniejsze partie i częściej zmieniają gatunki niż huty towarowe. Harmonogramowanie pieca i przejścia termiczne tworzą przestoje między produktami. Indukcja skraca te przestoje poprzez zmianę przepisów w oprogramowaniu — brak atmosfery pieca do ponownego przygotowania, brak bezwładności termicznej do oczekiwania.
Podgrzewanie w linii rozwiązuje węższy problem. Istniejący piec pozostaje. Indukcja działa w dółstrumieniowo jako wzmacniacz, kompensując utratę temperatury między stanowiskami lub wspierając wyższą prędkość walcowania, gdy sam piec nie wystarcza.
Częściowe i końcowe podgrzewanie obejmują pozostałe przypadki — kucie, lokalne formowanie, przygotowanie do wstępnego nagrzewania. Konwencjonalny piec nie może dostarczać selektywnego podgrzewania. Indukcja może. Dlatego dominuje w kuciu, Formowanie, lutowanie indukcyjne, hartowanie indukcyjne, i obróbce cieplnej.
6. Co konwersacja o nagrzewaniu indukcyjnym źle rozumie
Rozmowa o nagrzewaniu indukcyjnym jest pełna uproszczonych stwierdzeń.
“Indukcja zawsze kosztuje mniej w eksploatacji.” Indukcja redukuje straty energii, gdy piece stoją bezczynnie przez długie okresy lub pracują poniżej zdolności. Ale koszt energii elektrycznej, opłaty za moc, współczynnik wykorzystania, i sprawność nagrzewania wszystkie wpływają na koszt eksploatacji. Porównaj paliwo, elektryczność, utrata skali, utrzymanie, czas uruchomienia, praca, wentylacji, zgodność z przepisami dotyczącymi emisji, i elastyczność produkcji. Często korzyści procesu przewyższają porównanie energii – ale arkusz kalkulacyjny nie zawsze przechyla się w jednym kierunku.
“Głównym powodem zmiany jest prędkość nagrzewania.” Szybkość ma znaczenie. Kontrola temperatury, kompatybilność z automatyką, mniejsza utrata skali, zmniejszona powierzchnia podłogi, a szybsze zmiany produkcji mają równie duże znaczenie. Do walcowni, miarą jest stabilna temperatura na wejściu do młyna przy wymaganej wydajności i akceptowalnych wynikach metalurgicznych. Prędkość służy temu wskaźnikowi. To nie jest wskaźnik.
“Każde źródło zasilania indukcyjne może podgrzewać pręty.” Podgrzewanie prętów wymaga źródła zasilania, systemu cewek, systemu chłodzenia, sterowania, i obsługi materiału zaprojektowanych do pracy ciągłej w ciężkich warunkach. Walcownie są bezlitosne — praca ciągła, skalę, temperaturze, narażenie na wodę, szum elektryczny, uderzenia mechaniczne. Szczegóły konstrukcji przemysłowej odróżniają maszynę, która działa przez lata, od tej, która psuje się w sześć miesięcy.
“Indukcja eliminuje wszystkie gradienty temperatury.” Nie eliminuje. Gradienty zależą od wielkości przekroju, częstotliwość, gęstości mocy, czas nagrzewania, i właściwości materiału. Projekt spełniający wymagania procesowe, nie deklaracja katalogowa.
Klucz na wynos
Walcownie przełączają się na Podgrzewanie prętów indukcyjnych dla szybszej reakcji, ściślejszą kontrolę temperatury, zmniejszony potencjał skalowania, oraz kompaktowe układy dopasowane do istniejących budynków. system zapewnia efekty, gdy jest zaprojektowany pod kątem rozmiaru prętów, mieszanki klas, przepustowości, częstotliwość, pojemność mocy, projekt cewki, chłodzenia, oraz sprzężenia zwrotnego temperatury. kupując go jako samodzielny grzejnik, nie trafia się w sedno — i osiągi.
FAQ
Q: Czy indukcyjne ogrzewanie kęsów jest odpowiednie dla wszystkich walcowni gorących??
A: Nie. Duże przekroje i niezwykle wysoki ciągły tonaż nadal uzasadniają szczegółowe porównanie z ogrzewaniem piecowym. Indukcja działa tam, gdzie wielkość kęsa, wydajność produkcji, dostępna moc elektryczna, i wymagania temperaturowe są zbieżne.
Q: Czy indukcyjne ogrzewanie kęsów może zmniejszyć utratę kamienia?
A: W większości zastosowań, tak — czasami na tyle, aby uzasadnić koszt kapitału samą poprawą plonów. Ponieważ indukcja szybko nagrzewa kęsy i skraca czas w wysokiej temperaturze, spadek utleniania w porównaniu z długimi czasami przebywania w piecu. Rzeczywista redukcja zależy od gatunku stali, temperatura, cykl ogrzewania, stan powierzchni, i atmosferę procesu.
Q: Jaka częstotliwość jest używana do indukcyjnego ogrzewania kęsów?
A: Większe kęsy wymagają niższych częstotliwości w celu głębszego nagrzania. Mniejsze sekcje obsługują wyższe częstotliwości. Ostateczny wybór musi opierać się na obliczeniach grzewczych, cele produkcyjne, i konstrukcja cewki — nie jest to praktyczna zasada.
Q: Czy indukcję można dodać do istniejącej walcarki?
A: Tak. Systemy indukcyjne instaluje się jako grzejniki liniowe, doładowania grzejników, lub wymiany starszego sprzętu. Modernizacje indukcyjne w istniejących zakładach są obecnie jednymi z najczęstszych projektów w tym sektorze. Projekt musi ocenić powierzchnię podłogi, obsługa odkuwek, infrastruktura elektryczna, woda chłodząca, integracja automatyki, i osłony bezpieczeństwa.
Oceń swój proces nagrzewania odkuwek
udostępnij rozmiar pręta, gatunek stali, docelowa temperatura walcowania, i wydajność produkcji. Nasz zespół inżynierów może sprawdzić, czy nagrzewanie odkuwek indukcyjnie jest praktycznym rozwiązaniem dla Twojej linii walcowania na gorąco.


