
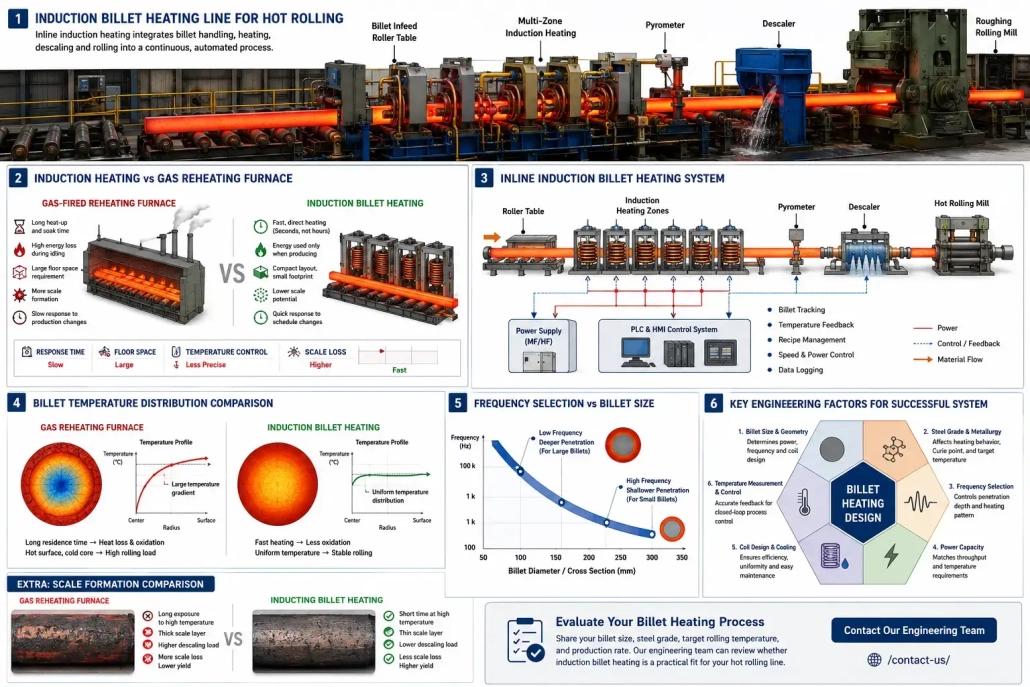
Tại sao Các Nhà Máy Cán Lại Sử Dụng Làm Nóng Phôi Bằng Cảm Ứng
Gia nhiệt phôi bằng cảm ứng đã chuyển từ ứng dụng chuyên biệt sang lựa chọn phổ biến trong cán nóng — được thúc đẩy bởi ba áp lực mà lò đốt gas và lò điện trở chưa bao giờ được thiết kế để giải quyết: tính linh hoạt trong sản xuất, độ chính xác nhiệt độ, và hạn chế về diện tích sàn.
Gia nhiệt phôi quyết định tổn thất bề mặt, chất lượng luyện kim, khả năng hoạt động của nhà máy, năng suất, chi phí vận hành, và độ đồng đều kích thước ở công đoạn tiếp theo. Nếu phương pháp gia nhiệt sai, toàn bộ dây chuyền sẽ phải chịu hậu quả. Mỗi ca. Mỗi chiến dịch sản xuất.
1. Những thay đổi trong việc gia nhiệt phôi
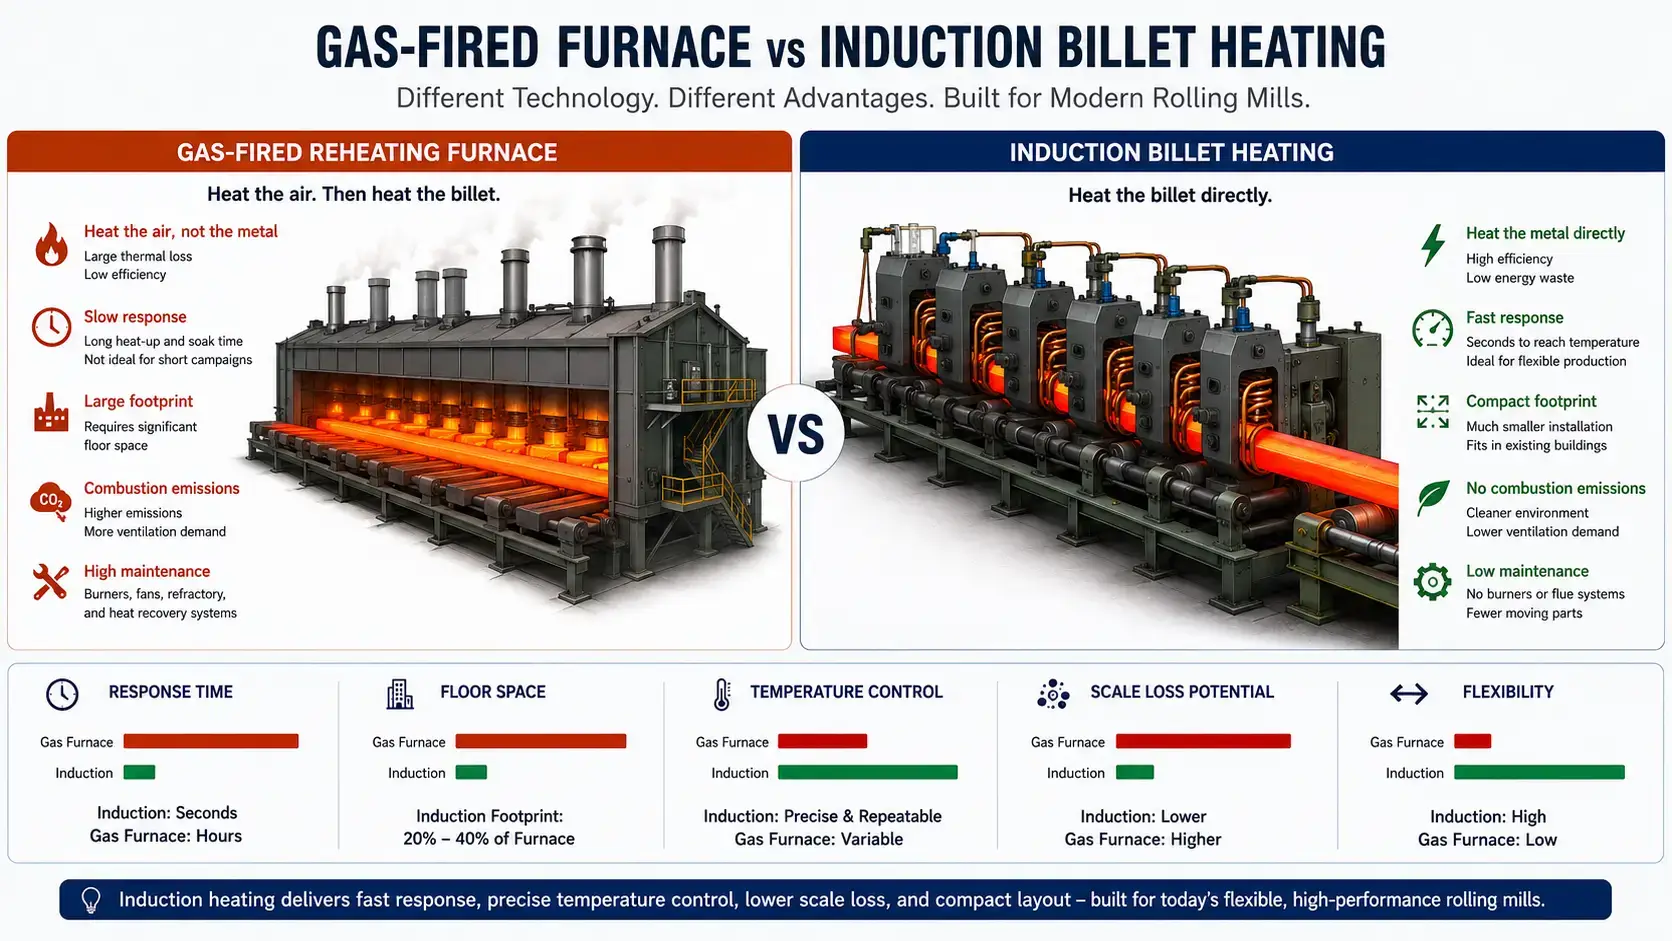
Hầu hết các nhà máy cán được xây dựng xung quanh các lò gia nhiệt dài bằng khí đốt. Điều đó có ý nghĩa khi kích thước phôi, mác thép, và lịch trình sản xuất ổn định trong nhiều năm. Bây giờ rất ít nhà máy hoạt động theo cách đó.
Chiến dịch ngắn hơn. Nhiều biến thể sản phẩm hơn. Lịch trình giao hàng chặt chẽ hơn. Chi phí năng lượng cao hơn. Ở cây này đến cây khác, hệ thống sưởi ấm đã trở thành nút cổ chai - không phải là giá lăn, không phải là vạch đích, không phải giường làm mát. Lò nung.
Lò nung truyền thống vẫn hoạt động với khối lượng lớn, lớp đơn, sản xuất ổn định. Họ mất hiệu quả ngay khi sản xuất liên quan đến thay đổi kích thước thường xuyên, hoạt động gián đoạn, hoặc vận hành tải một phần. Thời gian làm nóng, thời gian ngâm, sự hình thành cặn oxit bề mặt, kiểm soát quá trình đốt cháy, và bảo trì lò ăn mòn biên lợi nhuận ở mọi bước.
Lò cảm ứng nung nóng thỏi trực tiếp. Năng lượng điện từ được truyền vào bên trong kim loại. Không có khí cháy. Không có khí quyển lò.
2. Tại sao Lò Cảm Ứng Phù Hợp Với Dây Chuyền Luyện Hiện Đại
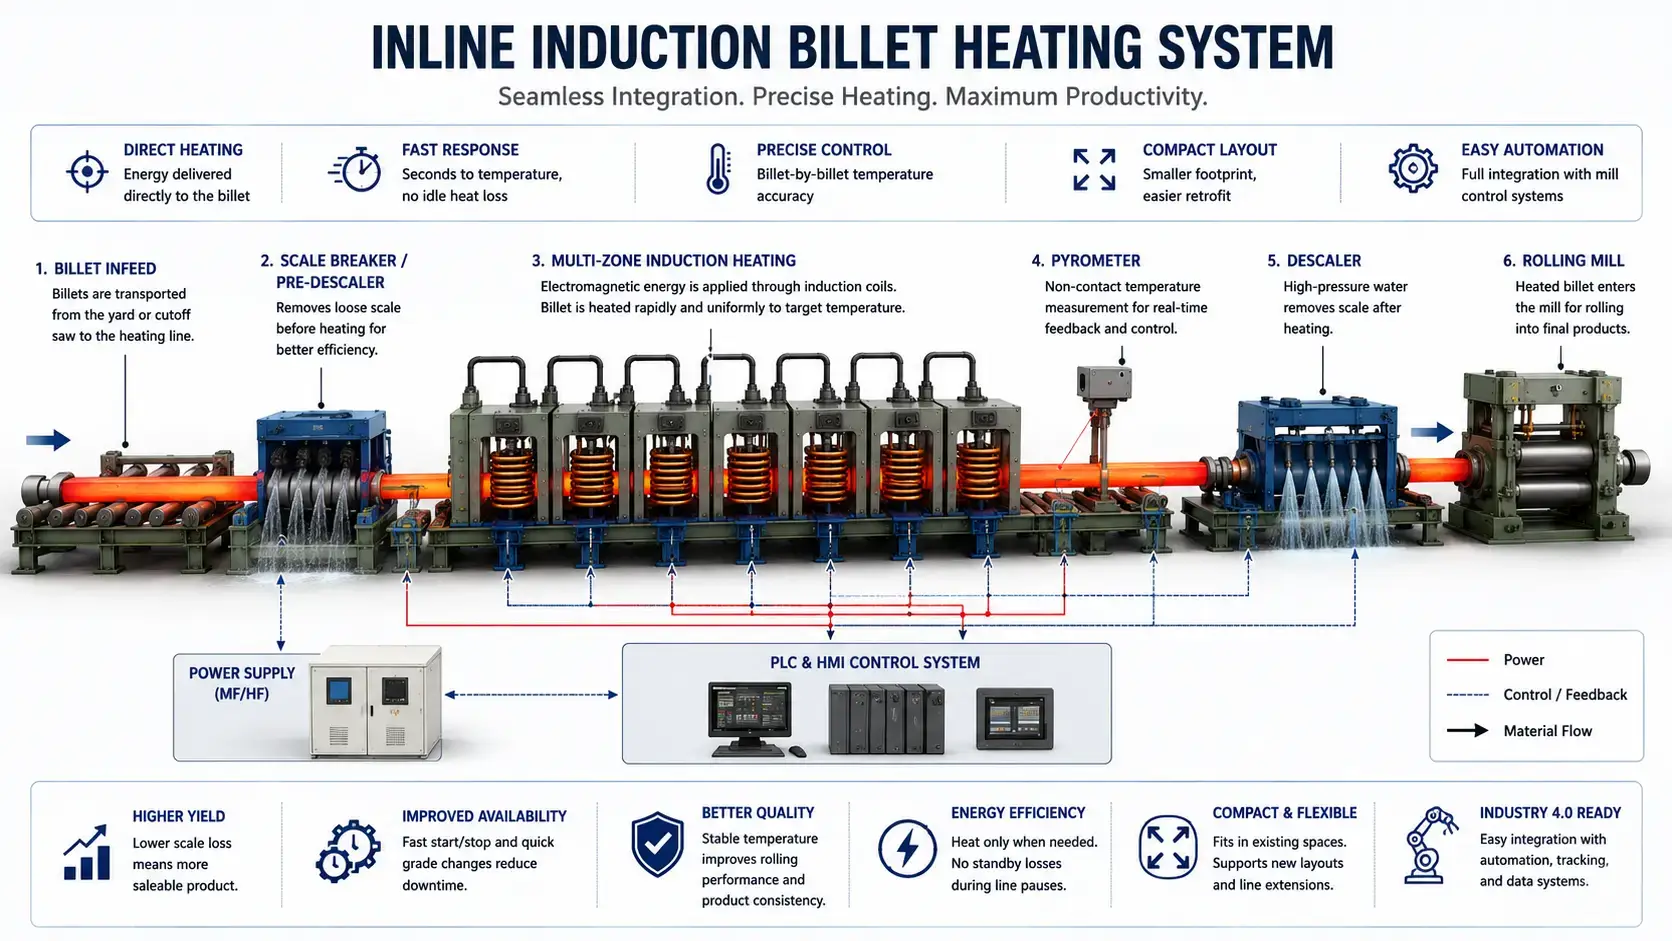
Nung nóng thỏi bằng cảm ứng tích hợp trực tuyến. Xử lý thỏi, tẩy vảy, các trụ cán, tự động hóa — tất cả được kết nối. Không có giai đoạn xếp hàng giữa lò và xưởng cán.
Lò gas nằm ở nhiệt độ cho dù phôi có đi qua hay không. Thay đổi ca, thay đổi khuôn, chuyển cấp - nhiên liệu tiếp tục cháy. Máy gia nhiệt phôi cảm ứng khởi động và dừng theo đường dây. Dành cho các nhà máy chạy các chiến dịch ngắn hoặc lịch trình không thể đoán trước, tổn thất năng lượng nhàn rỗi giảm xuống gần bằng không.
Độ lặp lại nhiệt độ thúc đẩy chất lượng cán trực tiếp. Phôi quá lạnh - tải trọng lăn cao hơn, khiếm khuyết tiềm ẩn. Phôi quá nóng - mất cặn, mất cacbon, tăng trưởng hạt, hư hỏng bề mặt. Cái nào trong số này chiếm ưu thế phụ thuộc vào cấp độ. Hệ thống cảm ứng khóa các điều kiện gia nhiệt thông qua các điểm cài đặt công suất, phản hồi từ nhiệt kế pyrometer, theo dõi phôi phôi, và các công thức PLC. Từ phôi này sang phôi khác, từ ca này sang ca khác.
Diện tích sàn xác định quyết định trong nhiều dự án brownfield. Lò gia nhiệt truyền thống tiêu tốn diện tích đáng kể với các vùng ủ dài và xử lý vật liệu. Hệ thống cảm ứng gọn gàng. Khi nhà máy được nâng cấp bên trong một tòa nhà hiện có, diện tích có sẵn, truy cập cần cẩu, điều kiện nền móng, và độ cao dây chuyền hạn chế các lựa chọn. Gia nhiệt cảm ứng phù hợp ở nơi lò không thể sử dụng.
3. Lợi thế quy trình so với lò nung thông thường
Đo lường quyết định dựa trên những gì dây chuyền cán thực sự cần — không phải so sánh bảng tính các chỉ số năng lượng. Gia nhiệt phôi bằng cảm ứng thay đổi toàn bộ quy trình, không chỉ bước gia nhiệt.
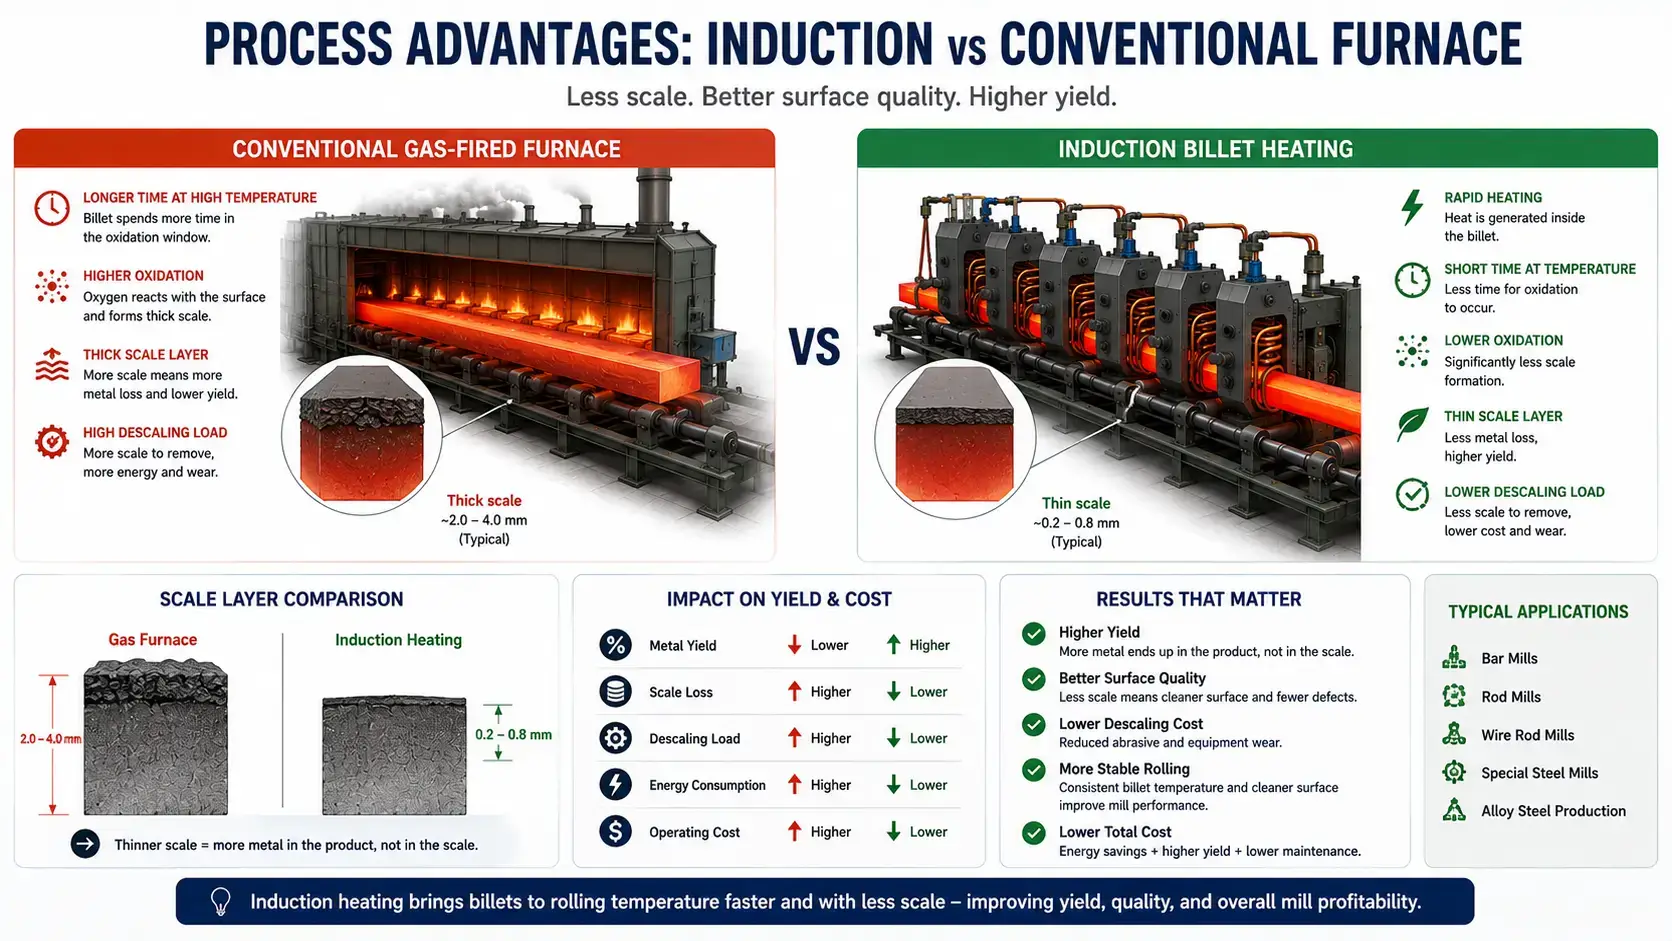
| Yếu tố | Gia nhiệt phôi bằng cảm ứng | Lò thông thường |
|---|---|---|
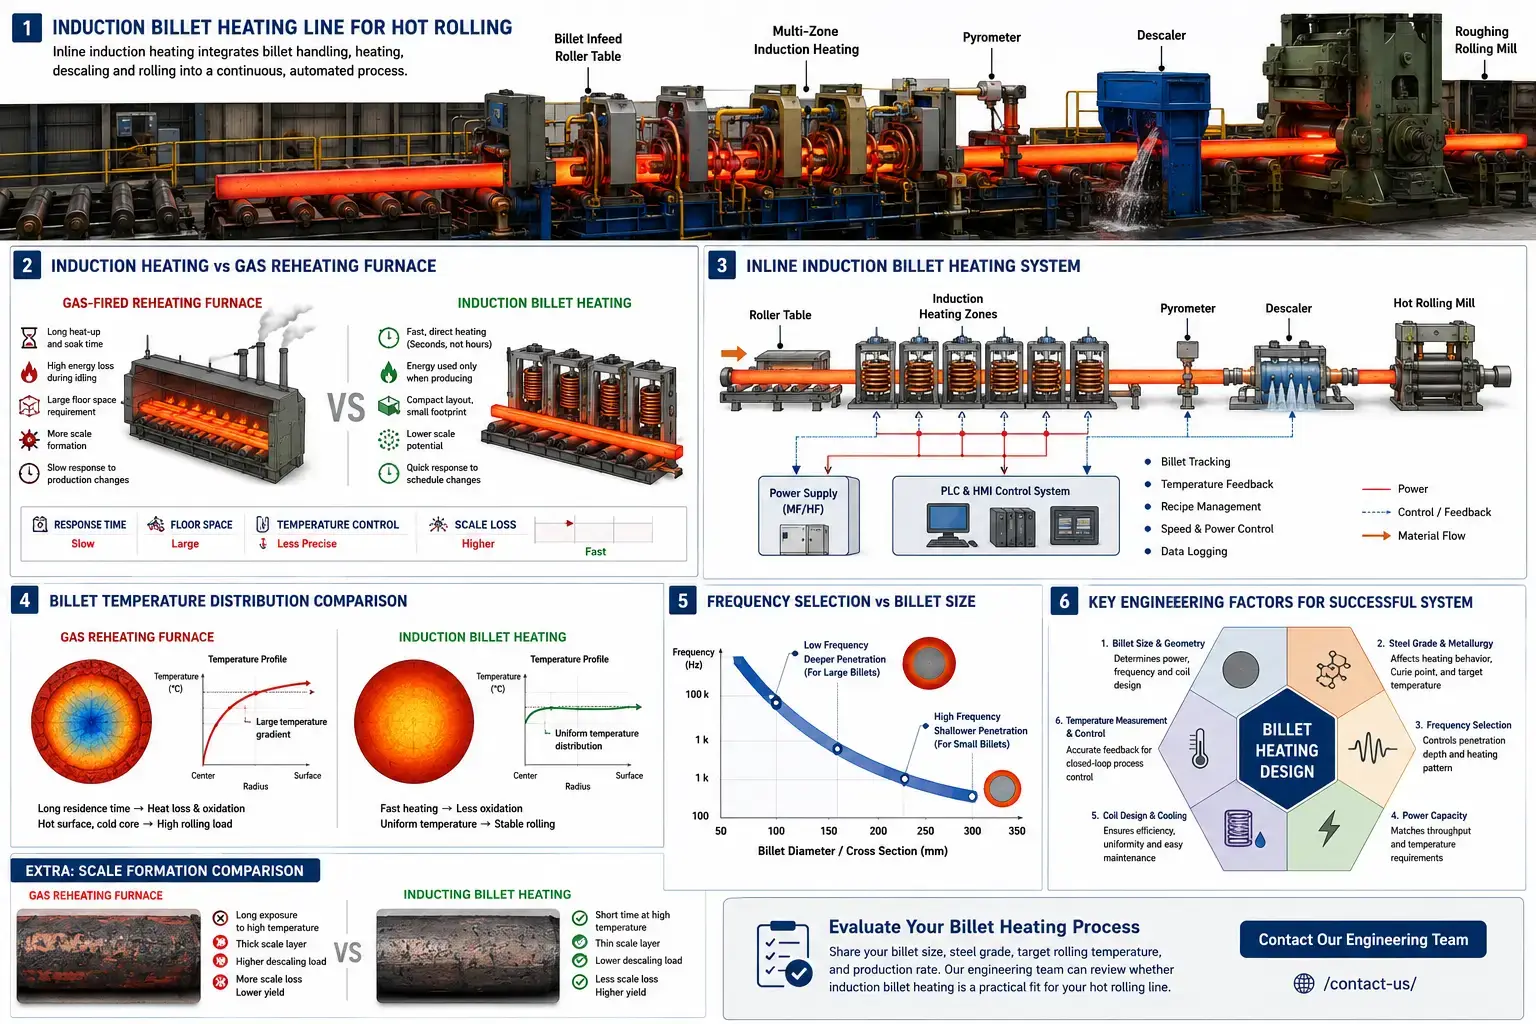
| Hình thành vảy | Phôi đạt nhiệt độ cán trong vài phút. Thời gian ngắn trong vùng oxy hóa. Tổn thất cân điển hình 0,5–1% trọng lượng phôi. | Số giờ lưu trú ở nhiệt độ cao, không khí đốt làm tăng tốc quá trình oxy hóa. Tổn thất cân điển hình 2–4%. |
| Độ linh hoạt sản xuất | Công thức thay đổi trong phần mềm. Người vận hành điều chỉnh công suất, tốc độ, vùng gia nhiệt và vùng gia nhiệt trên mỗi phần phôi. Không có quán tính nhiệt chờ đợi giữa các lần thay đổi mặt dầu. | Bầu khí quyển lò, nhiệt độ vùng, thời gian ngâm cần ổn định giữa các lần thay đổi sản phẩm. Vùng chuyển tiếp nhiệt độ hỗn hợp có nguy cơ phôi ngoài tiêu chuẩn. |
| Tác động nhiệt lên nhà máy | Nhiệt tập trung trong khu vực phôi và cuộn dây. Môi trường làm việc được kiểm soát, tải thông gió thấp hơn. | Nhiệt bức xạ và đối lưu tỏa ra xung quanh. Ảnh hưởng đến sự thoải mái của người vận hành, thiết bị xung quanh, tải nhiệt của tòa nhà. |
| Tính tương thích tự động hóa | Tích hợp PLC và HMI sạch sẽ. Nguồn điện chấp nhận công thức sản xuất, Điều chỉnh đầu ra dựa trên sự hiện diện của phôi hoặc phản hồi từ nhiệt kế quang học. Điều khiển vòng kín từng phôi. | Điều khiển quá trình đốt cháy, Quản lý nhiệt độ vùng, và điều chỉnh khí quyển thêm các lớp điều khiển. Có thể tích hợp nhưng phức tạp hơn. |
Dành cho các nhà máy luyện kim chạy nhiều sản phẩm, lịch trình biến đổi, hoặc các thông số kích thước chặt chẽ, chính lựa chọn tần số, công suất điện, và cấu hình cuộn phải phù hợp với chương trình phôi — những nguyên tắc cơ bản đã được trình bày trong cách hoạt động của gia nhiệt cảm ứng. Nếu nắm vững ba biến số này, các lợi ích của quá trình trong bảng sẽ chuyển trực tiếp lên sàn lò. Bỏ sót một yếu tố và khoảng cách giữa cảm ứng và lò sẽ nhanh chóng thu hẹp.
4. Quyết định kỹ thuật trước khi chuyển đổi
Năm quyết định. Sai một yếu tố và hệ thống hoạt động kém hiệu quả. Sai hai yếu tố và bạn sẽ phải mua máy thứ hai trong vòng hai năm.
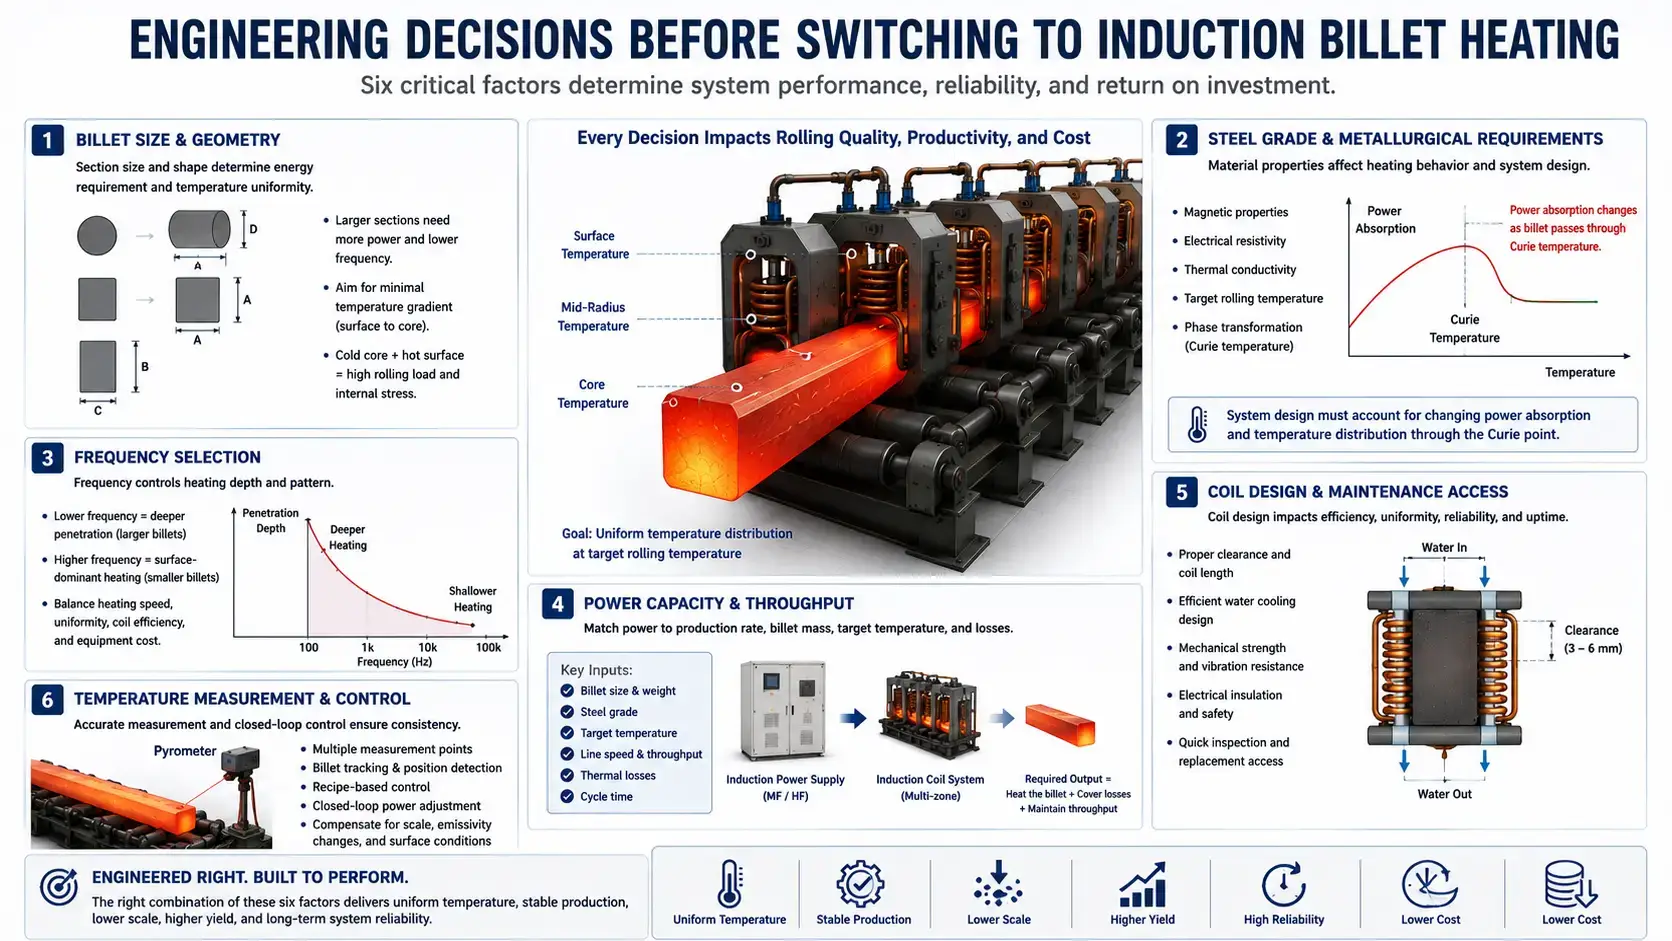
Thông số phôi và cấp thép. Hình tròn, hình vuông, và các tiết diện chữ nhật tương tác khác nhau với cuộn cảm ứng. Các tiết diện lớn hơn đòi hỏi nhiều năng lượng hơn và quản lý nhiệt bề mặt đến lõi chặt chẽ hơn. Vật liệu lớp trên cùng của hình học — thép carbon, thép hợp kim, thép không gỉ, đồng, và nhôm mỗi loại đều có các tính chất từ tính riêng, điện trở suất, độ dẫn nhiệt, và nhiệt độ cán mục tiêu. Đối với phôi thép, trò chơi thay đổi ở điểm Curie. Sự hấp thụ công suất thay đổi. Phân bố nhiệt độ thay đổi. Lựa chọn tần số, kiểm soát công suất, và thiết kế vùng nhiệt phải tính đến sự chuyển đổi này. Xem phôi như một khối đồng nhất và hồ sơ nhiệt độ tại lối vào lò cán sẽ chứng minh bạn sai.
Lựa chọn tần số. Tần số xác định độ sâu dòng điện cảm ứng và do đó mẫu nhiệt. Tần số thấp tạo ra nhiệt sâu hơn, quan trọng đối với các phôi lớn. Tần số cao cung cấp nhiệt chủ yếu bề mặt, sử dụng được cho các tiết diện nhỏ hơn. Đối với việc nung nóng phôi trước khi cán nóng, việc chọn tần số cân bằng tốc độ nung, độ đồng đều nhiệt độ, hiệu quả cuộn dây, và chi phí thiết bị. Sai một ly, đền cả đống sức mạnh cũng không bù lại.
Một nghiên cứu tần số thực tiễn cần bảy đầu vào:
— Đường kính hoặc tiết diện billet
— Cấp vật liệu
— Nhiệt độ xả yêu cầu
— Gradient nhiệt cho phép
— Tốc độ đường dây và tỷ lệ sản xuất
— Phạm vi cung cấp điện có sẵn
— Chiều dài cuộn dây và số vùng làm nóng
Tất cả đều bắt buộc.
Công suất và lưu lượng. Bắt đầu từ tỷ lệ sản xuất yêu cầu. Tính khối lượng billet, nhiệt dung riêng, tăng nhiệt độ mục tiêu, mất nhiệt, và thời gian chu trình mong muốn. Công suất quá nhỏ nghĩa là gia nhiệt chậm, sản xuất không ổn định, chênh lệch nhiệt độ quá lớn. Thiết bị quá lớn lãng phí chi phí và gây khó khăn trong kiểm soát nếu việc phân vùng và điều chỉnh không được thiết kế cho dung sai công suất. Khi nhà máy xử lý nhiều kích thước hoặc loại phôi khác nhau, xác nhận bằng tính toán quy trình và thử nghiệm nhiệt.
Thiết kế cuộn cảm và truy cập bảo trì. Cuộn cảm cảm ứng là một công cụ trong quá trình — nó quyết định hiệu quả gia nhiệt, độ đồng đều nhiệt độ, độ tin cậy, và khả năng bảo trì. Thiết kế phải tính đến khoảng cách của phôi, quản lý xỉ, dòng chảy làm mát, hỗ trợ cơ học, cách điện, và thay thế nhanh. Môi trường lò cán khiến cuộn dây chịu rung động, nhiệt, nước, cặn bã, và lạm dụng cơ học. Nếu việc kiểm tra đòi hỏi phải dùng thang, gương, và ba chìa lục giác, thiết kế cuộn dây đã thất bại.
Liên quan: nguyên tắc thiết kế cuộn dây, hệ thống làm mát bằng nước.
Đo nhiệt độ và kiểm soát. Nhiệt kế pyrometer theo dõi nhiệt độ phôi. Tỷ lệ, thay đổi độ phát xạ, phun nước, di chuyển phôi, và tình trạng bề mặt đều làm nhiễu các phép đo. Một hệ thống điều khiển vững chắc sử dụng nhiều điểm đo, theo dõi phôi phôi, điều khiển theo công thức, và điều chỉnh công suất vòng kín. Đo nhiệt độ quan trọng đối với quá trình — không phải điểm bề mặt dễ tiếp cận nhất với cảm biến.
5. Nơi Induction mang lại lợi tức nhanh nhất
Bar, thanh, và các nhà máy cán thanh dây tận dụng induction nhiều nhất khi kích thước phôi có thể quản lý được và sản lượng phù hợp với công suất sẵn có.
Các nhà sản xuất thép đặc chủng và hợp kim chạy các lô nhỏ hơn và thay đổi mác thường xuyên hơn so với các nhà máy thép hàng hóa. Lập kế hoạch lò và chuyển đổi nhiệt tạo ra thời gian ngừng một sản phẩm và sản phẩm tiếp theo. Cảm ứng giúp cắt giảm thời gian ngừng hoạt động bằng cách chuyển đổi công thức nấu ăn trong phần mềm - không cần phục hồi bầu không khí trong lò, không có quán tính nhiệt để chờ đợi.
Hệ thống sưởi tăng cường nội tuyến giải quyết vấn đề hẹp hơn. Lò hiện tại vẫn còn. Cảm ứng nằm ở hạ lưu như một bộ tăng áp, bù đắp sự mất mát nhiệt độ giữa các giá đỡ hoặc hỗ trợ tốc độ lăn cao hơn khi chỉ riêng lò bị chập.
Gia nhiệt một phần và cuối bao gồm các trường hợp còn lại - rèn, hình thành cục bộ, sự chuẩn bị khó chịu. Lò nung thông thường không thể cung cấp nhiệt chọn lọc. Cảm ứng làm được. Đó là lý do tại sao nó chiếm ưu thế trong rèn, tạo hình, Hàn rãnh cảm ứng, tôi cứng bằng cảm ứng, và xử lý nhiệt.
6. Những gì cuộc trò chuyện về gia nhiệt phôi cảm ứng hiểu sai
Cuộc trò chuyện về gia nhiệt cảm ứng chứa đầy những tuyên bố quá đơn giản hóa.
“Cảm ứng luôn rẻ hơn khi vận hành.” Cảm ứng giảm lãng phí năng lượng khi lò đứng không hoạt động lâu hoặc chạy dưới công suất. Nhưng chi phí điện, phí nhu cầu điện, tỷ lệ sử dụng, và hiệu quả gia nhiệt đều ảnh hưởng đến chi phí vận hành. Cộng dồn nhiên liệu, điện năng, tổn thất vảy, bảo trì, thời gian khởi động, nhân công, thông gió, tuân thủ phát thải, và linh hoạt sản xuất. Thường thì lợi ích của quy trình vượt trội so với so sánh năng lượng — nhưng bảng tính không phải lúc nào cũng nghiêng về một hướng.
“Tốc độ làm nóng là lý do chính để chuyển đổi.” Tốc độ quan trọng. Kiểm soát nhiệt độ, tương thích tự động hóa, giảm tổn thất quy mô nhỏ, giảm diện tích sàn, và thay đổi sản xuất nhanh hơn cũng quan trọng như nhau. Đối với một nhà máy cán, chỉ số là nhiệt độ đầu vào lò ổn định ở thông lượng yêu cầu với kết quả luyện kim chấp nhận được. Tốc độ phục vụ cho chỉ số đó. Nó không phải là chỉ số.
“Bất kỳ nguồn cung cấp điện cảm ứng nào cũng có thể làm nóng phôi.” Việc làm nóng phôi yêu cầu một nguồn cung cấp điện, hệ thống cuộn dây, hệ thống làm mát, bộ điều khiển, và xử lý vật liệu được thiết kế cho hoạt động liên tục công suất lớn. Các nhà máy cán không khoan nhượng — vận hành liên tục, cặn bã, nhiệt, tiếp xúc với nước, nhiễu điện, tác động cơ học. Chi tiết thiết kế công nghiệp phân biệt một máy chạy nhiều năm với một máy chỉ sống một sáu tháng.
“Cảm ứng loại bỏ mọi sự chênh lệch nhiệt độ.” Điều đó không đúng. Sự chênh lệch phụ thuộc vào kích thước tiết diện, tần số, mật độ công suất, thời gian gia nhiệt, và đặc tính vật liệu. Thiết kế phù hợp với yêu cầu quá trình, không phải là tuyên bố của catalog.
Chìa khóa mang đi
Các nhà máy cán chuyển sang Gia nhiệt phôi bằng cảm ứng để phản ứng nhanh hơn, kiểm soát nhiệt độ chặt chẽ hơn, giảm khả năng đóng vảy, và bố trí gọn nhẹ phù hợp với các tòa nhà hiện có. Hệ thống hoạt động tốt khi được thiết kế dựa trên kích thước phôi, loại thép, năng suất, tần số, công suất điện, thiết kế cuộn dây, làm mát, và phản hồi nhiệt độ. Mua nó như một bộ gia nhiệt độc lập và bạn sẽ bỏ lỡ mục đích — và hiệu suất.
Câu hỏi thường gặp
Q: Gia nhiệt phôi cảm ứng có phù hợp với tất cả các nhà máy cán nóng không?
MỘT: KHÔNG. Các khu vực lớn và sản lượng liên tục cực cao vẫn biện minh cho việc so sánh chi tiết với sưởi ấm dựa trên lò nung. Cảm ứng hoạt động khi kích thước phôi, tốc độ sản xuất, công suất điện sẵn có, và yêu cầu nhiệt độ phù hợp.
Q: Có thể sưởi ấm phôi bằng cảm ứng giảm được hao hụt oxi hóa không?
MỘT: Trong hầu hết các ứng dụng, có — đôi khi đủ để biện minh cho chi phí vốn chỉ dựa trên cải thiện năng suất. Bởi vì cảm ứng làm nóng phôi nhanh và rút ngắn thời gian ở nhiệt độ cao, oxit hóa giảm so với thời gian lưu trong lò lâu. Mức giảm thực tế phụ thuộc vào loại thép, nhiệt độ, chu trình gia nhiệt, tình trạng bề mặt, và môi trường quá trình.
Q: Tần số nào được sử dụng cho gia nhiệt phôi cảm ứng?
MỘT: Các phôi lớn cần tần số thấp hơn để gia nhiệt sâu hơn. Các tiết diện nhỏ hơn chạy ở tần số cao hơn. Lựa chọn cuối cùng phải dựa trên tính toán gia nhiệt, mục tiêu sản xuất, và thiết kế cuộn — không phải theo kinh nghiệm.
Q: Có thể thêm cảm ứng vào một nhà máy cán hiện có không?
MỘT: Có. Hệ thống cảm ứng được lắp đặt như bộ gia nhiệt nối tuyến tính, bộ gia nhiệt tăng cường, hoặc thay thế cho thiết bị cũ. Các cải tạo lò cảm ứng Brownfield hiện là một trong những dự án phổ biến nhất trong ngành vào lúc này. Dự án phải đánh giá không gian sàn, xử lý phôi, cơ sở hạ tầng điện, nước làm mát, tích hợp tự động hóa, và các biện pháp bảo vệ an toàn.
Đánh giá Quy trình Làm Nóng Phôi của Bạn
Chia sẻ kích thước phôi của bạn, loại thép, nhiệt độ cán mục tiêu, và tốc độ sản xuất. Nhóm kỹ sư của chúng tôi có thể xem xét liệu làm nóng phôi bằng cảm ứng có phù hợp thực tế cho dây chuyền cán nóng của bạn hay không.


