
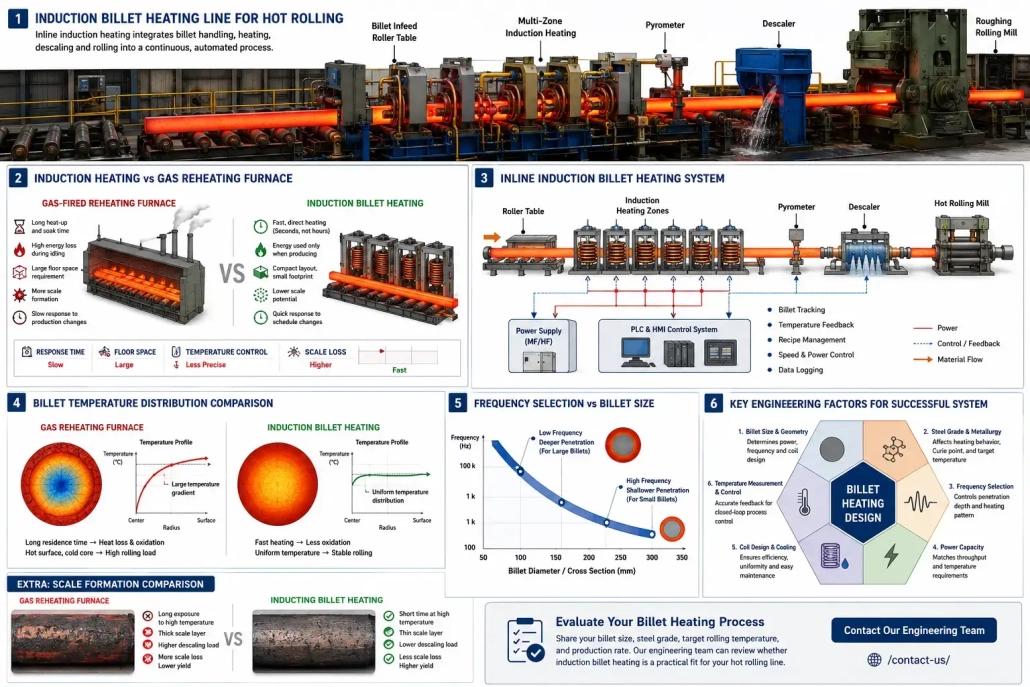
Por qué los laminadores usan calentamiento por inducción de lingotes
Calentamiento por inducción de lingotes ha pasado de una aplicación de nicho a una alternativa generalizada en laminación en caliente — impulsada por tres presiones que los hornos a gas y de resistencia nunca fueron diseñados para resolver: flexibilidad de producción, precisión de temperatura, y limitaciones de espacio en planta.
La calefacción del palanquilla determina la pérdida de escala, calidad metalúrgica, disponibilidad del molino, rendimiento, costo operativo, y consistencia dimensional downstream. Si se elige mal el método de calentamiento, toda la línea lo paga. Cada turno. Cada campaña.
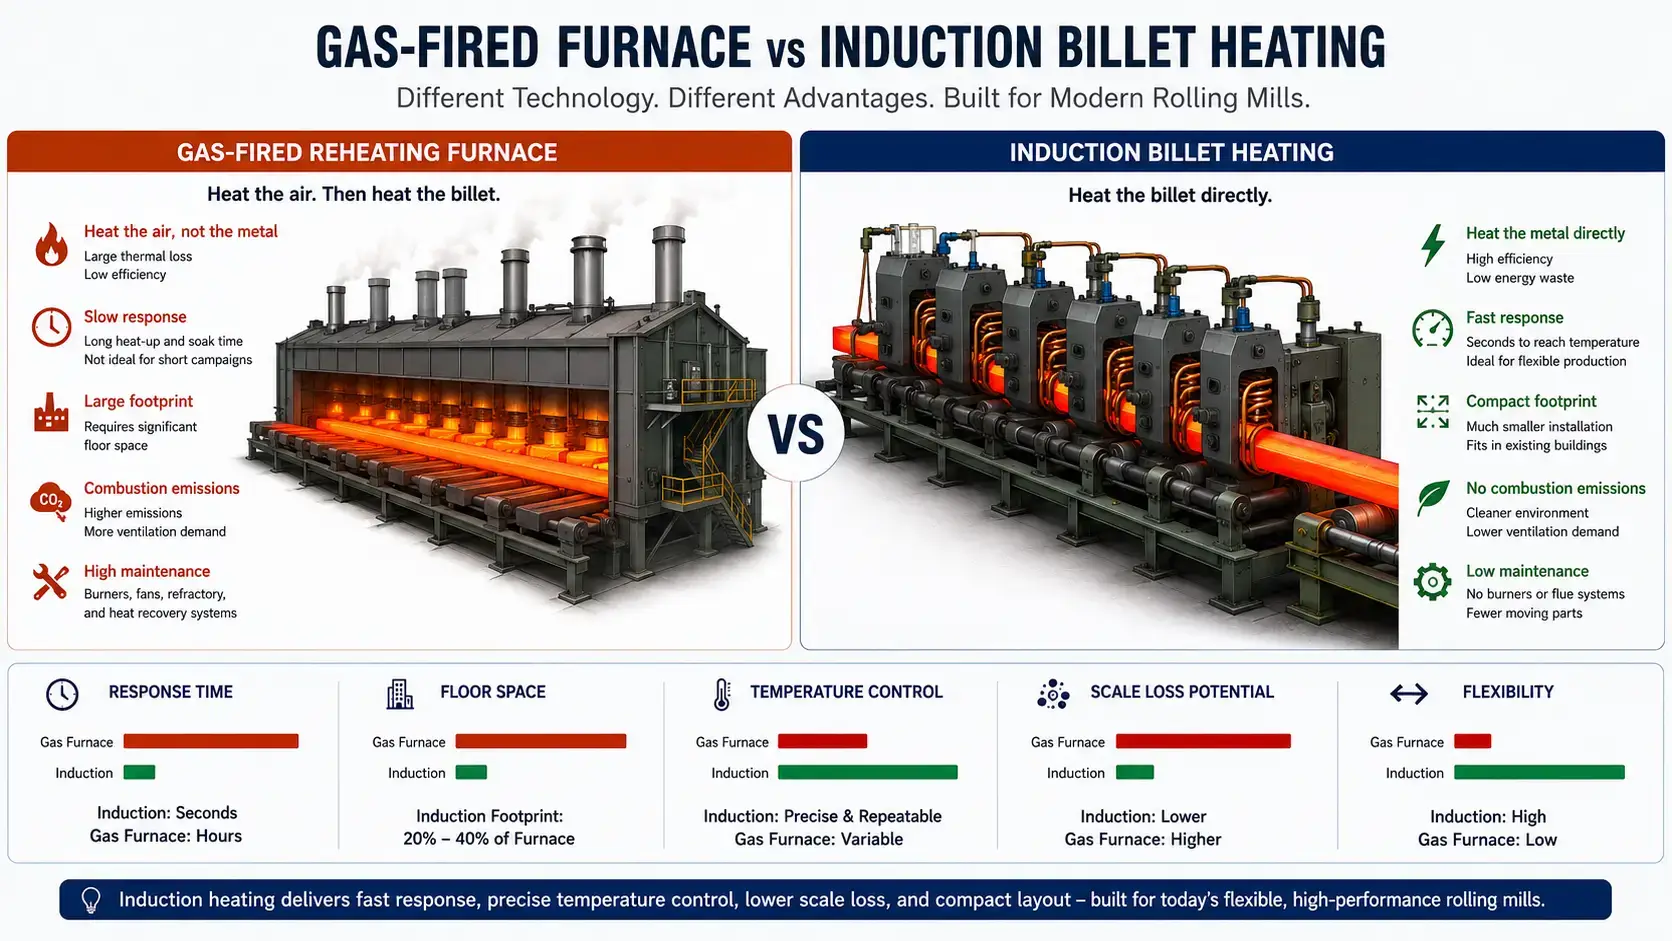
1. Qué cambió en el calentamiento por lingotes
Most rolling mills were built around long gas-fired reheating furnaces. That made sense when billet sizes, steel grades, and production schedules stayed stable for years. Few mills operate that way now.
Shorter campaigns. More product variants. Cronogramas de entrega más ajustados. Costos de energía más altos. En una planta tras otra, el sistema de calefacción se ha convertido en el cuello de botella — no los laminadores, no la línea de acabado, no la grada de enfriamiento. El horno.
Los hornos tradicionales todavía funcionan en producción de alto volumen, de un solo grado, en estado estacionario. Pierden eficiencia en el momento en que la producción implica cambios frecuentes de tamaño, operación intermitente, o funcionamiento a carga parcial. El tiempo de calentamiento, tiempo de mantenimiento, formación de escamas, el control de la combustión, y el mantenimiento del horno componen el margen en cada paso.
La inducción calienta el lingote directamente. Energía electromagnética depositada dentro del metal. Sin gases de combustión. Sin atmósfera de horno.
2. Por qué la inducción se adapta a las líneas rodantes modernas
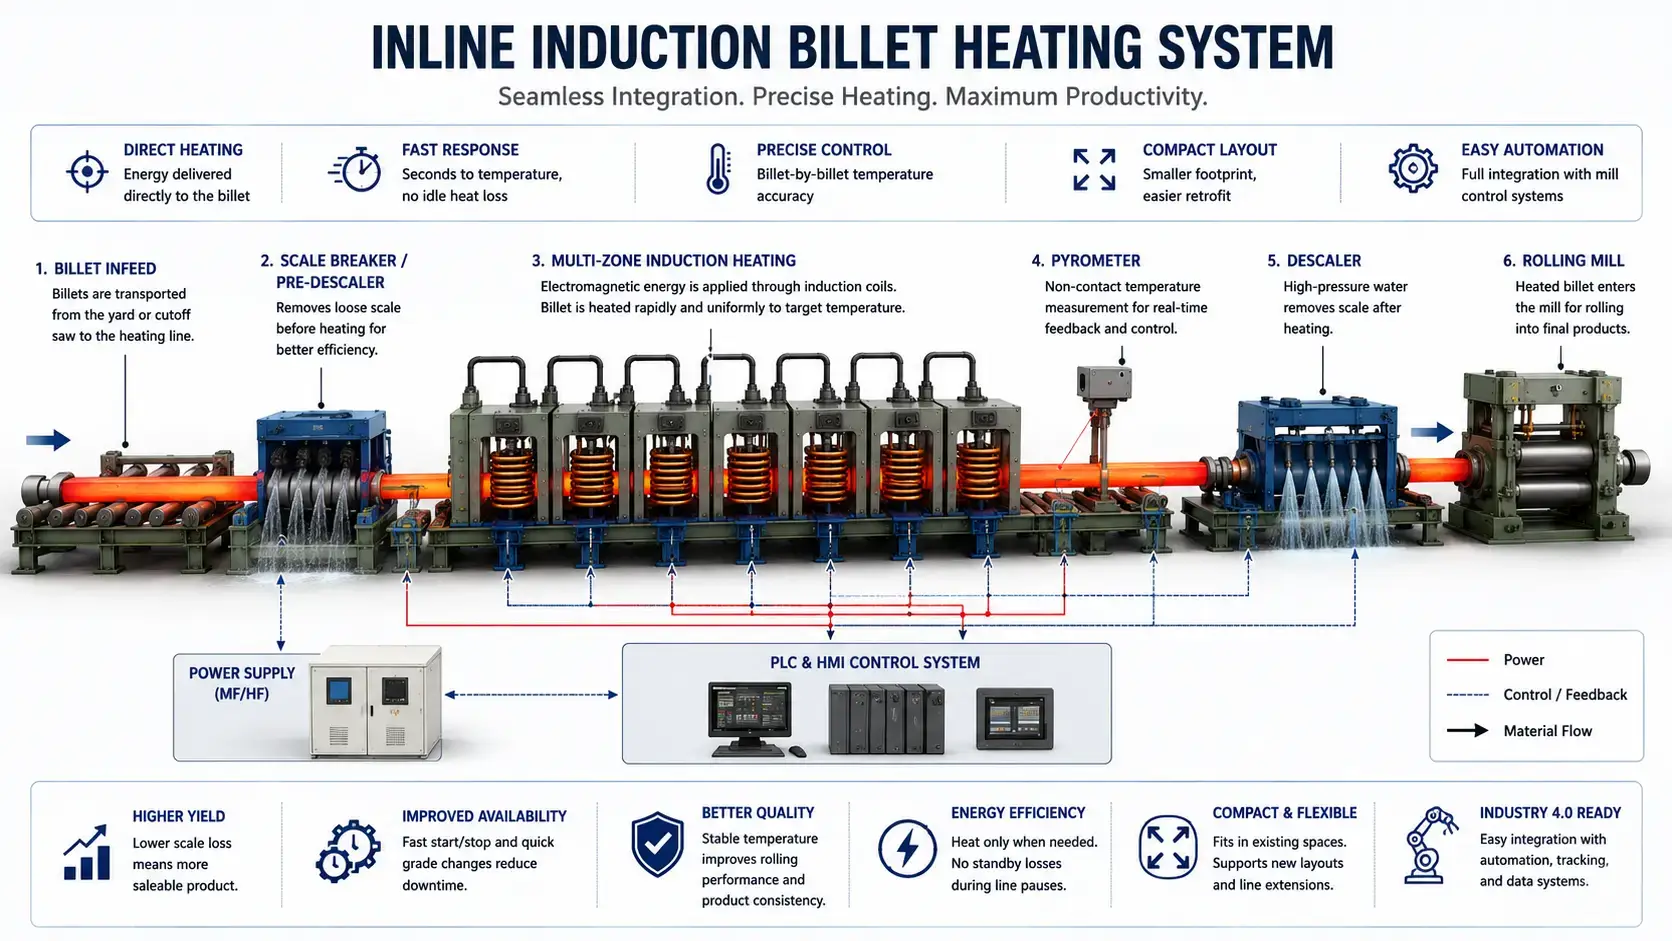
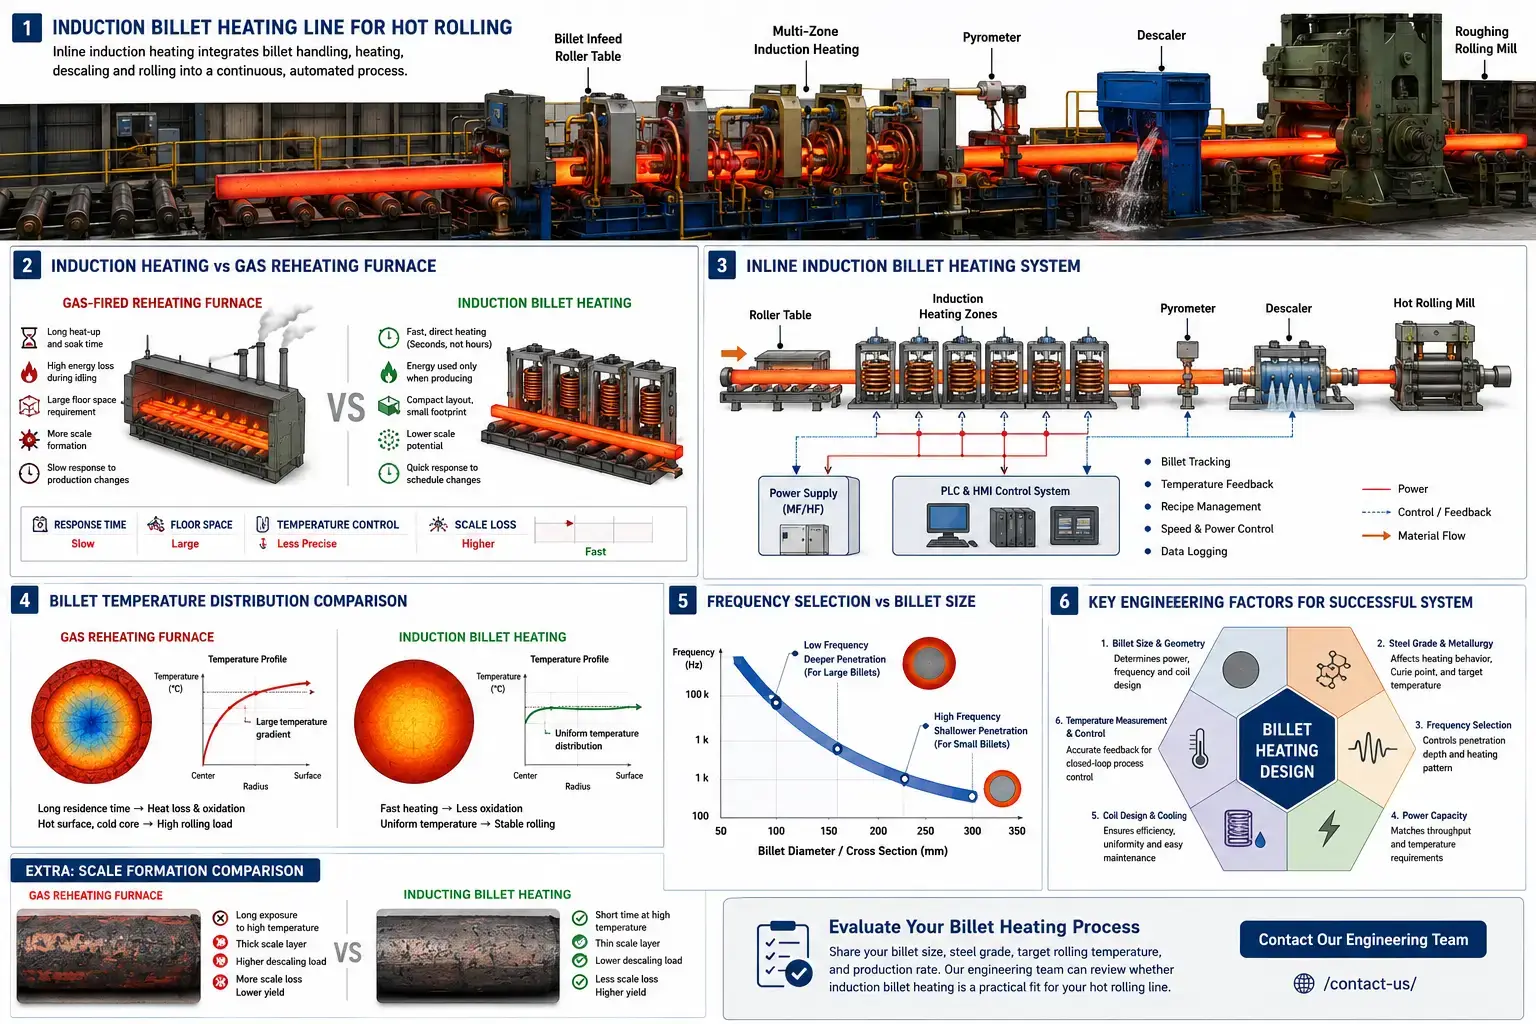
Calentamiento por inducción de lingotes integrados en línea. Manipulación de lingotes, descalcificación, soportes laminantes, automatización — todo conectado. No hay separación por lotes entre horno y molino.
Un horno de gas permanece a temperatura tanto si pasan los palanquillas como si no. Cambios de turno, cambios de troquel, transiciones de grado — el combustible sigue ardiendo. Un calentador de lingotes de inducción empieza y se detiene con la línea. Para molinos que ejecutan campañas cortas o horarios impredecibles, la pérdida de energía en inactividad cae a casi cero.
La repetibilidad de la temperatura influye directamente en la calidad del laminado. Bloques demasiado fríos — cargas de laminado más altas, defectos potenciales. Bloques demasiado calientes — pérdida de escamas, descarburización, crecimiento del grano, daño superficial. Cuál de estos domina depende del grado. Los sistemas de inducción fijan las condiciones de calentamiento mediante puntos de consigna de potencia, retroalimentación del pirómetro, seguimiento del bloque, y recetas del PLC. De un bloque al siguiente, de un turno al siguiente.
El espacio disponible determina la decisión en muchos proyectos de terrenos contaminados. Un horno de recalentamiento convencional consume un área considerable con zonas de permanencia largas y manejo de materiales. Los sistemas de inducción son compactos. Cuando el molino se está actualizando dentro de un edificio existente, espacio disponible, acceso de grúa, condiciones de la cimentación, y la elevación de la línea restringen las opciones. La inducción encaja donde un horno no lo hace.
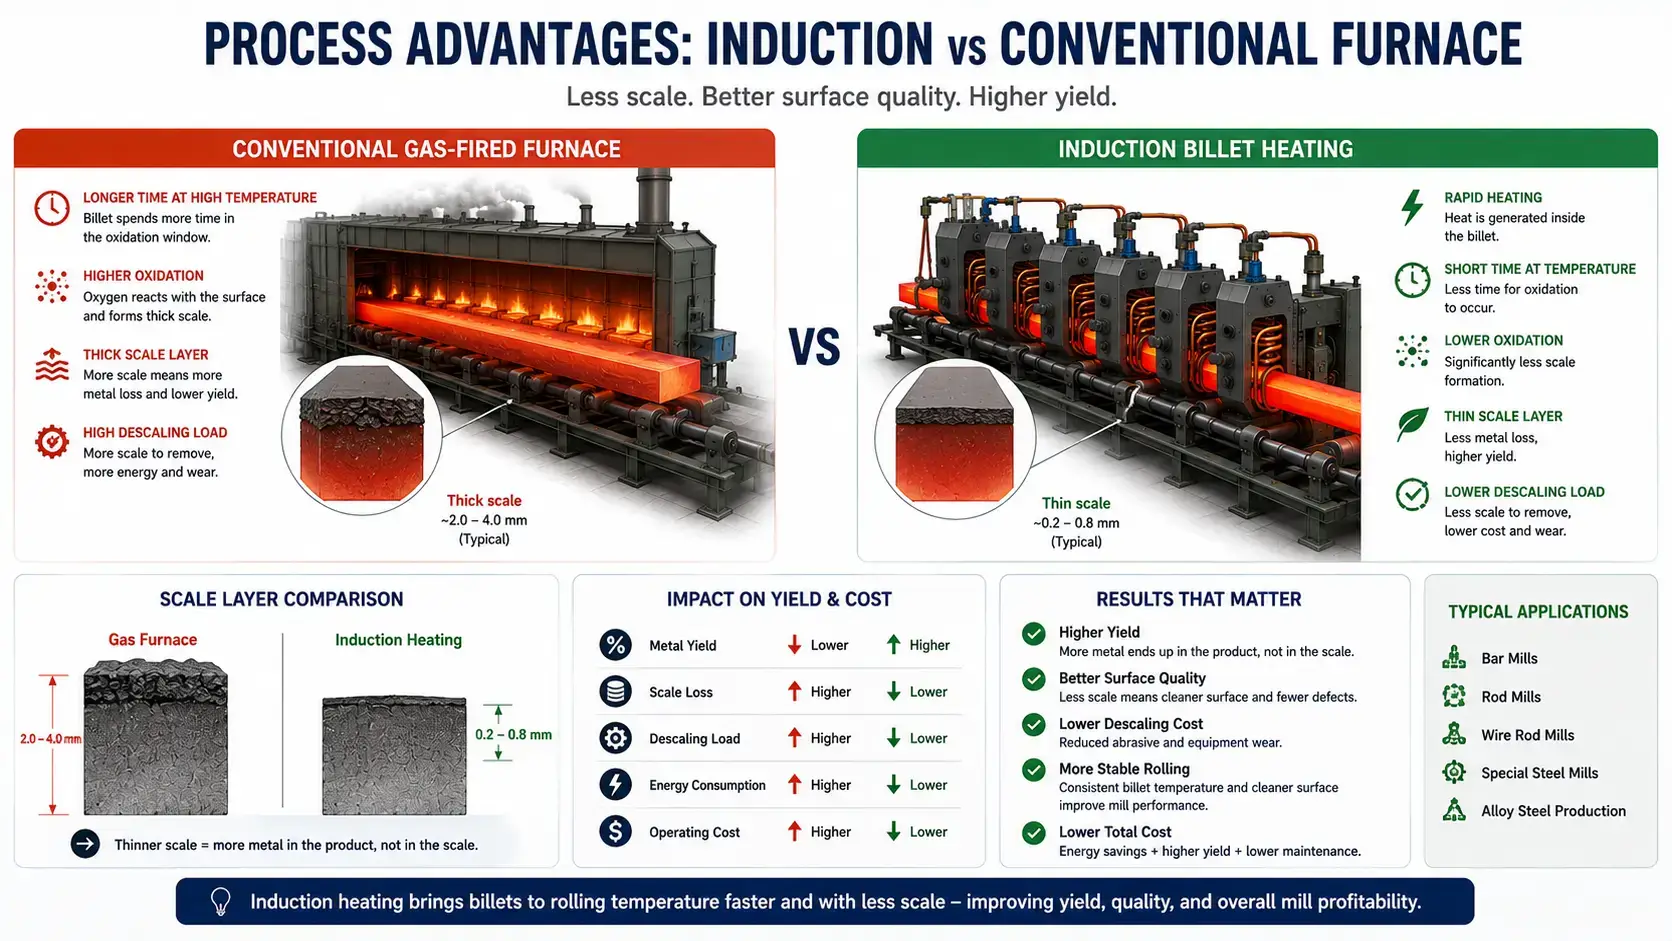
3. Ventajas del proceso frente a hornos convencionales
Mide la decisión en función de lo que realmente necesita la línea de rodamiento — no una comparación de hojas de cálculo de las calificaciones energéticas. Calentamiento por inducción de lingotes cambia todo el proceso, no solo el paso de calentamiento.
| Factor | Calentamiento por inducción de lingotes | Horno convencional |
|---|---|---|
| Formación de escalas | Los lingotes alcanzan la temperatura de laminación en minutos. Tiempo corto en la ventana de oxidación. Pérdida típica de escala 0,5–1% del peso del lingo. | Horas de tiempo de residencia a alta temperatura, atmósfera de combustión acelera la oxidación. Pérdida típica de escala 2–4%. |
| Flexibilidad de producción | Las recetas cambiaron en el software. Los operadores ajustan la potencia, velocidad, y zonas de calentamiento por sección del lingote. No hay inercia térmica para esperar entre cambios de grado. | Atmósfera del horno, temperaturas de zona, y tiempos de remojo requieren estabilización entre cambios de producto. Las zonas de transición a temperatura mixta arriesgan lingotes fuera de especificación. |
| Impacto térmico en la planta | Calor concentrado en la pieza de trabajo y área de la bobina. Entorno de trabajo controlado, menor carga de ventilación. | Calor radiante y convectivo liberado en el área circundante. Afecta la comodidad del operador, equipo cercano, carga térmica del edificio. |
| Compatibilidad con automatización | Integración limpia de PLC y HMI. las fuentes de alimentación aceptan recetas de producción, ajustar la salida según la presencia del lingote o la retroalimentación del pirómetro. Control en bucle cerrado lingote por lingote. | Control de combustión, Gestión de la temperatura de la zona, y regulación de la atmósfera agregan capas de control. Integración posible pero más compleja. |
Para molinos que producen múltiples productos, horarios variables, o especificaciones dimensionales estrictas, el selección de frecuencia, la capacidad de potencia, y la configuración de la bobina deben coincidir con el programa del lingote — los fundamentos están cubiertos en cómo funciona el calentamiento por inducción. Acierta con estas tres variables y las ventajas del proceso en la tabla se traducen directamente al piso de la planta. Falla en una y la brecha entre la inducción y el horno se cierra rápidamente.
4. Decisiones de ingeniería antes de cambiar
Cinco decisiones. Si cometes un error en cualquiera de ellas, el sistema rinde menos. Si te equivocas en dos, estarás comprando una segunda máquina en dos años.
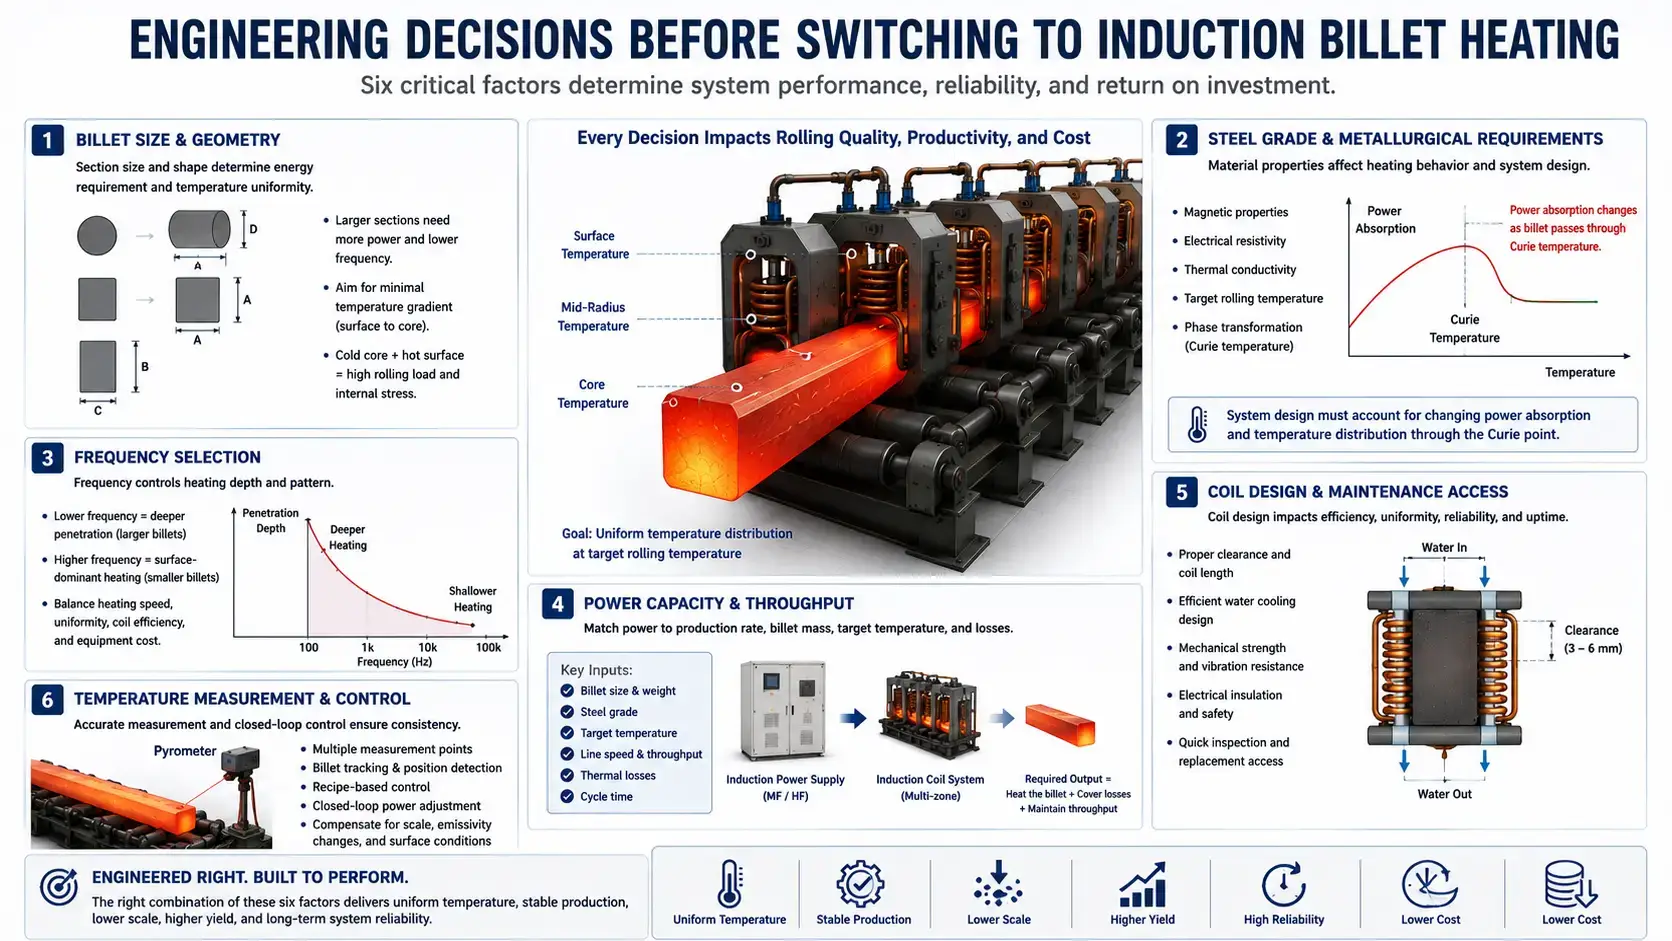
Especificación de la palanquilla y grado de acero. Secciones redondas, cuadradas, y rectangulares interactúan de manera diferente con la bobina de inducción. Las secciones más grandes requieren más energía y un control más estricto de la temperatura de la superficie al núcleo. Material de la capa sobre la geometría — acero al carbono, acero aleado, acero inoxidable, cobre, y aluminio tienen cada uno sus propias propiedades magnéticas, resistividad eléctrica, conductividad térmica, y temperatura objetivo de laminación. Para los lingotes de acero, el juego cambia en el punto de Curie. La absorción de energía cambia. La distribución de temperatura cambia. Selección de frecuencia, el control de energía, y el diseño de la zona de calentamiento deben tener en cuenta esta transición. Trata el lingote como un bloque uniforme y el perfil de temperatura a la entrada del molino te demostrará que estás equivocado.
Selección de frecuencia. La frecuencia determina la profundidad de la corriente inducida y, por lo tanto, el patrón de calentamiento. Las frecuencias bajas producen un calentamiento más profundo, crítico para lingotes más grandes. Las frecuencias altas proporcionan un calentamiento predominante en la superficie, útil para secciones más pequeñas. Para el calentamiento de lingotes antes del laminado en caliente, la selección de la frecuencia equilibra la velocidad de calentamiento, uniformidad de temperatura, la eficiencia de la bobina, y el costo del equipo. Si te equivocas, ninguna cantidad de potencia lo compensa.
Un estudio práctico de frecuencia necesita siete entradas:
— Diámetro del lingote o sección transversal
— Grado del material
— Temperatura de descarga requerida
— Gradiente de temperatura permitido
— Velocidad de línea y tasa de producción
— Rango de suministro de energía disponible
— Longitud del carrete y número de zonas de calentamiento
Todo obligatorio.
Capacidad de potencia y rendimiento. Comience desde la tasa de producción requerida. Calcule la masa del lingote, calor específico, incremento de temperatura objetivo, pérdidas térmicas, y tiempo de ciclo deseado. Una potencia insuficiente significa calentamiento lento, producción inestable, gradientes de temperatura excesivos. El equipo sobredimensionado desperdicia costo de capital y complica el control si la zonificación y la regulación no están diseñadas para el espacio libre superior. Cuando el molino maneja múltiples tamaños o calidades de billet, validar con cálculos de proceso y ensayos de calentamiento.
Diseño de la bobina y acceso para mantenimiento. La bobina de inducción es una herramienta del proceso: gobierna la eficiencia del calentamiento, uniformidad de temperatura, confiabilidad, y mantenibilidad. El diseño debe tener en cuenta la holgura del billet, gestión de escamas, flujo de enfriamiento, soporte mecánico, aislamiento eléctrico, y reemplazo rápido. Los entornos de laminación someten a las bobinas a vibraciones, calentamiento, agua, escala, y a un abuso mecánico. Si el acceso para inspección requiere una escalera, un espejo, y tres llaves hexagonales, el diseño de la bobina falló.
Relacionado: fundamentos del diseño de bobinas, sistemas de enfriamiento por agua.
Medición y control de temperatura. Los pirómetros monitorean la temperatura del lingote. Escala, los cambios de emisividad, el rociado de agua, el movimiento del lingote, y la condición de la superficie interfieren con las lecturas. Un sistema de control robusto utiliza múltiples puntos de medición, seguimiento del bloque, control basado en recetas, y ajuste de potencia en lazo cerrado. Measure the temperature that matters to the process — not the easiest surface point to reach with a sensor.
5. Where Induction Delivers the Fastest Payback
Barra, rod, and wire rod mills get the most from induction when billet size ranges are manageable and throughput matches available power.
Specialty steel and alloy producers run smaller batches and more frequent grade changes than commodity mills. Furnace scheduling and thermal transitions create downtime between products. La inducción reduce ese tiempo de inactividad cambiando las recetas en el software — no hay atmósfera del horno que reacondicionar, no hay inercia térmica que esperar.
El calentamiento por presión en línea resuelve un problema más específico. El horno existente permanece. La inducción se sitúa aguas abajo como un amplificador, compensando la pérdida de temperatura entre soportes o soportando una mayor velocidad de rodamiento cuando el horno por sí solo falla.
El calentamiento parcial y de extremo cubren los casos restantes — forja, conformado localizado, preparación defectuosa. Un horno convencional no puede proporcionar calentamiento selectivo. La inducción lo hace. Por eso domina la forja, formado, soldadura por inducción, temple por inducción, y el tratamiento térmico.
6. Qué se equivoca en la conversación sobre calentamiento de lingotes por inducción
La conversación sobre calentamiento por inducción está llena de afirmaciones simplificadas.
«La inducción siempre cuesta menos operar.» La inducción reduce el desperdicio de energía cuando los hornos permanecen inactivos por largos periodos o funcionan por debajo de su capacidad. Pero el costo de la electricidad, los cargos por demanda de energía, la tasa de utilización, y la eficiencia de calentamiento afectan todos el costo de operación. Suma combustible, electricidad, pérdida por escala, mantenimiento, tiempo de arranque, mano de obra, ventilación, cumplimiento de emisiones, y flexibilidad de producción. A menudo, los beneficios del proceso superan la comparación de energía, pero la hoja de cálculo no siempre se inclina en una dirección.
«La velocidad de calentamiento es la razón principal para cambiar.» La velocidad importa. Control de temperatura, compatibilidad con la automatización, menor pérdida de escala, reducción del espacio en planta, y cambios de producción más rápidos son igual de importantes. Para un laminador, la métrica es la temperatura de entrada al molino estable con el rendimiento requerido y resultados metalúrgicos aceptables. La velocidad sirve para esa métrica. It is not the metric.
«Any induction power supply can heat billets.» Billet heating demands a power supply, coil system, sistema de enfriamiento, los controles, and material handling built for heavy-duty continuous operation. Rolling mills are unforgiving — continuous operation, escala, calentamiento, water exposure, electrical noise, mechanical impact. Los detalles del diseño industrial separan una máquina que funciona durante años de una que muere en seis meses.
«La inducción elimina todos los gradientes de temperatura.» No es así. Los gradientes dependen del tamaño de la sección, frecuencia, densidad de potencia, Tiempo de calentamiento, y de las propiedades del material. Diseñe para el requisito del proceso, no para la afirmación del catálogo.
Conclusión clave
Los molinos de laminación cambian a Calentamiento por inducción de lingotes para una respuesta más rápida, control de temperatura más preciso, menor potencial de escamas, y diseños compactos que se ajustan a los edificios existentes. El sistema rinde cuando se diseña en torno al tamaño del lingote, mezcla de calidades, rendimiento, frecuencia, la capacidad de potencia, diseño de bobinas, la refrigeración, y retroalimentación de temperatura. Cómpralo como un calentador independiente y perderás el punto—y el rendimiento.
Preguntas frecuentes
q: ¿Es adecuado el calentamiento por inducción de lingotes para todos los laminadores en caliente??
A: No. Grandes secciones y un tonelaje continuo extremadamente alto todavía justifican una comparación detallada con la calefacción basada en horno. La inducción funciona cuando el tamaño del lingote, la tasa de producción, la energía eléctrica disponible, y los requisitos de temperatura coinciden.
q: ¿Puede la calefacción por inducción de lingotes reducir la pérdida por escama??
A: En la mayoría de las aplicaciones, sí, a veces lo suficiente como para justificar el costo de capital solo por la mejora del rendimiento. Debido a que la inducción calienta los lingotes rápidamente y reduce el tiempo a alta temperatura, la oxidación disminuye en comparación con los tiempos prolongados de residencia en el horno. La reducción real depende de la calidad del acero, la temperatura, ciclo de calentamiento, condición superficial, y atmósfera del proceso.
q: ¿Qué frecuencia se utiliza para el calentamiento por inducción de lingotes??
A: Los lingotes más grandes necesitan frecuencias más bajas para un calentamiento más profundo. Las secciones más pequeñas usan frecuencias más altas. La selección final debe basarse en cálculos de calentamiento, objetivos de producción, y diseño de bobina — no una regla general.
q: ¿Se puede añadir inducción a un laminador existente??
A: Sí. Los sistemas de inducción se instalan como calentadores en línea, calentadores de refuerzo, o como reemplazos de equipos antiguos. Las reconversiones de inducción en brownfield se encuentran entre los proyectos más comunes en el sector en este momento. El proyecto debe evaluar el espacio de piso, manejo de palanquillas, infraestructura eléctrica, agua de enfriamiento, integración de automatización, y protección de seguridad.
Evalúe su proceso de calentamiento de palanquillas
Comparta el tamaño de su palanquilla, grado de acero, temperatura objetivo de laminación, y tasa de producción. Nuestro equipo de ingeniería puede revisar si el calentamiento por inducción de lingotes es una opción práctica para su línea de laminación en caliente.


