
Zanim kupisz maszynę do indukcyjnego osadzania na wcisk: 6 Decyzje, które mają znaczenie
Większość maszyna do indukcyjnego osadzania na wcisk zakupy zaczynają się od mocy. Powinny zaczynać się od rysunku części. Kilowaty mają znaczenie, ale odpowiadają na pytanie, którego jeszcze nie zadałeś: ile rozszerzenia potrzebujesz, jak szybko, i jak powtarzalnie? Jeśli nie możesz określić tych trzech liczb, figura na tabliczce znamionowej nic nie znaczy.
Maszyna, która zwraca się w ciągu dwunastu miesięcy, i taka, która zbiera kurz, zwykle dzieli sześć decyzji — wszystkie podjęte przed podpisaniem zamówienia.
1. Czy rozumiesz, czego faktycznie wymaga proces?
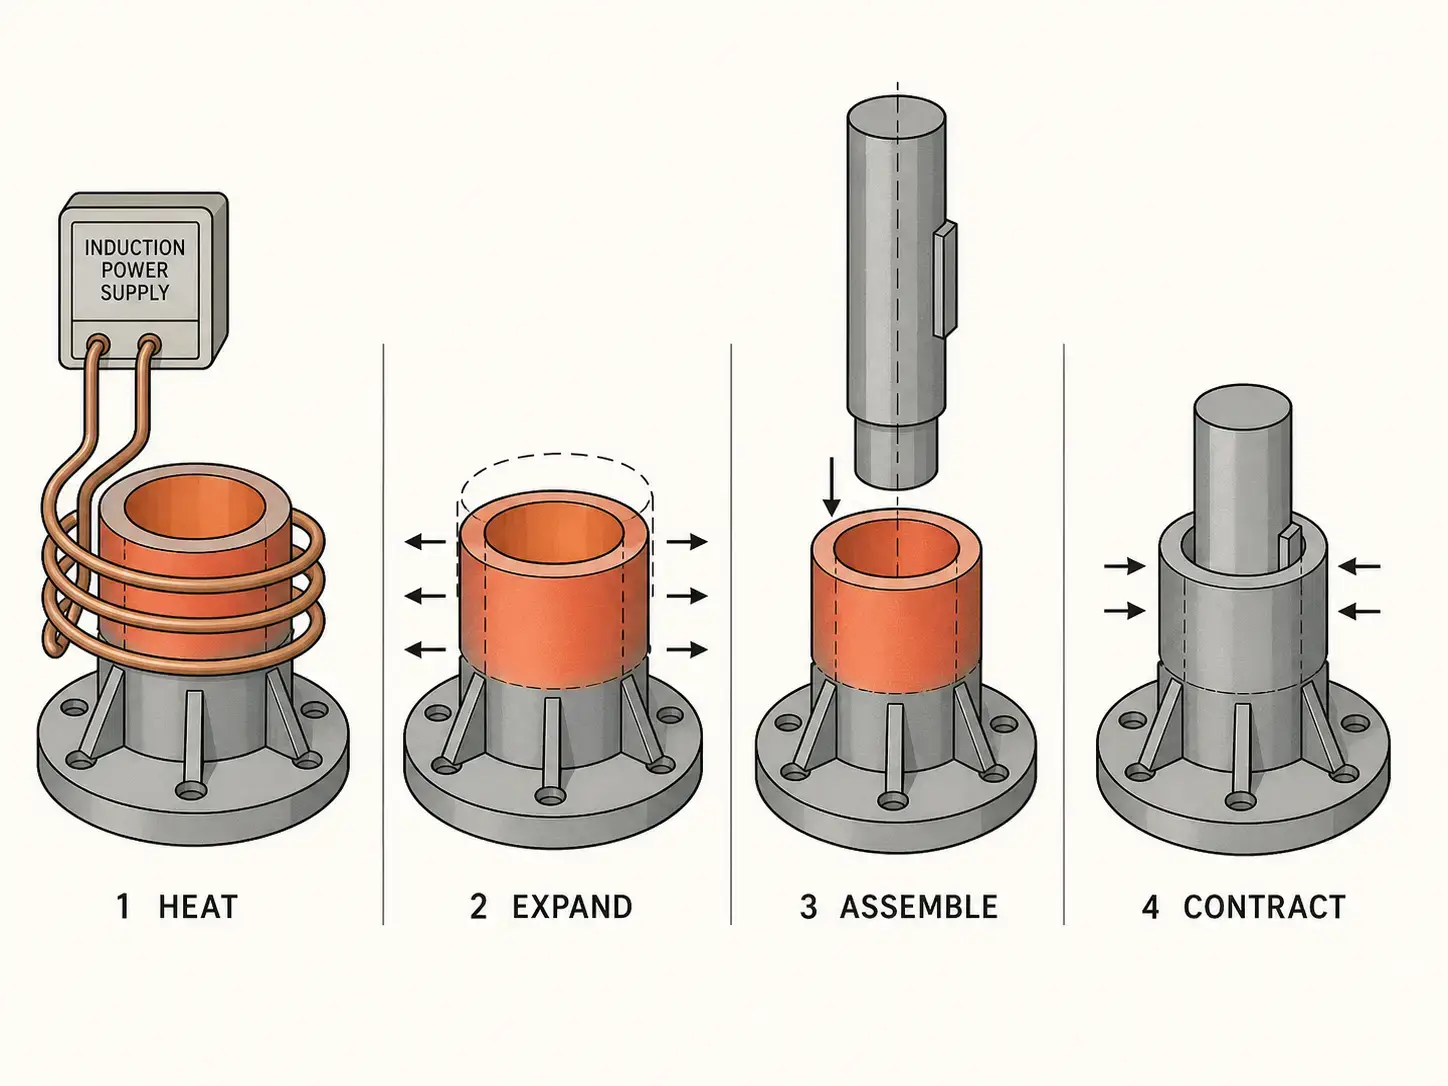
A maszyna do indukcyjnego osadzania na wcisk wykorzystuje ogrzewanie elektromagnetyczne indukcja rozszerzyć metalowy element, aby mógł przyjąć inny element w ciasnym dopasowaniu. Po montażu, podgrzewana część zewnętrzna stygnie i kurczy się, tworząc mocne połączenie mechaniczne—bez klejów, bez spawania, bez elementów złącznych. Typowe zastosowania obejmują uchwyty narzędzi, wirniki silników, zespoły przekładni, miejsca łożyskowania, sprzęgieł, wały, i tuleje.
Indukcja ogrzewa tylko ten element, który trzeba rozszerzyć, a nie całą zespołę. Szybsze cykle niż w piecu, lepsza powtarzalność niż przy palniku, brak kąpieli olejowej do utrzymania. To nie ma znaczenia, jeśli okno procesu jest nieprawidłowe.
Zanim porównasz modele maszyn, najpierw umieść montaż na papierze:
— Materiał komponentu zewnętrznego, gatunek, i stan po obróbce cieplnej
— Materiał komponentu wewnętrznego
— Średnica zewnętrzna, średnica wewnętrzna, i długość nagrzanego elementu
— Zakres dopasowania wciskowego i wymagana luz montażowy
— Docelowa rozszerzalność lub docelowa temperatura
— Maksymalna dopuszczalna temperatura
— Powłoki części, powłoki galwaniczne, lub warunki powierzchni
— Wymagany czas cyklu i wolumen produkcji na zmianę
— Metoda ładowania: ręczna, półautomatyczna, lub w pełni zautomatyzowana
Stan materiału jest krytyczny. Jeśli część została już utwardzona i odpuszczona, temperatura nagrzewania do montażu w ciasnym pasowaniu musi pozostać co najmniej 20–30°°C poniżej pierwotnej temperatury odpuszczania. Przekroczenie tego progu grozi zmniejszeniem twardości, zmianą wymiarów, lub pogorszeniem stanu powierzchni. Dla części o węższych limitach termicznych, przejrzyj okno procesu wraz ze swoimi hartowanie indukcyjne parametrami, aby potwierdzić, że margines temperatury jest wystarczający.
2. Która konfiguracja maszyny pasuje do Twojej produkcji?
Wybierz konfigurację w oparciu o część, nie katalog. geometrię części, waga, wolumen produkcji, i sposób, w jaki montaż przemieszcza się przez Twój zakład, decydują o układzie.
| Konfiguracja | Najlepsze do | Typowy wolumen |
|---|---|---|
| Stojak stołowy | uchwyty narzędzi, małe precyzyjne zespoły, prace w narzędziowni lub konserwacyjne | Niski |
| Pionowy | Wały, tuleje, rotory, zespoły łożysk — grawitacja wspomaga wyrównanie | Niski–średni |
| Poziomy | Długie wały, rury, cylindryczne komponenty niewygodne w obsłudze pionowej | Niski–wysoki |
| Indeksowanie obrotowe | Wielostanowiskowy: załaduj, temperaturze, montaż, rozładuj w oddzielnych pozycjach | Średnia–wysoki |
| Robotyczny / komórka przenośnikowa | Produkcja inline z krótkim czasem taktu, ścieżkowalność, lub cele redukcji zatrudnienia | Wysoka |
| Niestandardowe | Ciężki, niekształtne, lub trudne w obsłudze komponenty wykraczające poza standardowe narzędzia | Różnie |
Wielu kupujących potrzebuje jednej maszyny do obsługi całej rodziny części. Jest to praktyczne, gdy części mają podobne materiały, średnice, i długości ogrzewania. Jednak maszyna rozciągnięta tak, aby obejmowała zbyt szeroki zakres, często staje się nieefektywna, drogi, lub trudne w obróbce. Dobry dostawca powinien przejrzeć całą rodzinę części i określić, które części mogą mieć wspólne cewki, oprawy, i przepisy. W niektórych przypadkach, dwie mniejsze dedykowane stacje zapewniają lepszą wydajność i prostszą obsługę niż jeden przerośnięty uniwersalny system.
3. Moc, Częstotliwość, i czas cyklu—Czy testowałeś czy zgadywałeś?
Moc określa, jak szybko maszyna dostarcza ciepło. Częstotliwość określa, gdzie skoncentrowane jest ciepło. Do dopasowania kurczliwego, celem jest podgrzanie wystarczającej ilości zewnętrznego elementu, aby uzyskać równomierną rozszerzalność otworu w obszarze dopasowania—nie tylko powierzchni, i nie tak głęboko, aby wewnętrzna część otrzymała niepotrzebne ciepło przed montażem.
— Mniejsze, cieńsze części zazwyczaj używają wyższej częstotliwość (energia koncentruje się blisko powierzchni, szybsze rozszerzanie otworu w przypadku elementów cienkościennych)
— Większe lub grubsze części zazwyczaj wymagają niższych częstotliwości (głębsza penetracja prądu w celu rozszerzenia pełnej grubości ścianki)
— Wyższa moc może skrócić czas nagrzewania, ale tylko wtedy, gdy konstrukcja cewki i części zapewnia wydajne połączenie
— Nadmierna moc bez odpowiedniej kontroli powoduje przegrzanie, gorące punkty, lub częściowe zniekształcenie
Nie dobieraj zasilacza wyłącznie na podstawie średnicy części. Dwie części o tej samej średnicy zewnętrznej mogą wymagać różnych poziomów mocy, jeśli grubość ścianki, klasa materiału, podgrzewana długość, lub zmiany limitów temperatury. Jedynym sposobem potwierdzenia mocy i częstotliwości jest testowanie aplikacji—czas nagrzewania dokumentu, temperatura końcowa, zmierzona ekspansja, wygląd części, i powtarzalność montażu rzeczywistych komponentów.
Jeszcze jedno: pięciosekundowy cykl nagrzewania nic nie znaczy, jeśli operator potrzebuje dwudziestu sekund na załadowanie i ustawienie zespołu. Wąskim gardłem jest zwykle obsługa, nie grzeje.
4. Czy cewka jest zaprojektowana pod Twoją część?
Cewka indukcyjna to miejsce, w którym maszyna styka się z częścią. Nawet wysokiej jakości zasilacz będzie działał słabo przy złej geometrii cewki. Do dopasowania kurczliwego, cewka musi wkładać energię w wymaganą strefę grzewczą z dobrą jednorodnością obwodową—nierównomierne ogrzewanie powoduje nierównomierną rozszerzalność, a nierównomierna rozszerzalność sprawia, że montaż jest niejednolity.
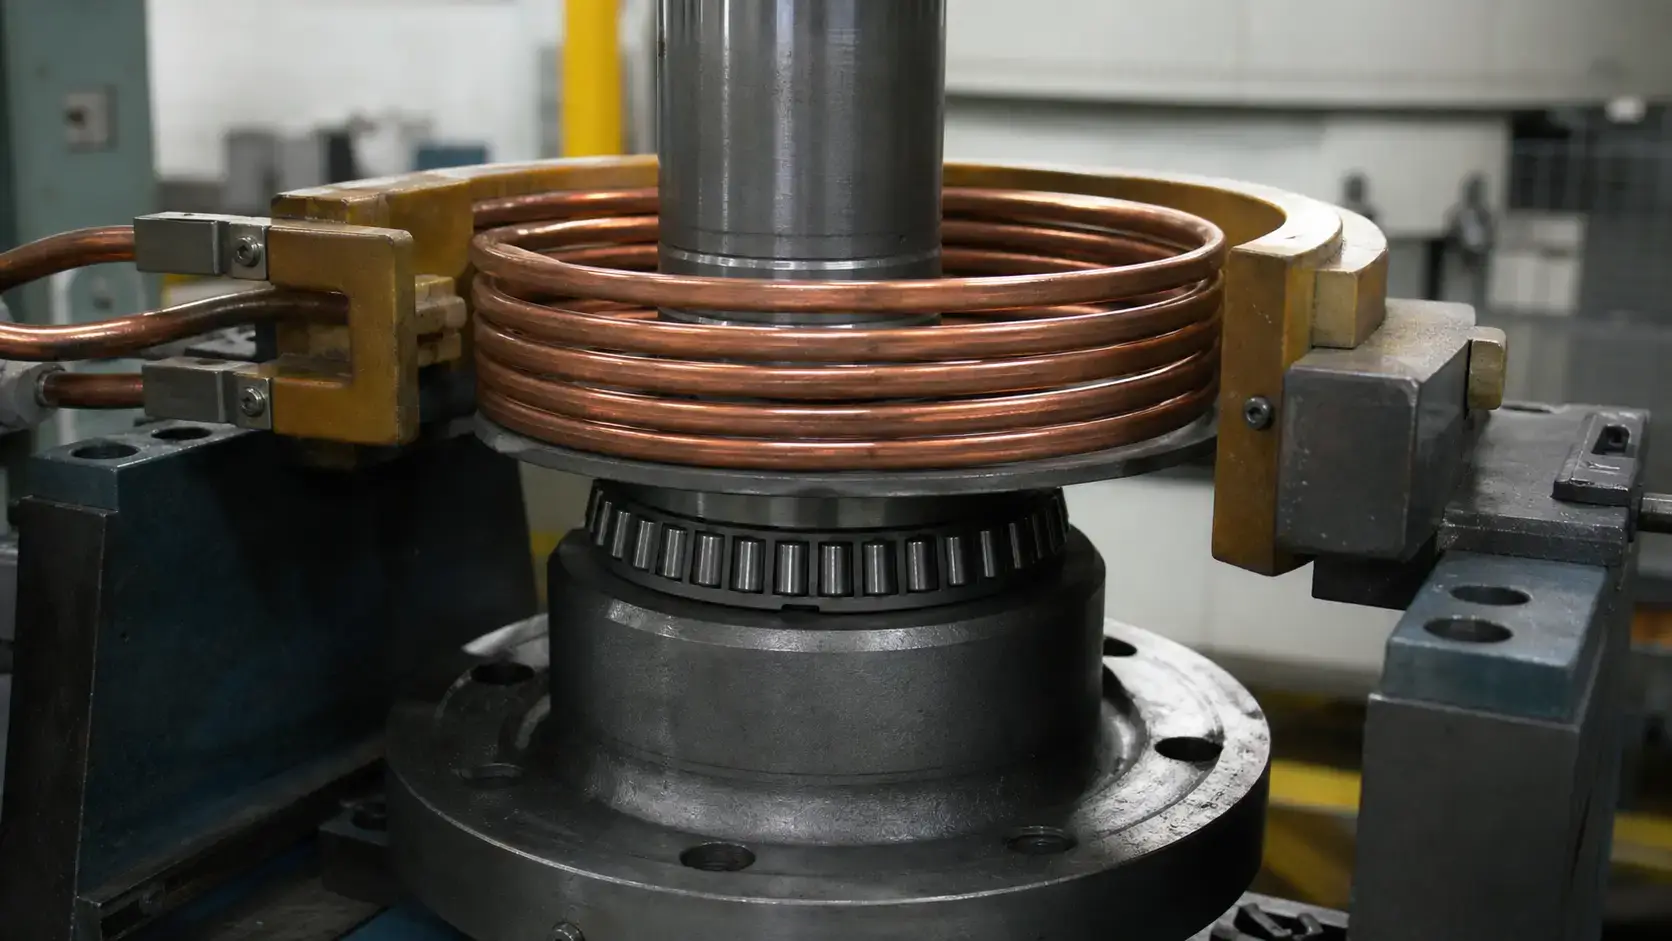
Dobra Projektowanie cewki indukcyjnej dla obkurczania odpowiada za:
| Czynnik | Co to oznacza dla obkurczania |
|---|---|
| Długość nagrzewania & Położenie otworu | Określa strefę nawinięcia cewki — energia musi dotrzeć do pełnego obszaru dopasowania |
| Prześwit między cewką a częścią | Zbyt szeroki traci efektywność sprzęgła; zbyt ciasne ryzyko kontaktu podczas załadunku |
| Równomierność temperatury | Nierównomierne ogrzewanie = nierównomierne rozszerzanie = nierównomierne składanie i potencjalne niewyrównanie |
| Koncentratory strumienia magnetycznego | wymagane w pobliżu ramion, kołnierzy, lub cechy wrażliwe na ciepło do kierowania energią |
| Zmienność między częściami | Przesuwa wzór nagrzewania; Oprawa powinna wymuszać spójne pozycjonowanie części |
| Praca chłodzenia cewki | Musi wytrzymać długotrwałe obciążenie cieplne produkcji bez dryfu lub awarii |
| Dostęp do konserwacji | Wymiana cewki nie powinna wymagać rozbierania maszyny na części |
Pozycjonowanie cewki względem części musi być powtarzalne. Jeżeli operator może załadować część na różnych wysokościach lub przesunięciach, wzór nagrzewania się przesuwa—powodując nierównomierną dylatację, powolny montaż, lub miejscowe przegrzewanie się. Przyrządy produkcyjne powinny prowadzić część do pozycji bez zmuszania operatora do ręcznych korekt w pobliżu gorącego elementu.
Montaż z wciskaniem termicznym również wymaga synchronizacji. Część musi być podgrzana, przeniesiona lub zmontowana, i usiąść, zanim straci zbyt dużą temperaturę. Powolna lub niezręczna sekwencja manipulacji zmniejsza dostępne okno montażu. Do cięższych części, prowadnice pneumatyczne lub serwo, mechanizmy podnoszenia pionowego, lub może być konieczne automatyczne ładowanie. Konstrukcja osprzętu jest często tak samo ważna jak konstrukcja cewki.
5. Ile kontroli procesu faktycznie potrzebujesz?
Włączenie ogrzewania, wyłączenie ogrzewania jest minimalne. System produkcyjny wymaga powtarzalnego dostarczania energii, weryfikowalne pozycjonowanie części, oraz zapis procesu—szczególnie gdy część ma stan poddany obróbce cieplnej, której nie można sobie pozwolić zmienić.
Cztery podejścia, w kolejności zwiększającej ochrony:
— sterowanie czasowe—proste, skuteczne, gdy nadchodzące części są zgodne pod względem geometrii i temperatury początkowej
— sterowanie oparte na mocy—utrzymuje ustalony poziom mocy, dostosowuje się do drobnych wahań obciążenia
— Sprzężenie zwrotne temperatury (pirometr na podczerwień lub czujnik kontaktowy)—zapewnia najlepszą ochronę, gdy limity temperatury są napięte lub gdy warunki startowe różnią się część do części
— sterowanie oparte na przepisach—przechowuje parametry dla numeru części, redukuje błędy operatora podczas zmian ustawień
Gdy śledzenie jest istotne, określ te:
— Sterowanie mocą w pętli zamkniętej z regulacją w czasie rzeczywistym
— Wykrywanie obecności części (zapobiega suchym biegom i pominiętym cyklom)
— Monitorowanie przepływu chłodzenia cewki z alarmem progowym
— Rejestrowanie danych z zapisami cykli oznaczonymi czasem
— Integracja kodów kreskowych lub MES dla śledzenia na poziomie części
— Dostęp do parametrów chroniony hasłem, aby zapobiec nieautoryzowanym zmianom
Nie automatyzuj tylko dlatego, że możesz. Ręczna jednostka stołowa jest odpowiednią maszyną do pracy w warsztacie narzędziowym, utrzymanie, i rodziny części o niskiej objętości. W pełni zautomatyzowana komórka zwraca się, gdy takt czas spada poniżej 30 sekundy, lub gdy identyfikowalność i koszt pracy przechylają bilans. Jeśli nie możesz zapisać okresu zwrotu dla automatyzacji, prawdopodobnie jeszcze jej nie potrzebujesz.
6. Czy przetrwa na Twojej hali produkcyjnej?
A maszyna do indukcyjnego osadzania na wcisk działa na hali produkcyjnej. Skala, olej, układy scalone, mgiełka chłodząca, drgania, ruch wózków widłowych, i operator na trzeciej zmianie, który ładuje części inaczej niż ten na pierwszej zmianie—wszystko to wpływa na niezawodność. Określ dla tego środowiska.
Chłodzenie jest pierwszą rzeczą, którą trzeba zrobić poprawnie. Niewystarczające chłodzenie skraca żywotność zasilania, powoduje uciążliwe uszkodzenia, i powoduje nieregularne ogrzewanie. Większość systemów przemysłowych stosuje pętlę zamkniętą układzie chłodzenia wodą. Weryfikacja przepływu, ciśnienie, Przewodność, oraz zakres temperatur przed zakupem—woda z elektrowni nie zawsze jest odpowiednia bez filtracji lub wymiany ciepła.
wymagania bezpieczeństwa zależą od temperatury części, układu maszyny, poziomu napięcia, oraz dostępu operatora. co najmniej:
— zabezpieczenia i blokady wokół gorących części i punktów zaciskowych
— awaryjne zatrzymania w zasięgu operatora
— ochrona napięcia cewki i magistrali
— Wyraźna wskazówka stanu cyklu widoczna z stanowiska operatora
— Dostęp do blokady/oznaczenia do prac konserwacyjnych
Jeżeli Twój zespół konserwacyjny potrzebuje drabiny, lustra, i trzech kluczy imbusowych tylko po to, by skontrolować cewkę, maszynę zaprojektował ktoś, kto nigdy nie pracował na linii produkcyjnej. Cewki, węże, oprawy, i czujniki muszą być osiągalne. Częste przezbrojenia wymagają szybkiej, powtarzalnej wymiany cewek—bez ponownej regulacji, bez zgadywania. Maszyna stojąca obok centrów obróbczych wymaga ochrony przed wiórami i mgłą chłodziwa. Maszyna na hali kuźni potrzebuje cięższych osłon, bardziej wydajne chłodzenie, i sterowanie na tyle proste, aby obsługiwać w rękawicach.
Rama i oprzyrządowanie muszą bezpiecznie wspierać część podczas podgrzewania i montażu. Zła ergonomia lub niestabilne mocowanie powodują problemy z jakością, nawet gdy proces nagrzewania jest prawidłowy. Każdy element systemu nagrzewania indukcyjnego musi działać razem w warunkach produkcyjnych—nie tylko w ofercie.
Klucz na wynos
Sześć decyzji. Jeśli popełnisz jedną pomyłkę, maszyna pracuje poniżej wydajności. Jeśli popełnisz dwie, w ciągu dwóch lat będziesz kupować drugą maszynę. Moc jest drukowana na tabliczce z nazwą. Wszystko inne—definicja procesu, konfiguracja maszyny, częstotliwość, geometrii cewki, logika sterowania, kompatybilność z halą produkcyjną—ustalana przed pisaniem wyceny. Przynieś rysunki części, dane dopasowania, limity temperatury, oraz realistyczny czas cyklu na pierwszą rozmowę z dostawcą. Jeśli ich propozycja pominie którykolwiek z powyższych sześciu obszarów, znajdź innego dostawcę.
Q: jakie informacje potrzebuje dostawca, aby dobrać rozmiar maszyny do kurczenia się indukcji?
A: rysunki części, dane materiałowe, tolerancje dopasowania, wymagana temperatura rozszerzalności lub docelowa, podgrzewana długość, wydajność produkcji, metoda obciążenia, oraz dostępne instalacje. jeśli część jest powłokowa, hartowana, lub wrażliwa na temperaturę, przekazuje tę informację wcześnie—wpływa bezpośrednio na moc, częstotliwość, i okno procesowe.
Q: czy złączka indukcyjna jest szybsza niż ogrzewanie piekarnika?
A: Tak, zazwyczaj znacznie szybsze. indukcja podgrzewa lokalnie tylko zewnętrzny komponent, doprowadza go do temperatury rozprężania w sekundy zamiast minut. zmniejsza także zużycie energii, powierzchnia podłogi, oraz niepotrzebne narażenie na ciepło całej części. Piekarniki mogą nadal nadawać się do pracy przy małej liczbie sztuk lub bardzo dużych komponentach, gdzie czas cyklu nie jest głównym ograniczeniem.
Q: Czy jedna maszyna do nagrzewania indukcyjnego może obsługiwać różne rozmiary części?
A: Tak, jeśli rodzina części jest przeglądana podczas projektowania. System będzie potrzebował wielu cewek, oprawy, oraz przechowywanych przepisów. Jeśli zakres jest zbyt szeroki, dwa dedykowane stanowiska często przewyższają jedną nadmiernie dużą maszynę.
Uzyskaj przegląd aplikacji dla procesu pasowania na gorąco
Prześlij nam rysunki części i wymagania dotyczące dopasowania. Powiemy ci, jaka moc, częstotliwość, i konfiguracja cewki ma sens—zanim wydasz cokolwiek na sprzęt.


