
Induktionserwärmung im Eisenbahnbau: Anwendungen, Prozesskontrolle, und Ausrüstungsauswahl
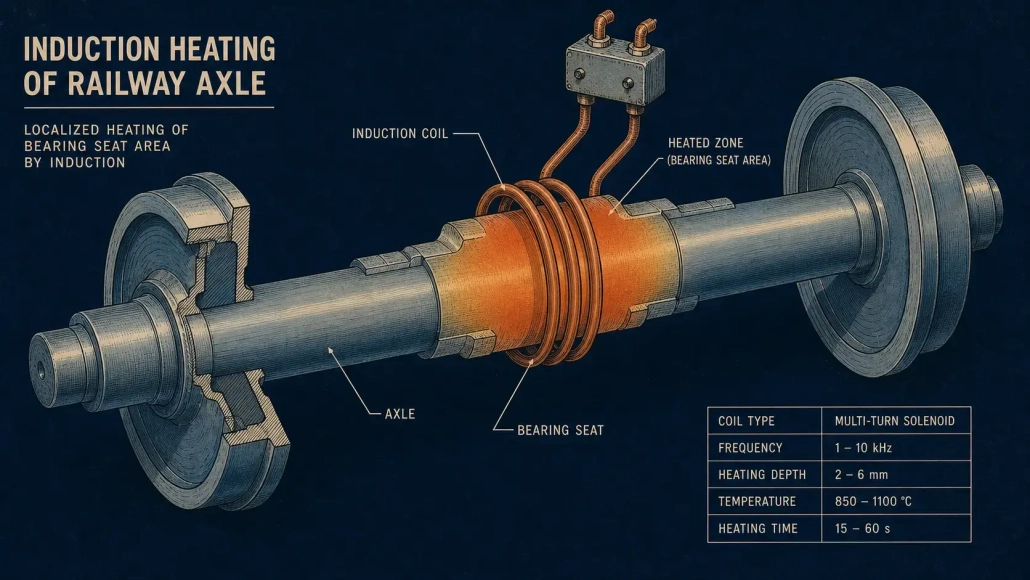
Eisenbahnteile sind schwer und sicherheitskritisch. Wenn sie Wärme brauchen, Es befindet sich normalerweise in einem bestimmten Bereich – einem Lagersitz, eine Radnabe, ein Schienenende. Nicht die gesamte Komponente. Eisenbahnherstellung mit Induktionserwärmung Bringt die Wärme durch elektromagnetische Kopplung genau dorthin, wo sie benötigt wird: keine Flamme, Kein Ofen warten, keine Heizung, was nicht heiß sein muss. Grundlagen der Induktionserwärmung deckt die Physik ab.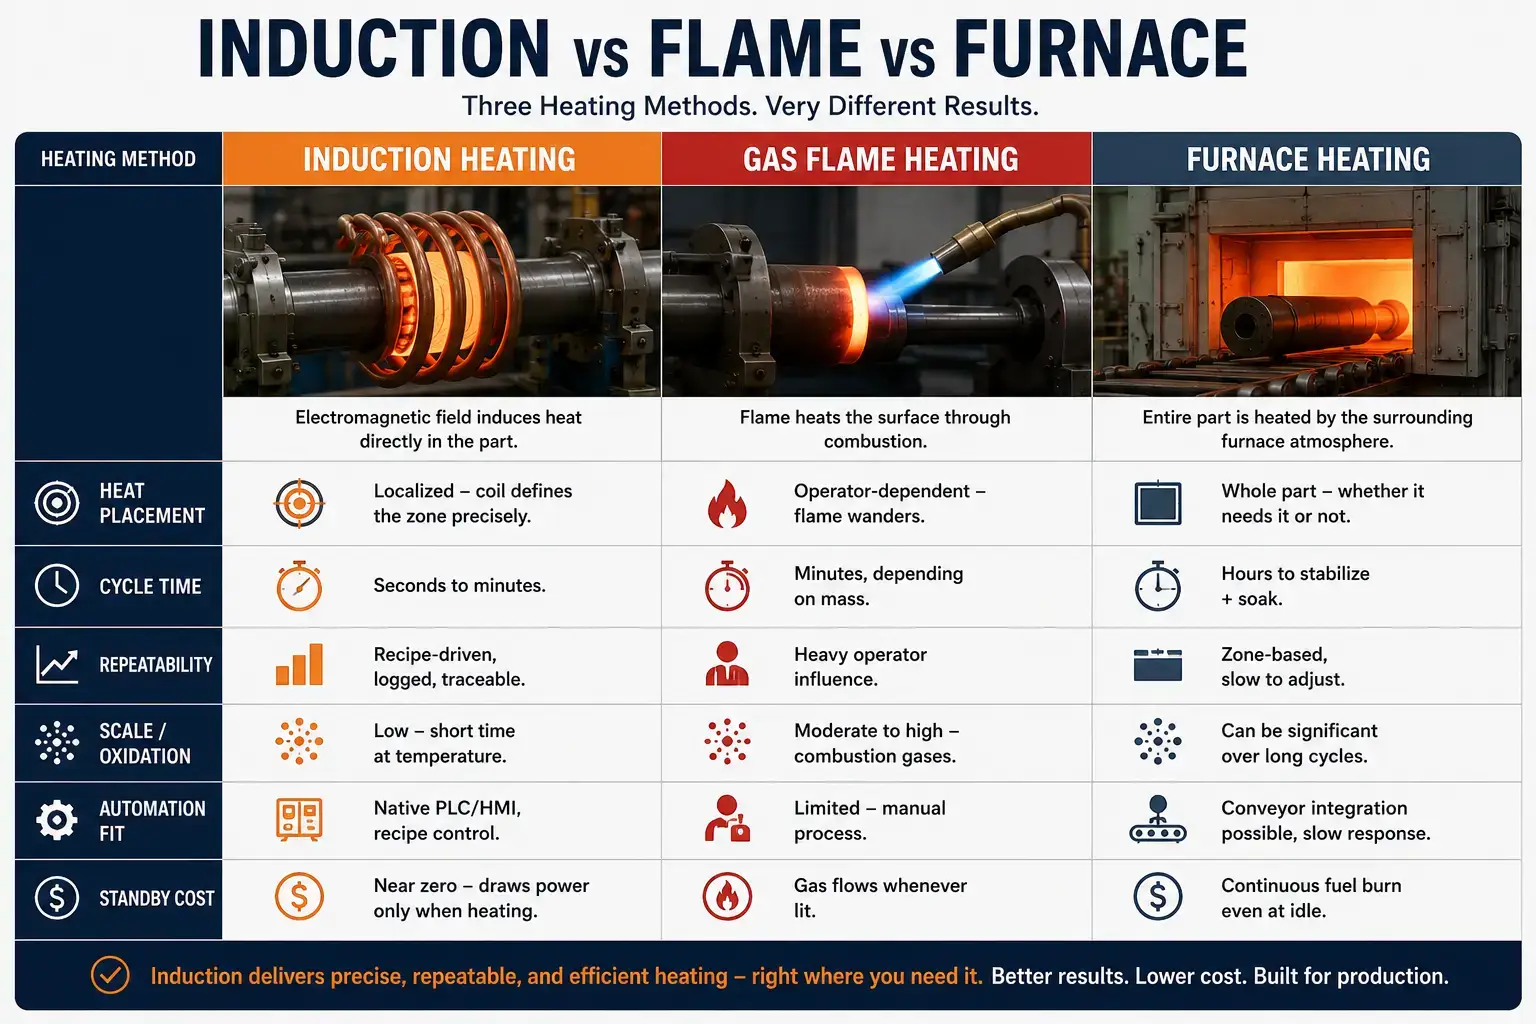
Die Flamme hat immer noch ihren Platz – die Reparatur vor Ort, einmalige Aufträge, Überall ist Mobilität wichtiger als Präzision. Aber wenn Sie morgen das gleiche Ergebnis benötigen, das Sie heute erzielt haben, und Sie müssen es beweisen, Induktion ist das Werkzeug für den Job.
| 1. Warum Induktion für die Bahnfertigung geeignet ist | 2. Bahnanwendungen |
| 3. Technische Überlegungen | 4. Faktoren bei der Geräteauswahl |
| 5. Wenn Induktion nicht die beste Lösung ist | FAQ |
1. Warum Induktionswärme für die Herstellung von Eisenbahnen geeignet ist
Induktion richtet sich auf die Zone. Elektromagnetische Energie koppelt direkt in das Werkstück ein – keine Flamme, keine Wärmeübertragung durch Luft. Das Muster ist eine Funktion von Frequenz, Spulenform, Leistungsstufe, und Bauteilposition. Wenn diese vier Variablen richtig eingestellt sind, wiederholt sich das Ergebnis. Schicht für Schicht. Achse für Achse.
2. Übliche Eisenbahnanwendungen für Induktionswärme
Von Schweißarbeiten an Schienen und Radaufpressungen bis hin zur Montage von Lagern, Induktionshärten an Wellen und Laufflächen, und Induktionsolen von Elektro- und Fluidsystembaugruppen – Induktion zeigt sich überall dort, wo sie gesteuert wird, Lokale Wärme ist bei der Produktion und Wartung von Eisenbahnen von Bedeutung.
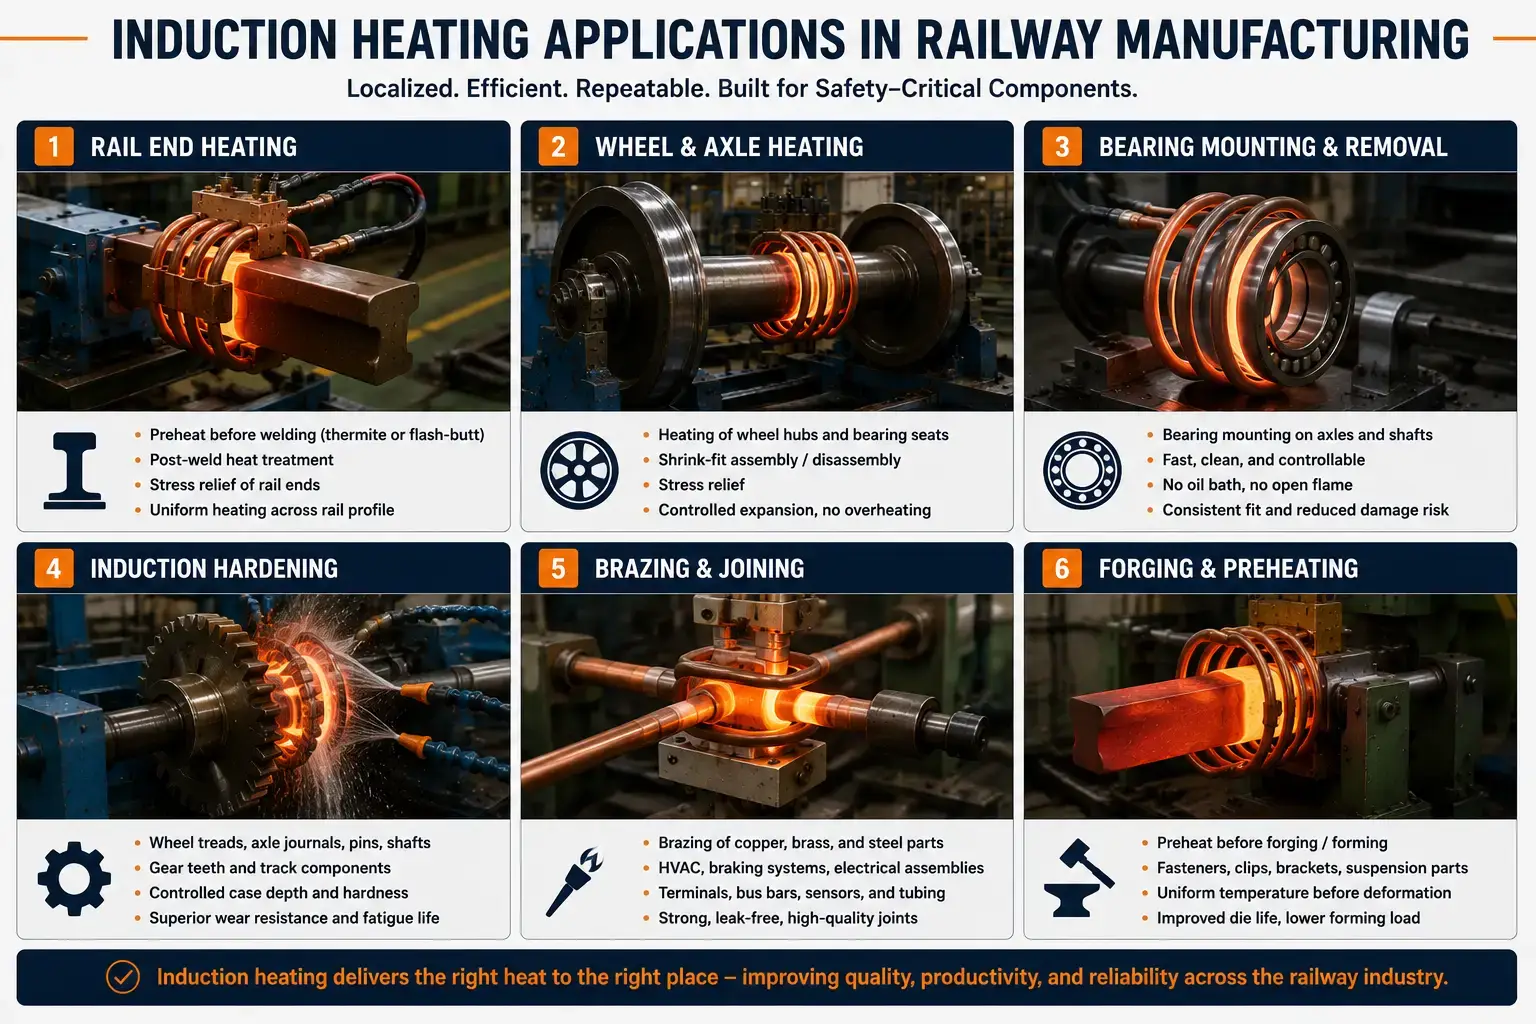
Schienenendheizung
Schienenschweißen – Thermit oder Abbrennstumpf – erfordert eine kontrollierte Vorwärm- und Nachschweißbehandlung. Die Herausforderung liegt im Schienenprofil selbst: dicker Kopf, dünnes Netz, breite Basis. Drei verschiedene thermische Massen in einem Querschnitt. Die Spule muss alle drei ausgleichen.
3. Technische Überlegungen für eine zuverlässige Produktion
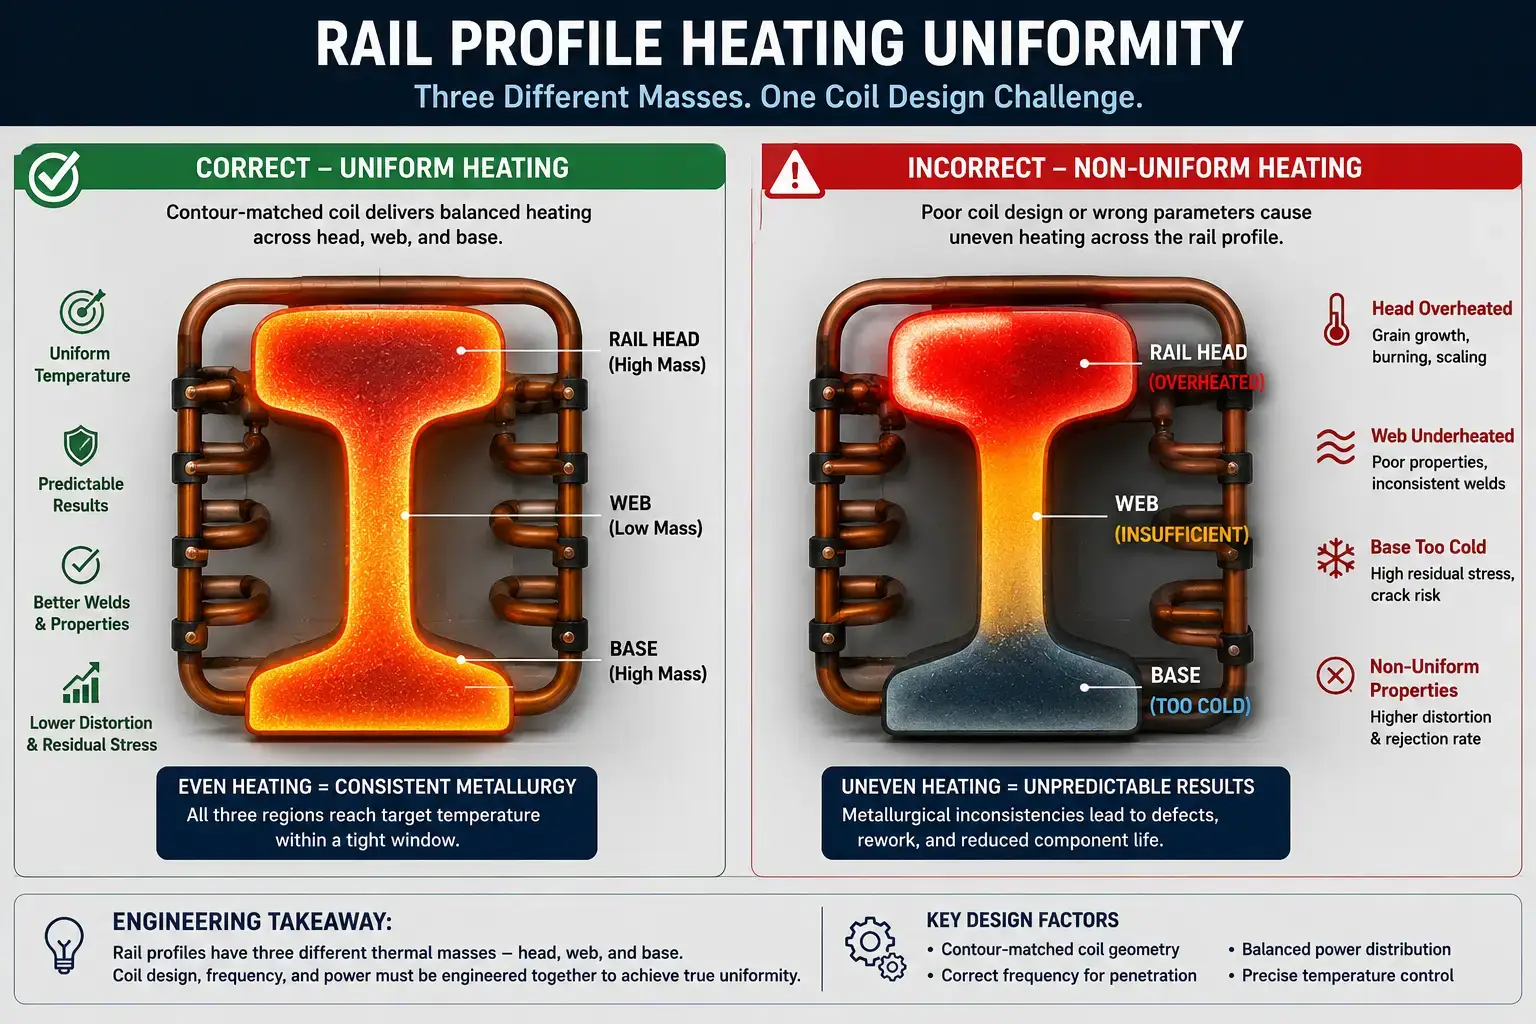
Nehmen Sie als Beispiel das Schienenprofil. Drei verschiedene thermische Massen in einem Querschnitt – dicker Kopf, dünnes Netz, breiter Boden – und die Induktion erhitzt sie standardmäßig nicht gleichmäßig. Die Spule muss kompensieren. Das gleiche Geometriebewusstsein gilt für jede Eisenbahnkomponente: Achsen, Räder, Lagersitze. Induktionserwärmung im Eisenbahnbau ist ein Prozess, kein Kaufauftrag. Das Bauteil bewerten, das Material, den Produktionsablauf, und die Qualitätsanforderung als eine Einheit betrachten.
Materialzustand kann Ihnen schaden, wenn Sie ihn ignorieren. Stahlchemie, vorherige Wärmebehandlung, Mikrostruktur, Oberflächenzustand – all das verändert, wie das Bauteil auf Induktion reagiert. Zum Härten, Kohlenstoffgehalt und Härtbarkeit setzen die Obergrenze für das, was Sie erreichen können. Rost, Maßstab, Öl, Beschichtungen: diese beeinflussen das Heizverhalten und erzeugen Dämpfe. Mit Bauteilen in ihrem tatsächlichen Produktionszustand testen. Nicht saubere Labormuster.
Die Temperaturmessung muss der realen Umgebung standhalten. IR-Pyrometer benötigen den richtigen Emissionsgrad, klare Sichtlinien, und Schutz vor Ablagerungen, Dampf, und rauchen. Ein Laboraufbau mit perfekten Sichtlinien stellt keinen Hotspot dar, nass, Hochdurchsatz-Wartungsdepot. Validierung unter realen Bedingungen. Und zum Härten: Das Abschrecksystem ist genauso wichtig wie die Heizung. Sprühmuster, Fluss, Druck, Polymerkonzentration, Temperatur, Timing – eine dieser Abweichungen verändert die Härte, Gehäusetiefe, und Verzerrungen in einer Weise, die bei der Endkontrolle nicht immer sichtbar ist.
Risse durch schlechte Abschreckoberfläche im Betrieb, nicht am Prüfstand. Metallurgische Tests während der Prozessentwicklung sind nicht optional.
Vorrichtungen in der Nähe der Spule werden Teil des Prozesses. Eisenbahnteile sind schwer, Die Ausstattung ist also beträchtlich. Ob sie magnetisch oder leitend sind, Sie erhitzen sich und verzerren das Feld – ob Sie es nun wollen oder nicht. Nichtmagnetischer Edelstahl, Keramik, Wassergekühlte Befestigungselemente helfen. Allerdings muss die Vorrichtung das Teil zunächst konsistent positionieren. Alles andere kommt erst an zweiter Stelle.
Wartungszugang: bei der Spezifikation übersehen, während der Produktion bereut. Spulen, Schläuche, Busverbindungen, Sensoren, Abschreckkomponenten – alle Verschleißteile. Wenn der Austausch eine halbe Schicht dauert und die Neuausrichtung ein Ratespiel ist, Die Betriebszeit verschwindet. Eisenbahnumgebungen verzeihen nichts: Maßstab, Staub, Kühlmittel, Vibrationen. Denken Sie an die Zeit für den Spulenwechsel, Ersatzverfügbarkeit, Leckerkennung, und Diagnosealarme, bevor das System festgeschraubt wird.
4. Wichtige Faktoren bei der Geräteauswahl
Eisenbahnteile sind groß, schwer, und oft dickwandig. Die Auswahl der Ausrüstung beginnt dort – nicht mit einem Katalog, nicht mit einer Standardkonfiguration.
Netzteil. Große Stahlprofile benötigen echte Leistung, um in einer produktionsrelevanten Zykluszeit auf Temperatur zu kommen. Untermaß und der Prozess erreicht nie das Ziel, oder es dauert so lange, bis sich die Wärme dort ausbreitet, wo sie nicht hin sollte. Wenn Sie zu groß sind, haben Sie unnötiges Geld ausgegeben – und bei einem engen Prozessfenster möglicherweise Kontrollprobleme verursacht.
Die Dimensionierung eines Netzteils bedeutet, dass man Teilematerial stapeln muss, Masse, Zieltemperatur, erforderliche Wärmetiefe, Zykluszeit, Wärmeverluste, Produktionsrate, und Arbeitszyklus. Dann fragen: Kann dieses System wiederholbare Energie liefern, wenn das Kühlwasser 5 °C wärmer ist und der Bediener sich in der dritten Schicht befindet?? Leistungsauswahl deckt die Methodik ab.
Frequenz. Die Frequenz legt die aktuelle Eindringtiefe fest. Bei Bahnanwendungen sind häufig dicke Stahlprofile – Achsen – erforderlich, Räder, Schienen – wo tief, Gleichmäßige Erwärmung ist wichtig. Niedrigere Frequenzen drücken tiefer. Höhere Frequenzen konzentrieren sich an der Oberfläche. Ein Verfahren zum Härten von Schienenköpfen, ein Achssitz mit Schrumpfsitz, und eine Lagerhalterung benötigen jeweils unterschiedliche Frequenzbereiche. Wählen Sie das Falsche und Sie kämpfen gegen die Physik.
| Eisenbahnanwendung | Typischer Frequenzbereich | Warum |
|---|---|---|
| Achse / Radtiefenheizung | 1–10 kHz | Dicke Abschnitte benötigen für eine gleichmäßige Durchwärmung eine tiefere Stromdurchdringung |
| Schienenende vorheizen / Stressabbau | 1–10 kHz | Großer Profilquerschnitt; Benötigen Sie Wärme durch die Tiefe des Schienenkopfes |
| Lageraufbau | 10–50 kHz | Mittlere Eindringtiefe; Dünnere Lagerringe erwärmen sich in diesem Bereich effizient |
| Oberflächenhärtung (Trittstufen, Lagerstellen) | 30–200 kHz | Flache Randschicht; Hitze konzentriert sich auf die Verschleißfläche |
| Kleine Stifte, Verbindungselemente, Löten | 100–400 kHz | Kleine Querschnitte; Hochfrequenz für schnelle oberflächendominante Erwärmung |
Frequenzauswahl geht tiefer auf die Kompromisse ein. Testen Sie mit echten Teilen – die Zahlen geben Ihnen Aufschluss, nicht auf Basis.
Spulendesign. Die Spule ist das Geschäftsende. Für Eisenbahnarbeiten, Spulen müssen große Geometrien bewältigen, Variation der Teilepositionierung, magnetische Flusskonzentration, Kühlung, mechanische Haltbarkeit, und Zugang zum Be- und Entladen. Umlaufende Spulen funktionieren für Achsen, Wellen, und Lager. Geteilte Spulen handhaben Teile, die nicht durchgefädelt werden können. Konturspulen folgen Schienenprofilen. Scanspulen sorgen für eine progressive Härtung über die gesamte Länge.
Das richtige Design gleicht Einheitlichkeit aus, Effizienz, und wie lange die Spule überlebt, bevor jemand sie austauschen muss. Auf hochwertigen Eisenbahnteilen, eine Spule, die hinterhertreibt 500 Zyklen sind ein Qualitätsproblem, das darauf wartet, auftritt.
Kühlung. Bei der Hochleistungsproduktion im Schienenverkehr entsteht echte Wärme – in der Spule, die Leads, den Kondensatoren, der Leistungselektronik. Kühlwasser ist kein nachträglicher Einfall. Durchflussrate, Druck, Wasserqualität, Leitfähigkeit, Einlasstemperatur – geben Sie sie alle an. Geschlossene Kreislaufsysteme sind verbreitet, weil sie die Wasserchemie unter Kontrolle halten und Verkalkungen reduzieren. Wenn die Kühlung driftet, die Fehler sind intermittierend und schwer zu diagnostizieren. Wasserkühlsysteme verdienen einen eigenen Posten in der Spezifikation.
Teilehandling. Bahnteile sind schwer. Das Handling bestimmt oft, ob das System in der Praxis funktioniert, unabhängig von der Prüfstandleistung. Förderbänder, Roboter, Portale, Indexiertische, hydraulische Lader, Sondervorrichtungen – alles, was das Teil bewegt, muss es konsistent relativ zur Spule positionieren.
Eine Positionsverschiebung um einige Millimeter verändert den Kupplungsspalt. Der Kopplungsspalt verändert das Wärmemuster. Auf einem gehärteten Zapfen oder einem Schienenprofil, Das reicht aus, um bei der Inspektion durchzufallen.
5. Wenn Induktionserwärmung nicht die beste Lösung ist
Induktion ist nicht immer die Antwort. Wenn das gesamte Teil eine gleichmäßige Temperatur und eine lange Einweichzeit benötigt – Chargenglühen, Entspannung ganzer Achssätze, Normalisierung großer Gussteile – ein Ofen ist die einfachere Lösung. Wenn Sie einmalige Reparaturen vor Ort an einem Ort ohne zuverlässige Stromversorgung durchführen, Eine Taschenlampe könnte die einzig praktische Option sein.
Die Entscheidung kommt darauf an, was der Prozess tatsächlich benötigt:
— Wie eng ist das Temperaturfenster?, Wirklich?
— Braucht das ganze Teil Wärme?, oder nur eine Zone?
– Was sind die metallurgischen Spezifikationen – und kann die Induktion diese erfüllen??
— Wie viele Teile pro Schicht? Ist die Lautstärke da??
— Muss der Prozess dokumentiert und nachvollziehbar sein??
— Wie hoch sind die Gesamtkosten für den Betrieb?, nicht nur der Kaufpreis?
Für Eisenbahnhersteller und Wartungsdepots, Das stärkste Geschäftsargument für Induktion ergibt sich aus der Wiederholbarkeit, lokalisierte Erwärmung, Geschwindigkeit, und Prozessdokumentation sind gleichzeitig wichtig. Das ist nicht jede Anwendung. Aber es sind viele davon.
Fazit: Eisenbahnherstellung mit Induktionserwärmung ist vor allem dann sinnvoll, wenn es bei großen Stahlbauteilen schnell gehen muss, lokalisiert, Wiederholbare Erwärmung, unterstützt durch kontrollierte Prozessdokumentation. Leistungs- und Frequenzauswahl, langlebiges Spulendesign, zuverlässige Kühlung, Richtige Handhabung – wenn man sie richtig macht, läuft das System jahrelang. Behandeln Sie es als einen vollständigen thermischen Prozess, keine eigenständige Wärmequelle, und es wird das liefern, was die Bahnindustrie tatsächlich braucht: langweilig, vorhersehbar, dokumentierte Ergebnisse.
FAQ
Q: Welche Eisenbahnkomponenten werden am häufigsten mit Induktion erhitzt??
A: Schienen und Schienenenden, Räder, Achsen, Lagersitze, Wellen, Pins, Verbindungselemente, Bremskomponenten, und Schmiedeteile. Der Prozess könnte zum Schrumpfen geeignet sein, Vorwärmen vor dem Schweißen oder Formen, Induktionshärten, Löten, oder Spannungsabbau – hängt vom Teil und der Spezifikation ab.
Q: Ist Induktion für große Eisenbahnachsen und -räder geeignet??
A: Ja – mit der richtigen Kraft, die richtige Frequenz (normalerweise niedrigere Reichweiten für tieferes Eindringen in dicke Abschnitte), eine robuste Spule, die der Teilemasse gewachsen ist, und ein Handhabungssystem, das das Teil konsistent positioniert. Es wird dringend empfohlen, vor der endgültigen Spezifikation Tests an tatsächlichen Produktionsteilen durchzuführen. Ein System, das auf einem funktioniert 50 Eine 1,5-mm-Welle lässt sich ohne Umbau nicht auf eine Eisenbahnachse skalieren.
Besprechen Sie Ihre Anwendung zur Induktionserwärmung im Schienenverkehr
Teilen Sie Ihre Teilezeichnungen, Produktionsanforderungen, und Heizziele. Unser Ingenieurteam kann die Leistung bewerten, Frequenz, Spulendesign, Kühlung, und Automatisierungsoptionen für eine praktische Induktionserwärmungslösung.


