
铁路制造中的感应加热: 应用, 工艺控制, 及设备选型
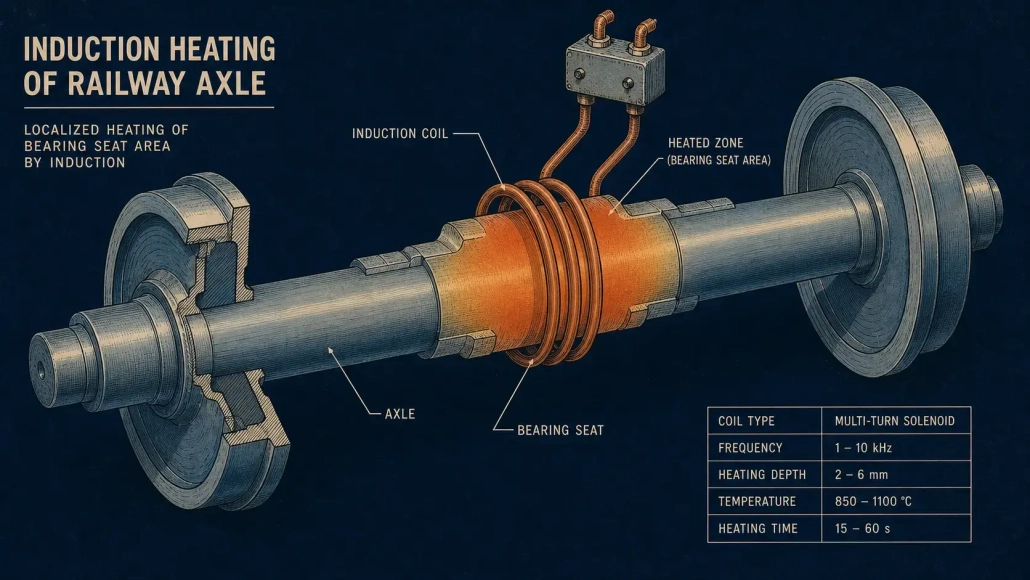
铁路部件很重且安全性至关重要. 当他们需要热量时, 它通常位于一个特定区域——轴承座, 轮毂, 铁路末端. 不是整个组件. 感应加热铁路制造 通过电磁耦合将热量准确地传递到需要的地方: 没有火焰, 无需炉等待, 没有暖气,不需要热的东西. 感应加热基础知识 涵盖物理.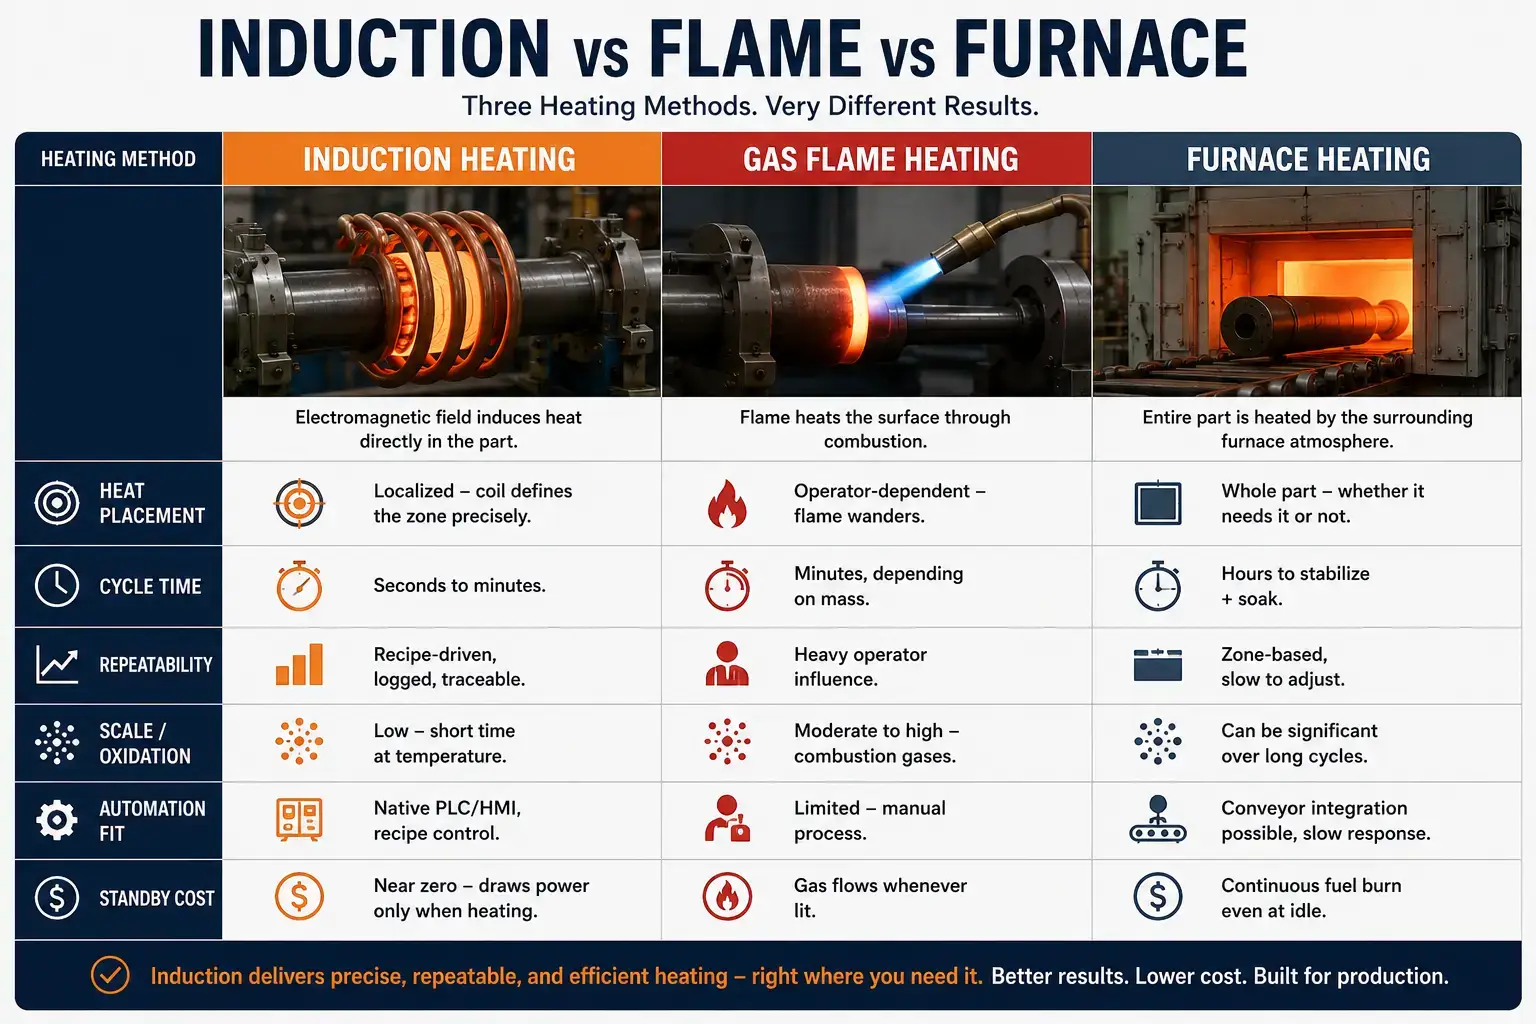
火焰仍然有一席之地——现场维修, 一次性工作, 在任何地方,便携性比精度更重要. 但如果你明天需要与今天得到的结果相同的结果, 你需要证明这一点, 归纳是完成工作的工具.
1. 为什么感应加热适合铁路制造
感应目标区域. 电磁能直接耦合到工件中——无火焰, 不通过空气进行热传递. 该模式是频率的函数, 线圈几何形状, 功率水平, 和零件位置. 正确设置这四个变量,结果就会重复. 轮班后轮班. 一个又一个轴.
2. 感应加热的普通铁路应用
从钢轨焊接、车轮热装到轴承安装, 感应淬火 轴颈和踏板, 以及 感应钎焊 电气和流体系统组件 - 感应出现在任何受控的地方, 铁路生产和维护中的局部热量问题.
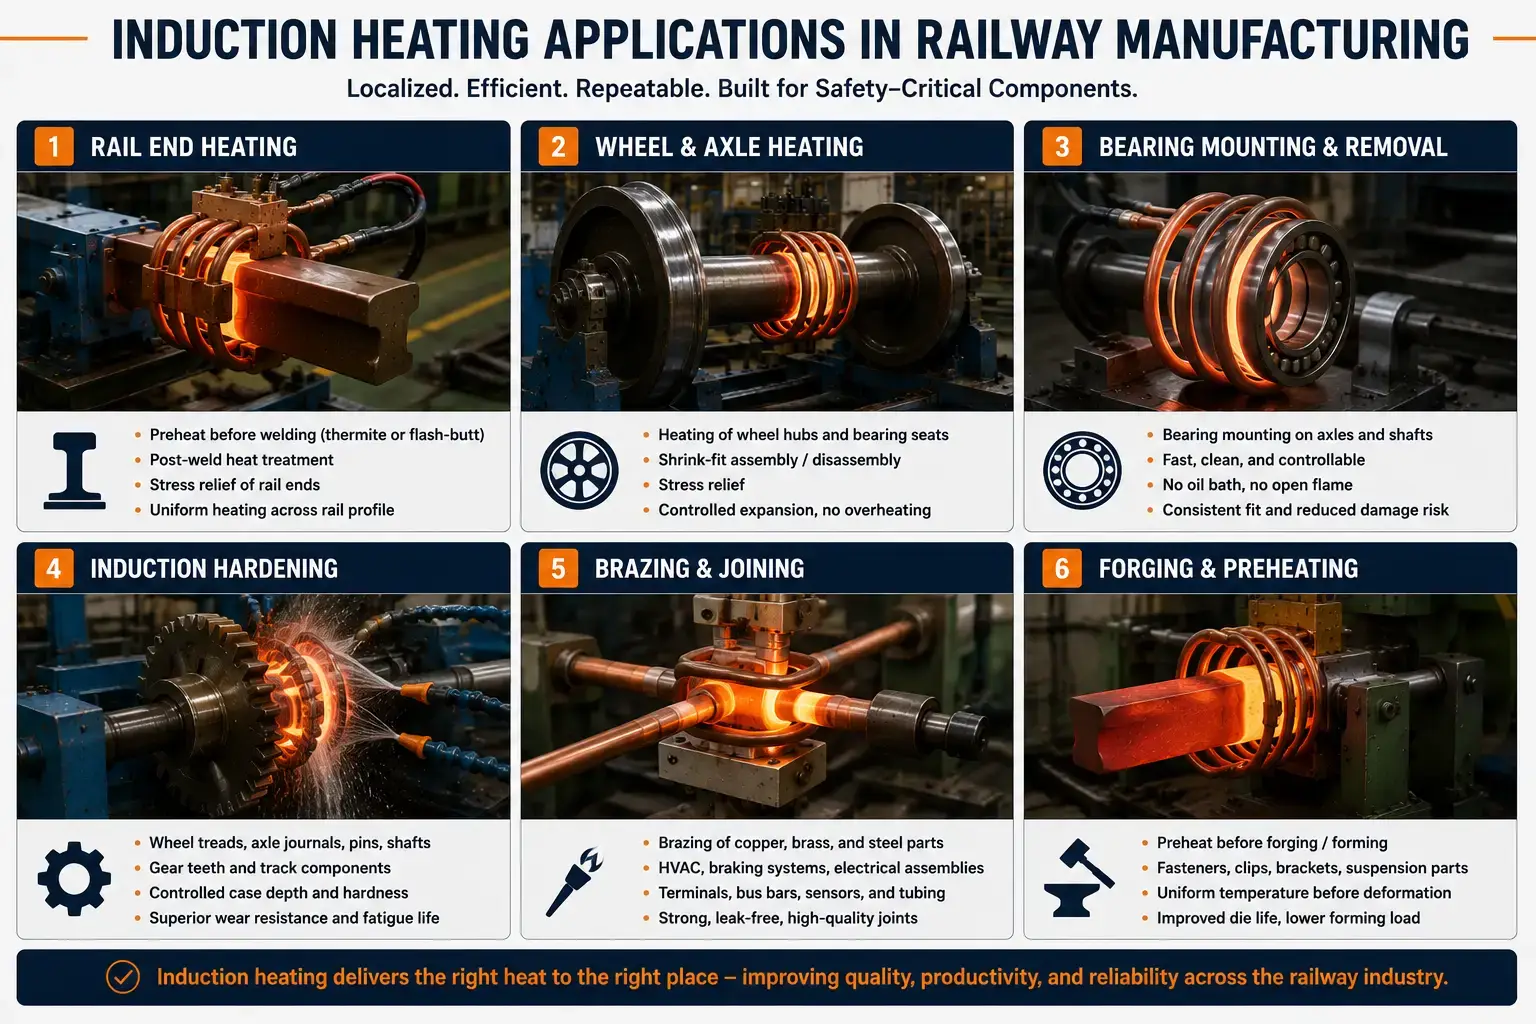
轨道端部加热
轨道焊接——铝热焊或闪光对焊——需要控制的预热和焊后处理. 挑战在于轨道的截面形状: 厚轨顶, 薄腹板, 宽底板. 一个横截面上有三种不同的热容量. 线圈必须平衡这三者.
3. 可靠生产的工程考虑
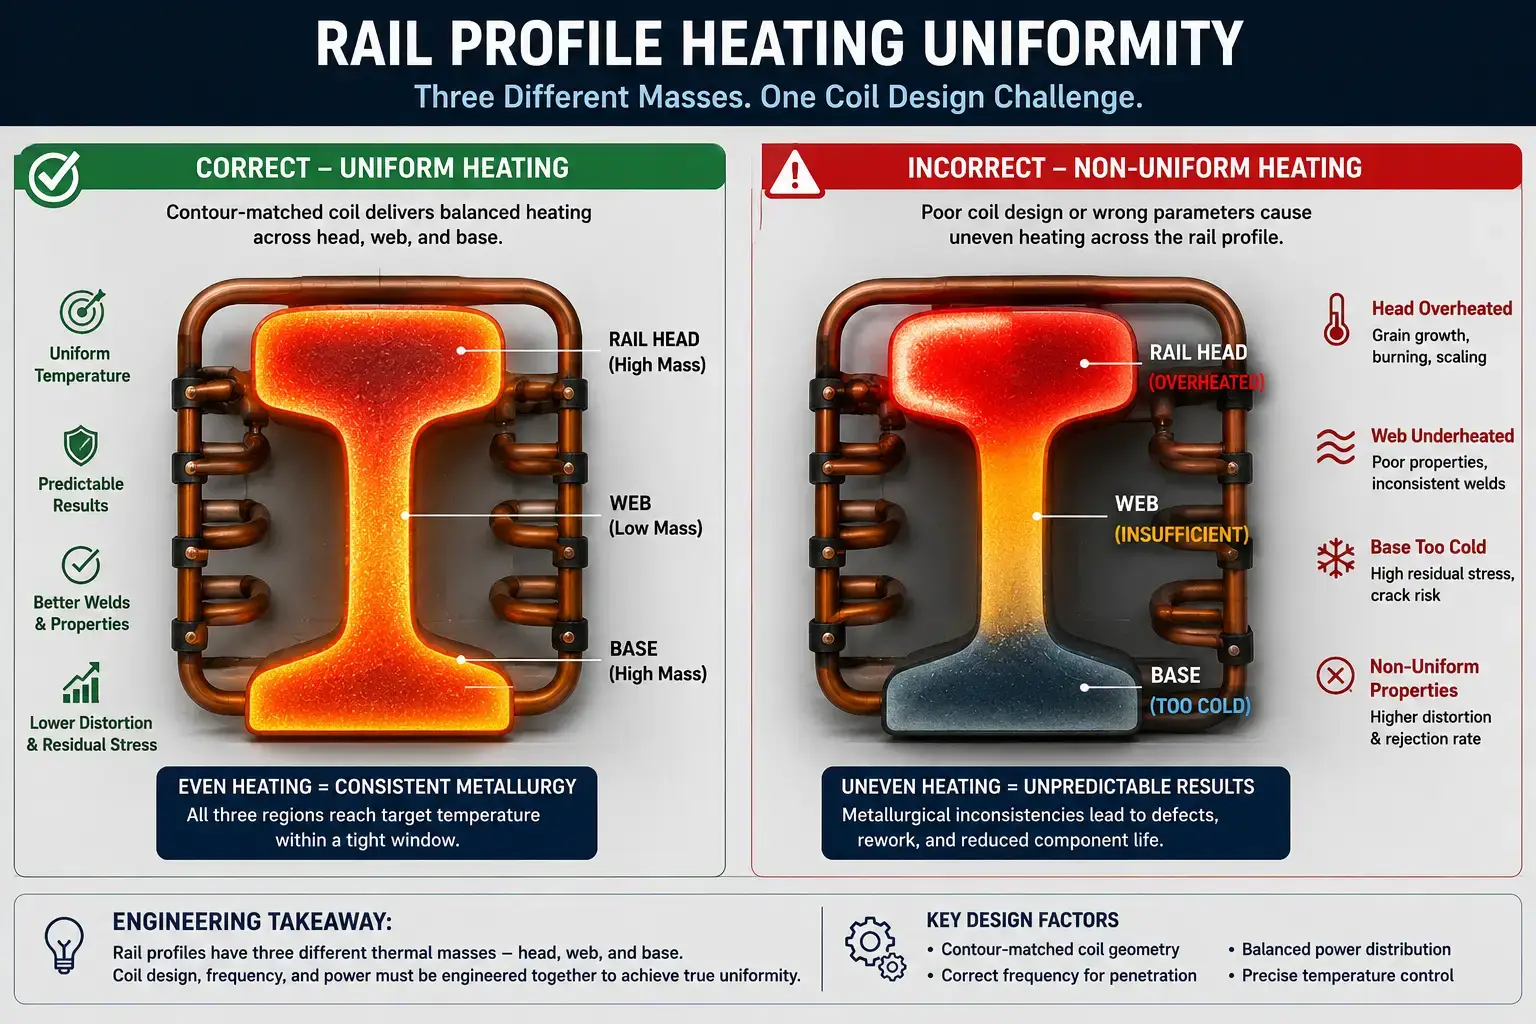
以钢轨型材为例. 一个横截面具有三种不同的热质量——厚头, 薄腹板, 宽底座 - 默认情况下感应不会均匀加热它们. 线圈必须补偿. 同样的几何意识适用于每个铁路部件: 车轴, 轮子, 轴承座. 铁路制造中的感应加热是一个过程, 不是采购订单. 评估该部分, 材料, 生产流程, 和质量要求是一回事.
如果你忽视物质条件,它就会咬你一口. 钢铁化学, 先前的热处理, 显微组织, 表面状况——所有这些都会改变零件对感应加热的响应. 用于淬火, 碳含量和可淬性决定了你能达到的极限. 锈蚀, 氧化层, 油, 涂层: 这些会干扰加热行为并产生烟雾. 使用实际生产条件下的零件进行测试. 而不是干净的实验室样品.
温度测量必须能在真实环境下使用. 红外测温仪需要正确的发射率, 清洁的观察线路, 并且要防护氧化皮, 蒸汽, 和烟雾. 具有完美视线的实验室设置并不代表热门, 湿的, 高吞吐量维修站. 在真实条件下验证. 并用于硬化: 淬火系统与加热一样重要. 喷雾模式, 流动, 压力, 聚合物浓度, 温度, 计时——这些漂移之一会改变硬度, 渗层深度, 以及最终检查时并不总是出现的扭曲.
使用中淬火不良表面产生裂纹, 不在测试台上. 在工艺开发过程中进行冶金测试不是可选的.
线圈附近的夹具会成为工艺的一部分. 铁路零件很重, 因此夹具也很结实. 如果它们是磁性或导电的, 它们会加热并扭曲磁场——无论你是否有意. 非磁性不锈钢, 陶瓷, 水冷夹具元件有帮助. 但夹具首先必须可靠地定位零件. 其他一切都是其次.
维护通道: 在规格阶段被忽视, 在生产过程中后悔. 线圈, 软管, 汇流排连接, 传感器, 淬火组件——所有都是易损件. 如果更换其中一个需要半个班次而重新校准只是靠猜, 上线时间就会消失. 铁路环境不容宽恕: 氧化层, 灰尘, 冷却液, 振动. 考虑线圈更换时间, 备件可用性, 泄漏检测, 和系统关闭前的诊断警报.
4. 关键设备选择因素
铁路零件很大, 重的, 并且通常是厚截面. 设备选择从这里开始——而不是从目录开始, 不具备标准配置.
电源. 大型钢型材需要强大的动力才能在与生产相关的周期时间内达到温度. 尺寸过小且过程从未达到目标, 或者花了很长时间热量才散布到不该散布的地方. 尺寸过大,您会花掉不必要的钱,并且可能会在狭窄的工艺窗口上造成控制难题.
确定电源尺寸意味着堆叠零件材料, 大量的, 目标温度, 所需热深度, 周期时间, 热损失, 生产速度, 和占空比. 然后问: 当冷却水温度升高 5°C 并且操作员处于第三班时,该系统能否提供可重复的能量? 电源选择 涵盖方法论.
频率. 频率设置电流穿透深度. 铁路应用通常涉及厚钢型材——车轴, 轮子, 导轨 — 深度, 均匀加热很重要. 较低的频率推动更深. 较高的频率集中在表面. 轨头淬火工艺, 轴座热压配合, 和轴承座各自需要不同的频率范围. 如果选错了,你就会与物理学作斗争.
| 铁路应用 | 典型频率范围 | 原因 |
|---|---|---|
| 轴 / 车轮深度加热 | 1–10 千赫 | 厚截面需要更深的电流穿透以实现均匀的穿透加热 |
| 轨端预热 / 缓解压力 | 1–10 千赫 | 大截面截面; 需要通过轨头深度的热量 |
| 轴承安装 | 10–50 kHz | 中等渗透; 在此范围内,较薄的轴承圈可有效加热 |
| 表面硬化 (踏板, 期刊) | 30–200kHz | 浅层硬化; 热量集中在磨损表面 |
| 小别针, 紧固件, 钎焊 | 100–400 千赫 | 小横截面; 高频用于快速表面主导加热 |
频率选择 更深入地进行权衡. 使用真实零件进行测试——数字可以让您大致了解情况, 不在基地.
线圈设计. 线圈为业务端. 用于铁路工作, 线圈必须处理大的几何形状, 零件定位变化, 磁通量集中, 冷却, 机械耐久性, 以及装卸通道. 环绕线圈适用于车轴, 轴, 和轴承. 分体线圈可处理无法穿过的零件. 轮廓线圈遵循轨道轮廓. 扫描线圈沿长度方向提供渐进硬化.
正确的设计平衡了一致性, 效率, 以及线圈在需要更换之前还能存活多久. 高价值铁路部件, 一个随后漂移的线圈 500 周期是一个即将发生的质量问题.
冷却. 高强度铁路生产在线圈中产生真正的热量, 线索, 电容器, 电力电子. 冷却水不是事后的想法. 流量, 压力, 水质, 导电性, 入口温度——规格全部. 闭环系统很常见,因为它们可以控制水化学并减少结垢. 当冷却漂移时, 故障是间歇性的且难以诊断. 水冷系统 值得在规格中单独列一项.
零件处理. 铁路部件很重. 处理方式往往决定系统在实际中是否可用, 不管测试台的性能如何. 输送机, 机器人, 门式起重机, 索引表, 液压装卸机, 定制夹具——无论什么移动零件的装置,都必须保证零件相对于线圈的位置一致.
位置偏差几毫米就会改变联轴器间隙. 联轴器间隙会改变热分布. 在硬化轴颈或导轨型材上, 这足以导致检查失败.
5. 当感应加热不是最佳选择时
归纳法并不总是答案. 如果整个零件需要均匀的温度和长时间的浸泡——批量退火, 消除整个轴组的应力, 大型铸件正火——熔炉是更简单的称呼. 如果您在没有可靠电源的地方进行一次性现场维修, 手电筒可能是唯一实用的选择.
该决定取决于流程的实际需要:
— 温度窗口有多紧, 真的?
— 整个部件需要加热吗, 或仅一个区域?
— 冶金规范是什么 — 感应炉能否满足它?
— 每班有多少零件? 音量有吗?
— 流程是否需要记录并可追溯?
— 运行它的总成本是多少, 不仅仅是购买价格?
适用于铁路制造商和维修站, 当可重复性时,最强的归纳商业案例就会出现, 局部加热, 速度, 和流程文档同时重要. 并非所有应用程序都如此. 但数量很多.
底线: 感应加热铁路制造 当大型钢部件需要快速时最有意义, 局部, 由受控过程文档支持的可重复加热. 功率和频率选择, 耐用的线圈设计, 可靠的冷却, 正确的处理——正确处理,系统可以运行多年. 将其视为一个完整的热处理过程, 不是独立的热源, 它将提供铁路行业真正需要的东西: 无聊的, 可预测的, 记录结果.
常见问题解答
问: 哪些铁路部件最常采用感应加热?
一个: 导轨和导轨端部, 轮子, 车轴, 轴承座, 轴, 销钉, 紧固件, 刹车组件, 和锻造件. 该过程可能是热缩配合, 焊接或成型前预热, 感应淬火, 钎焊, 或应力消除 - 取决于零件和规格.
问: 感应式是否适用于大型铁路车轴和车轮?
一个: 是的——有合适的电源, 正确的频率 (通常较低的范围可更深地穿透较厚的部分), 可以处理零件质量的坚固线圈, 以及能够一致定位零件的处理系统. 强烈建议在最终规格之前对实际生产零件进行测试. 一个运行在 50 如果不重新设计,毫米轴将无法扩展到铁路车轴.


