
Индукционный нагрев в железнодорожном производстве: Применения, Контроль процесса, и выбор оборудования
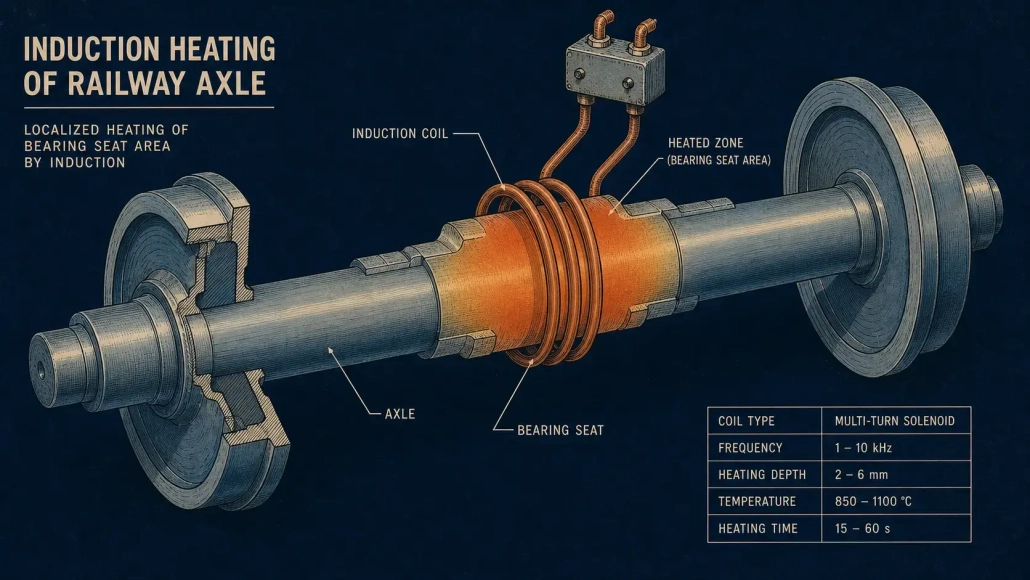
Железнодорожные детали тяжелые и критически важные для безопасности.. Когда им нужно тепло, обычно это происходит в одном конкретном месте — гнезде подшипника, ступица колеса, конец рельса. Не весь компонент. Индукционный нагрев Железнодорожное производство направляет тепло именно туда, где оно необходимо посредством электромагнитной связи: нет пламени, нет печи, подожди, нет отопления, то, что не должно быть горячим. Основы индукционного нагрева охватывает физику.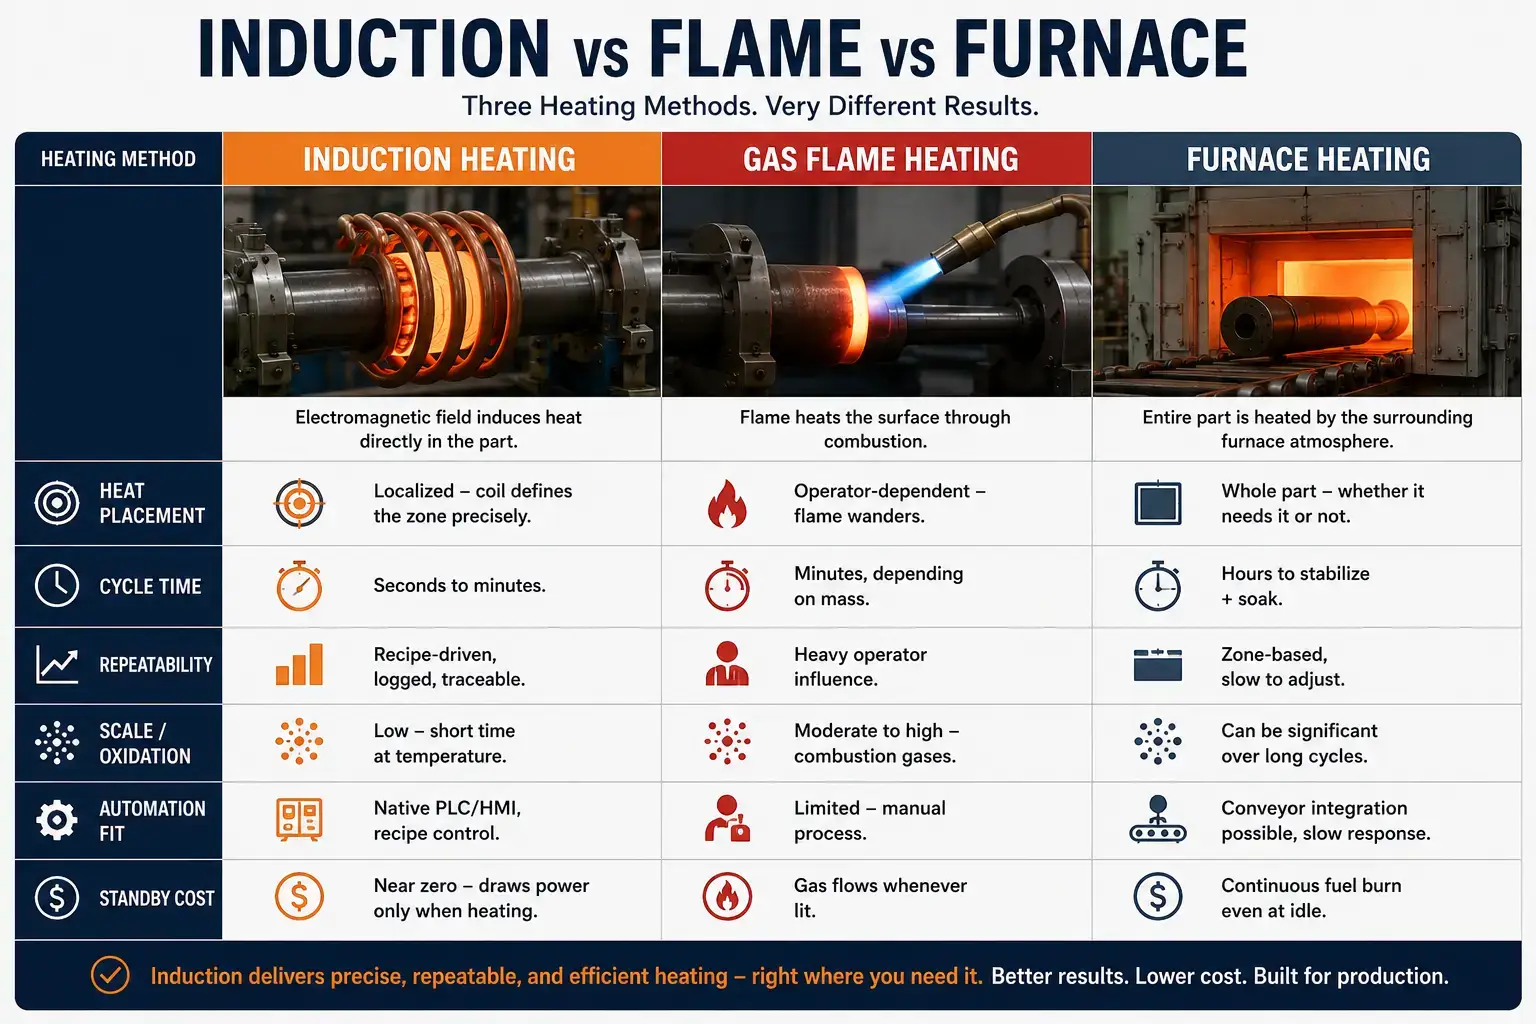
Пламя все еще имеет место — полевой ремонт, разовые работы, везде портативность важнее точности. Но если вам завтра нужен тот же результат, что и сегодня, и тебе нужно это доказать, индукция — это инструмент для работы.
1. Почему индукционный нагрев подходит железнодорожному производству
Индукция нацелена на зону. Электромагнитная энергия напрямую попадает в заготовку — отсутствие пламени, нет теплопередачи через воздух. Шаблон зависит от частоты, геометрия катушки, уровень мощности, и положения детали. Если правильно задать эти четыре переменные, результат повторяется. Смена за сменой. Ось за осью.
2. Распространенные железнодорожные применения индукционного нагрева
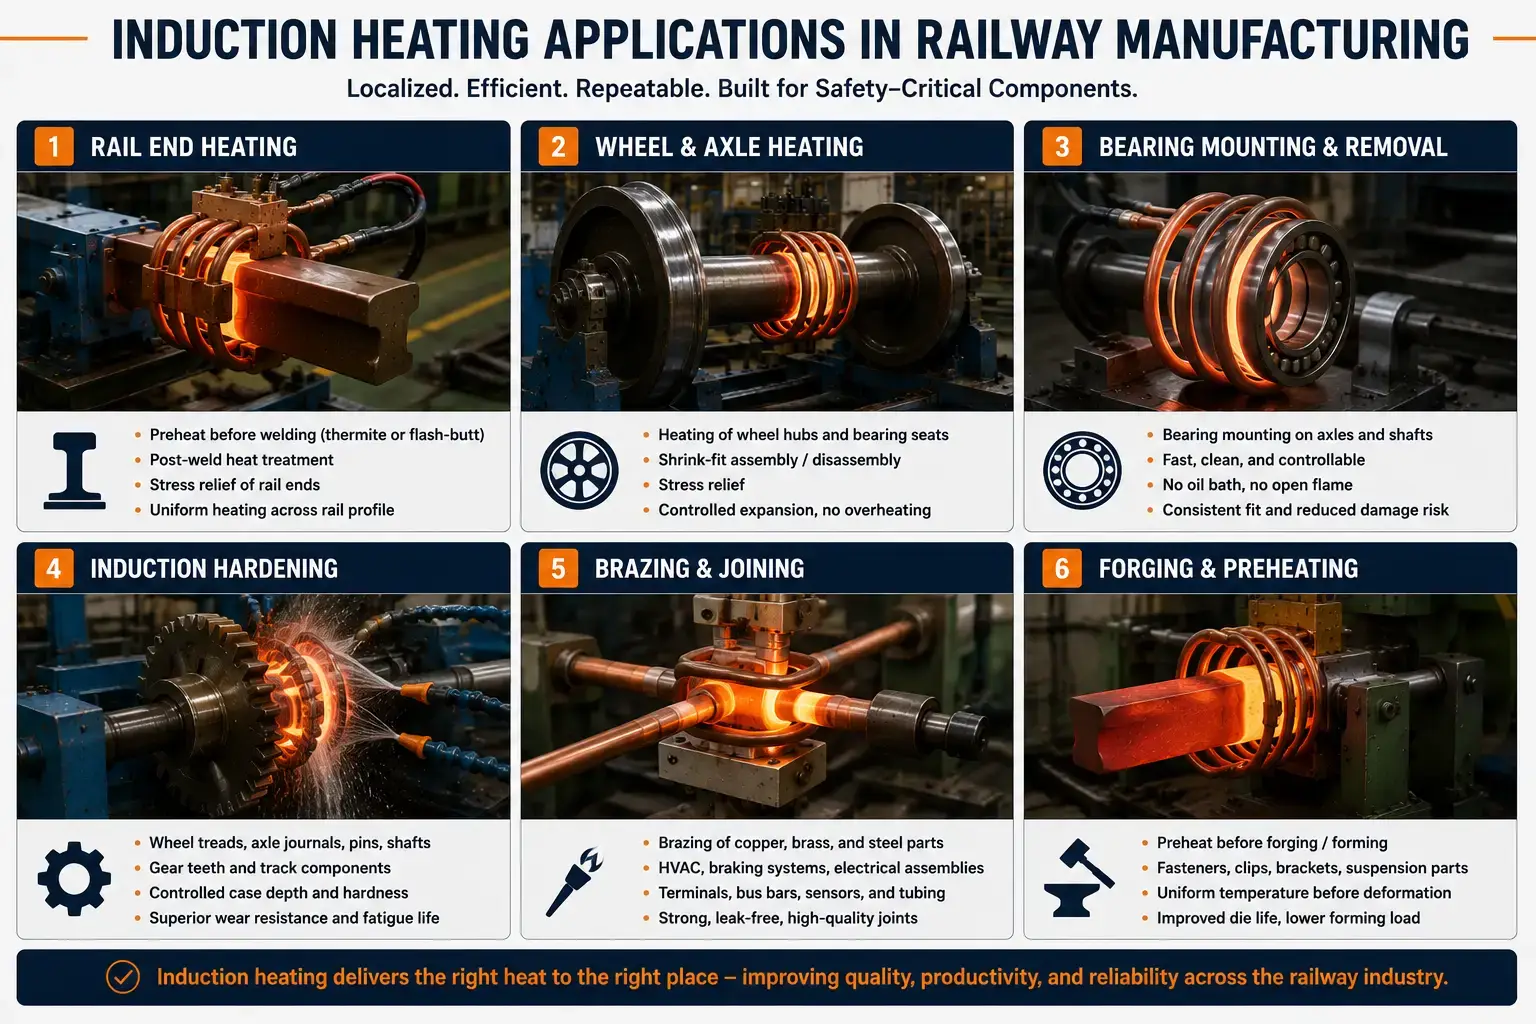
От сварки рельсов и усадки колес до установки подшипников, индукционная закалка шарнирных и катящихся поверхностей, и Индукционная пайка в электрических и гидравлических системах — индуция проявляется везде, где контролируемый, локализованный нагрев важен в производстве и обслуживании железных дорог.
Нагрев конца рельса
Сварка рельсов — термитная или контактная стыковая — требует контролируемого предварительного нагрева и последующей обработки после сварки. Проблема заключается в самом профиле рельса: толстая голова, тонкая полка, широкое основание. Три разные тепловые массы в одном поперечном сечении. Катушка должна уравновешивать все три.
3. Инженерные соображения для надежного производства
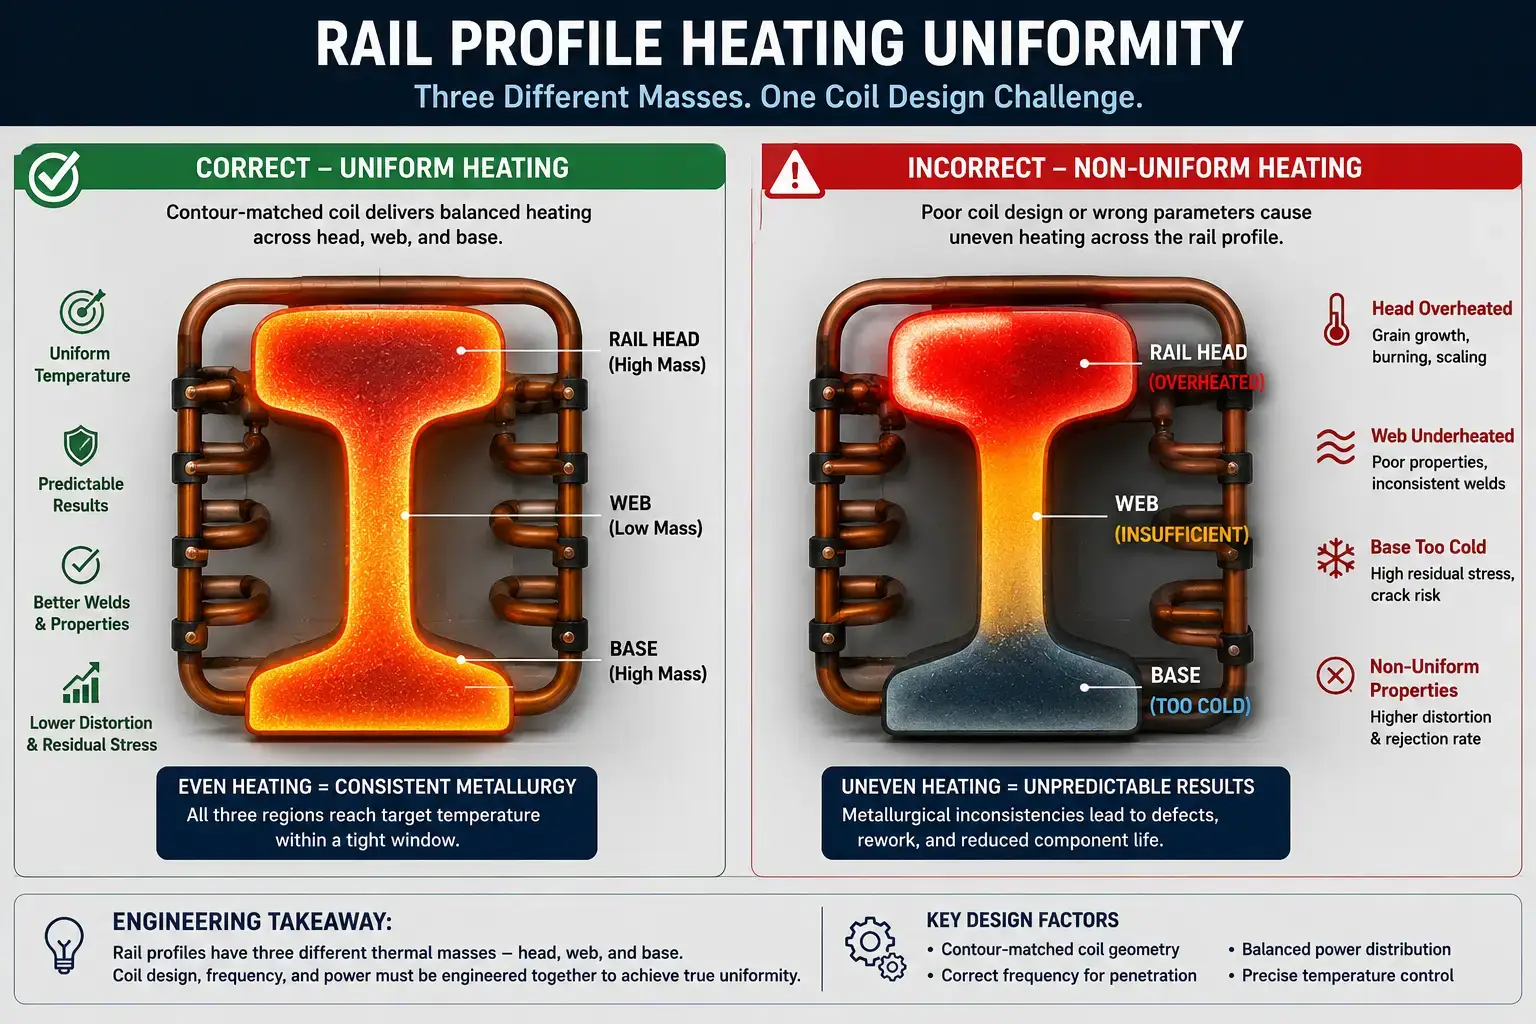
В качестве примера возьмем профиль рельса.. Три разные термические массы в одном поперечном сечении — толстая головка, тонкая полка, широкое основание — а индукция по умолчанию не нагревает их одинаково. Катушка должна компенсировать. То же знание геометрии применимо к каждому компоненту железной дороги.: оси, колеса, подшипниковые посадки. Индукционный нагрев в железнодорожном производстве – это процесс, не заказ на покупку. Оцените деталь, материал, производственный поток, и требования к качеству как одно.
Материальные условия кусают вас, если вы игнорируете их.. Химия стали, предварительная термическая обработка, микроструктура, состояние поверхности — все это меняет реакцию детали на индукцию. При упрочнении, содержание углерода и прокаливаемость определяют потолок того, чего вы можете достичь. Ржавчина, накипи, масло, покрытия: они портят характеристики нагрева и создают дым. Испытайте детали в их фактическом производственном состоянии. Не чистые лабораторные образцы.
Измерение температуры должно выдерживать реальные условия окружающей среды. ИК-пирометрам необходима правильная излучательная способность, чистые линии обзора, и защита от накипи, пар, и курить. Лабораторная установка с идеальным обзором не представляет собой горячую, влажный, высокопроизводительная ремонтная база. Проверка в реальных условиях. И для закалки: система закалки имеет такое же значение, как и нагрев. Схема распыления, поток, давление, концентрация полимера, температура, тайминг — один из этих дрейфов меняет жёсткость, глубина индуктирования, и искажения, которые не всегда проявляются при окончательной проверке.
Трещины из-за плохой закалки поверхности в процессе эксплуатации., не на испытательном стенде. Металлургические испытания во время разработки процесса не являются обязательными..
Крепления рядом с катушкой становятся частью процесса. Железнодорожные детали тяжелые, так что приспособления значительны. Если они магнитные или проводящие, они нагреваются и искажают поле — хотели вы этого или нет. Немагнитная нержавеющая сталь, керамика, элементы крепления с водяным охлаждением помогают. Но сначала приспособление должно последовательно позиционировать деталь.. Все остальное на втором месте.
Доступ к обслуживанию: упущено при спецификации, пожалел во время производства. Катушки, шланги, подключения шины, датчики, компоненты закалки — все предметы износа. Если замена одного занимает полсмены, а переналадка — это игра в угадайку, время безотказной работы исчезает. Железнодорожная среда не прощает: накипи, пыли, охлаждающая жидкость, вибрация. Подумайте о времени замены катушки, наличие запасных частей, обнаружение утечек, и диагностические сигналы до того, как система будет закреплена болтами.
4. Ключевые факторы выбора оборудования
Railway parts are big, heavy, and often thick-section. Equipment selection starts there — not with a catalog, not with a standard configuration.
Источник питания. Large steel sections need real power to hit temperature in a production-relevant cycle time. Undersize and the process never reaches target, or takes so long the heat spreads where it shouldn’t. Oversize and you’ve spent money you didn’t need to — and potentially created control headaches on a narrow process window.
Sizing a power supply means stacking up part material, массу, целевая температура, required heat depth, время цикла, heat losses, скорость производства, and duty cycle. Then asking: can this system deliver repeatable energy when the cooling water is 5°C warmer and the operator is on their third shift? Выбор мощности covers the methodology.
Частота. Frequency sets current penetration depth. В железнодорожном транспорте часто используются толстые стальные секции — оси., колеса, рельсы — где глубоко, Равномерный нагрев имеет значение. Более низкие частоты толкают глубже. Высокие частоты концентрируются на поверхности.. Процесс закалки головки рельса, седло оси с термозасадкой, и крепление подшипника требуют разных диапазонов частот.. Выберите неправильный вариант, и вы поругаетесь с физикой.
| Железнодорожное применение | Типичный диапазон частот | Почему |
|---|---|---|
| Ось / глубокий обогрев колеса | 1–10 кГц | Толстые секции требуют более глубокого проникновения тока для равномерного сквозного нагрева. |
| Предварительный подогрев конца рельса / снятие стресса | 1–10 кГц | Большое сечение профиля; требуется тепло через глубину головки рельса |
| Монтаж подшипника | 10–50 кГц | Умеренное проникновение; более тонкие кольца подшипников эффективно нагреваются в этом диапазоне |
| Поверхностное упрочнение (ступени, втулки) | 30–200 кГц | Малая глубина слоя; тепло концентрируется на поверхности износа |
| Маленькие булавки, крепежные детали, Пайка | 100–400 кГц | Малые сечения; высокая частота для быстрого нагрева поверхности |
выбор частоты идет глубже в компромиссы. Испытайте реальные детали — цифры помогут вам приблизиться, не на базе.
конструкция катушки. Катушка - это конец бизнеса. Для работы на железной дороге, катушки должны работать с большой геометрией, вариант позиционирования детали, концентрация магнитного потока, охлаждение, механическая прочность, и доступ для погрузки и разгрузки. Опоясывающие катушки работают на осях, вали, и подшипники. Раздельные катушки предназначены для работы с деталями, через которые невозможно продеть резьбу.. Контурные катушки повторяют профили рельсов. Сканирующие катушки обеспечивают постепенное упрочнение по всей длине..
Правильный дизайн уравновешивает единообразие, эффективность, и как долго проживет катушка, прежде чем ее придется менять. На дорогостоящие железнодорожные детали, катушка, которая дрейфует после 500 циклы — это проблема качества, ожидающая своего часа.
Охлаждение. Высокопроизводительное железнодорожное производство генерирует настоящее тепло — в змеевике, ведет, конденсаторы, силовая электроника. Охлаждающая вода — не второстепенная мысль. Расход, давление, качество воды, проводимость, температура на входе — укажите все. Системы с замкнутым контуром распространены, потому что они поддерживают контроль над химией воды и снижают образование накипи. Когда охлаждение колеблется, неисправности периодические и их трудно диагностировать. Системы водяного охлаждения заслуживают отдельной позиции в спецификации.
Обработка деталей. Железнодорожные компоненты тяжелые. Обращение с ними часто определяет, будет ли система работать на практике, независимо от производительности на испытательном стенде. Конвейеры, роботы, портальные краны, таблицы индексирования, гидравлические погрузчики, специальные оснастки — все, что перемещает деталь, должно последовательно позиционировать ее относительно катушки.
Смещение положения на несколько миллиметров меняет зазор муфты.. Зазор муфты меняет тепловую картину. На закаленной шейке или профиле рельса, этого достаточно, чтобы не пройти проверку.
5. Когда индукционный нагрев не лучший вариант
Индукция не всегда является ответом. Если вся деталь нуждается в равномерной температуре и длительной выдержке — периодический отжиг., снятие напряжения со всех комплектов осей, нормализация крупных отливок — печь проще всего. Если вы выполняете разовый ремонт в полевых условиях где-то без надежного энергоснабжения, фонарик может быть единственным практичным вариантом.
Решение сводится к тому, что на самом деле нужно процессу.:
— Насколько плотно закрыто температурное окно, Действительно?
— Нуждается ли вся деталь в тепле?, или только одна зона?
— Каковы металлургические требования и может ли индукция соответствовать им??
— Сколько деталей в смену? Есть ли громкость?
— Необходимо ли документировать и отслеживать процесс??
— Какова общая стоимость его эксплуатации?, не только цена покупки?
Для железнодорожных производителей и ремонтных баз, наиболее убедительное экономическое обоснование индукции появляется тогда, когда повторяемость, локальное отопление, скорость, и обрабатывать документацию — все имеет значение одновременно. Это не все приложения. Но их много.
Итог: Индукционный нагрев Железнодорожное производство имеет наибольший смысл, когда большие стальные компоненты требуют быстрого, локализованное, повторяемый нагрев, подкрепленный контролируемой технологической документацией. Выбор мощности и частоты, прочная конструкция катушки, надежного охлаждения, правильное обращение — сделайте все правильно, и система будет работать годами. Рассматривайте это как полный термический процесс., не автономный источник тепла, и он обеспечит то, что действительно нужно железнодорожной отрасли: скучный, предсказуемый, документированные результаты.
Часто задаваемые вопросы
вопрос: Какие детали железных дорог чаще всего нагревают индукцией?
А: Рельсы и наконечники рельсов, колеса, оси, подшипниковые посадки, вали, штифты, крепежные детали, компоненты тормоза, и кованые детали. Процесс может быть термоусадочным., предварительный нагрев перед сваркой или формовкой, индукционная закалка, Пайка, или снятие напряжения — зависит от детали и спецификации.
вопрос: Подходит ли индукционная система для больших железнодорожных осей и колес?
А: Да — с нужной силой, правильной частоты (обычно более низкие диапазоны для более глубокого проникновения в толстые секции), прочная катушка, способная выдержать массу детали, и система обработки, которая последовательно позиционирует деталь. Перед окончательной спецификацией настоятельно рекомендуется провести испытания на реальных производственных деталях.. Система, которая работает на 50 мм вал не будет масштабироваться под железнодорожную ось без реинжиниринга.
Обсудите ваше применение индукционного нагрева на железной дороге
Поделитесь чертежами своих деталей, производственные требования, и цели обогрева. Наша команда инженеров может оценить мощность, частота, конструкция катушки, охлаждение, и варианты автоматизации для практического решения индукционного нагрева.


