
Riscaldamento a induzione nella produzione ferroviaria: Applicazioni, Controllo del processo, e selezione dell'attrezzatura
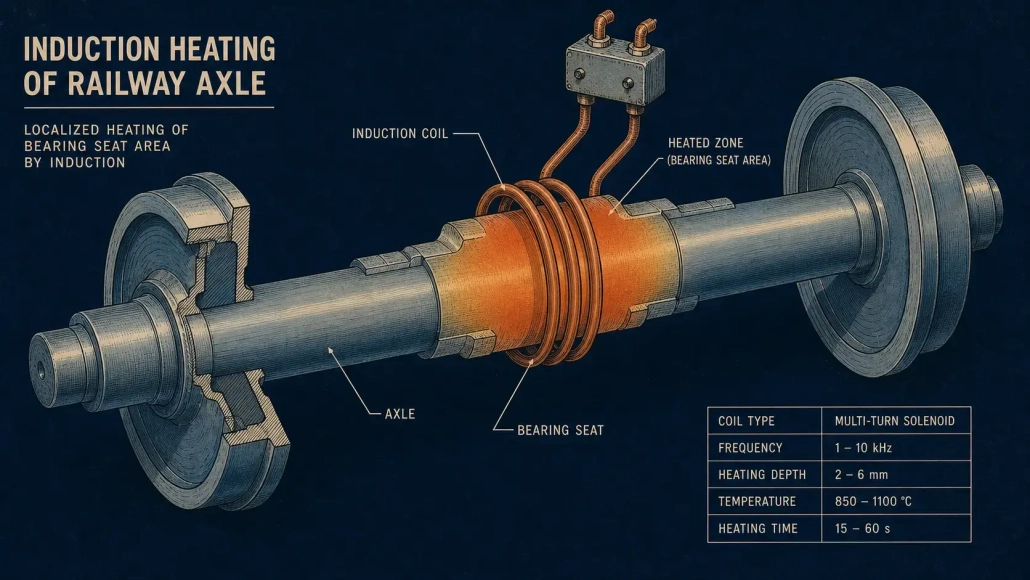
Le parti ferroviarie sono pesanti e critiche per la sicurezza. Quando hanno bisogno di calore, di solito si trova in un'area specifica: una sede del cuscinetto, un mozzo della ruota, un'estremità della rotaia. Non l'intero componente. Produzione ferroviaria con riscaldamento a induzione immette il calore esattamente dove è necessario attraverso l’accoppiamento elettromagnetico: nessuna fiamma, nessuna fornace aspetta, senza riscaldamento ciò che non ha bisogno di essere caldo. Fondamenti del riscaldamento a induzione copre la fisica.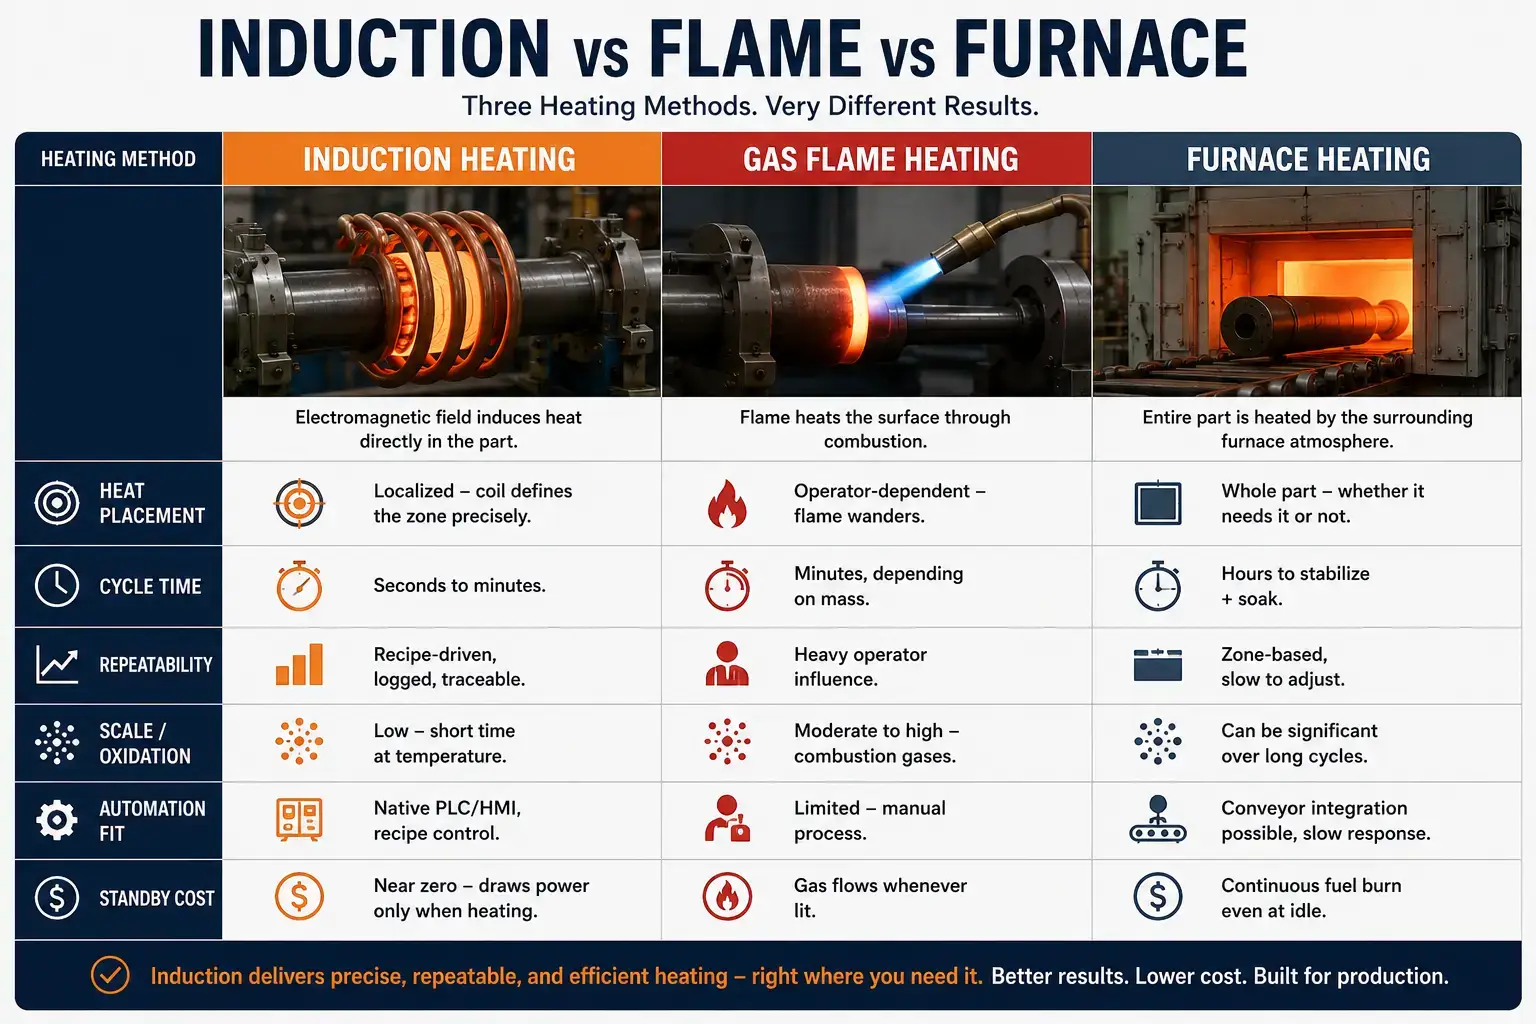
La fiamma ha ancora il suo posto: la riparazione sul campo, lavori una tantum, ovunque la portabilità conta più della precisione. Ma se domani hai bisogno dello stesso risultato che hai ottenuto oggi, e devi dimostrarlo, l'induzione è lo strumento per il lavoro.
1. Perché il riscaldamento a induzione è adatto alla produzione ferroviaria
L'induzione prende di mira la zona. L'energia elettromagnetica si accoppia direttamente al pezzo in lavorazione, senza fiamma, nessun trasferimento di calore attraverso l'aria. Il modello è una funzione della frequenza, Geometria della bobina, livello di potenza, e posizione della parte. Ottieni quelle quattro variabili giuste e il risultato si ripete. Turno dopo turno. Asse dopo asse.
2. Applicazioni ferroviarie comuni per il riscaldamento a induzione
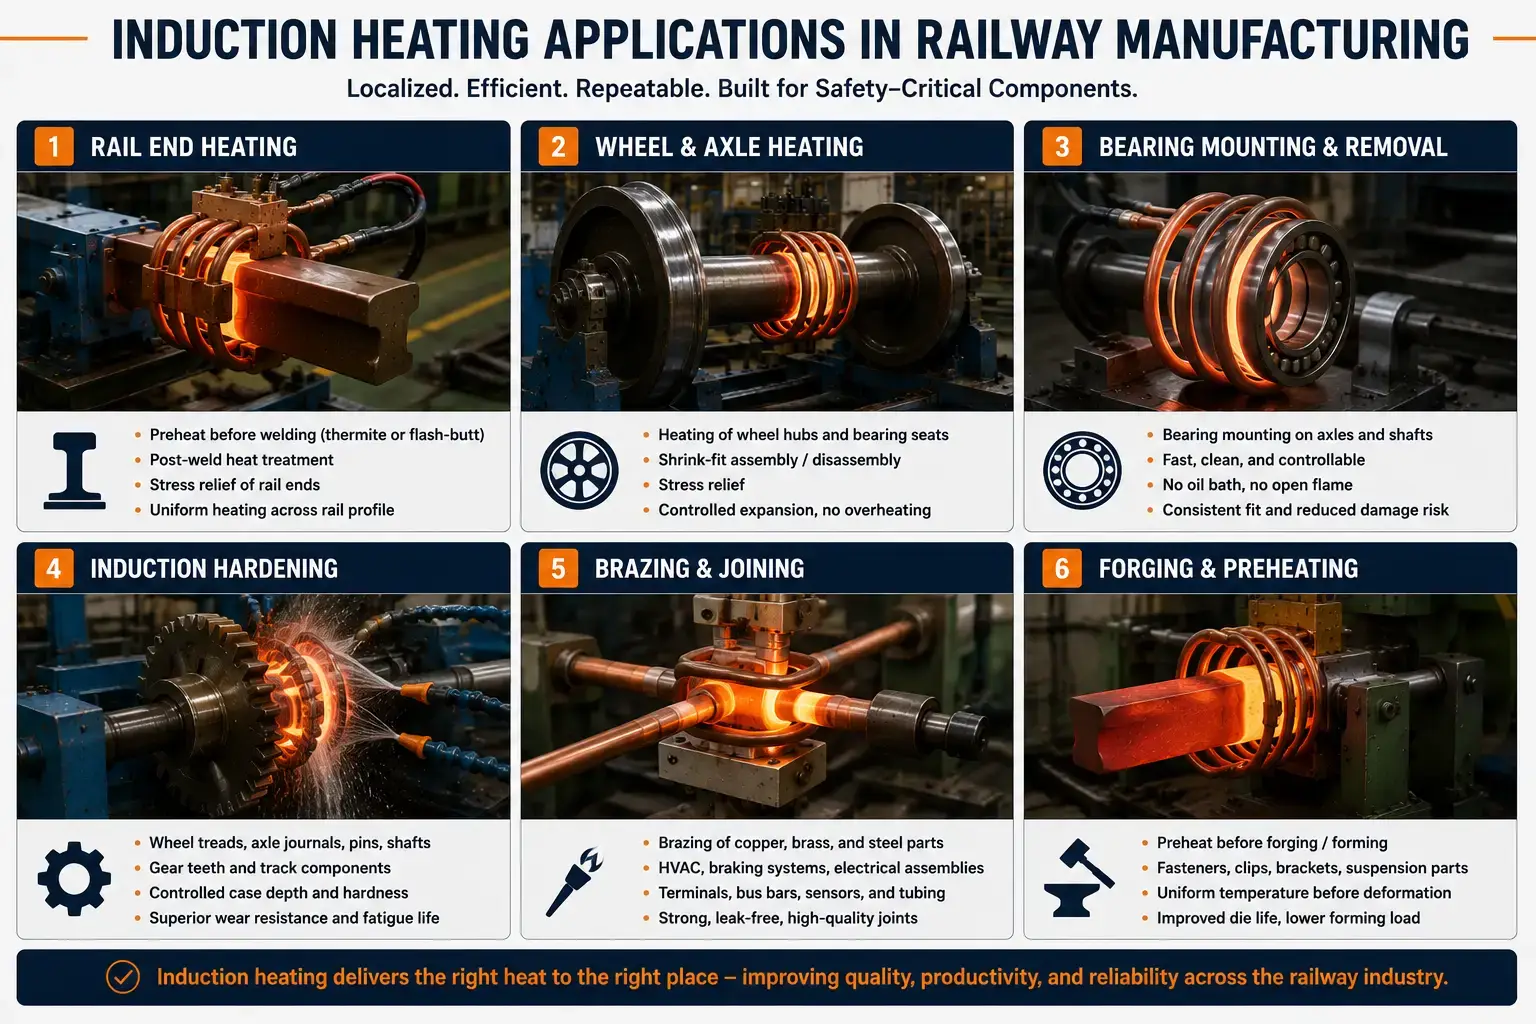
Dalla saldatura delle rotaie al calettamento delle ruote fino al montaggio dei cuscinetti, tempra ad induzione di riviste e battistrada, e brasatura a induzione dei gruppi elettrici e dei sistemi fluidici: l'induzione si manifesta ovunque sia controllata, questioni di calore localizzato nella produzione e manutenzione ferroviaria.
Riscaldamento dell'estremità del binario
La saldatura dei binari — termitica o a resistenza — richiede preriscaldamento controllato e trattamento post-saldatura. La sfida è il profilo del binario stesso: testa spessa, anime sottile, base larga. Tre masse termiche diverse in una sezione trasversale. La bobina deve bilanciare tutte e tre.
3. Considerazioni ingegneristiche per una produzione affidabile
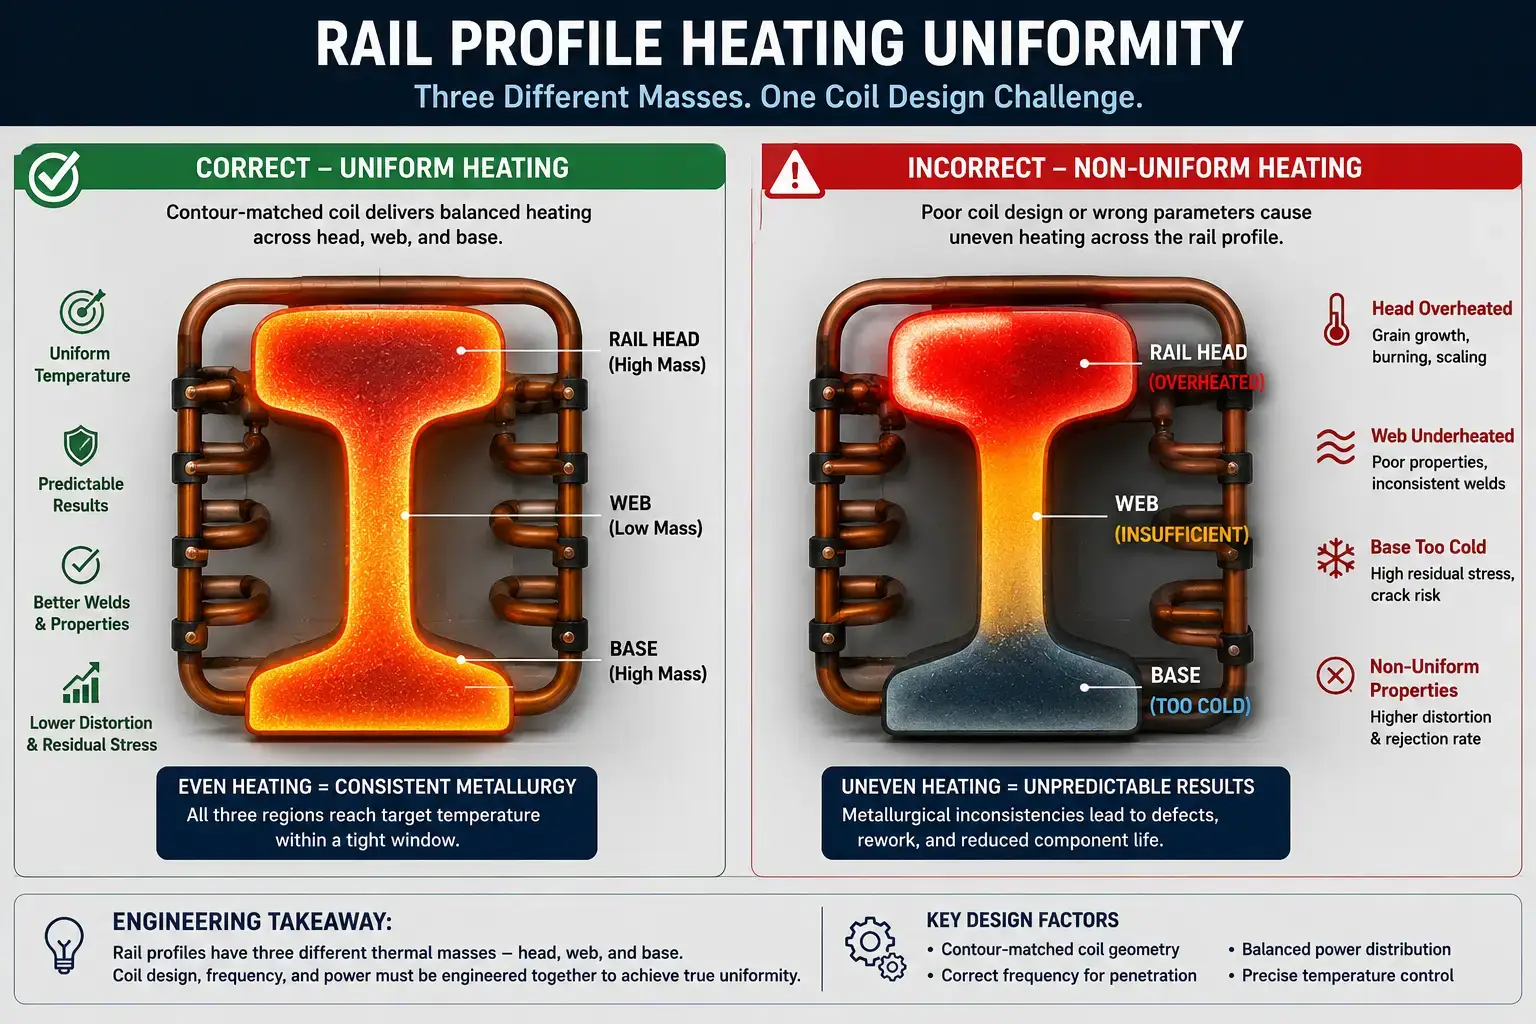
Prendere il profilo del binario come esempio. Tre diverse masse termiche in un'unica sezione trasversale: testa spessa, anime sottile, base ampia e l'induzione non li riscalda allo stesso modo per impostazione predefinita. La bobina deve compensare. La stessa consapevolezza della geometria si applica a ogni componente ferroviario: assi, ruote, sedi dei cuscinetti. Il riscaldamento a induzione nella produzione ferroviaria è un processo, non un ordine di acquisto. Valutare la parte, il materiale, il flusso produttivo, e il requisito di qualità come una cosa.
La condizione materiale ti morde se la ignori. Chimica dell'acciaio, previo trattamento termico, Microstruttura, condizione della superficie: tutto cambia il modo in cui la parte risponde all'induzione. Per la tempra, il contenuto di carbonio e la temprabilità stabiliscono il limite massimo di ciò che è possibile ottenere. Ruggine, incrostazioni, olio, rivestimenti: questi interferiscono con il comportamento del riscaldamento e creano fumi. Testare le parti nelle condizioni effettive di produzione. Campioni di laboratorio non puliti.
La misurazione della temperatura deve sopravvivere all'ambiente reale. I pirometri IR necessitano di un'emissività corretta, linee di vista pulite, e protezione dalle incrostazioni, vapore, e fumo. Una configurazione di laboratorio con linee visive perfette non rappresenta un problema, Bagnato, deposito di manutenzione ad alta produttività. Convalidare in condizioni reali. E per indurire: il sistema di raffreddamento è importante quanto il riscaldamento. Modello di spruzzo, portata, pressione, concentrazione del polimero, temperatura, tempistica: una di queste derive cambia la durezza, profondità di cementazione, e distorsioni in modi che non sempre si evidenziano all’ispezione finale.
Crepe dovute a cattiva tempra superficiale in servizio, non al banco prova. I test metallurgici durante lo sviluppo del processo non sono facoltativi.
I dispositivi vicino alla bobina diventano parte del processo. Le parti ferroviarie sono pesanti, quindi gli infissi sono sostanziali. Se sono magnetici o conduttivi, riscaldano e distorcono il campo, che tu lo voglia o no. Inossidabile non magnetico, ceramiche, gli elementi di fissaggio raffreddati ad acqua aiutano. Ma prima l'attrezzatura deve posizionare la parte in modo coerente. Tutto il resto viene in secondo piano.
Accesso alla manutenzione: trascurato durante la specifica, rimpianto durante la produzione. Bobine, tubi, le connessioni del bus, sensori, componenti di raffreddamento: tutti gli articoli soggetti a usura. Se lo scambio richiede mezzo turno e il riallineamento è un gioco d'ipotesi, il tempo di attività scompare. Gli ambienti ferroviari non perdonano: incrostazioni, polvere, refrigerante, vibrazione. Pensa al tempo di cambio della bobina, disponibilità di riserva, rilevamento delle perdite, e allarmi diagnostici prima che il sistema venga bloccato.
4. Fattori chiave di selezione dell'attrezzatura
Le parti ferroviarie sono grandi, pesante, e spesso di sezione spessa. La selezione dell'attrezzatura inizia da lì, non da un catalogo, non con una configurazione standard.
Alimentatore. Le sezioni in acciaio di grandi dimensioni necessitano di reale potenza per raggiungere la temperatura in un tempo di ciclo rilevante per la produzione. Sottodimensionato e il processo non raggiunge mai l'obiettivo, o impiega così tanto tempo che il calore si diffonde dove non dovrebbe. Oversize e hai speso soldi di cui non avevi bisogno e potenzialmente hai creato grattacapi di controllo su una finestra di processo ristretta.
Dimensionare un alimentatore significa impilare il materiale delle parti, massa, temperatura target, profondità di calore richiesta, tempo di ciclo, perdite di calore, velocità di produzione, e ciclo di lavoro. Poi chiedendo: questo sistema può fornire energia ripetibile quando l'acqua di raffreddamento è più calda di 5°C e l'operatore è al terzo turno? Selezione della potenza copre la metodologia.
Frequenza. La frequenza imposta la profondità di penetrazione corrente. Le applicazioni ferroviarie spesso coinvolgono sezioni di acciaio spesse: gli assi, ruote, rotaie - dove in profondità, il riscaldamento uniforme è importante. Le frequenze più basse spingono più in profondità. Le frequenze più alte si concentrano in superficie. Un processo di indurimento della testata della rotaia, un calettamento della sede dell'asse, e un supporto per cuscinetti richiedono ciascuno gamme di frequenza diverse. Scegli quello sbagliato e stai combattendo la fisica.
| Applicazione ferroviaria | Gamma di frequenza tipica | Perché |
|---|---|---|
| Asse / riscaldamento profondo della ruota | 1–10 kHz | Le sezioni spesse necessitano di una penetrazione di corrente più profonda per un riscaldamento uniforme |
| Preriscaldamento dell'estremità della rotaia / distensione delle tensioni | 1–10 kHz | Sezione trasversale a profilo largo; necessità di riscaldare fino alla profondità della testa della rotaia |
| Montaggio dei cuscinetti | 10–50 kHz | Penetrazione moderata; Anelli dei cuscinetti più sottili si riscaldano in modo efficiente in questo intervallo |
| Indurimento superficiale (Battistrada, cuscinetti) | 30–200 kHz | Profondità del trattamento superficiale ridotta; calore concentrato sulla superficie di usura |
| Perni piccoli, elementi di fissaggio, brasatura | 100400 kHz | Sezioni trasversali piccole; alta frequenza per un riscaldamento rapido dominato dalla superficie |
Selezione della frequenza si approfondiscono i compromessi. Test con parti reali — i numeri ti danno un'idea, non sulla base.
Progettazione della bobina. La bobina è l'estremità operativa. Per lavori ferroviari, Le bobine devono gestire geometrie grandi, variazione del posizionamento della parte, concentrazione del flusso magnetico, il raffreddamento, durabilità meccanica, e accesso per carico e scarico. Le bobine circolari funzionano per gli assi, alberi, e cuscinetti. Le bobine divise gestiscono parti che non possono essere infilate. Le bobine di contorno seguono i profili delle rotaie. Le bobine di scansione forniscono un indurimento progressivo lungo una lunghezza.
Il giusto design bilancia l’uniformità, efficienza, e quanto tempo sopravvive la bobina prima che qualcuno debba cambiarla. Su parti ferroviarie di alto valore, una bobina che va alla deriva 500 cicli è un problema di qualità in attesa di verificarsi.
Raffreddamento. La produzione ferroviaria ad alto carico genera vero calore – nella bobina, i lead, i condensatori, l'elettronica di potenza. L’acqua di raffreddamento non è un ripensamento. Portata, pressione, qualità dell'acqua, conduttività, temperatura di ingresso: specificale tutte. I sistemi a circuito chiuso sono comuni perché tengono sotto controllo la chimica dell’acqua e riducono le incrostazioni. Quando il raffreddamento va alla deriva, i guasti sono intermittenti e difficili da diagnosticare. Sistemi di raffreddamento ad acqua meritano il proprio elemento pubblicitario nelle specifiche.
Movimentazione dei pezzi. I componenti ferroviari sono pesanti. La gestione spesso determina se il sistema funziona nella pratica, indipendentemente dalle prestazioni al banco prova. Trasportatori, robot, portali, tavoli indicizzanti, caricatori idraulici, fissaggi personalizzati: qualunque cosa muova la parte deve posizionarla in modo coerente rispetto alla bobina.
Alcuni millimetri di spostamento della posizione modificano il gioco di accoppiamento. Lo spazio di accoppiamento modifica il modello termico. Su un perno rinforzato o un profilo di rotaia, è sufficiente per fallire l'ispezione.
5. Quando il riscaldamento a induzione non è la soluzione migliore
L’induzione non è sempre la risposta. Se l'intera parte necessita di una temperatura uniforme e di un lungo ammollo: ricottura batch, alleviare lo stress di interi set di assali, normalizzare le fusioni di grandi dimensioni: una fornace è la chiamata più semplice. Se stai effettuando riparazioni una tantum sul campo da qualche parte senza alimentazione affidabile, una torcia potrebbe essere l'unica opzione pratica.
La decisione si riduce a ciò di cui il processo ha effettivamente bisogno:
— Quanto è stretta la finestra di temperatura, Veramente?
— L'intera parte ha bisogno di calore, o solo una zona?
- Quali sono le specifiche metallurgiche e l'induzione può soddisfarle?
— Quanti pezzi per turno? Il volume è lì??
— Il processo deve essere documentato e tracciabile?
— Qual è il costo totale della sua gestione, non solo il prezzo di acquisto?
Per produttori ferroviari e depositi di manutenzione, il business case più forte per l'induzione appare quando la ripetibilità, riscaldamento localizzato, velocità, e la documentazione del processo sono tutte importanti allo stesso tempo. Non sono tutte le applicazioni. Ma sono molti.
In conclusione: Produzione ferroviaria con riscaldamento a induzione ha più senso quando i componenti in acciaio di grandi dimensioni necessitano di tempi rapidi, localizzato, riscaldamento ripetibile supportato da documentazione di processo controllata. Selezione della potenza e della frequenza, design della bobina durevole, raffreddamento affidabile, una corretta gestione: se si fanno le cose nel modo giusto, il sistema funzionerà per anni. Trattatelo come un processo termico completo, non una fonte di calore autonoma, e fornirà ciò di cui l’industria ferroviaria ha effettivamente bisogno: noioso, prevedibile, risultati documentati.
FAQ
Q: Quali componenti ferroviari vengono più comunemente riscaldati con l'induzione?
Un: Rotaie ed estremità delle rotaie, ruote, assi, sedi dei cuscinetti, alberi, perni, elementi di fissaggio, componenti dei freni, e parti forgiate. Il processo potrebbe riguardare il montaggio termoretraibile, preriscaldamento prima della saldatura o della formatura, tempra ad induzione, brasatura, o distensione dalle sollecitazioni — dipende dal pezzo e dalle specifiche.
Q: L'induzione è adatta per grandi assi e ruote ferroviarie?
Un: Sì — con la giusta potenza, la giusta frequenza (di solito gamme più basse per una penetrazione più profonda nelle sezioni spesse), una bobina robusta che possa gestire la massa del pezzo, e un sistema di movimentazione che posizioni il pezzo in modo costante. È fortemente consigliato testare su pezzi di produzione reali prima della specifica finale. Un sistema che funziona su un 50 L'albero da mm non si adatta a un asse ferroviario senza una riprogettazione.
Discuti la tua applicazione di riscaldamento a induzione ferroviaria
Condividi i disegni delle tue parti, requisiti di produzione, e obiettivi di riscaldamento. Il nostro team di ingegneri può valutare la potenza, Frequenza, progettazione della bobina, il raffreddamento, e opzioni di automazione per una pratica soluzione di riscaldamento a induzione.


