
Aquecimento por Indução na Fabricação Ferroviária: Aplicativos, Controlo do Processo, e Seleção de Equipamentos
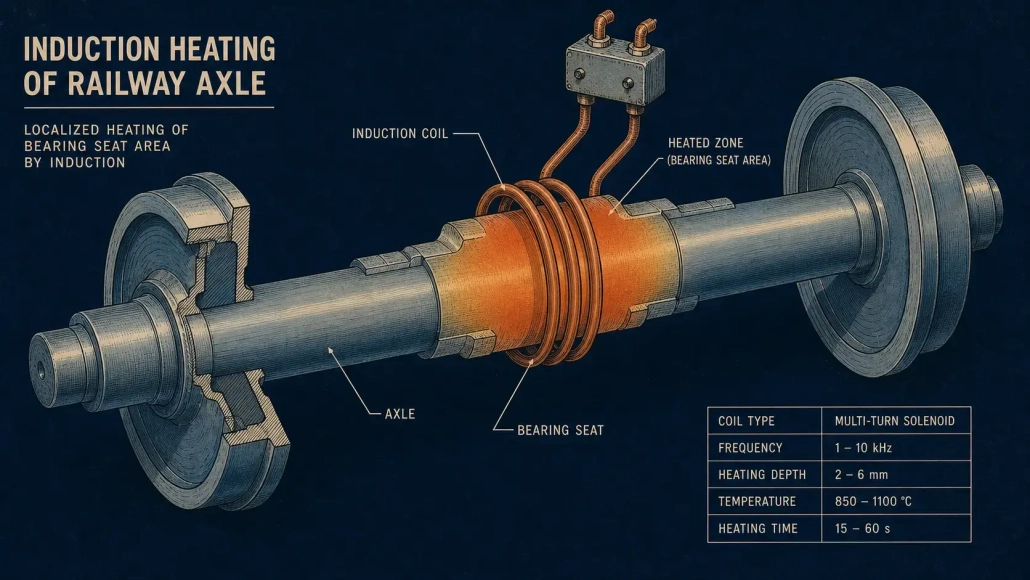
As peças ferroviárias são pesadas e críticas para a segurança. Quando eles precisam de calor, geralmente está em uma área específica – um assento de rolamento, um cubo de roda, uma extremidade do trilho. Não é todo o componente. Fabricação ferroviária de aquecimento por indução coloca o calor exatamente onde é necessário através do acoplamento eletromagnético: sem chama, sem fornalha, espere, sem aquecimento o que não precisa estar quente. Fundamentos do aquecimento por indução cobre a física.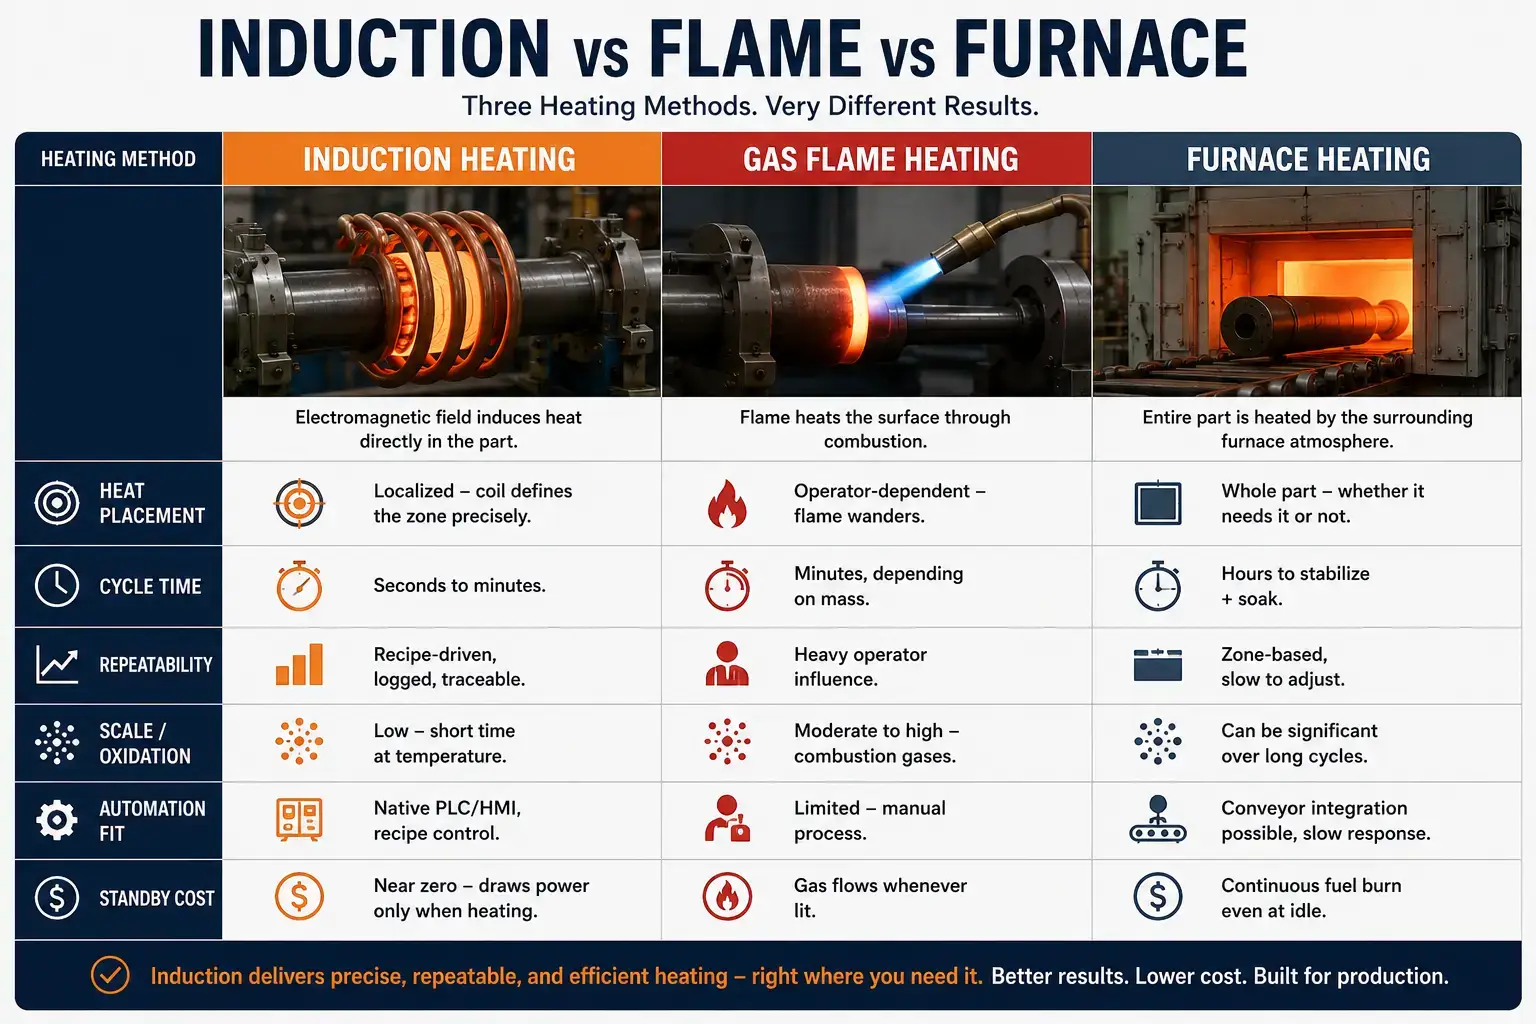
A chama ainda tem seu lugar – reparo em campo, trabalhos pontuais, em qualquer lugar, a portabilidade é mais importante do que a precisão. Mas se você precisar do mesmo resultado amanhã que obteve hoje, e você precisa provar isso, indução é a ferramenta para o trabalho.
1. Por que o aquecimento por indução se adapta à fabricação ferroviária
A indução tem como alvo a zona. A energia eletromagnética se acopla diretamente à peça de trabalho – sem chama, sem transferência de calor através do ar. O padrão é uma função da frequência, geometria da bobina, nível de potência, e posição da peça. Acerte essas quatro variáveis e o resultado se repete. Turno após turno. Eixo após eixo.
2. Aplicações ferroviárias comuns para aquecimento por indução
Desde soldagem de trilhos e montagem de rodas até montagem de rolamentos, Endurecimento por indução de diários e passos, e brasagem por indução de conjuntos de sistemas elétricos e de fluidos - a indução aparece onde quer que seja controlada, O calor localizado é importante na produção e manutenção ferroviária.
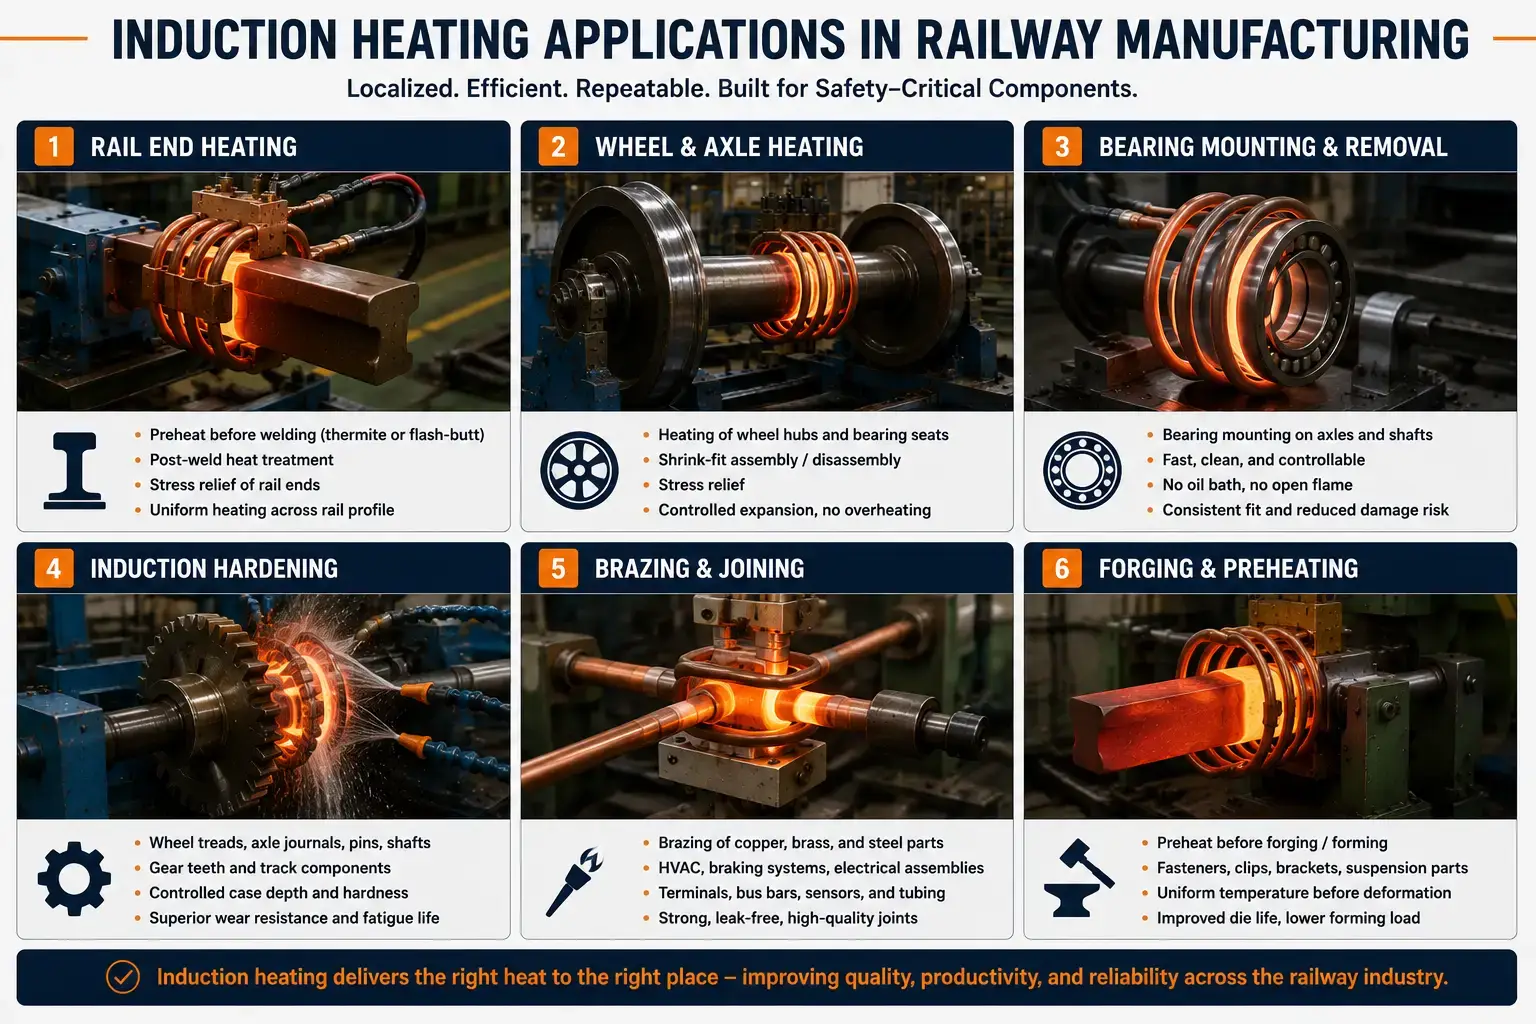
Aquecimento das extremidades do carril
Soldadura de carris — termite ou flash-butt — requer pré-aquecimento controlado e tratamento pós-soldadura. O desafio é o próprio perfil do carril: cabeça espessa, tela fina, base larga. Três massas térmicas diferentes numa única secção transversal. A bobina tem de equilibrar as três.
3. Considerações de Engenharia para Produção Fiável
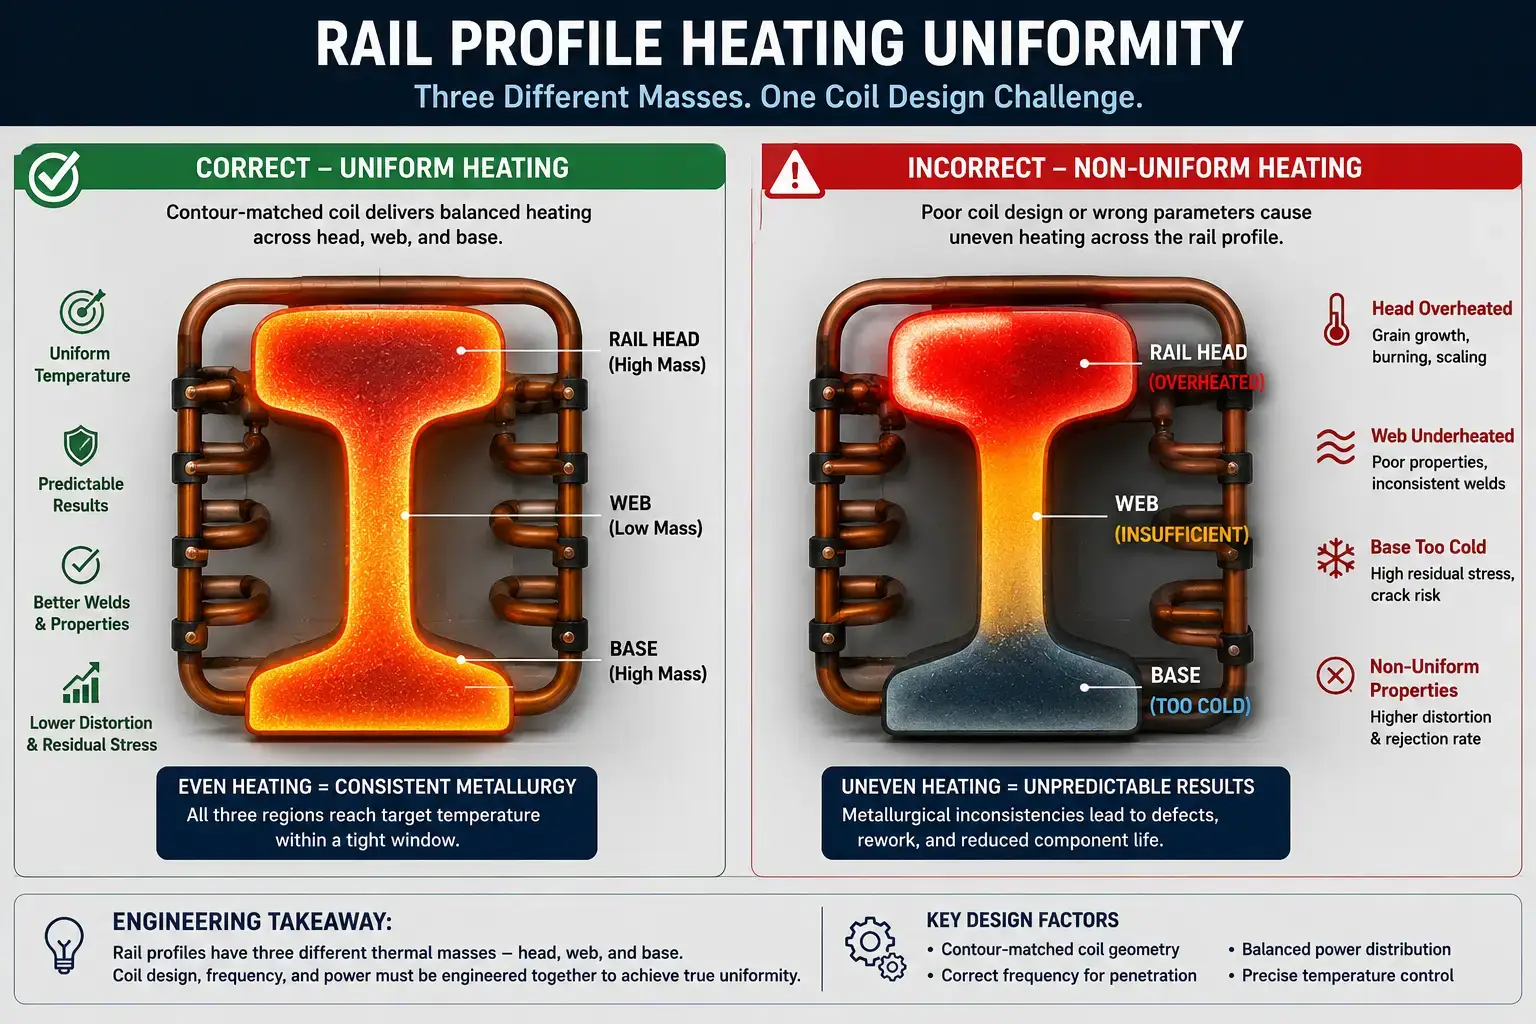
Tomemos o perfil do trilho como exemplo. Três massas térmicas diferentes em uma seção transversal — cabeça espessa, tela fina, base ampla – e a indução não os aquece igualmente por padrão. A bobina tem que compensar. Essa mesma consciência geométrica se aplica a todos os componentes ferroviários: eixos, rodas, assentos de rolamento. O aquecimento por indução na fabricação ferroviária é um processo, não é um pedido de compra. Avalie a peça, o material, o fluxo de produção, e o requisito de qualidade como uma coisa.
A condição material incomoda você se você ignorá-la. Química do aço, tratamento térmico prévio, microestrutura, condição da superfície - tudo isso muda a forma como a peça responde à indução. Para endurecimento, o teor de carbono e a temperabilidade definem o limite máximo para o que você pode alcançar. Ferrugem, incrustação, óleo, Revestimentos: estes bagunçam o comportamento do aquecimento e criam fumaça. Teste com peças em suas condições reais de produção. Não limpar amostras de laboratório.
A medição da temperatura tem que sobreviver ao ambiente real. Pirômetros IR precisam de emissividade correta, linhas de visão limpas, e proteção contra escala, vapor, e fumaça. Uma configuração de laboratório com linhas de visão perfeitas não representa um problema, molhado, depósito de manutenção de alto rendimento. Valide em condições reais. E para endurecer: o sistema de extinção é tão importante quanto o aquecimento. Padrão de pulverização, fluxo, pressão, concentração de polímero, temperatura, tempo - uma dessas mudanças de deriva na dureza, profundidade de camada, e distorção de maneiras que nem sempre aparecem na inspeção final.
Rachaduras devido à má superfície de têmpera em serviço, não na bancada de testes. Os testes metalúrgicos durante o desenvolvimento do processo não são opcionais.
Luminárias próximas à bobina passam a fazer parte do processo. As peças ferroviárias são pesadas, então os equipamentos são substanciais. Se eles são magnéticos ou condutores, eles aquecem e distorcem o campo - quer você quisesse ou não. Inoxidável não magnético, cerâmica, elementos de fixação resfriados a água ajudam. Mas o acessório tem que posicionar a peça de forma consistente primeiro. Todo o resto vem em segundo lugar.
Acesso para manutenção: esquecido durante a especificação, arrependido durante a produção. Bobinas, mangueiras, as ligações do barramento, sensores, componentes de têmpera – todos os itens de desgaste. Se trocar um leva meio turno e o realinhamento é um jogo de adivinhação, o tempo de atividade desaparece. Ambientes ferroviários não perdoam: incrustação, poeira, refrigerante, vibração. Pense no tempo de troca da bobina, disponibilidade de reposição, detecção de vazamento, e alarmes de diagnóstico antes que o sistema seja parafusado.
4. Principais fatores de seleção de equipamentos
As peças ferroviárias são grandes, pesado, e muitas vezes seção espessa. A seleção de equipamentos começa aí – não com um catálogo, não com uma configuração padrão.
Fonte de alimentação. Grandes seções de aço precisam de energia real para atingir a temperatura em um tempo de ciclo relevante para a produção. Subdimensionado e o processo nunca atinge o alvo, ou demora tanto que o calor se espalha onde não deveria. Superdimensionar e você gastará dinheiro desnecessário – e potencialmente criará dores de cabeça de controle em uma janela de processo estreita.
Dimensionar uma fonte de alimentação significa empilhar o material da peça, massa, temperatura-alvo, profundidade de calor necessária, tempo de ciclo, perdas de calor, taxa de produção, e ciclo de trabalho. Então perguntando: este sistema pode fornecer energia repetível quando a água de resfriamento está 5°C mais quente e o operador está no terceiro turno?? Seleção de potência cobre a metodologia.
Frequência. A frequência define a profundidade de penetração atual. As aplicações ferroviárias geralmente envolvem seções grossas de aço – eixos, rodas, trilhos - onde profundo, aquecimento uniforme é importante. Frequências mais baixas vão mais fundo. Frequências mais altas concentram-se na superfície. Um processo de endurecimento da cabeça do trilho, um assento de eixo com ajuste retrátil, e uma montagem de rolamento desejam faixas de frequência diferentes. Escolha o errado e você estará lutando contra a física.
| Aplicação Ferroviária | Intervalo de Frequência Típico | Porquê |
|---|---|---|
| Eixo / aquecimento profundo das rodas | 1–10 kHz | Seções espessas precisam de penetração de corrente mais profunda para aquecimento uniforme |
| Pré-aquecimento da extremidade do trilho / alívio do estresse | 1–10 kHz | Seção transversal de perfil grande; precisa de calor através da profundidade da cabeça do trilho |
| Montagem de rolamentos | 10–50 kHz | Penetração moderada; anéis de rolamento mais finos aquecem com eficiência nesta faixa |
| Endurecimento superficial (passos, diários) | 30–200 kHz | Pequena profundidade de camada; calor concentrado na superfície de desgaste |
| Alfinetes pequenos, fixadores, brasagem | 100–400 kHz | Seções transversais pequenas; alta frequência para aquecimento rápido dominante na superfície |
Seleção de frequência se aprofunda nas compensações. Teste com peças reais – os números levam você ao estádio, não na base.
Projeto da bobina. A bobina é o fim do negócio. Para trabalhos ferroviários, bobinas precisam lidar com grandes geometrias, variação de posicionamento da peça, concentração de fluxo magnético, arrefecimento, durabilidade mecânica, e acesso para carga e descarga. Bobinas envolventes funcionam para eixos, eixos, e rolamentos. Bobinas divididas lidam com peças que não podem ser rosqueadas. As bobinas de contorno seguem os perfis dos trilhos. As bobinas de varredura proporcionam endurecimento progressivo ao longo de um comprimento.
O design certo equilibra a uniformidade, eficiência, e quanto tempo a bobina sobrevive antes que alguém precise trocá-la. Em peças ferroviárias de alto valor, uma bobina que flutua depois 500 ciclos é um problema de qualidade esperando para acontecer.
Arrefecimento. A produção ferroviária de alto desempenho gera calor real – na bobina, os leads, os capacitores, a eletrônica de potência. Resfriar água não é uma reflexão tardia. Caudal, pressão, qualidade da água, condutividade, temperatura de entrada – especifique todos eles. Os sistemas de circuito fechado são comuns porque mantêm a química da água controlada e reduzem a formação de incrustações. Quando a refrigeração desvia, As falhas são intermitentes e difíceis de diagnosticar. Sistemas de refrigeração a água merecem uma linha própria na especificação.
Manuseamento de peças. Os componentes ferroviários são pesados. O manuseamento geralmente determina se o sistema funciona na prática, independentemente do desempenho no banco de ensaio. Transportadores, robôs, pórticos, mesas indexadoras, carregadores hidráulicos, acessórios personalizados - qualquer movimento que a peça tenha para posicioná-la de forma consistente em relação à bobina.
Alguns milímetros de mudança de posição alteram a folga do acoplamento. A folga do acoplamento altera o padrão de aquecimento. Em um munhão endurecido ou em um perfil de trilho, isso é o suficiente para falhar na inspeção.
5. Quando o aquecimento por indução não é a melhor opção
A indução nem sempre é a resposta. Se toda a peça precisar de temperatura uniforme e longa imersão – recozimento em lote, alívio de tensão conjuntos inteiros de eixos, normalizando grandes peças fundidas - um forno é a solução mais simples. Se você estiver fazendo reparos de campo únicos em algum lugar sem energia confiável, uma tocha pode ser a única opção prática.
A decisão se resume ao que o processo realmente precisa:
— Quão apertada é a janela de temperatura, realmente?
— Toda a parte precisa de calor, ou apenas uma zona?
– Quais são as especificações metalúrgicas – e a indução pode atendê-las?
— Quantas peças por turno? O volume está aí?
— O processo precisa ser documentado e rastreável?
- Qual é o custo total de operação, não apenas o preço de compra?
Para fabricantes ferroviários e depósitos de manutenção, o argumento comercial mais forte para a indução aparece quando a repetibilidade, aquecimento localizado, velocidade, e processar documentação, tudo é importante de uma só vez. Isso não é todo aplicativo. Mas são muitos deles.
Resultado final: Fabricação ferroviária de aquecimento por indução faz mais sentido quando grandes componentes de aço precisam de rapidez, localizado, aquecimento repetível apoiado por documentação de processo controlado. Seleção de potência e frequência, design de bobina durável, arrefecimento fiável, manuseio adequado - acerte e o sistema funcionará por anos. Trate isso como um processo térmico completo, não é uma fonte de calor independente, e fornecerá o que a indústria ferroviária realmente precisa: tedioso, previsível, resultados documentados.
Perguntas Frequentes
P: Quais componentes ferroviários são mais comumente aquecidos por indução?
A: Trilhos e extremidades de trilhos, rodas, eixos, assentos de rolamento, eixos, pinos, fixadores, componentes de freio, e peças forjadas. O processo pode ser para ajuste por encolhimento, pré-aquecimento antes de soldar ou formar, Endurecimento por indução, brasagem, ou alívio de tensão – depende da peça e da especificação.
P: A indução é adequada para grandes eixos e rodas ferroviárias??
A: Sim – com a potência certa, a frequência certa (geralmente faixas mais baixas para penetração mais profunda em seções espessas), uma bobina robusta que pode lidar com a massa da peça, e um sistema de manuseio que posiciona a peça de forma consistente. Testes em peças de produção reais são fortemente recomendados antes da especificação final. Um sistema que funciona em um 50 O eixo de mm não será dimensionado para um eixo ferroviário sem reengenharia.
Discuta sua aplicação de aquecimento por indução ferroviária
Compartilhe seus desenhos de peças, requisitos de produção, e metas de aquecimento. Nossa equipe de engenharia pode avaliar a potência, frequência, design da bobina, arrefecimento, e opções de automação para uma solução prática de aquecimento por indução.


