
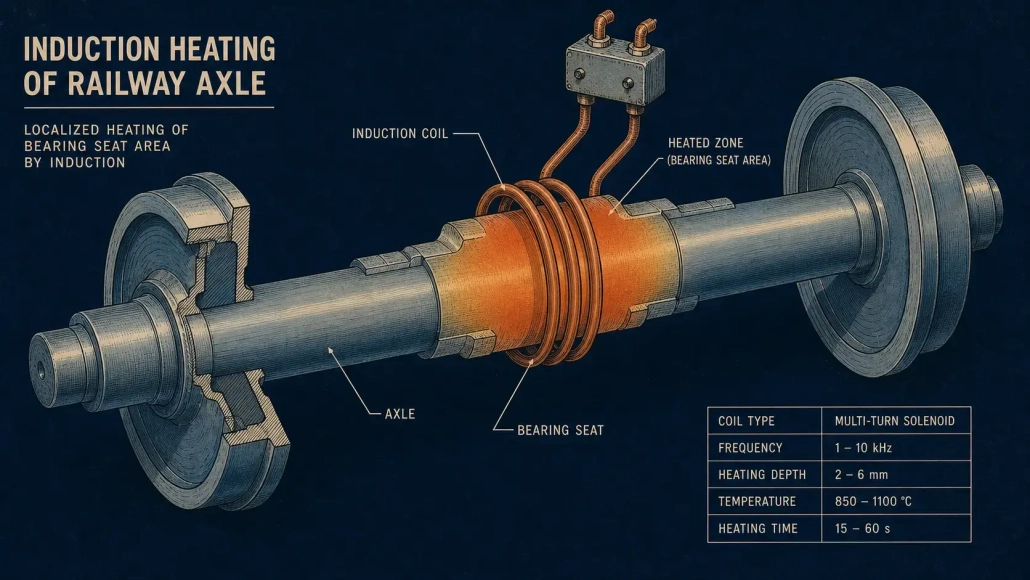
Calentamiento por inducción en la fabricación ferroviaria: Aplicaciones, Control del proceso, y selección de equipos
Las piezas de ferrocarril son pesadas y críticas para la seguridad. Cuando necesitan calor, por lo general es en un área específica: un asiento de rodamiento, un cubo de rueda, un extremo de riel. No en todo el componente. Calentamiento por inducción en la fabricación ferroviaria aplica calor exactamente donde se necesita mediante acoplamiento electromagnético: sin llama, sin esperar al horno, sin calentar lo que no necesita estar caliente. Fundamentos del calentamiento por inducción cubre la física.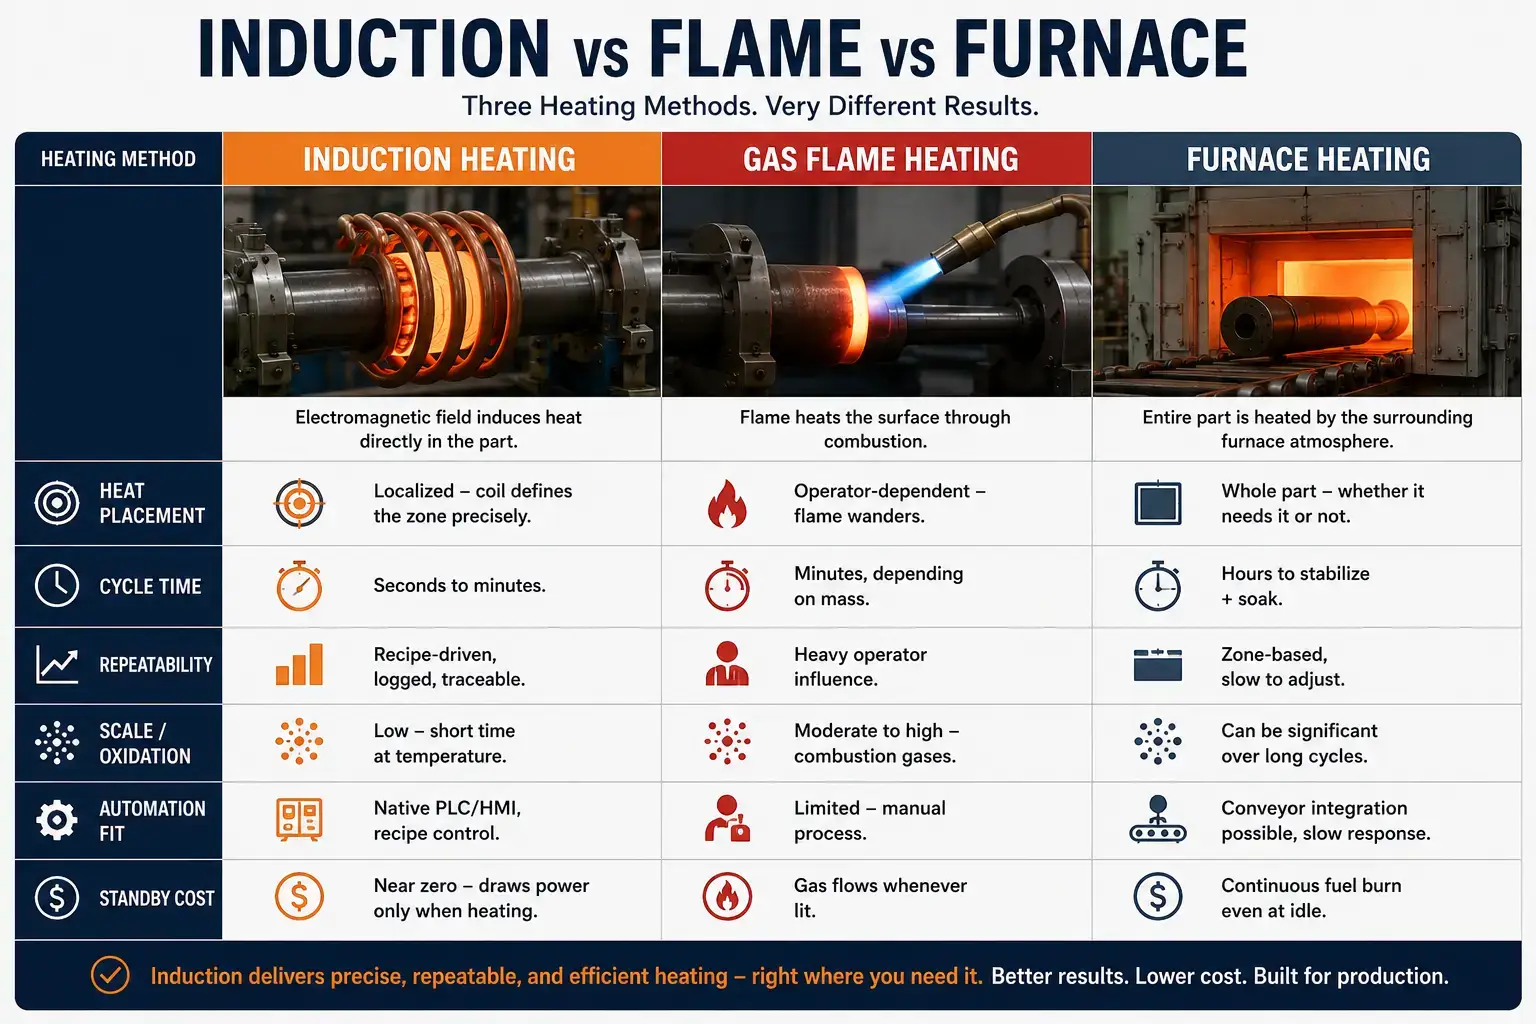
La llama todavía tiene su lugar — reparación en campo, trabajos únicos, donde la portabilidad importa más que la precisión. Pero si necesitas el mismo resultado mañana que obtuviste hoy, y necesitas demostrarlo, la inducción es la herramienta para el trabajo.
| 1. Why Induction Fits Railway Manufacturing | 2. Railway Applications |
| 3. Engineering Considerations | 4. Equipment Selection Factors |
| 5. When Induction Isn’t the Best Fit | Preguntas frecuentes |
1. Por qué la calefacción por inducción se adapta a la fabricación ferroviaria
La inducción apunta a la zona. La energía electromagnética se acopla directamente a la pieza — sin llama, sin transferencia de calor por aire. El patrón es función de la frecuencia, geometría de la bobina, nivel de potencia, y la posición de la pieza. Si aciertas esas cuatro variables, el resultado se repite. Desplazamiento tras cambio. Eje tras eje.
2. Aplicaciones comunes en ferrocarriles para calefacción por inducción
Desde soldadura por raíles y montaje de retracción de ruedas hasta montaje de rodamiento, temple por inducción de vigas y dibujos, y soldadura por inducción of electrical and fluid-system assemblies — induction shows up wherever controlled, localized heat matters in railway production and maintenance.
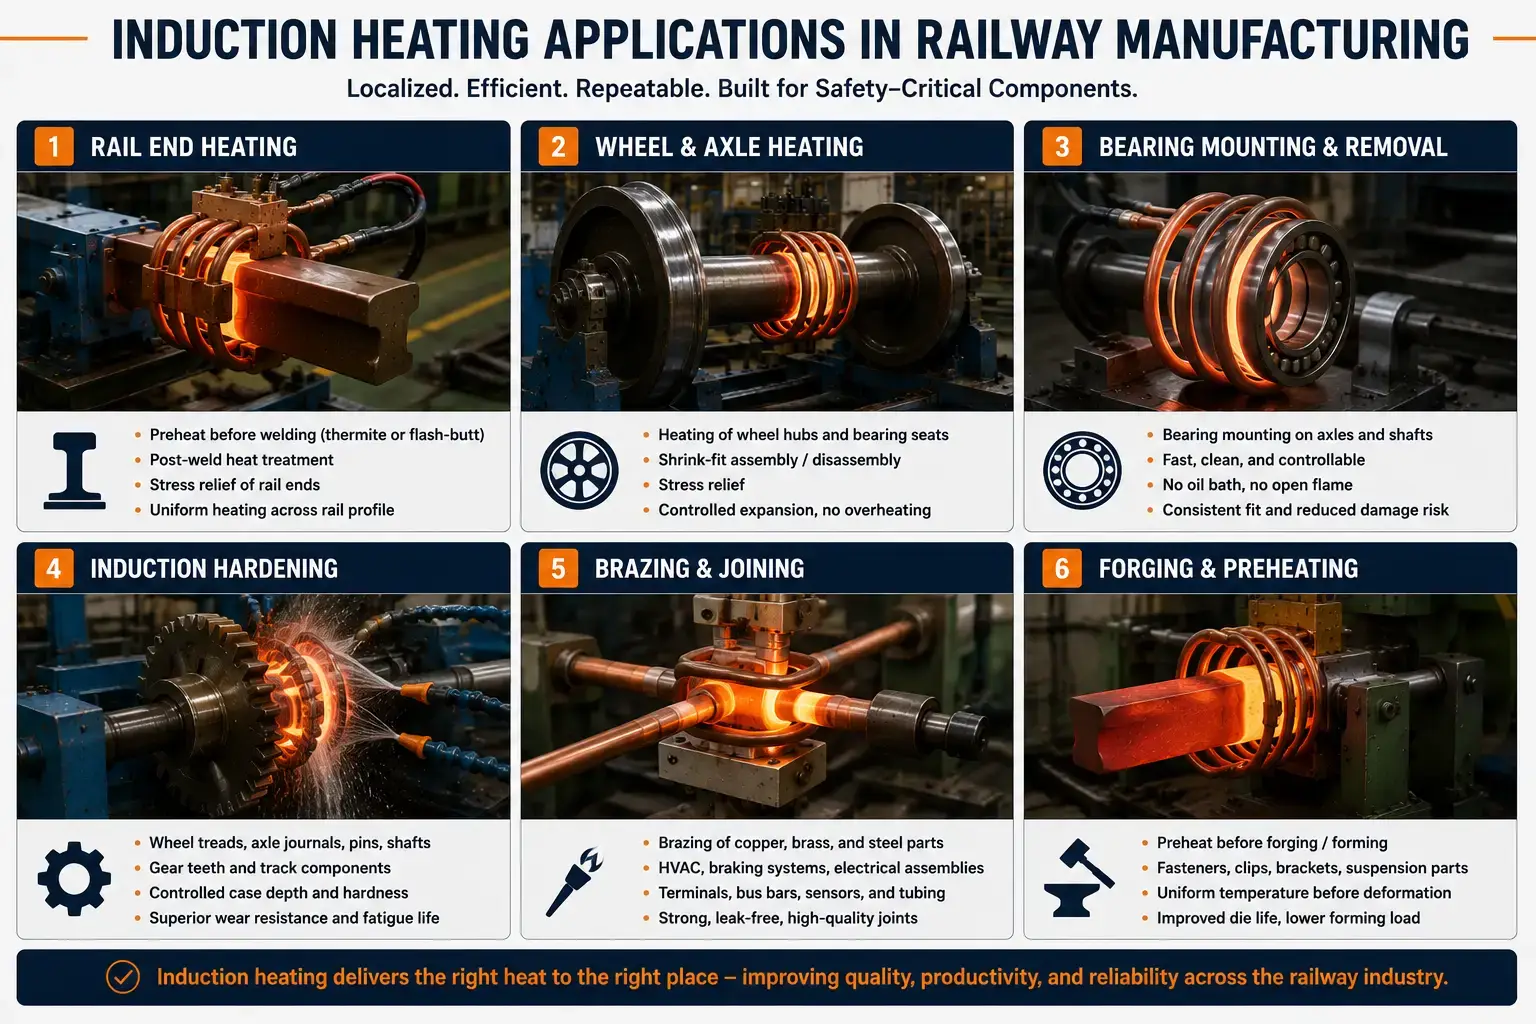
Calentamiento del extremo del riel
Soldadura de riel — termita o por tope instantáneo — requiere precalentamiento controlado y tratamiento posterior a la soldadura. El desafío es el propio perfil del riel: cabeza gruesa, alma delgada, base ancha. Tres masas térmicas diferentes en una sección transversal. La bobina tiene que equilibrar las tres.
3. Consideraciones de ingeniería para una producción confiable
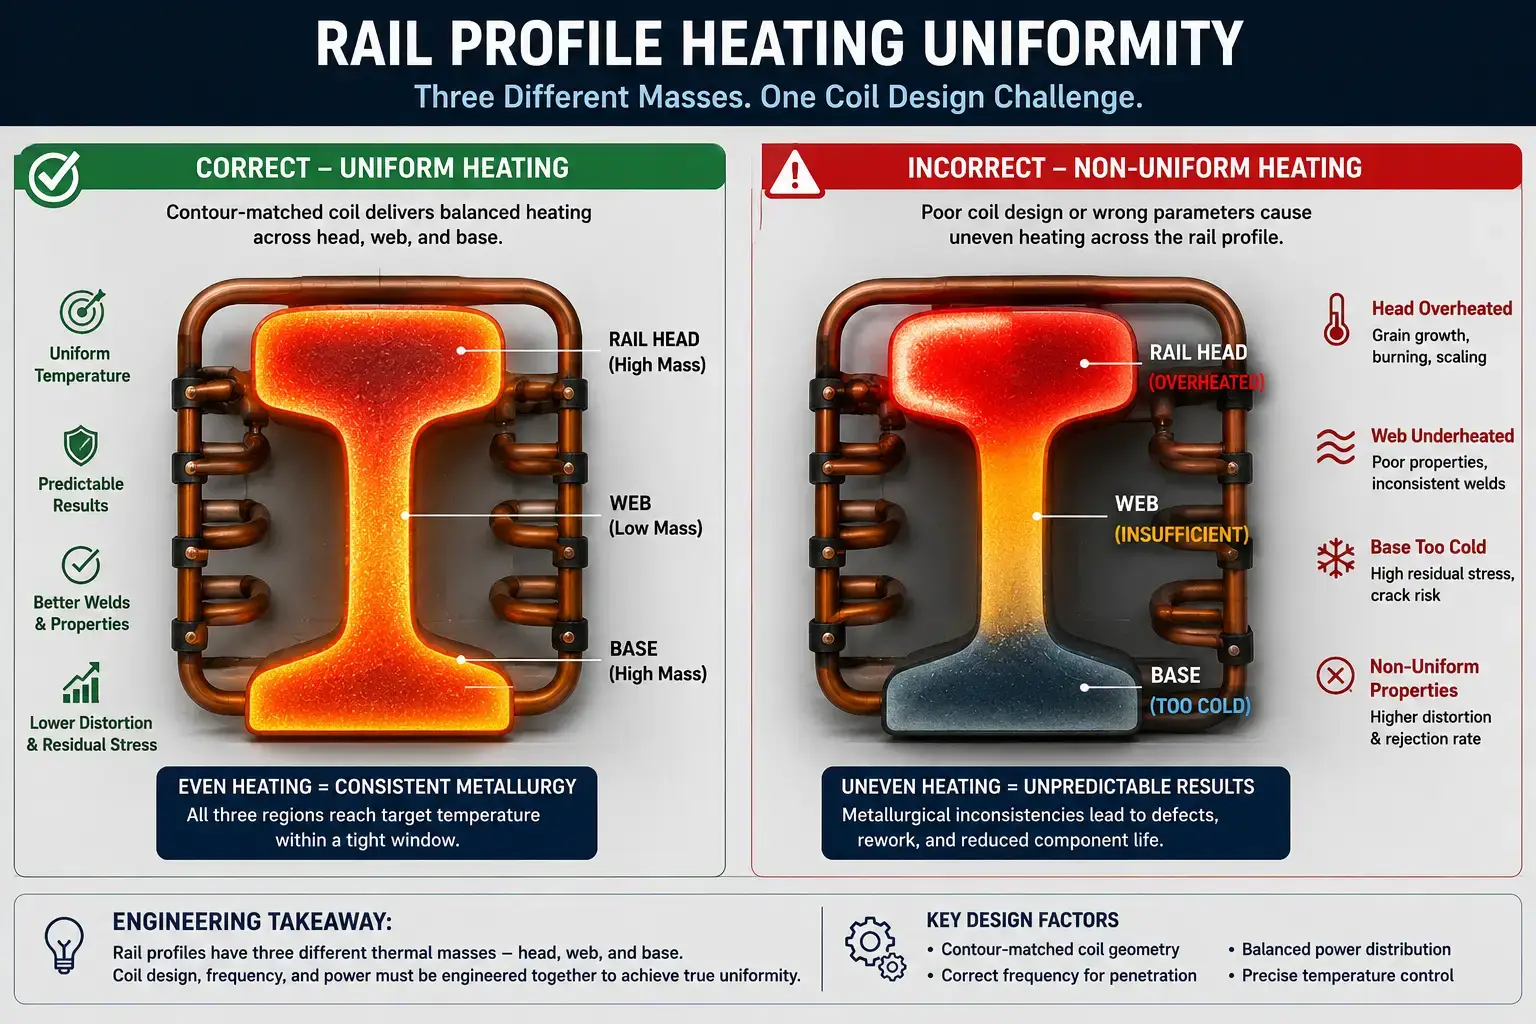
Tome el perfil del riel como ejemplo. Three different thermal masses in one cross-section — thick head, alma delgada, wide base — and induction doesn’t heat them equally by default. The coil has to compensate. That same geometry-awareness applies to every railway component: axles, wheels, asientos de rodamientos. Induction heating in railway manufacturing is a process, not a purchase order. Evaluate the part, el material, the production flow, and the quality requirement as one thing.
Material condition bites you if you ignore it. Steel chemistry, prior heat treatment, microestructura, surface condition — all of it changes how the part responds to induction. Para el endurecimiento, carbon content and hardenability set the ceiling on what you can achieve. Rust, escala, aceite, revestimientos: these mess with heating behavior and create fumes. Test with parts in their actual production condition. Not clean lab samples.
Temperature measurement has to survive the real environment. IR pyrometers need correct emissivity, clean sight lines, and protection from scale, vapor, and smoke. A lab setup with perfect sight lines doesn’t represent a hot, wet, high-throughput maintenance depot. Validate under real conditions. And for hardening: the quench system matters as much as the heating. Patrón de pulverización, fluir, presión, polymer concentration, la temperatura, timing — one of these drifting changes hardness, profundidad de la capa, y la distorsión de maneras que no siempre se muestran en la inspección final.
Grietas por un buen templado superficial en servicio, no en el banco de pruebas. Las pruebas metalúrgicas durante el desarrollo del proceso no son opcionales.
Las fijaciones cercanas a la bobina se convierten en parte del proceso. Las piezas de ferrocarril son pesadas, así que las fijaciones son sustanciales. Si son magnéticas o conductoras, se calientan y distorsionan el campo, ya sea que lo hayas querido o no. Acero inoxidable no magnético, cerámicas, Los elementos de fijación refrigerados por agua ayudan. Pero la fijación tiene que posicionar la pieza de manera consistente primero. Todo lo demás viene después.
Acceso de mantenimiento: pasado por alto durante la especificación, lamentado durante la producción. Bobinas, mangueras, conexiones de bus, sensores, componentes de enfriamiento — todos elementos de desgaste. Si cambiar uno toma medio turno y el realineamiento es un juego de adivinanza, el tiempo de actividad desaparece. Los entornos ferroviarios no perdonan: escala, polvo, refrigerante, vibración. Piensa en el tiempo de cambio de bobina, disponibilidad de repuestos, detección de fugas, y alarmas de diagnóstico antes de que el sistema sea instalado.
4. Factores clave en la selección de equipos
Las piezas de ferrocarril son grandes, pesadas, y a menudo de sección gruesa. La selección de equipos comienza allí, no con un catálogo, no con una configuración estándar.
Fuente de alimentación. Las grandes secciones de acero necesitan potencia real para alcanzar la temperatura en un tiempo de ciclo relevante para la producción. Si es demasiado pequeño, el proceso nunca alcanza el objetivo, o tarda tanto que el calor se distribuye donde no debería. Si es demasiado grande, has gastado dinero innecesariamente — y potencialmente creado problemas de control en una ventana de proceso estrecha.
Dimensionar una fuente de alimentación significa apilar material de la pieza, masa, temperatura objetivo, profundidad de calor requerida, tiempo de ciclo, pérdidas de calor, la tasa de producción, y ciclo de trabajo. Luego preguntar: can this system deliver repeatable energy when the cooling water is 5°C warmer and the operator is on their third shift? Selección de potencia covers the methodology.
Frecuencia. Frequency sets current penetration depth. Railway applications often involve thick steel sections — axles, wheels, rails — where deep, uniform heating matters. Lower frequencies push deeper. Las frecuencias más altas se concentran en la superficie. A rail head hardening process, an axle seat shrink-fit, and a bearing mount each want different frequency ranges. Pick the wrong one and you’re fighting the physics.
| Railway Application | Rango de frecuencia típico | Por qué |
|---|---|---|
| Axle / wheel deep heating | 1-10 kHz | Thick sections need deeper current penetration for uniform through-heating |
| Rail end preheat / alivio del estrés | 1-10 kHz | Large profile cross-section; need heat through rail head depth |
| Montaje de rodamientos | 10–50 kHz | Penetración moderada; thinner bearing rings heat efficiently in this range |
| Endurecimiento superficial (treads, cigüeñales) | 30–200kHz | Profundidad superficial de la carcasa; calor concentrado en la superficie de desgaste |
| Pines pequeños, Sujetadores, soldadura fuerte | 100–400 kHz | Secciones transversales pequeñas; alta frecuencia para calentamiento rápido dominado por la superficie |
Selección de frecuencia entra más en los compromisos. Prueba con piezas reales — los números te dan una idea aproximada, no en la base.
Diseño de bobina. La bobina es el extremo de trabajo. Para trabajo ferroviario, las bobinas tienen que manejar geometrías grandes, variación en la posición de la pieza, concentración de flujo magnético, la refrigeración, durabilidad mecánica, y acceso para cargar y descargar. Las bobinas envolventes funcionan para ejes, ejes, y cojinetes. Las bobinas partidas manejan piezas que no se pueden pasar a través de ellas. Las bobinas de contorno siguen perfiles de riel. Las bobinas de escaneo entregan endurecimiento progresivo a lo largo de una longitud.
El diseño correcto equilibra uniformidad, eficiencia, y cuánto dura la bobina antes de que alguien tenga que reemplazarla. En piezas ferroviarias de alto valor, una bobina que se desplaza después de 500 ciclos es un problema de calidad esperando ocurrir.
Enfriamiento. La producción ferroviaria de alta intensidad genera calor real — en la bobina, los conductores, los condensadores, la electrónica de potencia. El agua de enfriamiento no es un detalle secundario. Caudal, presión, calidad del agua, Conductividad, temperatura de entrada — especifícalas todas. Los sistemas de circuito cerrado son comunes porque mantienen bajo control la química del agua y reducen la formación de incrustaciones. Cuando la refrigeración se desvía, las fallas son intermitentes y difíciles de diagnosticar. Los sistemas de enfriamiento por agua merecen su propia partida en la especificación.
Manipulación de pieza. Los componentes ferroviarios son pesados. El manejo a menudo determina si el sistema funciona en la práctica, independientemente del rendimiento en el banco de pruebas. Cintas transportadoras, robots, puentes grúa, mesas indexadoras, cargadores hidráulicos, accesorios personalizados: lo que sea que mueva la pieza debe posicionarla de manera consistente respecto a la bobina.
Unos pocos milímetros de desplazamiento de posición cambian la separación del acoplamiento. La separación del acoplamiento cambia el patrón de calor. En un eje endurecido o un perfil de rail, eso es suficiente para fallar la inspección.
5. Cuando el calentamiento por inducción no es la mejor opción
La inducción no siempre es la respuesta. Si toda la pieza necesita temperatura uniforme y un largo remojo — recocido por lotes, aliviar tensiones en juegos completos de ejes, normalizar grandes fundiciones — un horno es la opción más simple. Si estás haciendo reparaciones puntuales en el campo en algún lugar sin energía confiable, una antorcha podría ser la única opción práctica.
The decision comes down to what the process actually needs:
— How tight is the temperature window, really?
— Does the whole part need heat, or just one zone?
— What’s the metallurgical spec — and can induction meet it?
— How many parts per shift? Is the volume there?
— Does the process need to be documented and traceable?
— What’s the total cost of running it, not just the purchase price?
For railway manufacturers and maintenance depots, the strongest business case for induction appears when repeatability, calentamiento localizado, velocidad, and process documentation all matter at once. That’s not every application. But it’s a lot of them.
Conclusión: Calentamiento por inducción en la fabricación ferroviaria makes the most sense when large steel components need fast, localizado, repeatable heating backed by controlled process documentation. Selección de potencia y frecuencia, diseño de bobina duradero, refrigeración confiable, manejo adecuado — haz eso bien y el sistema funcionará durante años. Trátalo como un proceso térmico completo, no como una fuente de calor independiente, y entregará lo que la industria ferroviaria realmente necesita: aburrido, predecible, resultados documentados.
Preguntas frecuentes
q: ¿Qué componentes ferroviarios se calientan más comúnmente por inducción??
A: Rieles y extremos de riel, wheels, axles, asientos de rodamientos, ejes, pinos, Sujetadores, componentes de freno, y piezas forjadas. El proceso podría ser para ajuste por contracción, precalentamiento antes de soldar o conformar, temple por inducción, soldadura fuerte, o alivio de tensiones — depende de la pieza y la especificación.
q: ¿Es la inducción adecuada para ejes y ruedas ferroviarias grandes??
A: Sí — con la potencia adecuada, la frecuencia correcta (usualmente rangos más bajos para una penetración más profunda en secciones gruesas), una bobina robusta que pueda manejar la masa de la pieza, y un sistema de manejo que posicione la pieza de manera consistente. Testing on actual production parts is strongly recommended before final specification. A system that works on a 50 mm shaft won’t scale to a railway axle without re-engineering.
Discuss Your Railway Induction Heating Application
Share your part drawings, production requirements, and heating goals. Our engineering team can evaluate power, frecuencia, diseño de bobinas, la refrigeración, and automation options for a practical induction heating solution.


