
Nagrzewanie indukcyjne w produkcji kolei: Zastosowania, Kontrola procesu, i dobór sprzętu
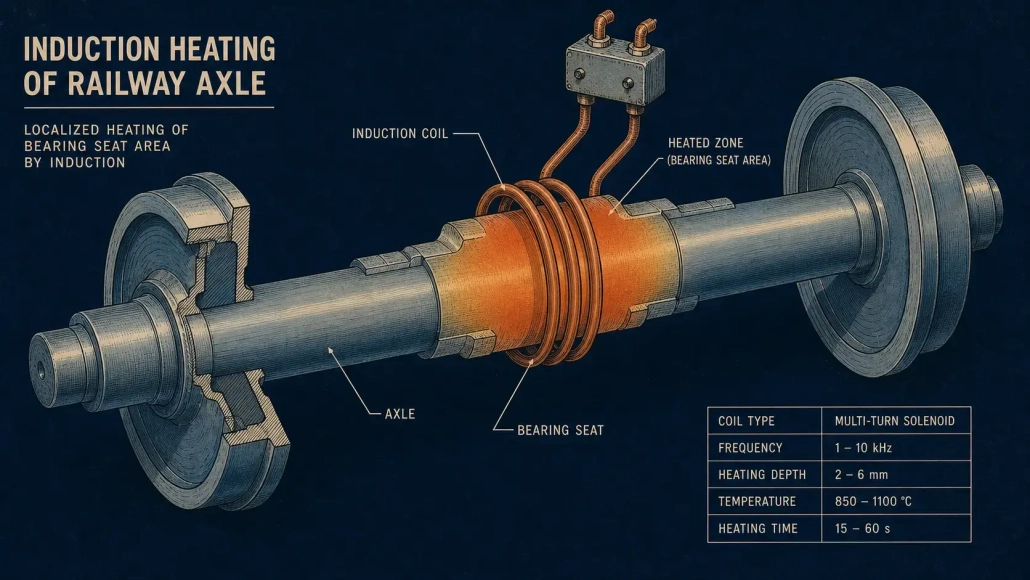
Części kolejowe są ciężkie i krytyczne dla bezpieczeństwa. Kiedy potrzebują ciepła, zwykle znajduje się w jednym konkretnym obszarze — w gnieździe łożyska, piasta koła, koniec kolei. Nie cały komponent. Produkcja kolei z nagrzewaniem indukcyjnym Dostarcza ciepło dokładnie tam, gdzie jest potrzebne, dzięki sprzężeniu elektromagnetycznemu: brak płomienia, bez pieca, czekaj, bez ogrzewania, co nie musi być gorące. Podstawy ogrzewania indukcyjnego obejmuje fizykę.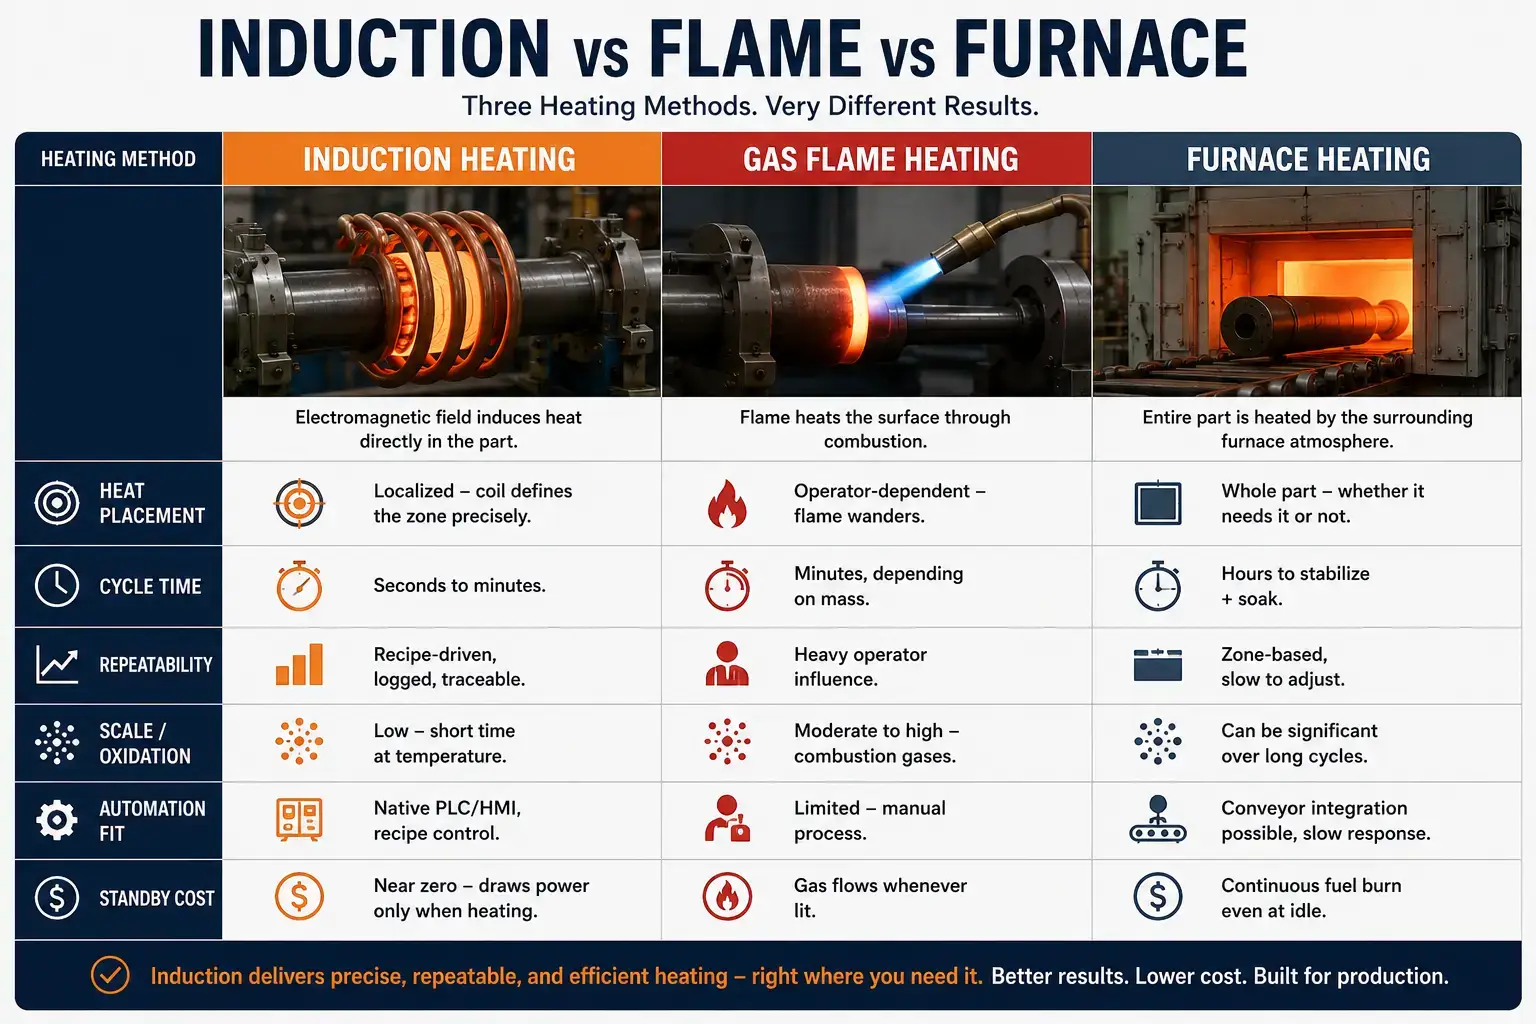
Płomień nadal ma swoje miejsce — naprawa w terenie, jednorazowe prace, wszędzie przenośność jest ważniejsza niż precyzja. Ale jeśli potrzebujesz jutro tego samego rezultatu, który uzyskałeś dzisiaj, i musisz to udowodnić, indukcja jest narzędziem do tego zadania.
| 1. Dlaczego indukcja pasuje do produkcji kolejowej | 2. Aplikacje kolejowe |
| 3. Rozważania inżynieryjne | 4. Czynniki wyboru sprzętu |
| 5. Kiedy indukcja nie jest najlepszym rozwiązaniem | FAQ |
1. Dlaczego nagrzewanie indukcyjne pasuje do produkcji kolejowej
Indukcja celuje w obszar. Energia elektromagnetyczna wnika bezpośrednio w obrabiany element — brak płomienia, brak przekazywania ciepła przez powietrze. Wzór zależy od częstotliwości, geometrii cewki, poziomu mocy, i pozycji części. Jeśli poprawnie ustawisz te cztery zmienne, wynik powtarza się. Zmiana po zmianie. Oś po osi.
2. Typowe zastosowania nagrzewania indukcyjnego w kolejnictwie
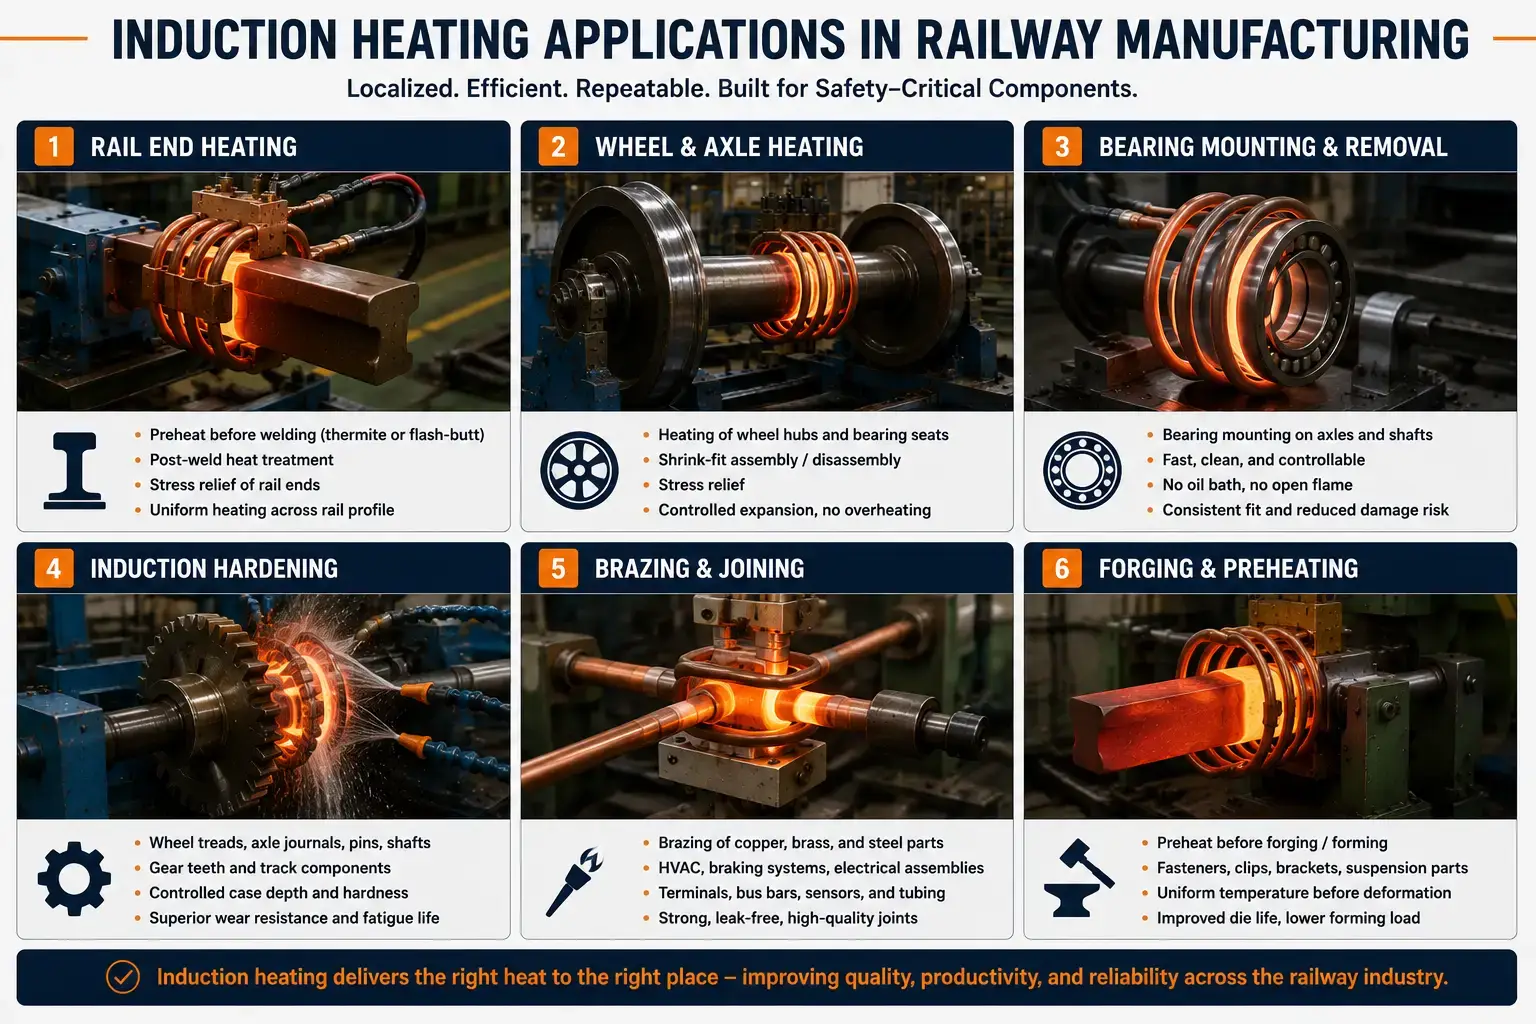
Od spawania szyn i obkurczania kół po montaż łożysk, hartowanie indukcyjne łożysk czopów i bieżni, i lutowanie indukcyjne zespołów elektrycznych i układów hydraulicznych — indukcja pojawia się wszędzie tam, gdzie jest kontrolowana, lokalne problemy cieplne w produkcji i utrzymaniu kolei.
Ogrzewanie końca szyny
Spawanie szyn — termitowe lub doczołowe — wymaga kontrolowanego podgrzewania wstępnego i obróbki po spawaniu. Wyzwaniem jest sam profil szyny: gruba głowa, cienka sieć, szeroka podstawa. Trzy różne masy termiczne w jednym przekroju. Cewka musi równoważyć wszystkie trzy.
3. Względy inżynieryjne dotyczące niezawodnej produkcji
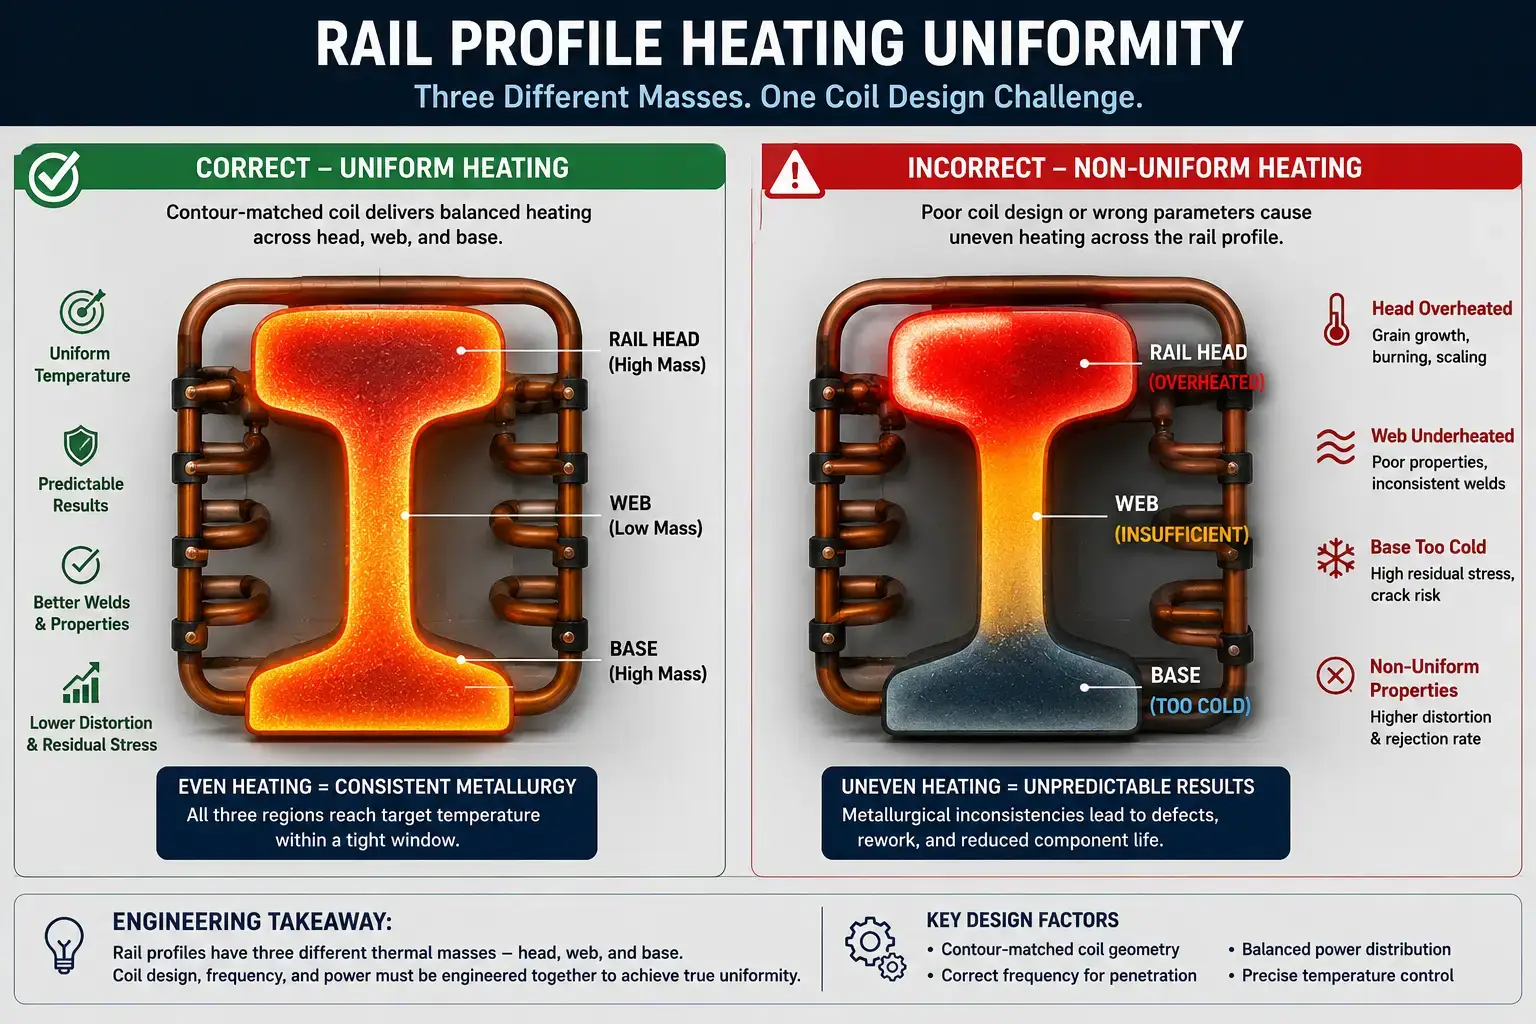
Weźmy jako przykład profil szyny. Trzy różne masy termiczne w jednym przekroju — gruba główka, cienka sieć, szeroka podstawa – a indukcja domyślnie nie nagrzewa ich równomiernie. Cewka musi to kompensować. Ta sama świadomość geometrii dotyczy każdego elementu kolejowego: osie, koła, miejsca łożyskowania. Nagrzewanie indukcyjne w produkcji kolei jest procesem, to nie jest zamówienie zakupu. Oceń część, materiał, przepływ produkcji, i wymagania jakościowe jako jedną całość.
Stan materiału cię ugryzie, jeśli go zignorujesz. Chemia stali, wstępne wyżarzanie, mikrostruktura, stan powierzchni — wszystko to zmienia reakcję części na indukcję. Do hartowania, zawartość węgla i hartowność wyznaczają górną granicę tego, co można osiągnąć. Rdza, skalę, olej, powłoki: te rzeczy wpływają na zachowanie przy podgrzewaniu i tworzą opary. Testuj części w ich rzeczywistych warunkach produkcyjnych. Nie czyste próbki laboratoryjne.
Pomiar temperatury musi przetrwać w rzeczywistym środowisku. Pirometry IR wymagają odpowiedniej emisyjności, czyste linie wzroku, i ochrona przed kamieniem, para, i dym. Konfiguracja laboratoryjna z doskonałymi liniami wzroku nie oznacza, że jest gorąca, mokry, wysokowydajny magazyn konserwacji. Sprawdź w rzeczywistych warunkach. I do hartowania: system chłodzenia ma takie samo znaczenie jak ogrzewanie. Wzór rozpylania, przepływ, ciśnienie, stężenie polimeru, temperatura, wyczucie czasu — jedna z tych dryfujących zmian twardości, głębokość nagniatania, i zniekształcenia, które nie zawsze są widoczne podczas końcowej kontroli.
Pęknięcia spowodowane złym hartowaniem powierzchni podczas pracy, nie na stanowisku testowym. Testy metalurgiczne podczas opracowywania procesu nie są opcjonalne.
Oprawy w pobliżu cewki stają się częścią procesu. Części kolejowe są ciężkie, więc wyposażenie jest znaczne. Jeśli są magnetyczne lub przewodzące, nagrzewają się i zniekształcają pole — niezależnie od tego, czy tego chciałeś, czy nie. Niemagnetyczna stal nierdzewna, ceramika, Pomagają w tym chłodzone wodą elementy armatury. Jednak urządzenie musi najpierw konsekwentnie ustawiać część. Wszystko inne jest na drugim miejscu.
Dostęp do konserwacji: pominięte podczas specyfikacji, żałowano podczas produkcji. Cewki, węże, połączenia magistrali, czujniki, elementy hartownicze – wszystkie elementy zużywalne. Jeśli zamiana zajmuje pół zmiany, a ponowne ustawienie jest grą w zgadywanie, czas pracy znika. Środowiska kolejowe nie wybaczają: skalę, pyłem, płyn chłodzący, drgania. Pomyśl o czasie wymiany cewki, dostępność zapasów, wykrywanie wycieków, i alarmy diagnostyczne przed przykręceniem systemu.
4. Kluczowe czynniki wyboru sprzętu
Części kolejowe są duże, ciężki, i często gruby przekrój. Wybór sprzętu zaczyna się od tego — nie od katalogu, nie przy standardowej konfiguracji.
Zasilacz. Duże profile stalowe wymagają rzeczywistej mocy, aby osiągnąć temperaturę w czasie cyklu istotnym dla produkcji. Niewymiarowe i proces nigdy nie osiąga celu, lub trwa tak długo, że ciepło rozprzestrzenia się tam, gdzie nie powinno. Przewymiaruj i wydasz niepotrzebne pieniądze — i potencjalnie stworzysz problemy związane z kontrolą w wąskim oknie procesu.
Dobór zasilacza oznacza układanie materiałów części w stosy, masa, docelowa temperatura, wymagana głębokość ogrzewania, czas cyklu, straty ciepła, wydajność produkcji, i cykl pracy. Potem pytam: czy ten system może dostarczać powtarzalną energię, gdy woda chłodząca jest o 5°C cieplejsza, a operator pracuje na trzeciej zmianie?? Wybór mocy obejmuje metodologię.
Częstotliwość. Częstotliwość określa aktualną głębokość penetracji. Zastosowania kolejowe często obejmują grube sekcje stalowe — osie, koła, szyny – tam, gdzie są głębokie, kwestie równomiernego ogrzewania. Niższe częstotliwości wpychają głębiej. Wyższe częstotliwości koncentrują się na powierzchni. Proces hartowania główki szyny, termokurczliwe siedzisko osi, i mocowanie łożyska wymagają różnych zakresów częstotliwości. Wybierz niewłaściwy, a będziesz walczyć z fizyką.
| Aplikacja kolejowa | Typowy zakres częstotliwości | Dlaczego |
|---|---|---|
| Oś / głębokie nagrzewanie koła | 1–10 kHz | Grube sekcje wymagają głębszej penetracji prądu, aby zapewnić równomierne ogrzewanie |
| Podgrzewanie końca szyny / odprężenie | 1–10 kHz | Duży przekrój profilu; potrzebują ciepła przez głębokość główki szyny |
| Montaż łożysk | 10–50 kHz | Umiarkowane wnikanie; cieńsze pierścienie łożyskowe nagrzewają się efektywnie w tym zakresie |
| Hartowanie powierzchniowe (stopnie, panewki) | 30–200 kHz | Płytka głębokość obróbki; ciepło skoncentrowane na powierzchni zużycia |
| Małe szpilki, elementy mocujące, lutowanie | 100–400 kHz | Małe przekroje; wysoka częstotliwość do szybkiego nagrzewania powierzchni |
Wybór częstotliwości wchodzi głębiej w kompromisy. Przetestuj na prawdziwych częściach — liczby wprowadzą Cię na boisko, nie na bazie.
Projekt cewki. Cewka to koniec biznesowy. Do pracy na kolei, Cewki muszą obsługiwać duże geometrie, zmiany położenia części, stężenie strumienia magnetycznego, chłodzenia, trwałość mechaniczna, oraz dostęp do załadunku i rozładunku. Cewki otaczające działają na osie, wały, i łożyska. Cewki dzielone obsługują części, przez które nie można przewlec. Cewki konturowe podążają za profilami szyn. Cewki skanujące zapewniają stopniowe utwardzanie na całej długości.
Właściwy projekt równoważy jednolitość, wydajność, i jak długo cewka wytrzyma, zanim ktoś będzie musiał ją wymienić. Na wartościowych częściach kolejowych, cewka, która dryfuje po 500 cykli to problem z jakością, który czeka, aż się wydarzy.
Chłodzenie. Wysokowydajna produkcja kolejowa generuje prawdziwe ciepło – w cewce, przewody, kondensatory, energoelektronikę. Chłodzenie wody nie jest kwestią drugorzędną. przepływ, ciśnienie, jakość wody, Przewodność, temperatura na wlocie — określ je wszystkie. Systemy z obiegiem zamkniętym są powszechne, ponieważ utrzymują pod kontrolą skład chemiczny wody i zmniejszają osadzanie się kamienia. Kiedy ochłodzenie ustąpi, usterki są sporadyczne i trudne do zdiagnozowania. Systemy chłodzenia wodą zasługują na własną pozycję w specyfikacji.
Obsługa części. Elementy kolei są ciężkie. Obsługa często decyduje o tym, czy system działa w praktyce, niezależnie od wydajności stanowiska testowego. Przenośniki, robotami, suwnice, tabele indeksujące, ładowarki hydrauliczne, niestandardowe uchwyty — cokolwiek porusza część, musi być stabilnie ustawiana względem cewki.
Kilka milimetrów przesunięcia położenia powoduje zmianę szczeliny sprzęgła. Szczelina sprzęgająca zmienia rozkład ciepła. Na hartowanym czopie lub profilu szyny, to wystarczy, aby nie przejść kontroli.
5. Kiedy nagrzewanie indukcyjne nie jest najlepszym rozwiązaniem
Indukcja nie zawsze jest rozwiązaniem. Jeżeli cała część wymaga jednakowej temperatury i długiego wygrzewania – wyżarzanie wsadowe, odprężające całe zestawy osi, normalizowanie dużych odlewów — piec to prostsze rozwiązanie. Jeśli wykonujesz jednorazowe naprawy w terenie bez niezawodnego zasilania, latarka może być jedyną praktyczną opcją.
Decyzja sprowadza się do tego, czego proces faktycznie potrzebuje:
— Jak wąskie jest okno temperaturowe, Naprawdę?
— Czy cała część potrzebuje ciepła?, lub tylko jedna strefa?
— Jaka jest specyfikacja metalurgiczna — i czy indukcja może ją spełnić?
— Ile części na zmianę? Czy jest tam głośność?
— Czy proces musi być dokumentowany i identyfikowalny??
— Jaki jest całkowity koszt jego uruchomienia, nie tylko cena zakupu?
Dla producentów kolei i zakładów utrzymania ruchu, najsilniejsze uzasadnienie biznesowe indukcji pojawia się w przypadku powtarzalności, Lokalne ogrzewanie, szybkość, i dokumentacja procesowa – wszystko to ma znaczenie jednocześnie. To nie każde zastosowanie. Ale jest ich dużo.
Konkluzja: Produkcja kolei z nagrzewaniem indukcyjnym ma największy sens, gdy duże elementy stalowe są potrzebne szybko, lokalne, powtarzalne ogrzewanie poparte kontrolowaną dokumentacją procesu. Dobór mocy i częstotliwości, trwała konstrukcja cewki, pewnego chłodzenia, właściwa obsługa — jeśli zrobisz to dobrze, system będzie działał latami. Traktuj to jako kompletny proces termiczny, nie jest samodzielnym źródłem ciepła, i zapewni to, czego faktycznie potrzebuje branża kolejowa: nudny, możliwy do przewidzenia, udokumentowane wyniki.
FAQ
Q: Jakie elementy kolejowe nagrzewa się najczęściej metodą indukcyjną?
A: Szyny i końcówki szyn, koła, osie, miejsca łożyskowania, wały, sworzni, elementy mocujące, elementy hamulców, i kute części. Proces ten może obejmować dopasowanie termokurczliwe, wstępne podgrzewanie przed spawaniem lub formowaniem, hartowanie indukcyjne, lutowanie, lub odprężanie — zależy od części i specyfikacji.
Q: Czy indukcja nadaje się do dużych osi i kół kolejowych?
A: Tak – z odpowiednią mocą, odpowiedniej częstotliwości (zwykle niższe zakresy dla głębszej penetracji grubych przekrojów), solidna cewka, która wytrzyma masę części, oraz system obsługi, który konsekwentnie pozycjonuje część. Przed ostateczną specyfikacją zdecydowanie zaleca się testowanie na rzeczywistych częściach produkcyjnych. System działający na 50 Wał mm nie da się dopasować do osi kolejowej bez przeprojektowania.
Omów zastosowanie ogrzewania indukcyjnego w kolejnictwie
Udostępnij swoje rysunki części, wymagania produkcyjne, i cele grzewcze. Nasz zespół inżynierów może ocenić moc, częstotliwość, projekt cewki, chłodzenia, i opcje automatyzacji dla praktycznego rozwiązania w zakresie ogrzewania indukcyjnego.
Skontaktuj się z inżynierem zajmującym się nagrzewaniem indukcyjnym →


