
การเหนี่ยวนำความร้อนในการผลิตทางรถไฟ: การใช้งาน, การควบคุมกระบวนการ, และการเลือกอุปกรณ์
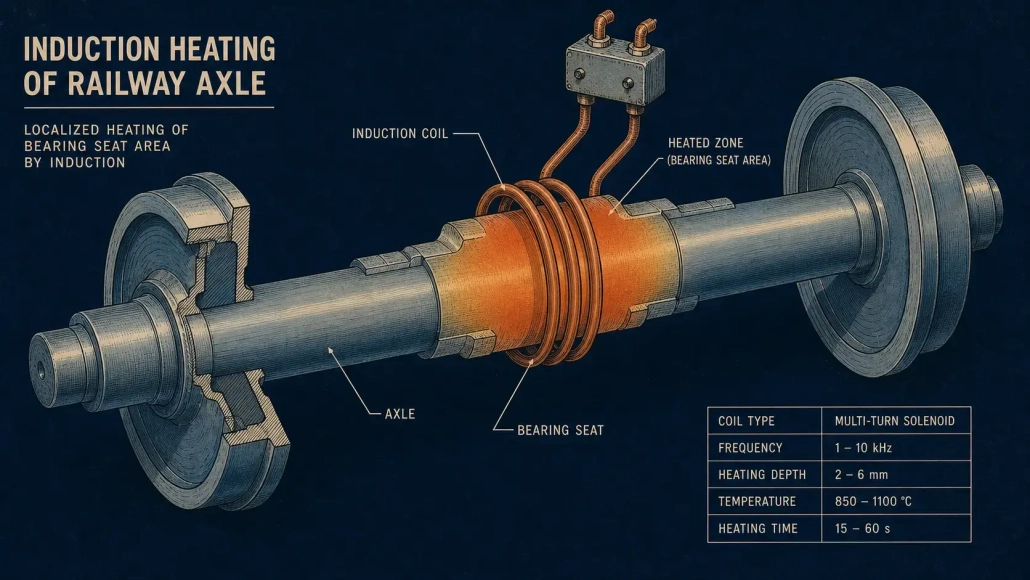
ชิ้นส่วนรถไฟมีน้ำหนักมากและมีความสำคัญต่อความปลอดภัย. เมื่อพวกเขาต้องการความร้อน, โดยปกติแล้วจะอยู่ในพื้นที่เฉพาะจุดหนึ่ง — ที่นั่งแบบลูกปืน, ดุมล้อ, ปลายราง. ไม่ใช่องค์ประกอบทั้งหมด. การผลิตรางรถไฟทำความร้อนแบบเหนี่ยวนำ ให้ความร้อนตรงจุดที่ต้องการผ่านข้อต่อแม่เหล็กไฟฟ้า: ไม่มีเปลวไฟ, ไม่ต้องรอเตา, ไม่มีความร้อนสิ่งที่ไม่จำเป็นต้องร้อน. พื้นฐานการทำความร้อนแบบเหนี่ยวนำ ครอบคลุมฟิสิกส์.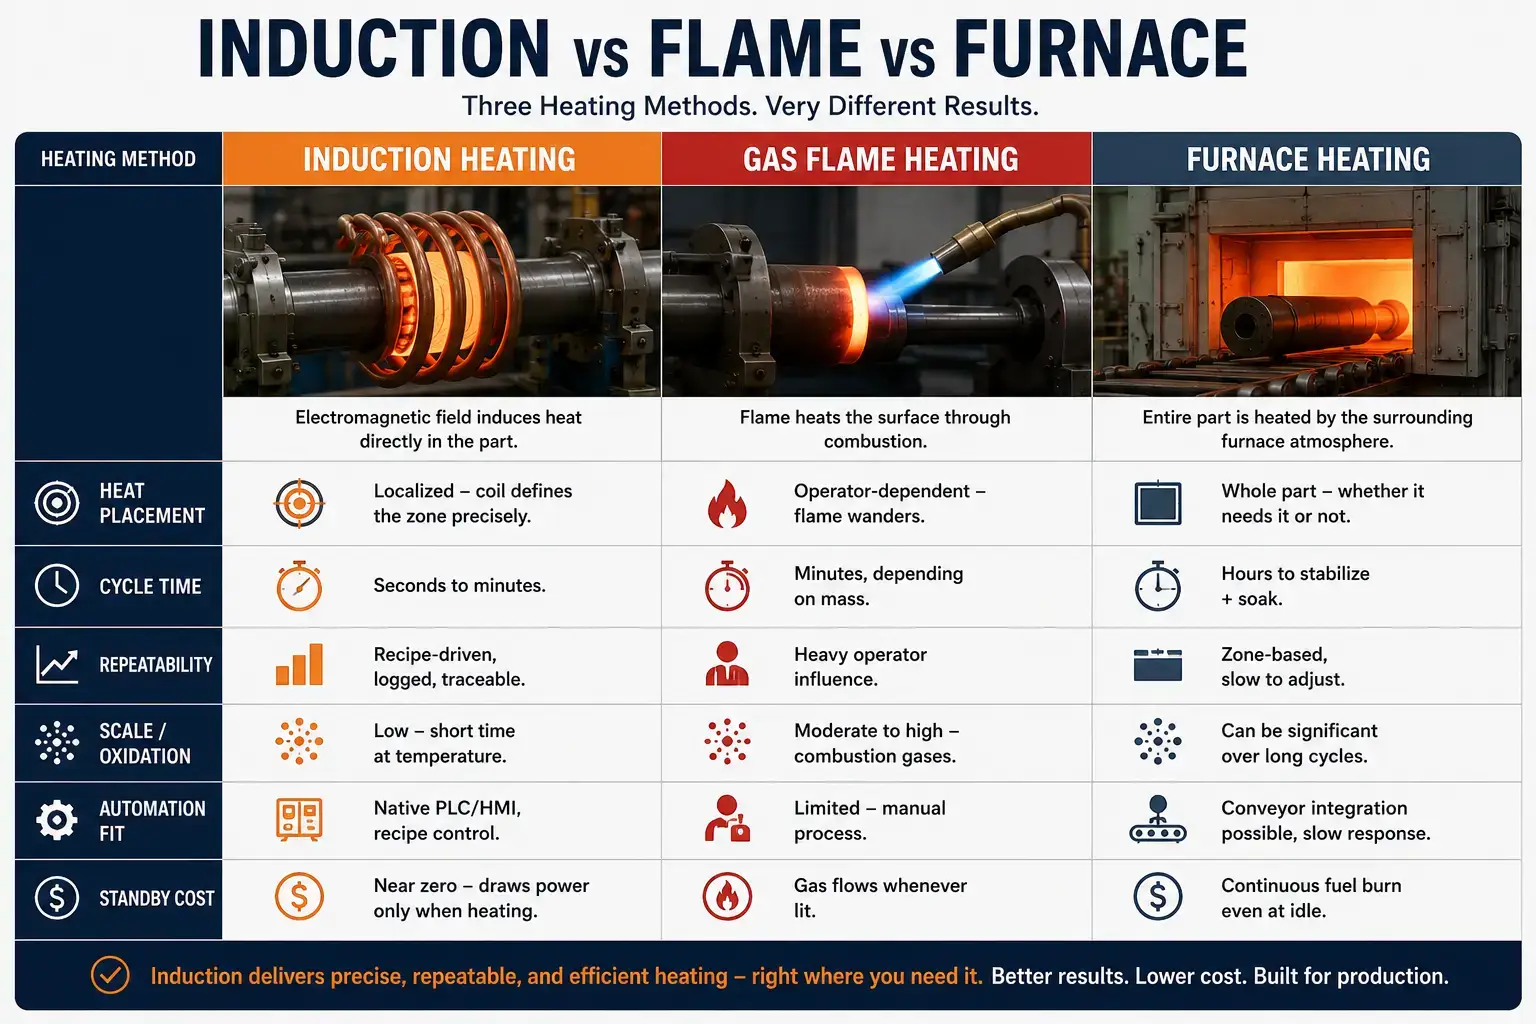
เปลวไฟยังคงมีสถานที่ — การซ่อมแซมภาคสนาม, งานครั้งเดียว, การพกพาไปได้ทุกที่มีความสำคัญมากกว่าความแม่นยำ. แต่ถ้าคุณต้องการผลลัพธ์แบบเดียวกับวันพรุ่งนี้ที่คุณได้รับในวันนี้, และคุณต้องพิสูจน์มัน, การปฐมนิเทศเป็นเครื่องมือในการทำงาน.
| 1. เหตุใดการเหนี่ยวนำจึงเหมาะกับการผลิตทางรถไฟ | 2. แอปพลิเคชั่นรถไฟ |
| 3. ข้อพิจารณาทางวิศวกรรม | 4. ปัจจัยในการเลือกอุปกรณ์ |
| 5. เมื่อการเหนี่ยวนำไม่เหมาะที่สุด | คำถามที่พบบ่อย |
1. เหตุใดการทำความร้อนแบบเหนี่ยวนำจึงเหมาะกับการผลิตทางรถไฟ
การเหนี่ยวนำกำหนดเป้าหมายโซน. พลังงานแม่เหล็กไฟฟ้าจับคู่เข้ากับชิ้นงานโดยตรง โดยไม่มีเปลวไฟ, ไม่มีการถ่ายเทความร้อนผ่านอากาศ. รูปแบบเป็นฟังก์ชันของความถี่, รูปทรงของขดลวด, ระดับกำลังไฟ, และตำแหน่งส่วนหนึ่ง. รับตัวแปรสี่ตัวนั้นให้ถูกต้องแล้วผลลัพธ์จะเกิดซ้ำ. กะแล้วกะ. เพลาแล้วเพลาเล่า.
2. การใช้งานรถไฟทั่วไปสำหรับการทำความร้อนแบบเหนี่ยวนำ
ตั้งแต่การเชื่อมรางและการติดตั้งการหดตัวของล้อไปจนถึงการติดตั้งแบริ่ง, การชุบแข็งด้วยเหนี่ยวนำ ของวารสารและดอกยาง, และ การบัดกรีด้วยการเหนี่ยวนำ ของส่วนประกอบระบบไฟฟ้าและของเหลว - การเหนี่ยวนำจะปรากฏขึ้นทุกที่ที่มีการควบคุม, ความร้อนเฉพาะจุดในการผลิตและบำรุงรักษารางรถไฟ.
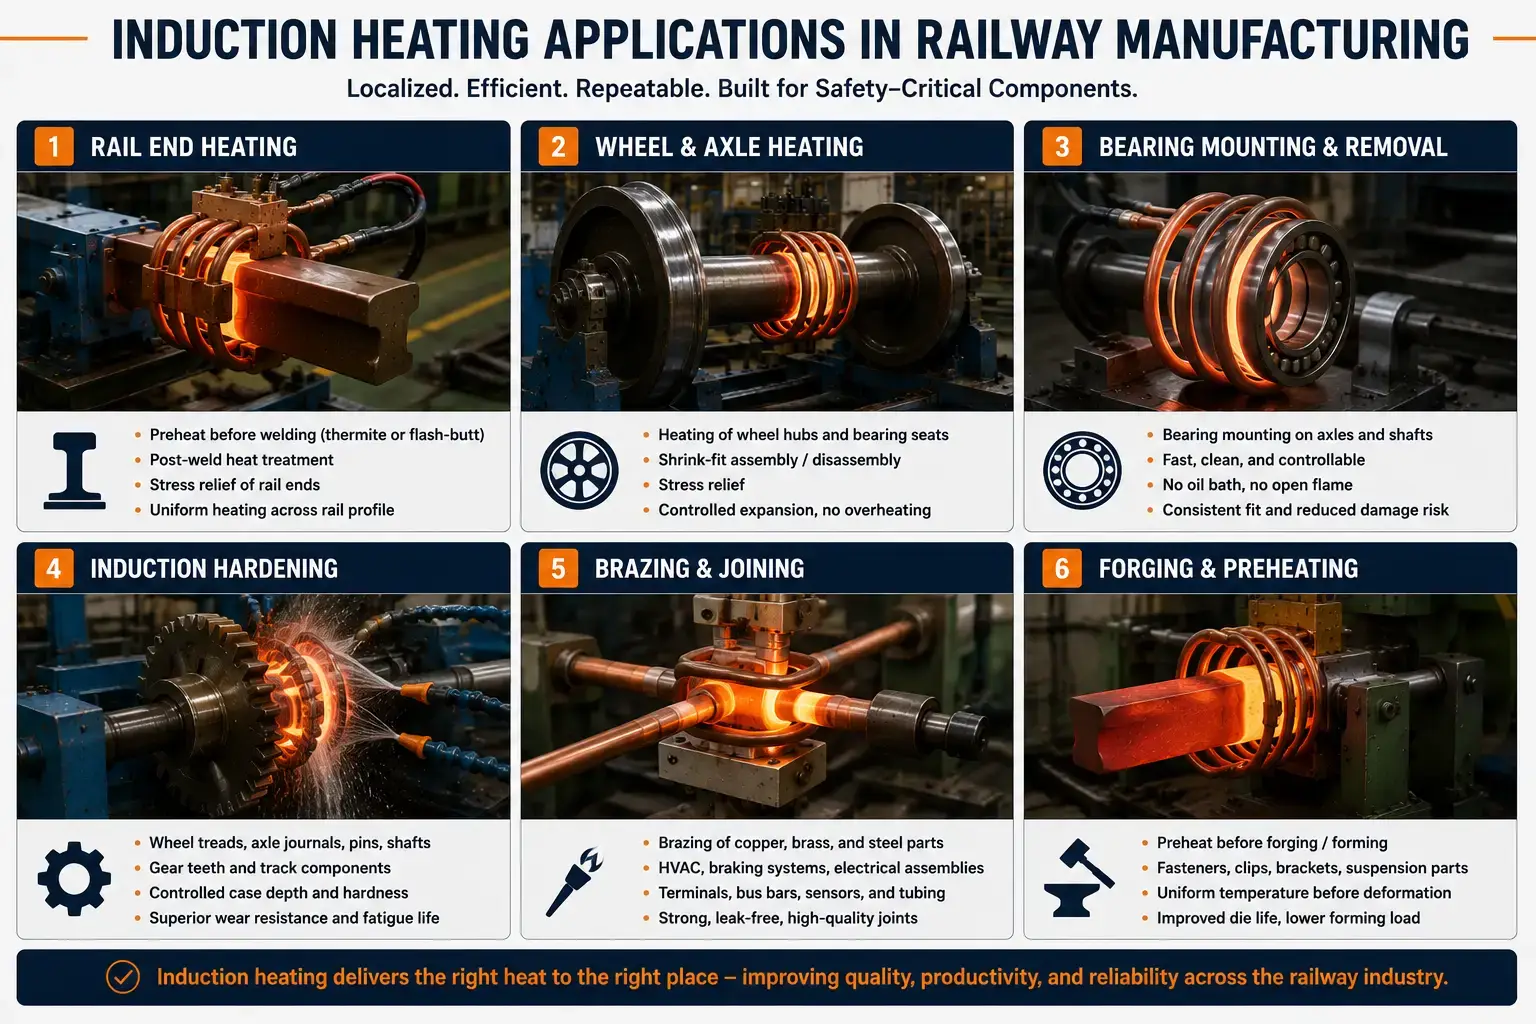
เครื่องทำความร้อนปลายราง
การเชื่อมราง — เทอร์ไมต์หรือแฟลชชน — จำเป็นต้องมีการควบคุมการอุ่นก่อนและหลังการเชื่อม. ความท้าทายอยู่ที่โปรไฟล์รางรถไฟเอง: หัวหนา, เว็บบาง, ฐานกว้าง. มวลความร้อนที่แตกต่างกันสามมวลในหน้าตัดเดียว. คอยล์ต้องบาลานซ์ทั้งสามตัว.
3. ข้อพิจารณาทางวิศวกรรมเพื่อการผลิตที่เชื่อถือได้
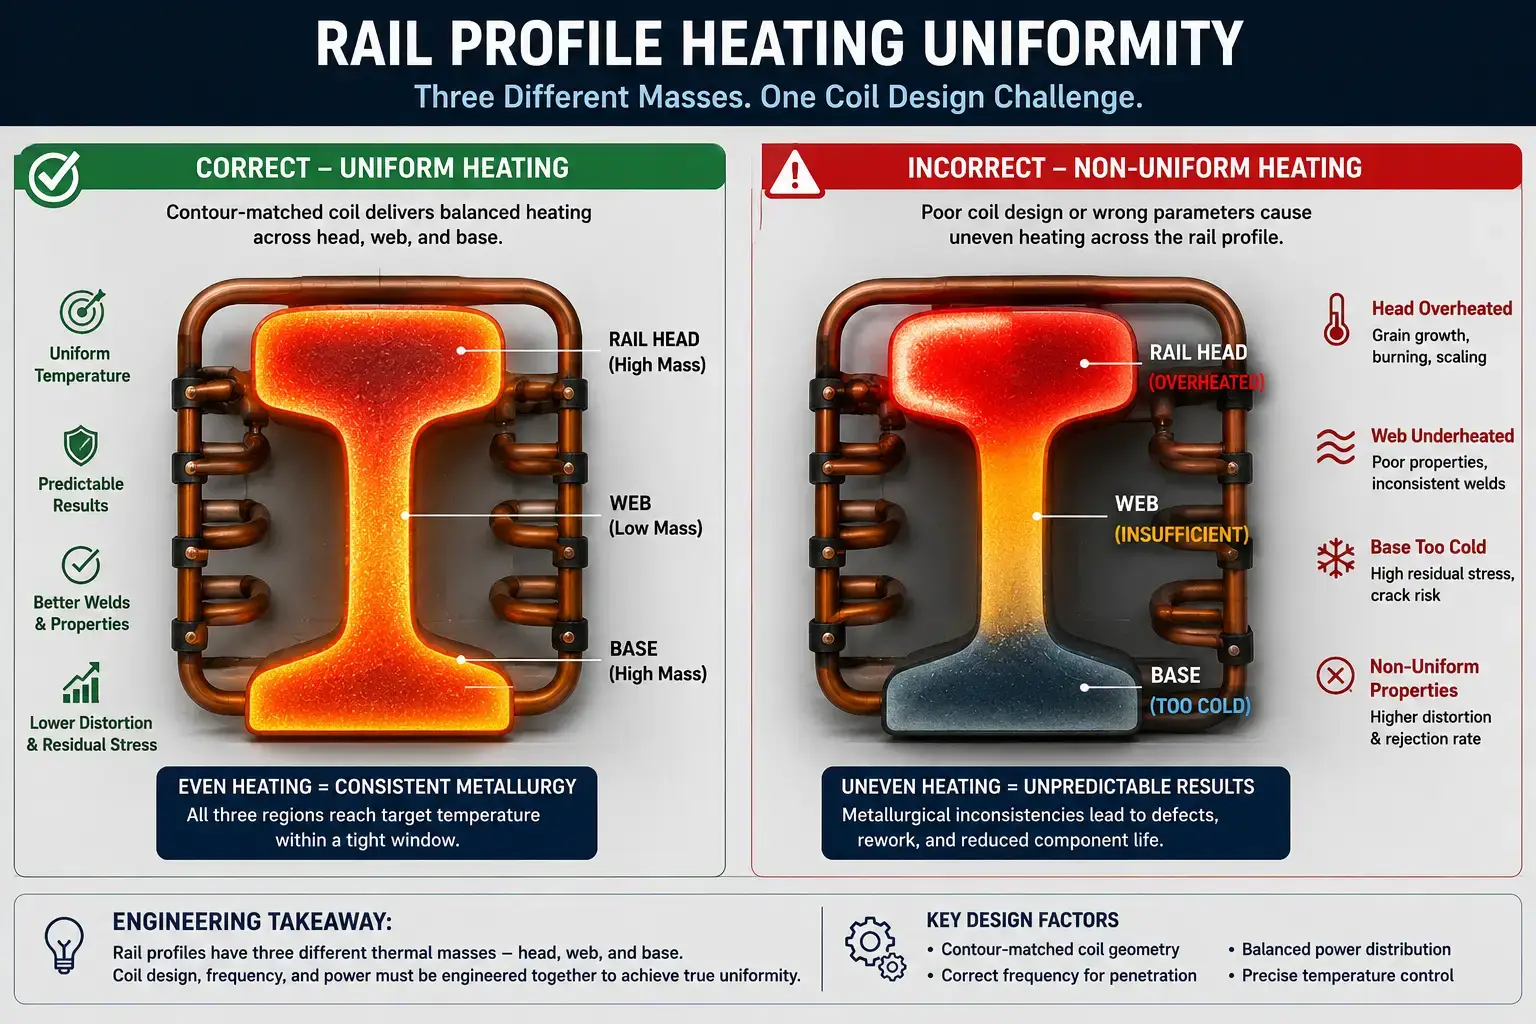
ใช้โปรไฟล์รางเป็นตัวอย่าง. มวลความร้อนที่แตกต่างกันสามมวลในหน้าตัดเดียว — หัวหนา, เว็บบาง, ฐานกว้าง - และการเหนี่ยวนำไม่ได้ให้ความร้อนเท่ากันตามค่าเริ่มต้น. ขดลวดต้องชดเชย. ความตระหนักรู้นี้เกี่ยวกับรูปทรงใช้กับชิ้นส่วนรถไฟทุกชิ้น: เพลา, ล้อ, ที่นั่งตลับลูกปืน. การให้ความร้อนด้วยเหนี่ยวนำในการผลิตรถไฟเป็นกระบวนการ, ไม่ใช่คำสั่งซื้อ. ประเมินชิ้นส่วน, วัสดุ, กระบวนการผลิต, และข้อกำหนดคุณภาพเป็นสิ่งหนึ่งเดียวกัน.
สภาพวัสดุจะกัดคุณถ้าคุณไม่สนใจมัน. เคมีของเหล็ก, การอบร้อนก่อนหน้า, โครงสร้างจุลภาค, สภาพพื้นผิว — ทั้งหมดนี้เปลี่ยนวิธีที่ชิ้นส่วนตอบสนองต่อการเหนี่ยวนำ. สำหรับการชุบแข็ง, ปริมาณคาร์บอนและความสามารถในการชุบแข็งกำหนดเพดานว่าคุณจะทำได้ถึงขนาดไหน. สนิม, คราบแร่, น้ำมัน, การเคลือบ: สิ่งเหล่านี้จะเลอะเทอะกับพฤติกรรมความร้อนและก่อให้เกิดควัน. ทดสอบกับชิ้นส่วนในสภาพการผลิตจริง. ไม่ใช่ตัวอย่างในห้องปฏิบัติการที่สะอาด.
การวัดอุณหภูมิต้องอยู่รอดในสภาพแวดล้อมจริง. ไพโรมิเตอร์ IR จำเป็นต้องมีการแผ่รังสีที่ถูกต้อง, เส้นสายตาที่สะอาด, และการป้องกันจากตะกรัน, ไอน้ำ, และสูบบุหรี่. การตั้งค่าห้องปฏิบัติการที่มีเส้นสายตาที่สมบูรณ์แบบไม่ได้แสดงถึงความร้อน, เปียก, คลังบำรุงรักษาปริมาณงานสูง. ตรวจสอบภายใต้เงื่อนไขจริง. และสำหรับการชุบแข็ง: ระบบดับมีความสำคัญพอๆ กับความร้อน. รูปแบบการพ่น, การไหล, ความดัน, ความเข้มข้นของพอลิเมอร์, อุณหภูมิ, เวลา - หนึ่งในการเปลี่ยนแปลงความแข็งของการดริฟท์เหล่านี้, ความลึกของชั้นแข็ง, และการบิดเบือนในลักษณะที่ไม่ปรากฏในการตรวจสอบขั้นสุดท้ายเสมอไป.
รอยแตกจากพื้นผิวชุบแข็งที่ไม่ดีในการให้บริการ, ไม่ใช่ที่ม้านั่งทดสอบ. การทดสอบทางโลหะวิทยาในระหว่างการพัฒนากระบวนการไม่ใช่ทางเลือก.
อุปกรณ์จับยึดใกล้กับคอยล์กลายเป็นส่วนหนึ่งของกระบวนการนี้. ชิ้นส่วนรถไฟมีน้ำหนักมาก, อุปกรณ์ติดตั้งจึงมีความสำคัญ. หากเป็นแม่เหล็กหรือเป็นสื่อกระแสไฟฟ้า, พวกมันร้อนขึ้นและบิดเบือนสนาม ไม่ว่าคุณจะตั้งใจทำมันหรือไม่ก็ตาม. สแตนเลสที่ไม่ใช่แม่เหล็ก, เซรามิก, องค์ประกอบฟิกซ์เจอร์ระบายความร้อนด้วยน้ำช่วยได้. แต่ฟิกซ์เจอร์จะต้องวางตำแหน่งชิ้นส่วนให้สม่ำเสมอก่อน. ทุกสิ่งทุกอย่างมาเป็นอันดับสอง.
การเข้าถึงเพื่อการบำรุงรักษา: ถูกมองข้ามในระหว่างข้อกำหนด, เสียใจในระหว่างการผลิต. ขดลวด, ท่อ, การเชื่อมต่อรถบัส, เซ็นเซอร์, ส่วนประกอบดับ — รายการสึกหรอทั้งหมด. หากการแลกเปลี่ยนจะใช้เวลาเพียงครึ่งกะและการปรับเปลี่ยนใหม่นั้นเป็นเกมที่ต้องคาดเดา, เวลาทำงานจะหายไป. สภาพแวดล้อมทางรถไฟไม่ให้อภัย: คราบแร่, ฝุ่น, สารหล่อเย็น, การสั่นสะเทือน. คิดถึงเวลาเปลี่ยนคอยล์, ความพร้อมสำรอง, การตรวจจับการรั่วไหล, และสัญญาณเตือนการวินิจฉัยก่อนปิดระบบ.
4. ปัจจัยการเลือกอุปกรณ์ที่สำคัญ
ชิ้นส่วนรถไฟมีขนาดใหญ่, หนัก, และมักเป็นส่วนที่หนา. การเลือกอุปกรณ์เริ่มต้นที่นั่น — ไม่ใช่ด้วยแค็ตตาล็อก, ไม่ใช่ด้วยการกำหนดค่ามาตรฐาน.
แหล่งจ่ายไฟ. ชิ้นส่วนเหล็กขนาดใหญ่ต้องใช้กำลังจริงเพื่อให้ถึงอุณหภูมิในรอบเวลาที่เกี่ยวข้องกับการผลิต. เล็กเกินไปและกระบวนการไปไม่ถึงเป้าหมาย, หรือใช้เวลานานมากจนความร้อนกระจายไปในจุดที่ไม่ควร. ขนาดใหญ่เกินไปและคุณได้ใช้เงินโดยไม่จำเป็น — และอาจสร้างความปวดหัวในการควบคุมในกรอบเวลากระบวนการที่แคบได้.
การกำหนดขนาดแหล่งจ่ายไฟหมายถึงการซ้อนวัสดุชิ้นส่วนเข้าด้วยกัน, มวล, อุณหภูมิเป้าหมาย, ความลึกของความร้อนที่ต้องการ, เวลารอบการทํางาน, การสูญเสียความร้อน, อัตราการผลิต, และรอบการทำงาน. แล้วถาม: ระบบนี้สามารถส่งพลังงานที่ทำซ้ำได้เมื่อน้ำหล่อเย็นอุ่นขึ้น 5°C และผู้ปฏิบัติงานอยู่ในกะที่สามหรือไม่? การเลือกพลังงาน ครอบคลุมวิธีการ.
ความถี่. ความถี่กำหนดความลึกของการเจาะปัจจุบัน. การใช้งานทางรถไฟมักเกี่ยวข้องกับส่วนเหล็กหนา เช่น เพลา, ล้อ, ราง - ลึกแค่ไหน, เรื่องความร้อนสม่ำเสมอ. ความถี่ต่ำจะดันให้ลึกยิ่งขึ้น. ความถี่ที่สูงกว่าจะเน้นที่พื้นผิว. กระบวนการชุบแข็งหัวราง, เบาะนั่งแบบหดตัวพอดี, และตัวยึดแบริ่งแต่ละตัวต้องการช่วงความถี่ที่แตกต่างกัน. เลือกอันที่ผิดและคุณกำลังต่อสู้กับฟิสิกส์.
| ใบสมัครรถไฟ | ช่วงความถี่ทั่วไป | ทำไม |
|---|---|---|
| แกน / ความร้อนลึกของล้อ | 1–10 kHz | ส่วนที่หนาจำเป็นต้องมีการเจาะกระแสไฟที่ลึกกว่าเพื่อให้ความร้อนผ่านสม่ำเสมอ |
| อุ่นปลายราง / การบรรเทาความเครียด | 1–10 kHz | หน้าตัดโปรไฟล์ขนาดใหญ่; ต้องการความร้อนผ่านความลึกของหัวราง |
| การติดตั้งตลับลูกปืน | 10–50 kHz | การซึมลึกปานกลาง; แหวนแบริ่งที่บางลงจะร้อนอย่างมีประสิทธิภาพในช่วงนี้ |
| การชุบแข็งผิว (ดอกยาง, แบริ่ง) | 30–200 กิโลเฮิรตซ์ | ความลึกของชั้นตื้น; ความร้อนเข้มข้นที่พื้นผิวสึกหรอ |
| หมุดขนาดเล็ก, รัด, การบัดกรี | 100–400 kHz | หน้าตัดขนาดเล็ก; ความถี่สูงเพื่อการทำความร้อนที่พื้นผิวอย่างรวดเร็ว |
การเลือกความถี่ เจาะลึกถึงการแลกเปลี่ยน. ทดสอบด้วยชิ้นส่วนจริง ตัวเลขจะพาคุณไปสู่สนามเบสบอล, ไม่ได้อยู่บนฐาน.
การออกแบบขดลวด. คอยล์เป็นจุดสิ้นสุดของธุรกิจ. สำหรับงานรถไฟ, คอยล์ต้องรับมือกับรูปทรงขนาดใหญ่, การเปลี่ยนแปลงตำแหน่งชิ้นส่วน, ความเข้มข้นของฟลักซ์แม่เหล็ก, การทำความเย็น, ความทนทานทางกล, และการเข้าถึงการขนถ่าย. ขดลวดล้อมรอบใช้สำหรับเพลา, เพลา, และตลับลูกปืน. คอยล์แยกส่วนจับชิ้นส่วนที่ไม่สามารถร้อยผ่านได้. คอยล์คอนทัวร์ตามโปรไฟล์ราง. คอยล์สแกนให้การแข็งตัวแบบก้าวหน้าตลอดความยาว.
การออกแบบที่เหมาะสมจะรักษาสมดุลของความสม่ำเสมอ, ประสิทธิภาพ, และคอยล์จะอยู่ได้นานแค่ไหนก่อนที่จะมีคนมาเปลี่ยน. บนชิ้นส่วนรถไฟที่มีมูลค่าสูง, คอยล์ที่ลอยตามมา 500 วงจรเป็นปัญหาคุณภาพที่รอที่จะเกิดขึ้น.
การระบายความร้อน. การผลิตรางรถไฟสำหรับงานหนักจะก่อให้เกิดความร้อนอย่างแท้จริง — ในขดลวด, โอกาสในการขาย, ตัวเก็บประจุ, อุปกรณ์อิเล็กทรอนิกส์กำลัง. น้ำหล่อเย็นไม่ใช่สิ่งที่ตามมาภายหลัง. อัตราการไหล, ความดัน, คุณภาพน้ำ, การนําไฟฟ้า, อุณหภูมิขาเข้า — ระบุทั้งหมด. ระบบแบบวงจรปิดเป็นเรื่องปกติเนื่องจากช่วยควบคุมเคมีของน้ำและลดการเกิดตะกอน. เมื่อการระบายความร้อนเบี่ยงเบน, ข้อบกพร่องจะเกิดขึ้นเป็นช่วง ๆ และวินิจฉัยได้ยาก. ระบบระบายความร้อนด้วยน้ำ ควรมีรายการแยกในข้อกำหนด.
การจัดการชิ้นส่วน. ชิ้นส่วนรางรถไฟมีน้ำหนักมาก. การจัดการมักจะเป็นตัวกำหนดว่าระบบทำงานได้จริงหรือไม่, โดยไม่สนใจประสิทธิภาพในห้องทดสอบ. สายพานลำเลียง, โรบอต, ระบบราวตัวยกของ, โต๊ะดัชนี, เครื่องโหลดไฮดรอลิก, อุปกรณ์พิเศษ — อะไรก็ตามที่เคลื่อนย้ายชิ้นส่วนต้องสามารถจัดตำแหน่งได้อย่างสม่ำเสมอเมื่อเทียบกับคอยล์.
การเปลี่ยนตำแหน่งเพียงไม่กี่มิลลิเมตรจะทำให้ช่องว่างของข้อต่อเปลี่ยนไป. ช่องว่างของข้อต่อเปลี่ยนรูปแบบความร้อน. บนวารสารที่แข็งหรือโปรไฟล์ราง, นั่นก็เพียงพอแล้วที่จะล้มเหลวในการตรวจสอบ.
5. เมื่อการทำความร้อนแบบเหนี่ยวนำไม่เหมาะที่สุด
การปฐมนิเทศไม่ใช่คำตอบเสมอไป. หากชิ้นส่วนทั้งหมดต้องการอุณหภูมิที่สม่ำเสมอและการแช่นาน ให้ทำการอบอ่อนเป็นชุด, คลายความเครียดทั้งชุดเพลา, การทำให้การหล่อขนาดใหญ่เป็นมาตรฐาน - เตาเผาเป็นการเรียกที่ง่ายกว่า. หากคุณกำลังซ่อมแซมนอกสถานที่แบบครั้งเดียวในสถานที่ที่ไม่มีพลังงานที่เชื่อถือได้, คบเพลิงอาจเป็นเพียงทางเลือกเดียวที่ใช้งานได้จริง.
การตัดสินใจขึ้นอยู่กับสิ่งที่กระบวนการต้องการจริงๆ:
— หน้าต่างอุณหภูมิแน่นแค่ไหน, จริงหรือ?
— ชิ้นส่วนทั้งหมดต้องการความร้อนหรือไม่, หรือเพียงโซนเดียว?
— ข้อมูลจำเพาะทางโลหะวิทยาคืออะไร — และสามารถเหนี่ยวนำให้ตรงตามนั้นได้?
- จำนวนชิ้นส่วนต่อกะ? มีปริมาณไหม?
— กระบวนการจำเป็นต้องมีการจัดทำเอกสารและตรวจสอบย้อนกลับหรือไม่?
- ค่าใช้จ่ายทั้งหมดในการใช้งานคือเท่าไร, ไม่ใช่แค่ราคาซื้อ?
สำหรับผู้ผลิตรางรถไฟและคลังซ่อมบำรุง, กรณีทางธุรกิจที่แข็งแกร่งที่สุดสำหรับการเหนี่ยวนำจะปรากฏขึ้นเมื่อมีการทำซ้ำ, การให้ความร้อนแบบเฉพาะจุด, ความเร็ว, และประมวลผลเอกสารทั้งหมดมีความสำคัญในคราวเดียว. นั่นไม่ใช่ทุกแอปพลิเคชัน. แต่มันเยอะมาก.
บรรทัดล่าง: การผลิตรางรถไฟทำความร้อนแบบเหนี่ยวนำ เหมาะสมที่สุดเมื่อส่วนประกอบเหล็กขนาดใหญ่ต้องการความรวดเร็ว, เฉพาะเจาะจง, การให้ความร้อนซ้ำได้ซึ่งได้รับการสนับสนุนโดยเอกสารกระบวนการควบคุม. การเลือกกำลังและความถี่, การออกแบบคอยล์ที่ทนทาน, การระบายความร้อนที่เชื่อถือได้, การจัดการที่เหมาะสม — รับสิ่งที่ถูกต้องและระบบจะทำงานได้นานหลายปี. ถือเป็นกระบวนการระบายความร้อนโดยสมบูรณ์, ไม่ใช่แหล่งความร้อนแบบสแตนด์อโลน, และจะส่งมอบสิ่งที่อุตสาหกรรมการรถไฟต้องการอย่างแท้จริง: น่าเบื่อ, คาดเดาได้, ผลลัพธ์ที่บันทึกไว้.
คำถามที่พบบ่อย
Q: ส่วนประกอบทางรถไฟใดที่ได้รับความร้อนด้วยการเหนี่ยวนำมากที่สุด?
ก: รางและปลายราง, ล้อ, เพลา, ที่นั่งตลับลูกปืน, เพลา, หมุด, รัด, ส่วนประกอบเบรก, และชิ้นส่วนปลอมแปลง. กระบวนการนี้อาจใช้สำหรับการปรับให้หดตัว, อุ่นเครื่องก่อนการเชื่อมหรือขึ้นรูป, การชุบแข็งด้วยเหนี่ยวนำ, การบัดกรี, หรือการบรรเทาความเครียด — ขึ้นอยู่กับชิ้นส่วนและข้อมูลจำเพาะ.
Q: เป็นการเหนี่ยวนำเหมาะสำหรับเพลาและล้อรถไฟขนาดใหญ่?
ก: ใช่ — ด้วยพลังที่เหมาะสม, ความถี่ที่เหมาะสม (โดยปกติจะมีช่วงที่ต่ำกว่าสำหรับการเจาะลึกเข้าไปในส่วนที่หนา), คอยล์ที่แข็งแกร่งที่สามารถรองรับมวลชิ้นส่วนได้, และระบบการจัดการที่วางตำแหน่งชิ้นส่วนอย่างสม่ำเสมอ. แนะนำให้ทำการทดสอบชิ้นส่วนที่ผลิตจริงก่อนข้อกำหนดขั้นสุดท้าย. เป็นระบบที่ทำงานบน 50 เพลามม. จะไม่ปรับขนาดเป็นเพลารถไฟโดยไม่ต้องปรับปรุงทางวิศวกรรมใหม่.
หารือเกี่ยวกับการประยุกต์ใช้เครื่องทำความร้อนเหนี่ยวนำทางรถไฟของคุณ
แบ่งปันภาพวาดส่วนของคุณ, ข้อกำหนดการผลิต, และเป้าหมายการทำความร้อน. ทีมวิศวกรของเราสามารถประเมินกำลังได้, ความถี่, การออกแบบขดลวด, การทำความเย็น, และตัวเลือกระบบอัตโนมัติสำหรับโซลูชันการทำความร้อนแบบเหนี่ยวนำที่ใช้งานได้จริง.


