
Ogrzewanie indukcyjne do wyciągania metalu: Poprawa formowalności i efektywności produkcji
Spis treści
- 1. Dlaczego ogrzewanie indukcyjne ma znaczenie przed rozciąganiem
- 2. Ogrzewanie indukcyjne vs piecowe przed rozciągnięciem
- 3. Rozważania dotyczące ogrzewania materiał po materiale
- 4. Częstotliwość, Moc, oraz projektowanie cewek
- 5. gdzie wyciąg indukcyjny przynosi rezultaty
- 6. Wybór systemu indukcyjnego dla Twojej linii ciągnienia
Zimne ciągnienie drutu ze stali nierdzewnej przez sześć kolejnych matryc, a już przy czwartym przebiegu materiał zaczyna się cofać. Siła ciągnienia rośnie. Zaczyna się mikrozrywanie powierzchni. Matryca zużywa się, przyjmując nowy profil. Wyżarzasz między przebiegami, aby przywrócić ciągliwość — a to oznacza odłączanie cewek, rozpalanie pieca, i czekanie. Podgrzewanie indukcyjne przy ciągnieniu metalu utrzymuje linię w ruchu. Dostarczanie ciepła do materiału w ciągu sekund, bezpośrednio między rozwijakiem a matrycą, bez przerywania przepływu produkcji.
Wytłaczanie metalu zmniejsza przekrój, przeciągając drut, rurę, lub pręt przez stopniowo coraz ciaśniejszą serię matryc. Proces jest prosty w założeniu i bezlitosny w praktyce: Każde przejście powoduje umacnianie się materiału. Wystarczająca liczba przejść bez pośredniego nagrzewania prowadzi do jednego z trzech efektów — drut pęka, powierzchnia się rozrywa, lub matryca zużywa się poza tolerancją. Nagrzewanie wstępne indukcyjne obniża naprężenia przepływu zanim materiał dotrze do matrycy, więc siła przeciągania spada, a zmniejszenie przekroju na przejście może wzrosnąć.
1. Dlaczego ogrzewanie indukcyjne ma znaczenie przed rozciąganiem
Ciągnienie to proces formowania na zimno—aż materiał hartuje się w pracy powyżej punktu, w którym stół pociągowy może go ciągnąć. Każdy punkt odkształcenia plastycznego podnosi naprężenie potrzebne do kolejnego przejścia. W pewnym momencie przewód pęka, lub powierzchnia się rozrywa, albo matryca zużywa się ponad tolerancję. Ustaleniem jest ciepło przed strefą deformacji, a indukcja wprowadza ją w ruch.
Trzy rzeczy zmieniają się, gdy indukcja znajduje się między wypłatą a uszczerką:
- Niższe naprężenie przepływowe. Ogrzewanie materiału przed matrycą i siła potrzebna do jego przesunięcia przez niego krople. Efekt jest lokalny—gorące w strefie deformacji, szybkie chłodzenie po wyjściu. Większa redukcja na przejście, mniejsza liczba przejść.
- mniej defektów powierzchniowych. Stale nierdzewne, stopy tytanu, a klasy na bazie niklu mają wąskie okna plastyczności w temperaturze pokojowej. Wstępne podgrzewanie poszerza to okno. Pękanie powierzchni i krawędzi opadają, gdy materiał przepływa zamiast pękać.
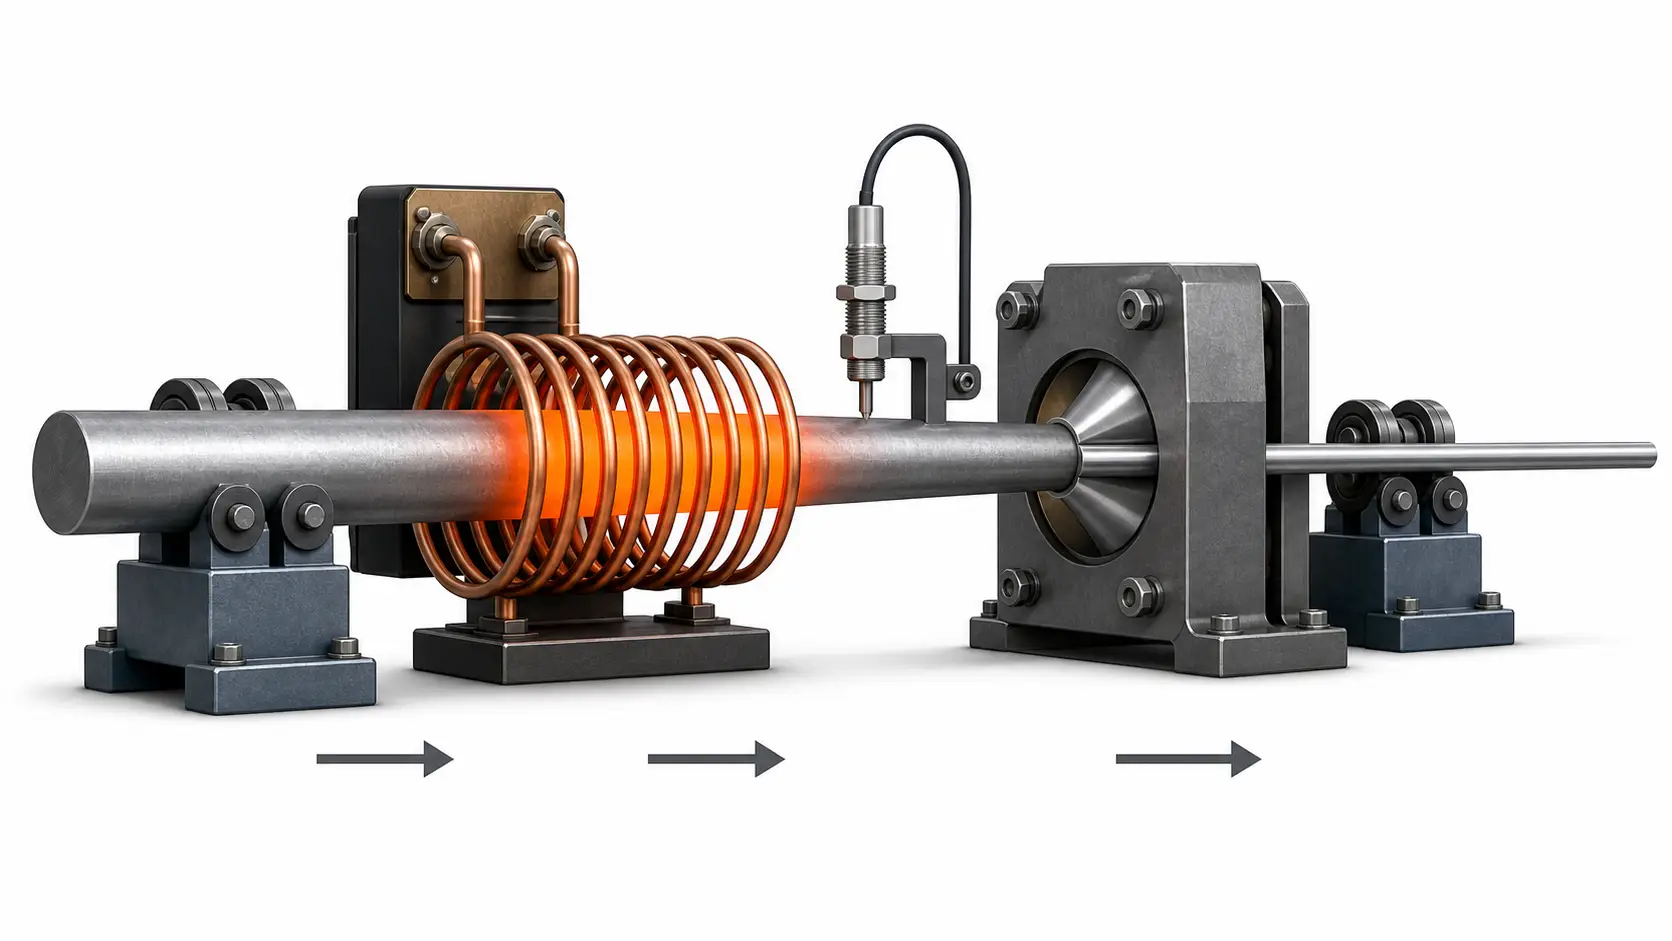
- Praca ciągła w linii. Brak pieca partiowego do załadunku i rozładunku. Cewka znajduje się na linii między wypłatą a pierwszą matrycą. Materiał przechodzi z prędkością linii. Temperatura stabilizuje się w sekundy przy rozruchu. Zatrzymaj linię, Ogrzewanie się zatrzymuje. Restart, a materiał osiąga docelową temperaturę zanim pierwszy miernik dotrze do matrycy. Sprzęt zwraca się w przepustowości, nie tylko w oszczędnościach energii.
2. Ogrzewanie indukcyjne vs piecowe przed rozciągnięciem
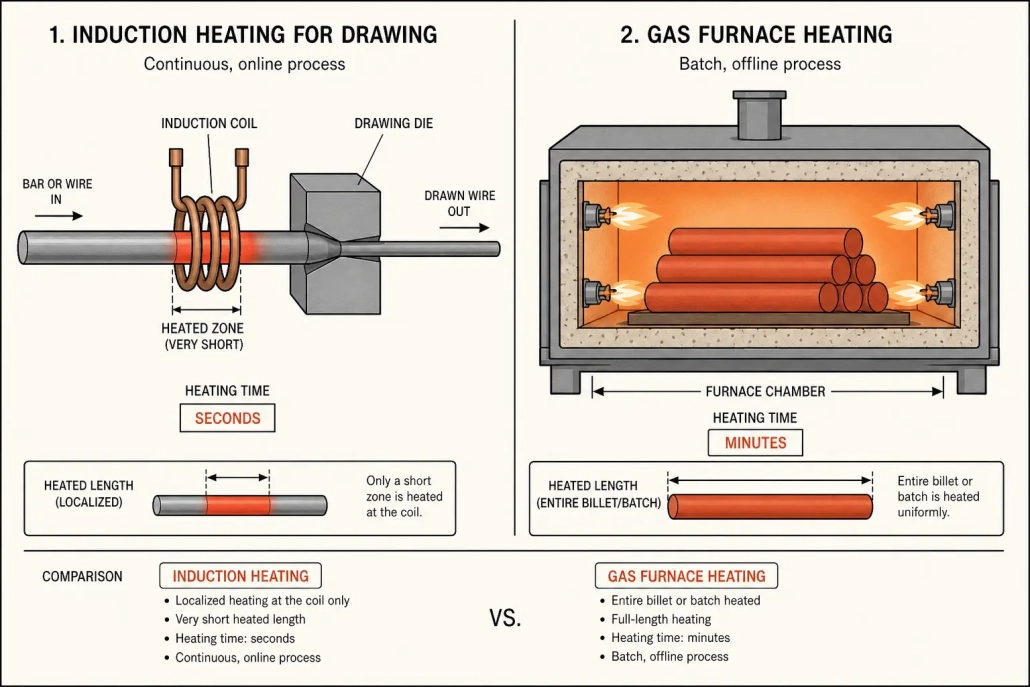
Praktyczna różnica między podgrzewaniem indukcyjnym a piecowym do pobierania nie polega tylko na szybkości. Chodzi o to, czy ciepło integruje się z linią lub decyduje o układzie linii. Piec jest oddzielną stacją — materiał przyjeżdża, czeka, grzeje się, i wychodzi. Indukcja mocowana do istniejącej linii do ciągnienia.
| Czynnik | Ogrzewanie pieca | Podgrzewanie indukcyjne |
|---|---|---|
| Szybkość nagrzewania | Minuty do godzin, zależnie od masy wsadu | Sekundy, bez względu na rozmiar wsadu |
| Integracja linii | Offline — wymaga obsługi wsadu między piecem a stołem do ciągnienia | Online — krążek montowany bezpośrednio przed matrycą |
| Kontrola temperatury | Szeroka kontrola strefy, opóźnienie termiczne przy regulacji | Sprzężenie zwrotne pyrometru w pętli zamkniętej, reakcja w czasie krótszym niż sekunda |
| Utlenianie | Długie utrzymywanie w temperaturze zwiększa tworzenie się tlenków | Krótki czas przebywania ogranicza wzrost tlenków; kontrola atmosfery jest opcjonalna, nieobowiązkowa |
| Efektywność energetyczna | Ogrzewa obudowę pieca, atmosferę, i otoczenie wraz z obrabianym przedmiotem | Energia dostarczona bezpośrednio do materiału; brak strat stojących w trybie bezczynności |
| Rozruch i zamykanie | Długie cykle nagrzewania i schładzania | Natychmiastowe włączanie/wyłączanie; brak masy cieplnej do nagrzania |
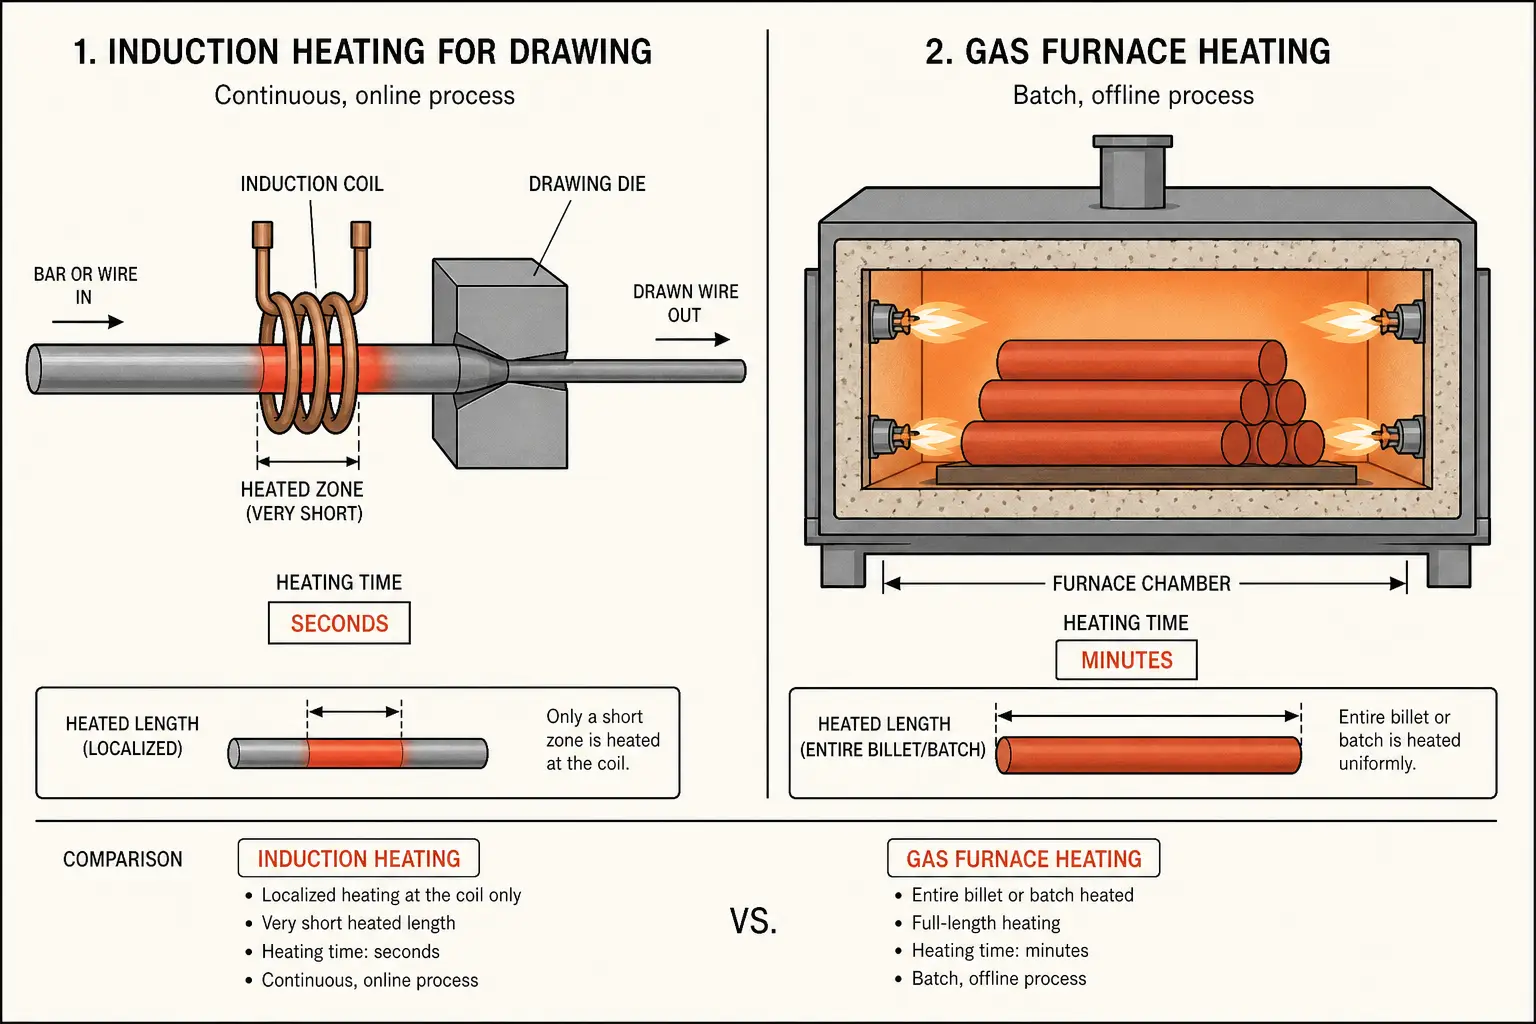
Piecece wciąż mają sens, gdy cała cewka musi mieć jednolitą temperaturę przed pierwszą matrycą, lub gdy przekrój materiału jest zbyt duży dla praktycznej penetracji indukcyjnej, lub gdy linia przerywana wykorzystuje piec jako bufor cieplny. Decyzja zależy od tego, czy Twój proces potrzebuje magazynowania ciepła czy ciepła na żądanie. Linie ciągłe korzystają z ciepła na żądanie. Zakłady porcjowe mogą uznać piec za prostszy. Zobacz nagrzewanie indukcyjne vs piec gazowy dla szerszego porównania.
3. Rozważania dotyczące ogrzewania materiał po materiale
Różne stopy reagują inaczej. To, co działa dla 304 stal nierdzewna nie będzie działać dla miedzi C110 – zmieniają się prawa fizyki i przesuwa się okno procesu.
- Stal nierdzewna (304, 316, dupleks). Umiarkowana rezystywność sprawia, że są to efektywne cele przy indukcji. Główną kwestią jest zakres temperatury: zbyt zimno i siła wyciągania prawie nie spada; zbyt gorąco i pojawia się utlenianie lub zmiana właściwości. Podgrzewanie do 150–400°C zazwyczaj zapewnia wzrost plastyczności bez efektów metalurgicznych. Sterowanie w układzie zamkniętym ma znaczenie – stal nierdzewna nie daje dużego marginesu między “wystarczająco gorąco” i “zbyt gorąco.”
- Stopy tytanu. Niska przewodność cieplna jest decydującym wyzwaniem. Ciepło koncentruje się na powierzchni, tworząc gorącą powłokę na zimnym rdzeniu, która odkształca się nierównomiernie na matrycy. Niższa gęstość mocy i dłuższy czas przebywania cewki pomagają wyrównać temperaturę. Aby zapobiec powstawaniu alfa, może być konieczna ochrona atmosfery. Więcej informacji na temat indukcyjnego zachowania tytanu, zobacz ogrzewanie indukcyjne dla stopów tytanu.
- Miedź i stopy miedzi. Wysoka przewodność sprawia, że są one najtrudniejsze do ogrzania – prądy płyną łatwo i generują ciepło o mniejszym oporze. Niższa częstotliwość i cewki wieloobrotowe pomagają w rekompensacie. Mosiądz i brąz, o niższej przewodności, łatwiej się nagrzewają. Czyste miedziowanie często polega na indukcji do wyżarzania międzyprzebiegowego zamiast wstępnego nagrzewania matrycy.
- Stal wysoko wytrzymała (węgiel, stop, bor). Ferromagnetyczne w niższych temperaturach, te gatunki efektywnie pochłaniają energię aż do punktu Curie. Nagrzewanie wstępne od 200 do 600°C obejmuje większość scenariuszy, a materiał toleruje drobne wahania temperatury lepiej niż stal nierdzewna czy tytan. Główne korzyści: większe zmniejszenie na przejście przy mniejszym zużyciu matrycy. superstopy na bazie niklu obowiązują te same zasady niskiej przewodności cieplnej co tytan. Zobacz nagrzewanie indukcyjne dla superstopów.
4. Częstotliwość, Moc, oraz projektowanie cewek
trzy parametry decydują, czy podgrzewanie indukcyjne działa na linii rysującej. jeśli jeden się pomylisz, matryca otrzymuje materiał zbyt zimny, zbyt gorący, lub nierównomiernie nagrzewany.
- Częstotliwość. wyższe częstotliwości nagrzewają cienką warstwę powierzchniową; niższe częstotliwości powodują głębszy prąd. dla przewodu pod 5 mm średnicy, wyższa częstotliwość utrzymuje ciepło lokalizowane. dla prętów i rur powyżej 15 mm, niższa częstotliwość zapewnia, że rdzeń osiągnie temperaturę przed matrycą. Punktem wyjścia jest głębokość referencyjna materiału w temperaturze docelowej – z tego obliczenia wynika częstotliwość, nie z katalogu.
- Moc. Moc musi odpowiadać zapotrzebowaniu cieplnemu poruszającego się materiału. Obliczenia rozpoczynają się od masy na jednostkę czasu, ciepło właściwe, i docelowy wzrost temperatury. Szybkość linii jest mnożnikiem: dwukrotnie większą prędkość, podwójną moc. Niewielka moc oznacza, że materiał nigdy nie osiąga temperatury. Zbyt duża moc marnuje energię i grozi przegrzaniem powierzchni zanim jądro nadrobi zaległości.
- Projekt cewki. Dla drutu i pręta okrągłego, cylindryczna cewka wielowarstwowa jest domyślna—prosta i łatwa do ustawienia względem osi rysunku. Dla rurki, otwór cewki musi pomieścić średnicę bez utraty efektywności sprzężenia. Dla materiałów płaskich lub profilowanych, geometria cewki podąża za przekrojem poprzecznym, aby utrzymać stałą szczelinę. Długość cewki to kompromis: dłuższe cewki nagrzewają równiej, ale koszty są wyższe i wymagają większej mocy. Krótsze cewki są tańsze, ale wymagają bardziej precyzyjnej kontroli procesu.
5. gdzie wyciąg indukcyjny przynosi rezultaty
| Przemysł | Typowe materiały | Jakie szczelki indukcyjne |
|---|---|---|
| Produkcja drutów | Drut nierdzewny, Drut sprężynowy, Drut spawalniczy | Mniej wyżarzeń pośrednich, Wyższa prędkość linii, Mniej pękania drutu przy matry |
| Rysowanie rur | Rura nierdzewna, Miedziane rury, rury cienkościenne klasy lotniczej | jednolita redukcja ścian, zmniejszenie marszczeń, mniej zaciarki na stole ciągnięć |
| Komponenty motoryzacyjne | Drut o wysokiej wytrzymałości, precyzyjne wały, profili formowane | Spójne właściwości mechaniczne przejściowe, zmniejszone zużycie matrycy na liniach o dużej wydajności |
| Produkcja lotnicza | Elementy ze stopu tytanu, części ze stopu niklu | Kontrola okna procesowego dla trudnych gatunków, zachowanie integralności powierzchni |
6. Wybór systemu indukcyjnego dla Twojej linii ciągnienia
Nie każda kombinacja zasilacza indukcyjnego i cewki działa w każdym zastosowaniu do rysowania. Pięć czynników decyduje o tym, czy system pasuje do linii, czy też staje się kosztownym wąskim gardłem.
- Rodzaj materiału i zakres średnic. Właściwości elektryczne i termiczne materiału określają częstotliwość, gęstości mocy, i geometria cewki. System dostosowany do 304 drut nierdzewny będzie miał problemy z miedzią. Najpierw określ obudowę materiału, następnie dobierz rozmiar dla materiału, który jest najtrudniejszy do podgrzania w tej obudowie.
- Prędkość linii i wydajność. Zapotrzebowanie na moc rośnie wprost proporcjonalnie do tego, jak szybko materiał przechodzi przez cewkę. Dobierz rozmiar dla maksymalnej prędkości linii, nie średniej—system musi pracować przy szczytowej wydajności bez przegrzewania się.
- Docelowa temperatura i tolerancja. Im węższy dopuszczalny zakres, tym więcej infrastruktury kontrolnej potrzebujesz. Sprzężenie zwrotne pirometru w pętli zamkniętej jest standardem dla wąskich okien procesowych. Dla materiałów wybaczających błędy, pętla otwarta ze sprawdzaniem okresowym może być wystarczająca.
- Integracja cewki. Cewka musi mieścić się pomiędzy rozwijakiem a pierwszą matrycą. Na istniejących liniach, zmierzyć szczelinę przed określeniem długości cewki. Montaż musi radzić sobie z drganiami i rozszerzalnością termiczną. Szybkozłącza zmniejszają przestoje podczas zmian rozmiaru.
- Chłodzenie i media. Zasilacze i cewki wymagają chłodzenia wodą. Chillery w obiegu zamkniętym utrzymują stałą jakość wody. Zaplanuj wydajność chłodzenia tak, aby odpowiadała mocy znamionowej zasilacza i zapasowi dla ciepłych warunków otoczenia. Niewymiarowe chłodzenie oznacza dławienie termiczne, a materiał dociera do matrycy poniżej temperatury docelowej.
Klucz na wynos
Podgrzewanie indukcyjne przy ciągnieniu metalu obniża naprężenia płynięcia w strefie odkształcenia, utrzymuje linię w ruchu, i zwraca się dzięki przepustowości. Częstotliwość dopasowania, moc, i geometrię cewki do materiału i prędkości linii. Popraw te trzy, a reszta nastąpi.
Q: Czy można zamontować ogrzewanie indukcyjne w istniejącej linii ciągnienia??
A: Tak, pod warunkiem, że między wypłatą a pierwszym matrycą jest miejsce dla zespołu cewki. Większość wieloobrótowych cewek cylindrycznych potrzebuje 300–800 mm wolnej ścieżki. Zasilacz może być osobno. Układy ciasne mogą wymagać niestandardowej krótkiej cewki, zamieniając na dopasowanie części równomierności nagrzewania.
Q: Czy wstępne podgrzewanie indukcyjne wpływa na wykończenie powierzchni wyciąganego materiału?
A: Może — w obu kierunkach. Prawidłowo kontrolowane podgrzewanie zmniejsza rozdarcia powierzchni poprzez poprawę przepływu materiału przez matrycę. Przegrzewanie lub nierównomierne nagrzewanie powoduje utlenianie lub gorące punkty, które przenoszą się na rysowaną powierzchnię. Kluczowa jest jednolitość temperatury wzdłuż długości i wokół obwodu przy wejściu matrycy. Dobrze dopasowana cewka z równym odstępem przepięciowym zapewnia to.
Q: Jakie materiały są złymi kandydatami do nagrzewania indukcyjnego przed ciągnieniem?
A: Miedź wysokiej czystości o dużej przewodności jest najtrudniejsza do efektywnego nagrzania i często stosuje się w tym wypadku tradycyjne wyżarzanie. Materiały o przekroju poniżej 1 mm pochłaniają ograniczoną energię na jedno przejście. Materiały wymagające wąskich okien temperaturowych z długim czasem nasączania mogą być również lepiej stosowane metodami opartymi na piecu.
Potrzebujesz ogrzewania indukcyjnego dla linii rysunkowej?
Podaj nam swój materiał, zakres średnicy, oraz prędkość przewodu. Zalecamy zasilacz i cewkę dopasowaną do Twojego procesu.


