
التسخين بالحث لسحب المعادن: تحسين القابلية للتشكيل وكفاءة الإنتاج
جدول المحتويات
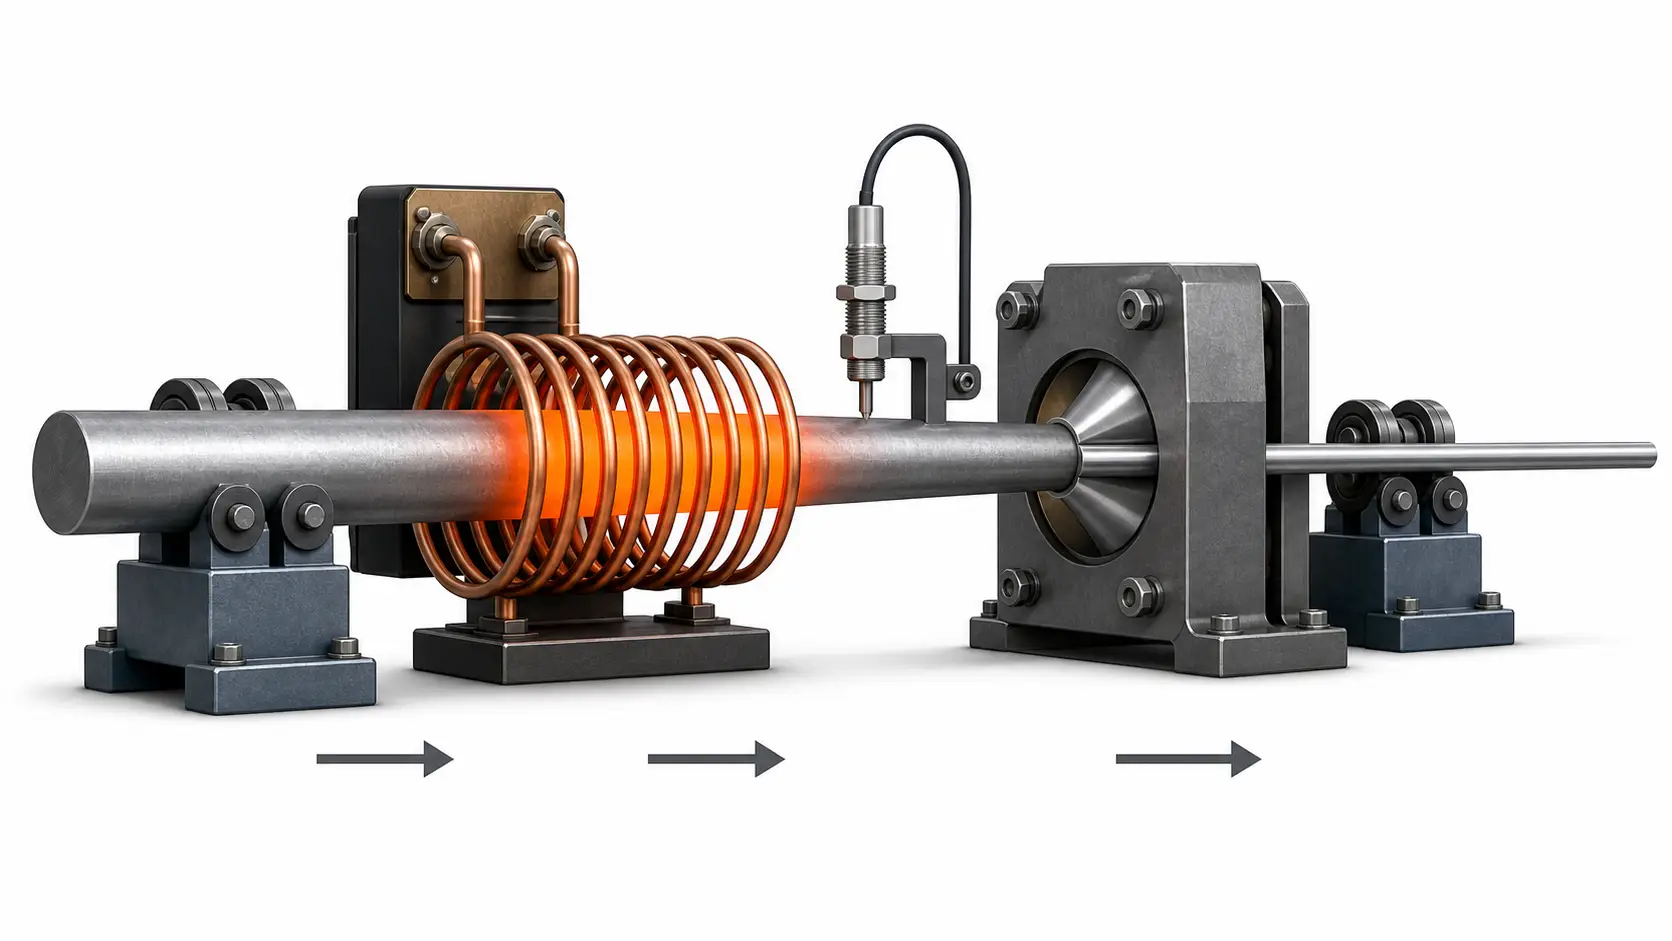
سحب سلك الفولاذ المقاوم للصدأ البارد عبر ستة قوالب متتالية وحتى المرور الرابع يدفع المعدن للارتداد. تتزايد قوة السحب. تبدأ تمزقات سطحية دقيقة. يظهر تآكل القالب في شكل جديد. تقوم بالترقيق بين المرات لإعادة ضبط الليونة – وهذا يعني سحب اللفائف عن الخط, تشغيل الفرن, وانتظار. التسخين بالحث للرسم المعدني يحافظ على تشغيل الخط. يجلب الحرارة للمادة في ثوانٍ, مباشرة بين البكرة والقالب, دون كسر تدفق الإنتاج.
سحب المعادن يقلل المقطع العرضي عن طريق سحب السلك, الأنبوب, شد القضيب من خلال سلسلة قوالب تتضايق تدريجياً. العملية بسيطة من حيث المفهوم وقاسية في التطبيق: كل تمريرة تعمل على تقسية المادة. عدد كافٍ من التمريرات بدون تسخين وسيحدث أحد ثلاثة أشياء - ينكسر السلك, تمزق السطح, أو يتلف القالب ويفقد دقته. التسخين المسبق بالحث يقلل من إجهاد التدفق قبل أن تصل المادة إلى القالب, لذلك ينخفض قوة السحب ويمكن أن تزداد نسبة الانخفاض لكل تمريرة.
1. لماذا يعتبر التسخين بالحث مهمًا قبل السحب
السحب هو عملية تشكيل على البارد — حتى يصبح المعدن مقسوماً على العمل بحيث لا يستطيع مقعد السحب سحبه. كل نقطة من الانفعال البلاستيكي ترفع الإجهاد التدفق المطلوب للتمريرة التالية. في مرحلة ما ينكسر السلك, أو يتمزق السطح, أو يتآكل القالب إلى ما بعد الحد المسموح. الحل هو التسخين قبل منطقة التشوه, والحث يوفره مباشرة خلال العملية.
ثلاثة أشياء تتغير عندما يكون الحث بين العائد والقالب:
- انخفاض إجهاد التدفق. تسخين المادة قبل القالب يقلل القوة اللازمة لسحبها عبره. التأثير محلي—ساخن في منطقة التشوه, تبريد سريع بعد الخروج. المزيد من الانخفاض لكل تمريرة, عدد أقل من التمريرات الإجمالية.
- عيوب سطحية أقل. الفولاذات المقاومة للصدأ, سبائك التيتانيوم, والدرجات القائمة على النيكل لها نوافذ ليونة ضيقة في درجة حرارة الغرفة. التسخين المسبق يوسع تلك النافذة. تمزق السطح وتشقق الحواف يقل عندما تتدفق المادة بدلاً من أن تنكسر.
- تشغيل مستمر على الخط. لا فرن دفعات للتحميل والتفريغ. تجلس اللفة على الخط بين فك اللفة والقالب الأول. الخام يمر بالسرعة الخطية. تستقر درجة الحرارة في ثوانٍ عند بدء التشغيل. توقف الخط, يتوقف التسخين. أعد التشغيل, ويكون المواد عند درجة الحرارة المستهدفة قبل أن يصل المتر الأول إلى القالب. المعدات تدفع ثمن نفسها من خلال الإنتاجية, ليس من خلال توفير الطاقة فقط.
2. الحث مقابل التسخين بالفرن قبل السحب
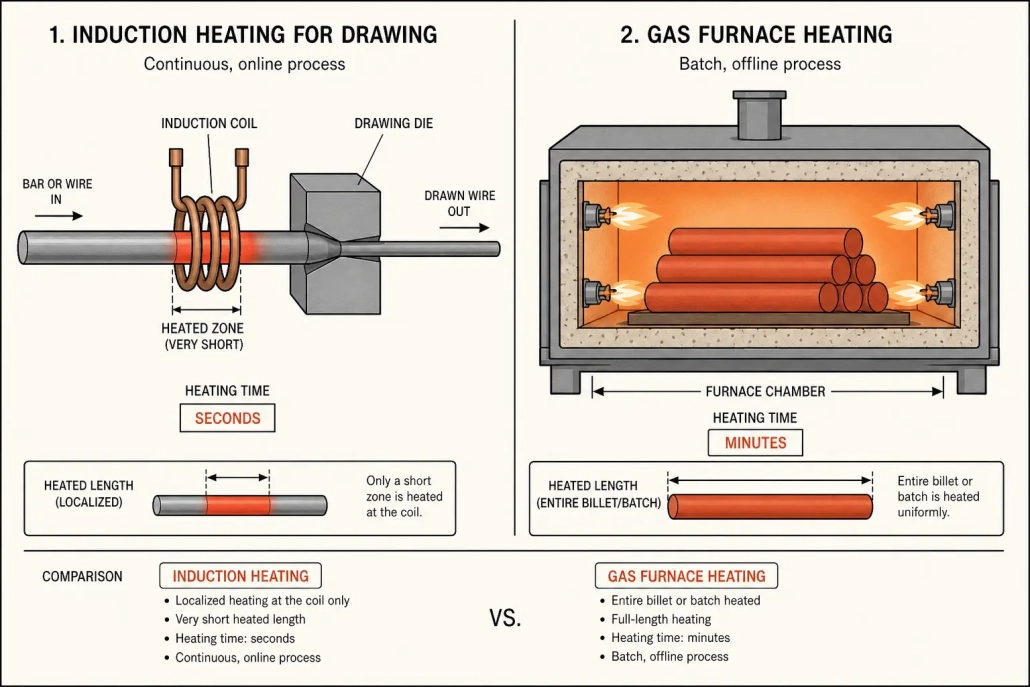
الفرق العملي بين التسخين بالحث وتسخين الفرن للرسم ليس مجرد السرعة. سواء كان الحرارة تدمج في خط الإنتاج أو تحدد توزيع الخط. الفرن محطة منفصلة — تصل المواد, تنتظر, تسخن, وتغادر. التحريض يلتصق بخط السحب القائم.
| العامل | تسخين الفرن | التسخين بالحث |
|---|---|---|
| سرعة التسخين | من دقائق إلى ساعات, تعتمد على كتلة الدفعة | ثوان, بغض النظر عن حجم الدفعة |
| دمج الخط | غير متصل — يتطلب معالجة الدُفعات بين الفرن ومنصة السحب | متصل مباشرة — يتم تركيب الملف قبل القالب مباشرة |
| التحكم في درجة الحرارة | التحكم بمنطقة واسعة, تأخر حراري عند التعديل | تغذية مرتدة بمقياس الحرارة ذو الحلقة المغلقة, استجابة تحت الثانية |
| الأكسدة | البقاء لفترة طويلة عند درجة الحرارة يزيد من تكوين القشور | البقاء لفترة قصيرة يحد من نمو الأكسيد; التحكم في الغلاف الجوي اختياري, ليس إلزامياً |
| كفاءة الطاقة | يسخن بطانة الفرن, الجو, والبيئة المحيطة مع قطعة الشغل | الطاقة التي تُودع مباشرة في المادة; لا خسائر ثابتة عند الخمول |
| بدء التشغيل وإيقاف التشغيل | دورات تسخين وتبريد طويلة | تشغيل فوري / إيقاف فوري; لا كتلة حرارية لتسخينها للوصول إلى درجة الحرارة |
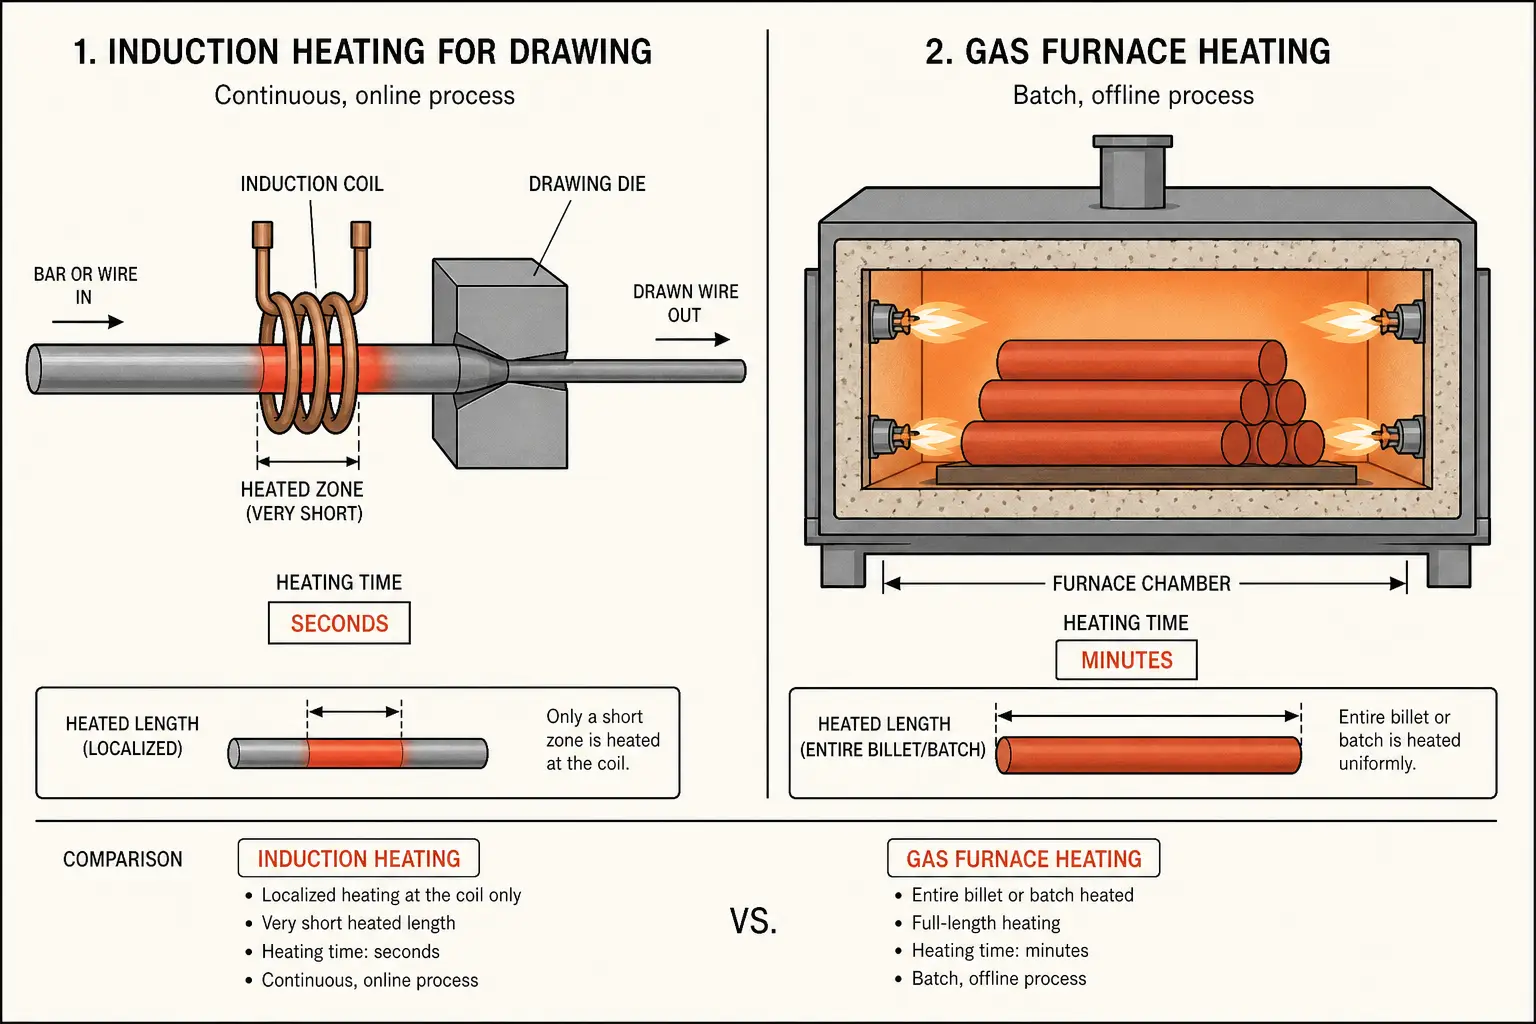
تبقى الأفران مفيدة عندما يحتاج الملف بأكمله إلى درجة حرارة موحدة قبل القالب الأول, أو عندما يكون المقطع العرضي للمادة كبيرًا جدًا بحيث لا يسمح باختراق الحث العملي, أو عندما يستخدم الخط المتقطع الفرن كمخزن حراري. يعتمد القرار على ما إذا كانت العملية الخاصة بك تحتاج إلى ذلك تخزين الحرارة أو الحرارة حسب الطلب. تستفيد الخطوط المستمرة من الطلب. قد تجد متاجر الدفعات فرنًا أبسط. انظر التسخين بالحث مقابل فرن الغاز للمقارنة الأوسع.
3. اعتبارات التسخين لكل مادة على حدة
تستجيب السبائك المختلفة بشكل مختلف. ما يصلح ل 304 لن يعمل الفولاذ المقاوم للصدأ مع النحاس C110 - حيث تتغير الفيزياء وتتغير نافذة العملية معه.
- الفولاذ المقاوم للصدأ (304, 316, دوبلكس). المقاومة المعتدلة تجعل هذه الأهداف التحريضية فعالة. نافذة درجة الحرارة هي مصدر القلق الرئيسي: بارد جدًا وقوة السحب تنخفض بالكاد; حار جدًا وتظهر الأكسدة أو تغيرات في الممتلكات. التسخين المسبق إلى 150–400°C عادةً يمنح زيادة في الليونة دون آثار جانبية معدنية. التحكم في الحلقة المغلقة مهم — الفولاذ المقاوم للصدأ لا يمنحك هامشًا كبيرًا بين “حار بما فيه الكفاية” و “سخن جدًا.”
- سبائك التيتانيوم. انخفاض الموصلية الحرارية هو التحدي الرئيسي. الحرارة تركز على السطح, مما يخلق طبقة سطحية حارة فوق قلب بارد يتشوه بشكل غير متساوٍ عند القالب. كثافة الطاقة المنخفضة وبقاء الملف لفترة أطول يساعدان على توحيد درجة الحرارة. قد تكون الحماية الجوية ضرورية لمنع تكوّن طبقة ألفا. لمعرفة المزيد عن السلوك التعريفي للتيتانيوم, انظر التسخين بالحث لسبائك التيتانيوم.
- سبائك النحاس والنحاس. الموصلية العالية تجعل هذه المواد هي الأصعب في التسخين، حيث تتدفق التيارات بسهولة وتولد حرارة أقل مقاومة. يساعد التردد المنخفض والملفات متعددة الدورات على التعويض. النحاس والبرونز, مع انخفاض الموصلية, الحرارة بسهولة أكبر. غالبًا ما يعتمد سحب النحاس النقي على الحث من أجل التلدين بين الممرات بدلاً من التسخين المسبق للقالب.
- فولاذ عالي القوة (الكربون, السبيكة, البورون). المغناطيسية الحديدية في درجات حرارة منخفضة, تمتص هذه الدرجات الطاقة بكفاءة حتى تتجاوز نقطة كوري. تسخين من 200 إلى 600 درجة مئوية يغطي معظم السيناريوهات, والمواد تتسامح مع التغيرات الطفيفة في درجات الحرارة بشكل أفضل من الفولاذ المقاوم للصدأ أو التيتانيوم. المردود الرئيسي: تخفيض أكبر لكل تمريرة مع تآكل أقل للقالب. تتبع السبائك الفائقة القائمة على النيكل نفس تحذيرات الموصلية الحرارية المنخفضة مثل التيتانيوم. انظر تسخين الحث للسوبرألياسات.
4. التردد, الطاقة, وتصميم الملف
ثلاثة عوامل تحدد ما إذا كان التسخين المسبق بالحث يعمل على خط الرسم. إذا أخطأت في واحد منها ستحصل القالب على مادة باردة جدًا, ساخنة جدًا, أو مسخنة بشكل غير متساوٍ.
- التردد. الترددات الأعلى تسخن طبقة سطحية رقيقة; الترددات المنخفضة تدفع التيار أعمق. بالنسبة للسلك تحت 5 قطر ملم, التردد الأعلى يحافظ على الحرارة محلية. بالنسبة للبار والأنبوب أعلاه 15 مم, التردد المنخفض يضمن أن يصل القلب إلى درجة الحرارة قبل القالب. نقطة البداية هي العمق المرجعي للمادة عند درجة الحرارة المستهدفة، ويتبع التردد من هذا الحساب, ليس من الكتالوج.
- الطاقة. يجب أن تتوافق الطاقة مع الطلب الحراري للمواد المتحركة. يبدأ الحساب بالكتلة لكل وحدة زمنية, الحرارة النوعية, وارتفاع درجة الحرارة المستهدفة. سرعة الخط هي المضاعف: مضاعفة السرعة, مضاعفة القوة. الطاقة الأصغر حجمًا تعني أن المادة لا تصل أبدًا إلى درجة الحرارة. تهدر الطاقة كبيرة الحجم الطاقة وتخاطر بارتفاع درجة حرارة السطح قبل أن يلحق المركز.
- تصميم اللفائف. للأسلاك المستديرة والقضيب, الملف الأسطواني متعدد الدورات هو الخيار الافتراضي - وهو بسيط وسهل التوافق مع محور الرسم. للأنبوب, يجب أن يستوعب تجويف الملف القطر دون فقدان كفاءة الاقتران. للخامات المسطحة أو الملفوفة, تتبع هندسة الملف المقطع العرضي للحفاظ على فجوة متسقة. طول الملف يمثل مقايضة: الملفات الطويلة تسخن بشكل أكثر توازنًا لكنها تكلف أكثر وتحتاج إلى طاقة أكبر. الملفات الأقصر أرخص لكنها تحتاج إلى تحكم أكثر إحكامًا في العملية.
5. أين يحقق الرسم بالحث نتائج
| الصناعة | المواد النموذجية | ما تحله عملية الحث |
|---|---|---|
| تصنيع الأسلاك | أسلاك الفولاذ المقاوم للصدأ, أسلاك النوابض, أسلاك اللحام | تقليل التلدين الوسيط, سرعة خط أعلى, انخفاض كسر الأسلاك عند القالب |
| سحب الأنابيب | أنابيب الفولاذ المقاوم للصدأ, أنبوب نحاسي, أنبوب جدار رفيع بدرجة الفضاء الجوي | تخفيض الجدار بشكل موحد, تقليل التجاعيد, توقفات أقل لمكب السحب |
| مكونات السيارات | سلك عالي القوة, محاور دقيقة, ملفات مشكَّلة | خصائص ميكانيكية متسقة من تمريرة لأخرى, تقليل تآكل القوالب في خطوط الإنتاج عالية الحجم |
| تصنيع الطائرات | مكونات سبائك التيتانيوم, أجزاء سبائك النيكل | التحكم في نافذة العملية للدرجات الصعبة, الحفاظ على سلامة السطح |
6. اختيار نظام الحث لخط الرسم الخاص بك
ليس كل مزود طاقة وملف تحريض يعملان مع كل تطبيق سحب. هناك خمسة عوامل تحدد ما إذا كان النظام يناسب المتطلبات أم أنه سيصبح عنق الزجاجة باهظ الثمن.
- نوع المادة ونطاق القطر. تحدد الخصائص الكهربائية والحرارية للمادة التردد, كثافة الطاقة, وجيومتريا الملف. نظام الحجم ل 304 سوف الأسلاك غير القابل للصدأ النضال مع النحاس. حدد مظروف المادة أولاً, ثم حدد حجم المادة الأصعب تسخينًا في هذا الظرف.
- سرعة الخط والإنتاجية. يقيس الطلب على الطاقة بشكل مباشر مع مدى سرعة تحرك المواد عبر الملف. الحجم لأقصى سرعة للخط, ليس متوسطًا - يجب أن يعمل النظام بأعلى إنتاجية دون ارتفاع درجة الحرارة.
- درجة الحرارة المستهدفة والتفاوت المسموح. كلما كان النطاق المقبول أضيق, المزيد من البنية التحتية للتحكم التي تحتاجها. تُعد ردود فعل البيرومتر ذات الحلقة المغلقة أمرًا قياسيًا في نوافذ العمليات الضيقة. للمواد المتسامحة, قد تكون الحلقة المفتوحة مع التحقق الدوري كافية.
- التكامل لفائف. يجب أن يتناسب الملف بين المردود والقالب الأول. على الخطوط الموجودة, قياس الفجوة قبل تحديد طول الملف. يجب أن تتحمل التركيبات الاهتزاز والتوسع الحراري. تقلل الوصلات سريعة التغيير من التوقف أثناء تغييرات الحجم.
- التبريد والمرافق. تحتاج مصادر الطاقة والملفات إلى تبريد بالماء. تحافظ المبردات ذات الحلقة المغلقة على جودة المياه بشكل ثابت. خطط لقدرة التبريد لتتناسب مع تصنيف مصدر الطاقة بالإضافة إلى هامش للظروف البيئية الدافئة. التبريد غير الكافي يعني خنق حراري—ويصل المادة إلى القالب بدرجة حرارة أقل من الهدف.
الوجبات الجاهزة الرئيسية
التسخين بالحث للرسم المعدني يخفض إجهاد التدفق في منطقة التشوه, يحافظ على تشغيل الخط, ويستحق ثمنه من حيث الإنتاجية. مزامنة التردد, الطاقة, وتصميم الملف بالنسبة لمادتك وسرعة الخط. احصل على هذه الثلاثة بشكل صحيح وسيتبع الباقي.
س: هل يمكن تركيب التسخين بالحث على خط السحب الحالي?
أ: نعم, بشرط وجود مساحة بين جهاز الدفع والقالب الأول لتركيب الملف. معظم الملفات الأسطوانية متعددة اللفات تحتاج إلى 300–800 مم مسار خالٍ. يمكن لمزود الطاقة أن يكون منفصلاً. قد تحتاج الترتيبات الضيقة إلى ملف قصير مخصص, مقايضة بعض توحيد التسخين من أجل الملاءمة.
س: هل يؤثر التسخين بالحث المسبق على التشطيب السطحي للمادة المسحوبة?
أ: يمكن أن يحدث ذلك – في كلا الاتجاهين. التحمية الأولية المحكمة تقلل من تمزق السطح عن طريق تحسين تدفق المادة عبر القالب. الحرارة الزائدة أو التسخين غير المتساوي يخلق أكسدة أو بقع ساخنة تنتقل إلى السطح المسحوب. المفتاح هو توحيد درجة الحرارة على طول الطول وحول المحيط عند مدخل القالب. ملف جيد التركيب مع فجوة تحكم متسقة يوفر هذا.
س: ما هي المواد غير المناسبة للتحمية بالحث قبل السحب?
أ: النحاس النقي عالي التوصيل هو الأصعب في التسخين بكفاءة وغالبًا ما يعتمد على التليين التقليدي بدلاً من ذلك. المواد ذات المقاطع العرضية أقل من 1 مم تمتص طاقة محدودة لكل تمريرة. المواد التي تتطلب نوافذ درجة حرارة ضيقة مع أوقات نقع طويلة قد تكون أيضًا أفضل معالجة بطرق الأفران.
تحتاج إلى التسخين بالحث لخط السحب الخاص بك?
أخبرنا بالمواد الخاصة بك, نطاق القطر, وسرعة الخط. سنوصي بمصدر طاقة وتكوين لفائف يناسب عمليتك.


