
Индукционный нагрев для вытяжки металла: Улучшение формованности и эффективности производства
Содержание
Холодно тяните проволоку из нержавеющей стали через шесть последовательных отверстий, и к четвертому проходу материал начинает сопротивляться. Сила протяжки растет. Начинается микро-разрыв поверхности. Матрица изнашивается и приобретает новый профиль. Вы отжигаете между проходами, чтобы восстановить пластичность — а это значит, что катушки выводятся из линии, Разогрев печи, и ожидание. Индукционный нагрев для протяжки металла поддерживает работу линии. Он приносит тепло материалу за секунды, непосредственно между выплатой и штампом, не прерывая производственный поток.
Протягивание металла уменьшает поперечное сечение, протягивая проволоку, труб, или перекладину через постепенно более плотную серию штампов. Процесс прост по концепции и беспощаден на практике: каждый проход упрочняет материал. Достаточно проходов без проточного нагрева, и одна из трёх причин — проволока рвётся, поверхность рвётся, или матрица изнашивается за пределами допуска. Индукционный предварительный нагрев снижает напряжение текучести до того, как материал попадет в матрицу., так сила волочения падает и уменьшение за каждый проход может увеличиваться.
1. Почему индукционный нагрев важен до протяжения
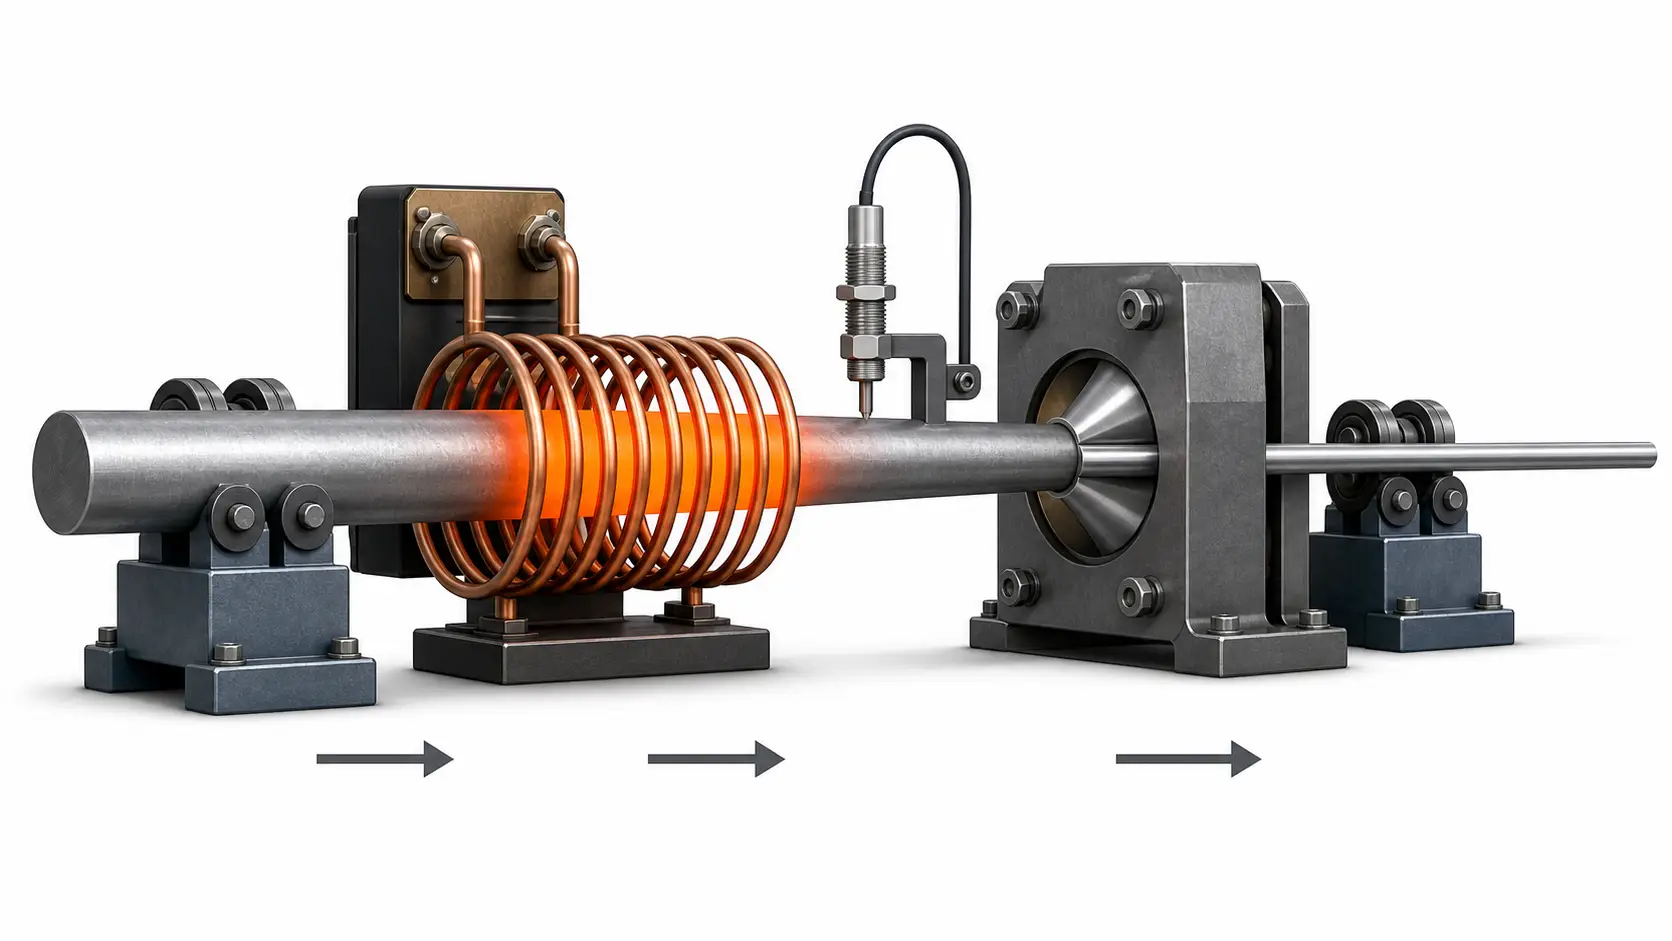
Волочение — это процесс холодного деформирования, пока материал не закалится настолько, что волочильный станок не сможет его протянуть. Каждая точка пластической деформации повышает напряжение течения, необходимое для следующего прохода. На каком-то этапе проволока обрывается, или поверхность рвется, или матрица изнашивается за пределы допусков. Решение — нагревать перед зоной деформации, и индукция обеспечивает это в процессе.
Три вещи меняются, когда индукция находится между выталкиванием и штампом:
- Нижнее напряжение течения. Нагрейте материал перед штампом, и сила, необходимая для его проталкивания, уменьшается. Эффект локализован — горячо в зоне деформации, быстрое охлаждение после выхода. Большее уменьшение за проход, меньше проходов в целом.
- Меньше дефектов на поверхности. Нержавеющие стали, титановые сплавы, и никелевые сплавы имеют узкие окна пластичности при комнатной температуре. Предварительный нагрев расширяет это окно. Разрывы поверхности и трещины на краях уменьшаются, когда материал течет вместо того, чтобы ломаться.
- Непрерывная работа в линии. Нет периодической печи для загрузки и разгрузки. Катушка находится на линии между выигрышем и первым кубиком.. Материал проходит со скоростью линии. Температура стабилизируется за секунды при запуске. Остановить линию, Отопление прекращается. Перезапуск, и материал достигает заданной температуры еще до того, как первый метр достигнет матрицы. Оборудование окупается за счет производительности., не только в экономии энергии.
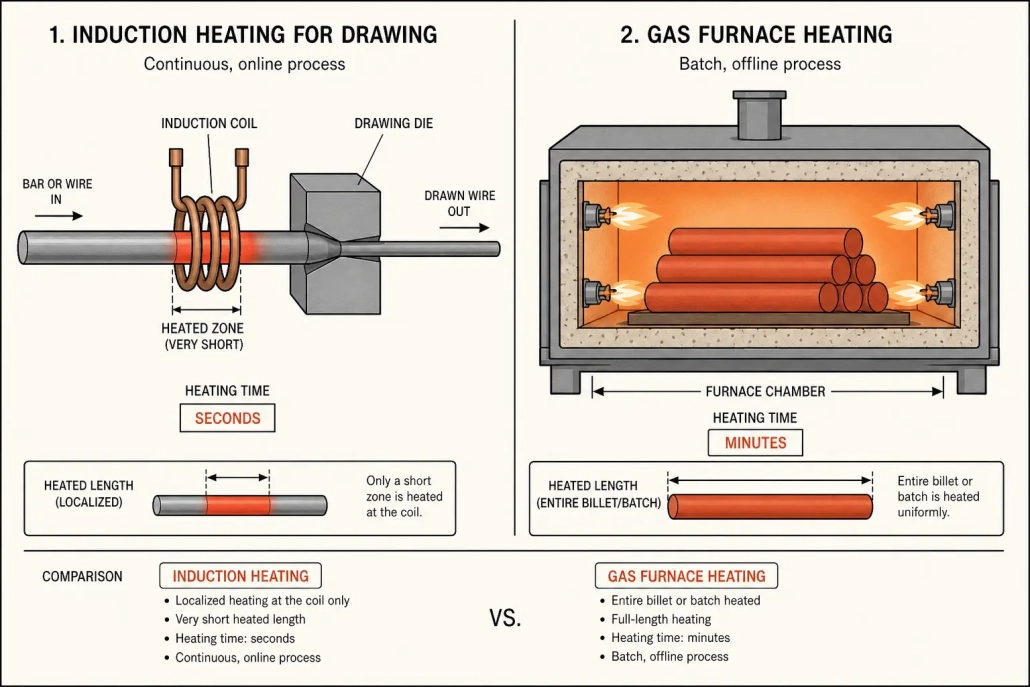
2. Индукционный нагрев против печного нагрева перед протяжением
Практическая разница между индукционным и предварительным нагревом печи для протяжки заключается не только в скорости. Это вопрос того, интегрируется ли тепло в линию или диктует компоновку линии. Печь — это отдельная станция — материал поступает, ждет, нагревается, и уходит. Индукция монтируется на существующую линию протяжки.
| Фактор | Нагрев в печи | Индукционный нагрев |
|---|---|---|
| Скорость нагрева | Минуты до часов, зависит от массы партии | Секунды, независимо от размера партии |
| Интеграция в линию | Офлайн — требуется обработка партии между печью и станком для протяжки | Онлайн — катушка устанавливается непосредственно перед матрицей |
| Контроль температуры | Широкий контроль зоны, тепловое запаздывание при регулировке | Обратная связь пирометра с замкнутым циклом, ответ за доли секунды |
| Окисление | Продолжительное выдерживание при температуре увеличивает образование окалины | Короткое время выдержки ограничивает рост оксидов; контроль атмосферы необязателен, не обязательно |
| Энергоэффективность | Нагревает футеровку печи, атмосферу, и окружающую среду вместе с заготовкой | Энергия подается прямо в материал; нет потерь на простой |
| Запуск и остановка | Длительные циклы разогрева и охлаждения | Мгновенное включение/выключение; нет тепловой массы, которую нужно нагревать до температуры |
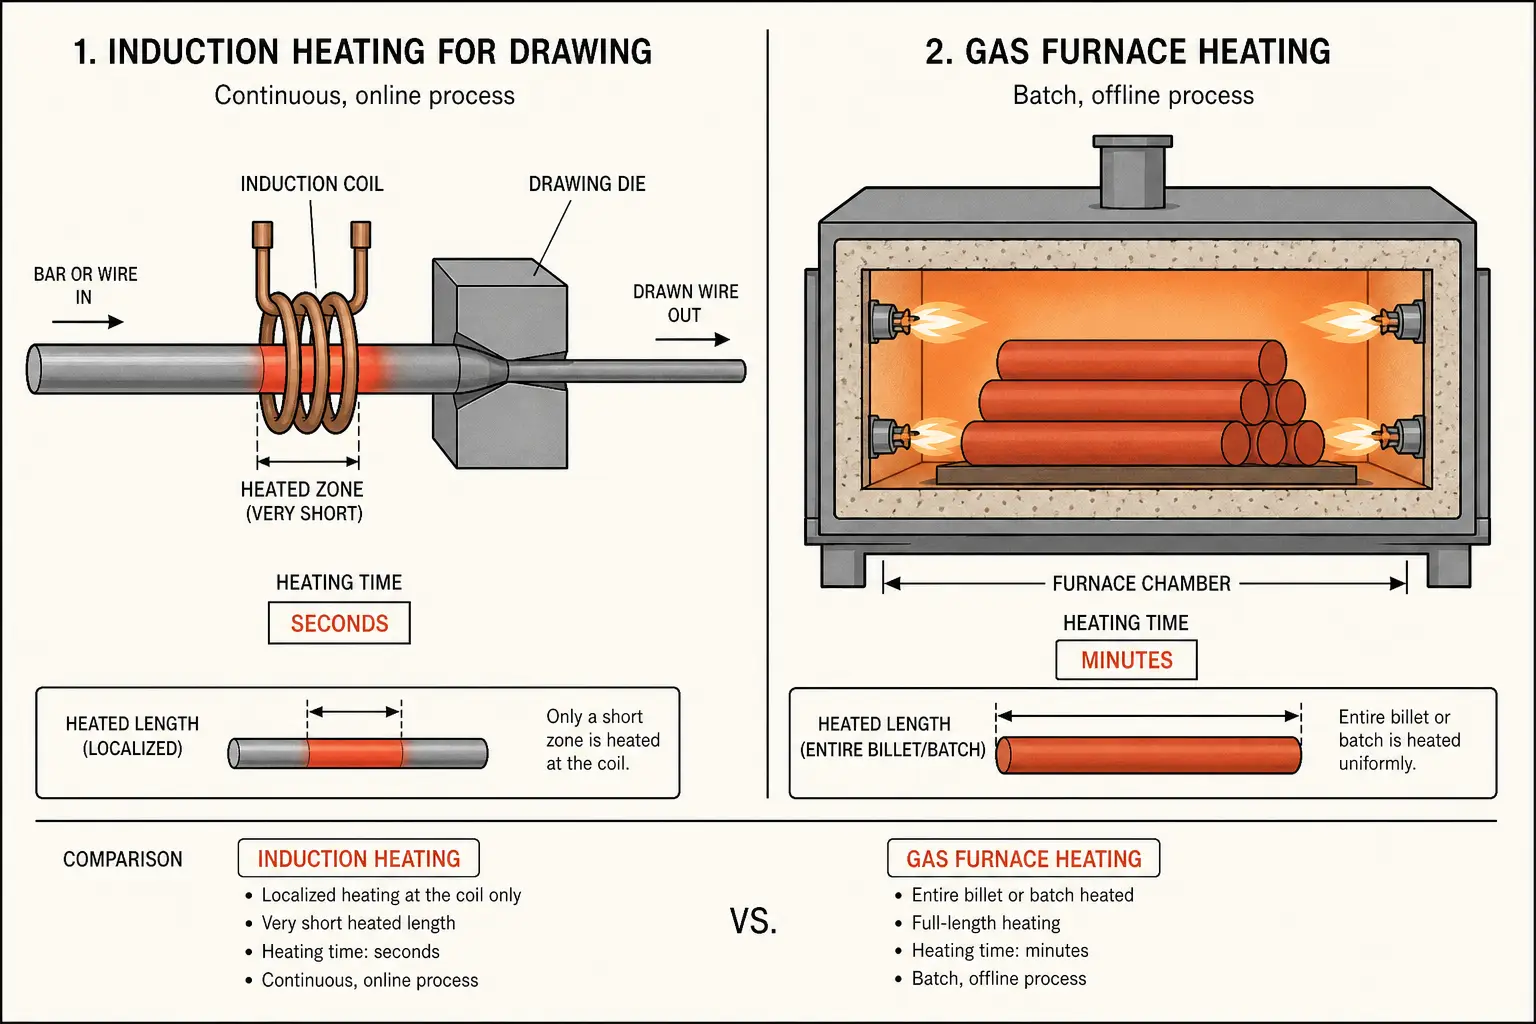
Печи всё ещё имеют смысл, когда весь катушка нуждается в равномерной температуре перед первым штампом, или когда сечение материала слишком велико для практического индукционного проникновения, или когда прерывистый провод использует печь в качестве теплового буфера. Решение зависит от того, нужен ли вашему процессу аккумулирование тепла или отопление по требованию. Непрерывные линии выигрывают от возможности по требованию. Мелкосерийные цеха могут считать печь проще. Смотрите индукционный нагрев против газовой печи для более широкого сравнения.
3. Вопросы нагрева по материалу
Разные сплавы реагируют по-разному. То, что работает для 304 нержавеющей стали, не подойдет для меди C110 — физика меняется, и вместе с этим смещается диапазон процесса.
- Нержавеющая сталь (304, 316, дуплекс). Умеренное сопротивление делает их эффективными целями для индукции. Диапазон температур — главное беспокойство: слишком холодно, и сила вытягивания едва падает; слишком жарко, и появляются окисление или изменения свойств. Предварительный разогрев до 150–400°C обычно обеспечивает прирост пластичности без металлургических побочных эффектов. Замкнутое управление имеет значение — нержавеющая сталь не дает вам большого запаса между «достаточно горячо» и «слишком горячо.»
- Титановые сплавы. Низкая теплопроводность — это основная проблема. Тепло концентрируется на поверхности, создавая горячую корку над холодным ядром, которое деформируется неравномерно в штампе. Ниже плотность мощности и более долгое пребывание в катушке помогают температуре выровняться. Может потребоваться защита атмосферы, чтобы избежать образования альфа-слоя. Подробнее об индукционном поведении титана, см. индукционный нагрев титановых сплавов.
- Медь и медные сплавы. Высокая проводимость делает их труднее всего нагревать — токи текут легко и выделяют меньше резистивного тепла.. Более низкая частота и многовитковые катушки помогают компенсировать. Латунь и бронза, с более низкой проводимостью, легче нагревать. Для волочения чистой меди часто используется индукция для межпроходного отжига, а не предварительный нагрев штампа..
- Высокопрочная сталь (углерод, сплавом, бор). Ферромагнитный при более низких температурах, эти сорта эффективно поглощают энергию, пока не достигнут точки Кюри.. Предварительный нагрев от 200 до 600°C охватывает большинство сценариев, и материал лучше выдерживает незначительные колебания температуры, чем нержавеющая сталь или титан.. Основная выплата: большее сокращение за проход при меньшем износе матрицы. Суперсплавы на основе никеля следуют тем же мерам предосторожности в отношении низкой теплопроводности, что и титан.. Смотрите индукционный нагрев суперсплавов.
4. Частота, Мощность, и проектирование катушки
Три параметра определяют, работает ли индукционный предварительный нагрев на линии волочения. Сделайте одну ошибку, и в матрицу попадет слишком холодный материал., слишком жарко, или неравномерно нагревается.
- Частота. Более высокие частоты нагревают тонкий поверхностный слой; более низкие частоты управляют током глубже. Для провода под 5 мм в диаметре, более высокая частота сохраняет тепло локализованным. Для стержня и трубки выше 15 мм, более низкая частота гарантирует, что ядро достигнет температуры раньше кристалла. Отправной точкой является эталонная глубина материала при целевой температуре — частота следует из этого расчета., не из каталога.
- Мощность. Мощность должна соответствовать тепловому требованию перемещения материала. Расчет начинается с массы на единицу времени, удельной теплоёмкости, и целевого повышения температуры. Скорость линии — это множитель: удвоение скорости, удвоение мощности. Недостаточная мощность означает, что материал никогда не достигает температуры. Избыточная мощность приводит к потере энергии и риску перегрева поверхности до того, как ядро догонит.
- конструкция катушки. Для круглой проволоки и прутка, цилиндрическая катушка с многими витками является стандартной — просто и легко выровнять с осью чертежа. Для трубы, диаметр отверстия катушки должен соответствовать диаметру без потери эффективности сцепления. Для плоского или профилированного проката, геометрия катушки повторяет поперечное сечение для поддержания постоянного зазора. Длина катушки — это компромисс: длинные катушки нагреваются более равномерно, но стоят дороже и требуют больше мощности. Короткие катушки дешевле, но требуют более строгого контроля процесса.
5. Где индукционная протяжка дает результаты
| Промышленность | Типичные материалы | Что решает индукция |
|---|---|---|
| Производство проволоки | Нержавеющая проволока, Пружинная проволока, Сварочная проволока | Меньше промежуточных отжигов, большая скорость линии, меньше обрывов проволоки при протяжке |
| Вытяжка труб | Нержавеющие трубы, медная трубка, трубка с тонкой стенкой аэрокосмического класса | равномерное уменьшение толщины стенки, снижение образования складок, меньше остановок на протяжных станах |
| автомобильные компоненты | проволока высокой прочности, прецизионные валы, формованные профили | постоянные механические свойства от прохода к проходу, уменьшенный износ матриц на высокопроизводительных линиях |
| аэрокосмическое производство | компоненты из титановых сплавов, детали из никелевых сплавов | контроль параметров процесса для труднообрабатываемых марок, сохранение целостности поверхности |
6. Выбор индукционной системы для вашей линии протяжки
не каждый источник индукционного питания и комбинация катушки подходит для каждого процесса протяжки. Пять факторов определяют, будет ли система соответствовать требованиям или станет дорогостоящим узким местом.
- Тип материала и диапазон диаметров. Электрические и термические свойства материала определяют частоту, плотность мощности, и геометрия катушки. Система рассчитана на 304 нержавеющая проволока будет бороться с медью. Сначала определите оболочку материала, затем определите размер самого труднонагреваемого материала в этом конверте..
- Скорость и пропускная способность линии. Потребляемая мощность напрямую зависит от скорости перемещения материала через катушку.. Размер для максимальной скорости линии, не средний — система должна работать с максимальной пропускной способностью без перегрева.
- Целевая температура и допуск. Чем уже допустимый диапазон, тем больше требуется управляющей инфраструктуры. Обратная связь пирометра с замкнутым циклом является стандартом для узких технологических окон. Для прощающих материалов, может быть достаточно работы в открытом цикле с периодической проверкой.
- Интеграция катушки. Катушка должна помещаться между размоткой и первой матрицей. На существующих линиях, измерьте зазор перед указанием длины катушки. Крепление должно выдерживать вибрацию и тепловое расширение. Быстросменные соединения уменьшают простой при смене размеров.
- Охлаждение и коммунальные услуги. Источники питания и катушки нуждаются в водяном охлаждении. Охлаждающие установки с замкнутым циклом поддерживают качество воды на постоянном уровне. Планируйте охлаждающую мощность в соответствии с номиналом источника питания плюс запас для теплых условий окружающей среды. Недостаточное охлаждение приводит к термическому троттлингу — и материал поступает к матрице ниже целевой температуры.
Ключевой вывод
Индукционный нагрев для протяжки металла снижает прочность потока в зоне деформации, поддерживает работу линии, окупается за счет производительности. Согласуйте частоту, мощность, и геометрию катушки в зависимости от вашего материала и скорости линии. Сделайте правильно эти три момента, и остальное приложится.
вопрос: Можно ли установить индукционный нагрев на существующую тянущую линию?
А: Да, при условии, что есть пространство между размоткой и первой матрицей для установки катушки. Большинству многовитковых цилиндрических катушек требуется 300–800 мм свободного пространства. Источник питания может стоять отдельно. Плотные компоновки могут потребовать специализированную короткую катушку, жертвуя некоторой равномерностью нагрева ради расположения.
вопрос: Влияет ли индукционный предварительный нагрев на поверхность тянущегося материала?
А: Может—в обоих направлениях. Правильный контроль предварительного нагрева уменьшает разрывы на поверхности за счет улучшения течения материала через матрицу. Перегрев или неравномерный нагрев создают окисление или горячие пятна, которые переходят на вытянутую поверхность. Ключевым является равномерность температуры вдоль длины и вокруг окружности на входе в матрицу. Хорошо подобная катушка с постоянным зазором обеспечивает это.
вопрос: Какие материалы плохо подходят для индукторного предварительного нагрева перед вытягиванием?
А: Медь высокой проводимости сложнее всего нагревать эффективно и часто используют традиционное отжиговое оборудование. Материалы с сечением ниже 1 мм поглощают ограниченное количество энергии за проход. Материалы, требующие узких температурных диапазонов с длительным временем выдержки, также могут лучше обрабатываться методами на базе печи.
Нужен индукционный нагрев для вашей линии протяжки?
Сообщите нам ваш материал, диапазон диаметров, и скорость линии. Мы рекомендуем конфигурацию блока питания и катушки, подходящую вашему процессу.


