
Gia nhiệt cảm ứng cho kéo kim loại: Cải thiện khả năng tạo hình và hiệu quả sản xuất
Mục Lục
Dây thép không gỉ được kéo nguội qua sáu khuôn liên tiếp và đến lần thứ tư vật liệu bị đẩy lùi. Lực kéo leo lên. Bề mặt bắt đầu bị rách vi mô. Cái chết mặc vào một hồ sơ mới. Bạn ủ giữa các lần chuyền để thiết lập lại độ dẻo—và điều đó có nghĩa là kéo cuộn dây ngoại tuyến, đốt lò, và chờ đợi. Gia nhiệt cảm ứng cho bản vẽ kim loại giữ cho dòng chạy. Nó mang lại nhiệt cho vật liệu trong vài giây, trực tiếp giữa tiền thưởng và xúc xắc, không phá vỡ quy trình sản xuất.
Kéo kim loại giảm tiết diện bằng cách kéo dây, ống, hoặc thanh qua chuỗi khuôn ngày càng chặt hơn. Quy trình này đơn giản về ý tưởng nhưng thực tế rất khắc nghiệt: mỗi lần làm việc làm cứng vật liệu. Đủ lần đi mà không cần nhiệt trung gian và một trong ba điều xảy ra—dây bị đứt, bề mặt bị rách, hoặc khuôn bị mòn không đúng vai. Làm nóng trước cảm ứng làm giảm ứng suất dòng chảy trước khi vật liệu chạm khuôn, do đó lực kéo giảm và độ giảm mỗi lần có thể tăng lên.
1. Tại sao Gia nhiệt Cảm ứng Quan trọng Trước Khi Kéo
Kéo là một quá trình tạo hình nguội—cho đến khi vật liệu cứng lên sau điểm mà băng kéo có thể kéo được. Mỗi điểm biến dạng dẻo đều làm tăng ứng suất chảy cần thiết cho lượt kéo tiếp theo. Ở một giai đoạn nào đó, dây sẽ bị đứt, hoặc bề mặt bị rách, hoặc khuôn mòn vượt quá dung sai. Giải pháp là làm nóng trước vùng biến dạng, và nhiệt cảm ứng cung cấp điều đó ngay trên dây chuyền.
Ba điều thay đổi khi nhiệt cảm ứng đặt giữa cuộn dây đầu ra và khuôn:
- Ứng suất chảy thấp hơn. Làm nóng vật liệu trước khuôn và lực cần thiết để kéo nó qua giảm xuống. Hiệu ứng mang tính cục bộ—nóng tại vùng biến dạng, làm mát nhanh sau khi ra khỏi khuôn. Giảm nhiều hơn mỗi lần cán, Tổng số lần cán ít hơn.
- Ít khuyết tật bề mặt hơn. Thép không gỉ, hợp kim titan, và các loại hợp kim niken có phạm vi dẻo hẹp ở nhiệt độ phòng. Làm nóng trước mở rộng phạm vi đó. Rách bề mặt và nứt mép giảm khi vật liệu chảy thay vì gãy.
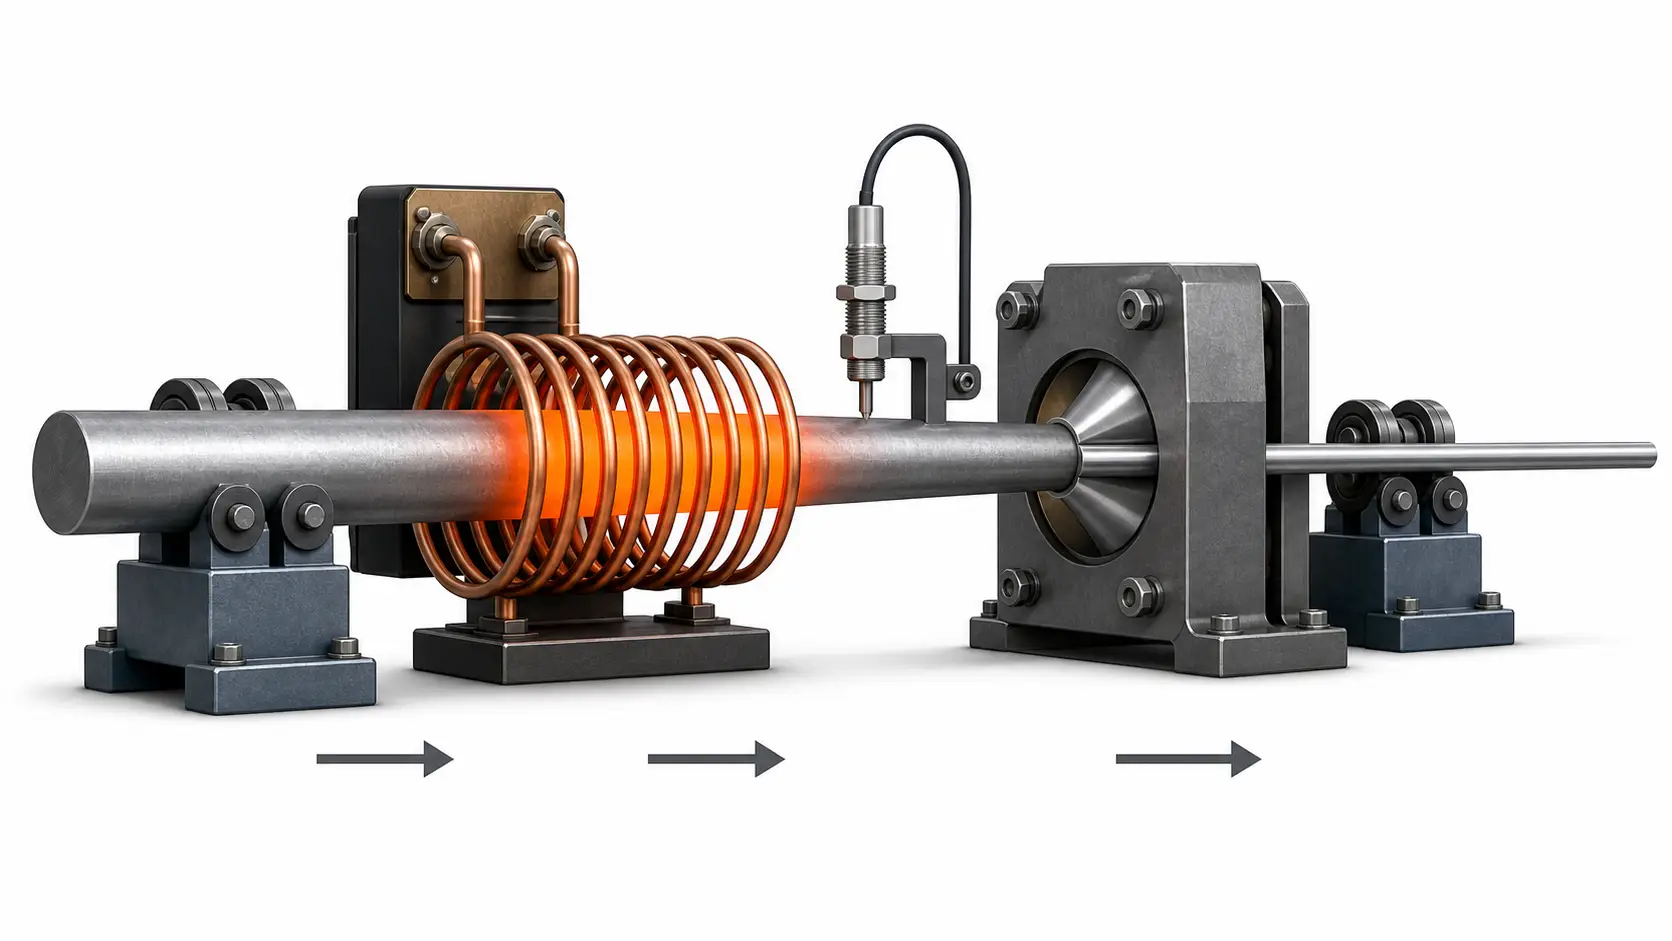
- Vận hành liên tục trên dây chuyền. Không có lò mẻ để nạp và dỡ. Cuộn dây nằm trên ranh giới giữa phần thưởng và xúc xắc đầu tiên. Vật liệu đi qua ở tốc độ dòng. Nhiệt độ ổn định trong vài giây khi khởi động. Dừng dòng, dừng sưởi ấm. Khởi động lại, và vật liệu đạt đến nhiệt độ mục tiêu trước khi đồng hồ đo đầu tiên chạm tới khuôn. Thiết bị tự trả tiền bằng thông lượng, không chỉ tiết kiệm năng lượng.
2. Cảm ứng vs Gia nhiệt Lò Trước Khi Kéo
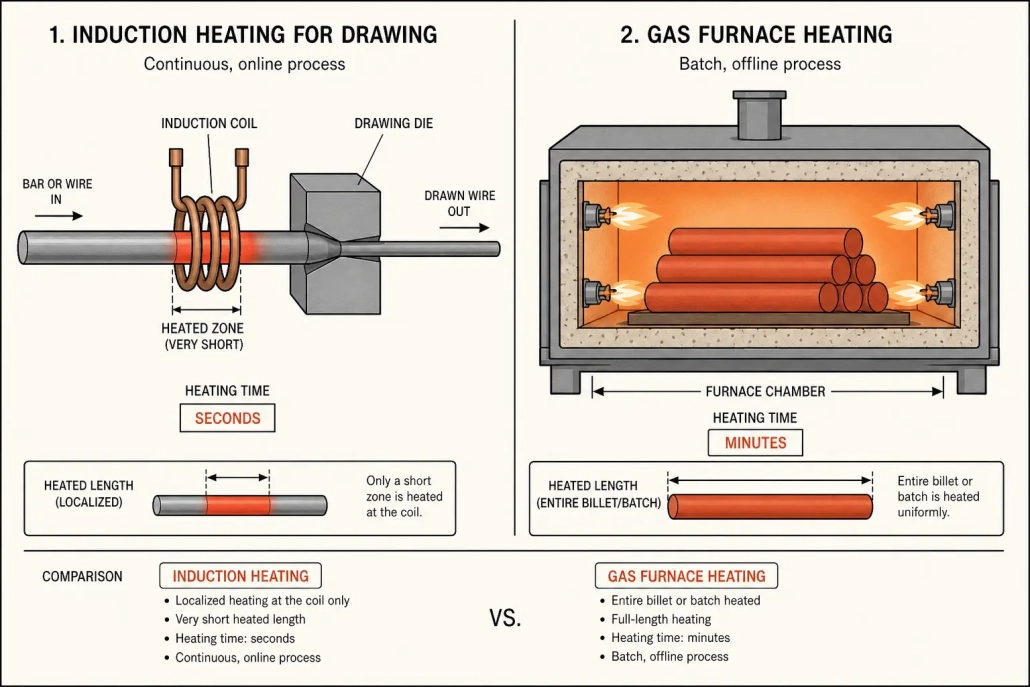
Sự khác biệt thực tế giữa gia nhiệt sơ bộ bằng cảm ứng và gia nhiệt bằng lò nung để kéo không chỉ ở tốc độ.. Đó là liệu nhiệt tích hợp vào đường dây hay quyết định cách bố trí đường dây. Lò là một trạm riêng biệt—vật liệu đến, chờ, nhiệt, và rời đi. Thiết bị cảm ứng gắn vào dây chuyền kéo hiện có.
| Yếu tố | Gia nhiệt lò | Sưởi ấm cảm ứng |
|---|---|---|
| Tốc độ gia nhiệt | Từ vài phút đến vài giờ, tùy thuộc vào khối lượng mẻ | Vài giây, bất kể kích thước mẻ |
| Tích hợp dây chuyền | Ngoại tuyến—yêu cầu xử lý từng mẻ giữa lò và băng chuyền kéo | Trực tuyến—cuộn được gắn trực tiếp trước khuôn |
| Kiểm soát nhiệt độ | Điều khiển vùng rộng, trễ nhiệt khi điều chỉnh | Phản hồi từ pyrometer vòng kín, phản ứng dưới một giây |
| Oxy hóa | Giữ nhiệt lâu ở nhiệt độ cao làm tăng sự hình thành cặn oxit | Thời gian giữ ngắn hạn hạn chế sự phát triển oxit; kiểm soát bầu không khí là tùy chọn, không bắt buộc |
| Hiệu quả năng lượng | Làm nóng lớp lót lò, bầu không khí, và môi trường xung quanh cùng với chi tiết gia công | Năng lượng được truyền trực tiếp vào vật liệu; không có hao phí khi nhàn rỗi |
| Khởi động và tắt | Chu kỳ làm nóng và làm nguội dài | Bật/tắt ngay lập tức; không có khối nhiệt nào cần làm nóng |
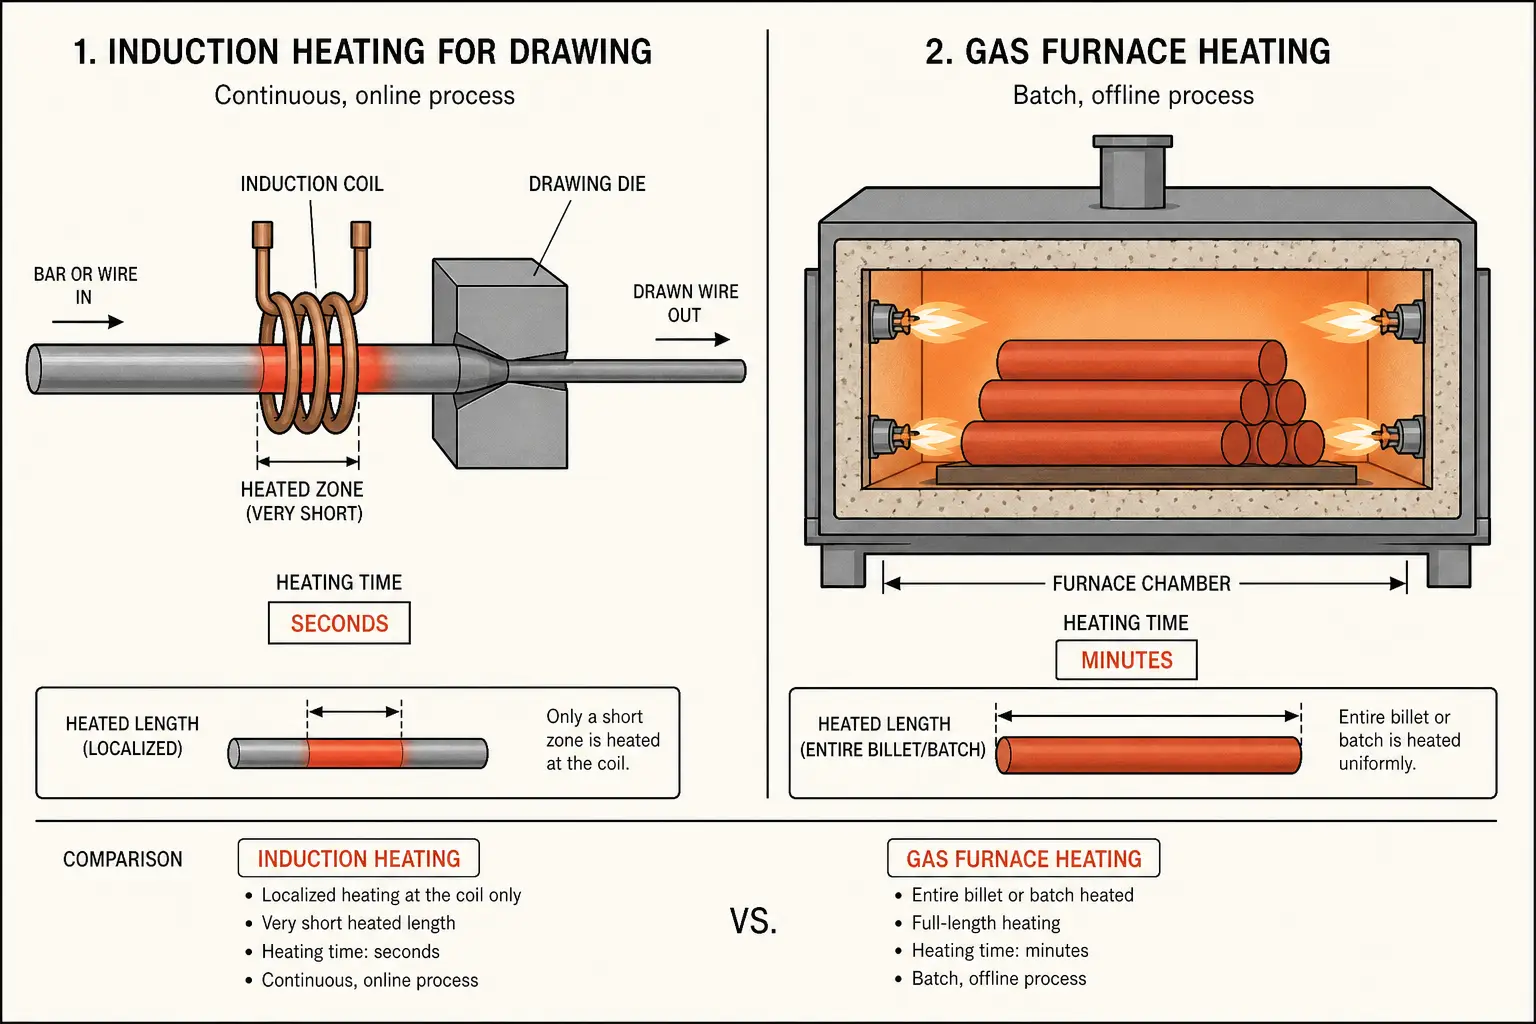
Lò vẫn có ý nghĩa khi toàn bộ cuộn dây cần nhiệt độ đồng đều trước khuôn đầu tiên, hoặc khi tiết diện vật liệu quá lớn để thấm từ thực tế, hoặc khi một dây chuyền gián đoạn sử dụng lò như bộ đệm nhiệt. Quyết định phụ thuộc vào việc quy trình của bạn cần dự trữ nhiệt hay nhiệt theo yêu cầu. Các dây chuyền liên tục hưởng lợi từ nhiệt theo yêu cầu. Các xưởng chế biến theo批 có thể thấy lò đơn giản hơn. Xem gia nhiệt cảm ứng so với lò gas để có so sánh rộng hơn.
3. Cân nhắc Gia nhiệt Theo Vật liệu
Các hợp kim khác nhau phản ứng khác nhau. Cái gì hiệu quả cho 304 Thép không gỉ sẽ không hiệu quả cho đồng C110—vật lý thay đổi và cửa sổ quy trình cũng thay đổi theo.
- Thép không gỉ (304, 316, thép duplex). Độ trở kháng vừa phải khiến chúng trở thành mục tiêu hiệu quả cho cảm ứng. Cửa sổ nhiệt độ là mối quan tâm chính: quá lạnh thì lực kéo gần như không giảm; quá nóng thì xuất hiện oxy hóa hoặc thay đổi tính chất. Tiền gia nhiệt đến 150–400°C thường mang lại lợi ích về độ dẻo mà không có tác dụng phụ về kim loại học. Kiểm soát vòng kín quan trọng—thép không gỉ không cho bạn biên độ rộng giữa “đủ nóng” và “quá nóng.”
- Hợp kim titan. Độ dẫn nhiệt thấp là thách thức xác định. Nhiệt tập trung ở bề mặt, tạo ra một lớp da nóng trên lõi lạnh biến dạng không đều ở khuôn. Mật độ năng lượng thấp hơn và cuộn dây dừng lại lâu hơn giúp nhiệt độ đồng đều. Bảo vệ bầu không khí có thể cần thiết để ngăn ngừa trường hợp alpha. Để biết thêm về hành vi cảm ứng của titan, xem gia nhiệt cảm ứng cho hợp kim titan.
- Đồng và hợp kim đồng. Độ dẫn điện cao làm cho những thứ này khó tỏa nhiệt nhất—dòng điện chảy dễ dàng và tạo ra ít nhiệt điện trở hơn. Tần số thấp hơn và cuộn dây đa vòng giúp bù đắp. Đồng thau và đồng đỏ, với độ dẫn điện thấp hơn, nóng lên dễ dàng hơn. Kéo đồng tinh khiết thường dựa vào cảm ứng để ủ giữa các lần kéo thay vì làm nóng trước khuôn.
- Thép có cường độ cao (cacbon, hợp kim, bo). Ferromagnetic ở nhiệt độ thấp hơn, những loại này hấp thụ năng lượng hiệu quả cho đến khi vượt qua điểm Curie. Làm nóng trước từ 200 đến 600°C bao phủ hầu hết các tình huống, và vật liệu chịu được dao động nhiệt nhỏ tốt hơn thép không gỉ hoặc titan. Lợi ích chính: giảm nhiều hơn mỗi lần kéo với hao mòn khuôn ít hơn. Hợp kim siêu nền Niken tuân theo cùng những cảnh báo về dẫn nhiệt thấp như titan. Xem gia nhiệt cảm ứng cho hợp kim siêu.
4. Tần số, Công suất, và Thiết kế Cuộn dây
Ba thông số xác định liệu việc gia nhiệt cảm ứng có hiệu quả trên dây chuyền kéo hay không. Sai một thông số và khuôn nhận vật liệu quá lạnh, quá nóng, hoặc gia nhiệt không đều.
- Tần số. Tần số cao hơn làm nóng một lớp bề mặt mỏng; tần số thấp hơn đẩy dòng điện sâu hơn. Đối với dây có đường kính 5 mm, tần số cao hơn giữ nhiệt tập trung. Đối với thanh và ống lớn hơn 15 mm, tần số thấp hơn đảm bảo lõi đạt nhiệt độ trước khi khuôn. Điểm bắt đầu là độ sâu tham chiếu của vật liệu ở nhiệt độ mục tiêu—tần số tính theo tính toán đó, không phải từ một danh mục.
- Công suất. Công suất phải phù hợp với nhu cầu nhiệt của vật liệu chuyển động. Việc tính toán bắt đầu với khối lượng trên một đơn vị thời gian, nhiệt dung riêng, và tăng nhiệt độ mục tiêu. Tốc độ đường truyền là số nhân: tăng gấp đôi tốc độ, nhân đôi sức mạnh. Công suất quá nhỏ có nghĩa là vật liệu không bao giờ đạt đến nhiệt độ. Công suất quá lớn lãng phí năng lượng và có nguy cơ làm bề mặt quá nóng trước khi lõi kịp nóng lên.
- Thiết kế cuộn dây. Đối với dây tròn và thanh tròn, Một cuộn dây hình trụ nhiều vòng là mặc định—đơn giản và dễ căn chỉnh với trục bản vẽ. Đối với ống, lỗ của cuộn dây phải đủ chỗ cho đường kính mà không làm mất hiệu quả truyền năng lượng. Đối với vật liệu phẳng hoặc có hình dạng đặc trưng, hình dạng cuộn dây theo mặt cắt để duy trì khoảng cách đều. Chiều dài cuộn dây là một sự đánh đổi: cuộn dài hơn làm nóng đều hơn nhưng tốn kém hơn và đòi hỏi nhiều công suất hơn. Cuộn dây ngắn hơn rẻ hơn nhưng cần kiểm soát quy trình chặt chẽ hơn.
5. Nơi Kéo Cảm ứng Mang lại Kết quả
| Ngành công nghiệp | Vật liệu điển hình | Những gì Induction giải quyết |
|---|---|---|
| Sản xuất dây | Dây thép không gỉ, Dây lò xo, Dây hàn | Ít lần ủ trung gian hơn, Tốc độ dây chuyền cao hơn, Ít gãy dây tại khuôn |
| Kéo ống | Ống thép không gỉ, Ống đồng, Ống mỏng tiêu chuẩn hàng không vũ trụ | Giảm đồng nhất thành ống, Giảm nhăn, Ít dừng bàn kéo hơn |
| Bộ phận ô tô | Dây cường độ cao, Trục chính xác, Hình dạng định hình | Tính chất cơ học nhất quán từ lần này sang lần khác, Giảm hao mòn khuôn trên dây chuyền sản xuất lớn |
| Sản xuất hàng không vũ trụ | Thành phần hợp kim titan, bộ phận hợp kim niken | Kiểm soát cửa sổ quy trình cho các lớp khó, bảo toàn tính toàn vẹn bề mặt |
6. Lựa chọn Hệ thống Cảm ứng cho Dây chuyền Kéo của Bạn
Không phải mọi nguồn điện cảm ứng và sự kết hợp cuộn dây đều hoạt động cho mọi ứng dụng vẽ. Năm yếu tố quyết định liệu hệ thống có phù hợp với yêu cầu hay không – hay sẽ trở thành một nút cổ chai tốn kém.
- Loại vật liệu và phạm vi đường kính. Tính chất điện và nhiệt của vật liệu xác định tần số, mật độ công suất, và hình dạng cuộn dây. Một hệ thống có kích thước dành cho 304 dây thép không gỉ sẽ đấu tranh với đồng. Định nghĩa bao vật liệu trước tiên, sau đó xác định kích thước cho vật liệu khó làm nóng nhất trong bao đó.
- Tốc độ dây chuyền và sản lượng. Nhu cầu công suất tăng trực tiếp theo tốc độ di chuyển của vật liệu qua cuộn dây. Xác định kích thước cho tốc độ dây chuyền tối đa, không phải trung bình—hệ thống phải hoạt động ở công suất cực đại mà không bị quá nhiệt.
- Nhiệt độ mục tiêu và dung sai. Càng hẹp dải chấp nhận được, cần càng nhiều cơ sở hạ tầng điều khiển. Phản hồi nhiệt kế quang học dạng vòng kín là tiêu chuẩn cho các quá trình có độ chính xác cao. Đối với các vật liệu dễ xử lý, Mở vòng với kiểm tra định kỳ có thể đủ.
- Tích hợp cuộn dây. Cuộn dây phải vừa giữa bộ trả và khuôn đầu tiên. Trên các dây chuyền hiện có, Đo khoảng cách trước khi xác định chiều dài cuộn dây. Việc lắp đặt phải chịu được rung động và giãn nở nhiệt. Kết nối thay nhanh giảm thời gian ngừng máy khi thay đổi kích thước.
- Làm mát và tiện ích. Nguồn điện và cuộn dây cần làm mát bằng nước. Máy làm lạnh vòng kín giữ chất lượng nước ổn định. Lên kế hoạch công suất làm mát phù hợp với công suất nguồn điện cộng thêm khoảng trống cho điều kiện môi trường ấm. Hệ thống làm mát quá nhỏ nghĩa là hạn chế nhiệt—và vật liệu đến khuôn dưới nhiệt độ mục tiêu.
Chìa khóa mang đi
Gia nhiệt cảm ứng cho bản vẽ kim loại giảm ứng suất dòng chảy tại vùng biến dạng, giữ cho dòng chạy, và tự trả chi phí nhờ năng suất. Phù hợp tần số, quyền lực, và hình dạng cuộn dây với vật liệu và tốc độ dây chuyền của bạn. Đặt đúng ba yếu tố này và phần còn lại sẽ theo sau.
Q: Có thể lắp đặt thêm hệ thống gia nhiệt cảm ứng vào dây chuyền kéo hiện tại không?
MỘT: Có, với điều kiện có không gian giữa cuộn vật liệu và khuôn đầu tiên cho cụm cuộn dây. Hầu hết các cuộn hình trụ nhiều vòng cần 300–800 mm đường dẫn trống. Nguồn điện có thể đặt riêng biệt. Bố trí chật hẹp có thể cần một cuộn ngắn tùy chỉnh, đánh đổi một phần độ đồng đều nhiệt để phù hợp.
Q: Việc làm nóng trước bằng cảm ứng có ảnh hưởng đến bề mặt vật liệu kéo không?
MỘT: Có thể—theo cả hai hướng. Làm nóng trước được kiểm soát đúng cách làm giảm rách bề mặt bằng cách cải thiện dòng chảy vật liệu qua khuôn. Quá nhiệt hoặc làm nóng không đều tạo ra oxy hóa hoặc điểm nóng truyền sang bề mặt kéo. Chìa khóa là độ đồng đều nhiệt dọc theo chiều dài và quanh chu vi tại đầu vào khuôn. Một cuộn dây vừa vặn với khoảng cách ghép liên tục mang lại điều này.
Q: Những vật liệu nào không phù hợp để tiền gia nhiệt bằng cảm ứng trước khi kéo sợi?
MỘT: Đồng nguyên chất dẫn điện cao là khó gia nhiệt hiệu quả nhất và thường phải dựa vào phương pháp ủ truyền thống thay thế. Vật liệu có tiết diện dưới 1 mm hấp thụ năng lượng hạn chế mỗi lần đi qua. Vật liệu yêu cầu khoảng nhiệt độ hẹp với thời gian ngâm lâu cũng có thể phù hợp hơn với các phương pháp dùng lò một cách truyền thống.
Cần gia nhiệt cảm ứng cho dây chuyền kéo sợi của bạn?
Hãy cho chúng tôi biết vật liệu của bạn, phạm vi đường kính, và tốc độ dây chuyền. Chúng tôi sẽ đề xuất một nguồn điện và cấu hình cuộn dây phù hợp với quy trình của bạn.


