
Индукционный нагрев для производства крепежных изделий: Горячий заголовок, Формование орехов и теплое формование
Как индукционный предварительный нагрев способствует производству болтов, Винты и гайки
Индукционный нагрев используется при производстве крепежа. для предварительного нагрева металлической проволоки, стержни и заготовки перед формовочными операциями. Это позволяет производителям нагревать отдельные участки заготовки незадолго до деформации., что делает его пригодным для горячей высадки, Формовка горячими гайками и горячая формовка.
Для производственных линий по производству болтов, винты, гайки и другие промышленные крепежи, схема обогрева зависит от материала, размеры заготовки, метод формовки и необходимый производственный цикл.
Быстрый ответ
Индукционный нагрев при производстве крепежных изделий в основном используется перед горячей или теплой формовкой.. Типичные области применения включают нагрев концов стальной проволоки для болтов и головок винтов., предварительный нагрев заготовок гаек перед горячей ковкой, и нагрев крепежа перед горячей высадкой или накаткой резьбы. The heated area and temperature must match the following forming operation rather than being selected from equipment power alone.
2. Induction Heating for Hot Heading of Bolts and Screws
3. Induction Heating for Hot Nut Forming
4. Induction Warm Forming and Warm Heading
5. Induction Heating Before Thread Rolling
6. Process Factors Affecting Fastener Billet Heating
1. Where Is Induction Heating Used in Fastener Manufacturing?
Fastener manufacturing includes several metal-forming operations. Depending on the product and manufacturing route, induction heating may be integrated before one or more of these operations.
| Manufacturing Process | Role of Induction Heating |
|---|---|
| Bolt and screw hot heading | Preheats the wire or rod end before head formation |
| Hot nut forming | Heats nut blanks or stock before forging |
| Warm heading | Предварительно нагревает материал перед теплой деформацией. |
| Теплая формовка | Обеспечивает контролируемый нагрев перед выбранными операциями формования. |
| Резьбонакатка | Предварительный подогрев заготовки или заготовок крепежных изделий для конкретных процессов теплой или горячей прокатки. |
Не каждый крепеж требует индукционного предварительного нагрева.. Холодная высадка и обычная холодная накатка резьбы остаются широко используемыми производственными процессами..
Индукционный нагрев становится актуальным, когда выбранный маршрут формования требует дополнительной термической подготовки материала.
2. Induction Heating for Hot Heading of Bolts and Screws
Как работает индукционная горячая высадка?
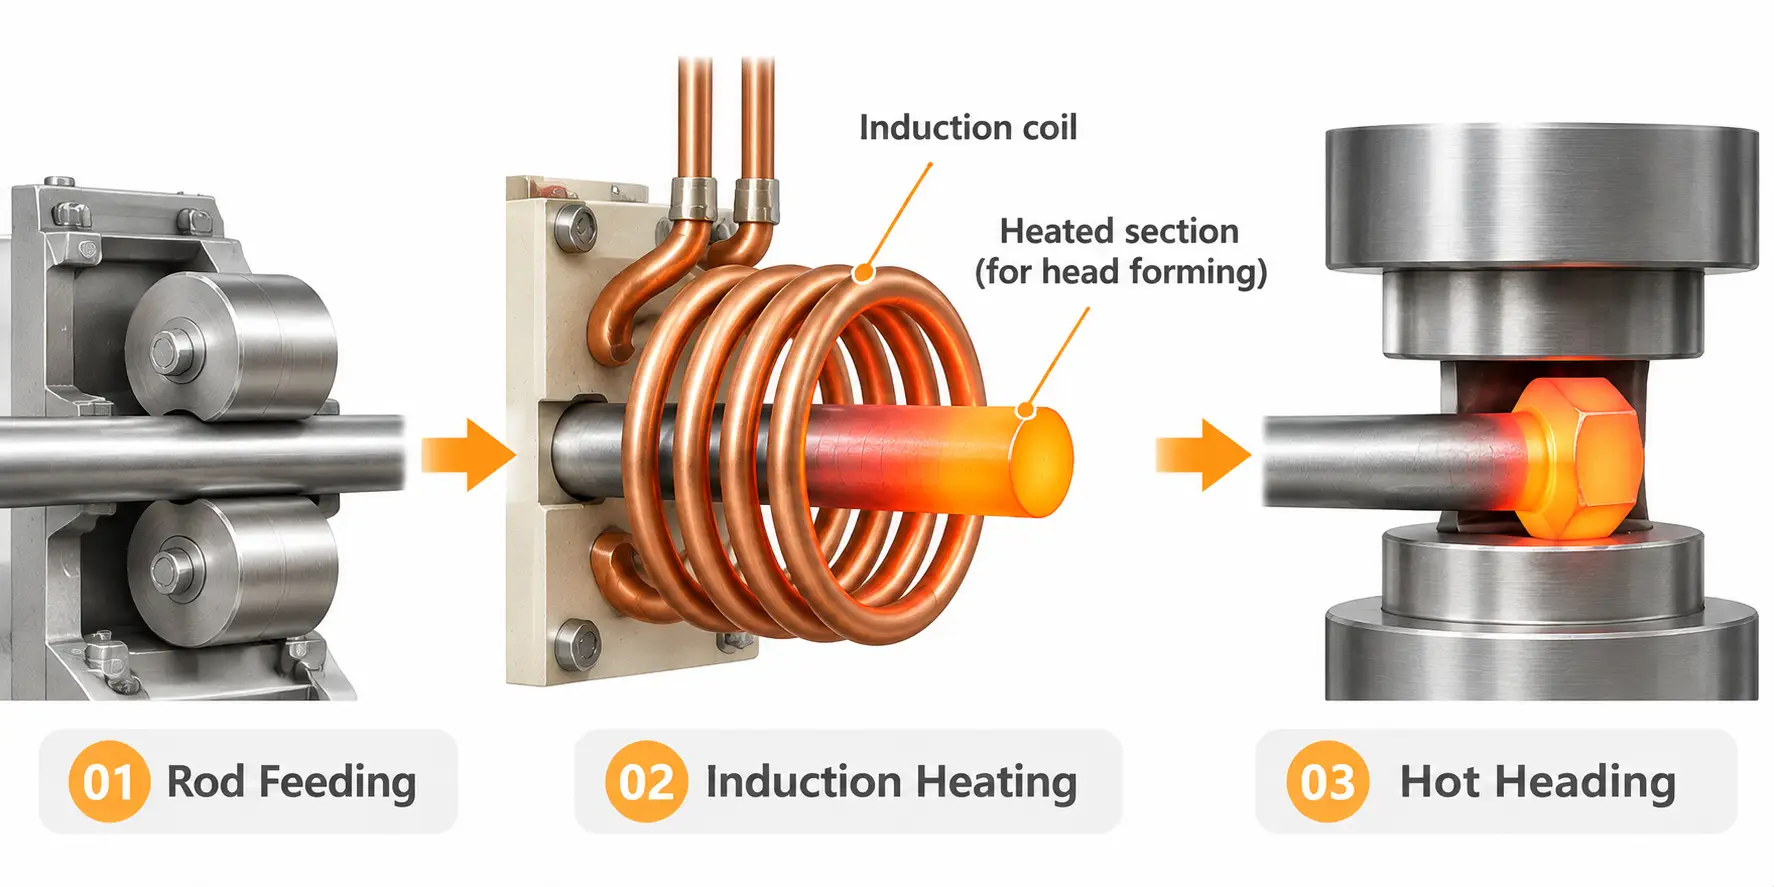
Горячая высадка — это операция формовки, используемая для изготовления головок болтов., винты и аналогичные крепежные детали. Секция металлической проволоки или стержня нагревается перед сжатием пуансоном или штампом..
В индукционном процессе с горячей головкой, проволока или стержень проходит через индукционную катушку перед входом на формовочную станцию. В зависимости от заготовки и конструкции процесса, нагрев может быть сконцентрирован вблизи конца, который станет головкой крепежа.
После достижения необходимого состояния формовки, нагретый материал подается в жатку, где сжимающая сила формирует голову.
Почему важен локальный нагрев?
Для многих случаев применения болтов и винтов., область формирования головки требует большего нагрева, чем остальная часть хвостовика. Индукционный нагрев позволяет сконцентрировать энергию в выбранной области вместо излишнего нагрева всей заготовки..
Требуемая длина нагрева и температурный профиль зависят от геометрии головки., материал и процесс деформации. В некоторых случаях требуется относительно резкий переход между нагреваемыми и необогреваемыми секциями., в то время как другим нужен более постепенный переход температуры.
В техническом документе Inductotherm по индукционному нагреву крепежных изделий описан выборочный нагрев концов стержней и различные варианты расположения индукторов для горячих и теплых операций..
3. Induction Heating for Hot Nut Forming
Как индукционный нагрев используется при производстве орехов?
Формование горячих гаек — еще одно применение индукционного нагрева при производстве крепежных изделий..
В зависимости от маршрута производства, Металлическую заготовку или подготовленные заготовки гаек перед подачей в ковочно-формовочное оборудование. Затем нагретый материал деформируется до требуемой геометрии гайки посредством соответствующих операций формовки..
При индукционном формовании гаек, система нагрева расположена перед станцией формования и подготавливает материал для последующей операции.
Что необходимо учитывать?
В отличие от заголовка болта, где нагрев часто концентрируется на конце стержня, При изготовлении гаек может потребоваться нагрев большей части заготовки..
Фактическая схема отопления зависит от:
— Размеры гайки и геометрия заготовки
— Состав материала
— Метод формирования
— Требуемая температура формования
— Скорость производства и передача материала
Ajax TOCCO специально определяет горячую высадку и формовку гаек как области применения, в которых индукция используется для предварительного нагрева крепежных изделий перед ковкой..
Важно отличать формование горячего ореха от холодного формования ореха.. Индукционный нагрев актуален для производственных маршрутов, требующих термической подготовки., не для каждого процесса производства орехов.
4. Induction Warm Forming and Warm Heading
Теплая формовка — еще одно важное применение индукционного нагрева в производстве крепежных изделий..
В отличие от обычной горячей ковки, теплое формование использует более низкую температуру материала, сохраняя при этом тепловую поддержку во время деформации. Целью является улучшение формуемости материала в выбранных условиях производства..
Теплый заголовок
Теплая высадка — операция высадки, выполняемая в условиях теплой штамповки..
Проволока, заготовка стержня или крепежа нагревается перед входом в высадочную машину. Затем нагретый материал сжимается для получения необходимой головки или формы..
В зависимости от материала и геометрии заготовки, Теплая высадка может рассматриваться, когда производителям необходимо изменить нагрузку на формовку, поток материала или условия оснастки по сравнению с холодной штамповкой.
Другие области применения теплой штамповки
Индукционная теплая формовка не ограничивается высадкой. Его также можно применять для отдельных операций накатки резьбы и однократной ковки..
CEIA определяет заголовок, накатка резьбы и однократная ковка в качестве применений горячей штамповки при производстве крепежных изделий.
Условия горячая рубрика, Теплую высадку и теплую формовку не следует рассматривать как взаимозаменяемые понятия.. Заголовок описывает операцию формования., а горячие и теплые описывают температурные условия, при которых происходит деформация..
Соответствующая температура зависит от сплава., состояние материала и требования к формованию. Не существует единого температурного диапазона, подходящего для каждого материала крепежа и его применения..
5. Induction Heating Before Thread Rolling
Накатка резьбы – важная операция при производстве болтов и винтов.. Он формирует внешнюю резьбу за счет сжатия заготовки между матрицами, а не обрезания резьбы..
Обычная резьбонакатка обычно выполняется в холодном состоянии.. Однако, в некоторых производственных процессах перед накаткой горячей или горячей резьбы используется индукционный нагрев..
Почему перед накаткой резьбы используется предварительный нагрев?
В зависимости от материала и требований к формованию, предварительный нагрев может изменить устойчивость материала к деформации и его поведение при прокатке.
Перед резьбонакатным станком может быть установлена система индукционного нагрева для подготовки необходимого сечения заготовки крепежа..
Следует различать два типа приложений.:
•Нагрев заготовки перед горячей формовкой и накаткой резьбы: Стержни или заготовки нагреваются перед последующей операцией горячей штамповки, включающей нарезание резьбы..
•Локальный предварительный нагрев перед накаткой горячей резьбы: Выбранный участок уже подготовленной заготовки крепежа перед подачей в прокатный станок нагревается..
Схема нагрева зависит от процесса нарезания резьбы., геометрия заготовки, материал и производственный цикл.
Ambrell документирует приложения, включающие индукционный нагрев стержней и заготовок крепежных изделий для горячей штамповки и накатки резьбы.. CEIA также описывает устройства предварительного нагрева, встроенные в резьбонакатное оборудование..
Поэтому индукционный нагрев перед накаткой резьбы является специфическим производственным применением., не является обязательным требованием для всех линий по производству болтов и винтов.
6. Process Factors Affecting Fastener Billet Heating
Производительность процесса индукционного нагрева зависит от соответствия системы нагрева заготовке и операции формовки..
Размеры материала и заготовки
Сталь, нержавеющая сталь, Титан и другие крепежные материалы имеют разные электрические характеристики., магнитные и тепловые свойства.
Диаметр, форма поперечного сечения и длина заготовки также влияют на то, как передается энергия и как выделяется тепло внутри материала..
Устройство нагрева, разработанное для проволоки малого диаметра, не может быть автоматически применено к заготовке крепежа большего размера без оценки технологических требований..
Длина нагрева и положение нагрева
The необходимая площадь обогрева зависит от следующей операции формовки.
Для заголовка болта, конец стержня может потребовать локального нагрева. Для других применений может потребоваться более крупная нагреваемая секция или другой температурный профиль вдоль заготовки..
Частота, Мощность и время нагрева
Эти параметры работают вместе, чтобы определить поведение нагрева..
Частота влияет на распределение индуцированного тока, при этом мощность и время нагрева влияют на скорость и количество энергии, подаваемой на заготовку..
Подходящее сочетание зависит от свойств материала., размеры заготовки, необходимое распределение температуры и производственный цикл.
Время передачи и скорость производства
Материал продолжает терять тепло после выхода из индукционной катушки..
Таким образом, время между нагревом и формовкой может влиять на фактическую температуру, когда заготовка достигает выдвижного пресса или прокатного станка..
Для автоматизированного производства крепежа, цикл нагрева, последовательность подачи материала и формирования должна быть скоординирована.
Измерение температуры и мониторинг процессов
Фактическую температуру заготовки следует оценивать в репрезентативных производственных условиях..
Инфракрасные пирометры может использоваться для бесконтактного контроля температуры, если схема измерения соответствует состоянию материала и поверхности.
Для применений, требующих особого распределения внутренней температуры, Сами по себе измерения поверхности не могут полностью описать тепловое состояние заготовки..
Процесс следует проверять с использованием репрезентативных материалов и размеров заготовки, а не полагаться только на номинальные настройки генератора..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Ссылки
1. Группа Индуктотерм, Индукционный нагрев и термообработка крепежных изделий.
2. Аякс ТОККО, Системы производства крепежных изделий.
3. Амбрелл, Стальная проволока с горячей заголовком: Создать винты.
4. Амбрелл, Нагревательные стержни для накатки резьбы для изготовления крепежных изделий.
5. CEIA США, Застежка: Решения для индукционного нагрева для производства крепежных изделий.
Нужен индукционный нагрев для производства крепежных изделий?
Отправьте нам крепежный материал, размеры, метод формования и объем производства. KECHUANG может оценить подходящую схему индукционного нагрева для вашей горячей позиции., формирование ореха, линия горячего формования или накатки резьбы.


