
Riscaldamento a induzione per la produzione di elementi di fissaggio: Intestazione calda, Formatura delle noci e formatura a caldo
Come il preriscaldamento a induzione supporta la produzione di bulloni, Viti e dadi
Il riscaldamento a induzione viene utilizzato nella produzione di elementi di fissaggio per preriscaldare il filo metallico, aste e pezzi grezzi prima delle operazioni di formatura. Consente ai produttori di riscaldare sezioni selezionate di un pezzo poco prima della deformazione, rendendolo adatto alla rotta a caldo, applicazioni di formatura e formatura a caldo di dadi.
Per linee di produzione di bulloni, viti, dadi e altri elementi di fissaggio industriali, la disposizione del riscaldamento dipende dal materiale, dimensioni del pezzo da lavoro, metodo di formatura e ciclo produttivo richiesto.
Risposta rapida
Il riscaldamento a induzione nella produzione di elementi di fissaggio viene utilizzato principalmente prima della formatura a caldo o a caldo. Le applicazioni tipiche includono il riscaldamento delle estremità del filo di acciaio per l'intestazione di bulloni e viti, preriscaldamento dei dadi grezzi prima della forgiatura a caldo, e riscaldare il materiale di fissaggio prima della piegatura a caldo o della rullatura del filo. L'area riscaldata e la temperatura devono corrispondere alla successiva operazione di formatura anziché essere selezionate solo dalla potenza dell'apparecchiatura.
2. Riscaldamento ad induzione per la ricalcatura a caldo di bulloni e viti
3. Riscaldamento a induzione per la formatura a caldo delle noci
4. Formatura a caldo a induzione e rotta a caldo
5. Riscaldamento a induzione prima della rullatura del filo
6. Fattori di processo che influiscono sul riscaldamento delle billette con elementi di fissaggio
1. Dove viene utilizzato il riscaldamento a induzione nella produzione di elementi di fissaggio??
La produzione di elementi di fissaggio comprende diverse operazioni di formatura dei metalli. A seconda del prodotto e del percorso di produzione, il riscaldamento ad induzione può essere integrato prima di una o più di queste operazioni.
| Processo di produzione | Ruolo del riscaldamento a induzione |
|---|---|
| Bullone e vite a testa calda | Preriscalda il filo o l'estremità dello stelo prima della formazione della testa |
| Formatura delle noci a caldo | Riscalda dadi grezzi o grezzi prima della forgiatura |
| Voce calda | Preheats the material before warm deformation |
| Warm forming | Provides controlled heating before selected forming operations |
| Thread rolling | Preheats fastener stock or blanks for specific warm or hot rolling processes |
Not every fastener requires induction preheating. Cold heading and conventional cold thread rolling remain widely used manufacturing processes.
Riscaldamento ad induzione becomes relevant when the selected forming route requires additional thermal preparation of the material.
2. Riscaldamento ad induzione per la ricalcatura a caldo di bulloni e viti
How Does Induction Hot Heading Work?
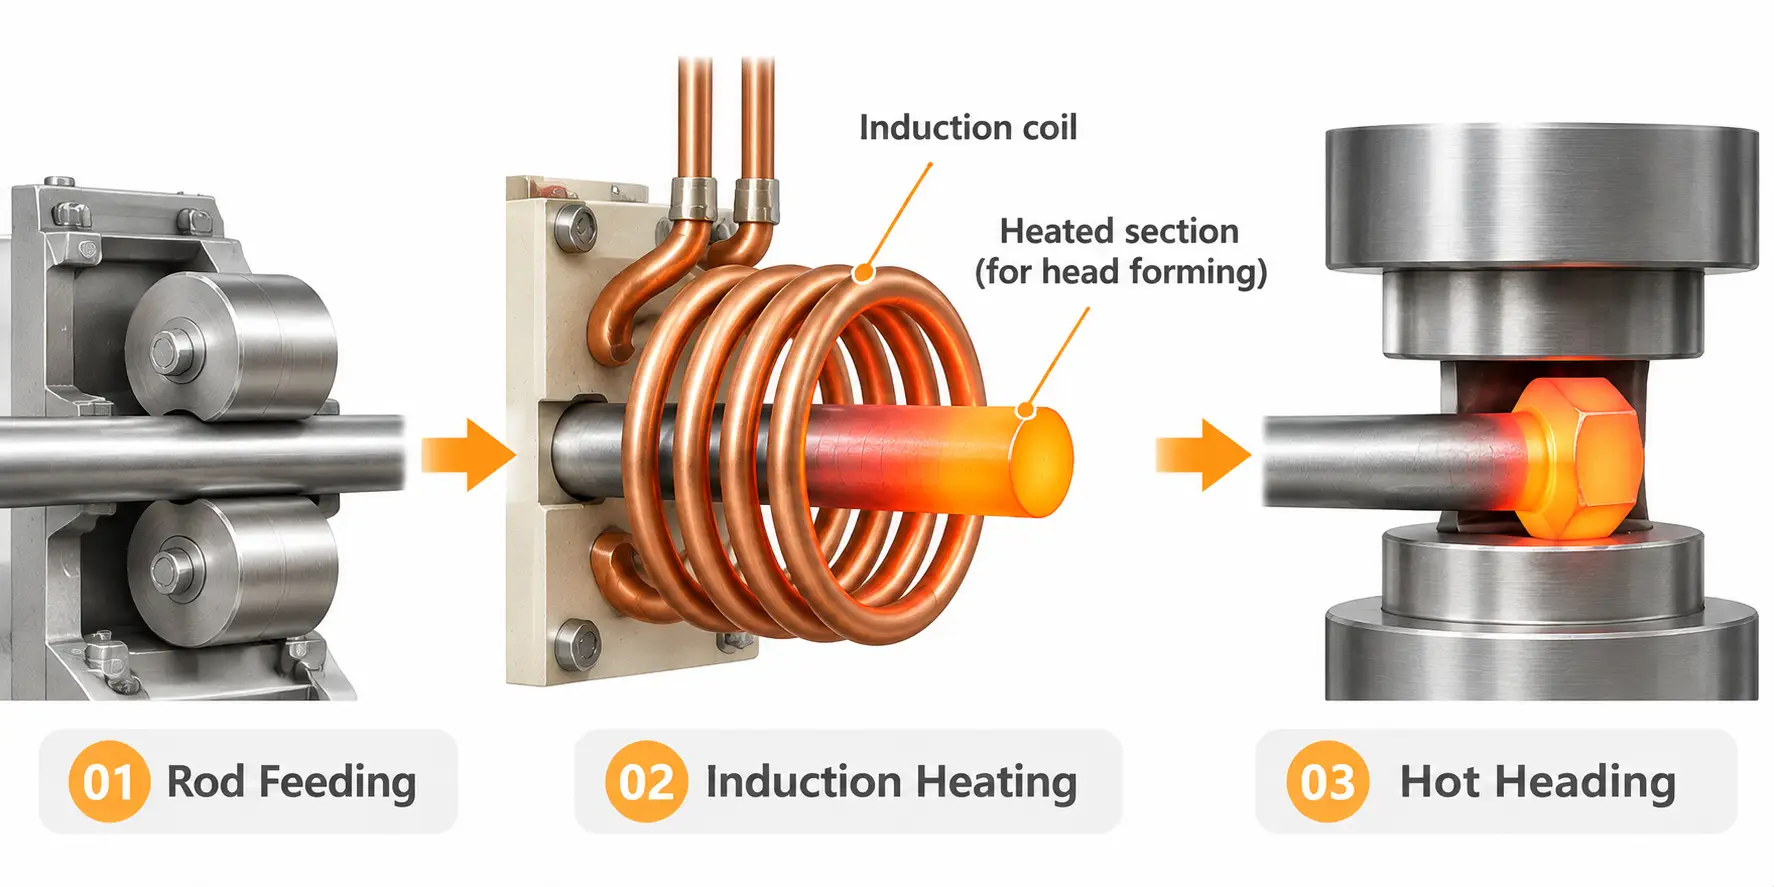
Hot heading is a forming operation used to produce the heads of bolts, screws and similar fasteners. A section of metal wire or rod is heated before being compressed by a punch or heading die.
In an induction hot-heading process, the wire or rod passes through an induction coil before entering the forming station. Depending on the workpiece and process design, heating may be concentrated near the end that will become the fastener head.
After reaching the required forming condition, the heated material moves to the heading machine, where compressive force shapes the head.
Why Is Localized Heating Important?
For many bolt and screw applications, the head-forming region requires more heating than the remaining shank. Induction heating can concentrate energy in this selected area instead of unnecessarily heating the entire workpiece.
The required heated length and temperature profile depend on the head geometry, material and deformation process. Some applications require a relatively sharp transition between the heated and unheated sections, mentre altri necessitano di una transizione di temperatura più graduale.
Il documento tecnico di Inductotherm sul riscaldamento a induzione degli elementi di fissaggio descrive il riscaldamento selettivo delle estremità delle aste e le diverse disposizioni degli induttori per applicazioni di lavorazione a caldo e a caldo.
3. Riscaldamento a induzione per la formatura a caldo delle noci
Come viene utilizzato il riscaldamento a induzione nella produzione di dadi?
La formatura a caldo dei dadi è un'altra applicazione del riscaldamento a induzione nella produzione di elementi di fissaggio.
A seconda del percorso di produzione, il materiale metallico o i dadi grezzi preparati vengono riscaldati prima di entrare nel attrezzature per la forgiatura e la formatura. Il materiale riscaldato viene poi deformato nella geometria richiesta del dado attraverso le opportune operazioni di formatura.
Nelle applicazioni di formatura di dadi a induzione, il sistema di riscaldamento è posizionato prima della stazione di formatura e prepara il materiale per l'operazione successiva.
Cosa deve essere considerato?
A differenza dell'intestazione del bullone, dove il riscaldamento è spesso concentrato all'estremità di un'asta, le applicazioni di formazione di dadi possono richiedere il riscaldamento di una porzione più ampia del pezzo.
La disposizione effettiva del riscaldamento dipende da:
— Dimensioni del dado e geometria del grezzo
— Composizione materiale
— Il metodo di formatura
— Temperatura di formatura richiesta
— Velocità di produzione e trasferimento del materiale
Ajax TOCCO identifica specificamente lo stampaggio a caldo e la formatura di dadi come applicazioni in cui l'induzione viene utilizzata per preriscaldare gli elementi di fissaggio prima della forgiatura.
È importante distinguere la formatura a caldo dalla formatura a freddo. Il riscaldamento a induzione è rilevante per i percorsi di produzione che richiedono una preparazione termica, non a tutti i processi di produzione delle noci.
4. Formatura a caldo a induzione e rotta a caldo
La formatura a caldo è un'altra importante applicazione del riscaldamento a induzione nel settore degli elementi di fissaggio.
A differenza dello stampaggio a caldo convenzionale, formatura a caldo utilizza una temperatura del materiale più bassa pur fornendo assistenza termica durante la deformazione. Lo scopo è migliorare la formabilità del materiale nelle condizioni di produzione selezionate.
Titolo caldo
La rottamazione a caldo è un'operazione di rottamazione eseguita in condizioni di formatura a caldo.
Il filo, l'asta o il pezzo grezzo di fissaggio viene riscaldato prima di entrare nella macchina di intestazione. Il materiale riscaldato viene quindi compresso per produrre la testa o la forma richiesta.
A seconda del materiale e della geometria del pezzo, la piegatura a caldo può essere presa in considerazione quando i produttori hanno bisogno di modificare i carichi di formatura, flusso di materiale o condizioni di lavorazione rispetto alla formatura a freddo.
Altre applicazioni di formatura a caldo
La formatura a caldo per induzione non si limita alla rotta. Può anche essere applicato a operazioni selezionate di rullatura e forgiatura a colpo singolo.
Il CEIA identifica l'intestazione, rullatura di filetti e forgiatura a colpo singolo come applicazioni di formatura a caldo nella produzione di elementi di fissaggio.
I termini voce calda, l'intestazione a caldo e la formatura a caldo non dovrebbero essere trattate come intercambiabili. L'intestazione descrive l'operazione di formatura, mentre caldo e tiepido descrivono le condizioni termiche in cui avviene la deformazione.
La temperatura appropriata dipende dalla lega, condizioni materiali e requisiti di formatura. Non esiste un unico intervallo di temperature applicabile a ogni materiale e applicazione di fissaggio.
5. Riscaldamento a induzione prima della rullatura del filo
La rullatura dei filetti è un'operazione importante nella produzione di bulloni e viti. Forma filettature esterne premendo il pezzo tra le matrici anziché tagliando via le filettature.
La rullatura convenzionale del filetto viene comunemente eseguita a freddo. Tuttavia, some manufacturing processes use induction heating before warm or hot thread rolling.
Why Is Preheating Used Before Thread Rolling?
Depending on the material and forming requirements, preheating can change the material’s resistance to deformation and its behavior during rolling.
An induction heating system can be installed before the thread-rolling machine to prepare the required section of the fastener blank.
Two types of applications should be distinguished:
•Heating stock before hot forming and thread rolling: Rods or blanks are heated before a subsequent hot-forming operation that includes thread formation.
•Localized preheating before warm thread rolling: A selected section of an already prepared fastener blank is heated before it enters the rolling machine.
La disposizione del riscaldamento dipende dal processo di filettatura, geometria del pezzo, materiale e ciclo produttivo.
Ambrell documenta le applicazioni che prevedono il riscaldamento a induzione di barre di fissaggio e semilavorati per la formatura a caldo e la rullatura di filetti. La CEIA descrive anche soluzioni di preriscaldo integrate con macchine rullatrici.
Il riscaldamento a induzione prima della rullatura del filetto è quindi un'applicazione di produzione specifica, non è un requisito per tutte le linee di produzione di bulloni e viti.
6. Fattori di processo che influiscono sul riscaldamento delle billette con elementi di fissaggio
Le prestazioni di un processo di riscaldamento a induzione dipendono dall'adattamento della disposizione di riscaldamento al pezzo in lavorazione e dall'operazione di formatura.
Materiale e dimensioni del pezzo
Acciaio, acciaio inox, il titanio e altri materiali di fissaggio hanno caratteristiche elettriche diverse, proprietà magnetiche e termiche.
Il diametro, Anche la forma della sezione trasversale e la lunghezza del pezzo influenzano il modo in cui l'energia viene trasferita e il modo in cui il calore si sviluppa all'interno del materiale.
Un sistema di riscaldamento progettato per fili di piccolo diametro non può essere applicato automaticamente a un elemento di fissaggio grezzo più grande senza valutare i requisiti del processo.
Lunghezza riscaldata e posizione di riscaldamento
Il superficie di riscaldamento richiesta dipende dalla successiva operazione di formatura.
Per l'intestazione dei bulloni, l'estremità dell'asta potrebbe richiedere un riscaldamento localizzato. Altre applicazioni potrebbero richiedere una sezione riscaldata più ampia o un profilo di temperatura diverso lungo il pezzo.
Frequenza, Potenza e tempo di riscaldamento
Questi parametri lavorano insieme per determinare il comportamento del riscaldamento.
La frequenza influenza la distribuzione della corrente indotta, mentre la potenza e il tempo di riscaldamento influenzano la velocità e la quantità di energia erogata al pezzo.
La combinazione appropriata dipende dalle proprietà del materiale, dimensioni del pezzo da lavoro, distribuzione della temperatura richiesta e ciclo di produzione.
Tempo di trasferimento e velocità di produzione
Il materiale continua a perdere calore dopo aver lasciato la bobina di induzione.
Il tempo che intercorre tra il riscaldamento e la formatura può quindi influenzare la temperatura effettiva quando il pezzo raggiunge la pressa o la laminatrice.
Per la produzione automatizzata di elementi di fissaggio, il ciclo di riscaldamento, la sequenza di alimentazione e formatura del materiale deve essere coordinata.
Misurazione della temperatura e monitoraggio del processo
La temperatura effettiva del pezzo deve essere valutata in condizioni di produzione rappresentative.
Pirometri a infrarossi può essere utilizzato per il monitoraggio della temperatura senza contatto laddove la disposizione di misurazione è adatta al materiale e alle condizioni della superficie.
Per applicazioni che richiedono una particolare distribuzione della temperatura interna, le sole misurazioni della superficie potrebbero non descrivere completamente le condizioni termiche del pezzo.
Il processo dovrebbe essere convalidato utilizzando materiali e dimensioni del pezzo rappresentativi anziché fare affidamento solo sulle impostazioni nominali del generatore.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Riferimenti
1. Gruppo Inductotherm, Riscaldamento a induzione e trattamento termico degli elementi di fissaggio.
2. TOCCO dell'Ajax, Sistemi di produzione di elementi di fissaggio.
3. Ambrell, Filo di acciaio con intestazione calda: Crea viti.
4. Ambrell, Aste riscaldanti per la rullatura del filo per creare elementi di fissaggio.
5. CEIA USA, Chiusura: Soluzioni di riscaldamento a induzione per l'industria dei dispositivi di fissaggio.
Hai bisogno del riscaldamento a induzione per la produzione di elementi di fissaggio?
Inviaci il tuo materiale di fissaggio, dimensioni, metodo di formatura e volume di produzione. KECHUANG può valutare la giusta soluzione di riscaldamento a induzione per la vostra voce calda, formazione delle noci, linea di formatura a caldo o di rullatura del filo.
Discuti la tua applicazione di riscaldamento dei dispositivi di fissaggio →


