
เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับการผลิตสปริงเกอร์: หัวเรื่องร้อน, การขึ้นรูปน็อตและการขึ้นรูปอุ่น
การอุ่นด้วยการเหนี่ยวนำช่วยสนับสนุนการผลิตสลักเกลียวได้อย่างไร, Screws and Nuts
Induction heating is used in fastener manufacturing to preheat metal wire, rods and blanks before forming operations. It allows manufacturers to heat selected sections of a workpiece shortly before deformation, making it suitable for hot heading, hot nut forming and warm forming applications.
For production lines manufacturing bolts, screws, nuts and other industrial fasteners, the heating arrangement depends on the material, ขนาดชิ้นงาน, forming method and required production cycle.
ตอบด่วน
Induction heating in fastener manufacturing is mainly used before hot or warm forming. Typical applications include heating the ends of steel wire for bolt and screw heading, preheating nut blanks before hot forging, และสต็อกตัวยึดความร้อนก่อนการอุ่นหัวหรือการรีดเกลียว. พื้นที่และอุณหภูมิที่ให้ความร้อนจะต้องตรงกับการดำเนินการขึ้นรูปต่อไปนี้ แทนที่จะเลือกจากกำลังไฟของอุปกรณ์เพียงอย่างเดียว.
2. การเหนี่ยวนำความร้อนสำหรับการมุ่งหน้าร้อนของสลักเกลียวและสกรู
3. การเหนี่ยวนำความร้อนสำหรับการขึ้นรูปน็อตร้อน
4. การเหนี่ยวนำการขึ้นรูปแบบอบอุ่นและการมุ่งหน้าแบบอบอุ่น
5. การเหนี่ยวนำความร้อนก่อนการรีดเกลียว
6. ปัจจัยกระบวนการที่ส่งผลต่อการทำความร้อนเหล็กแท่งของตัวยึด
1. เครื่องทำความร้อนแบบเหนี่ยวนำใช้ในการผลิตสปริงอยู่ที่ไหน?
การผลิตอุปกรณ์ยึดประกอบด้วยการขึ้นรูปโลหะหลายอย่าง. ขึ้นอยู่กับผลิตภัณฑ์และเส้นทางการผลิต, การทำความร้อนแบบเหนี่ยวนำอาจรวมเข้าด้วยกันก่อนการดำเนินการเหล่านี้อย่างน้อยหนึ่งรายการ.
| กระบวนการผลิต | บทบาทของเครื่องทำความร้อนแบบเหนี่ยวนำ |
|---|---|
| สลักเกลียวและสกรูหัวร้อน | อุ่นปลายลวดหรือปลายก้านก่อนการขึ้นรูปส่วนหัว |
| การขึ้นรูปถั่วร้อน | อุ่นน็อตหรือสต็อกก่อนการปลอม |
| หัวเรื่องที่อบอุ่น | อุ่นวัสดุก่อนการเปลี่ยนรูปด้วยความร้อน |
| การขึ้นรูปที่อบอุ่น | ให้ความร้อนที่มีการควบคุมก่อนการดำเนินการขึ้นรูปที่เลือก |
| การรีดเกลียว | อุ่นสต็อกหรือช่องว่างของตัวยึดสำหรับกระบวนการรีดร้อนหรือรีดร้อนเฉพาะ |
ไม่ใช่ทุกตัวยึดที่ต้องมีการอุ่นแบบเหนี่ยวนำ. การรีดเกลียวแบบเย็นและการรีดเกลียวเย็นแบบธรรมดายังคงใช้กันอย่างแพร่หลายในกระบวนการผลิต.
การให้ความร้อนด้วยเหนี่ยวนำ จะมีความเกี่ยวข้องเมื่อเส้นทางการขึ้นรูปที่เลือกต้องมีการเตรียมวัสดุทางความร้อนเพิ่มเติม.
2. การเหนี่ยวนำความร้อนสำหรับการมุ่งหน้าร้อนของสลักเกลียวและสกรู
การเหนี่ยวนำหัวเรื่องร้อนทำงานอย่างไร?
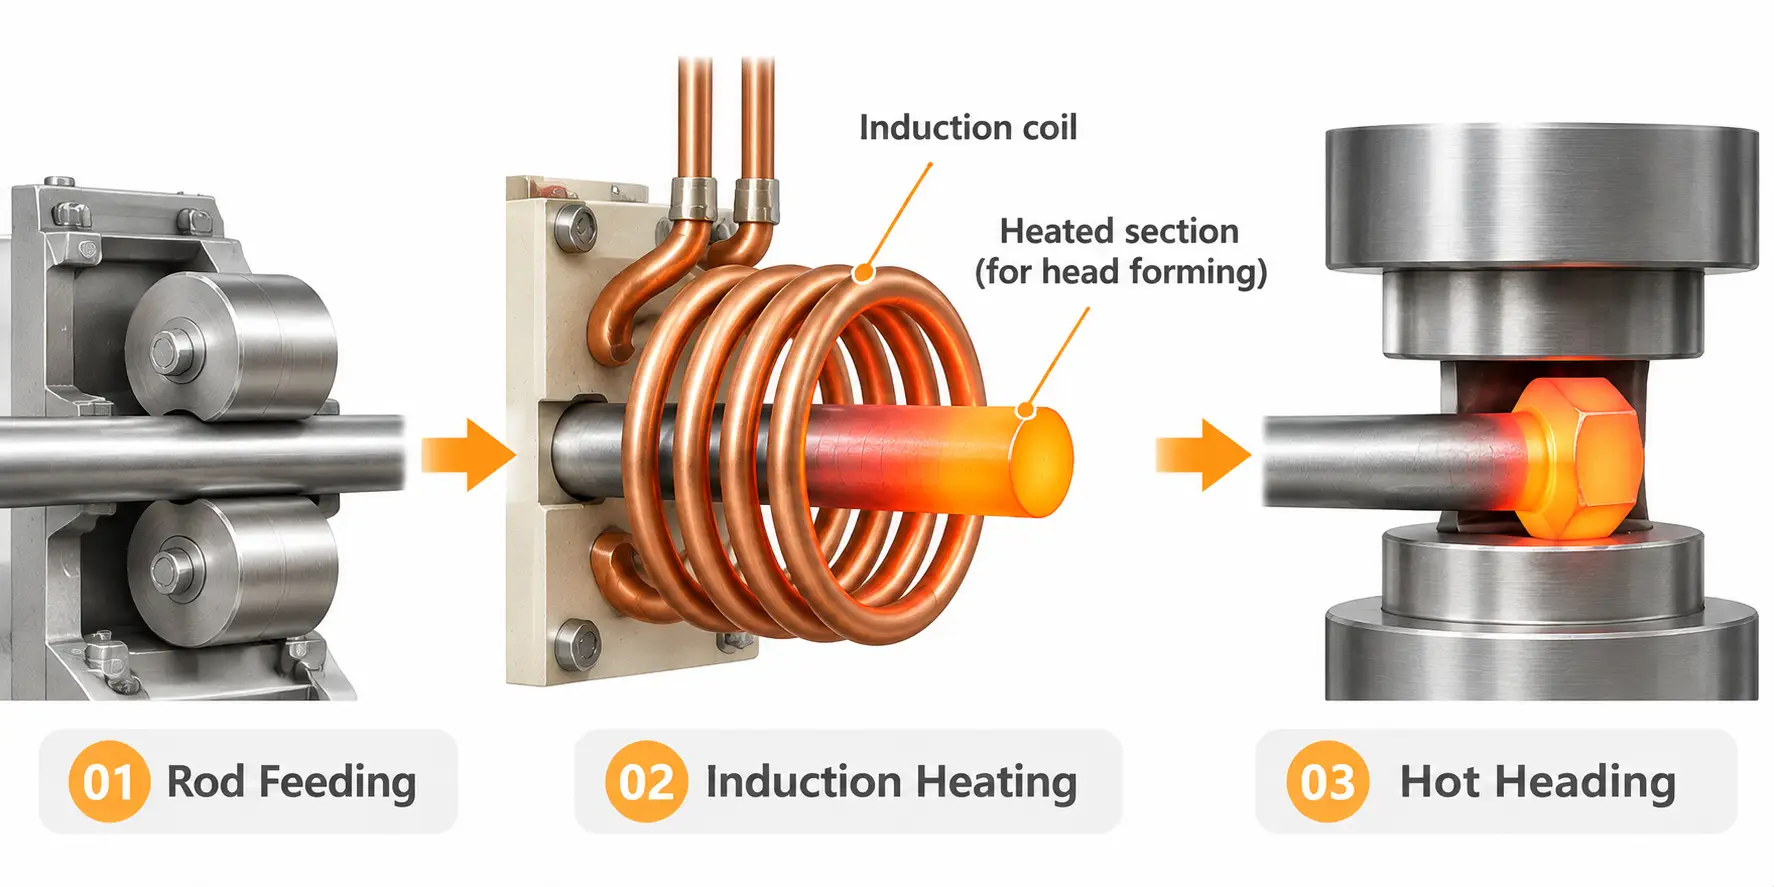
การขึ้นรูปแบบร้อนคือการขึ้นรูปที่ใช้ในการผลิตหัวโบลต์, สกรูและตัวยึดที่คล้ายกัน. ส่วนของลวดหรือแท่งโลหะจะถูกให้ความร้อนก่อนที่จะถูกบีบอัดด้วยหมัดหรือแม่พิมพ์ส่วนหัว.
ในกระบวนการชักนำให้เกิดเรื่องร้อน, ลวดหรือแกน ผ่านขดลวดเหนี่ยวนำ ก่อนเข้าสู่สถานีขึ้นรูป. ขึ้นอยู่กับชิ้นงานและการออกแบบกระบวนการ, ความร้อนอาจจะเข้มข้นใกล้ปลายจนกลายเป็นหัวยึด.
หลังจากถึงสภาวะการขึ้นรูปที่ต้องการแล้ว, วัสดุที่ให้ความร้อนจะเคลื่อนไปที่เครื่องมุ่งหน้า, โดยที่แรงอัดสร้างรูปร่างให้กับศีรษะ.
เหตุใดการทำความร้อนแบบเฉพาะจุดจึงมีความสำคัญ?
สำหรับการใช้งานโบลต์และสกรูหลายประเภท, บริเวณที่ขึ้นรูปส่วนหัวต้องใช้ความร้อนมากกว่าก้านที่เหลือ. การทำความร้อนแบบเหนี่ยวนำสามารถรวมพลังงานในพื้นที่ที่เลือกนี้ แทนที่จะให้ความร้อนทั้งชิ้นงานโดยไม่จำเป็น.
ความยาวและอุณหภูมิในการทำความร้อนที่ต้องการขึ้นอยู่กับรูปทรงของส่วนหัว, กระบวนการวัสดุและการเปลี่ยนรูป. การใช้งานบางประเภทจำเป็นต้องมีการเปลี่ยนแปลงที่ค่อนข้างคมระหว่างส่วนที่ให้ความร้อนและส่วนที่ไม่ได้รับความร้อน, ในขณะที่บางประเทศต้องการการเปลี่ยนแปลงของอุณหภูมิที่ค่อยเป็นค่อยไป.
เอกสารทางเทคนิคของ Inductotherm เกี่ยวกับการทำความร้อนด้วยการเหนี่ยวนำตัวยึด อธิบายการให้ความร้อนแบบเลือกที่ปลายก้านและการจัดเรียงตัวเหนี่ยวนำที่แตกต่างกันสำหรับการใช้งานทั้งร้อนและอุ่น.
3. การเหนี่ยวนำความร้อนสำหรับการขึ้นรูปน็อตร้อน
การทำความร้อนแบบเหนี่ยวนำใช้ในการผลิตถั่วอย่างไร?
การขึ้นรูปน็อตร้อนเป็นอีกการประยุกต์ใช้การให้ความร้อนแบบเหนี่ยวนำในการผลิตตัวยึด.
ขึ้นอยู่กับเส้นทางการผลิต, สต็อกโลหะหรือช่องว่างน็อตที่เตรียมไว้จะถูกให้ความร้อนก่อนเข้า อุปกรณ์ตีและขึ้นรูป. จากนั้นวัสดุที่ให้ความร้อนจะถูกเปลี่ยนรูปให้เป็นรูปทรงของน็อตที่ต้องการโดยผ่านการขึ้นรูปที่เหมาะสม.
ในการใช้งานขึ้นรูปน็อตเหนี่ยวนำ, ระบบทำความร้อนจะอยู่ก่อนสถานีขึ้นรูปและเตรียมวัสดุสำหรับการทำงานครั้งต่อไป.
สิ่งที่ต้องพิจารณา?
ต่างจากหัวโบลต์, โดยที่การให้ความร้อนมักจะมุ่งไปที่ปลายแท่ง, การขึ้นรูปน็อตอาจต้องใช้ความร้อนกับชิ้นงานที่มีขนาดใหญ่กว่า.
การจัดเรียงความร้อนที่แท้จริงขึ้นอยู่กับ:
— ขนาดน็อตและรูปทรงว่าง
— องค์ประกอบของวัสดุ
— วิธีการขึ้นรูป
— อุณหภูมิการขึ้นรูปที่ต้องการ
— ความเร็วในการผลิตและการขนย้ายวัสดุ
Ajax TOCCO ระบุโดยเฉพาะเจาะจงถึงการขึ้นรูปร้อนและการขึ้นรูปน็อตเป็นการใช้งานที่ใช้การเหนี่ยวนำเพื่ออุ่นตัวยึดก่อนการขึ้นรูป.
สิ่งสำคัญคือต้องแยกแยะความแตกต่างระหว่างการขึ้นรูปน็อตร้อนกับการขึ้นรูปน็อตเย็น. การทำความร้อนแบบเหนี่ยวนำเกี่ยวข้องกับเส้นทางการผลิตที่ต้องมีการเตรียมการระบายความร้อน, ไม่ใช่ทุกกระบวนการผลิตถั่ว.
4. การเหนี่ยวนำการขึ้นรูปแบบอบอุ่นและการมุ่งหน้าแบบอบอุ่น
การขึ้นรูปอุ่นเป็นอีกการประยุกต์ใช้ความร้อนแบบเหนี่ยวนำที่สำคัญในอุตสาหกรรมตัวยึด.
แตกต่างจากการตีขึ้นรูปร้อนทั่วไป, การขึ้นรูปที่อบอุ่น ใช้อุณหภูมิวัสดุที่ต่ำกว่าในขณะที่ยังคงให้ความช่วยเหลือด้านความร้อนในระหว่างการเปลี่ยนรูป. วัตถุประสงค์คือเพื่อปรับปรุงความสามารถในการขึ้นรูปของวัสดุภายใต้เงื่อนไขการผลิตที่เลือก.
หัวเรื่องที่อบอุ่น
การมุ่งหน้าแบบอุ่นคือการดำเนินการมุ่งหน้าภายใต้สภาวะการขึ้นรูปแบบร้อน.
ลวด, ก้านหรือตัวยึดเปล่าจะถูกให้ความร้อนก่อนเข้าเครื่องมุ่งหน้า. วัสดุที่ให้ความร้อนจะถูกบีบอัดเพื่อให้ได้ส่วนหัวหรือรูปร่างที่ต้องการ.
ขึ้นอยู่กับวัสดุและรูปทรงของชิ้นงาน, ส่วนหัวแบบอุ่นอาจได้รับการพิจารณาเมื่อผู้ผลิตจำเป็นต้องเปลี่ยนน้ำหนักการขึ้นรูป, การไหลของวัสดุหรือสภาพเครื่องมือเมื่อเปรียบเทียบกับการขึ้นรูปเย็น.
การใช้งานการขึ้นรูปร้อนอื่น ๆ
การขึ้นรูปอุ่นด้วยการเหนี่ยวนำไม่ได้จำกัดอยู่เพียงส่วนหัวเท่านั้น. นอกจากนี้ยังสามารถนำไปใช้กับการรีดเกลียวและการตีขึ้นรูปครั้งเดียวที่เลือกได้.
CEIA ระบุหัวข้อ, การรีดเกลียวและการตีขึ้นรูปครั้งเดียวเป็นการขึ้นรูปร้อนในการผลิตตัวยึด.
เงื่อนไขหัวเรื่องร้อน, ส่วนหัวที่อบอุ่นและการขึ้นรูปที่อบอุ่นไม่ควรถือว่าใช้แทนกันได้. หัวข้อจะอธิบายการดำเนินการขึ้นรูป, ในขณะที่ร้อนและอุ่นจะอธิบายสภาวะความร้อนที่เกิดการเสียรูป.
อุณหภูมิที่เหมาะสมขึ้นอยู่กับโลหะผสม, สภาพวัสดุและข้อกำหนดการขึ้นรูป. ไม่มีช่วงอุณหภูมิเดียวที่ใช้ได้กับทุกวัสดุและการใช้งาน.
5. การเหนี่ยวนำความร้อนก่อนการรีดเกลียว
การรีดเกลียวเป็นการดำเนินการที่สำคัญในการผลิตสลักเกลียวและสกรู. สร้างเกลียวภายนอกโดยการกดชิ้นงานระหว่างแม่พิมพ์แทนที่จะตัดเกลียวออก.
การรีดเกลียวแบบธรรมดามักดำเนินการในสภาพอากาศเย็น. อย่างไรก็ตาม, กระบวนการผลิตบางอย่างใช้การทำความร้อนแบบเหนี่ยวนำก่อนการรีดเกลียวแบบอุ่นหรือแบบร้อน.
เหตุใดจึงใช้การอุ่นก่อนการรีดเกลียว?
ขึ้นอยู่กับความต้องการวัสดุและการขึ้นรูป, การอุ่นสามารถเปลี่ยนความต้านทานของวัสดุต่อการเสียรูปและพฤติกรรมระหว่างการรีดได้.
สามารถติดตั้งระบบทำความร้อนแบบเหนี่ยวนำก่อนเครื่องรีดเกลียวเพื่อเตรียมส่วนที่ต้องการของช่องว่างของตัวยึด.
ควรแยกแยะแอปพลิเคชันสองประเภท:
•ทำความร้อนสต็อกก่อนการขึ้นรูปร้อนและการรีดเกลียว: แท่งหรือช่องว่างจะถูกให้ความร้อนก่อนการขึ้นรูปแบบร้อนครั้งต่อไปซึ่งรวมถึงการสร้างเกลียว.
•การอุ่นก่อนการรีดด้ายแบบอุ่น: ส่วนที่เลือกของตัวยึดที่เตรียมไว้แล้วจะถูกให้ความร้อนก่อนที่จะเข้าสู่เครื่องรีด.
การจัดเรียงความร้อนขึ้นอยู่กับกระบวนการทำเกลียว, รูปทรงของชิ้นงาน, วัสดุและวงจรการผลิต.
Ambrell บันทึกการใช้งานที่เกี่ยวข้องกับการให้ความร้อนแบบเหนี่ยวนำของแท่งยึดและช่องว่างสำหรับการขึ้นรูปร้อนและการรีดเกลียว. CEIA ยังอธิบายถึงการเตรียมการอุ่นเครื่องที่บูรณาการเข้ากับเครื่องจักรรีดเกลียว.
การเหนี่ยวนำความร้อนก่อนการรีดเกลียวจึงเป็นการใช้งานด้านการผลิตที่เฉพาะเจาะจง, ไม่ใช่ข้อกำหนดสำหรับสายการผลิตโบลต์และสกรูทั้งหมด.
6. ปัจจัยกระบวนการที่ส่งผลต่อการทำความร้อนเหล็กแท่งของตัวยึด
ประสิทธิภาพของกระบวนการให้ความร้อนแบบเหนี่ยวนำขึ้นอยู่กับการจับคู่การจัดเรียงการให้ความร้อนกับชิ้นงานและการดำเนินการขึ้นรูป.
ขนาดวัสดุและชิ้นงาน
เหล็ก, สแตนเลส, ไทเทเนียมและวัสดุยึดอื่น ๆ จะมีระบบไฟฟ้าที่แตกต่างกัน, magnetic and thermal properties.
The diameter, cross-sectional shape and length of the workpiece also affect how energy is transferred and how heat develops inside the material.
A heating arrangement designed for small-diameter wire cannot automatically be applied to a larger fastener blank without evaluating the process requirements.
Heated Length and Heating Position
หลักการ พื้นที่ทำความร้อนที่ต้องการ depends on the following forming operation.
For bolt heading, the end of the rod may require localized heating. Other applications may require a larger heated section or a different temperature profile along the workpiece.
ความถี่, Power and Heating Time
These parameters work together to determine the heating behavior.
Frequency influences the distribution of induced current, ในขณะที่กำลังและเวลาในการทำความร้อนจะส่งผลต่ออัตราและปริมาณพลังงานที่ส่งไปยังชิ้นงาน.
การผสมผสานที่เหมาะสมขึ้นอยู่กับคุณสมบัติของวัสดุ, ขนาดชิ้นงาน, การกระจายอุณหภูมิและวงจรการผลิตที่ต้องการ.
เวลาในการถ่ายโอนและความเร็วในการผลิต
วัสดุยังคงสูญเสียความร้อนหลังจากออกจากขดลวดเหนี่ยวนำ.
เวลาระหว่างการให้ความร้อนและการขึ้นรูปจึงส่งผลต่ออุณหภูมิจริงเมื่อชิ้นงานไปถึงเครื่องรีดตามทิศทางหรือเครื่องรีด.
สำหรับการผลิตตัวยึดแบบอัตโนมัติ, วงจรการทำความร้อน, ลำดับการป้อนและการขึ้นรูปวัสดุจำเป็นต้องได้รับการประสานกัน.
การวัดอุณหภูมิและการตรวจสอบกระบวนการ
ควรประเมินอุณหภูมิชิ้นงานจริงภายใต้สภาวะการผลิตที่เป็นตัวแทน.
ไพโรมิเตอร์อินฟราเรด สามารถใช้สำหรับการตรวจวัดอุณหภูมิแบบไม่สัมผัส โดยการจัดการวัดเหมาะสมกับวัสดุและสภาพพื้นผิว.
สำหรับการใช้งานที่ต้องการการกระจายอุณหภูมิภายในโดยเฉพาะ, การวัดพื้นผิวเพียงอย่างเดียวอาจไม่สามารถอธิบายสภาพความร้อนของชิ้นงานได้ครบถ้วน.
กระบวนการควรได้รับการตรวจสอบความถูกต้องโดยใช้วัสดุที่เป็นตัวแทนและขนาดชิ้นงาน แทนที่จะอาศัยเฉพาะการตั้งค่าเครื่องกำเนิดไฟฟ้าที่ระบุเท่านั้น.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
อ้างอิง
1. กลุ่มความร้อนเหนี่ยวนำ, การเหนี่ยวนำความร้อนและการบำบัดความร้อนของรัด.
2. อาแจ็กซ์ ทอคโก้, ระบบการผลิตสปริง.
3. แอมเบรลล์, ลวดเหล็กหัวร้อน: สร้างสกรู.
4. แอมเบรลล์, แท่งทำความร้อนสำหรับการรีดเกลียวเพื่อสร้างตัวยึด.
5. CEIA USA, Fastener: Induction Heating Solutions for the Fastener Industry.
Need Induction Heating for Fastener Manufacturing?
Send us your fastener material, ขนาด, forming method and production volume. KECHUANG can evaluate the right induction heating arrangement for your hot heading, nut forming, warm forming or thread rolling line.


