
Calentamiento por inducción para la fabricación de sujetadores: rumbo caliente, Conformación de nueces y conformación en caliente
Cómo el precalentamiento por inducción respalda la producción de pernos, Tornillos y tuercas
El calentamiento por inducción se utiliza en la fabricación de sujetadores. precalentar alambre de metal, varillas y espacios en blanco antes de las operaciones de conformado. Permite a los fabricantes calentar secciones seleccionadas de una pieza de trabajo poco antes de la deformación., haciéndolo adecuado para partidas en caliente, Aplicaciones de conformado de nueces en caliente y conformado en caliente.
Para líneas de producción de fabricación de pernos., tornillos, tuercas y otros elementos de fijación industriales, La disposición de calefacción depende del material., dimensiones de la pieza de trabajo, método de formación y ciclo de producción requerido.
Respuesta rápida
El calentamiento por inducción en la fabricación de sujetadores se utiliza principalmente antes del conformado en caliente o tibio.. Las aplicaciones típicas incluyen calentar los extremos de alambre de acero para atornillar y atornillar., Precalentar los espacios en blanco de las tuercas antes de forjar en caliente., y calentar el material de fijación antes de calentar el cabezal o enrollar el hilo.. El área calentada y la temperatura deben coincidir con la siguiente operación de formación en lugar de seleccionarse únicamente a partir de la potencia del equipo..
2. Calentamiento por inducción para cabezado en caliente de pernos y tornillos
3. Calentamiento por inducción para la formación de nueces en caliente
4. Conformado en caliente por inducción y cabezal en caliente
5. Calentamiento por inducción antes del laminado del hilo
6. Factores del proceso que afectan el calentamiento del tocho de sujetador
1. ¿Dónde se utiliza el calentamiento por inducción en la fabricación de sujetadores??
La fabricación de sujetadores incluye varias operaciones de conformado de metales.. Dependiendo del producto y ruta de fabricación., El calentamiento por inducción puede integrarse antes de una o más de estas operaciones..
| Proceso de fabricación | Papel del calentamiento por inducción |
|---|---|
| Encabezamiento en caliente para pernos y tornillos | Precalienta el extremo del alambre o de la varilla antes de la formación de la cabeza. |
| Formación de nueces en caliente | Calienta nueces en bruto o en stock antes de forjar. |
| rumbo cálido | Precalienta el material antes de la deformación en caliente. |
| Conformación en caliente | Proporciona calentamiento controlado antes de operaciones de conformado seleccionadas. |
| enrollado de hilo | Precalienta material de sujetadores o espacios en blanco para procesos específicos de laminación en caliente o en caliente. |
No todos los sujetadores requieren precalentamiento por inducción. El estampado en frío y el laminado de roscas en frío convencional siguen siendo procesos de fabricación ampliamente utilizados..
Calentamiento por inducción Se vuelve relevante cuando la ruta de conformado seleccionada requiere una preparación térmica adicional del material..
2. Calentamiento por inducción para cabezado en caliente de pernos y tornillos
¿Cómo funciona el cabezal caliente por inducción??
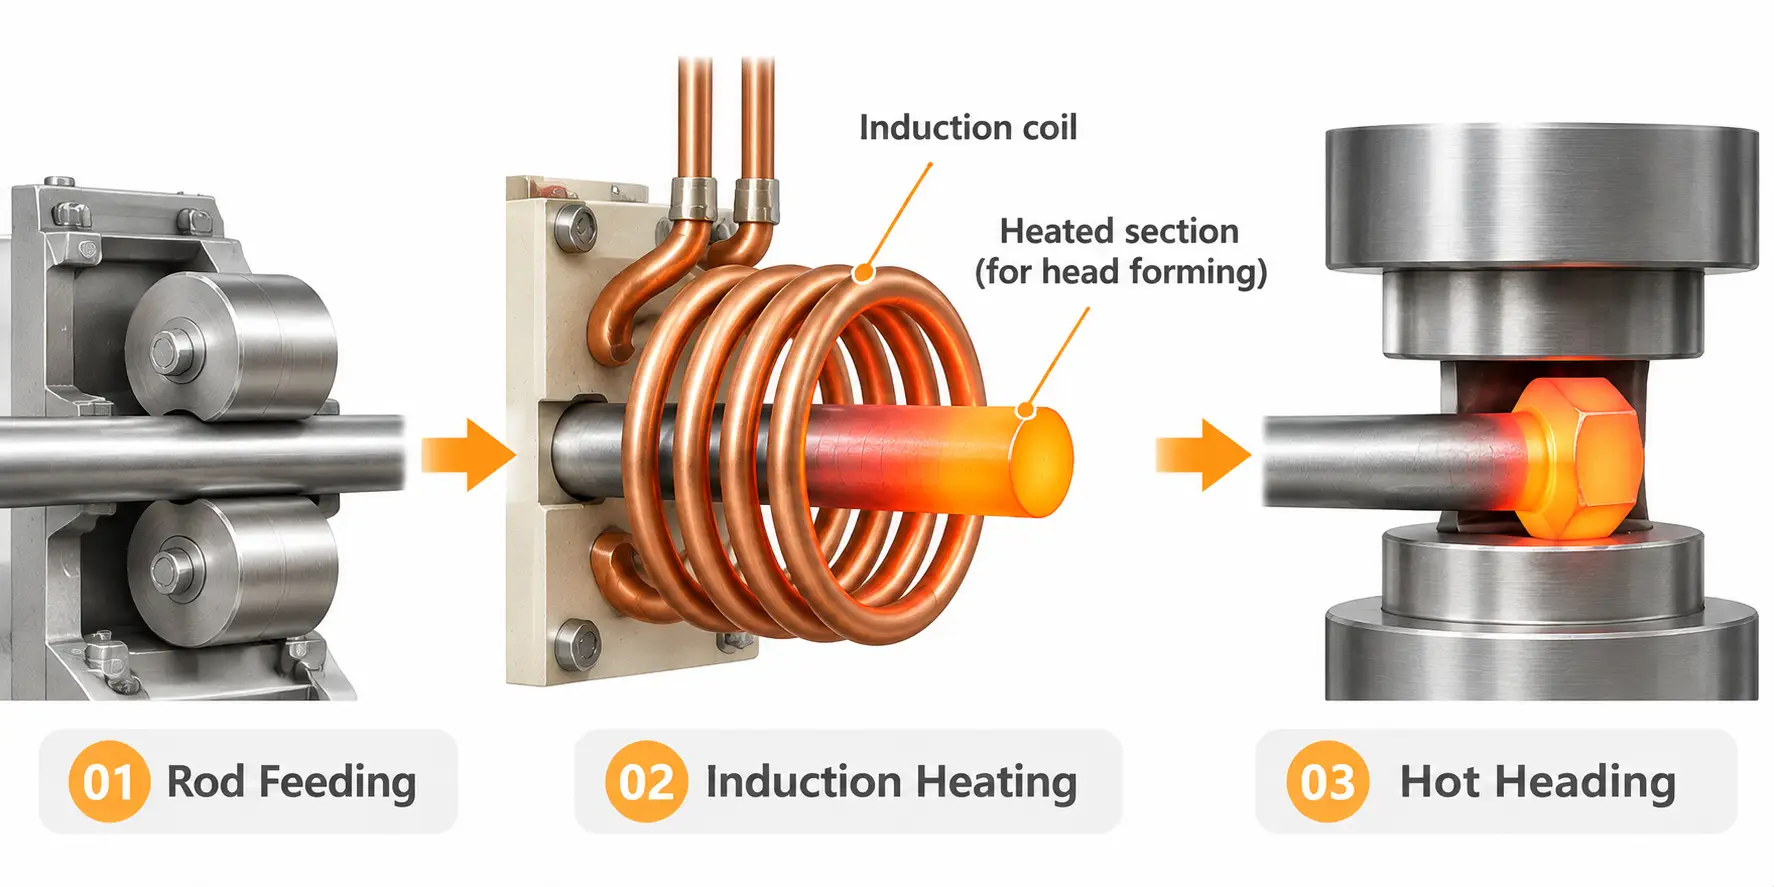
El cabezal en caliente es una operación de conformado que se utiliza para producir las cabezas de los pernos., tornillos y elementos de fijación similares. Una sección de alambre o varilla de metal se calienta antes de comprimirla con un punzón o una matriz..
En un proceso de calentamiento por inducción, el alambre o varilla pasa a través de una bobina de inducción antes de entrar a la estación de formación. Dependiendo de la pieza de trabajo y del diseño del proceso, El calentamiento puede concentrarse cerca del extremo que se convertirá en la cabeza del sujetador..
Después de alcanzar la condición de formación requerida, el material calentado se mueve a la máquina de rumbo, donde la fuerza de compresión da forma a la cabeza.
¿Por qué es importante la calefacción localizada??
Para muchas aplicaciones de pernos y tornillos, la región de formación de la cabeza requiere más calentamiento que el resto del vástago. El calentamiento por inducción puede concentrar energía en esta área seleccionada en lugar de calentar innecesariamente toda la pieza de trabajo..
La longitud calentada requerida y el perfil de temperatura dependen de la geometría del cabezal., material y proceso de deformación. Algunas aplicaciones requieren una transición relativamente brusca entre las secciones calentadas y no calentadas., mientras que otros necesitan una transición de temperatura más gradual.
El artículo técnico de Inductotherm sobre calentamiento por inducción de sujetadores describe el calentamiento selectivo de extremos de varilla y diferentes disposiciones de inductores para aplicaciones de trabajo calientes y templadas..
3. Calentamiento por inducción para la formación de nueces en caliente
¿Cómo se utiliza el calentamiento por inducción en la fabricación de nueces??
La formación de tuercas en caliente es otra aplicación del calentamiento por inducción en la producción de sujetadores..
Dependiendo de la ruta de fabricación, El material metálico o los espacios en blanco de nueces preparados se calientan antes de ingresar al equipos de forja y conformado. Luego, el material calentado se deforma en la geometría de tuerca requerida mediante las operaciones de conformado apropiadas..
En aplicaciones de formación de tuercas por inducción, El sistema de calefacción se coloca antes de la estación de formación y prepara el material para la operación posterior..
Lo que hay que considerar?
A diferencia del encabezado del perno, donde el calor a menudo se concentra en el extremo de una varilla, Las aplicaciones de formación de tuercas pueden requerir calentar una porción más grande de la pieza de trabajo..
La disposición de calefacción real depende de:
— Dimensiones de la tuerca y geometría en blanco.
— Composición de materiales
— El método de formación
— Temperatura de formación requerida
— Velocidad de producción y transferencia de material.
Ajax TOCCO identifica específicamente el encabezado en caliente y la formación de tuercas como aplicaciones en las que se utiliza la inducción para precalentar los sujetadores antes de forjarlos..
Es importante distinguir la formación de nueces en caliente de la formación de nueces en frío.. El calentamiento por inducción es relevante para las rutas de fabricación que requieren preparación térmica., no a todos los procesos de producción de nueces.
4. Conformado en caliente por inducción y cabezal en caliente
Warm forming is another important application of induction heating in the fastener industry.
Unlike conventional hot forging, warm forming uses a lower material temperature while still providing thermal assistance during deformation. The purpose is to improve the material’s formability under the selected manufacturing conditions.
rumbo cálido
Warm heading is a heading operation performed under warm-forming conditions.
The wire, rod or fastener blank is heated before entering the heading machine. The heated material is then compressed to produce the required head or shape.
Depending on the material and workpiece geometry, warm heading may be considered when manufacturers need to change forming loads, material flow or tooling conditions compared with cold forming.
Other Warm Forming Applications
El conformado en caliente por inducción no se limita al encabezado. También se puede aplicar a operaciones seleccionadas de laminado de roscas y forjado de un solo disparo..
CEIA identifica rubro, Laminación de roscas y forja de un solo disparo como aplicaciones de conformado en caliente en la fabricación de sujetadores..
Los términos rumbo caliente, El cabezal en caliente y el conformado en caliente no deben considerarse intercambiables.. El título describe la operación de formación., mientras que caliente y tibio describen las condiciones térmicas bajo las cuales tiene lugar la deformación.
La temperatura adecuada depende de la aleación., condición del material y requisitos de formación. No existe un rango de temperatura único que se aplique a todos los materiales y aplicaciones de los sujetadores..
5. Calentamiento por inducción antes del laminado del hilo
El laminado de roscas es una operación importante en la fabricación de pernos y tornillos.. Forma roscas externas presionando la pieza de trabajo entre matrices en lugar de cortar las roscas..
El laminado de roscas convencional se realiza comúnmente en condiciones de frío.. Sin embargo, Algunos procesos de fabricación utilizan calentamiento por inducción antes del laminado de hilo tibio o caliente..
¿Por qué se utiliza el precalentamiento antes del laminado del hilo??
Dependiendo del material y los requisitos de formación., El precalentamiento puede cambiar la resistencia del material a la deformación y su comportamiento durante el laminado..
Se puede instalar un sistema de calentamiento por inducción antes de la máquina laminadora de hilos para preparar la sección requerida de la pieza en bruto del sujetador..
Hay que distinguir dos tipos de aplicaciones:
•Calentar el material antes del conformado en caliente y del laminado de roscas.: Las varillas o piezas en bruto se calientan antes de una operación de conformado en caliente posterior que incluye la formación de roscas..
•Precalentamiento localizado antes del laminado del hilo tibio: Una sección seleccionada de un elemento en bruto de sujetador ya preparado se calienta antes de ingresar a la máquina laminadora..
La disposición de calentamiento depende del proceso de roscado., geometría de la pieza de trabajo, material y ciclo de producción.
Ambrell documenta aplicaciones que implican calentamiento por inducción de varillas de sujetadores y piezas en bruto para conformado en caliente y laminado de roscas.. CEIA también describe dispositivos de precalentamiento integrados con maquinaria de laminación de hilos..
El calentamiento por inducción antes del laminado del hilo es, por tanto, una aplicación de fabricación específica., No es un requisito para todas las líneas de producción de pernos y tornillos..
6. Factores del proceso que afectan el calentamiento del tocho de sujetador
El rendimiento de un proceso de calentamiento por inducción depende de hacer coincidir el dispositivo de calentamiento con la pieza de trabajo y la operación de conformado..
Dimensiones del material y de la pieza de trabajo
Acero, acero inoxidable, El titanio y otros materiales de fijación tienen diferentes características eléctricas., propiedades magnéticas y térmicas.
el diametro, La forma de la sección transversal y la longitud de la pieza de trabajo también afectan cómo se transfiere la energía y cómo se desarrolla el calor dentro del material..
Un dispositivo de calentamiento diseñado para alambre de diámetro pequeño no se puede aplicar automáticamente a un elemento de sujeción más grande sin evaluar los requisitos del proceso..
Longitud calentada y posición de calefacción
El área de calefacción requerida Depende de la siguiente operación de formación..
Para cabeza de perno, el extremo de la varilla puede requerir calentamiento localizado. Otras aplicaciones pueden requerir una sección calentada más grande o un perfil de temperatura diferente a lo largo de la pieza de trabajo..
Frecuencia, Energía y tiempo de calentamiento
Estos parámetros trabajan juntos para determinar el comportamiento de calentamiento..
La frecuencia influye en la distribución de la corriente inducida., mientras que la potencia y el tiempo de calentamiento influyen en la velocidad y la cantidad de energía entregada a la pieza de trabajo..
La combinación adecuada depende de las propiedades del material., dimensiones de la pieza de trabajo, Distribución de temperatura requerida y ciclo de producción..
Tiempo de transferencia y velocidad de producción
El material sigue perdiendo calor después de salir de la bobina de inducción..
Por lo tanto, el tiempo entre el calentamiento y el conformado puede influir en la temperatura real cuando la pieza de trabajo llega a la prensa de cabezal o a la máquina laminadora..
Para la producción automatizada de sujetadores, el ciclo de calentamiento, La secuencia de alimentación y formación del material debe coordinarse..
Medición de temperatura y monitoreo de procesos
La temperatura real de la pieza de trabajo debe evaluarse en condiciones de producción representativas..
Pirómetros infrarrojos Se puede utilizar para el control de temperatura sin contacto cuando la disposición de medición sea adecuada para el material y el estado de la superficie..
Para aplicaciones que requieren una distribución de temperatura interna particular, Las mediciones de la superficie por sí solas pueden no describir completamente la condición térmica de la pieza de trabajo..
El proceso debe validarse utilizando materiales y dimensiones de piezas de trabajo representativos en lugar de depender únicamente de la configuración nominal del generador..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
Referencias
1. Grupo Inductotherm, Calentamiento por inducción y tratamiento térmico de sujetadores..
2. Ajax TOCCO, Sistemas de fabricación de sujetadores.
3. ambrell, Alambre de acero de rumbo caliente: Crear tornillos.
4. ambrell, Varillas calefactoras para enrollar hilos para crear sujetadores.
5. CEIA EE.UU., Cierre: Soluciones de calentamiento por inducción para la industria de sujetadores.
Necesita calentamiento por inducción para la fabricación de sujetadores?
Envíanos tu material de fijación, las dimensiones, método de formación y volumen de producción. KECHUANG puede evaluar la disposición de calentamiento por inducción adecuada para su cabezal caliente, formación de nueces, Línea de conformado en caliente o laminado de hilo..


