
Nagrzewanie indukcyjne do produkcji elementów złącznych: Gorący nagłówek, Formowanie orzechów i formowanie na gorąco
Jak wstępne podgrzewanie indukcyjne wspomaga produkcję śrub, Śruby i nakrętki
Do produkcji elementów złącznych stosuje się ogrzewanie indukcyjne do podgrzewania drutu metalowego, pręty i półfabrykaty przed operacjami formowania. Umożliwia producentom podgrzanie wybranych fragmentów przedmiotu obrabianego na krótko przed odkształceniem, dzięki czemu nadaje się do wyginania na gorąco, aplikacje do formowania na gorąco i na gorąco.
Do linii produkcyjnych produkujących śruby, śruby, nakrętki i inne elementy złączne przemysłowe, układ ogrzewania zależy od materiału, wymiary obrabianego elementu, metoda formowania i wymagany cykl produkcyjny.
Szybka odpowiedź
Nagrzewanie indukcyjne w produkcji elementów złącznych stosuje się głównie przed formowaniem na gorąco lub na gorąco. Typowe zastosowania obejmują podgrzewanie końcówek drutu stalowego do łba śrub i wkrętów, podgrzewanie półfabrykatów nakrętek przed kuciem na gorąco, i podgrzewanie materiału złącznego przed walcowaniem na gorąco lub walcowaniem gwintów. Ogrzewany obszar i temperatura muszą odpowiadać kolejnej operacji formowania, a nie być wybierane wyłącznie na podstawie mocy sprzętu.
2. Nagrzewanie indukcyjne do nakręcania śrub i wkrętów na gorąco
3. Ogrzewanie indukcyjne do formowania na gorąco orzechów
4. Indukcyjne formowanie na ciepło i sterowanie na gorąco
5. Nagrzewanie indukcyjne przed walcowaniem gwintów
6. Czynniki procesu wpływające na nagrzewanie się kęsów elementów złącznych
1. Gdzie stosuje się ogrzewanie indukcyjne w produkcji elementów złącznych?
Produkcja elementów złącznych obejmuje kilka operacji formowania metalu. W zależności od produktu i trasy produkcyjnej, ogrzewanie indukcyjne można zintegrować przed jedną lub większą liczbą tych operacji.
| Proces produkcyjny | Rola nagrzewania indukcyjnego |
|---|---|
| Śruba i wkręt na gorąco | Podgrzewa wstępnie końcówkę drutu lub pręta przed uformowaniem główki |
| Formowanie orzechów na gorąco | Podgrzewa półfabrykaty nakrętek lub półwyrób przed kuciem |
| Ciepły nagłówek | Podgrzewa materiał przed odkształceniem na gorąco |
| Formowanie na ciepło | Zapewnia kontrolowane ogrzewanie przed wybranymi operacjami formowania |
| Walcowanie gwintów | Podgrzewa wstępnie elementy złączne lub półfabrykaty dla określonych procesów walcowania na ciepło lub na gorąco |
Nie każdy element złączny wymaga wstępnego nagrzania indukcyjnego. Kucie na zimno i konwencjonalne walcowanie gwintów na zimno pozostają szeroko stosowanymi procesami produkcyjnymi.
Podgrzewanie indukcyjne staje się istotne, gdy wybrana droga formowania wymaga dodatkowego przygotowania termicznego materiału.
2. Nagrzewanie indukcyjne do nakręcania śrub i wkrętów na gorąco
Jak działa indukcyjny kurs na gorąco?
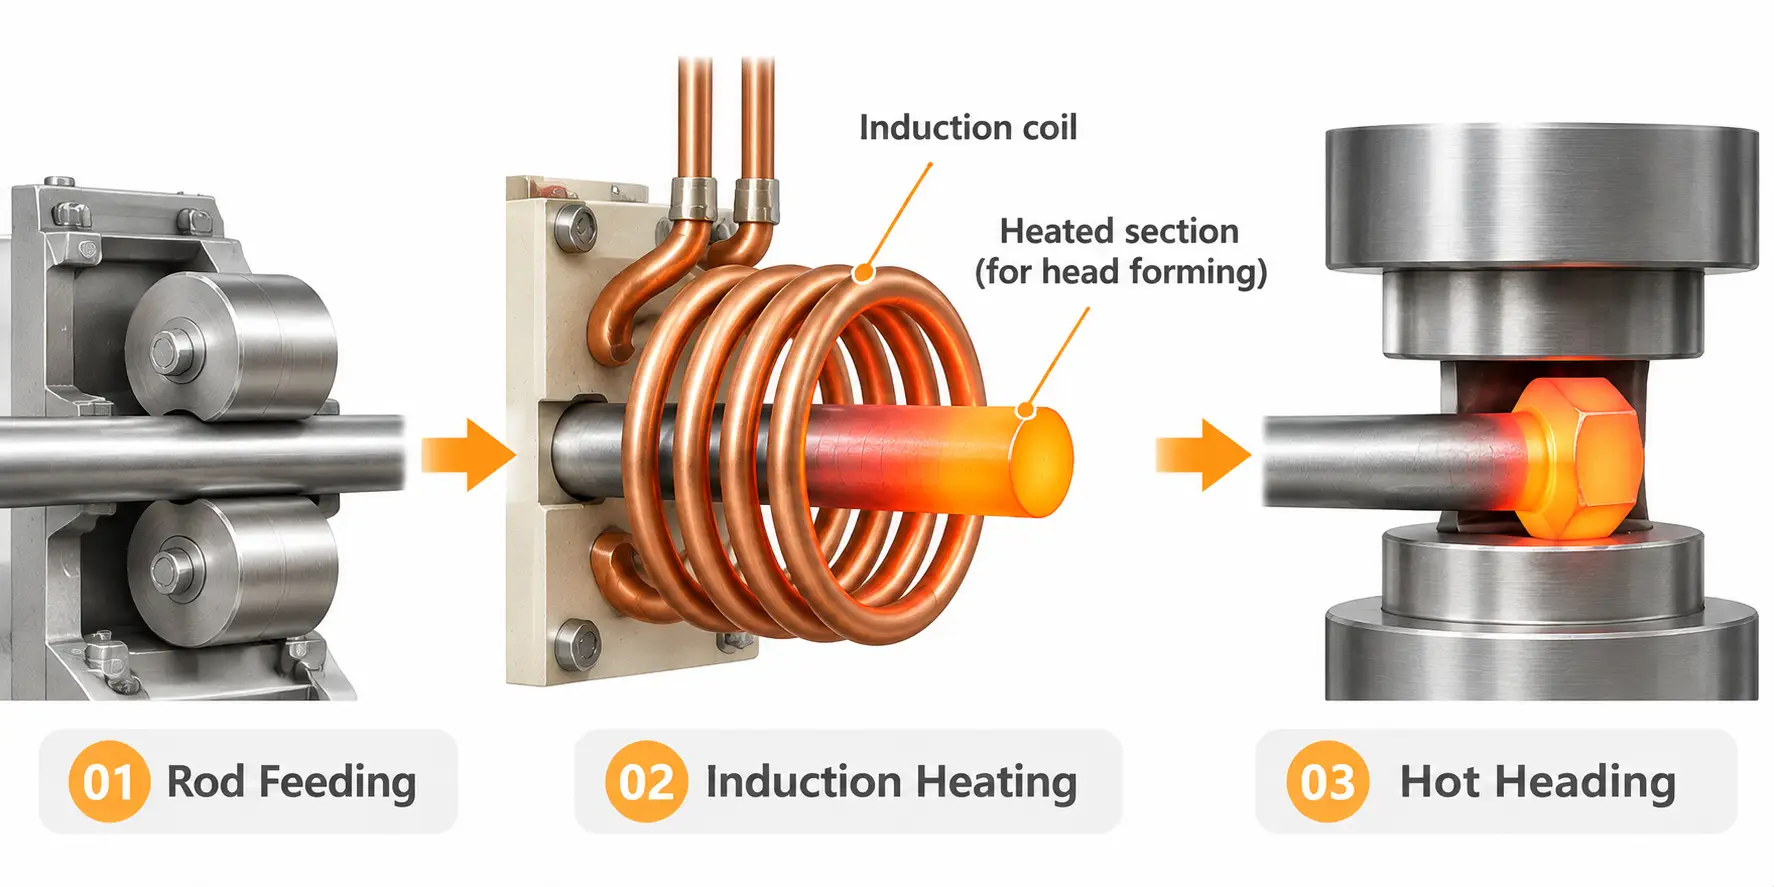
Kucie na gorąco to operacja formowania stosowana do produkcji łbów śrub, śruby i podobne elementy złączne. Odcinek metalowego drutu lub pręta jest podgrzewany przed ściśnięciem za pomocą stempla lub matrycy.
W procesie indukcyjnego na gorąco, drut lub pręt przechodzi przez cewkę indukcyjną przed wejściem do stacji formowania. W zależności od przedmiotu obrabianego i projektu procesu, ogrzewanie może koncentrować się w pobliżu końca, który stanie się łbem elementu złącznego.
Po osiągnięciu wymaganego stanu formowania, nagrzany materiał przemieszcza się do kombajnu, gdzie siła ściskająca kształtuje głowę.
Dlaczego lokalne ogrzewanie jest ważne?
Do wielu zastosowań śrubowych, obszar tworzący główkę wymaga więcej ogrzewania niż pozostały trzon. Nagrzewanie indukcyjne może skoncentrować energię w tym wybranym obszarze, zamiast niepotrzebnie nagrzewać cały przedmiot obrabiany.
Wymagana długość podgrzewania i profil temperatury zależą od geometrii głowicy, materiał i proces deformacji. Niektóre zastosowania wymagają stosunkowo ostrego przejścia pomiędzy sekcjami ogrzewanymi i nieogrzewanymi, podczas gdy inne wymagają bardziej stopniowej zmiany temperatury.
Dokument techniczny firmy Inductotherm na temat nagrzewania indukcyjnego elementów złącznych opisuje selektywne nagrzewanie końcówek drążków i różne układy cewek indukcyjnych do zastosowań związanych z pracą na gorąco i na ciepło.
3. Ogrzewanie indukcyjne do formowania na gorąco orzechów
W jaki sposób wykorzystuje się ogrzewanie indukcyjne w produkcji nakrętek?
Formowanie na gorąco nakrętek to kolejne zastosowanie nagrzewania indukcyjnego w produkcji elementów złącznych.
W zależności od ścieżki produkcyjnej, zapasy metalu lub przygotowane półfabrykaty orzechów są podgrzewane przed wejściem do sprzęt do kucia i formowania. Podgrzany materiał jest następnie odkształcany do wymaganej geometrii nakrętki poprzez odpowiednie operacje formowania.
W zastosowaniach związanych z indukcyjnym formowaniem nakrętek, system grzewczy ustawiany jest przed stanowiskiem formowania i przygotowuje materiał do dalszej operacji.
Co należy wziąć pod uwagę?
W przeciwieństwie do główki śruby, gdzie ogrzewanie często koncentruje się na końcu pręta, zastosowania związane z formowaniem nakrętek mogą wymagać podgrzania większej części przedmiotu obrabianego.
Rzeczywisty układ ogrzewania zależy od:
— Wymiary nakrętki i geometria półfabrykatu
— Skład materiału
— Metoda formowania
— Wymagana temperatura formowania
— Szybkość produkcji i transfer materiału
Ajax TOCCO szczególnie identyfikuje formowanie na gorąco i formowanie nakrętek jako zastosowania, w których stosuje się indukcję do wstępnego podgrzewania elementów złącznych przed kuciem.
Ważne jest, aby odróżnić formowanie orzechów na gorąco od formowania orzechów na zimno. Nagrzewanie indukcyjne jest istotne w przypadku procesów produkcyjnych wymagających przygotowania termicznego, nie do każdego procesu produkcji orzechów.
4. Indukcyjne formowanie na ciepło i sterowanie na gorąco
Formowanie na ciepło to kolejne ważne zastosowanie ogrzewania indukcyjnego w przemyśle elementów złącznych.
W przeciwieństwie do konwencjonalnego kucia na gorąco, formowanie na ciepło wykorzystuje niższą temperaturę materiału, jednocześnie zapewniając wsparcie termiczne podczas odkształcania. Celem jest poprawa odkształcalności materiału w wybranych warunkach produkcyjnych.
Ciepły nagłówek
Spulchnianie na gorąco to operacja spęczania wykonywana w warunkach formowania na gorąco.
Drut, pręt lub półfabrykat elementu złącznego jest podgrzewany przed wejściem do kombajnu. Ogrzany materiał jest następnie ściskany w celu uzyskania wymaganej głowy lub kształtu.
W zależności od materiału i geometrii przedmiotu obrabianego, Pozycję ciepłą można rozważyć, gdy producenci muszą zmienić obciążenia formujące, przepływ materiału lub warunki oprzyrządowania w porównaniu z formowaniem na zimno.
Inne zastosowania formowania na ciepło
Formowanie na gorąco indukcyjnie nie ogranicza się do kucia. Może być również stosowany do wybranych operacji walcowania gwintów i kucia jednostkowego.
CEIA identyfikuje kurs, walcowanie gwintów i kucie jednostrzałowe jako zastosowania związane z formowaniem na gorąco w produkcji elementów złącznych.
Terminy gorący kurs, spęczanie na gorąco i formowanie na gorąco nie powinny być traktowane jako wymienne. Nagłówek opisuje operację formowania, podczas gdy gorąco i ciepło opisują warunki termiczne, w których zachodzi deformacja.
Odpowiednia temperatura zależy od stopu, stan materiału i wymagania dotyczące formowania. Nie ma jednego zakresu temperatur, który miałby zastosowanie do każdego materiału elementu złącznego i zastosowania.
5. Nagrzewanie indukcyjne przed walcowaniem gwintów
Walcowanie gwintów jest ważną operacją w produkcji śrub i wkrętów. Tworzy gwinty zewnętrzne, wciskając przedmiot pomiędzy matrycami, zamiast odcinać gwinty.
Konwencjonalne walcowanie gwintów jest powszechnie wykonywane na zimno. Jednak, w niektórych procesach produkcyjnych stosuje się nagrzewanie indukcyjne przed walcowaniem gwintów na ciepło lub na gorąco.
Dlaczego przed walcowaniem gwintów stosuje się podgrzewanie wstępne??
W zależności od wymagań materiałowych i formowania, podgrzewanie może zmienić odporność materiału na odkształcenia i jego zachowanie podczas walcowania.
Przed walcarką do gwintów można zainstalować indukcyjny system nagrzewania w celu przygotowania wymaganego odcinka półwyrobu elementu złącznego.
Należy rozróżnić dwa rodzaje zastosowań:
•Podgrzewanie materiału przed formowaniem na gorąco i walcowaniem gwintów: Pręty lub półfabrykaty są podgrzewane przed kolejną operacją formowania na gorąco, która obejmuje formowanie gwintu.
•Miejscowe podgrzewanie wstępne przed walcowaniem gwintów na gorąco: Wybrany odcinek już przygotowanego półproduktu złącznego jest podgrzewany przed wprowadzeniem go do walcarki.
Układ ogrzewania zależy od procesu gwintowania, geometria przedmiotu obrabianego, Materiał i cykl produkcyjny.
Ambrell dokumentuje zastosowania obejmujące nagrzewanie indukcyjne prętów złącznych i półfabrykatów do formowania na gorąco i walcowania gwintów. CEIA opisuje również układy podgrzewania wstępnego zintegrowane z maszynami do walcowania gwintów.
Nagrzewanie indukcyjne przed walcowaniem gwintów jest zatem specyficznym zastosowaniem produkcyjnym, nie jest to wymóg dla wszystkich linii do produkcji śrub i wkrętów.
6. Czynniki procesu wpływające na nagrzewanie się kęsów elementów złącznych
Wydajność procesu nagrzewania indukcyjnego zależy od dopasowania układu ogrzewania do przedmiotu obrabianego i operacji formowania.
Wymiary materiału i przedmiotu obrabianego
Stal, stal nierdzewna, tytan i inne materiały złączne mają inną elektryczność, właściwości magnetyczne i termiczne.
Średnica, kształt przekroju poprzecznego i długość przedmiotu obrabianego również wpływają na przenoszenie energii i rozwój ciepła wewnątrz materiału.
Układu grzejnego zaprojektowanego dla drutu o małej średnicy nie można automatycznie zastosować do większego półwyrobu elementu złącznego bez oceny wymagań procesu.
Długość podgrzewana i pozycja ogrzewania
Dla wymagana powierzchnia grzewcza zależy od następnej operacji formowania.
Do nagłówka śruby, koniec pręta może wymagać miejscowego ogrzewania. Inne zastosowania mogą wymagać większej podgrzewanej sekcji lub innego profilu temperatury wzdłuż przedmiotu obrabianego.
Częstotliwość, Moc i czas ogrzewania
Parametry te współpracują ze sobą, aby określić zachowanie podczas ogrzewania.
Częstotliwość wpływa na rozkład indukowanego prądu, natomiast moc i czas nagrzewania wpływają na szybkość i ilość energii dostarczanej do przedmiotu obrabianego.
Odpowiednia kombinacja zależy od właściwości materiału, wymiary obrabianego elementu, wymagany rozkład temperatury i cykl produkcyjny.
Czas transferu i prędkość produkcji
Materiał nadal traci ciepło po opuszczeniu cewki indukcyjnej.
Czas między nagrzewaniem a formowaniem może zatem wpływać na rzeczywistą temperaturę, gdy przedmiot dociera do prasy czołowej lub walcarki.
Do zautomatyzowanej produkcji elementów złącznych, cykl ogrzewania, Kolejność podawania i formowania materiału musi być skoordynowana.
Pomiar temperatury i monitorowanie procesu
Rzeczywistą temperaturę przedmiotu obrabianego należy ocenić w reprezentatywnych warunkach produkcyjnych.
Pirometry na podczerwień może być stosowany do bezdotykowego monitorowania temperatury, jeśli układ pomiarowy jest odpowiedni dla stanu materiału i powierzchni.
Do zastosowań wymagających określonego rozkładu temperatury wewnętrznej, Same pomiary powierzchni mogą nie opisywać w pełni stanu termicznego przedmiotu obrabianego.
Proces należy zweryfikować przy użyciu reprezentatywnych materiałów i wymiarów przedmiotu obrabianego, a nie polegać wyłącznie na nominalnych ustawieniach generatora.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Referencje
1. Grupa Inductotherm, Nagrzewanie indukcyjne i obróbka cieplna elementów złącznych.
2. Ajaksu TOCCO, Systemy produkcji elementów złącznych.
3. Ambrell, Drut stalowy z gorącym nagłówkiem: Utwórz śruby.
4. Ambrell, Pręty grzejne do walcowania gwintów w celu utworzenia elementów złącznych.
5. CEIA USA, Łącznik: Rozwiązania nagrzewania indukcyjnego dla branży elementów złącznych.
Potrzebujesz nagrzewania indukcyjnego do produkcji elementów złącznych?
Wyślij nam swój materiał złączny, wymiary, metoda formowania i wielkość produkcji. KECHUANG może ocenić odpowiedni układ ogrzewania indukcyjnego dla Twojego gorącego wyrobiska, tworzenie orzechów, linia do formowania na gorąco lub walcowania gwintów.


