
التدفئة التعريفي لتصنيع السحابة: العنوان الساخن, تشكيل الجوز والتشكيل الدافئ
كيف يدعم التسخين المسبق إنتاج البراغي, مسامير وصواميل
يتم استخدام التسخين التعريفي في تصنيع السحابات لتسخين الأسلاك المعدنية, القضبان والفراغات قبل عمليات التشكيل. يسمح للمصنعين بتسخين أجزاء مختارة من قطعة العمل قبل وقت قصير من التشوه, مما يجعلها مناسبة للرأس الساخن, تشكيل الجوز الساخن وتطبيقات التشكيل الدافئ.
لخطوط الإنتاج تصنيع البراغي, مسامير, المكسرات والمثبتات الصناعية الأخرى, يعتمد ترتيب التسخين على المادة, أبعاد قطعة العمل, طريقة التشكيل ودورة الإنتاج المطلوبة.
إجابة سريعة
يتم استخدام التسخين الحثي في صناعة أدوات التثبيت بشكل أساسي قبل التشكيل الساخن أو الدافئ. تشمل التطبيقات النموذجية تسخين أطراف الأسلاك الفولاذية لرأس الترباس والمسمار, تسخين الفراغات الجوز قبل تزوير الساخنة, وتسخين مخزون التثبيت قبل التوجه الدافئ أو لف الخيط. يجب أن تتطابق المنطقة الساخنة ودرجة الحرارة مع عملية التشكيل التالية بدلاً من اختيارها من قوة المعدات وحدها.
2. التسخين الحثي للرؤوس الساخنة للبراغي والمسامير
3. التسخين الحثي لتشكيل الجوز الساخن
4. الحث على التشكيل الدافئ والرأس الدافئ
5. التسخين الحثي قبل لف الخيط
6. عوامل العملية التي تؤثر على تسخين المادة المعدنية
1. أين يتم استخدام التسخين التعريفي في تصنيع أدوات التثبيت؟?
يشمل تصنيع المثبتات العديد من عمليات تشكيل المعادن. اعتمادا على المنتج وطريق التصنيع, يمكن دمج التسخين التعريفي قبل واحدة أو أكثر من هذه العمليات.
| عملية التصنيع | دور التدفئة التعريفي |
|---|---|
| الترباس والمسمار العنوان الساخن | يسخن السلك أو نهاية القضيب قبل تشكيل الرأس |
| تشكيل الجوز الساخن | يسخن الفراغات الجوز أو المخزون قبل تزوير |
| عنوان دافئ | يسخن المادة قبل التشوه الدافئ |
| تشكيل دافئ | يوفر تسخينًا يمكن التحكم فيه قبل عمليات التشكيل المحددة |
| المتداول الموضوع | يقوم بالتسخين المسبق لمخزون التثبيت أو الفراغات لعمليات درفلة دافئة أو ساخنة محددة |
ليس كل قفل يتطلب التسخين التعريفي. تظل عمليات التصنيع ذات العنوان البارد والدرفلة التقليدية على البارد مستخدمة على نطاق واسع.
التسخين بالحث تصبح ذات صلة عندما يتطلب طريق التشكيل المحدد إعدادًا حراريًا إضافيًا للمادة.
2. التسخين الحثي للرؤوس الساخنة للبراغي والمسامير
كيف يعمل العنوان الساخن التعريفي?
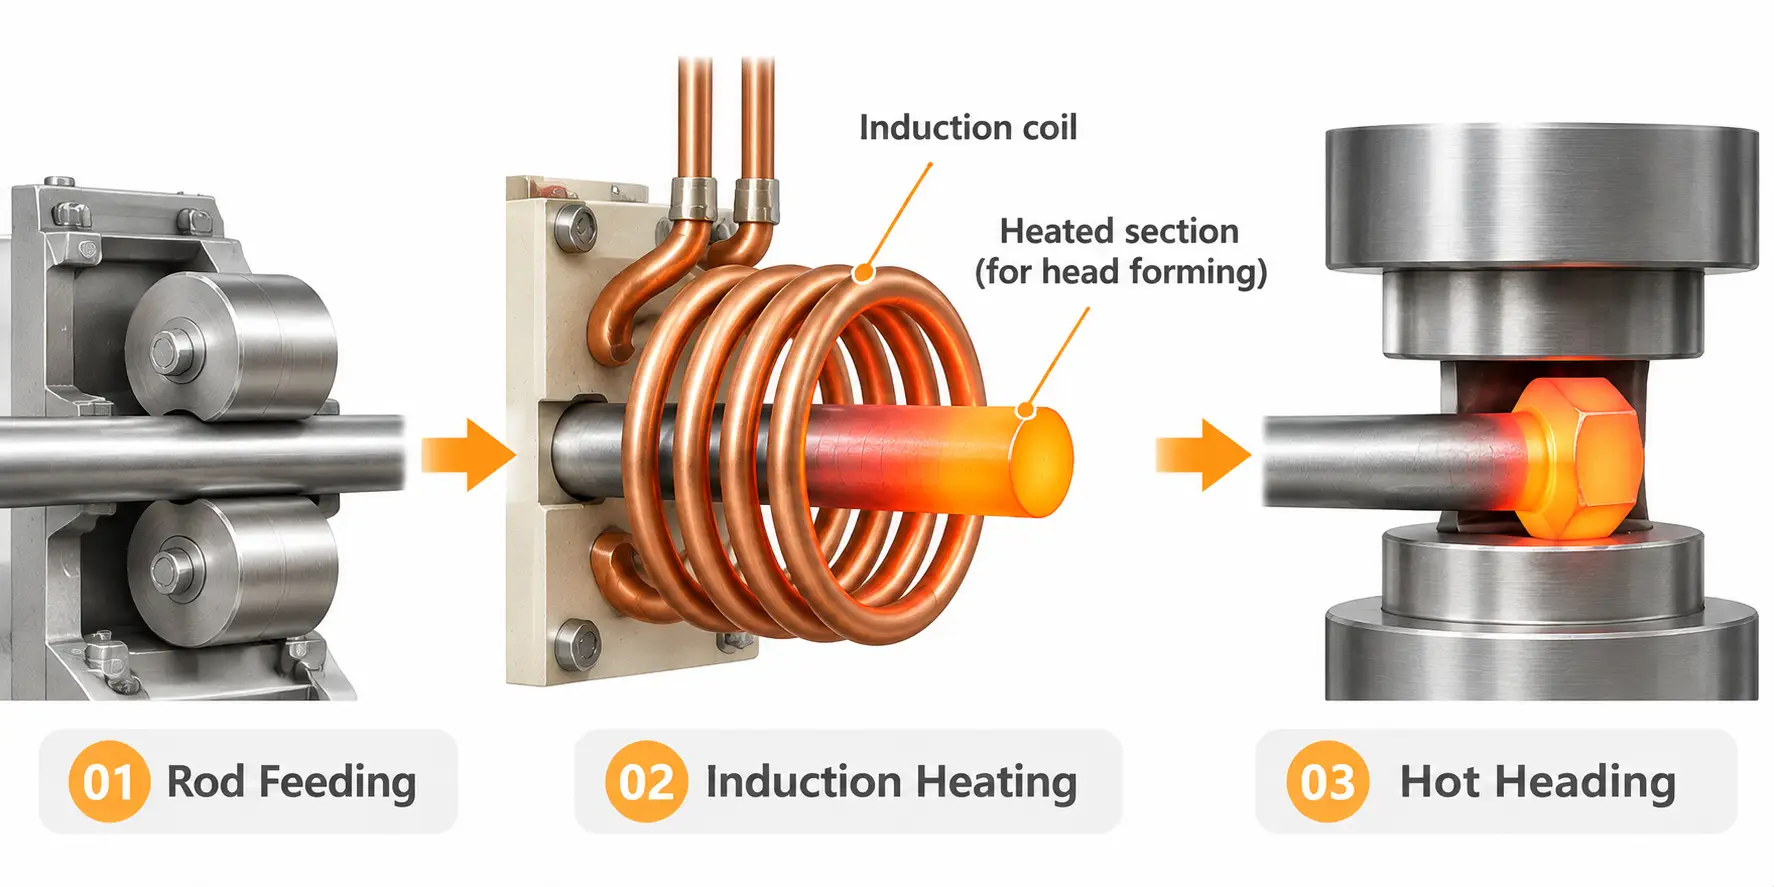
الرأس الساخن عبارة عن عملية تشكيل تستخدم لإنتاج رؤوس البراغي, مسامير ومثبتات مماثلة. يتم تسخين جزء من الأسلاك المعدنية أو القضبان قبل أن يتم ضغطها بواسطة لكمة أو قالب رأس.
في عملية الحث الساخنة, السلك أو القضيب يمر عبر ملف التعريفي قبل الدخول إلى محطة التشكيل. اعتمادا على الشغل وتصميم العملية, قد يتم تركيز التسخين بالقرب من النهاية التي ستصبح رأس التثبيت.
بعد الوصول إلى حالة التشكيل المطلوبة, تنتقل المادة الساخنة إلى آلة العنوان, حيث تشكل القوة الضاغطة الرأس.
لماذا تعتبر التدفئة الموضعية مهمة؟?
للعديد من تطبيقات البراغي والمسمار, تتطلب منطقة تشكيل الرأس تسخينًا أكثر من الساق المتبقية. يمكن للتسخين التعريفي تركيز الطاقة في هذه المنطقة المحددة بدلاً من تسخين قطعة العمل بأكملها دون داعٍ.
يعتمد طول التسخين ودرجة الحرارة المطلوبة على هندسة الرأس, عملية المواد والتشوه. تتطلب بعض التطبيقات انتقالًا حادًا نسبيًا بين الأقسام الساخنة وغير الساخنة, بينما يحتاج البعض الآخر إلى انتقال تدريجي لدرجة الحرارة.
تصف الورقة التقنية الخاصة بـ Inductotherm حول التسخين التحريضي للتثبيت التسخين الانتقائي لأطراف القضبان وترتيبات الحث المختلفة لتطبيقات العمل الساخنة والدافئة.
3. التسخين الحثي لتشكيل الجوز الساخن
كيف يتم استخدام التسخين التعريفي في تصنيع الجوز?
تشكيل الجوز الساخن هو تطبيق آخر للتسخين التعريفي في إنتاج أدوات التثبيت.
اعتمادا على طريق التصنيع, يتم تسخين المخزون المعدني أو الفراغات الجوزية المجهزة قبل دخولها معدات تزوير وتشكيل. يتم بعد ذلك تشويه المادة الساخنة إلى الشكل الهندسي المطلوب من خلال عمليات التشكيل المناسبة.
في تطبيقات تشكيل الجوز التعريفي, يتم وضع نظام التسخين قبل محطة التشكيل ويقوم بإعداد المواد للتشغيل اللاحق.
ما الذي يجب مراعاته?
على عكس عنوان الترباس, حيث تتركز التسخين غالبًا في نهاية القضيب, قد تتطلب تطبيقات تشكيل الجوز تسخين جزء أكبر من قطعة العمل.
يعتمد ترتيب التدفئة الفعلي على:
— أبعاد الجوز والهندسة الفارغة
— تكوين المواد
— طريقة التشكيل
— درجة حرارة التشكيل المطلوبة
— سرعة الإنتاج ونقل المواد
يحدد Ajax TOCCO على وجه التحديد الرأس الساخن وتشكيل الصمولة كتطبيقات يتم فيها استخدام الحث لتسخين أدوات التثبيت قبل الحدادة.
من المهم التمييز بين تشكيل الجوز الساخن وتكوين الجوز البارد. يرتبط التسخين التعريفي بطرق التصنيع التي تتطلب تحضيرًا حراريًا, ليس لكل عملية إنتاج الجوز.
4. الحث على التشكيل الدافئ والرأس الدافئ
يعد التشكيل الدافئ تطبيقًا مهمًا آخر للتسخين التعريفي في صناعة أدوات التثبيت.
على عكس تزوير الساخنة التقليدية, تشكيل دافئ يستخدم درجة حرارة أقل للمواد مع الاستمرار في توفير المساعدة الحرارية أثناء التشوه. والغرض من ذلك هو تحسين قابلية تشكيل المادة في ظل ظروف التصنيع المختارة.
عنوان دافئ
الاتجاه الدافئ هو عملية توجيه يتم إجراؤها في ظل ظروف التكوين الدافئ.
السلك, يتم تسخين القضيب أو المثبت الفارغ قبل دخول آلة العنوان. يتم بعد ذلك ضغط المادة الساخنة لإنتاج الرأس أو الشكل المطلوب.
اعتمادا على المواد وهندسة الشغل, يمكن أخذ العنوان الدافئ بعين الاعتبار عندما يحتاج المصنعون إلى تغيير أحمال التشكيل, ظروف تدفق المواد أو الأدوات مقارنة بالتشكيل البارد.
تطبيقات أخرى للتشكيل الدافئ
لا يقتصر التشكيل الدافئ التعريفي على العنوان. يمكن تطبيقه أيضًا على عمليات دحرجة الخيوط والتزوير ذات اللقطة الواحدة المحددة.
يحدد CEIA العنوان, دحرجة الخيوط والتزوير الفردي كتطبيقات تشكيل دافئ في تصنيع أدوات التثبيت.
شروط العنوان الساخن, لا ينبغي التعامل مع العنوان الدافئ والتشكيل الدافئ على أنهما قابلان للتبديل. يصف العنوان عملية التشكيل, بينما يصف الحار والدافئ الظروف الحرارية التي يحدث فيها التشوه.
درجة الحرارة المناسبة تعتمد على السبائك, الحالة المادية ومتطلبات التشكيل. لا يوجد نطاق درجة حرارة واحد ينطبق على كل مادة وتطبيقات التثبيت.
5. التسخين الحثي قبل لف الخيط
تعتبر عملية لف الخيوط عملية مهمة في تصنيع البراغي والمسامير. إنها تشكل خيوطًا خارجية عن طريق الضغط على قطعة العمل بين القوالب بدلاً من قطع الخيوط بعيدًا.
عادة ما يتم تنفيذ لف الخيط التقليدي في الظروف الباردة. ومع ذلك, تستخدم بعض عمليات التصنيع التسخين التعريفي قبل لف الخيط الدافئ أو الساخن.
لماذا يتم استخدام التسخين المسبق قبل لف الخيط؟?
اعتمادا على المواد ومتطلبات التشكيل, يمكن أن يؤدي التسخين المسبق إلى تغيير مقاومة المادة للتشوه وسلوكها أثناء التدحرج.
يمكن تركيب نظام التسخين التعريفي قبل آلة لف الخيط لتحضير القسم المطلوب من أداة التثبيت الفارغة.
وينبغي التمييز بين نوعين من التطبيقات:
•تسخين المخزون قبل التشكيل الساخن ولف الخيط: يتم تسخين القضبان أو الفراغات قبل عملية التشكيل الساخن اللاحقة التي تتضمن تشكيل الخيط.
•التسخين الموضعي قبل لف الخيط الدافئ: يتم تسخين الجزء المحدد من أداة التثبيت الفارغة المُجهزة بالفعل قبل دخولها إلى ماكينة التدحرج.
يعتمد ترتيب التسخين على عملية الخيوط, هندسة الشغل, دورة المواد والإنتاج.
تقوم شركة Ambrell بتوثيق التطبيقات التي تتضمن التسخين الحثي لقضبان التثبيت والفراغات من أجل التشكيل الساخن ولف الخيوط. يصف CEIA أيضًا ترتيبات التسخين المسبق المدمجة مع آلات لف الخيوط.
وبالتالي فإن التسخين الحثي قبل لف الخيط هو تطبيق تصنيع محدد, ليس شرطًا لجميع خطوط إنتاج البراغي والمسامير.
6. عوامل العملية التي تؤثر على تسخين المادة المعدنية
يعتمد أداء عملية التسخين التعريفي على مطابقة ترتيب التسخين لقطعة العمل وعملية التشكيل.
أبعاد المواد والشغل
الصلب, الفولاذ المقاوم للصدأ, التيتانيوم ومواد التثبيت الأخرى لها كهرباء مختلفة, الخصائص المغناطيسية والحرارية.
القطر, يؤثر شكل المقطع العرضي وطول قطعة العمل أيضًا على كيفية نقل الطاقة وكيفية تطور الحرارة داخل المادة.
لا يمكن تطبيق ترتيب التسخين المصمم للأسلاك ذات القطر الصغير تلقائيًا على أداة تثبيت فارغة أكبر دون تقييم متطلبات العملية.
طول التسخين وموضع التسخين
ثم يقوم منطقة التدفئة المطلوبة يعتمد على عملية التشكيل التالية.
لعنوان الترباس, قد تتطلب نهاية القضيب تسخينًا موضعيًا. قد تتطلب التطبيقات الأخرى قسمًا ساخنًا أكبر أو ملف تعريف مختلف لدرجة الحرارة على طول قطعة العمل.
التردد, وقت الطاقة والتدفئة
تعمل هذه المعلمات معًا لتحديد سلوك التسخين.
يؤثر التردد على توزيع التيار المستحث, بينما تؤثر الطاقة ووقت التسخين على معدل وكمية الطاقة المسلمة إلى قطعة العمل.
التركيبة المناسبة تعتمد على خصائص المواد, أبعاد قطعة العمل, توزيع درجة الحرارة المطلوبة ودورة الإنتاج.
نقل الوقت وسرعة الإنتاج
تستمر المادة في فقدان الحرارة بعد مغادرة ملف الحث.
وبالتالي فإن الوقت بين التسخين والتشكيل يمكن أن يؤثر على درجة الحرارة الفعلية عندما تصل قطعة العمل إلى آلة الضغط أو آلة اللف.
لإنتاج السحابة الآلية, دورة التدفئة, يجب تنسيق تغذية المواد وتسلسل التشكيل.
قياس درجة الحرارة ومراقبة العمليات
يجب تقييم درجة حرارة قطعة العمل الفعلية في ظل ظروف الإنتاج التمثيلية.
البيرومترات بالأشعة تحت الحمراء يمكن استخدامها لمراقبة درجة حرارة عدم التلامس حيث يكون ترتيب القياس مناسبًا لحالة المادة والسطح.
للتطبيقات التي تتطلب توزيعًا معينًا لدرجة الحرارة الداخلية, قد لا تصف قياسات السطح وحدها الحالة الحرارية لقطعة العمل بشكل كامل.
يجب التحقق من صحة العملية باستخدام مواد تمثيلية وأبعاد قطع العمل بدلاً من الاعتماد فقط على إعدادات المولد الاسمية.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
مراجع
1. مجموعة الحث الحراري, التسخين التعريفي والمعالجة الحرارية للسحابات.
2. اياكس توكو, أنظمة تصنيع السحابة.
3. أمبريل, أسلاك الفولاذ ذات الرأس الساخن: إنشاء مسامير.
4. أمبريل, قضبان تسخين لدرفلة الخيوط لإنشاء أدوات تثبيت.
5. سي اي ايه الولايات المتحدة الأمريكية, قفل: حلول التدفئة التعريفي لصناعة السحابات.
تحتاج إلى التسخين التعريفي لتصنيع أدوات التثبيت?
أرسل لنا المواد السحابة الخاصة بك, الأبعاد, طريقة التشكيل وحجم الإنتاج. يمكن لشركة KECHUANG تقييم ترتيب التسخين التعريفي المناسب لرأسك الساخن, تشكيل الجوز, تشكيل دافئ أو خط لف الخيط.


