
Aquecimento por indução para fabricação de fixadores: Título quente, Formação de nozes e formação a quente
Como o pré-aquecimento por indução apoia a produção de parafusos, Parafusos e Porcas
O aquecimento por indução é usado na fabricação de fixadores para pré-aquecer fio de metal, hastes e blanks antes das operações de conformação. Permite que os fabricantes aqueçam seções selecionadas de uma peça pouco antes da deformação, tornando-o adequado para cabeçalho quente, aplicações de conformação a quente de nozes e conformação a quente.
Para linhas de produção de fabricação de parafusos, parafusos, porcas e outros fixadores industriais, o arranjo de aquecimento depende do material, dimensões da peça de trabalho, método de formação e ciclo de produção necessário.
Resposta rápida
O aquecimento por indução na fabricação de fixadores é usado principalmente antes da conformação a quente ou a quente. As aplicações típicas incluem o aquecimento das extremidades do fio de aço para parafusos e cabeçotes, pré-aquecimento de porcas antes do forjamento a quente, e aquecer o estoque do fixador antes do cabeçalho quente ou da laminação da linha. A área aquecida e a temperatura devem corresponder à seguinte operação de conformação, em vez de serem selecionadas apenas pela potência do equipamento.
2. Aquecimento por indução para cabeçote a quente de parafusos e porcas
3. Aquecimento por indução para formação de nozes a quente
4. Formação a Quente por Indução e Cabeçalho a Quente
5. Aquecimento por indução antes da laminação da linha
6. Fatores de processo que afetam o aquecimento de tarugos de fixadores
1. Onde o aquecimento por indução é usado na fabricação de fixadores?
A fabricação de fixadores inclui diversas operações de conformação de metal. Dependendo do produto e da rota de fabricação, o aquecimento por indução pode ser integrado antes de uma ou mais destas operações.
| Processo de Fabricação | Papel do aquecimento por indução |
|---|---|
| Aparafuse e aparafuse o título quente | Pré-aquece o fio ou a extremidade da haste antes da formação do cabeçote |
| Formação de nozes quentes | Aquece porcas em bruto ou estoque antes de forjar |
| Título quente | Pré-aquece o material antes da deformação a quente |
| Formação quente | Fornece aquecimento controlado antes das operações de conformação selecionadas |
| Lançamento de linha | Pré-aquece material de fixação ou peças brutas para processos específicos de laminação a quente ou a quente |
Nem todo fixador requer pré-aquecimento por indução. A descabeçamento a frio e a laminação convencional de roscas a frio continuam sendo processos de fabricação amplamente utilizados.
Aquecimento por indução torna-se relevante quando a rota de conformação selecionada requer preparação térmica adicional do material.
2. Aquecimento por indução para cabeçote a quente de parafusos e porcas
Como funciona o cabeçalho a quente por indução?
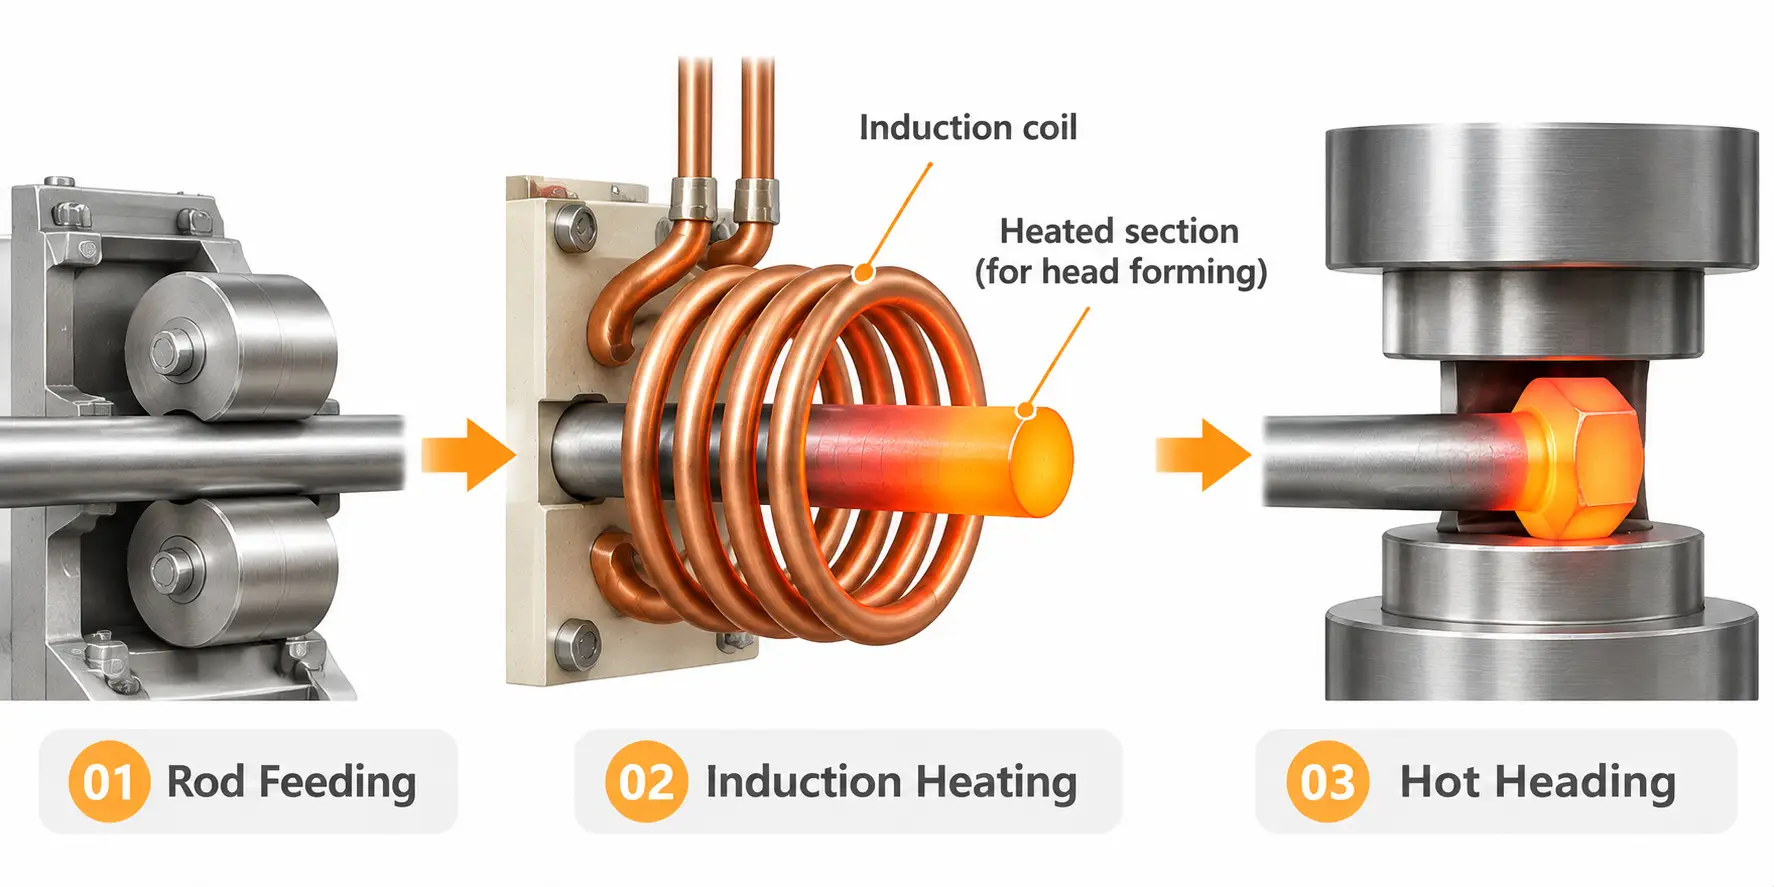
O cabeçalho a quente é uma operação de conformação usada para produzir as cabeças dos parafusos, parafusos e fixadores semelhantes. Uma seção de fio ou barra de metal é aquecida antes de ser comprimida por um punção ou matriz.
Em um processo de indução de cabeça quente, o fio ou haste passa por uma bobina de indução antes de entrar na estação de formação. Dependendo da peça de trabalho e do projeto do processo, o aquecimento pode ser concentrado perto da extremidade que se tornará a cabeça do fixador.
Depois de atingir a condição de formação necessária, o material aquecido se move para a máquina de rumo, onde a força compressiva molda a cabeça.
Por que o aquecimento localizado é importante?
Para muitas aplicações de parafusos e porcas, a região de formação da cabeça requer mais aquecimento do que a haste restante. O aquecimento por indução pode concentrar energia nesta área selecionada em vez de aquecer desnecessariamente toda a peça de trabalho.
O comprimento aquecido necessário e o perfil de temperatura dependem da geometria da cabeça, processo de material e deformação. Algumas aplicações requerem uma transição relativamente acentuada entre as seções aquecidas e não aquecidas, enquanto outros precisam de uma transição de temperatura mais gradual.
O artigo técnico da Inductotherm sobre aquecimento por indução de fixadores descreve o aquecimento seletivo de terminais de rótula e diferentes arranjos de indutores para aplicações de trabalho a quente e a quente.
3. Aquecimento por indução para formação de nozes a quente
Como o aquecimento por indução é usado na fabricação de nozes?
A formação de porcas a quente é outra aplicação do aquecimento por indução na produção de fixadores.
Dependendo da rota de fabricação, estoque de metal ou peças em bruto de porcas preparadas são aquecidas antes de entrar no equipamento de forjamento e conformação. O material aquecido é então deformado na geometria de porca necessária através das operações de formação apropriadas.
Em aplicações de formação de porcas por indução, o sistema de aquecimento é posicionado antes da estação de formação e prepara o material para a operação subsequente.
O que precisa ser considerado?
Ao contrário do cabeçalho do parafuso, onde o aquecimento é frequentemente concentrado na extremidade de uma haste, aplicações de formação de porcas podem exigir o aquecimento de uma porção maior da peça de trabalho.
O arranjo de aquecimento real depende de:
— Dimensões da porca e geometria da peça bruta
— Composição material
— O método de formação
— Temperatura de formação necessária
— Velocidade de produção e transferência de material
Ajax TOCCO identifica especificamente o cabeçote a quente e a formação de porcas como aplicações nas quais a indução é usada para pré-aquecer os fixadores antes do forjamento.
É importante distinguir a formação de nozes a quente da formação de nozes a frio. O aquecimento por indução é relevante para rotas de fabricação que requerem preparação térmica, não para todos os processos de produção de nozes.
4. Formação a Quente por Indução e Cabeçalho a Quente
A conformação a quente é outra aplicação importante do aquecimento por indução na indústria de fixadores.
Ao contrário do forjamento a quente convencional, formação quente usa uma temperatura de material mais baixa e ainda fornece assistência térmica durante a deformação. O objetivo é melhorar a conformabilidade do material nas condições de fabricação selecionadas.
Título Quente
O cabeçalho a quente é uma operação de cabeçalho realizada sob condições de formação a quente.
O fio, a haste ou o fixador em branco são aquecidos antes de entrar na máquina de rumo. O material aquecido é então comprimido para produzir a cabeça ou formato necessário.
Dependendo do material e da geometria da peça, O rumo quente pode ser considerado quando os fabricantes precisam alterar as cargas de formação, fluxo de material ou condições de ferramentas em comparação com a conformação a frio.
Outras aplicações de conformação a quente
A conformação a quente por indução não se limita ao título. Também pode ser aplicado a operações selecionadas de laminação de roscas e forjamento único.
CEIA identifica rumo, laminação de roscas e forjamento simples como aplicações de conformação a quente na fabricação de fixadores.
Os termos título quente, O cabeçalho a quente e a conformação a quente não devem ser tratados como intercambiáveis. O título descreve a operação de conformação, enquanto quente e morno descrevem as condições térmicas sob as quais a deformação ocorre.
A temperatura apropriada depende da liga, condição do material e requisitos de formação. Não existe uma faixa única de temperatura que se aplique a todos os materiais e aplicações de fixadores.
5. Aquecimento por indução antes da laminação da linha
A laminação de roscas é uma operação importante na fabricação de parafusos e porcas. Ele forma roscas externas pressionando a peça entre as matrizes, em vez de cortar as roscas.
A laminação de rosca convencional é comumente realizada a frio. No entanto, alguns processos de fabricação usam aquecimento por indução antes da laminação de rosca a quente ou a quente.
Por que o pré-aquecimento é usado antes da laminação da linha?
Dependendo do material e dos requisitos de formação, o pré-aquecimento pode alterar a resistência do material à deformação e seu comportamento durante a laminação.
Um sistema de aquecimento por indução pode ser instalado antes da máquina laminadora de rosca para preparar a seção necessária da peça bruta do fixador.
Dois tipos de aplicações devem ser distinguidos:
•Aquecimento do estoque antes da conformação a quente e laminação de roscas: As hastes ou peças brutas são aquecidas antes de uma operação subsequente de conformação a quente que inclui a formação de roscas.
•Pré-aquecimento localizado antes da laminação da linha quente: Uma seção selecionada de uma peça bruta de fixação já preparada é aquecida antes de entrar na laminadora.
O arranjo de aquecimento depende do processo de rosqueamento, geometria da peça, ciclo de material e produção.
Ambrell documenta aplicações envolvendo aquecimento por indução de hastes de fixação e peças brutas para conformação a quente e laminação de roscas. CEIA também descreve arranjos de pré-aquecimento integrados com máquinas de laminação de roscas.
O aquecimento por indução antes da laminação da rosca é, portanto, uma aplicação específica de fabricação, não é um requisito para todas as linhas de produção de parafusos e porcas.
6. Fatores de processo que afetam o aquecimento de tarugos de fixadores
O desempenho de um processo de aquecimento por indução depende da combinação do arranjo de aquecimento com a peça e da operação de conformação..
Dimensões do material e da peça
Aço, aço inoxidável, titânio e outros materiais de fixação têm diferentes, propriedades magnéticas e térmicas.
O diâmetro, a forma da seção transversal e o comprimento da peça também afetam a forma como a energia é transferida e como o calor se desenvolve dentro do material.
Um arranjo de aquecimento projetado para fios de pequeno diâmetro não pode ser aplicado automaticamente a um fixador maior sem avaliar os requisitos do processo.
Comprimento aquecido e posição de aquecimento
O área de aquecimento necessária depende da seguinte operação de formação.
Para cabeçalho do parafuso, a extremidade da haste pode exigir aquecimento localizado. Outras aplicações podem exigir uma seção aquecida maior ou um perfil de temperatura diferente ao longo da peça de trabalho.
Frequência, Energia e tempo de aquecimento
Esses parâmetros trabalham juntos para determinar o comportamento de aquecimento.
A frequência influencia a distribuição da corrente induzida, enquanto a potência e o tempo de aquecimento influenciam a taxa e a quantidade de energia fornecida à peça de trabalho.
A combinação apropriada depende das propriedades do material, dimensões da peça de trabalho, distribuição de temperatura necessária e ciclo de produção.
Tempo de transferência e velocidade de produção
O material continua a perder calor depois de sair da bobina de indução.
O tempo entre o aquecimento e a conformação pode, portanto, influenciar a temperatura real quando a peça chega à prensa de cabeçalho ou à máquina de laminação.
Para produção automatizada de fixadores, o ciclo de aquecimento, a sequência de alimentação e formação de material precisa ser coordenada.
Medição de temperatura e monitoramento de processos
A temperatura real da peça deve ser avaliada sob condições de produção representativas.
Pirômetros infravermelhos pode ser usado para monitoramento de temperatura sem contato, onde o arranjo de medição é adequado às condições do material e da superfície.
Para aplicações que exigem uma distribuição de temperatura interna específica, medições de superfície por si só podem não descrever completamente a condição térmica da peça de trabalho.
O processo deve ser validado usando materiais representativos e dimensões da peça em vez de depender apenas das configurações nominais do gerador.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Referências
1. Grupo Inductotherm, Aquecimento por indução e tratamento térmico de fixadores.
2. Ajax TOCCO, Sistemas de fabricação de fixadores.
3. Ambrell, Fio de aço de título quente: Criar parafusos.
4. Ambrell, Hastes de aquecimento para laminação de roscas para criar fixadores.
5. CEIA EUA, Fixador: Soluções de aquecimento por indução para a indústria de fixadores.
Precisa de aquecimento por indução para fabricação de fixadores?
Envie-nos o seu material de fixação, dimensões, método de formação e volume de produção. A KECHUANG pode avaliar o arranjo de aquecimento por indução correto para o seu produto quente, formação de nozes, linha de conformação a quente ou laminação de linha.


