
การเหนี่ยวนำความร้อนในการผลิตอากาศยาน: การใช้งาน, การควบคุมกระบวนการ, และการเลือกอุปกรณ์
คุณมีชิ้นส่วนการบินและอวกาศที่ต้องการความร้อนในจุดเดียว. ส่วนประกอบที่เหลือควรคงความเย็นไว้. เตาเผาคือคำตอบที่ผิดสำหรับปัญหานั้น.
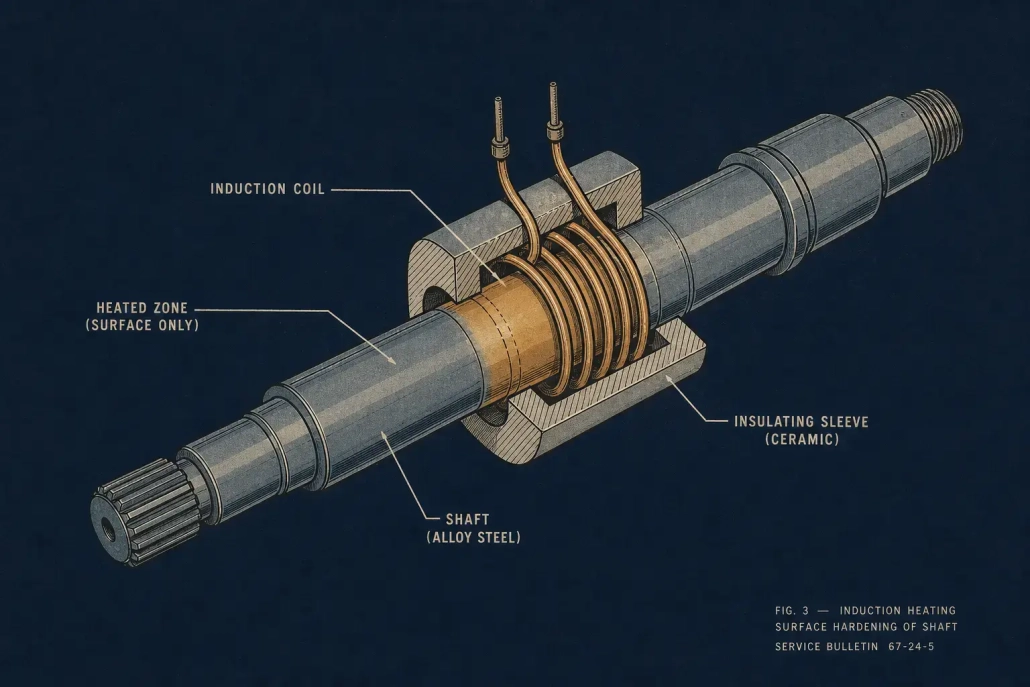
นั่นคือสิ่งที่ การเหนี่ยวนำความร้อนการผลิตการบินและอวกาศ พอดี. ควบคุมได้, พลังงานที่มีการแปล. ไม่แช่ทั้งชิ้นงาน. ไม่ต้องรอให้เตาเสถียร. แต่นี่คือสิ่งที่ - การเหนี่ยวนำไม่ใช่แบบพลักแอนด์เพลย์. มันเป็นแม่เหล็กไฟฟ้า. ผลลัพธ์ขึ้นอยู่กับโลหะผสม, รูปทรงเรขาคณิต, ความถี่, การออกแบบขดลวด, และตัวแปรเล็กๆ อีกหลายสิบตัวที่โต้ตอบกันทั้งหมด. หมุนหมายเลขเข้าไปแล้วคุณจะได้รับการควบคุมความร้อนอย่างเข้มงวด, ความบิดงอน้อยลง, รอบที่สั้นลง. นางสาว, และคุณทำเศษเหล็ก. หากคุณยังใหม่กับฟิสิกส์พื้นฐาน, การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ ครอบคลุมพื้นฐาน.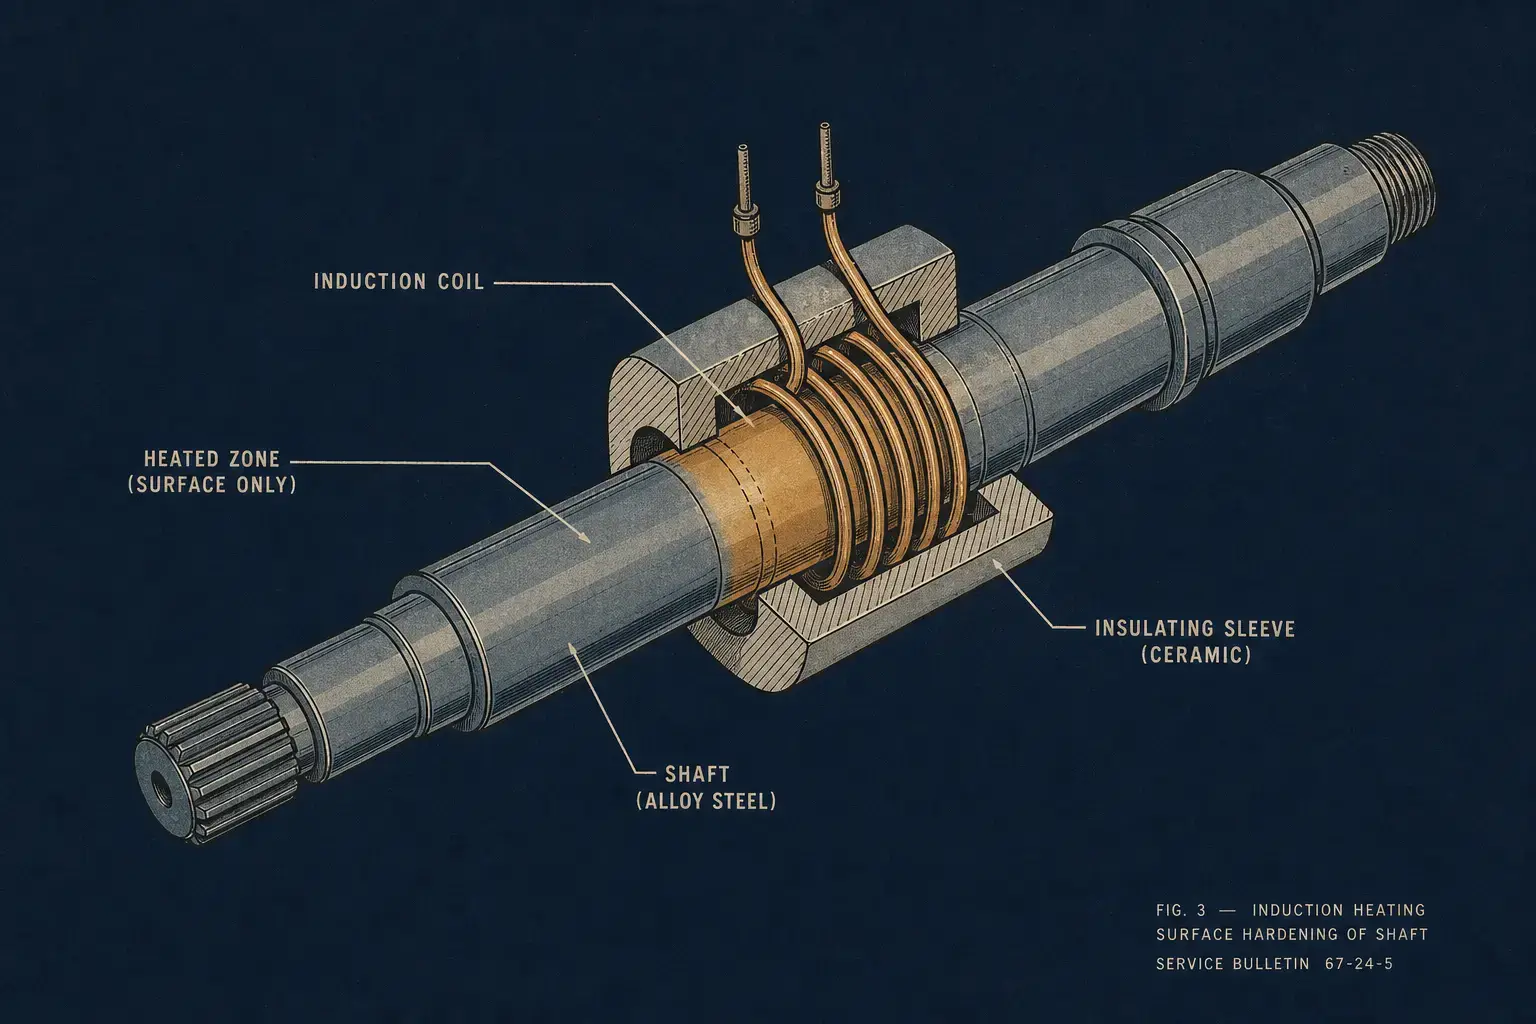
1. เหตุใดการทำความร้อนแบบเหนี่ยวนำจึงเหมาะกับการผลิตด้านการบินและอวกาศ
ชิ้นส่วนการบินและอวกาศหมายถึงวัสดุราคาแพง, ความอดทนที่แน่นหนา, และเอกสารมากมาย. โยนชิ้นส่วนทั้งหมดลงในเตาเผา และคุณกำลังเพิ่มการสัมผัสความร้อนโดยไม่จำเป็น ซึ่งมีความเสี่ยงต่อการบิดเบือนมากขึ้น, รอบอีกต่อไป, การจัดการมากขึ้น.
การเหนี่ยวนำความร้อนชิ้นงานโดยตรงด้วยพลังงานแม่เหล็กไฟฟ้า. ไม่มีเปลวไฟ. ไม่มีองค์ประกอบรังสี. รูปแบบความร้อนเป็นหน้าที่ของคุณสมบัติของวัสดุ, ความถี่, รูปทรงของขดลวด, ตำแหน่งส่วนหนึ่ง, และระดับพลังงาน. ปรับส่วนผสมให้เหมาะสม แล้วความร้อนจะไปถึงจุดที่คุณต้องการ, ในอัตราทางลาดที่คุณต้องการ, ทุกรอบ.
บนพื้น, วิศวกรไม่เลือกการเหนี่ยวนำเพราะมันฟังดูไฮเทค. พวกเขาเลือกมันเพราะมันแก้ปัญหาเฉพาะที่เตาเผาไม่สามารถสัมผัสได้:
— อุ่นคุณสมบัติหนึ่ง. ปล่อยให้ส่วนที่เหลืออยู่คนเดียว.
- ตัดขั้นตอนการจัดการ. รอบที่สั้นกว่าเส้นทางเตาเผาใดๆ.
— ไม่มีผลพลอยได้จากการเผาไหม้. สะอาดกว่าเปลวไฟ.
- ขับเคลื่อนด้วยสูตร. ควบคุมด้วย PLC. ทำซ้ำได้.
— โปรไฟล์ที่ตรวจสอบย้อนกลับได้สำหรับการผลิตที่ผ่านการรับรอง.
แอปพลิเคชันที่ดีที่สุดไม่ใช่จุดที่การเหนี่ยวนำเร็วกว่า. พวกเขากำลังควบคุมอยู่ ตำแหน่ง ความร้อนจะไป—และในจุดไหนไม่—สร้างความแตกต่างระหว่างกระบวนการที่มั่นคงกับการปวดหัวอย่างต่อเนื่อง.
2. การใช้งานทั่วไปด้านการบินและอวกาศสำหรับการทำความร้อนแบบเหนี่ยวนำ
การเหนี่ยวนำจะเกิดขึ้นในการผลิตชิ้นส่วน, เครื่องมือ MRO, และการบำบัดความร้อนแบบพิเศษ. ทั่วทุกแห่ง, สองสิ่งที่สำคัญ: ความสามารถในการทำซ้ำและโซนได้รับผลกระทบจากความร้อนที่คุณสามารถควบคุมได้จริง. ต่อไปนี้เป็นวิธีเทียบเคียงกับกระบวนการการบินและอวกาศที่พบบ่อยที่สุด.
| กระบวนการ | ชิ้นส่วนการบินและอวกาศทั่วไป | อะไรเป็นตัวกำหนดความสำเร็จ |
|---|---|---|
| การชุบแข็งด้วยเหนี่ยวนํา | เส้นโค้ง, เพลาหมุน, ฟันเฟือง, ที่นั่งตลับลูกปืน, ส่วนประกอบตัวกระตุ้น | การออกแบบขดลวด, ความเร็วในการสแกน, เวลาการชุบแข็ง, ความถี่ตรงกับความลึกของตัวพิมพ์ |
| การบัดกรีด้วยเหนี่ยวนำ | การประกอบท่อ, เรือนเซนเซอร์, ข้อต่อ, ส่วนประกอบของระบบของเหลว | ข้อต่อฟิตติ้ง, ตำแหน่งฟิลเลอร์, การควบคุมบรรยากาศหรือฟลักซ์, เวลาการแช่ |
| การยึดแบบหดตัว | ตลับลูกปืน, วงแหวน, ปลอก, บูช - อะไรก็ได้ที่เหมาะกับการรบกวน | การขยายตัวที่คาดการณ์ได้, การปิดอุณหภูมิที่ตั้งไว้, การจัดตำแหน่งชิ้นส่วน |
| การอุ่นแบบแปลน | รอยเชื่อม, เส้นกาว, พื้นที่เคลือบ, โซนการรักษาแบบคอมโพสิต | การตรวจสอบความร้อนภายในหน้าต่างกระบวนการแคบ |
การชุบแข็งด้วยเหนี่ยวนํา
การชุบแข็งแบบเลือกเฉพาะทําให้เคสแข็งทับแกนแข็ง — สิ่งที่พื้นผิวสึกหรอบนสไปรน์, แบริ่ง, ฟันเฟือง, และที่นั่งตลับลูกปืนต้องการ. เฉพาะบริเวณเป้าหมายเท่านั้นที่ถึงอุณหภูมิการเปลี่ยนแปลง, ดังนั้นการบิดเบี้ยวจึงต่ํากว่าการชุบแข็งในเตา. การจับ: การชุบแข็งด้วยเหนี่ยวนำ ดีขึ้นอยู่กับการออกแบบขดลวด, ความเร็วในการสแกน, การควบคุมการแข็ง, และการจับคู่ความถี่. เปลี่ยนหนึ่งอย่างแล้วโปรไฟล์ความแข็งจะเปลี่ยน. ข้อบกพร่องทั่วไปของการเหนี่ยวนําการชุบแข็ง เกือบทุกครั้งจะย้อนกลับไปที่ตัวแปรเหล่านั้นที่ลอยตัว.
การประสานแบบเหนี่ยวนำ
การประกอบท่อ, เรือนเซนเซอร์, ข้อต่อ, ข้อต่อระบบของเหลว — การบัดกรีด้วยการเหนี่ยวนำ ให้ความร้อนแก่ข้อต่อโดยไม่ต้องปรุงอาหารส่วนที่เหลือ. การแข่งขัน, บรรยากาศเฉื่อย, ฟลักซ์, ระยะห่างของข้อต่อที่ควบคุมได้ — การตั้งค่าจะโค้งงอรอบๆ โลหะผสมและข้อมูลจำเพาะ.
การเข้าถึงอุณหภูมิการบัดกรีนั้นตรงไปตรงมา. รักษาข้อต่อให้ฟิตขึ้น, ตำแหน่งฟิลเลอร์, ความสม่ำเสมอของความร้อน, เวลาการแช่, บรรยากาศ, และอัตราการทำความเย็นทั้งหมดเป็นข้อมูลจำเพาะพร้อมกัน นั่นคือส่วนที่แยกกระบวนการที่เชื่อถือได้ออกจากตัวสร้างการทำงานซ้ำ.
การยึดแบบหดรัด
ตลับลูกปืน, วงแหวน, ปลอก, บุชชิ่ง: สิ่งใดก็ตามที่มีสัญญาณรบกวนพอดีจะขยายออกอย่างหมดจดภายใต้การเหนี่ยวนำ. ไม่มีเปลวไฟ. ไม่ต้องรอเตาอบ. เป้าหมายไม่ใช่โลหะวิทยา แต่เป็นการขยายตัวทางความร้อนที่คาดการณ์ได้. อุ่นส่วนประกอบด้านนอกตามอุณหภูมิที่ตั้งโปรแกรมไว้ จากนั้นส่วนประกอบจะตกลงพร้อมกัน. ทำซ้ำได้. น่าเบื่อ, สม่ำเสมอ. นั่นคือประเด็น.
พันธะ, การถ่ายเท, และการอุ่นล่วงหน้า
อุ่นก่อนการเชื่อม. การเปิดใช้งานกาว. เคลือบรักษา. ทุกสิ่งต้องการความร้อนที่ได้รับการควบคุม โดยไม่เกิดความช้าหรือการสัมผัสในวงกว้างที่คุณได้รับจากเครื่องทำความร้อนแบบกระจาย. คอมโพสิต, การเคลือบ, โครงสร้างผนังบาง — สิ่งเหล่านี้มีหน้าต่างกระบวนการวัดเป็นองศาหลักเดียว. การเหนี่ยวนำให้ความร้อน. การพิสูจน์ว่าอุณหภูมิยังคงอยู่ในระดับที่ควรอยู่ คือจุดที่งานจริงเกิดขึ้น.
การอบชุบโลหะผสมเฉพาะทาง
เหล็ก, โลหะผสมกับนิกเกิล, ไทเทเนียม, อลูมิเนียม — การเหนี่ยวนำไฟฟ้าสามารถจัดการได้ทั้งหมด, แต่ไม่ใช่ทุกข้อกำหนดการอบชุบจะเหมาะกับการเหนี่ยวนำไฟฟ้า. การแช่เป็นเวลานาน. ความสม่ำเสมอทั่วทั้งชิ้นส่วน. สิ่งเหล่านี้ควรอยู่ในเตาอบ. การเหนี่ยวนำไฟฟ้าคุ้มค่าตรงที่การให้ความร้อนแบบเลือกได้, รวดเร็ว, ระบุตำแหน่งได้แม่นยำ คือจุดประสงค์ของกระบวนการ, ไม่ใช่การประนีประนอม.
3. วัสดุและการพิจารณากระบวนการ
เริ่มจากวัสดุ. ความต้านทานไฟฟ้า, การซึมผ่านของแม่เหล็ก, ความนำความร้อน, รูปทรงชิ้นส่วน, อุณหภูมิเป้าหมาย - ห้าสิ่งเหล่านี้กำหนดว่าการเหนี่ยวนำทำงานได้ง่ายหรือไม่, ทำงานด้วยความพยายาม, หรือไม่สมเหตุสมผลเลย.
| วัสดุ | แม่เหล็กใต้กูรี? | การนำความร้อน | การเปลี่ยนแปลงอะไรสำหรับการเหนี่ยวนำ |
|---|---|---|---|
| คาร์บอน / เหล็กอัลลอย | ได้ | ปานกลาง | ตรงไปตรงมา. ปรับความถี่สำหรับเป้าหมายความลึกของกรณีและปัญหา. การเปลี่ยนผ่านของ Curie จะเปลี่ยนพฤติกรรมการให้ความร้อนในช่วงกลางรอบ — มีส่วนสำคัญในโปรไฟล์กำลัง. |
| โลหะผสมนิกเกิล (Inconel 718, 625, ฯลฯ) |
ไม่ใช่ | ต่ำกว่าเหล็ก | จำเป็นต้องมีความหนาแน่นของพลังงานที่สูงขึ้น. สังเกตจุดร้อนที่ขอบและการเปลี่ยนแปลงส่วนต่างๆ. เกรดที่ไวต่อออกซิเดชันจำเป็นต้องมีการควบคุมบรรยากาศ. |
| โลหะผสมไทเทเนียม (Ti-6Al-4V, ฯลฯ) |
ไม่ใช่ | ต่ำ | การให้ความร้อนพื้นผิวอย่างรวดเร็ว, แต่การควบคุมออกซิเดชันเป็นสิ่งสำคัญ. ค่าการนำไฟฟ้าต่ำหมายถึงความร้อนไม่แพร่กระจายอย่างรวดเร็ว - ข้อต่อคอยล์ต้องถูกต้อง. |
| อลูมิเนียม | ไม่ใช่ | สูงมาก | กําลังสูง, จำเป็นต้องมีข้อต่อคอยล์แน่น. ความร้อนกระจายตัวได้รวดเร็ว ดังนั้นส่วนที่บางจึงต้องมีการควบคุมทางลาดอย่างระมัดระวัง. ไม่ใช่ฉากเหล็ก — เป็นสัตว์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง. |
ในการบินและอวกาศ, อุณหภูมิถึงยังไม่เพียงพอ. วิธีการทำความร้อนต้องรองรับสเป็คด้วย: ขีดจำกัดอัตราทางลาด, เวลาการแช่, ความสม่ำเสมอทั่วทั้งโซนร้อน, สภาพพื้นผิวในภายหลัง, ข้อจำกัดของบรรยากาศ, ความทนทานต่อการบิดงอ, เกณฑ์การยอมรับทางโลหะวิทยา, และเส้นทางการตรวจสอบและเอกสารประกอบทั้งหมด.
สำหรับชิ้นส่วนที่สำคัญ, การตรวจสอบความถูกต้องมีราคาแพง. เทอร์โมคัปเปิลแบบฝังในระหว่างการพัฒนา. ความสัมพันธ์ของอินฟราเรด. ความแข็งทะลุผ่าน. โครงสร้างจุลภาค. การแบ่งส่วนแบบทำลายล้าง. มันต้องใช้เวลา. งบประมาณสำหรับมัน.
และเรขาคณิตก็มีความสำคัญพอๆ กับเคมี. ขอบ, มุม, รู, ไหล่, สไปรัล, การเปลี่ยนเส้นผ่านศูนย์กลาง — การเหนี่ยวนำไม่ได้ให้ความร้อนในลักษณะที่ความร้อนให้กับกระบอกสูบที่เรียบ. ชิ้นส่วนการบินและอวกาศมีรูปทรงที่ลดน้ำหนักลง, ผนังบาง, รัศมีแคบ. สิ่งที่ทำให้การทำความร้อนสม่ำเสมอเป็นเรื่องยาก. รูปร่างคอยล์, การหมุนชิ้นส่วน, การสแกนการเคลื่อนไหว, ตัวรวมฟลักซ์, โปรไฟล์กำลัง - เครื่องมือทั้งหมดในกล่อง, แต่จะต้องทดสอบกับชิ้นส่วนจริง. โมเดลจะทำให้คุณใกล้ชิด. ส่วนบอกความจริง.
4. ความถี่, กำลังไฟ, และการตัดสินใจออกแบบคอยล์
การตัดสินใจสามประการกำหนดทุกกระบวนการปฐมนิเทศ: ความถี่, พลัง, และการออกแบบคอยล์. พวกเขากำหนดว่าความร้อนไปถึงที่ใด, มีความเข้มข้นแค่ไหน, และอุณหภูมิของชิ้นส่วนจะถึงเร็วแค่ไหน. พลาดอันใดอันหนึ่งและระบบที่เหลือไม่สามารถชดเชยได้.
ความถี่. ความถี่ที่สูงขึ้นจะผลักความร้อนไปยังพื้นผิว. ความถี่ต่ำจะขับให้ลึกยิ่งขึ้น. สำหรับการชุบแข็ง, หมายเลขที่คุณเลือกจะกำหนดความลึกของเคสและความกว้างของโซนการเปลี่ยนแปลงโดยตรง. สำหรับการเชื่อมประสานหรือการหดตัว, ความถี่ควบคุมว่าจะให้ความร้อนจอดที่ข้อต่อหรือกระจายผ่านส่วนต่างๆ. คำตอบที่ถูกต้องขึ้นอยู่กับประเภทของวัสดุ, เส้นผ่านศูนย์กลางชิ้นส่วนหรือความหนาของผนัง, ความลึกของความร้อนที่ต้องการ, เวลารอบการทํางาน, และไม่ว่าคุณจะให้ความร้อนที่พื้นผิวหรือพยายามให้ความร้อนทั่วทั้งหน้าตัด.
ระบบ 3–10 kHz บน 50 เพลาเหล็ก มม. ช่วยให้คุณใส่เคสได้ลึก. ส่วนเดียวกันที่ 200–400 kHz จะจำกัดให้คุณอยู่ที่ชั้นผิวบางๆ. ไม่เป็นเช่นกัน “ดีกว่า” — พวกเขาทำงานที่แตกต่างกัน. การเลือกความถี่ ดูรายละเอียดการแลกเปลี่ยนอย่างละเอียดมากขึ้น.
กำลังไฟ. พลังงานน้อยเกินไปและรอบการทำงานของคุณลาก. ความร้อนคืบคลานเข้าไปในบริเวณที่คุณไม่ต้องการให้ความร้อน. การควบคุมกระบวนการลอยไป. การสำรองพลังงานไว้มากเกินไปไม่เป็นปัญหาด้วยตัวมันเอง ตราบใดที่สามารถควบคุมและจับคู่กับคอยล์และสูตรได้. เมื่อทำการปรับขนาด, เรียงมวลชิ้นส่วนและปริมาตรความร้อนเทียบกับอุณหภูมิเป้าหมาย, เวลารอบการทํางาน, การสูญเสียความร้อนต่ออุปกรณ์ติดตั้งและการดับ, อัตราการผลิต, รอบการทำงาน (duty cycle), และครอบครัวส่วนใดก็ตามที่อาจชนเครื่องจักรนี้ลงที่ถนน.
อย่าเพิ่งถาม “กี่กิโลวัตต์.” ถามว่าระบบส่งพลังงานซ้ำได้รอบแล้วรอบเล่าภายใต้เงื่อนไขการผลิตหรือไม่ — การเสื่อมสภาพของคอยล์, การเปลี่ยนแปลงอุณหภูมิของน้ำ, ผู้ปฏิบัติงานเปลี่ยนกะ. นั่นคือตัวชี้วัดที่สำคัญ. การเลือกพลังงาน ครอบคลุมวิธีการปรับขนาด.
การออกแบบขดลวด. คอยล์คือส่วนที่ทุกอย่างมาบรรจบกับชิ้นส่วน. แหล่งจ่ายไฟที่ระบุอย่างถูกต้องซึ่งป้อนคอยล์ที่ออกแบบมาไม่ดียังคงสร้างชิ้นส่วนที่ไม่ดี. รูปทรงการบินและอวกาศมักต้องการคอยล์แบบสั่งทำพิเศษเสมอ — แบบกลมที่หาซื้อทั่วไปไม่ได้ให้รูปแบบหรือระยะห่างที่ถูกต้องแก่คุณ.
มีอะไรน่าดู: รูปร่างคอยล์และการนับรอบ, coupling gap, ชิ้นส่วนมีความทนทานต่อการวางตำแหน่งเท่าใด, ขนาดท่อทองแดงและความสามารถในการทำความเย็น, ไม่ว่าหัวฟลักซ์จะช่วยหรือไม่, ความสม่ำเสมอของสนาม, ขดลวดยึดถือกลไกได้อย่างไร, และมีใครสามารถสลับมันได้โดยไม่ต้องปรับเปลี่ยนในช่วงบ่ายหรือไม่.
บนชิ้นส่วนที่มีมูลค่าสูง, ความสามารถในการทำซ้ำของคอยล์ตลอดระยะเวลาหกเดือนมีความสำคัญมากกว่าประสิทธิภาพการทำงานของคอยล์ในวันแรก. หากรูปทรงของคอยล์เดินตาม 500 รอบต่างๆ, หรืออะไหล่ไม่ตรงกับรูปแบบความร้อนของต้นฉบับ, คุณมีปัญหาด้านคุณภาพที่จะแสดงขึ้นในการตรวจสอบ หรือแย่กว่านั้น, ในการให้บริการ.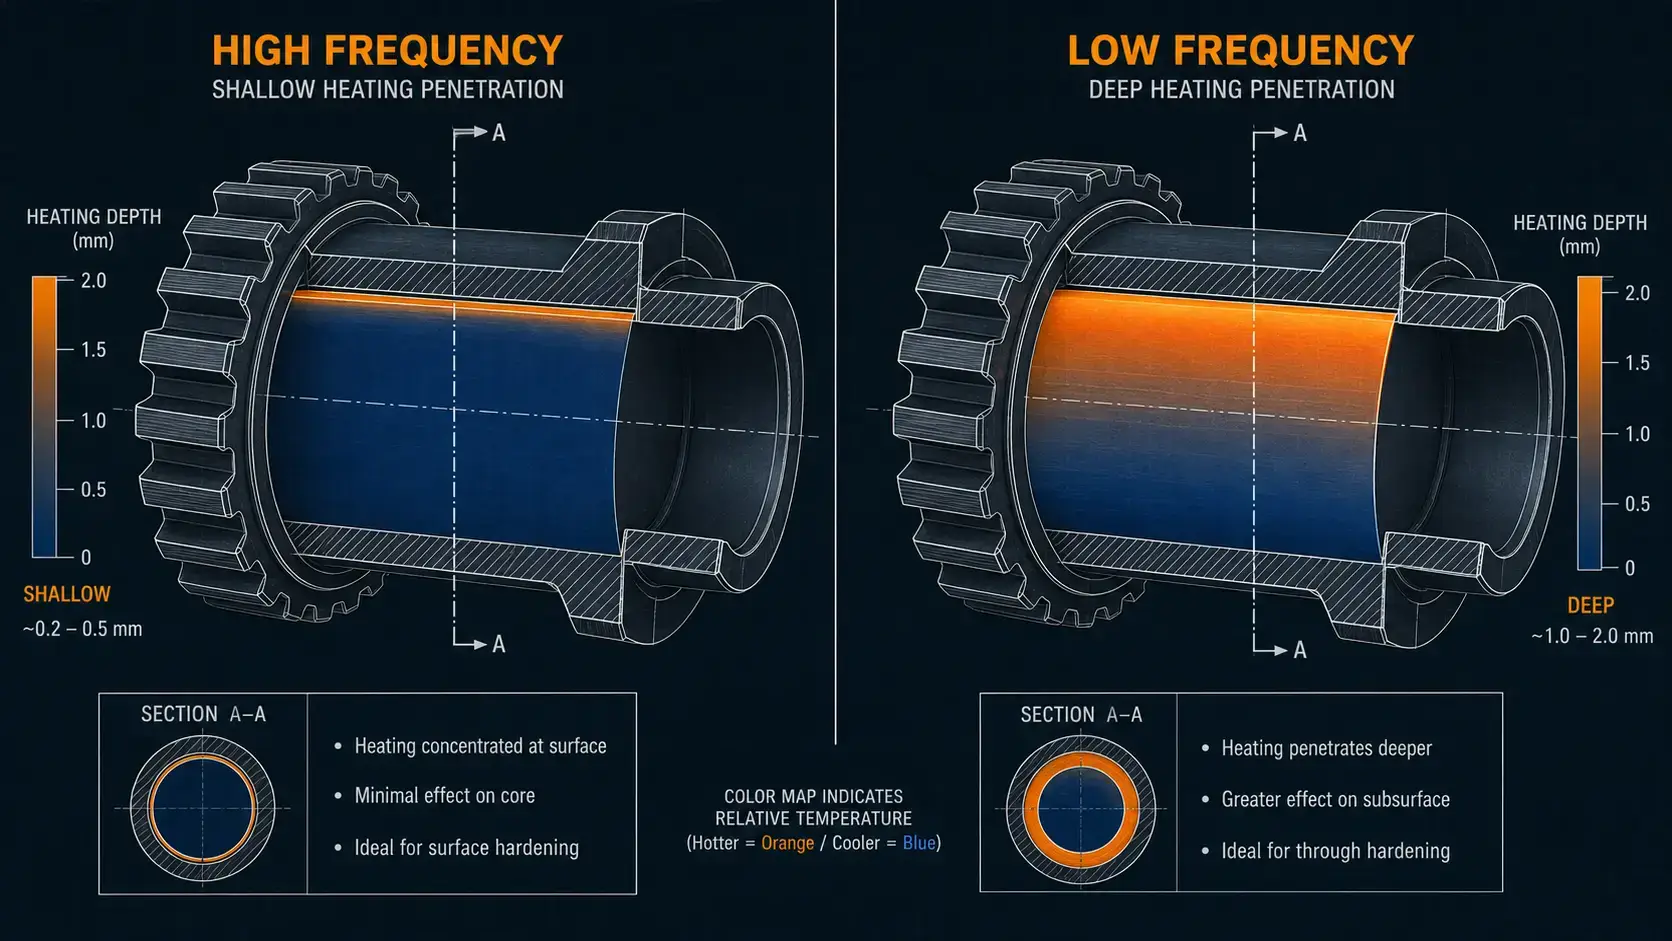
5. การควบคุมกระบวนการ, ระบบอัตโนมัติ, และการประกันคุณภาพ
การผลิตด้านการบินและอวกาศอยู่ภายใต้การควบคุมกระบวนการที่จัดทำเป็นเอกสาร. อุปกรณ์การเหนี่ยวนำต้องส่งสูตรที่ใช้ซ้ำได้, การส่งพลังงานที่ควบคุมได้, การตรวจสอบอุณหภูมิที่เพิ่มมูลค่า, และข้อมูลการผลิตที่สามารถตรวจสอบย้อนกลับได้.
คุมได้ขนาดไหน.? พึ่งพา. สถานี Shrink-Fit อาจต้องการเพียงการปิดตามอุณหภูมิและการยืนยันการมีอยู่ของชิ้นส่วนเท่านั้น. เซลล์ที่แข็งตัวซึ่งใช้งานส่วนประกอบที่มีความสำคัญต่อการบินจะต้องได้รับโปรไฟล์กำลัง, ควบคุมความเร็วการสแกน, เวลาการชุบแข็ง, การตรวจสอบการไหล, และล็อคสูตรอาหารพร้อมเส้นทางการตรวจสอบ.
ไพโรมิเตอร์เป็นค่าเริ่มต้น, แต่พวกเขาไม่ได้เข้าใจผิด. การเปลี่ยนแปลงการแผ่รังสี, ผิวชิ้นงาน, มุมมอง, ไอน้ำ, คราบแร่, การเคลื่อนไหวบางส่วน - ทั้งหมดนี้ทำให้การอ่านยุ่งเหยิง. เมื่อกระบวนการได้รับการตรวจสอบแล้ว, สูตรเวลาแห่งพลังบางครั้งยึดแน่นกว่าการไล่ตามสัญญาณไพโรมิเตอร์ที่กระเด้งไปมา. แอปพลิเคชันอื่นไม่สามารถทำงานได้หากไม่มีการตอบสนองอุณหภูมิแบบเรียลไทม์. ที่ฝากข้อมูลที่คุณตกไปนั้นขึ้นอยู่กับส่วนนั้น, วัสดุ, และข้อกำหนดด้านคุณภาพ. ทดสอบเลย. อย่าคิดเอาเอง.
การเหนี่ยวนำเล่นได้อย่างเป็นธรรมชาติกับหุ่นยนต์, โต๊ะดัชนี, สายพานลำเลียง, อุปกรณ์ติดตั้งแบบหมุน, และเซลล์ที่ควบคุมด้วย PLC. ในการบินและอวกาศ, กรณีที่แข็งแกร่งกว่าสำหรับระบบอัตโนมัตินั้นแทบจะไม่มีความเร็วเลย. การนำรูปแบบที่ขึ้นอยู่กับผู้ปฏิบัติงานออกจากกระบวนการที่ได้รับการรับรอง. การเลือกสูตรตามหมายเลขชิ้นส่วน. การจับมือบาร์โค้ดหรือ MES. การยืนยันการมีอยู่ของชิ้นส่วน. การตรวจสอบตำแหน่งคอยล์. การเคลื่อนไหวของเซอร์โวสแกน. ยืนยันการไหลดับ. การบันทึกอุณหภูมิ. ลูกโซ่ข้อผิดพลาด. การตรวจสอบน้ำหล่อเย็น. ไม่มีอะไรแปลกใหม่ แต่ทั้งหมดต้องทำงานร่วมกันโดยไม่ต้องมีคนดูแล.
น้ำหล่อเย็นไม่ได้รับความสนใจมากพอในการออกแบบระบบ. เมื่อมันล่องลอย - กระแสก็ลดลง, อุณหภูมิขาเข้าเพิ่มขึ้น, ค่าการนำไฟฟ้าคืบคลานขึ้น - คุณได้รับข้อผิดพลาดที่น่ารำคาญ, ขดลวดสุก, ผลผลิตลดลง, หรือความไม่สอดคล้องกันของความร้อนที่วินิจฉัยได้ยากเนื่องจากไม่มีใครเฝ้าดูน้ำ. อัตราการไหล, คุณภาพ, การนําไฟฟ้า, อุณหภูมิ, ความดัน, การกรอง: ข้อมูลจำเพาะพวกเขา. ติดตามพวกเขา. ระบบระบายความร้อนด้วยน้ำ สมควรได้รับส่วนของตนเองในแผ่นข้อมูลจำเพาะ.
6. การเลือกอุปกรณ์สำหรับการผลิตอากาศยาน
เริ่มต้นด้วยกระบวนการ, ไม่ใช่แคตตาล็อก. การกำหนดค่าระบบที่ถูกต้องมาจากตระกูลชิ้นส่วนของคุณ, ข้อกำหนดด้านเอกสารคุณภาพของคุณ, ปริมาณงานของคุณ, พื้นของคุณ, และใครจะเป็นผู้ดูแลรักษามัน. การทดสอบตัวอย่างดีกว่าการประมาณการใดๆ. สำหรับส่วนประกอบที่สำคัญ, ข้อมูลการทดสอบเป็นเพียงสิ่งเดียวที่สำคัญ.
ก่อนที่คุณจะโทรหาซัพพลายเออร์, มีคำตอบสำหรับสิ่งเหล่านี้:
— คุณสมบัติอะไรที่ต้องการความร้อน? วัสดุและโลหะผสมอะไร?
- อุณหภูมิ, ความแข็ง, ความลึกของชั้นแข็ง, หรือเกณฑ์ร่วมว่าอันไหนและเข้มงวดแค่ไหน?
— รอบเวลา, ปริมาณการผลิต, รอบการทำงาน (duty cycle)?
- โหลดแบบแมนนวล, กึ่งอัตโนมัติ, หรือไฟดับอัตโนมัติ?
— ข้อมูลการตรวจสอบใดบ้างที่ได้รับการบันทึกและไปที่ใด?
– สาธารณูปโภคภายในสถานที่? โครงสร้างพื้นฐานของน้ำหล่อเย็น?
— เครื่องนี้มีหมายเลขชิ้นส่วนกี่ชิ้น? พวกเขาเปลี่ยนบ่อยแค่ไหน?
- เปลี่ยนคอยล์: ใครทำมัน, ต้องเร็วแค่ไหน, ขั้นตอนการจัดตำแหน่งคืออะไร?
คำตอบเหล่านั้นทำให้ช่วงความถี่แคบลง, ระดับกำลังไฟ, แพลตฟอร์มการควบคุม, การจัดการทางกล, และแพ็คเกจทำความเย็น. ข้ามขั้นตอนนี้แล้วใบเสนอราคาที่คุณได้รับกลับมาจะเป็นการกำหนดค่ามาตรฐานของใครบางคน, ไม่ใช่ของคุณ. การเลือกอุปกรณ์ ครอบคลุมกรอบการทำงานที่กว้างขึ้น.
การกำหนดค่าระบบทำงานจากแหล่งจ่ายและคอยล์แบบสแตนด์อโลน (เหมาะสำหรับการทำความร้อนแบบธรรมดา) สู่เซลล์อัตโนมัติแบบครบวงจร (โดยทั่วไปแล้วการผลิตด้านการบินและอวกาศที่ผ่านการตรวจสอบแล้วต้องการอะไร). การโทรที่สำคัญเพียงครั้งเดียว: ซัพพลายเออร์เหนี่ยวนำจะควบคุมกระบวนการมากเพียงใดเทียบกับทีมบูรณาการภายในองค์กรของคุณ. ทำผิดแล้วคุณกำลังบูรณาการสองครั้ง.
การบำรุงรักษาไม่ได้หมายความว่า “มันมาพร้อมกับคู่มือ” ขดลวด, ท่อ, ดับชิ้นส่วน, เซ็นเซอร์, อุปกรณ์ติดตั้ง - อุปกรณ์สวมใส่ทั้งหมด. หากการสลับจะใช้เวลาเพียงครึ่งกะและไม่สามารถทำซ้ำได้, กระบวนการของคุณลอยไป และคนที่มีคุณภาพของคุณสังเกตเห็นก่อนที่เจ้าหน้าที่ซ่อมบำรุงของคุณจะทำ. มองหาการเข้าถึง, การวินิจฉัยที่ชัดเจน, พารามิเตอร์การตั้งค่าที่บันทึกไว้, และแผนคอยล์สำรองที่ใช้งานได้จริง. โดยเฉพาะอย่างยิ่งหากเครื่องนี้เป็นเครื่องที่ป้อนปัญหาคอขวด.
7. ข้อจำกัดในทางปฏิบัติและความเสี่ยงทางวิศวกรรม
การเหนี่ยวนำไม่ใช่คำตอบของทุกปัญหาเรื่องความร้อน. มันจะโดดเด่นเมื่องานถูกแปลเป็นภาษาท้องถิ่น, ซ้ำได้, และได้ประโยชน์จากความรวดเร็ว. มันเป็นเครื่องมือที่ผิดเมื่อคุณต้องการทำให้ชิ้นส่วนที่ซับซ้อนขนาดใหญ่มีอุณหภูมิสม่ำเสมอและเก็บไว้ที่นั่นเพื่อให้แช่นานขึ้น.
ความเสี่ยงที่ปรากฏในโลกความเป็นจริง:
— ขอบ, มุม, ส่วนที่บางจะร้อนเร็วกว่าตัวชิ้นส่วน. ทุกครั้ง.
— ข้อต่อคอยล์ไม่ดีหรือการวางตำแหน่งไม่ตรง → มีความร้อนสูงเกินไปเฉพาะที่.
— การเปลี่ยนแปลงทางเรขาคณิตแบบ Part-to-Part. ไม่ใช่ทั้งหมด “เหมือนกัน” ชิ้นส่วนเหมือนกัน.
— ไพโรมิเตอร์จะอยู่เมื่อพื้นผิวเสร็จสิ้น, ความสามารถในการแผ่รังสี, หรือการเปลี่ยนแปลงของไอน้ำ.
— การชุบแข็งเล็กน้อยในการชุบแข็ง — คุณจะไม่รู้จนกว่าการเคลื่อนที่ของความแข็งจะล้มเหลว.
— คอยล์ร้อนเกินไปจากการไหลของน้ำที่ดูดีบนภาพวาด.
- คอยล์เปลี่ยนไม่ตรงกับของเดิม. การเปลี่ยนแปลงกระบวนการ. ไม่มีใครตั้งค่าสถานะมัน.
สิ่งเหล่านี้ส่วนใหญ่ไม่ปรากฏขึ้นระหว่างการทดสอบเดินเครื่อง. พวกมันปรากฏขึ้นหลังจากการผลิตหกเดือน, เมื่อมีการเปลี่ยนอุปกรณ์คงที่, ขดลวดถูกเปลี่ยน, หรือมีรุ่นโลหะผสมใหม่เข้ามาในสายการผลิต. การทดสอบการใช้งาน, การออกแบบขดลวดอย่างรอบคอบ, การติดตั้งอุปกรณ์ที่เหมาะสม, และการตรวจสอบกระบวนการช่วยจับพวกมันได้มาก. การฝึกอบรมช่วยจับส่วนที่เหลือ.
| ถ้าคุณต้องการ… | การเหนี่ยวนำ | เตา |
|---|---|---|
| ความร้อนในบริเวณเฉพาะ, ส่วนที่เหลือเย็นอยู่ | ✓ | — |
| อุณหภูมิสม่ำเสมอทั้งชิ้น + การแช่นาน | — | ✓ |
| เพิ่มอุณหภูมิจากเย็นไปอุณหภูมิในไม่กี่นาที | ✓ | — |
| กระบวนการเป็นชุด ร้อยชิ้นที่เหมือนกัน | — | ✓ |
| ระบบอัตโนมัติแบบสายพาน, ขับเคลื่อนด้วยสูตร, สามารถตรวจสอบย้อนกลับได้ | ✓ | — |
| บรรยากาศควบคุม (สุญญากาศ, แก๊สเฉื่อย) | — | ✓ |
ในทางปฏิบัติ, ร้านจำนวนมากใช้ทั้งสองแบบ. การเหนี่ยวนำจะจัดการกับงานที่เลือก - การบัดกรี, การชุบน้ำแข็ง, เครื่องทำความร้อนประกอบ, อุ่นล่วงหน้า. เตาเผารองรับการประมวลผลความร้อนทั้งส่วน. พวกมันเสริมกัน. ไม่ใช่คู่แข่ง.
บรรทัดล่าง: การเหนี่ยวนำความร้อนการผลิตการบินและอวกาศ ได้มาแทนที่เมื่อคุณต้องการความร้อนเฉพาะที่, การส่งพลังงานซ้ำ, รอบที่สั้นลง, และกระบวนการที่บูรณาการกับอุปกรณ์การผลิตที่ได้รับการควบคุม. ความแตกต่างระหว่างระบบที่ทำงานและระบบที่ทำงานได้อย่างน่าเชื่อถือเป็นเวลาหลายปีนั้นขึ้นอยู่กับความถี่ที่ตรงกัน, พลัง, การออกแบบขดลวด, การทำความเย็น, ระบบอัตโนมัติ, และการตรวจสอบความถูกต้องเฉพาะส่วน — และแถบคุณภาพที่ต้องชัดเจน.
คำถามที่พบบ่อย
Q: ชิ้นส่วนอากาศยานประเภทใดเหมาะสำหรับการให้ความร้อนด้วยการเหนี่ยวนำ?
ก: เพลา, สไปรัล, เฟือง, พื้นผิวแบริ่ง, บุชชิ่ง, ปลอก, ข้อต่อ, และชุดท่อ — โดยพื้นฐานแล้วชิ้นส่วนใดก็ได้ที่คุณต้องการให้ความร้อนเฉพาะจุดแทนที่จะให้ความร้อนทั้งชิ้น. ชิ้นส่วนที่เหมาะที่สุดมักเป็นชิ้นส่วนที่การให้ความร้อนแบบเลือกใช้โดยตรงช่วยปรับปรุงความเสถียรเชิงมิติหรือความสม่ำเสมอของรอยต่อเมื่อเทียบกับกระบวนการเตา.
Q: คุณเลือกความถี่การเหนี่ยวนำที่เหมาะสมสำหรับชิ้นส่วนอากาศยานอย่างไร?
ก: การเลือกความถี่ขึ้นอยู่กับวัสดุ, รูปทรงชิ้นส่วน, ความลึกของความร้อนที่ต้องการ, และสิ่งที่คุณพยายามทำคือพื้นผิวแข็งขึ้น, ผ่านความร้อน, หรือ braze. ความถี่ที่สูงกว่าจะเน้นที่พื้นผิว; ความถี่ต่ำซึมลึกเข้าไปมากกว่า. การทดสอบการใช้งานกับชิ้นส่วนตัวแทนเป็นวิธีที่น่าเชื่อถือที่สุดในการล็อคชิ้นส่วน. การประมาณการทางทฤษฎีช่วยให้ช่วงแคบลง, แต่ไม่ได้แทนที่ข้อมูลการทดสอบจริง.
หารือเกี่ยวกับการใช้งานเครื่องทำความร้อนด้วยการเหนี่ยวนำการบินและอวกาศของคุณ
แชร์รูปทรงชิ้นส่วนของคุณ, วัสดุ, เป้าหมายกระบวนการ, และอัตราการผลิต. ทีมวิศวกรรมของเราสามารถช่วยกำหนดขนาดพลังงานเหนี่ยวนำ, ความถี่, การออกแบบขดลวด, และการกำหนดค่าระบบสำหรับการใช้งานด้านการบินและอวกาศของคุณ.


