
التسخين التعريفي في صناعة الطيران: التطبيقات, التحكم في العملية, واختيار المعدات
لديك جزء من الفضاء الجوي يحتاج إلى الحرارة في مكان واحد. يجب أن يظل باقي المكون باردًا. الفرن هو الحل الخاطئ لهذه المشكلة.
هذا هو المكان التدفئة التعريفي صناعة الطيران يناسب. متحكم فيه, الطاقة الموضعية. لا تمرغ الشغل كله. لا تنتظر حتى يستقر الفرن. ولكن هذا هو الأمر - الحث ليس مجرد توصيل وتشغيل. إنها كهرومغناطيسية. النتائج تعتمد على السبائك, الشكل الهندسي, التردد, تصميم الملف, وعشرات المتغيرات الأصغر التي تتفاعل جميعها. اطلبهم وستحصل على تحكم حراري محكم, انحراف أقل, دورات أقصر. يفتقد, وتقوم بعمل الخردة. إذا كنت جديدًا في الفيزياء الأساسية, كيف يعمل التسخين بالحث يغطي الأساسيات.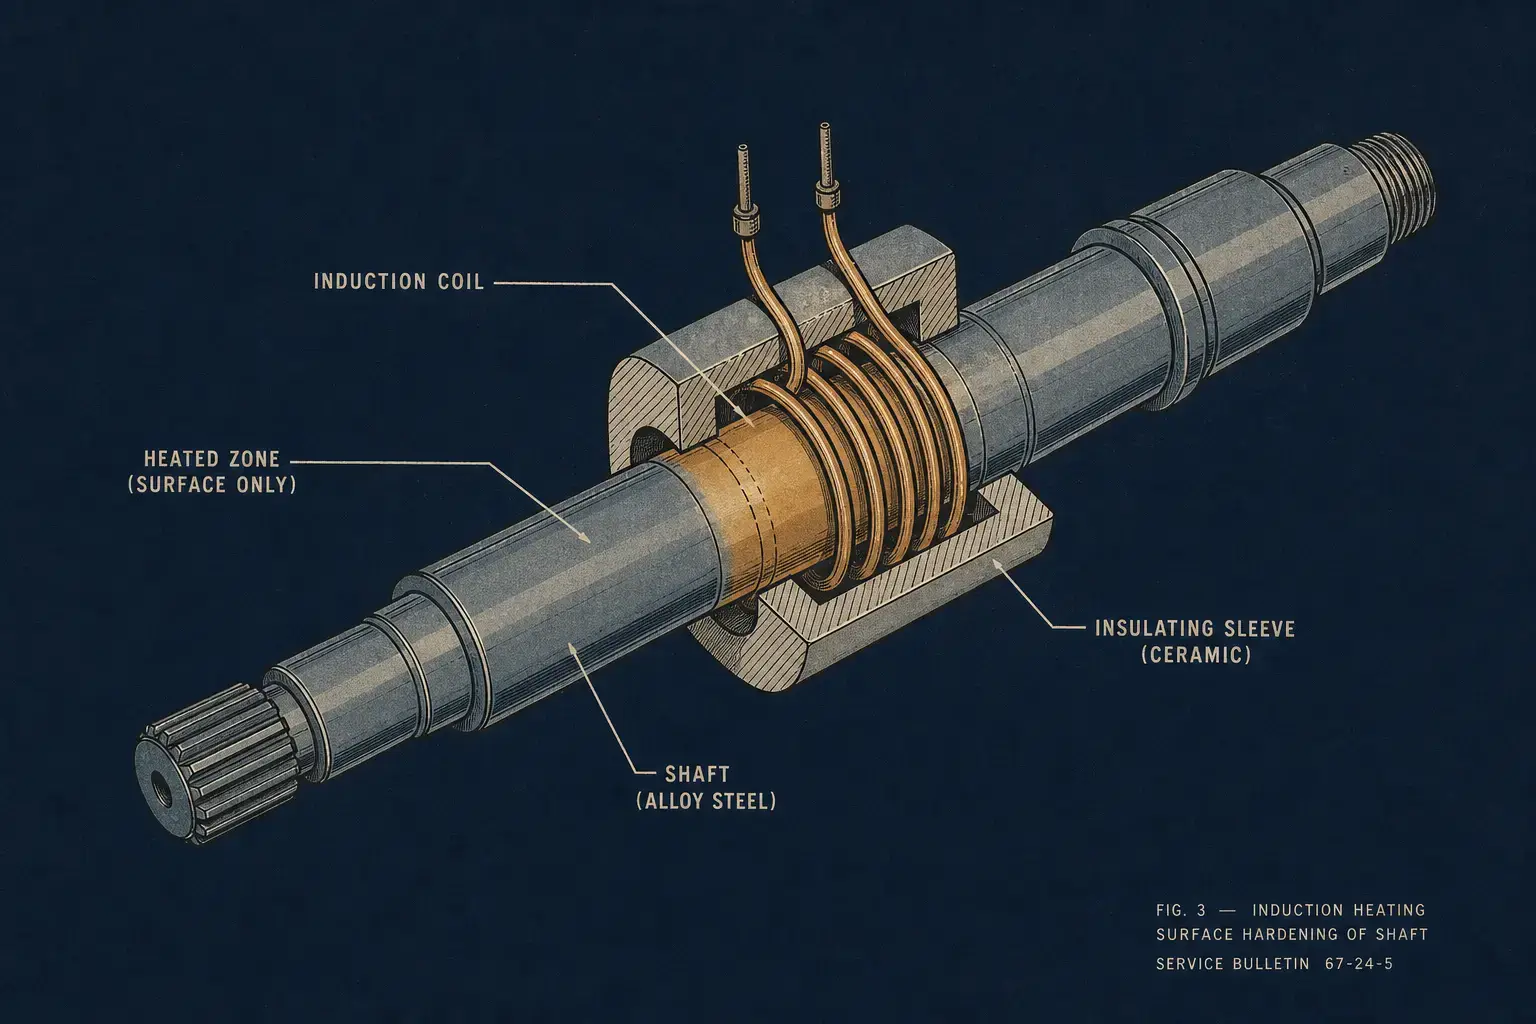
1. لماذا يناسب التسخين التعريفي صناعة الطيران؟
أجزاء الفضاء الجوي تعني مواد باهظة الثمن, التحمل الصارم, والكثير من الأعمال الورقية. قم بإلقاء الجزء بأكمله في الفرن وستضيف تعرضًا حراريًا لم تكن هناك حاجة إليه أبدًا - المزيد من خطر التشويه, دورات أطول, مزيد من التعامل.
يعمل الحث على تسخين قطعة العمل مباشرةً باستخدام الطاقة الكهرومغناطيسية. لا لهب. لا توجد عناصر مشعة. نمط الحرارة هو وظيفة لخصائص المواد, التردد, هندسة الملف, موقف جزء, ومستوى الطاقة. احصل على التركيبة الصحيحة وتهبط الحرارة في المكان الذي تريده بالضبط, بمعدل المنحدر الذي تحتاجه, كل دورة.
على الأرض, لا يختار المهندسون الحث لأنه يبدو عالي التقنية. إنهم يختارونه لأنه يحل مشاكل محددة لا يمكن للأفران لمسها:
— تسخين ميزة واحدة. اترك الباقي وشأنه.
- قطع خطوات المناولة. دورات أقصر من أي طريق فرن.
- لا توجد منتجات احتراق ثانوية. أنظف من اللهب.
- وصفة مدفوعة. تسيطر عليها PLC. قابل للتكرار.
— ملامح يمكن تتبعها للإنتاج المعتمد.
أفضل التطبيقات ليست حيث يكون الحث أسرع. إنهم حيث السيطرة حيث الحرارة تذهب - وحيث لا تذهب - تصنع الفرق بين عملية مستقرة والصداع المستمر.
2. تطبيقات الفضاء الجوي المشتركة للتدفئة التعريفي
يظهر الحث في تصنيع المكونات, أدوات MRO, والمعالجة الحرارية المتخصصة. عبر كل منهم, شيئين مهمين: التكرار ومنطقة متأثرة بالحرارة يمكنك التحكم فيها بالفعل. وإليك كيفية رسم الخرائط مقابل العمليات الفضائية الأكثر شيوعًا.
| عملية | أجزاء الفضاء الجوي النموذجية | ما الذي يقرر النجاح |
|---|---|---|
| التصلب بالحث | المفاتيح, مجلات رمح, أسنان التروس, مقاعد المحامل, مكونات المحرك | تصميم اللفائف, سرعة المسح, توقيت التبريد المفاجئ, تطابق التردد مع عمق الحالة |
| اللحام بالحث | تجميعات الأنبوب, علب أجهزة الاستشعار, التركيبات, مكونات نظام السوائل | التجهيز المشترك, وضع الحشوة, التحكم في الجو أو التدفق, وقت النقع |
| التركيب بالشد | المحامل, الحلقات, الأكمام, الجيوب — أي شيء بتركيب احتكاكي | التوسع المتوقع, إيقاف التشغيل عند درجة الحرارة المحددة, تموضع الجزء |
| التسخين المسبق الموضعي | وصلات اللحام, خطوط الالتصاق بالمواد اللاصقة, مناطق الطلاء, مناطق معالجة المركبات | التحقق الحراري داخل نوافذ العملية الضيقة |
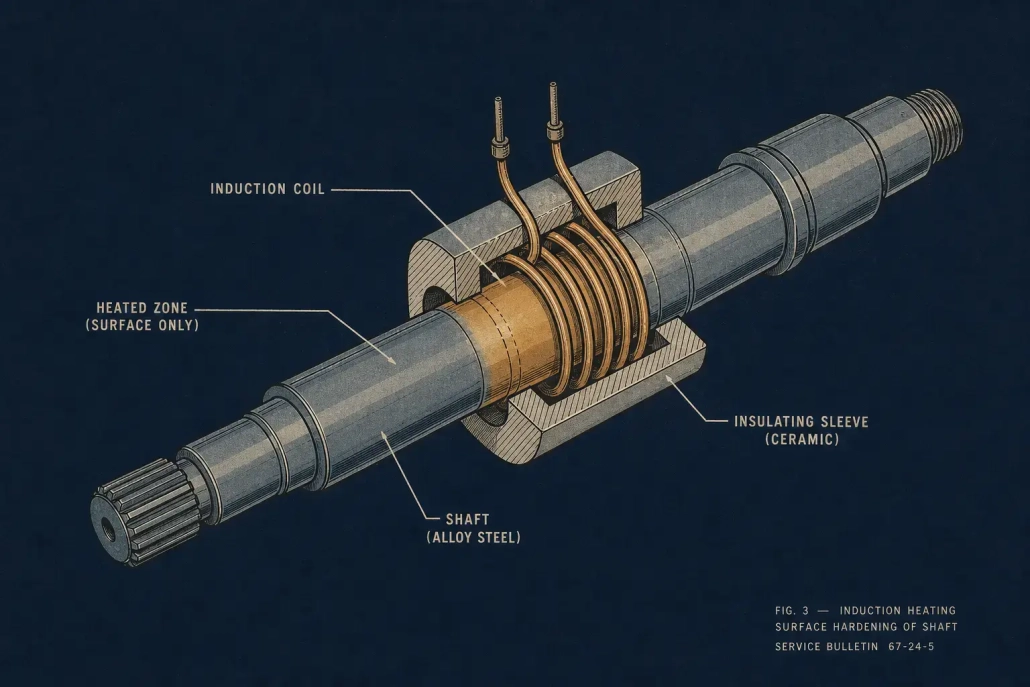
التصلب بالتحريض
التصلب الانتقائي يضع طبقة صلبة على قلب صلب — بالضبط ما تحتاجه الأسطح المقاومة للاهتراء على التروس, المحاور, أسنان التروس, وجلسات المحامل. يصل فقط المنطقة المستهدفة إلى درجة حرارة التحول, لذلك يكون التشوه أقل من التصلب في الفرن. الصيد: التقسية بالتحريض جودة العمل تعتمد فقط على تصميم الملف, سرعة المسح, التحكم في التخميد, وتوافق التردد. تغيير أحد هذه الأمور يؤدي إلى تغير ملف الصلابة. العيوب الشائعة في التصلب بالحث الكهربائي تقريبًا دائمًا تعود إلى واحدة من هذه المتغيرات التي تتحرك.
اللحام بالحث الكهربائي
تجميعات الأنبوب, علب أجهزة الاستشعار, التركيبات, وصلات نظام السوائل — اللحام بالحث يسخن الوصلة دون طهي باقي التجميع. الأدوات والتجهيزات, الجو الخامل, الفلكس, تباعد الوصلة المسيطر عليه — الإعداد يتكيف مع السبيكة والمواصفة.
الوصول إلى درجة حرارة اللحام عملية مباشرة. الحفاظ على تناسق الوصلة, وضع الحشوة, تجانس التسخين, وقت النقع, الجو, ومعدل التبريد، كل ذلك في المواصفات في وقت واحد - هذا هو الجزء الذي يفصل العملية الموثوقة عن مولد إعادة العمل.
تركيب ضاغط
المحامل, الحلقات, الأكمام, البشايات: أي شيء به تداخل مناسب يتوسع بشكل نظيف تحت الحث. لا لهب. لا يوجد فرن الانتظار. الهدف ليس تعدينيًا، بل هو تمدد حراري يمكن التنبؤ به. قم بتسخين المكون الخارجي إلى درجة حرارة مبرمجة وتسقط المجموعة معًا. قابل للتكرار. ممل, حتى. هذه هي النقطة.
الترابط, المعالجة أو التصلب, والتسخين المسبق
التسخين المسبق للحام. تفعيل اللاصق. علاج الطلاء. الجميع يحتاجون إلى حرارة مسيطرة دون البطء أو التعرض الواسع الذي تحصل عليه من سخانات الأشعة. المركبات, الطلاءات, الهياكل الرقيقة الجدران - هذه لها نوافذ معالجة تُقاس بدرجات مفردة. التسخين بالحث يوفر الحرارة. إثبات أن درجة الحرارة بقيت حيث ينبغي أن تكون هو المكان الذي يتم فيه العمل الحقيقي.
معالجة الحرارة للسبائك الخاصة
الصلب, سبائك النيكل, التيتانيوم, الألمنيوم - يمكن للحث التعامل مع الجميع, لكن ليست كل مواصفات معالجة الحرارة تترجم إلى الحث. النقع الطويل. تجانس الجزء بأكمله. هذه تنتمي إلى الفرن. يكسب الحث مكانته حيث يكون انتقائيًا, سريع, التدفئة الموجودة على وجه التحديد هي نقطة العملية, ليس حلا وسطا.
3. اعتبارات المواد والعملية
ابدأ بالمادة. المقاومية الكهربائية, النفاذية المغناطيسية, التوصيل الحراري, وشكل القطعة, درجة الحرارة المستهدفة - تلك الأشياء الخمسة تحدد ما إذا كان الحث يعمل بسهولة أم لا, يعمل بجهد, أو لا معنى له على الإطلاق.
| مادة | المغناطيسي أدناه كوري? | الموصلية الحرارية | ما هي التغييرات للتحريض |
|---|---|---|---|
| الكربون / فولاذ سبيكي | نعم | معتدل | واضح ومباشر. تم تعديل التردد لهدف عمق الحالة. يؤدي انتقال كوري إلى تغيير سلوك التسخين في منتصف الدورة - وهو ما يؤخذ في الاعتبار في تحديد مواصفات الطاقة. |
| سبائك النيكل (إنكونيل 718, 625, إلخ) |
لا | أقل من الفولاذ | هناك حاجة إلى كثافة طاقة أعلى. انتبه للنقاط الساخنة عند الحواف وتغييرات القسم. تحتاج الدرجات الحساسة للأكسدة إلى التحكم في الجو. |
| سبائك التيتانيوم (Ti-6Al-4V, إلخ) |
لا | منخفض | تسخين سطحي سريع, لكن التحكم في الأكسدة أمر بالغ الأهمية. الموصلية المنخفضة تعني أن الحرارة لا تنتشر بسرعة - يجب أن يكون اقتران الملف صحيحًا. |
| الألمنيوم | لا | عالية جدا | طاقة عالية, مطلوب اقتران لفائف ضيقة. تنتشر الحرارة بسرعة، لذا تحتاج الأجزاء الرقيقة إلى تحكم دقيق في المنحدر. ليس إعدادًا فولاذيًا – حيوان مختلف تمامًا. |
في الفضاء الجوي, الوصول إلى درجة الحرارة لا يكفي. يجب أن تدعم طريقة التدفئة المواصفة: حدود معدل الارتفاع, وقت النقع, التجانس عبر المنطقة المسخنة, حالة السطح بعد ذلك, قيود الغلاف الجوي, تحمل التشوه, معايير القبول الميكانيكية, وتتبع الفحص والوثائق المرتبط بكل ذلك.
بالنسبة للأجزاء الحرجة, التحقق يصبح مكلفًا. المستشعرات الحرارية المدمجة أثناء التطوير. التحقق بواسطة الأشعة تحت الحمراء. اختبارات الصلابة على المسار. الهيكل الدقيق. التقطيع التدميري. يستغرق الأمر وقتًا. خصص ميزانية لذلك.
وكيفية الشكل مهمة بنفس قدر الكيمياء. الحواف, الزوايا, ثقوب, الكتف, المسننات, تحولات القطر - لا يسخنها الحث بنفس الطريقة التي يسخن بها أسطوانة ملساء. تتميز أجزاء الفضاء الجوي بهندسة منخفضة الوزن, جدران رقيقة, نصف قطر ضيق. بالضبط الأشياء التي تجعل التسخين الموحد صعبًا. شكل لفائف, دوران الجزء, حركة المسح, مركِّزات الفيض المغناطيسي, ملف تعريف الطاقة - جميع الأدوات الموجودة في الصندوق, ولكن يجب اختبارها على أجزاء فعلية. النماذج تجعلك تقترب. أجزاء تقول الحقيقة.
4. التردد, الطاقة, وقرارات تصميم الملف
هناك ثلاثة قرارات تشكل كل عملية تعريفية: التردد, الطاقة, وتصميم لفائف. يحددون مكان هبوط الحرارة, مدى تركيزها, ومدى سرعة وصول الجزء إلى درجة الحرارة. افتقد أيًا منهم ولا يستطيع باقي النظام التعويض.
التردد. الترددات العالية تدفع الحرارة نحو السطح. الترددات المنخفضة تدفعها إلى العمق. للتقسية, يقوم الرقم الذي تختاره مباشرة بتعيين عمق الحالة وعرض المنطقة الانتقالية. للنحاس أو يتقلص المناسب, يتحكم التردد في ما إذا كانت الحدائق الحرارية عند المفصل أو تنتشر عبر القسم. الجواب الصحيح يعتمد على نوع المادة, قطر الجزء أو سمك الجدار, العمق المطلوب للتسخين, وقت الدورة, وما إذا كنت تقوم بتسخين السطح أو تحاول التسخين عبر المقطع العرضي بأكمله.
نظام 3-10 كيلو هرتز على أ 50 يمنحك العمود الفولاذي مم القدرة على العلبة العميقة. نفس الجزء عند 200-400 كيلو هرتز يحدك من طبقة سطحية رقيقة. ولا هو كذلك “أحسن” - يقومون بوظائف مختلفة. اختيار التردد يمشي من خلال المقايضات بمزيد من التفاصيل.
الطاقة. القليل جدًا من الطاقة وتسحب دوراتك. تزحف الحرارة إلى المناطق التي لا تريد تسخينها. الانجرافات التحكم في العملية. لا يمثل توفر قدر كبير جدًا من الطاقة مشكلة في حد ذاته - طالما أنه يمكن التحكم فيه ومطابقته للملف والوصفة. عند التحجيم, كومة جزء الكتلة والحجم الساخن ضد درجة الحرارة المستهدفة, وقت الدورة, فقدان الحرارة للتركيبات والإخماد, معدل الإنتاج, دورة العمل, وأي جزء قد تصطدم به العائلات بهذه الآلة على الطريق.
لا تسأل فقط “كم كيلووات.” اسأل ما إذا كان النظام يوفر دورة طاقة قابلة للتكرار تلو الأخرى في ظل ظروف الإنتاج - تقادم الملفات, تحول درجة حرارة الماء, مشغلي تغيير التحولات. هذا هو المقياس المهم. اختيار الطاقة يغطي منهجية التحجيم.
تصميم اللفائف. الملف هو المكان الذي يلتقي فيه كل شيء بالجزء. إن مصدر الطاقة المحدد بشكل صحيح والذي يغذي ملفًا مصممًا بشكل سيء لا يزال يصنع أجزاء سيئة. تتطلب هندسة الفضاء الجوي دائمًا ملفات مخصصة - فالجولات الجاهزة لن تمنحك النمط أو الخلوص الصحيح.
ماذا تشاهد: شكل الملف وعدد المنعطفات, coupling gap, ما مقدار التسامح مع تحديد المواقع للجزء, حجم أنبوب النحاس وقدرة التبريد, ما إذا كانت مكثفات التدفق تساعد, التوحيد الميداني, كيف يصمد الملف ميكانيكيا, وما إذا كان يمكن لأي شخص استبداله دون إعادة التنظيم بعد الظهر.
على أجزاء ذات قيمة عالية, إن تكرار الملف على مدى ستة أشهر يهم أكثر من كيفية أدائه في اليوم الأول. إذا كانت هندسة الملف تسير بعد ذلك 500 دورة, أو أن القطعة الاحتياطية لا تتطابق مع نمط الحرارة الأصلي, لديك مشكلة في الجودة ستظهر أثناء الفحص - أو ما هو أسوأ من ذلك, في الخدمة.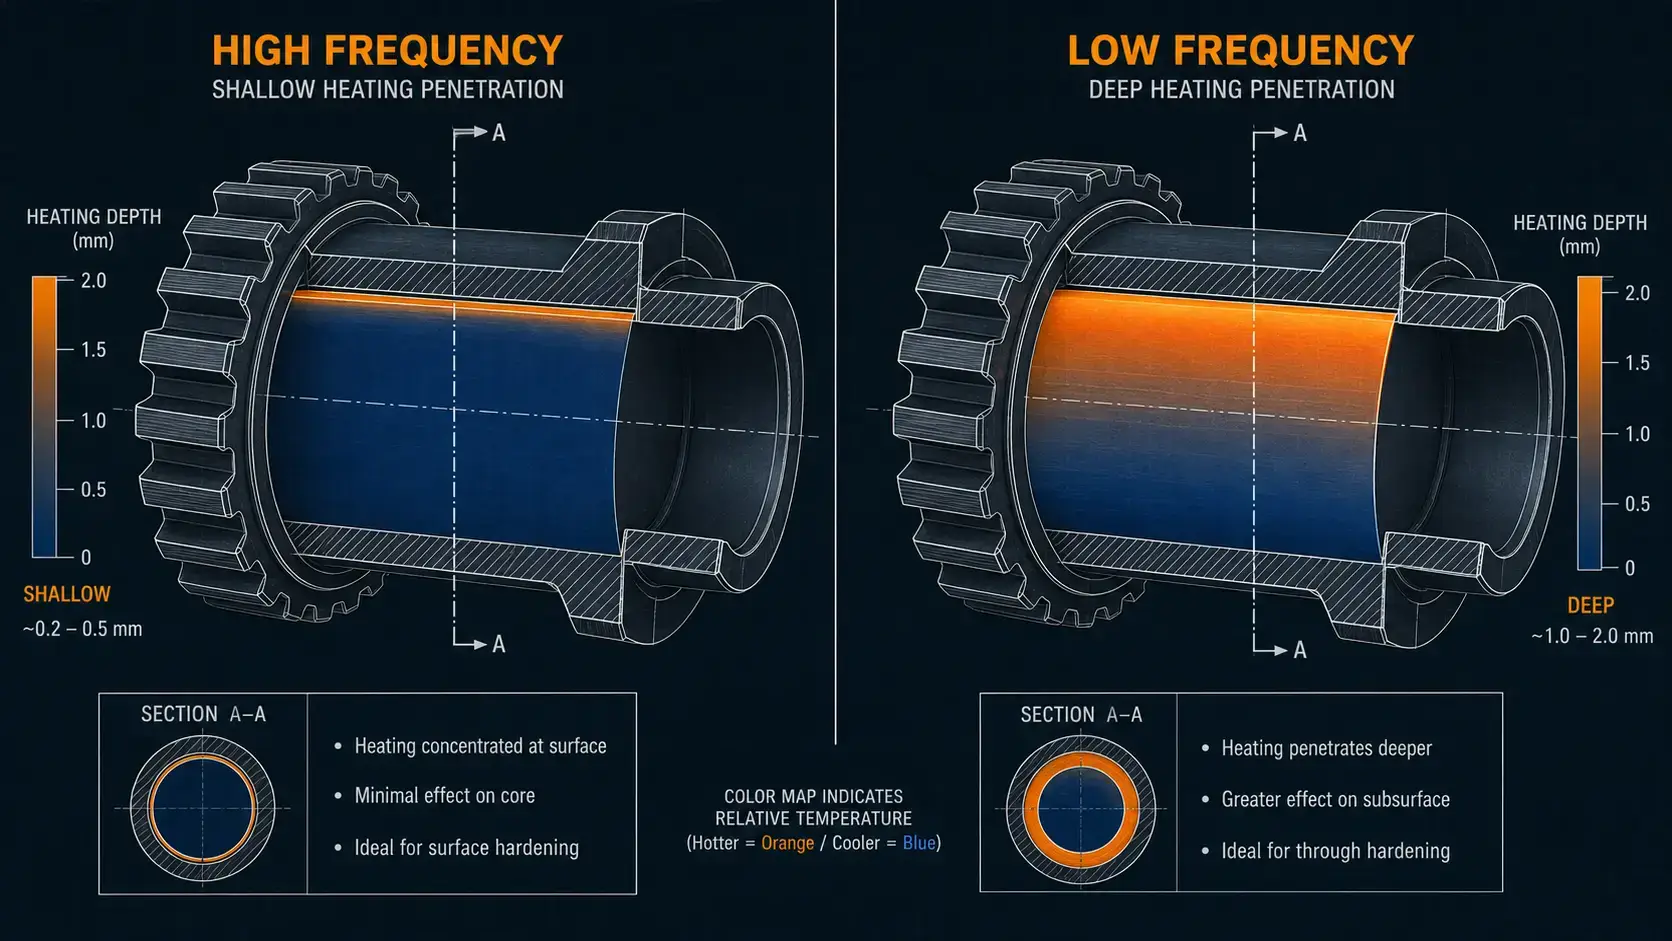
5. التحكم في العملية, الأتمتة, و ضمان الجودة
صناعة الطيران تعتمد على التحكم في العمليات الموثقة. يجب أن تقدم معدات الحث وصفات قابلة للتكرار, توصيل طاقة محكوم, مراقبة درجة الحرارة حيث تضيف قيمة, وبيانات إنتاج قابلة للتتبع.
مدى السيطرة? يعتمد. قد تحتاج محطة التركيب بالانكماش فقط إلى إيقاف تشغيل معتمد على درجة الحرارة وتأكيد وجود القطعة. خلية التقسية التي تعمل على مكونات حيوية للطيران ستحتاج إلى ملفات تعريف الطاقة, تحكم في سرعة المسح, توقيت التبريد المفاجئ, مراقبة التدفق, و وصفات مغلقة مع سجلات تدقيق.
البيرومترات هي الافتراضية, لكنهم ليسوا مضمونين. التحولات الابتعاثية, الانتهاء من السطح, زاوية المشاهدة, البخار, الصدأ, حركة جزئية – كلها تعبث بالقراءة. بمجرد التحقق من صحة العملية, أحيانًا تكون وصفة وقت الطاقة أكثر إحكامًا من مطاردة إشارة البيرومتر التي ترتد. لا يمكن للتطبيقات الأخرى أن تعمل دون الحصول على تعليقات حول درجة الحرارة في الوقت الفعلي. يعتمد الدلو الذي ستقع فيه على الجزء, المادة, ومتطلبات الجودة. اختبره. لا تفترض.
يلعب الحث بشكل طبيعي مع الروبوتات, جداول الترقيم, السيور الناقلة, تركيبات دوارة, والخلايا التي تسيطر عليها PLC. في الفضاء الجوي, إن الحالة الأقوى للتشغيل الآلي هي السرعة على الإطلاق تقريبًا. إنها تأخذ الاختلاف المعتمد على المشغل من عملية معتمدة. اختيار الوصفة حسب رقم الجزء. الباركود أو مصافحة MES. تأكيد حضور الجزء. التحقق من موقف الملف. حركة المسح المؤازرة. تأكيد تدفق إخماد. تسجيل درجة الحرارة. تشابكات خطأ. مراقبة مياه التبريد. ليس أيًا منها غريبًا، ولكن يجب أن تعمل جميعها معًا دون أن يرعاها أحد.
لا تحظى مياه التبريد بالاهتمام الكافي في تصميم النظام. عندما ينجرف – ينخفض التدفق, ترتفع درجة حرارة المدخل, تزحف الموصلية - تحصل على أخطاء مزعجة, لفائف مطبوخة, انخفاض الانتاج, أو عدم تناسق التسخين الذي يصعب تشخيصه لأنه لا أحد يراقب الماء. معدل التدفق, جودة, التوصيلية, درجة الحرارة, الضغط, الترشيح: المواصفات لهم. مراقبتهم. أنظمة تبريد الماء يستحقون القسم الخاص بهم من ورقة المواصفات.
6. اختيار المعدات لإنتاج الفضاء الجوي
ابدأ بالعملية, ليس كتالوجًا. يأتي تكوين النظام الصحيح من عائلتك, متطلبات وثائق الجودة الخاصة بك, الإنتاجية الخاصة بك, الكلمة الخاصة بك, ومن سيحافظ عليه. اختبار العينة يتفوق على أي تقدير. للمكونات الحرجة, بيانات الاختبار هي الشيء الوحيد الذي يهم.
قبل الاتصال بالمورد, لديك إجابات لهذه:
— ما هي الميزات التي تحتاج إلى حرارة? ما هي المواد والسبائك?
- درجة حرارة, الصلادة, عمق الحالة, أو المعايير المشتركة - أي منها وما مدى صرامة هذه المعايير?
- وقت الدورة, حجم الإنتاج, دورة العمل?
- التحميل اليدوي, شبه تلقائي, أو إطفاء الأنوار تلقائيًا?
- ما هي بيانات التفتيش التي يتم تسجيلها وأين تذهب?
- المرافق في الموقع? البنية التحتية لمياه التبريد?
- كم عدد أرقام الأجزاء التي تشترك في هذا الجهاز? كم مرة يتغيرون?
- استبدال الكويل: من يفعل ذلك, مدى السرعة التي يجب أن تكون, ما هو إجراء المحاذاة?
هذه الإجابات تضيق نطاق التردد, مستوى الطاقة, منصة التحكم, التعامل الميكانيكي, وحزمة التبريد. تخطي هذا وسيكون الاقتباس الذي تحصل عليه هو التكوين القياسي لشخص ما, ليس لك. اختيار المعدات يغطي الإطار الأوسع.
يتم تشغيل تكوين النظام من مصدر مستقل وملف (جيد للتدفئة البسيطة) إلى خلية آلية متكاملة تمامًا (ما يحتاجه عادةً إنتاج الطيران المعتمد). مكالمة رئيسية واحدة: مقدار التحكم في العملية الذي يبقى مع المورد التعريفي مقابل فريق التكامل الداخلي لديك. إذا أخطأت في ذلك، فستقوم بالتكامل مرتين.
قابلية الصيانة لا تعني “لأنه يأتي مع دليل.” اللفات, الخراطيم, إخماد أجزاء, أجهزة الاستشعار, التركيبات - جميع العناصر القابلة للتآكل. إذا كان تبديل أحدهما يستغرق نصف نقلة وكانت المحاذاة غير قابلة للتكرار, تنجرف عمليتك ويلاحظ الأشخاص ذوو الجودة لديك قبل أن يقوم موظفو الصيانة لديك بذلك. ابحث عن الوصول, تشخيص واضح, معلمات الإعداد الموثقة, وخطة لفائف احتياطية تعمل بالفعل. خاصة إذا كانت هذه الآلة هي التي تغذي عنق الزجاجة.
7. القيود العملية والمخاطر الهندسية
الحث ليس هو الحل لكل مشكلة التدفئة. يضيء عندما يتم ترجمة المهمة, قابلة للتكرار, ويستفيد من السرعة. إنها الأداة الخاطئة عندما تحتاج إلى إحضار جزء معقد كبير إلى درجة حرارة موحدة والاحتفاظ به هناك لنقعه لفترة طويلة.
المخاطر التي تظهر في العالم الحقيقي:
- الحواف, الزوايا, تسخن المقاطع الرقيقة بشكل أسرع من جسم الجزء. في كل مرة.
— اقتران ملف سيء أو وضع غير صحيح ← ارتفاع درجة الحرارة المحلية.
- الاختلاف الهندسي من جزء إلى جزء. ليس كل شيء “تطابق” الأجزاء متطابقة.
- تقع البيرومترات عند الانتهاء من السطح, الانبعاثية, أو تغييرات البخار.
- إخماد صغير الحجم في عملية التصلب - لن تعرف ذلك حتى تفشل عملية اجتياز الصلابة.
— ارتفاع درجة حرارة الملف بسبب تدفق المياه والذي بدا جيدًا على الرسم.
- الملف البديل غير مطابق للأصل. التحولات العملية. لم يقم أحد بوضع علامة عليه.
معظم هذه لا تظهر أثناء التشغيل. تظهر بعد ستة أشهر من الإنتاج, عندما يقوم شخص بتغيير لاعبا اساسيا, يتم استبدال الملف, أو نسخة جديدة من السبائك تصل إلى الخط. اختبار التطبيق, هندسة لفائف معقولة, التثبيت المناسب, ومراقبة العمليات تلتقط الكثير منهم. التدريب يمسك بالباقي.
| إذا كنت بحاجة… | التحريض | الفرن |
|---|---|---|
| تسخين منطقة واحدة محددة, الباقي يبقى باردا | ✓ | — |
| درجة حرارة موحدة للجزء كله + نقع طويل | — | ✓ |
| المنحدر من البرد إلى درجة الحرارة في دقائق | ✓ | — |
| معالجة دفعة واحدة لمئات الأجزاء المتطابقة | — | ✓ |
| أتمتة مضمنة, وصفة مدفوعة, يمكن تتبعها | ✓ | — |
| جو متحكم فيه (فارغ, غاز خامل) | — | ✓ |
في الممارسة العملية, الكثير من المتاجر تدير كلا الأمرين. يتولى الحث العمل الانتقائي – اللحام بالنحاس, التقسية, تسخين التجميع, التسخين المسبق. تتعامل الأفران مع المعالجة الحرارية لجزء كامل. إنها مكملة. ليس المنافسين.
خلاصة القول: التدفئة التعريفي صناعة الطيران تكسب مكانتها عندما تحتاج إلى حرارة محلية, توصيل الطاقة القابل للتكرار, دورات أقصر, وعملية تتكامل مع معدات الإنتاج المحكومة. الفرق بين نظام يعمل ونظام يعمل بشكل موثوق لسنوات يعتمد على مطابقة التردد, الطاقة, تصميم الملف, التبريد, الأتمتة, والتحقق من صحة الجزء المحدد — ومعيار الجودة الذي يجب أن يتجاوزه.
الأسئلة المتكررة
س: ما هي أجزاء الطيران الجيدة للتسخين بالحث?
أ: المحاور, المسننات, التروس, سطوح المحامل, البشايات, الأكمام, التركيبات, وتجميعات الأنابيب - أي مكون تحتاج فيه إلى تسخين ميزة معينة بدلاً من الجزء بأكمله. تميل أفضل المرشحين إلى أن تكون الأجزاء التي يعمل فيها التسخين الانتقائي بشكل مباشر على تحسين استقرار الأبعاد أو اتساق المفاصل مقارنة بمعالجة الفرن.
س: كيف تختار تردد الحث المناسب لمكونات الطيران؟?
أ: يعتمد اختيار التردد على المادة, وشكل القطعة, العمق المطلوب للتسخين, وما تحاول القيام به هو تصلب السطح, من خلال الحرارة, أو النحاس. الترددات العالية تتركز على السطح; الترددات المنخفضة تخترق أعمق. يعد اختبار التطبيق على الأجزاء التمثيلية هو الطريقة الأكثر موثوقية لتأمينها. وتساعد التقديرات النظرية على تضييق النطاق, لكنها لا تحل محل بيانات الاختبار الحقيقية.
ناقش تطبيق التدفئة التعريفي للفضاء
شارك هندسة الجزء الخاص بك, المادة, هدف العملية, ومعدل الإنتاج الخاص بك. فريق الهندسة لدينا يمكنه المساعدة في تحديد حجم طاقة الحث, التردد, تصميم الملف, وتكوين النظام لتطبيق الفضاء الجوي الخاص بك.


