
Nagrzewanie indukcyjne w produkcji lotniczej: Zastosowania, Kontrola procesu, i dobór sprzętu
Masz część lotniczą, która potrzebuje ciepła w jednym miejscu. Reszta komponentu powinna pozostać chłodna. Piec jest błędną odpowiedzią na ten problem.
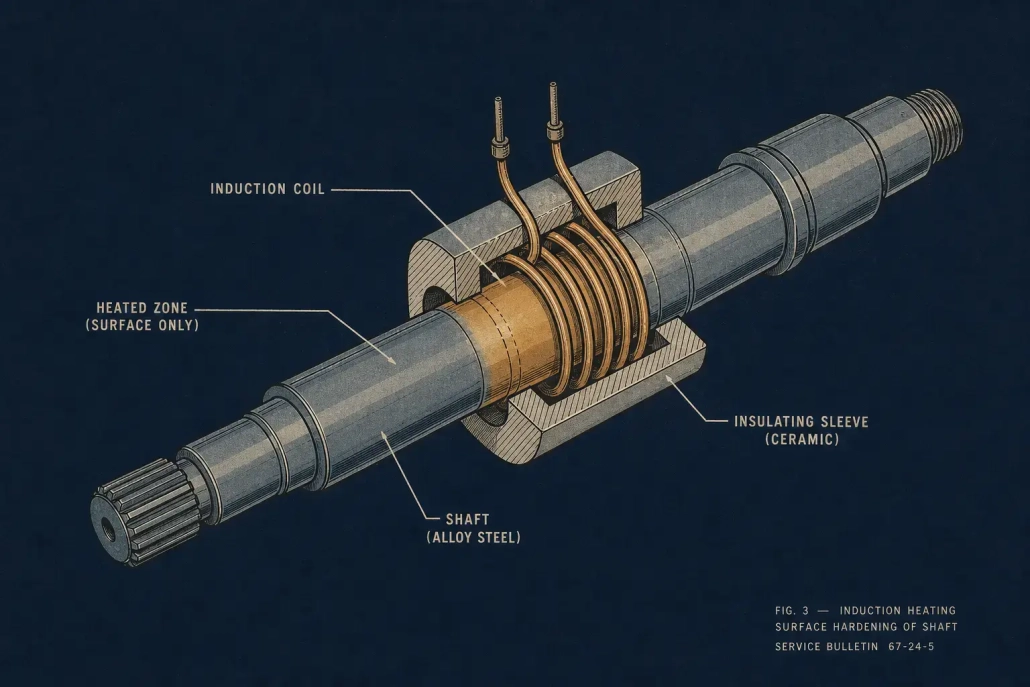
To właśnie tam Produkcja lotnicza z nagrzewaniem indukcyjnym pasuje. Kontrolowane, zlokalizowana energia. Bez moczenia całego przedmiotu obrabianego. Nie trzeba czekać, aż piec się ustabilizuje. Ale o to chodzi – indukcja nie jest typu plug-and-play. To elektromagnetyczne. Wyniki zależą od stopu, geometrii, częstotliwość, projekt cewki, oraz tuzin mniejszych zmiennych, które oddziałują na siebie. Podłącz je, a uzyskasz ścisłą kontrolę termiczną, mniej zniekształceń, krótsze cykle. Chybić, i robisz złom. Jeśli jesteś nowy w podstawowej fizyce, jak działa nagrzewanie indukcyjne obejmuje podstawy.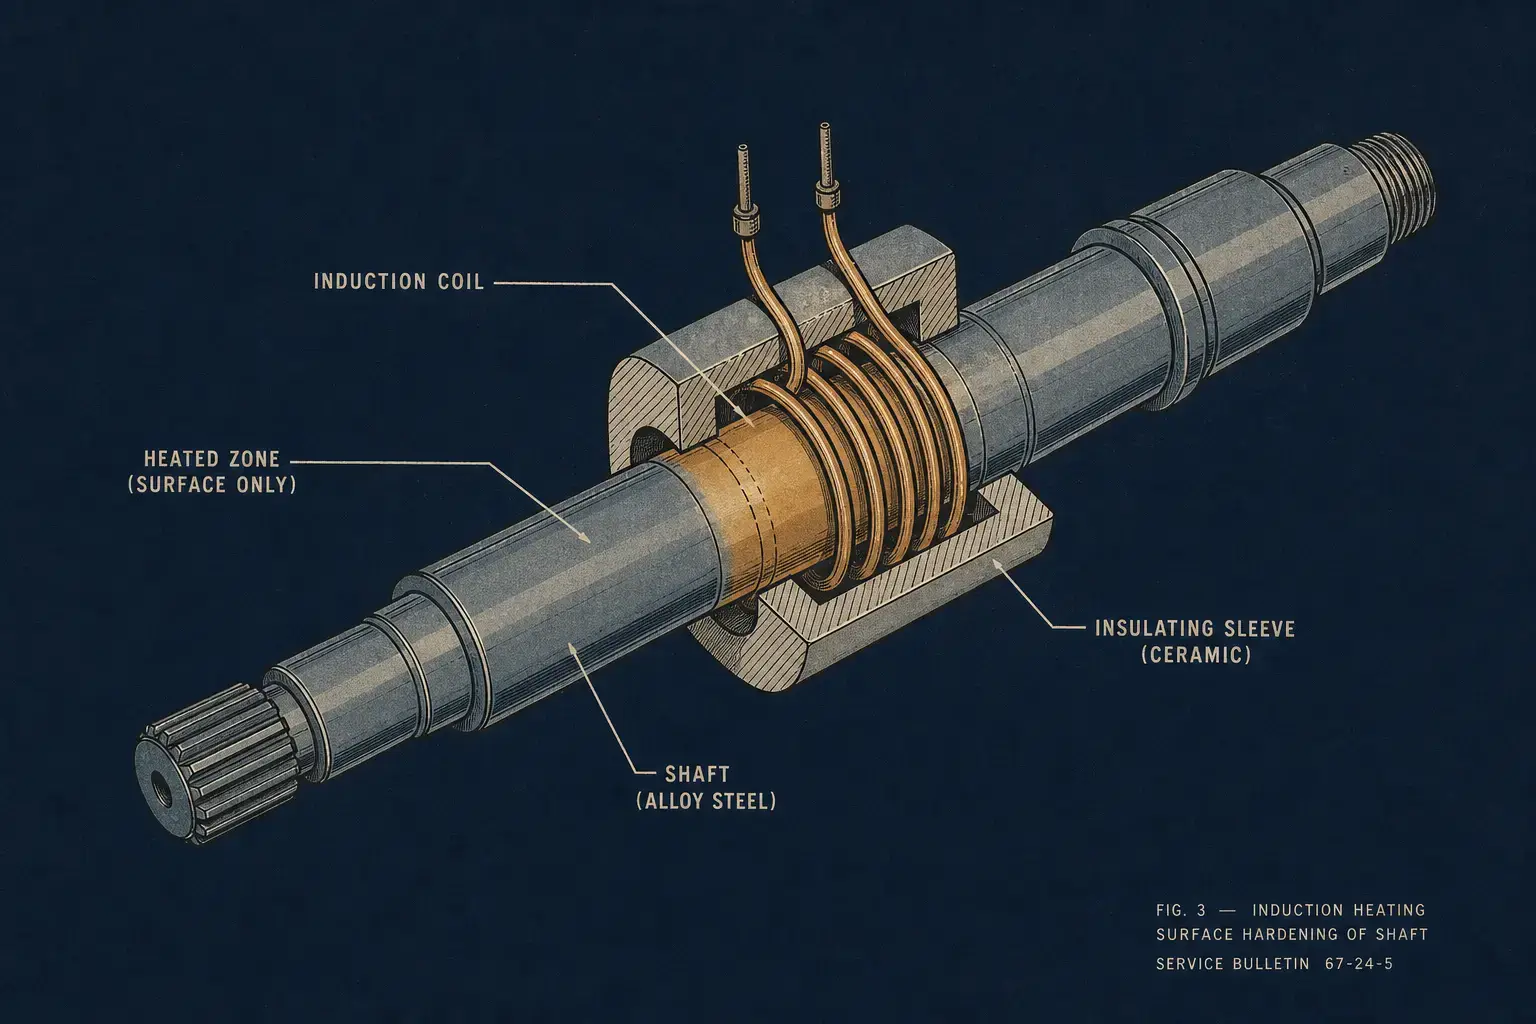
1. Dlaczego nagrzewanie indukcyjne pasuje do produkcji lotniczej
Części lotnicze oznaczają drogie materiały, wąskie tolerancje, i mnóstwo papierkowej roboty. Wrzuć całą część do pieca, a dodasz ekspozycję termiczną, która nigdy nie była potrzebna – większe ryzyko zniekształcenia, dłuższe cykle, więcej obsługi.
Indukcja nagrzewa przedmiot bezpośrednio za pomocą energii elektromagnetycznej. Brak płomienia. Brak elementów promieniujących. Wzór ciepła jest funkcją właściwości materiału, częstotliwość, geometrii cewki, stanowisko częściowe, i poziom mocy. Wybierz odpowiednią kombinację, a ciepło będzie dokładnie tam, gdzie chcesz, z szybkością rampy, której potrzebujesz, każdy cykl.
Na podłodze, inżynierowie nie wybierają indukcji, ponieważ brzmi nowocześnie. Wybierają go, ponieważ rozwiązuje konkretne problemy, których piece nie mogą rozwiązać:
— Podgrzej jedną funkcję. Resztę zostaw w spokoju.
— Ogranicz etapy obsługi. Krótsze cykle niż jakakolwiek trasa pieca.
— Brak produktów ubocznych spalania. Czystszy niż płomień.
— Oparte na przepisie. Sterowanie PLC. Powtarzalne.
— Identyfikowalne profile do certyfikowanej produkcji.
Najlepsze zastosowania nie są tam, gdzie indukcja jest szybsza. To oni kontrolują Gdzie ciepło idzie – a gdzie nie – robi różnicę między stabilnym procesem a ciągłym bólem głowy.
2. Typowe zastosowania w przemyśle lotniczym do ogrzewania indukcyjnego
Indukcja pojawia się w produkcji komponentów, Narzędzia MRO, i specjalistycznej obróbce cieplnej. Przez nich wszystkich, liczą się dwie rzeczy: powtarzalność i strefę wpływu ciepła, którą możesz faktycznie kontrolować. Oto jak porównuje się to z najczęstszymi procesami lotniczymi.
| Proces | Typowe części lotnicze | Co decyduje o sukcesie |
|---|---|---|
| Hartowanie indukcyjne | Splajny, panewki wałów, zęby zęba, miejsca łożyskowania, elementy siłownika | Projekt cewki, prędkość skanowania, czasem hartowania, częstotliwość dopasowana do głębokości obudowy |
| Lutowanie indukcyjne | Zespoły rurowe, obudowy czujników, złączki, elementy układu płynowego | Wspólne dopasowanie, umieszczenie wypełniacza, kontrola atmosfery lub strumienia, czas moczenia |
| Dopasowanie skurczowe | Namiar, pierścienie, tuleje, tuleje — dowolne pasujące na wcisk | Przewidywalna ekspansja, wyłączenie przy zadanej temperaturze, Pozycjonowanie części |
| Miejscowe podgrzewanie | Połączenia spawane, linie klejenia, obszary powlekania, strefy utwardzania kompozytu | Walidacja termiczna w wąskich oknach procesowych |
Hartowanie indukcyjne
Selektywne hartowanie nakłada twardą obudowę na twardy rdzeń – dokładnie to samo, co powierzchnie ścieralne na wypustach, panewki, zęby zęba, i potrzebne są gniazda łożysk. Tylko obszar docelowy osiąga temperaturę transformacji, więc odkształcenie jest niższe niż hartowanie w piecu. Haczyk: hartowanie indukcyjne jest tak dobry, jak konstrukcja cewki, prędkość skanowania, kontrola tłumienia, i dopasowanie częstotliwości. Zmiana jednego z tych parametrów powoduje przesunięcie profilu twardości. Typowe wady hartowania indukcyjnego prawie zawsze da się je sprowadzić do jednego z tych zmiennych dryfujących.
Lutowanie indukcyjne
Zespoły rurowe, obudowy czujników, złączki, połączenia w układzie płynów — lutowanie indukcyjne ogrzewa połączenie, nie gotując reszty zespołu. Przyrządy montażowe, atmosfera obojętna, topnik, kontrolowane luzowanie połączenia — ustawienie dopasowuje się do stopu i specyfikacji.
Osiągnięcie temperatury lutowania jest proste. Utrzymanie dopasowania połączenia, umieszczenie wypełniacza, jednolitość podgrzewania, czas moczenia, atmosferę, i szybkość chłodzenia jednocześnie zgodne ze specyfikacją — to część, która oddziela niezawodny proces od generatora przeróbek.
Pasowanie na wcisk
Namiar, pierścienie, tuleje, tuleje: wszystko, co ma pasowanie ciasne, rozszerza się czysto pod wpływem indukcji. Brak płomienia. Bez czekania z piekarnikiem. Cel nie jest metalurgiczny — jest przewidywalna rozszerzalność cieplna. Podgrzej element zewnętrzny do zaprogramowanej temperatury, a zespół spadnie razem. Powtarzalne. Nudny, nawet. O to właśnie chodzi.
Klejenie, odnalezienie, i podgrzewanie
Rozgrzewanie wstępne spawania. Aktywacja kleju. Utwardzanie powłoki. Wszyscy potrzebują kontrolowanego ciepła bez powolności lub szerokiej ekspozycji, jaką dają grzejniki promiennikowe. Kompozyty, powłoki, struktury cienkościenne — te mają okna procesowe mierzone w pojedynczych stopniach. Indukcja dostarcza ciepło. Udowodnienie, że temperatura pozostała tam, gdzie powinna, to miejsce prawdziwej pracy.
Obróbka cieplna stopów specjalnych
Stale, stopy niklu, tytan, aluminium — indukcja radzi sobie ze wszystkim, ale nie każda specyfikacja obróbki cieplnej przekłada się na indukcję. Długie przetrzymywanie. Jednorodność całej części. To należy do pieca. Indukcja zarabia na życie tam, gdzie jest selektywna, szybki, Celem procesu jest precyzyjnie umiejscowione ogrzewanie, nie kompromis.
3. Materiały i zagadnienia dotyczące procesu
Zacznij od materiału. Opór elektryczny, przenikalność magnetyczna, przewodność cieplna, geometria części, temperatura docelowa — te pięć czynników decyduje o tym, czy indukcja działa łatwo, działa z wysiłkiem, albo w ogóle nie ma sensu.
| Materiał | Magnetyczny poniżej Curie? | Przewodność cieplna | Jakie zmiany w indukcji |
|---|---|---|---|
| Węgiel / Stal stopowa | Tak | Umiarkowana | Prosty. Częstotliwość dostosowana do docelowej głębokości obudowy. Przejście Curie zmienia zachowanie podczas ogrzewania w połowie cyklu — uwzględnij to w profilowaniu mocy. |
| Stopy niklu (Inconel 718, 625, itd.) |
Nie | Niższy niż stal | Wymagana większa gęstość mocy. Uważaj na gorące punkty na krawędziach i zmiany przekroju. Gatunki wrażliwe na utlenianie wymagają kontroli atmosfery. |
| Stopy tytanu (Ti-6Al-4V, itd.) |
Nie | Niski | Szybkie nagrzewanie powierzchni, ale kontrola utleniania jest krytyczna. Niska przewodność oznacza, że ciepło nie rozprzestrzenia się szybko — połączenie cewek musi być odpowiednie. |
| Aluminium | Nie | Bardzo wysoki | Wysoka moc, wymagane szczelne sprzęgło cewki. Ciepło rozprzestrzenia się szybko, dlatego cienkie sekcje wymagają starannej kontroli rampy. Nie konstrukcja stalowa – zupełnie inne zwierzę. |
W lotnictwie, osiągnięcie temperatury nie wystarczy. Metoda ogrzewania musi być zgodna ze specyfikacją: limity szybkości rampy, czas moczenia, równomierność w całej ogrzewanej strefie, stan powierzchni później, ograniczenia atmosferyczne, tolerancja na zniekształcenia, kryteria akceptacji metalurgicznej, oraz związana z tym wszystkim ścieżka kontroli i dokumentacji.
Dla krytycznych części, weryfikacja staje się kosztowna. Wbudowane termopary podczas opracowywania. Korelacja IR. Twardość przechodzi. Mikrostruktura. Niszczące sekcje. To wymaga czasu. Budżet na to.
A geometria jest tak samo ważna jak chemia. Krawędzie, rogi, otwory, ramion, pióra walcowe, przejścia średnic – indukcja nie nagrzewa ich tak, jak podgrzewa gładki cylinder. Części lotnicze mają geometrię o zmniejszonej masie, cienkie ściany, wąskie promienie. Dokładnie to, co utrudnia równomierne ogrzewanie. Kształt cewki, obrót części, skanowanie ruchu, koncentratory strumienia, profilowanie mocy — wszystkie narzędzia w zestawie, ale należy je przetestować na rzeczywistych częściach. Modele Cię przybliżają. Części mówią prawdę.
4. Częstotliwość, Moc, i decyzje dotyczące projektu cewki
Na każdy proces integracji zawodowej wpływają trzy decyzje: częstotliwość, moc, i projekt cewki. Określają, gdzie ląduje ciepło, jak bardzo jest skoncentrowany, i jak szybko część osiąga temperaturę. Pomiń którykolwiek z nich, a reszta systemu nie będzie w stanie tego zrekompensować.
Częstotliwość. Wyższe częstotliwości wypychają ciepło w stronę powierzchni. Niższe częstotliwości wpychają go głębiej. Do hartowania, wybrana liczba bezpośrednio określa głębokość obudowy i szerokość strefy przejściowej. Do lutowania twardego lub mocowania termokurczliwego, częstotliwość kontroluje, czy ciepło gromadzi się na złączu, czy rozprzestrzenia się w przekroju. Prawidłowa odpowiedź zależy od rodzaju materiału, średnica części lub grubość ścianki, wymagana głębokość nagrzewania, czas cyklu, i czy ogrzewasz powierzchnię, czy próbujesz ogrzewać cały przekrój.
System 3–10 kHz na a 50 Stalowy wał o mm zapewnia możliwość głębokiej obudowy. Ta sama część przy 200–400 kHz ogranicza cię do cienkiej warstwy powierzchniowej. Ani nie jest “lepsza” – wykonują różne prace. Wybór częstotliwości bardziej szczegółowo omawia kompromisy.
Moc. Za mało mocy i cykle się przeciągają. Ciepło wkrada się do obszarów, których nie chcesz ogrzewać. Dryfy kontroli procesu. Zbyt duża dostępna moc nie stanowi problemu sama w sobie – pod warunkiem, że można ją kontrolować i dopasować do cewki i receptury. Podczas doboru rozmiaru, masę części stosu i ogrzaną objętość w stosunku do temperatury docelowej, czas cyklu, straty ciepła do osprzętu i hartowania, wydajność produkcji, cyklu pracy, i jakąkolwiek część rodziny, która mogłaby uderzyć w tę maszynę w przyszłości.
Nie tylko pytaj “ile kilowatów.” Zapytaj, czy system zapewnia powtarzalny cykl energii po cyklu w warunkach produkcyjnych – starzenie się cewek, zmiana temperatury wody, operatorzy zmieniają zmiany. To jest metryka, która ma znaczenie. Wybór mocy obejmuje metodologię wymiarowania.
Projekt cewki. Cewka jest miejscem, w którym wszystko spotyka się z częścią. Właściwie dobrany zasilacz zasilający źle zaprojektowaną cewkę nadal wytwarza złe części. Geometrie lotnicze prawie zawsze wymagają niestandardowych cewek — gotowe naboje nie zapewniają odpowiedniego wzoru ani prześwitu.
Co obejrzeć: kształt cewki i liczba zwojów, luka sprzężenia, jaką tolerancję pozycjonowania ma dana część, rozmiar rurki miedzianej i wydajność chłodzenia, czy koncentratory strumienia pomagają, jednorodność pola, jak cewka wytrzymuje mechanicznie, i czy ktoś może go wymienić bez popołudniowego ustawiania.
Na częściach o wysokiej wartości, Powtarzalność cewki w ciągu sześciu miesięcy ma większe znaczenie niż jej działanie pierwszego dnia. Jeśli geometria cewki idzie dalej 500 cykli, lub część zamienna nie pasuje do charakterystyki cieplnej oryginału, masz problem z jakością, który wykryje się podczas kontroli — lub coś gorszego, w służbie.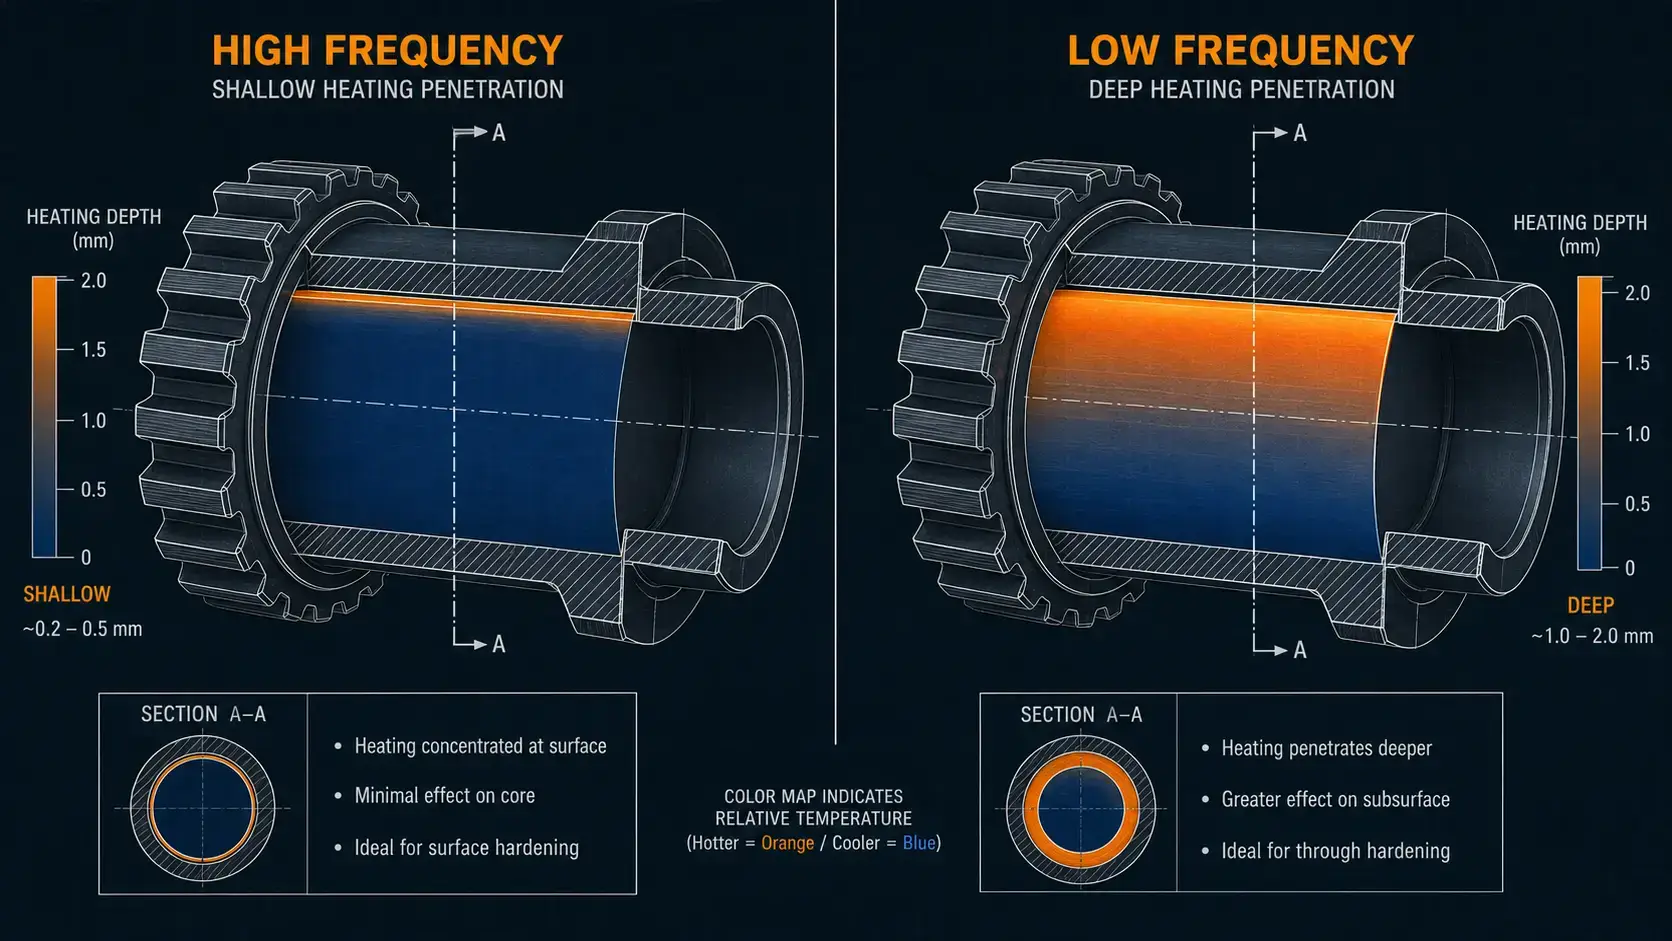
5. Kontrola procesu, Automatyzacja, oraz zapewnienie jakości
Produkcja lotnicza opiera się na udokumentowanej kontroli procesu. Sprzęt indukcyjny musi dostarczać powtarzalne receptury, kontrolowane dostarczanie mocy, monitorowanie temperatury tam, gdzie dodaje wartość, oraz śledzenie danych produkcyjnych.
ile kontroli? zależy. stacja termofitowania może wymagać jedynie wyłączenia opartego na temperaturze i potwierdzenia obecności częściowej. Ogniwo utwardzające obsługujące komponenty o krytycznym znaczeniu dla lotu będzie wymagało profilowania mocy, kontrola szybkości skanowania, czasem hartowania, monitorowanie przepływu, i zablokowane przepisy ze ścieżkami audytu.
Pirometry są domyślne, ale nie są niezawodne. Zmiany emisyjności, wykończenia powierzchni, kąt widzenia, para, skalę, częściowy ruch – wszystko to zakłóca odczyt. Po zatwierdzeniu procesu, przepis na czas zasilania czasami jest bardziej rygorystyczny niż pogoń za odbijającym się sygnałem pirometru. Inne aplikacje nie mogą działać bez informacji zwrotnej o temperaturze w czasie rzeczywistym. To, do którego wiadra wpadniesz, zależy od części, materiał, i wymagania jakościowe. Przetestuj to. Nie zakładaj.
Indukcja naturalnie łączy się z robotyką, tabele indeksujące, przenośnikami, oprawy obrotowe, i komórki sterowane przez PLC. W lotnictwie, mocniejszym argumentem za automatyzacją prawie nigdy nie jest prędkość. Polega ona na wyeliminowaniu z certyfikowanego procesu zmienności zależnej od operatora. Wybór receptury według numeru części. Uzgadnianie kodu kreskowego lub MES. Potwierdzenie obecności części. Weryfikacja położenia cewki. Ruch skanowania serwa. Potwierdzenie przepływu tłumienia. Rejestracja temperatury. Blokady usterek. Monitorowanie wody chłodzącej. Żadne z nich nie jest egzotyczne, ale wszystko musi ze sobą współpracować i nie wymagać opieki nad dzieckiem.
Wodzie chłodzącej nie poświęca się wystarczającej uwagi przy projektowaniu systemu. Gdy dryfuje — przepływ spada, temperatura na wlocie wzrasta, przewodność wzrasta — pojawiają się uciążliwe błędy, gotowane zwoje, zmniejszona wydajność, lub niespójność ogrzewania, którą trudno zdiagnozować, ponieważ nikt nie obserwuje wody. przepływ, jakość, Przewodność, temperatura, ciśnienie, filtracja: określ je. Monitoruj ich. Systemy chłodzenia wodą zasługują na osobną sekcję w karcie specyfikacji.
6. Wybór sprzętu do produkcji lotniczej
Zacznij od procesu, nie katalog. Właściwa konfiguracja systemu pochodzi od rodziny części, wymagania dotyczące dokumentacji jakościowej, Twoja przepustowość, twoja podłoga, i kto to będzie utrzymywał. Testowanie próbek przewyższa wszelkie szacunki. Dla kluczowych komponentów, liczą się tylko dane testowe.
Zanim zadzwonisz do dostawcy, mieć na nie odpowiedzi:
— Jakie funkcje wymagają ciepła? Jakie materiały i stopy?
— Temperatura, twardości, głębokość nagniatania, lub wspólne kryteria – jakie i jak rygorystyczne?
— Czas cyklu, wolumen produkcji, cyklu pracy?
— Ładowanie ręczne, półautomat, lub automatyczne wyłączanie świateł?
— Jakie dane z inspekcji są rejestrowane i dokąd trafiają?
— Media na miejscu? Infrastruktura wody chłodzącej?
— Ile numerów części ma wspólne to urządzenie? Jak często się zmieniają?
— Wymiana cewki: kto to robi, jak szybko to musi być, jaka jest procedura wyrównywania?
Odpowiedzi te zawężają zakres częstotliwości, poziomu mocy, platforma sterująca, obsługa mechaniczna, i pakiet chłodzący. Pomiń to, a wycena, którą otrzymasz, będzie czyjąś standardową konfiguracją, nie twoje. Wybór sprzętu obejmuje szersze ramy.
Konfiguracja systemu opiera się na niezależnym zasilaniu i cewce (dobre do prostego ogrzewania) do w pełni zintegrowanej zautomatyzowanej celi (czego zwykle potrzebuje zwalidowana produkcja lotnicza). Jedno kluczowe połączenie: w jakim stopniu kontrola procesu pozostaje w gestii dostawcy wprowadzającego w porównaniu z wewnętrznym zespołem ds. integracji. Jeśli się pomylisz, integrujesz się dwukrotnie.
Utrzymanie nie oznacza “jest dostarczany z instrukcją.” Cewki, węże, części do hartowania, czujniki, armatura – wszystkie przedmioty użytkowe. Jeśli wymiana zajmuje pół zmiany, a wyrównanie nie jest powtarzalne, Twój proces ulega zmianom, a specjaliści ds. jakości zauważają to, zanim zrobią to konserwatorzy. Poszukaj dostępu, jasna diagnostyka, udokumentowane parametry konfiguracji, i plan zapasowej cewki, który faktycznie działa. Zwłaszcza jeśli to ta maszyna zasila wąskie gardło.
7. Ograniczenia praktyczne i ryzyko inżynieryjne
Indukcja nie jest odpowiedzią na każdy problem z ogrzewaniem. Świeci, gdy praca jest zlokalizowana, powtarzalnego, i korzyści z szybkości. To niewłaściwe narzędzie, gdy trzeba doprowadzić dużą, złożoną część do jednakowej temperatury i przytrzymać ją w tej pozycji przez dłuższy czas.
Zagrożenia, które pojawiają się w realnym świecie:
— Krawędzie, rogi, cienkie sekcje nagrzewają się szybciej niż korpus części. Za każdym razem.
— Złe połączenie cewki lub nieprawidłowe ustawienie → lokalne przegrzanie.
— Zmienność geometrii między częściami. Nie wszystkie “identyczny” części są identyczne.
— Pirometry kłamią przy wykończeniu powierzchni, emisyjność, lub zmiany pary.
— Niewymiarowe hartowanie podczas hartowania — nie dowiesz się tego, dopóki przejście twardości nie zakończy się niepowodzeniem.
— Przegrzanie cewki spowodowane przepływem wody, co na rysunku wyglądało dobrze.
— Cewka zamienna nie pasuje do oryginalnej. Przesunięcia procesowe. Nikt tego nie oznaczył.
Większość z nich nie pojawia się podczas uruchamiania. Pojawiają się po sześciu miesiącach produkcji, gdy ktoś zmienia sprzęt, cewka zostaje wymieniona, lub pojawi się nowy wariant stopu. Testowanie aplikacji, rozsądna inżynieria cewek, właściwe mocowanie, i monitorowanie procesów wyłapuje wiele z nich. Trening dogoni resztę.
| Jeśli potrzebujesz… | Indukcja | Piec |
|---|---|---|
| Ogrzej jeden konkretny obszar, reszta pozostaje spokojna | ✓ | — |
| Jednolita temperatura całej części + długie moczenie | — | ✓ |
| Zmiana temperatury od zimnej do temperatury w ciągu kilku minut | ✓ | — |
| Przetwarzaj wsadowo setki identycznych części | — | ✓ |
| Automatyzacja w linii, oparty na przepisie, śledzowalne | ✓ | — |
| Kontrolowana atmosfera (pusty, gaz obojętny) | — | ✓ |
W rzeczywistości, wiele sklepów prowadzi oba. Indukcja obsługuje pracę selektywną — lutowanie, utwardzania, ogrzewanie montażowe, wstępnego nagrzewania. Piece obsługują obróbkę cieplną całych części. Uzupełniają się. Nie konkurenci.
Konkluzja: Produkcja lotnicza z nagrzewaniem indukcyjnym zasługuje na swoje miejsce, gdy potrzebujesz lokalnego ciepła, powtarzalne dostarczanie energii, krótsze cykle, i procesu, który integruje się ze sterowanym sprzętem produkcyjnym. Różnica między systemem, który działa, a tym, który działa niezawodnie przez lata, sprowadza się do dopasowania częstotliwości, moc, projekt cewki, chłodzenia, automatyzacji, i walidacji do konkretnej części — oraz standardu jakości, który musi spełniać.
FAQ
Q: Jakie części lotnicze są dobrymi kandydatami do podgrzewania indukcyjnego?
A: Wały, pióra walcowe, koła zębate, powierzchnie łożysk, tuleje, tuleje, złączki, i zespoły rurowe — w zasadzie każdy komponent, w przypadku którego należy podgrzać konkretny element, a nie całą część. Najlepszymi kandydatami są zazwyczaj części, w przypadku których selektywne ogrzewanie bezpośrednio poprawia stabilność wymiarową lub spójność połączenia w porównaniu z obróbką piecową.
Q: Jak wybrać odpowiednią częstotliwość indukcyjną dla komponentów lotniczych?
A: Wybór częstotliwości zależy od materiału, geometria części, wymagana głębokość nagrzewania, i to, co próbujesz zrobić — utwardzanie powierzchniowe, ciepło przez, lub lutować. Wyższe częstotliwości koncentrują się na powierzchni; Niższe częstotliwości penetrują głębiej. Testowanie aplikacji na reprezentatywnych częściach to najbardziej niezawodny sposób na sprawdzenie. Szacunki teoretyczne pomagają zawęzić zakres, ale nie zastępują prawdziwych danych testowych.
Omów zastosowanie ogrzewania indukcyjnego w przemyśle lotniczym
Podziel się geometrią części, materiał, cel procesu, i wydajność produkcji. nasz zespół inżynierów może pomóc w dowymiarowaniu mocy indukcyjnej, częstotliwość, projekt cewki, i konfiguracja systemu dla Twoich zastosowań lotniczych.
Skontaktuj się z inżynierem zajmującym się nagrzewaniem indukcyjnym →


