
Aquecimento por Indução na Fabricação Aeroespacial: Aplicativos, Controlo do Processo, e Seleção de Equipamentos
Você tem uma peça aeroespacial que precisa de calor em um só lugar. O resto do componente deve permanecer frio. Uma fornalha é a resposta errada para esse problema.
É onde Fabricação aeroespacial de aquecimento por indução cabe. Controlado, energia localizada. Não encharque toda a peça de trabalho. Não é preciso esperar que uma fornalha se estabilize. Mas o problema é o seguinte: a indução não é plug-and-play. É eletromagnético. Os resultados dependem da liga, geometria, frequência, design da bobina, e uma dúzia de variáveis menores que interagem. Ligue para eles e você terá um controle térmico rígido, menos distorção, ciclos mais curtos. Perder, e você faz sucata. Se você é novo na física subjacente, como funciona o aquecimento por indução cobre o básico.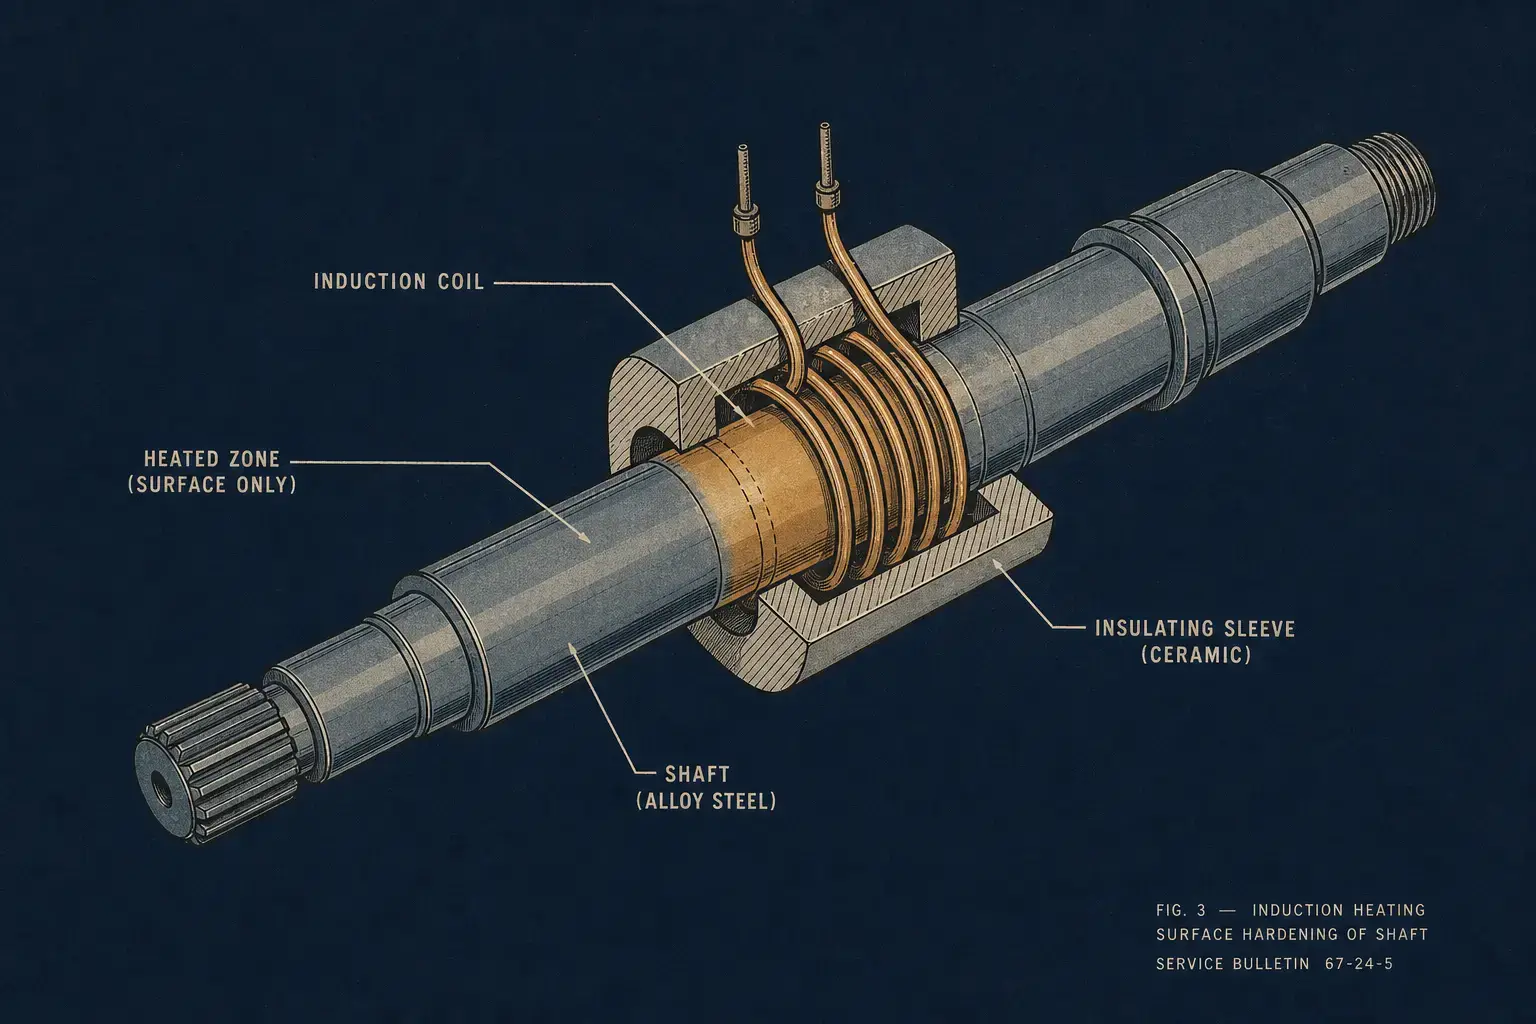
1. Por que o aquecimento por indução se adapta à fabricação aeroespacial
Peças aeroespaciais significam materiais caros, tolerâncias apertadas, e muita papelada. Jogue toda a peça em um forno e você adicionará uma exposição térmica que nunca foi necessária – mais risco de distorção, ciclos mais longos, mais manuseio.
A indução aquece a peça diretamente com energia eletromagnética. Sem chama. Sem elementos radiantes. O padrão de calor é uma função das propriedades do material, frequência, geometria da bobina, posição da peça, e nível de potência. Faça a combinação certa e o calor chegará exatamente onde você deseja, na taxa de rampa que você precisa, cada ciclo.
No chão, engenheiros não escolhem indução porque parece alta tecnologia. Eles o escolhem porque resolve problemas específicos que os fornos não conseguem resolver:
- Aqueça um recurso. Deixe o resto em paz.
- Corte etapas de manuseio. Ciclos mais curtos do que qualquer rota de forno.
— Sem subprodutos de combustão. Mais limpo que chama.
- Orientado por receita. Controlado por PLC. Repetível.
— Perfis rastreáveis para produção certificada.
As melhores aplicações não são onde a indução é mais rápida. Eles estão onde controlam onde o calor vai – e onde não vai – faz a diferença entre um processo estável e uma dor de cabeça constante.
2. Aplicações aeroespaciais comuns para aquecimento por indução
A indução aparece na fabricação de componentes, Ferramentas de MRO, e tratamento térmico especializado. Em todos eles, duas coisas importam: repetibilidade e uma zona afetada pelo calor que você pode realmente controlar. Veja como ele mapeia os processos aeroespaciais mais comuns.
| Processo | Peças Aeroespaciais Típicas | O que decide o sucesso |
|---|---|---|
| Endurecimento por indução | Splines, canais do eixo, dentes de engrenagem, assentos de rolamento, componentes do atuador | Projeto da bobina, velocidade de varrimento, tempo de têmpera, correspondência de frequência com a profundidade do caso |
| Brasagem por Indução | Conjuntos de tubos, caixas de sensores, uniões, componentes do sistema de fluidos | Ajuste conjunto, colocação de preenchimento, atmosfera ou controle de fluxo, tempo de manutenção |
| Encaixe retrátil | Rolamentos, anéis, mangas, buchas - qualquer coisa com ajuste de interferência | Expansão previsível, desligamento de temperatura definida, o posicionamento da peça |
| Pré-aquecimento localizado | Juntas de solda, linhas de ligação adesiva, áreas de revestimento, zonas de cura composta | Validação térmica dentro de janelas estreitas de processo |
O endurecimento por indução
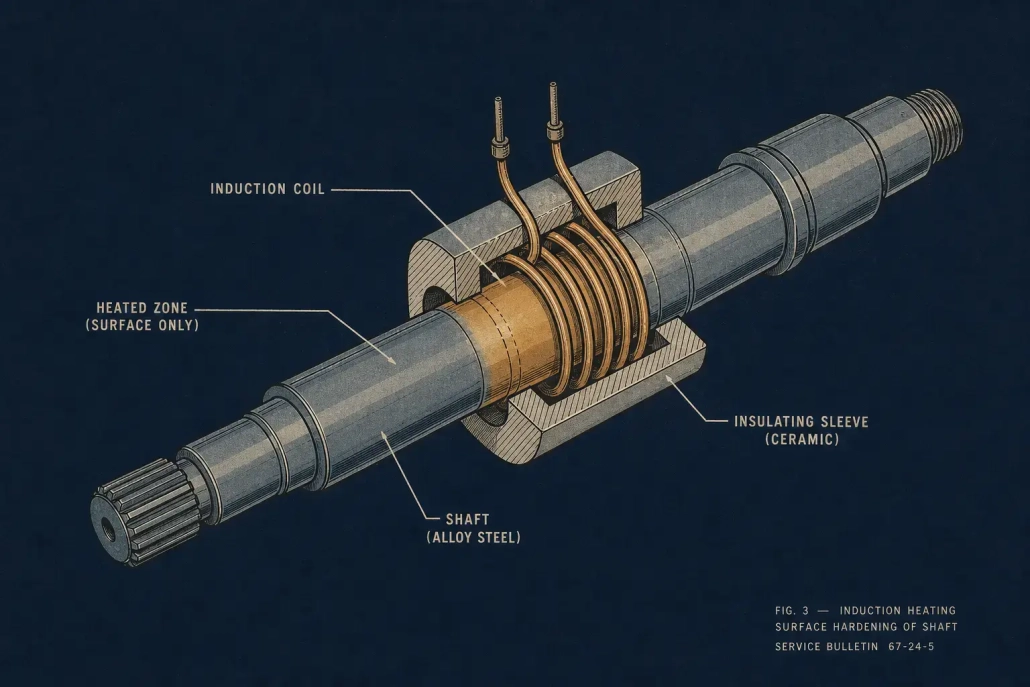
O endurecimento seletivo coloca um revestimento rígido sobre um núcleo resistente - exatamente o que desgasta as superfícies nas estrias, diários, dentes de engrenagem, e assentos de rolamento precisam. Somente a área alvo atinge a temperatura de transformação, então a distorção fica abaixo do endurecimento do forno. A captura: Endurecimento por indução é tão bom quanto o design da bobina, velocidade de varrimento, controle de extinção, e correspondência de frequência. Mude um deles e o perfil de dureza se moverá. Defeitos comuns de endurecimento por indução quase sempre remontam a uma dessas variáveis à deriva.
Brasagem por indução
Conjuntos de tubos, caixas de sensores, uniões, articulações do sistema de fluidos - brasagem por indução aquece a junta sem cozinhar o resto da montagem. Jogos, atmosfera inerte, fluxo, folga controlada da junta – a configuração flexiona em torno da liga e das especificações.
Atingir a temperatura de brasagem é simples. Mantendo o ajuste das articulações, colocação de preenchimento, uniformidade do aquecimento, tempo de manutenção, atmosfera, e taxa de resfriamento, tudo dentro das especificações simultaneamente — essa é a parte que separa um processo confiável de um gerador de retrabalho.
Ajuste por encolhimento
Rolamentos, anéis, mangas, buchas: qualquer coisa com ajuste de interferência se expande perfeitamente sob indução. Sem chama. Sem forno, espere. O objetivo não é metalúrgico – é a expansão térmica previsível. Aqueça o componente externo a uma temperatura programada e o conjunto cai junto. Repetível. Tedioso, até. Esse é o ponto.
União, cura, e pré-aquecimento
Pré-soldar pré-aquecimento. Ativação adesiva. Cura de revestimento. Todos necessitam de calor controlado sem a lentidão ou a ampla exposição que se obtém com aquecedores radiantes. Compósitos, Revestimentos, Estruturas de parede fina — estes têm janelas de processo medidas em dígitos simples. A indução fornece o calor. Comprovar que a temperatura se manteve onde deveria é onde reside o verdadeiro trabalho.
Tratamento térmico de ligas especiais
Aços, Ligas de níquel, Titânio, Alumínio — a indução consegue lidar com todos eles, mas nem todas as especificações de tratamento térmico se traduzem em indução. Longos períodos de imersão. Uniformidade de toda a peça. Esses pertencem a um forno. A indução ganha seu sustento onde a seletiva, rápido, aquecimento localizado com precisão é o ponto do processo, não é um compromisso.
3. Considerações sobre materiais e processos
Comece com o material. Resistividade elétrica, permeabilidade magnética, condutividade térmica, geometria da peça, temperatura alvo – essas cinco coisas determinam se a indução funciona facilmente, trabalha com esforço, ou não faz sentido algum.
| Material | Magnético abaixo de Curie? | Condutividade Térmica | O que muda para a indução |
|---|---|---|---|
| Carbono / Aço de liga | Sim | Moderada | Direto. Frequência ajustada para alvo de profundidade do caso. A transição Curie altera o comportamento do aquecimento no meio do ciclo – leve isso em consideração no perfil de energia. |
| Ligas de Níquel (Inconel 718, 625, etc.) |
Não | Menor que o aço | É necessária maior densidade de potência. Fique atento a pontos quentes nas bordas e mudanças de seção. Classes sensíveis à oxidação precisam de controle da atmosfera. |
| Ligas de titânio (Ti-6Al-4V, etc.) |
Não | Baixo | Aquecimento rápido de superfície, mas o controle da oxidação é crítico. Baixa condutividade significa que o calor não se espalha rapidamente – o acoplamento da bobina deve estar correto. |
| Alumínio | Não | Muito alto | Alta potência, acoplamento de bobina apertado necessário. O calor se espalha rapidamente, então seções finas precisam de um controle cuidadoso da rampa. Não é uma configuração de aço – animal totalmente diferente. |
Na indústria aeroespacial, atingir a temperatura não é suficiente. O método de aquecimento deve suportar as especificações: limites de taxa de rampa, tempo de manutenção, uniformidade em toda a zona aquecida, condição da superfície depois, restrições atmosféricas, tolerância à distorção, critérios de aceitação metalúrgica, e a trilha de inspeção e documentação que acompanha tudo isso.
Para peças críticas, validação fica cara. Termopares incorporados durante o desenvolvimento. Correlação IR. A dureza atravessa. Microestrutura. Seccionamento destrutivo. Leva tempo. Orçamento para isso.
E a geometria é tão importante quanto a química. Bordas, cantos, furos, ombros, estrias, transições de diâmetro – a indução não as aquece da mesma forma que aquece um cilindro liso. As peças aeroespaciais têm geometrias com peso reduzido, paredes finas, raios estreitos. Exatamente o que dificulta o aquecimento uniforme. Forma da bobina, rotação de peças, movimento de varredura, concentradores de fluxo, perfil de energia – todas as ferramentas na caixa, mas eles precisam ser testados em peças reais. Modelos aproximam você. Partes dizem a verdade.
4. Frequência, Potência, e decisões de design de bobinas
Três decisões moldam cada processo de indução: frequência, potência, e design de bobina. Eles determinam onde o calor chega, quão concentrado está, e quão rápido a peça atinge a temperatura. Perca qualquer um deles e o resto do sistema não poderá compensar.
Frequência. Frequências mais altas empurram o calor para a superfície. Frequências mais baixas levam-no mais fundo. Para endurecimento, o número que você escolhe define diretamente a profundidade do caso e a largura da zona de transição. Para brasagem ou montagem por encolhimento, a frequência controla se o calor estaciona na junta ou se espalha pela seção. A resposta certa depende do tipo de material, diâmetro da peça ou espessura da parede, profundidade de aquecimento necessária, tempo de ciclo, e se você está aquecendo a superfície ou tentando aquecer toda a seção transversal.
Um sistema de 3–10 kHz em um 50 O eixo de aço de mm oferece capacidade de caixa profunda. A mesma parte em 200–400 kHz limita você a uma fina camada superficial. Nem é “melhorar” - eles fazem trabalhos diferentes. Seleção de frequência analisa as compensações com mais detalhes.
Potência. Pouca energia e seus ciclos se arrastam. O calor se infiltra em áreas que você não queria aquecer. Desvios de controle de processo. Muita energia disponível não é um problema por si só - desde que seja controlável e compatível com a bobina e a receita. Ao dimensionar, empilhar a massa da peça e o volume aquecido em relação à temperatura alvo, tempo de ciclo, perdas de calor para luminárias e têmpera, taxa de produção, ciclo de utilização, e qualquer parte que as famílias possam atingir esta máquina no futuro.
Não basta perguntar “quantos quilowatts.” Pergunte se o sistema fornece energia repetível ciclo após ciclo sob condições de produção – envelhecimento das bobinas, mudança de temperatura da água, operadores mudando de turno. Essa é a métrica que importa. Seleção de potência abrange metodologia de dimensionamento.
Projeto da bobina. A bobina é onde tudo encontra a peça. Uma fonte de alimentação adequadamente especificada alimentando uma bobina mal projetada ainda produz peças ruins. As geometrias aeroespaciais quase sempre exigem bobinas personalizadas – os cartuchos prontos para uso não oferecem o padrão ou folga corretos.
O que assistir: formato da bobina e contagem de voltas, folga de acoplamento, quanta tolerância de posicionamento a peça tem, tamanho do tubo de cobre e capacidade de resfriamento, se os concentradores de fluxo ajudam, uniformidade de campo, como a bobina se sustenta mecanicamente, e se alguém pode trocá-lo sem uma tarde de realinhamento.
Em peças de alto valor, a repetibilidade da bobina ao longo de seis meses é mais importante do que o desempenho no primeiro dia. Se a geometria da bobina caminhar após 500 ciclos, ou o sobressalente não corresponde ao padrão de aquecimento do original, você tem um problema de qualidade que aparecerá na inspeção – ou pior, em serviço.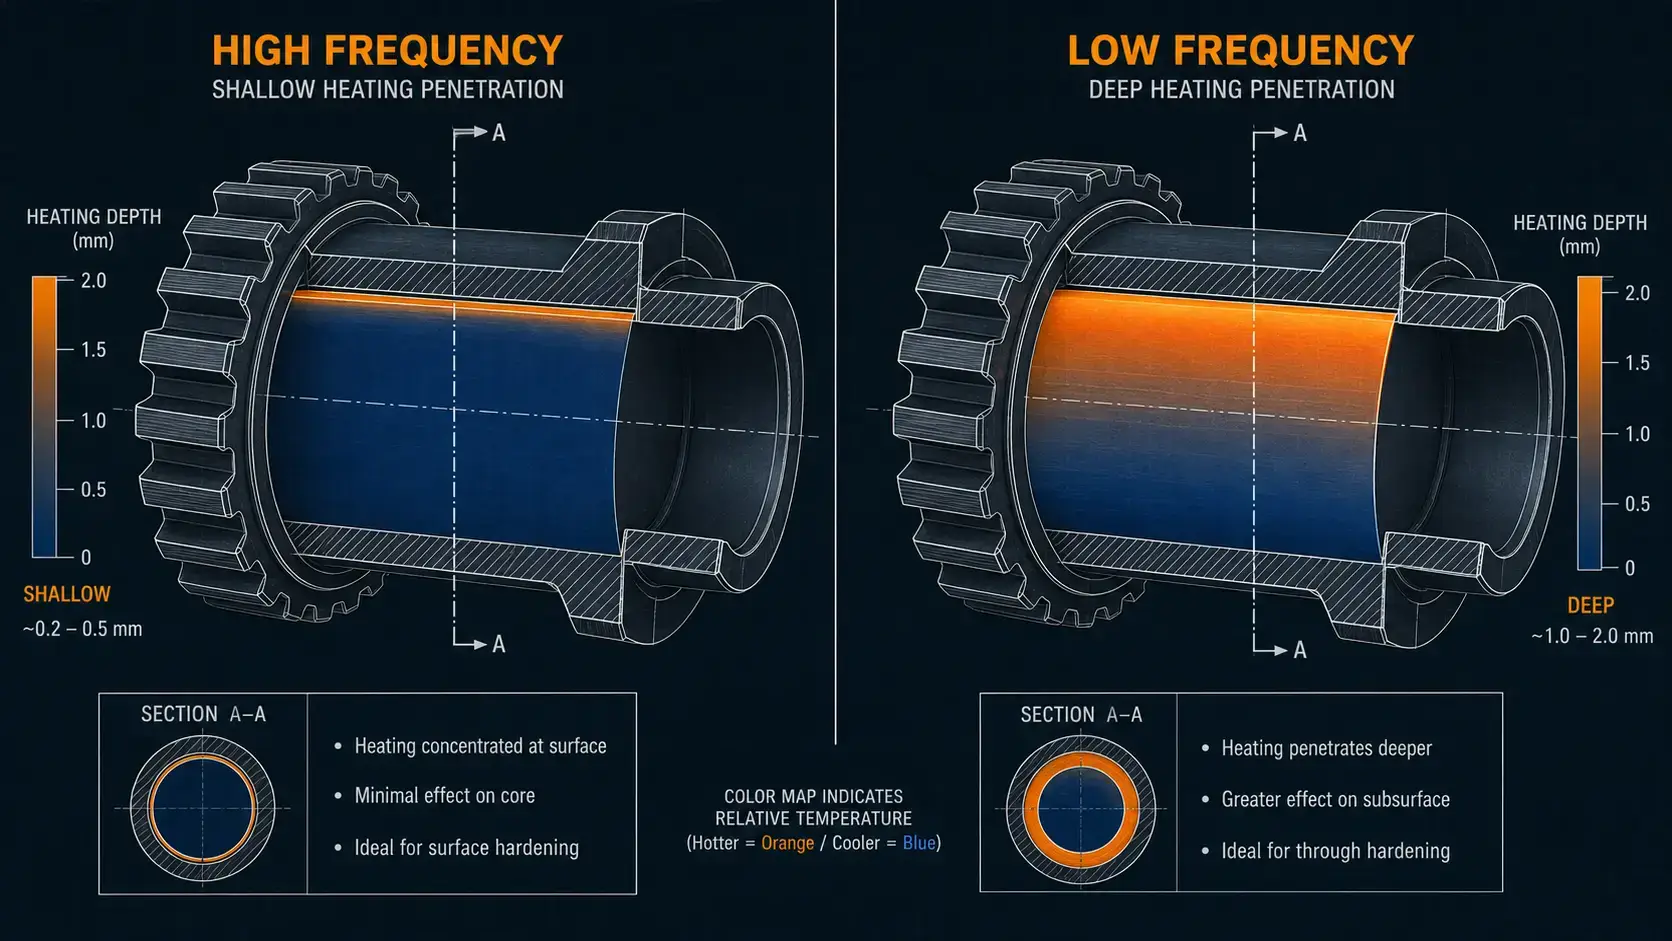
5. Controlo do Processo, Automação, e Garantia de Qualidade
A fabricação aeroespacial baseia-se no controlo de processos documentado. O equipamento de indução tem de fornecer receitas repetíveis, fornecimento de energia controlado, monitorização de temperatura onde adiciona valor, e dados de produção rastreáveis.
Quanto controlo? Depende. Uma estação de ajuste por contração pode necessitar apenas de desligamento baseado na temperatura e confirmação da presença da peça. Uma célula de endurecimento executando componentes críticos de voo precisará de perfil de energia, controle de velocidade de digitalização, tempo de têmpera, monitoramento de fluxo, e receitas bloqueadas com trilhas de auditoria.
Pirômetros são o padrão, mas eles não são infalíveis. Mudanças de emissividade, acabamento superficial, ângulo de visão, vapor, incrustação, movimento parcial - tudo isso atrapalha a leitura. Depois que um processo é validado, uma receita de tempo de energia às vezes é mais rigorosa do que perseguir um sinal de pirômetro que está saltando. Outras aplicações não funcionam sem feedback de temperatura em tempo real. Em qual balde você cai depende da peça, o material, e o requisito de qualidade. Teste. Não presuma.
A indução brinca naturalmente com a robótica, mesas indexadoras, transportadores, luminárias rotativas, e células controladas por PLC. Na indústria aeroespacial, o argumento mais forte para a automação quase nunca é a velocidade. Está eliminando a variação dependente do operador de um processo certificado. Seleção de receita por número de peça. Handshake de código de barras ou MES. Confirmação de presença de peça. Verificação da posição da bobina. Movimento de varredura servo. Confirmação do fluxo de extinção. Registro de temperatura. Intertravamentos de falha. Monitoramento de água de resfriamento. Nada disso é exótico - mas tudo precisa funcionar em conjunto, sem alguém cuidando dele.
A água de resfriamento não recebe atenção suficiente no projeto do sistema. Quando flutua - o fluxo cai, temperatura de entrada sobe, a condutividade aumenta - você obtém falhas incômodas, bobinas cozidas, produção reduzida, ou inconsistência de aquecimento que é difícil de diagnosticar porque ninguém está observando a água. Caudal, qualidade, condutividade, temperatura, pressão, filtragem: especifique-os. Monitore-os. Sistemas de refrigeração a água merecem sua própria seção da folha de especificações.
6. Seleção de Equipamentos para Produção Aeroespacial
Comece com o processo, não é um catálogo. A configuração correta do sistema vem da sua família de peças, seus requisitos de documentação de qualidade, sua taxa de transferência, seu chão, e quem vai mantê-lo. Testes de amostra superam qualquer estimativa. Para componentes críticos, dados de teste são a única coisa que conta.
Antes de ligar para um fornecedor, tem respostas para essas:
— Quais recursos precisam de calor? Quais materiais e ligas?
- Temperatura, dureza, profundidade de camada, ou critérios conjuntos — quais e quão rígidos?
- Tempo de ciclo, volume de produção, ciclo de utilização?
— Carregamento manual, semi-automático, ou apagamento automático?
— Quais dados de inspeção são registrados e para onde vão?
— Utilitários no local? Infraestrutura de água de resfriamento?
— Quantos números de peça compartilham esta máquina? Com que frequência eles mudam?
- Substituição da bobina: quem faz isso, quão rápido precisa ser, qual é o procedimento de alinhamento?
Essas respostas estreitam a faixa de frequência, nível de potência, plataforma de controle, manuseio mecânico, e pacote de refrigeração. Pule isso e a cotação que você receberá será a configuração padrão de alguém, não é seu. Seleção de equipamentos abrange o quadro mais amplo.
A configuração do sistema é executada a partir de uma fonte e bobina independentes (bom para aquecimento simples) para uma célula automatizada totalmente integrada (o que a produção aeroespacial validada geralmente precisa). Uma chamada chave: quanto controle do processo permanece com o fornecedor de indução versus sua equipe interna de integração. Se errar, você estará integrando duas vezes.
Manutenção não significa “ele vem com manual.” Bobinas, mangueiras, temperar peças, sensores, luminárias - todos os itens de desgaste. Se a troca levar meio turno e o alinhamento não for repetível, seu processo muda e seu pessoal de qualidade percebe antes que seu pessoal de manutenção o faça. Procure acesso, diagnóstico claro, parâmetros de configuração documentados, e um plano de bobina sobressalente que realmente funciona. Principalmente se essa máquina for a que alimenta um gargalo.
7. Limitações Práticas e Riscos de Engenharia
A indução não é a resposta para todos os problemas de aquecimento. Brilha quando o trabalho é localizado, repetível, e se beneficia da velocidade. É a ferramenta errada quando você precisa levar uma peça grande e complexa a uma temperatura uniforme e mantê-la lá por um longo período de imersão.
Riscos que aparecem no mundo real:
- Bordas, cantos, seções finas aquecem mais rápido que o corpo da peça. Toda vez.
— Mau acoplamento da bobina ou posicionamento desalinhado → superaquecimento local.
— Variação da geometria peça a peça. Nem todos “idêntico” as peças são idênticas.
— Os pirômetros ficam quando o acabamento da superfície, emissividade, ou mudanças de vapor.
— Têmpera subdimensionada no endurecimento — você não saberá até que o percurso de dureza falhe.
— Superaquecimento da bobina devido ao fluxo de água que parecia bom no desenho.
— A bobina de substituição não corresponde à original. Mudanças de processo. Ninguém sinalizou.
A maioria deles não aparece durante o comissionamento. Eles aparecem após seis meses de produção, quando alguém muda um aparelho, uma bobina é substituída, ou uma nova variante de liga leve chega à linha. Testes de aplicação, engenharia de bobina sensata, fixação adequada, e o monitoramento de processos detectam muitos deles. O treinamento pega o resto.
| Se você precisar… | Indução | Forno |
|---|---|---|
| Aqueça uma área específica, o resto permanece legal | ✓ | — |
| Temperatura uniforme em toda a parte + longa imersão | — | ✓ |
| Rampa do frio para a temperatura em minutos | ✓ | — |
| Processe em lote centenas de peças idênticas | — | ✓ |
| Automação em linha, orientado por receita, Rastreável | ✓ | — |
| Atmosfera controlada (vazio, gás inerte) | — | ✓ |
Na prática, muitas lojas administram ambos. A indução cuida do trabalho seletivo – brasagem, endurecimento, aquecimento de montagem, pré-aquecer. Fornos lidam com processamento térmico de peças inteiras. Eles são complementares. Não concorrentes.
Resultado final: Fabricação aeroespacial de aquecimento por indução ganha o seu lugar quando precisa de calor localizado, entrega de energia repetível, ciclos mais curtos, e um processo que se integra com equipamentos de produção controlados. A diferença entre um sistema que funciona e um que funciona de forma fiável durante anos resume-se a corresponder a frequência, potência, design da bobina, arrefecimento, automação, e validação à peça específica — e ao padrão de qualidade que tem de alcançar.
Perguntas Frequentes
P: Que peças aeroespaciais são bons candidatos para aquecimento por indução?
A: Eixos, estrias, engrenagens, superfícies de rolamentos, buchas, mangas, uniões, e montagens de tubos — basicamente qualquer componente onde você precisa aquecer um recurso específico em vez de toda a peça. Os melhores candidatos tendem a ser peças onde o aquecimento seletivo melhora diretamente a estabilidade dimensional ou a consistência da junta em comparação com o processamento em forno..
P: Como você escolhe a frequência de indução certa para componentes aeroespaciais?
A: A escolha da frequência depende do material, geometria da peça, profundidade de aquecimento necessária, e o que você está tentando fazer – endurecer a superfície, através do calor, ou brasagem. Frequências mais altas concentram-se na superfície; frequências mais baixas penetram mais profundamente. O teste de aplicação em peças representativas é a maneira mais confiável de bloqueá-lo. Estimativas teóricas ajudam a estreitar o intervalo, mas eles não substituem dados de teste reais.
Discuta sua aplicação de aquecimento por indução aeroespacial
Partilhe a geometria da sua peça, material, meta do processo, e a taxa de produção. A nossa equipa de engenharia pode ajudar a dimensionar a potência de indução, frequência, design da bobina, e configuração do sistema para sua aplicação aeroespacial.


