
Induktionshärten von Gusseisen: Mastering 3 Kritische Typen & Ihre unterschiedlichen Prozessanforderungen
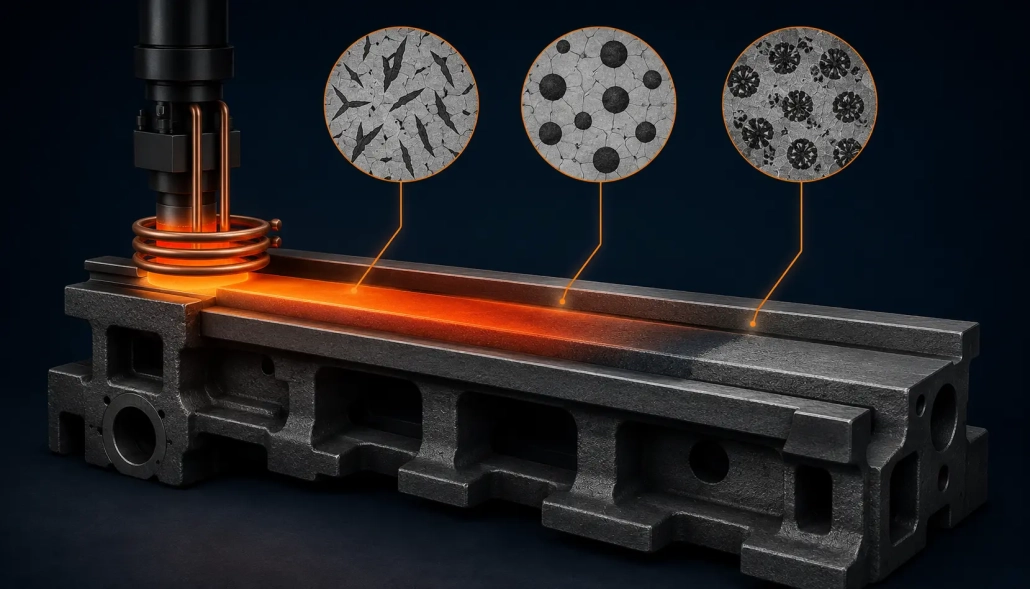
Betreten Sie eine beliebige Härterei, die Gusseisen behandelt, und die erste Frage ist nie nur „welche Härte benötigen Sie?“ Er ist „welche Art von Gusseisen ist es?“ Denn Induktionshärten von Gusseisen ist kein einziger Prozess — es sind drei unterschiedliche Prozesse, die jeweils ihre eigene Frequenz, Leistungsaufnahme, Heizrate, und Kühlstrategie erfordern. Behandeln Sie Grauguss wie Guss- oder Sphäroguss, und Sie riskieren Abschreckrisse. Behandeln Sie Sphäroguss wie Temperguss, und die Härte bleibt hinter den Erwartungen zurück. Dieser Leitfaden erklärt die Prozessanforderungen für alle drei Gusseisensorten, damit Sie jede korrekt härten können – beim ersten Mal, jedes Mal.
Inhaltsverzeichnis
1. Warum die Induktionshärtung von Gusseisen anders ist als bei Stahl
Gusseisen ist nicht einfach „Stahl mit mehr Kohlenstoff.“ Es handelt sich um eine Familie von Eisen-Kohlenstoff-Silizium-Legierungen, deren Verhalten während der Induktionserwärmung durch die bestimmt wird Form, die Größe, und Verteilung von Graphit – nicht nur der Kohlenstoffgehalt. Stahl löst seinen Kohlenstoff beim Erhitzen gleichmäßig in Austenit auf. Gusseisen muss mit Graphitpartikeln kämpfen, die als Kohlenstoffspeicher fungieren, Abhängig von ihrer Morphologie geben sie Kohlenstoff unterschiedlich schnell in die Matrix ab. Dies ist der Hauptgrund dafür Induktionshärten von Gusseisen erfordert typspezifische Parameter.
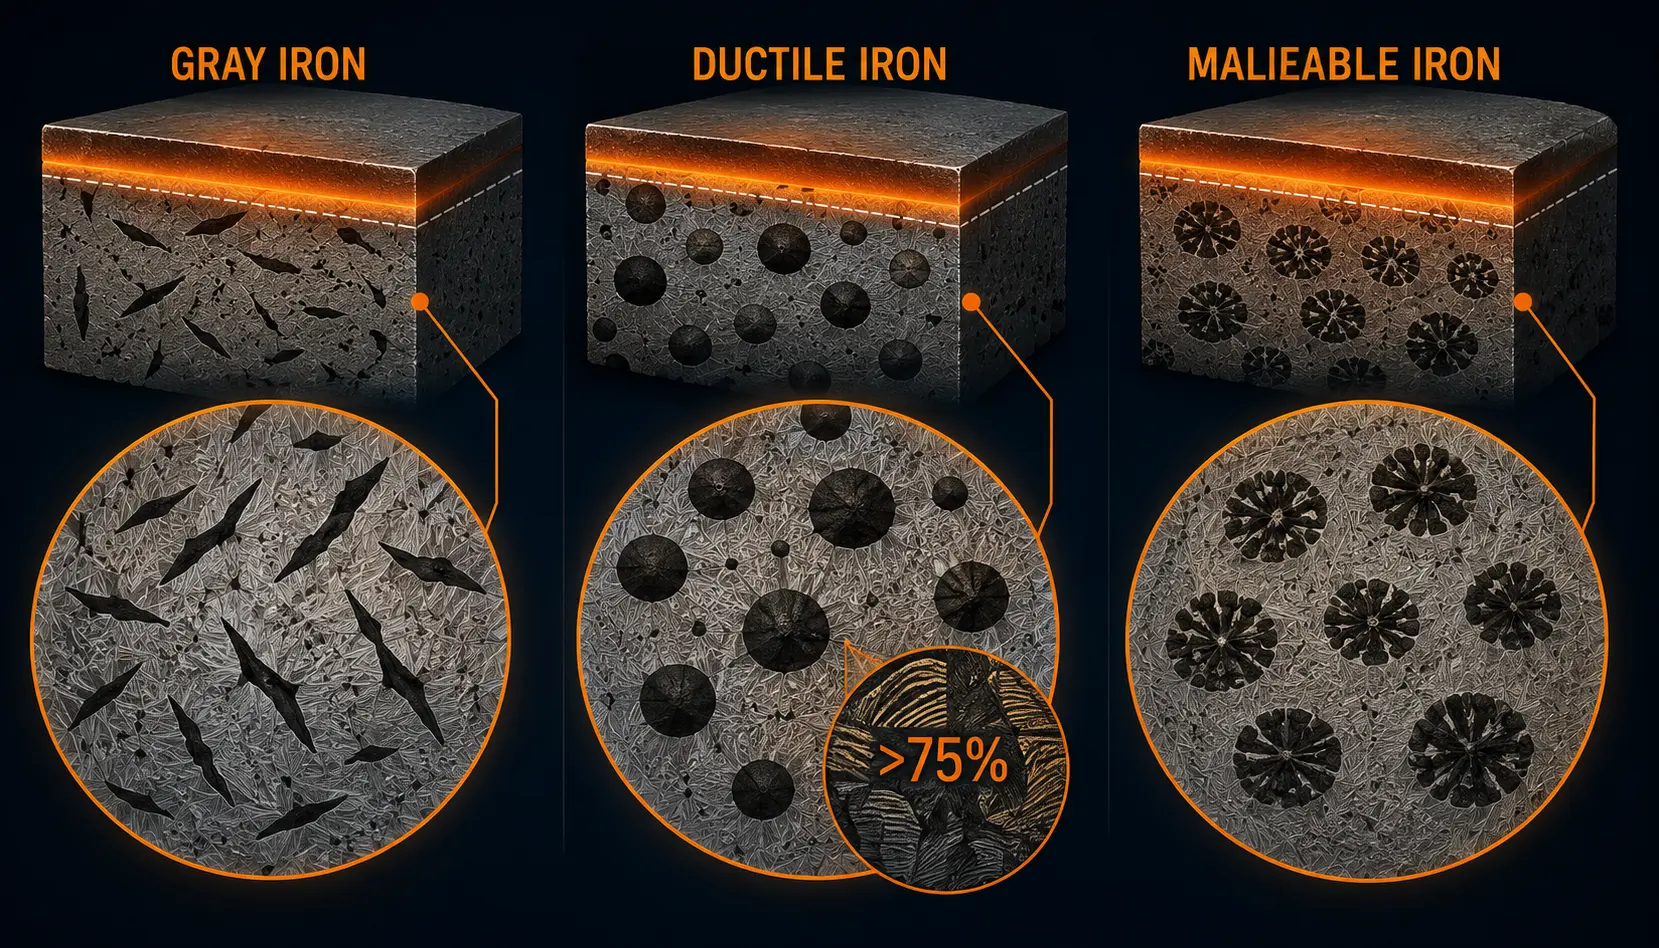
Die drei in der Praxis des Induktionshärtens auftretenden Gusseisensorten werden durch die Graphitmorphologie unterschieden: Grauguss hat Graphitflocken, Gusseisen mit Kugelgraphit hat Graphitknollen (Sphäroide), und Sphäroguss hat Graphitrosen (Temperkarbon). Jede Morphologie beeinflusst, wie schnell sich Kohlenstoff während des kurzen Erwärmungszyklus auflöst – typischerweise 2 zu 30 Sekunden beim Induktionshärten. Dies steuert direkt die erreichbare Härte, das Risiko von Rissen, und die erforderliche vorherige Mikrostruktur. Für Hintergrundinformationen zum Induktionshärteprozess selbst, siehe unseren Leitfaden zu Was ist Induktionshärten.
2. Graues Eisen: Langsam und kontrolliert
Graues Eisen ist das am häufigsten verwendete Gusseisen in der Maschinen- und Industriekomponentenfertigung, und es ist auch das empfindlichste gegenüber Prozessparametern während der Induktionshärtung. Die Graphitflocken, die dem Graueisen seine hervorragende Dämpfungskapazität und Machbarkeit verleihen, erzeugen auch Spannungskonzentrationspunkte – scharfkantige Graphitpartikel, die in der Metallmatrix eingebettet sind. Erhitzt man zu schnell oder abschreckt zu aggressiv, werden diese Abschläge zu Rissinitiationsstellen.
Vier Prozessregeln für das Induktionshärten von Grauguss:
Regel 1 — Mittelfrequenz. Grauguss erfordert Mittelfrequenz (1–10 kHz), nicht hochfrequent. Das tiefere Eindringen des Stroms mittlerer Frequenz erzeugt einen allmählicheren Wärmegradienten von der Oberfläche zum Kern. Dies reduziert die thermische Belastung sowohl beim Erhitzen als auch beim Abschrecken. Hochfrequenz konzentriert Energie in einer sehr dünnen Oberflächenschicht und erzeugt einen steilen Temperaturabfall – genau das, was Sie mit Lamellengraphiteisen vermeiden möchten. Für eine vollständige Erklärung der Frequenzeffekte, siehe wie Frequenz die Induktionsheizung beeinflusst.
Regel 2 — Geringe Leistungsaufnahme, Langsame Heizrate. Die Leistungsdichte für Grauguss sollte bei liegen unteres Ende des Standardhärtebereichs — ca. 0,4–0,7 kW/cm². Eine langsame Erwärmungsrate gibt dem Kohlenstoff Zeit, aus den Graphitflocken in den umgebenden Austenit zu diffundieren, Aufbau des Kohlenstoffgehalts, der für die volle Härte erforderlich ist. Ein beschleunigter Heizzyklus mit hoher Leistungsaufnahme führt zu einer unzureichenden Oberflächenhärte, da sich nicht genügend Kohlenstoff in der Matrix gelöst hat.
Regel 3 — Niedrigere Austenitisierungstemperatur. Zieltemperatur 850–900 °C, ca. 50 °C niedriger als die typische Härtungstemperatur von Stahl. Der höhere Siliziumgehalt von Grauguss (typischerweise 1,5–2,5 %) erhöht die kritische Umwandlungstemperatur geringfügig, aber die Graphitflocken liefern reichlich Kohlenstoff – so wird eine vollständige Austenitisierung bei einer moderaten Temperatur erreicht. Bei Überhitzung besteht die Gefahr der Bildung von Restaustenit und einer Kornvergröberung in der Matrix, Beides verringert die Härte und die Verschleißfestigkeit.
Regel 4 — Langsames Abkühlen. Dies ist die wichtigste Regel und am einfachsten zu verletzen. Grauguss muss abgeschreckt werden sanft — Polymer-Abschreckmittel in mäßiger Konzentration, warmes Öl, oder sogar Zwangsluftkühlung bei einigen Zusammensetzungen, anstelle eines direkten Wasser- oder Salzbad-Abschreckens, das für Mittel kohlenstoffhaltigen Stahl üblich wäre. Das Ziel ist es, die martensitische Umwandlung zu erreichen, ohne die Bruchspannung an den Graphitflocken-Spitzen zu überschreiten. Abschreckrisse bei Grauguss werden fast immer durch zu schnelles Abkühlen verursacht, nicht durch zu aggressive Erwärmung. Für weitere Informationen zu Abschreckungsüberlegungen beim Induktionshärten, siehe unseren Leitfaden zu Herausforderungen der Welleninduktionsehärtung — Viele der thermischen Spannungsprinzipien gelten gleichermaßen für Gusseisenkomponenten.
3. Sphäroguss: Perlitgehalt ist alles
Sphäroguss (auch Sphäroguss oder Sphäroguss genannt) unterscheidet sich grundlegend von Grauguss in seiner Reaktion auf die Induktionshärtung – und die wichtigste Variable sind nicht die Induktionsparameter selbst, aber die vorherige Mikrostruktur des Teils, bevor es jemals ein Magnetfeld sieht.
Die Pearlite-Regel: >75% Minimum. Für das Induktionshärten, um eine akzeptable Oberflächenhärte und Einsatzhärtetiefe in duktilen Eisen zu erzeugen,, muss die Matrixmikrostruktur enthalten mindestens 75% Perlit. Unterhalb dieses Schwellenwerts – wenn die Matrix überwiegend ferritisch ist – steht einfach nicht genügend Kohlenstoff in der Matrix zur Verfügung, um bei dem schnellen Erwärmungs- und Abschreckzyklus Martensit zu bilden. Graphitknollen sind sphärisch, kompakt, und lösen sich im Vergleich zu Flocken nur langsam auf; sie können während eines 3–10 Sekunden Induktionserhitzungs-Pulses nicht schnell genug Kohlenstoff an das umgebende Austenit liefern.
Vorwärmebehandlung. Wenn das gegossene duktile Eisen eine ferritische oder ferritisch-perlitische Matrix mit geringem Perlitgehalt hat (üblich bei dünnwandigen Gussteilen, die im Sandform langsam abgekühlt sind), ein normalisieren oder austenitisieren mit kontrollierter Abkühlung ist vor dem Induktionshärten erforderlich. Diese Vorwärmebehandlung löst Kohlenstoff aus den Nodulen in die Matrix auf und, bei kontrollierter Abkühlung, präzipitiert es wieder als Perlit. Erst dann hat der Induktionshärteschritt den benötigten Kohlenstoffspeicher. Das Überspringen dieses Schrittes ist die häufigste Ursache für geringe und inkonsistente Härte bei induktionsgehärteten Kugelgraphiteisen-Bauteilen.
Härtungs-Mikrostruktur-Bewertung. Die Qualität von induktionsgehärtetem Kugelgraphiteisen wird durch metallografische Prüfung gemäß festgelegten Bewertungsstandards beurteilt (wie ISO 16112 oder unternehmensspezifische Spezifikationen). Wichtige Bewertungsparameter umfassen den Martensitanteil, den Anteil an verbliebenem Austenit, nicht aufgelöster Ferritgehalt, Graphitnoduleanzahl und Nodularität in der gehärteten Schicht, und das Vorhandensein von Karbiden an Graphit-Matrix-Grenzen. Ein korrekt gehärtetes Gusseisenbauteil zeigt eine martensitische Matrix mit gut verteilten Graphitnudeln, minimales Restaustenit, und das vollständige Fehlen von nicht aufgelöstem Ferrit in der Schicht.
bainitische Strukturen: Eine spezialisierte Anwendung. Eine fortgeschrittene Variante, die erwähnt werden sollte: Gusseisen kann durch Induktion gehärtet werden, um eine bainitische Struktur zu erzeugen anstelle des konventionellen martensitischen Gehäuses. Dies wird erreicht, indem die Abkühlgeschwindigkeit geregelt wird – schnell genug abkühlt, um die Perlitbildung zu vermeiden, aber im Bereich der Bainit-Umwandlung bleibt (typischerweise 250–450°C) lang genug, damit die bainitische Reaktion abgeschlossen ist. Die resultierende Mikrostruktur kombiniert hohe Härte mit verbesserter Zähigkeit im Vergleich zu vollständig martensitischen Strukturen. Austemperierter Sphäroguss (ADI) Teile, die einer lokalisierten Induktionshärtung unterlaufen, um eine bainitische Hülle zu schaffen, stellen eine Nische, aber wachsende Anwendung dar, insbesondere bei Zahnrädern und Verschleißkomponenten, bei denen sowohl die Oberflächenhaltbarkeit als auch die Kernzähigkeit von entscheidender Bedeutung sind. Für mehr zu zahnradspezifischen Härtungsüberlegungen, siehe unseren Leitfaden zu Fehlern beim Induktionshärten von Zahnrädern.
4. Sphaerisches Gusseisen: Die einfache Variante
Von den drei Gusseisentypen, Formbares Eisen ist bei der Induktionshärtung das am wenigsten anspruchsvolle. Graphit existiert als Temperer-Kohlenstoffrosetten — kompakt, abgerundete Aggregate, die eine deutlich geringere Spannungskonzentration als Graphitflocken erzeugen und Kohlenstoff leichter lösen als duktile Eisenknollen. Das Ergebnis ist ein Material, das sich während der Induktionshärtung eher wie ein Mittelkohlenstoffstahl verhält als wie Grauguss oder duktiles Eisen.
Keine speziellen Prozessbeschränkungen. Formbares Eisen kann mittels Induktionshärtung behandelt werden unter Verwendung standardisierter Parameter, die für Stahl mit ähnlichem Kohlenstoffgehalt entwickelt wurden. Mittelfrequenz (1–10 kHz) ist typisch, Die Leistungsdichte folgt dem standardmäßigen Bereich von 0,5–1,0 kW/cm² für Oberflächenhärtung, und herkömmliche Abschreckmittel – Wasser, Polymer, oder Öl – werden basierend auf der Teilegeometrie ausgewählt und nicht auf metallurgischen Einschränkungen. Die Temperer-Kohlenstoffrosetten erzeugen nicht die Rissempfindlichkeit von grauen Eisenflocken, noch stellen sie die Perlitgehalt-Voraussetzung für duktile Eisenknodulen.
Die praktische Implikation ist erheblich: wenn Ihre Werkstatt bereits Induktionshärtungsteile aus mittlerem Kohlenstoffstahl abhärtet, können Sie mit formbarem Eisen arbeiten minimale Parameteränderungen. die gleichen Frequenzbereiche, ähnliche Leistungsdichten, und Ihre bestehende Quenchant-Auswahlmethode gelten alle. Die einzige zusätzliche Überprüfung besteht darin, sicherzustellen, dass das duktilisierbare Eisen vollständig duktilisiert wurde – dass der ursprüngliche Weißguss durch den Glühzyklus vollständig umgewandelt wurde, ohne dass Reste von Zementit in der Mikrostruktur verbleiben, die harte Stellen oder ungleichmäßige Randschichten verursachen könnten. Für einen umfassenderen Überblick darüber, wie Induktionshärten sich von anderen Verfahren der Oberflächenhärtung unterscheidet, siehe Was ist Induktionshärten.
5. Prozessvergleich nebeneinander
Die nachstehende Tabelle fasst die unterschiedlichen Prozessparameter für jeden Gusseisentyp zusammen. Verwenden Sie es als schnelle Referenz beim Einrichten eines neuen Auftrags oder beim Beheben von Problemen bei einem bestehenden Auftrag.
| Parameter | Graues Eisen | Sphäroguss | Sphaerisches Gusseisen |
|---|---|---|---|
| Graphitmorphologie | Flocken (scharf, spannungssteigernd) | Knoten/Sphäroide (kompakt) | Temper-Kohlenstoff-Rosetten (abgerundet) |
| Frequenz | Mittel (1–10 kHz) | Mittel (1–10 kHz), HF für flache Schicht | Mittel (1–10 kHz) — wie bei Stahl |
| Leistungsdichte | Niedrig: 0.4–0,7 kW/cm² | Standard: 0.5–1,0 kW/cm² | Standard: 0.5–1,0 kW/cm² |
| Erhitzungsgeschwindigkeit | Langsam — Kohlenstoffdiffusion zulassen | Mäßig — Auflösung der Knötchen ist geschwindigkeitsbestimmend | Standard — keine besonderen Einschränkungen |
| Austenitisierungstemperatur. | 850–900°C (unteres Ende) | 870–930°C | 850–920°C (stahläquivalent) |
| Abschrecken | Sanft: Polymer, warmes Öl, oder erzwungene Luft | Moderat: Polymer oder Öl | Standard: Wasser, Polymer, oder Öl (geometrieabhängig) |
| Vorläufige Wärmebehandlung | Normalerweise nicht erforderlich (als gegossene perlitische Matrix ist üblich) | Kritisch: Normalisieren bei Perlit < 75% | Nur vollständige Malleabilisierung bestätigen |
| Rissrisiko | Hoch — Graphitflocken lösen Spannungen | Niedrig bis mittel | Niedrig – ähnlich wie Stahl |
6. Gängige Anwendungen
Jeder Gusseisentyp dominiert bestimmte Anwendungskategorien, getrieben durch die Kombination seiner mechanischen Eigenschaften und seines Induktionshärtungsverhaltens.
Grauguss — Führungen für Werkzeugmaschinen. Dies ist die klassische und gebräuchlichste Induktionshärten von Gusseisen Anwendung. Maschinenbett, Säulen, und Führungen werden aus Grauguss gefertigt für Vibrationsdämpfung und Maßstabilität, dann werden die Führungen durch Induktionshärtung behandelt unter Verwendung von Scanhärtung um eine verschleißfeste Oberflächenbahn zu erzeugen (typischerweise 55–62 HRC, 1–3 mm Einsatzhärte) während die umgebende Gussstruktur bearbeitbar und maßstabil bleibt. Das Scanning-Verfahren – bei dem die Induktionsspule mit kontrollierter Geschwindigkeit entlang der Führungsfläche fährt – passt natürlich zur langen, linearen Geometrie der Werkzeugmaschinen. Zylinderliner, hydraulische Pumpenkörper, und Kompressorgehäuse sind ebenfalls übliche Graugussanwendungen.
Sphäroguss – Automobil- und Maschinenbaukomponenten. Kurbelwellen, Nockenwellen, Zahnräder, Achsschenkel, und Aufhängungsarme aus Sphäroguss profitieren von der Induktionshärtung der Lagerzapfen, Zahnradzähne, und Verschleißflächen. Die Kombination aus einem harten, duktiler Kern (aus der kugelgraphitstruktur) und eine harte, verschleißfeste Oberfläche machen Gusseisen mit Kugelgraphit zu einer attraktiven Alternative zu geschmiedetem und auf der Oberfläche gehärtetem Stahl in vielen Anwendungen mit mittlerer Beanspruchung. Die bainitische Härtungsvariante – die ein austenitgehärtetes Gusseisen (ADI) auf einem perlitisch-ferritischen Kern erzeugt – gewinnt in Getriebeanwendungen an Bedeutung, bei denen Pittingbeständigkeit und Biegewechselfestigkeit die primären Ausfallmodi sind. Für weitere Informationen zur Härtung von Fahrzeugkomponenten, siehe unsere Leitfäden zu Nockenwellennocken- und Schalthebel-Induktionshärtung und Rillen-Nabenlager Induktionshärten.
Sphäroguss – Allgemeiner Industrieeinsatz. Rohrverschraubungen, Ventilkörper, Förderkettenlaschen, und landwirtschaftliche Maschinenkomponenten aus Sphäroguss werden dort induktionsgehärtet, wo lokaler Verschleißwiderstand erforderlich ist. Die Einfachheit des Prozesses – die Sphäroguss effektiv wie einen Mittelkohlenstoffstahl behandelt – macht ihn attraktiv für Lohnfertigungen, die keine separaten Prozessparameter für verschiedene Gusseisensorten führen möchten.
Unabhängig von der Anwendung, IGBT-Induktionsstromversorgungen sind die Standardwahl für das Induktionshärten von Gusseisen bei allen drei Materialtypen. Ihre präzise Leistungsregelung, schnelle Reaktion auf Laständerungen, und die Fähigkeit, während des gesamten Erwärmungszyklus eine konstante Frequenz beizubehalten, sind entscheidend für die kontrollierten Erwärmungsraten, die Gusseisen erfordert. Für mehr Informationen zur Auswahl von Stromversorgungen, siehe unseren Leitfaden zu Auswahl der Induktionsheizleistung und unserer Leistungsberechnungsmethode in wie viel Leistung für Induktionsheizung.
7. Zusammenfassung & Schnellreferenz
Induktionshärten von Gusseisen gelingt oder scheitert auf der Prozessparameter-Ebene. Die drei Gusseisentypen – unterschieden durch die Graphitmorphologie – erfordern jeweils eine unterschiedliche Kombination aus Frequenz, Leistung, Heizrate, und Abschreckintensität. Grauguss erfordert den konservativsten Ansatz. Duktilguss verlangt metallurgische Vorbereitung vor dem Härten. Lederhartguss verlangt nichts Besonderes. Erkennen Sie, welcher Typ auf Ihrer Vorrichtung ist, und die Parameter ergeben sich somit von selbst.
🔑 Gusseisen-Induktionshärten – Schnellentscheidungsleitfaden
| Graugussteil? | → Mittlere Frequenz, niedrige Leistungsdichte (0.4–0,7 kW/cm²), langsam erhitzen, niedrige Temperatur, sanftes Abschrecken. Nie Wasser verwenden. |
| Gussstück aus duktiles Eisen? | → Überprüfen Sie zuerst den Pearlitgehalt. Wenn <75%, Vor dem Härten normalisieren. Standardleistungsdichte, Mäßiges Abschrecken. Bei zähigkeitskritischen Anwendungen baisitische Härtung in Betracht ziehen. |
| Gussstück aus temperbarem Eisen? | → Verwenden Sie Ihre Standardparameter für Induktionshärten von Stahl. Vollständige Malleabilisierung bestätigen. Keine besonderen Einschränkungen. |
Für anwendungsspezifische Härtehinweise, sehen Sie sich unsere ausführlichen Anleitungen zu Induktionshärten von Bohrungen im Inneren, Fehlern beim Induktionshärten von Zahnrädern, und Herausforderungen der Welleninduktionsehärtung. Bei Fragen zu Geräten, durchsuchen Sie unser Produktangebot oder besuchen Sie die Induktionshärten Solutions-Seite.
Häufig gestellte Fragen
Warum rissgrauer Eisen während der Induktionshärtung bricht?
Grauguss bricht während der Induktionshärtung aus einem dominanten Grund: Die Abschreckung ist zu stark. Grafitflocken wirken als interne Spannungskonzentratoren – scharfkantige Unstetigkeiten in der Metallmatrix. Wenn sich die austenisierte Oberflächenschicht in Martensit umwandelt, dehnt sie sich aus. Wenn diese Umwandlung zu schnell erfolgt (wie bei einer Wasser- oder Kaltpolymer-Abschreckung), überschreiten die Zugspannungen an den Flockenspitzen die Bruchfestigkeit der umgebenden Matrix. Die Lösung besteht fast immer darin, die Abschreckintensität zu verringern: vom Wasser zu einer warmen Polymerlösung zu wechseln, die Abschrecktempertur zu erhöhen, oder ein langsamer abkühlendes Öl zu verwenden. Die Verringerung der Aufheizrate und die Verwendung einer niedrigeren Austenitisierungstemperatur helfen ebenfalls, indem sie das thermische Gefälle vor Beginn des Abschreckens minimieren.
Wie viel Perlit benötigt Gusseisen mit Kugelgraphit vor dem Induktionshärten?
Ein Minimum von 75% Perlit in der Matrix ist die von der Industrie akzeptierte Schwelle. Darunter, der Ferritanteil ist zu hoch — Ferrit enthält vernachlässigbar gelöstes Kohlenstoff und kann sich nicht zu Martensit umwandeln. Da Graphitknollen während des kurzen Induktionswärmezyklus zu langsam auflösen, um Kohlenstoff in ferritische Bereiche zu liefern, bleiben diese Bereiche nach dem Abschrecken weich, was niedrige und inkonsistente Härtewerte erzeugt. Wenn der Gusspearlitgehalt unter 75%, Vor der Induktionshärtung muss eine normalisierende Wärmebehandlung durchgeführt werden, um Kohlenstoff aus den Knötchen aufzulösen und ihn als Perlit in der gesamten Matrix wieder auszuscheiden.
Kann ich Gusseisen mit einer Handmaschine induktionshärten??
Für kleine, Bei lokaler Härtung von Gusseisenkomponenten – etwa der Kante einer Führungsschiene oder einer bestimmten Verschleißstelle an einem Graugussgehäuse – kann ein handgeführtes Induktionsheizgerät im Bereich von 15–30 kW bei mittlerer Frequenz wirksam sein, vorausgesetzt, Sie können die Heizrate und die Abschreckanwendung manuell steuern. Jedoch, zum Produktionshärten von Gusseisenteilen mit gleichbleibender Einsatztiefe, Härte, und Rissfreiheit sind erforderlich, Eine stationäre Maschine mit CNC-gesteuertem Scannen oder Rundtakten wird unbedingt bevorzugt. Manuelle Prozessvariationen sind der Feind der wiederholbaren Härtung von Gusseisen – insbesondere Grauguss, Dabei können ein paar Sekunden Überhitzung oder eine zusätzliche Sekunde Verzögerung vor dem Abschrecken den Unterschied zwischen einem guten und einem gerissenen Teil ausmachen.
Brauchen Sie Hilfe beim Härten Ihrer Gusseisenteile?
Nennen Sie uns Ihre Gusseisenqualität, Teilgeometrie, Zielhärte, und die Bodentiefe. Unser Ingenieurteam empfiehlt die richtige Frequenz, Leistungsstufe, Spulendesign, und die Abschreckmethode – kostenlose technische Beratung ohne Verpflichtung.


