
Индукционная закалка чугуна: Освоение 3 Критические Типы & Их особые требования к процессу
Зайдите в любую кузницу термообработки, которая работает с серым чугуном, и первый вопрос никогда не будет просто таким: «какая твёрдость вам нужна?» Он «какой это чугун?» Потому что индукционная закалка чугуна это не один процесс — это три разных процесса, каждый требует своей частоты, потребляемая мощность, скорость нагрева, и стратегия охлаждения. Относитесь к серому чугуну как к ковкому чугуну., и вы рискуете затушить растрескивание. Относитесь к ковкому чугуну как к ковкому чугуну., и твердость оказывается ниже нормы. Это руководство подробно описывает требования к процессу для всех трех типов чугуна, чтобы вы могли закаливать каждый из них правильно — с первого раза, каждый раз.
Содержание
1. Почему индукционная закалка чугуна отличается от стали
Чугун – это не просто «сталь с большим количеством углерода.» Это семейство сплавов железо-углерод-кремний, поведение которых при индукционном нагреве определяется форма, размер, и распространение графита — не только содержание углерода. Сталь равномерно растворяет углерод в аустените при нагревании.. Чугун должен справляться с графитовыми частицами, которые выступают в качестве резервуаров углерода, выделяя углерод в матрицу с различной скоростью в зависимости от их морфологии. Это основная причина того, почему индукционная закалка чугуна требуются параметры, специфичные для типа.
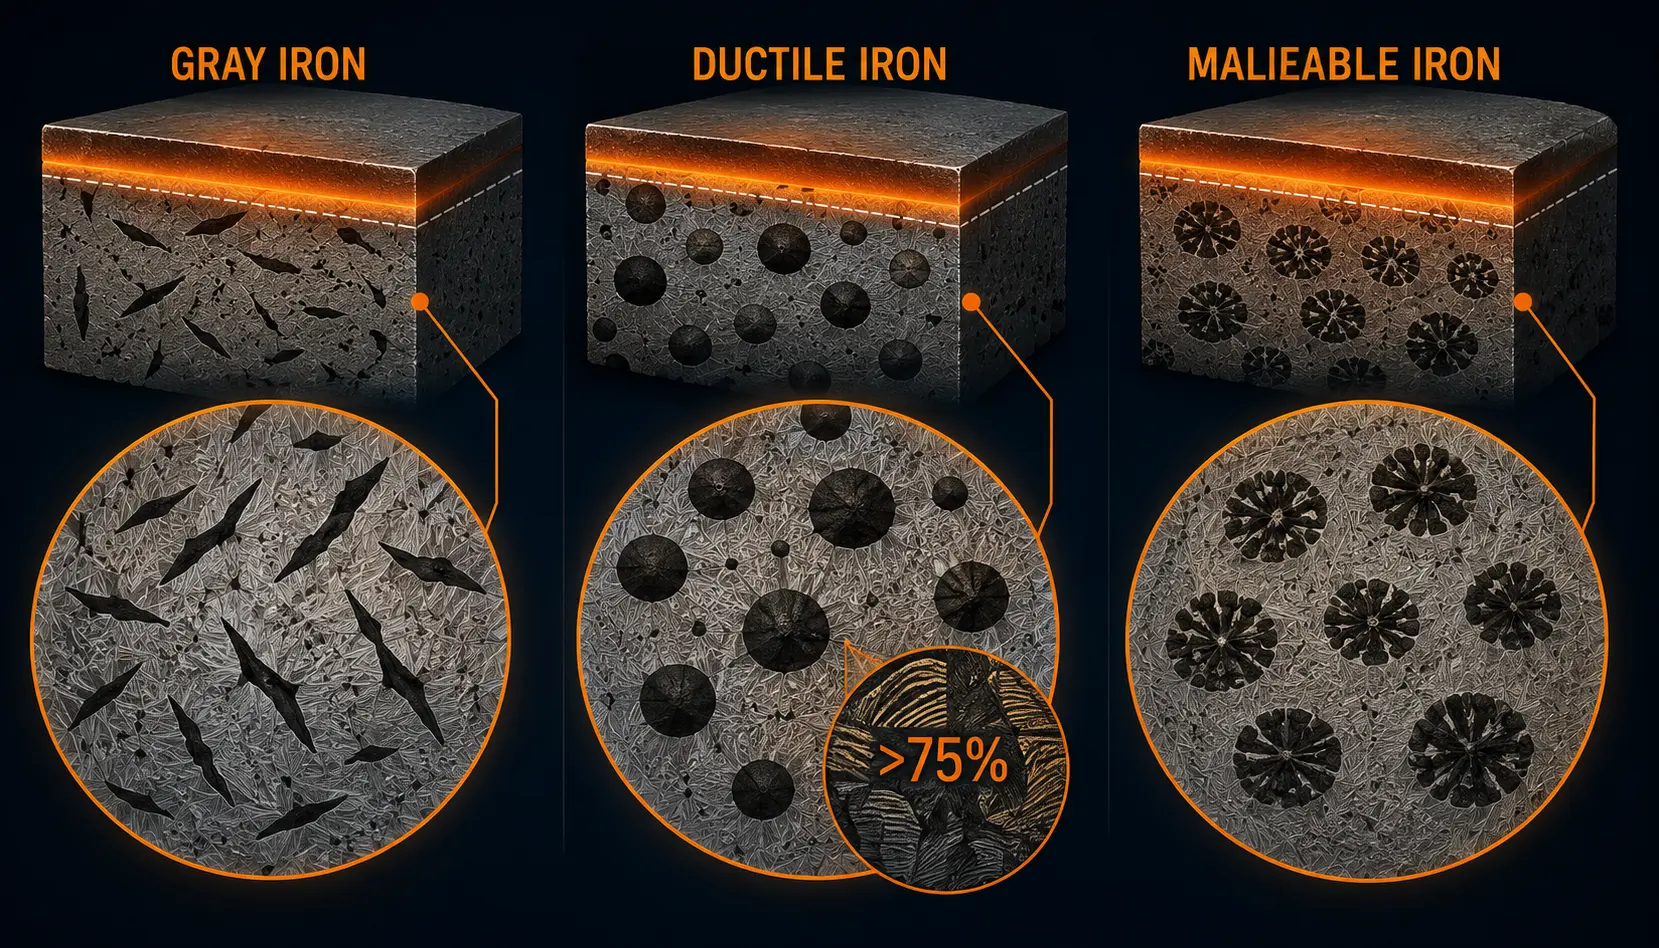
Три типа чугуна, встречающиеся в практике индукционной закалки, различаются по морфологии графита: серый чугун имеет графитовые хлопья, ковкий чугун имеет графитовые узелки (сфероиды), и ковкий чугун имеет графитовые розетки (углерод, закаленный по температуре). Каждая морфология влияет на скорость растворения углерода во время короткого нагрева — обычно 2 к 30 секунды при индукционной закалке. Это напрямую контролирует достигаемую твердость, риск растрескивания, и требуемую предварительную микроструктуру. Для получения информации о самом процессе индукционной закалки, см. наше руководство по что такое индукционная закалка.
2. Серый чугун: Медленно и контролируемо
Серый чугун является самым распространенным чугуном в производстве станков и промышленных компонентов, и он также наиболее чувствителен к технологическим параметрам при индукционной закалке. Чешуйки графита, которые придают серому чугуну превосходную демпфирующую способность и обрабатываемость, также создают точки концентрации напряжений — частицы графита с острыми краями, внедренные в металлическую матрицу.. Нагревайте слишком быстро или охлаждайте слишком агрессивно, и эти чешуйки становятся местами зарождения трещин.
Четыре правила процесса индукционной закалки серого чугуна:
Правило 1 — Средняя частота. Серый чугун требует средней частоты (1–10 кГц), не высокой частоты. Более глубокое проникновение тока средней частоты создает более постепенный тепловой градиент от поверхности к сердцу. Это снижает термическое напряжение как при нагреве, так и при закалке. Высокая частота концентрирует энергию в очень тонком поверхностном слое и создает резкое падение температуры — именно того, чего следует избегать с чугуном с хлопьевидным графитом. Для полного объяснения эффектов частоты, см. как частота влияет на индукционный нагрев.
Правило 2 — Низкая подача мощности, Медленная скорость нагрева. Плотность мощности для серого чугуна должна быть на уровне нижний предел стандартного диапазона закалки — примерно 0,4–0,7 кВт/см². Медленный темп нагрева даёт углероду время диффундировать из графитовых включений в окружающий аустенит, формируя уровень углерода, необходимый для полной твердости. Поспешный цикл нагрева с высоким входом энергии приводит к недостаточной поверхностной твердости, потому что слишком мало углерода растворилось в матрице.
Правило 3 — Более низкая температура аустенитизации. Цель 850–900°C, примерно на 50°C ниже типичной температуры закалки стали. Большее содержание кремния в сером чугуне (обычно 1,5–2,5%) немного повышает критическую температуру превращения, но пластинки графита дают обильный углерод — поэтому полное аустенитирование достигается при умеренной температуре. Перегрев чреват образованием остаточного аустенита и увеличением зерна в матрице, оба этих фактора уменьшают твердость и износостойкость.
Правило 4 — Медленное охлаждение. Это самое важное правило и самое легкое для нарушения. Серый чугун необходимо закаливать аккуратно — полимерные закалочные среды в умеренной концентрации, тёплое масло, или даже принудительное охлаждение воздухом для некоторых составов, вместо прямого закаливания в воде или рассоле, что обычно применяется для среднеуглеродистой стали. Цель — достичь мартенситного превращения, не превышая напряжение разрушения на концах графитовых включений. Трещины при закалке серого чугуна почти всегда вызваны слишком быстрым охлаждением, а не слишком агрессивным нагревом. Более подробно о закалке при индукционной упрочняющей обработке, см. наше руководство по Проблемы индукционной закалки вала — многие принципы термического напряжения одинаково применимы к деталям из чугуна.
3. Ковкий чугун: Содержание перлита решает всё
Ковкий чугун (также называется железом с шаровидным графитом или железом с шаровидным графитом.) принципиально отличается от серого чугуна по реакции на индукционную закалку, и единственной наиболее важной переменной являются не сами параметры индукционной закалки., но предыдущая микроструктура части еще до того, как она увидит магнитное поле.
Перлитовое правило: >75% Минимум. Для индукционного закаливания, чтобы получить приемлемую твердость поверхности и глубину закаленного слоя в ковком чугуне, микроструктура матрицы должна содержать по крайней мере 75% перлит. Ниже этого порога — если матрица преимущественно ферритная — просто недостаточно углерода в матрице для образования мартенсита во время быстрого нагрева и закалки. Графитовые узелки сферические, плотные, и растворяются медленно по сравнению с хлопьями; они не могут поставлять углерод в окружающий аустенит достаточно быстро во время 3–10-секундного импульса индукционного нагрева.
Предварительная термообработка. Если у отливки из ковкого чугуна ливарная структура ферритная или феррито-перлитная с низким содержанием перлита (обычно для тонкостенных отливок, которые медленно остывали в форме), а нормализация или закалка с аустенитизацией и контролируемым охлаждением обязательны перед индукционной закалкой. Эта предварительная термообработка растворяет углерод из узелков в матрицу и, при контролируемом охлаждении, повторно осаждает его в виде перлита. Только тогда стадия индукционного закалки имеет резервуар углерода, который ей нужен. Пропуск этой стадии является наиболее частой причиной низкой и нестабильной твердости у деталей из ковкого чугуна с индукционной закалкой.
Классификация закаленной микроструктуры. Качество индукционно закаленного ковкого чугуна оценивается с помощью металлографического анализа в соответствии с установленными стандартами классификации (такими как ISO 16112 или спецификациями конкретной компании). Ключевыми критериями классификации являются доля мартенсита, процент остаточного аустенита, содержание нерастворённого феррита, количество графитовых узелков и их узловатость в закалённой поверхности, и наличие карбидов на границах раздела графит-матрица. Правильно закалённая деталь из ковкого чугуна имеет мартенситную матрицу с равномерно распределёнными графитовыми узелками, минимальное количество остаточного аустенита, и полное отсутствие нерастворённого феррита в зоне закалки.
Бейнитные структуры: Специализированное применение. Следует отметить усовершенствованный вариант: ковкий чугун может быть индукционно закален для получения бейнитной структуры а не обычный мартенситный случай. Это достигается за счет контроля скорости охлаждения: охлаждение происходит достаточно быстро, чтобы избежать образования перлита, но при этом сохраняется в диапазоне бейнитного превращения. (обычно 250–450°C) достаточно долго для завершения бейнитной реакции. Полученная микроструктура сочетает в себе высокую твердость с повышенной ударной вязкостью по сравнению с полностью мартенситными структурами.. Отпущенный ковкий чугун (АДИ) Детали, подвергающиеся локализованной индукционной закалке для создания бейнитного корпуса, представляют собой нишу, но растущую область применения., особенно в зубчатых передачах и изнашиваемых компонентах, где решающее значение имеют как прочность поверхности, так и прочность сердечника.. Дополнительная информация по закалке конкретных зубчатых передач., см. наше руководство по дефектами индуктционного закаливания зубчатых колес.
4. Ковкий чугун: Простой вариант
Из трёх видов чугуна, ковкий чугун наименее требователен к индукционной закалке. Его графит существует как закаленные углеродные розетки — компактный, округлые агрегаты, которые создают гораздо меньшую концентрацию напряжений, чем графитовые чешуйки, и легче растворяют углерод, чем конкреции из ковкого чугуна.. Результатом является материал, который ведет себя во время индукционного нагрева скорее как сталь среднеуглеродистая, чем как серый или высокопрочный чугун.
Нет специальных ограничений по процессу. Ковкий чугун можно индукционно закалить с помощью стандартных параметров, разработанных для стали с аналогичным содержанием углерода. Средняя частота (1–10 кГц) это типично, плотность мощности следует стандартному диапазону 0.5–1.0 кВт/см² для поверхностного упрочнения, и традиционные закалочные среды — вода, полимер, или масло — выбираются в зависимости от геометрии детали, а не от металлургических ограничений. Розетки из закаленного углерода не вызывают растрескивания чешуек серого железа., они также не навязывают содержание перлита, необходимое для образования конкреций из ковкого железа..
Практический смысл значителен: если ваш цех уже осуществляет индукционную закалку среднеуглеродистых стальных деталей, вы можете заниматься обработкой ковкого чугуна с минимальными изменениями параметров. Те же диапазоны частот, похожие плотности мощности, и ваша существующая методика выбора закалочной среды всё применимы. Единственная дополнительная проверка — убедиться, что часть из ковкого чугуна полностью проковалась — что исходное изделие из белого чугуна полностью превратилось в процессе отжига, не оставляя в микроструктуре остаточной цементита, который мог бы вызвать твердые участки или неоднородную глубину закалки. Для более общего обзора того, чем индукционная закалка отличается от других методов поверхностной закалки, см. что такое индукционная закалка.
5. Сравнение процессов бок о бок
В таблице ниже приведены обобщенные параметры процесса для каждого типа чугуна. Используйте это как быстрый справочник при настройке новой работы или устранении неполадок существующей.
| Параметр | Серый чугун | Ковкий чугун | Ковкий чугун |
|---|---|---|---|
| Морфология графита | Пластинки (резкий, повышающие напряжение) | Зерна/сфероиды (плотные) | Темперные карбоновые розетки (округлые) |
| Частота | Средняя (1–10 кГц) | Средняя (1–10 кГц), ВЧ для мелкого слоя | Средняя (1–10 кГц) — так же, как для стали |
| Плотность мощности | Низкий: 0.4–0,7 кВт/см² | Стандартная: 0.5–1,0 кВт/см² | Стандартная: 0.5–1,0 кВт/см² |
| Скорость нагрева | Медленная — позволяет диффузии углерода | Умеренный — растворение узла ограничивает скорость процесса | Стандарт — специальных ограничений нет |
| Температура аустенизации. | 850–900°C (нижний предел) | 870–930°C | 850–920°C (эквивалент стали) |
| закалка | Мягкий: полимер, тёплое масло, или принудительная вентиляция | Умеренная: полимер или масло | Стандартная: вода, полимер, или масло (зависит от геометрии) |
| Предварительная термообработка | Обычно не требуется (Часто встречается в виде отлитой перлитной матрицы) | Критично: Нормализовать, если перлит < 75% | Подтвердить полную ковкость |
| Риск растрескивания | Высокая — хлопья графита являются концентраторами напряжений | Низкий до умеренного | Низкий — аналогично стали |
6. Типичные области применения
Каждый тип чугуна преобладает в определенных категориях применения, обусловлено сочетанием его механических свойств и поведения при индукционной закалке.
Серый чугун — Направляющие станков. Это классическое и самое распространенное индукционная закалка чугуна применение. Ложе станка, колонны, и направляющие отливаются из серого чугуна для гашения вибраций и обеспечения размерной стабильности, затем пути подвергаются индукционной закалке с использованием сканирующей закалки для изготовления износостойкой поверхности дорожки (обычно 55–62 HRC, 1– глубина корпуса 3 мм) в то время как окружающая литая структура остается обрабатываемой и стабильной по размерам. Метод сканирования — где индукционная катушка перемещается вдоль поверхности направляющей со скоростью, контролируемой, — естественно подходит для длинной, линейной геометрии направляющих станков. Цилиндровые гильзы, корпуса гидравлических насосов, и корпуса компрессоров также являются распространенными применениями серого чугуна.
Вязкий чугун — Автомобильные и инженерные компоненты. Коленчатые валы, Распредвалы, Зубчатые колеса, поворотные кулаки, и рычаги подвески из вязкого чугуна выигрывают от индукционной закалки опорных шеек, зубья шестерен, и поверхностей, подверженных износу. Комбинация прочного, вязкого ядра (из структуры шаровидного графита) и жесткий, Износостойкий корпус делает ковкий чугун привлекательной альтернативой кованой и цементируемой стали во многих применениях со средними нагрузками.. Вариант бейнитной закалки — получение отпущенного ковкого чугуна. (АДИ) корпус на перлитно-ферритном сердечнике — набирает обороты в зубчатых передачах, где сопротивление питтинговой коррозии и усталостная прочность на изгиб являются основными видами отказов.. Дополнительная информация об закалке автомобильных компонентов, см. наши руководства по индукционная закалка кулачка и вилки переключения передач и индукционная закалка подшипников с угловой канавкой.
Ковкий чугун — общепромышленный. Трубопроводная арматура, корпуса клапанов, звенья конвейерной цепи, компоненты сельскохозяйственной техники из ковкого чугуна подвергаются индукционной закалке там, где необходима локальная износостойкость.. Простота процесса — фактически обращение с ковким чугуном как с среднеуглеродистой сталью — делает его привлекательным для небольших производственных участков, которые не хотят поддерживать отдельные наборы параметров процесса для разных типов чугуна.
Независимо от применения, IGBT индукционные источники питания являются стандартным выбором для индукционной закалки чугуна всех трех типов материала. Их точное управление мощностью, быстрая реакция на изменения нагрузки, и способность поддерживать стабильную частоту на протяжении всего цикла нагрева необходимы для контролируемых скоростей нагрева, которые требует чугун. Для получения дополнительной информации о выборе источника питания, см. наше руководство по выбор источников индукционного нагрева и нашем методе расчета мощности в сколько мощности для индукционного нагрева.
7. Резюме & Быстрая справка
Индукционная закалка чугуна удается или не удается на уровне параметров процесса. Три типа чугуна — различающиеся по морфологии графита — каждый требует уникального сочетания частоты, мощность, скорость нагрева, и степени закалки. Серый чугун требует наиболее консервативного подхода. Ковкий чугун требует металлургической подготовки перед закалкой. Ковкий чугун не требует ничего особенного. Определите, какой из них на вашем приспособлении, и параметры подбираются естественным образом.
🔑 Индукционное закаливание чугуна — Быстрый справочник для принятия решений
| Часть из серого чугуна? | → Средняя частота, низкая плотность мощности (0.4–0,7 кВт/см²), медленный нагрев, низкая температура, нежное закаливание. Никогда не используйте воду. |
| Деталь из ковкого чугуна? | → Сначала проверьте содержание перлита. Если <75%, нормализовать перед закалкой. Стандартная удельная мощность, умеренный отжиг. Рассмотрите возможность бейнитной закалки для критически важных по прочности применений. |
| Деталь из ковкого чугуна? | → Используйте ваши стандартные параметры индукционной закалки стали. Подтвердите полную маллеабилизацию. Особых ограничений нет. |
Для руководства по закалке конкретно для применения, изучите наши подробные руководства по индукционной закалке внутреннего отверстия, дефектами индуктционного закаливания зубчатых колес, и Проблемы индукционной закалки вала. По вопросам, связанным с оборудованием, просмотрите наши ассортимента продукции или посетите индукционная закалка страницу решений.
Часто задаваемые вопросы
Почему серый чугун трескается при индукционной закалке?
Серый чугун трескается при индукционной закалке по одной основной причине: Закалка слишком жесткая. Графитовые включения действуют как внутренние концентраторы напряжений — остроугольные прерывания в металлической матрице. Когда аустенизированный поверхностный слой превращается в мартенсит, он расширяется. Если это превращение происходит слишком быстро (как при водяной или холодной полимерной закалке), растягивающие напряжения на кончиках хлопьев превышают прочность на разрыв окружающей матрицы. Исправление почти всегда заключается в снижении интенсивности закалки: переходе с воды на теплый полимерный раствор, повышении температуры закалочной среды, или использовании масла с более медленным охлаждением. Снижение скорости нагрева и использование более низкой температуры аустенитизации также помогают, минимизируя тепловой градиент до начала закалки.
Сколько перлита нужно в ковком чугуне перед индукционной закалкой?
Минимум 75% перлит в матрице является общепринятым отраслевым порогом. Ниже этого, доля феррита слишком высока — феррит содержит пренебрежимо малое количество растворенного углерода и не может превратиться в мартенсит. Поскольку узлы графита растворяются слишком медленно во время короткого цикла индукционного нагрева, чтобы снабдить углеродом ферритные области, эти области остаются мягкими после закалки, что приводит к низким и нестабильным показаниям твердости. Если содержание перлита в отливке ниже 75%, нормализующая термообработка должна быть проведена перед индукционной закалкой, чтобы растворить углерод из узелков и повторно осадить его в виде перлита по всей матрице.
Могу ли я индукционно закалить чугун с помощью ручного аппарата?
Для небольших, локализованное закаливание чугунных компонентов, таких как край направляющей или определенная точка износа на корпусе из серого чугуна, эффективным может быть ручной индукционный нагреватель в диапазоне 15–30 кВт на средней частоте., при условии, что вы можете контролировать скорость нагрева и закалку вручную. Однако, для производственной закалки чугунных деталей при постоянной глубине гильзы, твердость, и отсутствие растрескивания., настоятельно рекомендуется использовать стационарный станок со сканированием или поворотным индексированием с ЧПУ.. Вариации ручного процесса — враг повторяемого закаливания чугуна, особенно серого чугуна, где несколько секунд перегрева или дополнительная секунда перед закалкой могут быть разницей между хорошей деталью и треснувшей.
Нужна помощь в закаливании ваших чугунных деталей?
Сообщите нам марку вашего чугуна, геометрию детали, целевой твердостью, и глубину цементации. Наша инженерная команда порекомендует правильную частоту, уровень мощности, конструкция катушки, и метод закалки — бесплатная техническая консультация без обязательств.


