
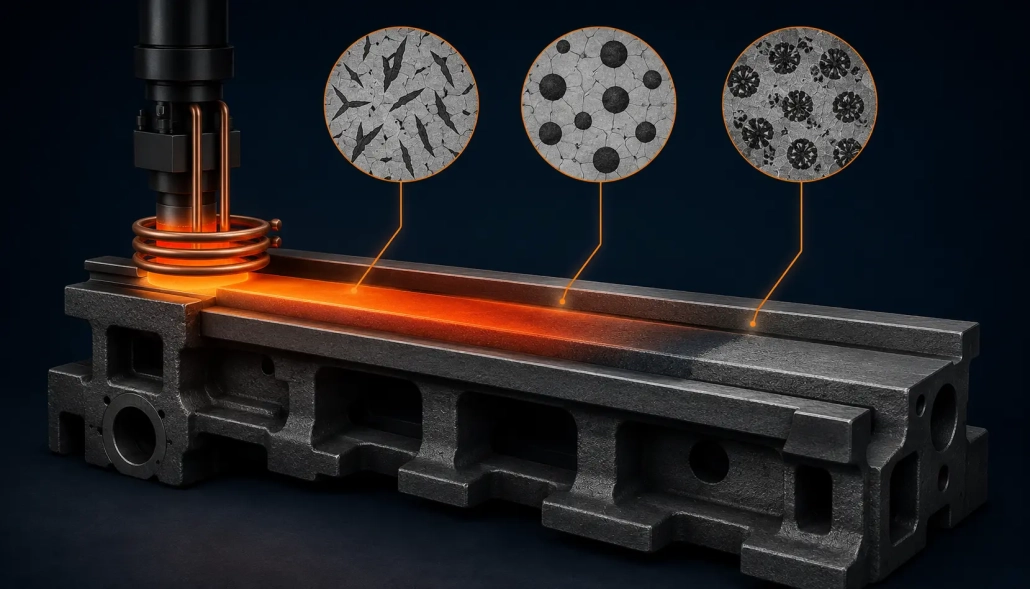
Tôi Nhiệt Gang: Làm chủ 3 Các Loại Quan Trọng & Yêu cầu Quy trình Riêng Biệt Của Chúng
Đi vào bất kỳ cửa hàng xử lý nhiệt nào xử lý gang, và câu hỏi đầu tiên không bao giờ chỉ là “bạn cần độ cứng bao nhiêu?” Mà là “nó là loại gang gì?” Bởi vì gang cứng cảm ứng không phải là một quá trình - nó là ba quá trình riêng biệt, mỗi yêu cầu tần số riêng của mình, đầu vào nguồn, tốc độ gia nhiệt, và chiến lược làm mát. Xử lý sắt xám như sắt dẻo, và bạn có nguy cơ dập tắt vết nứt. Hãy coi sắt dẻo như sắt dẻo, và độ cứng không đạt yêu cầu. Hướng dẫn này phân tích các yêu cầu quy trình cho cả ba loại gang để bạn có thể làm cứng từng loại một cách chính xác — ngay lần đầu tiên, mọi lúc.
Mục Lục
1. Tại sao làm cứng gang bằng cảm ứng khác với thép
Gang không đơn giản chỉ là “thép có nhiều cacbon hơn.” Đây là một họ hợp kim sắt-cacbon-silic mà hành vi trong quá trình nung cảm ứng được chi phối bởi hình dạng, kích thước, và phân bố của graphite — không chỉ hàm lượng carbon. Thép hòa tan cacbon vào austenit đồng đều trong quá trình gia nhiệt. Gang phải đối mặt với các hạt graphite đóng vai trò như bể chứa carbon, giải phóng cacbon vào ma trận với tốc độ khác nhau tùy theo hình thái của chúng. Đây là lý do cơ bản tại sao gang cứng cảm ứng đòi hỏi các thông số đặc thù theo loại.
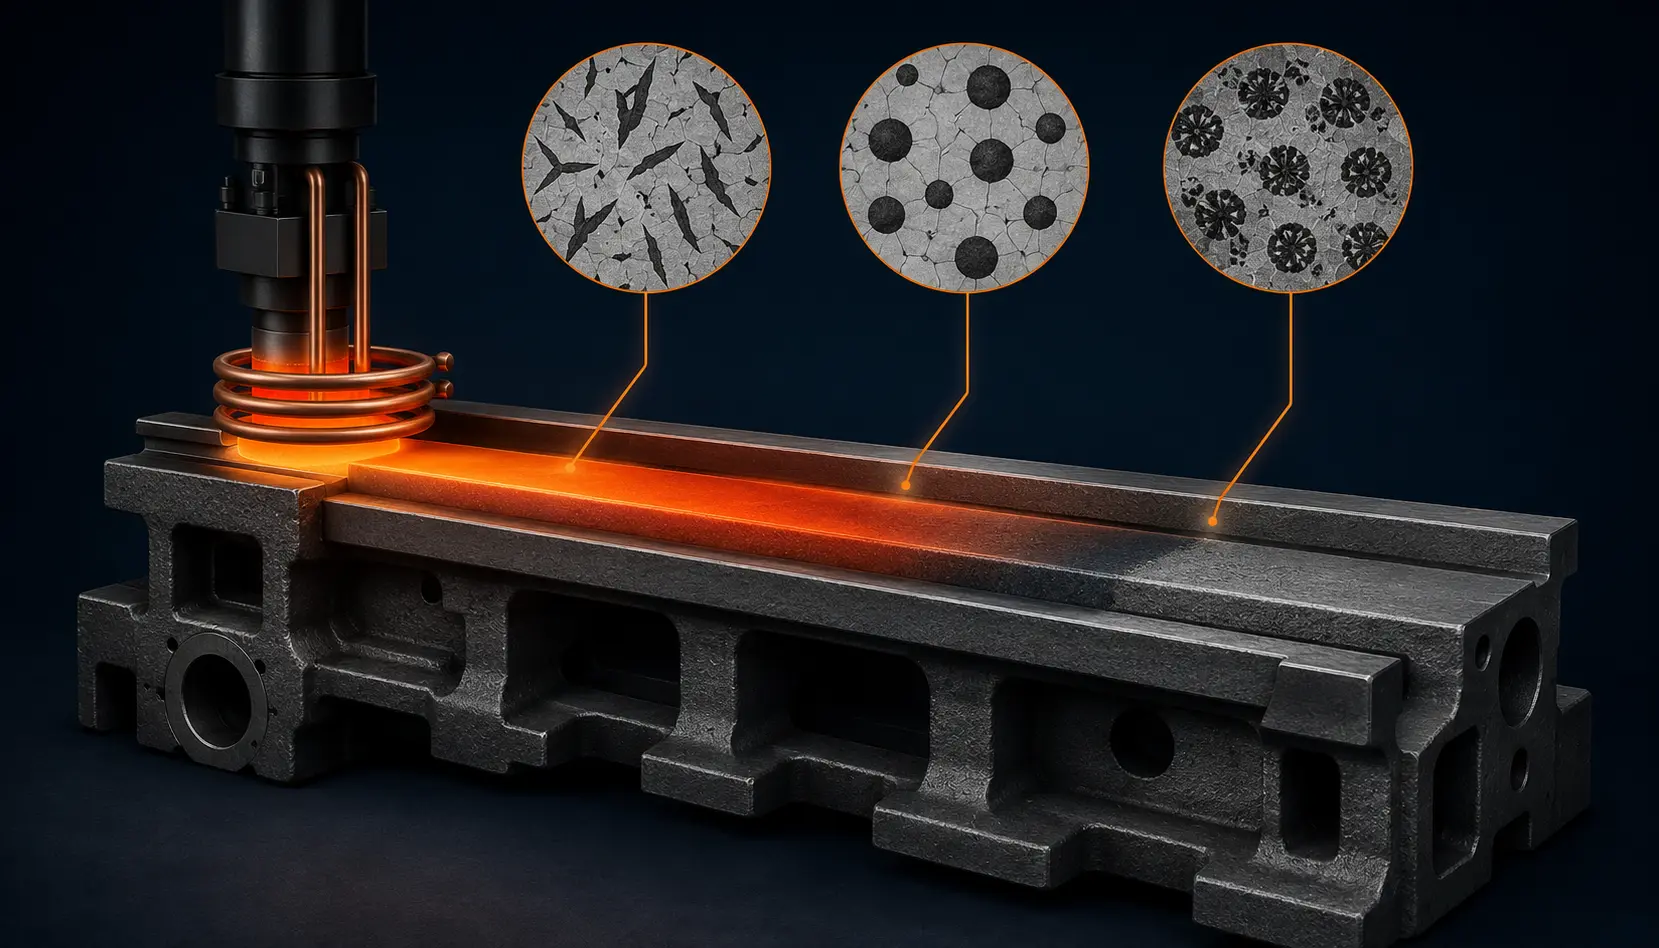
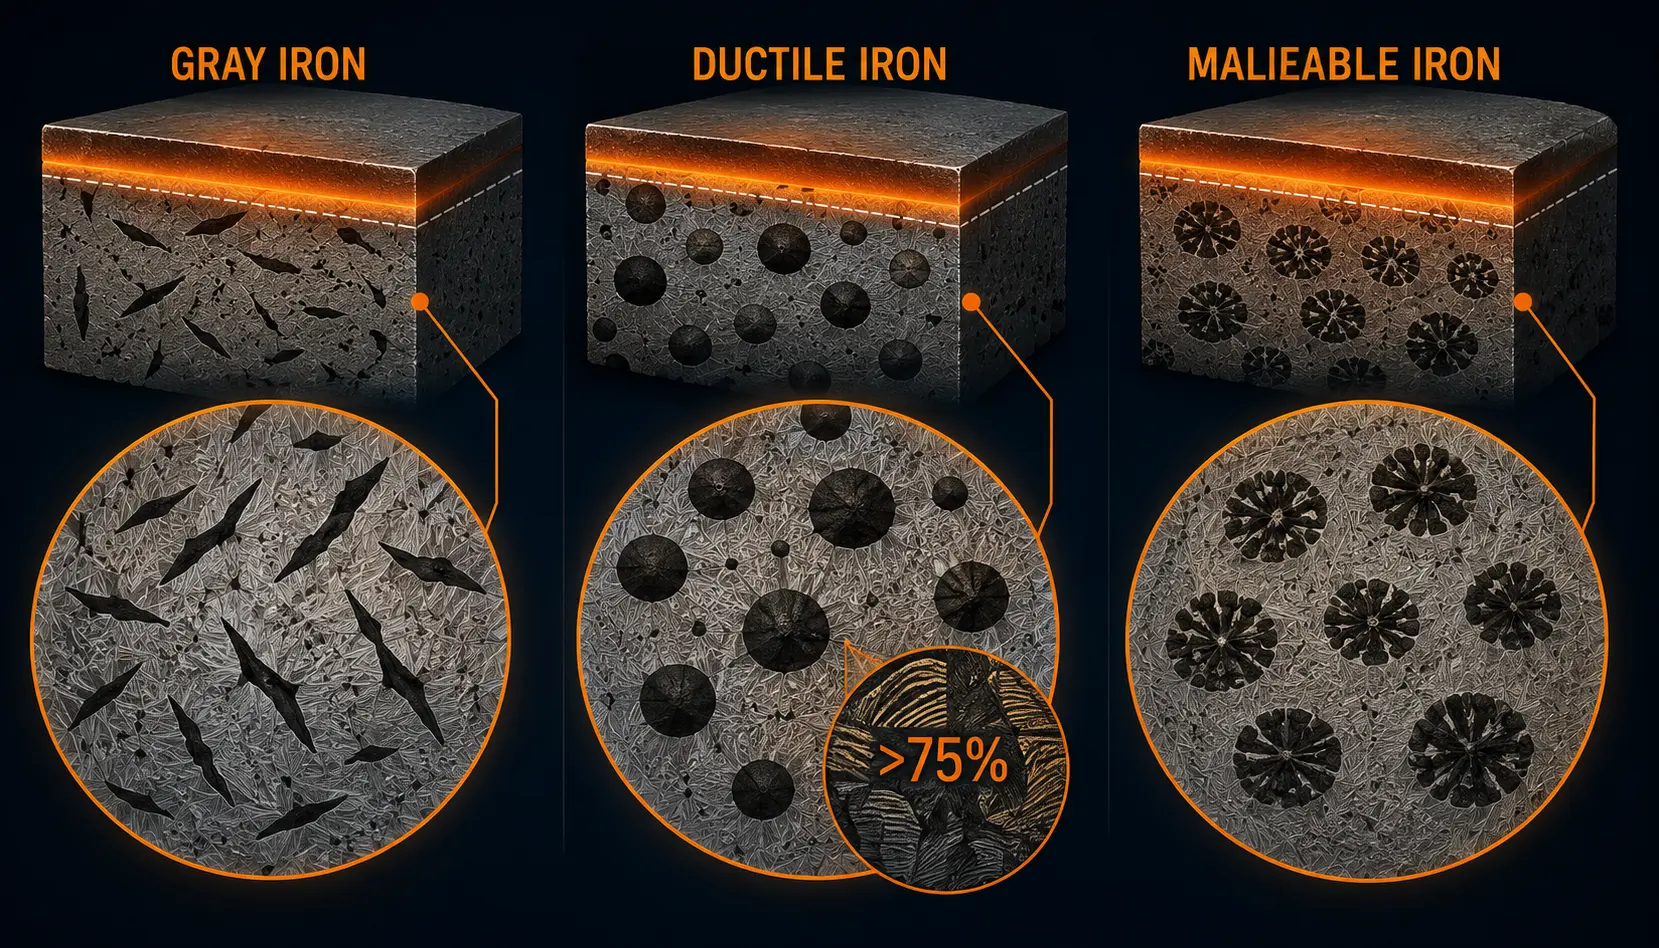
Ba loại gang gặp trong thực tiễn tôi luyện cảm ứng được phân biệt theo hình thái của cacbon graphit: gang xám có các vảy graphit, gang dẻo có các nốt graphit (hình cầu), và gang nấu chảy được danh nghĩa (malleable) có các cụm hoa thị graphit (cacbon ủ mềm). Mỗi hình thái ảnh hưởng đến tốc độ hòa tan cacbon trong chu trình làm nóng ngắn — thường là 2 cho 30 vài giây trong tôi luyện cảm ứng. Điều này trực tiếp kiểm soát độ cứng đạt được, nguy cơ nứt, và cấu trúc vi mô cần thiết trước đó. Để có thông tin nền về chính quá trình tôi luyện cảm ứng, xem hướng dẫn của chúng tôi về tôi cảm ứng là gì.
2. Gang xám: Chậm và Kiểm soát
Gang xám là loại gang phổ biến nhất trong sản xuất máy công cụ và linh kiện công nghiệp, và nó cũng là loại nhạy cảm nhất với các thông số quá trình trong quá trình tôi cảm ứng. Các vảy graphite mang lại cho gang xám khả năng giảm chấn và khả năng gia công tuyệt vời cũng tạo ra các điểm tập trung ứng suất — các hạt graphite sắc nhọn nhúng trong ma trận kim loại. Nhiệt quá nhanh hoặc nhiệt luyện quá mạnh, và các vảy này trở thành các vị trí khởi phát vết nứt.
Bốn quy tắc quá trình cho việc tôi cảm ứng gang xám:
Quy tắc 1 — Tần số trung bình. Gang xám yêu cầu tần số trung bình (1–10 kHz), không phải tần số cao. Sự thâm nhập dòng điện sâu hơn của tần số trung bình tạo ra sự chênh lệch nhiệt độ từ bề mặt đến lõi một cách từ từ hơn. Điều này giảm căng thẳng nhiệt trong cả quá trình nung nóng và tôi. Tần số cao tập trung năng lượng vào một lớp bề mặt rất mỏng và tạo ra sự giảm nhiệt độ dốc — chính xác điều bạn muốn tránh với gang một vảy grafit. Để có giải thích đầy đủ về ảnh hưởng của tần số, xem tần số ảnh hưởng thế nào đến gia nhiệt cảm ứng.
Quy tắc 2 — Công suất đầu vào thấp, Tốc độ nung chậm. Mật độ công suất cho gang xám nên ở đầu dưới của phạm vi tôi luyện tiêu chuẩn — khoảng 0,4–0,7 kW/cm². Tốc độ làm nóng chậm cho phép cacbon khuếch tán từ các vảy graphite vào austenit xung quanh, tăng mức cacbon cần thiết cho độ cứng đầy đủ. Tăng tốc chu trình gia nhiệt với công suất cao dẫn đến độ cứng bề mặt không đủ vì cacbon hòa tan vào ma trận chưa đủ.
Quy tắc 3 — Nhiệt độ Austenit hóa Thấp hơn. Mục tiêu 850–900°C, thấp hơn khoảng 50°C so với nhiệt độ tôi thép điển hình. Hàm lượng silic cao hơn trong gang xám (thường 1,5–2,5%) làm tăng nhiệt độ chuyển đổi tới hạn một chút, nhưng các mảnh graphite cung cấp nhiều carbon — do đó quá trình khắc axit hoàn toàn đạt được ở nhiệt độ vừa phải. Quá nhiệt có nguy cơ giữ lại sự hình thành austenit và hạt thô trong ma trận, cả hai đều làm giảm độ cứng và khả năng chống mài mòn.
Quy tắc 4 —Làm nguội chậm. Đây là quy tắc quan trọng nhất và dễ vi phạm nhất. Gang xám phải được làm nguội nhẹ nhàng — các dung dịch polymer làm mát ở nồng độ vừa phải, dầu ấm, hoặc thậm chí làm mát bằng không khí cưỡng bức cho một số hợp chất, thay vì tôi nước trực tiếp hoặc nước muối mà sẽ là thủ tục thông thường cho thép trung carbon. Mục tiêu là đạt được biến đổi martensit mà không vượt quá ứng suất gãy tại các mũi của hạt graphite. Nứt do làm nguội trong gang xám hầu như luôn do làm nguội quá nhanh, không phải do nung quá mạnh. Để biết thêm về các cân nhắc làm nguội trong tôi cứng cảm ứng, xem hướng dẫn của chúng tôi về những thách thức trong tôi cứng trục bằng cảm ứng — nhiều nguyên tắc về ứng suất nhiệt cũng áp dụng cho các chi tiết gang.
3. Sắt dẻo: Hàm lượng Peclit là tất cả
Gang dẻo (còn gọi là gang cầu hoặc gang graphite hình cầu) về cơ bản khác với gang xám trong cách phản ứng với tôi cứng cảm ứng — và biến số quan trọng nhất không phải là các thông số cảm ứng, mà là cấu trúc vi mô trước đó của chi tiết trước khi nó tiếp xúc với từ trường.
Quy tắc Pearlite: >75% Tối thiểu. Để làm cứng cảm ứng tạo ra độ cứng bề mặt và độ sâu vỏ chấp nhận được trong gang dẻo, cấu trúc vi mô của ma trận phải chứa ít nhất 75% pearlite. Dưới ngưỡng này — nếu ma trận chủ yếu là ferrit — đơn giản là không có đủ carbon trong ma trận để tạo thành martensite trong chu kỳ nung nóng và nguội nhanh. Các nốt graphite có hình cầu, nén chặn, và hòa tan chậm hơn so với các mảnh vụn; họ không thể cung cấp carbon cho austenit xung quanh đủ nhanh trong suốt xung gia nhiệt cảm ứng 3–10 giây.
Xử lý nhiệt sơ bộ. Nếu gang dẻo đúc ra có ma trận ferritic hoặc ferritic-pearlitic với hàm lượng perlit thấp (thường gặp ở các chi tiết đúc mỏng nguội chậm trong khuôn), Một việc chuẩn hóa hoặc austenit hóa và làm nguội có kiểm soát là bắt buộc trước khi gia cứng cảm ứng. Xử lý nhiệt sơ bộ này hòa tan carbon từ các nốt vào ma trận và, trong quá trình làm nguội có kiểm soát, tái kết tủa nó thành pearlit. Chỉ khi đó bước tôi cảm ứng mới có nguồn carbon cần thiết. Bỏ qua bước này là nguyên nhân phổ biến nhất gây ra độ cứng thấp và không đồng đều trong các chi tiết gang dẻo đã tôi cảm ứng.
Phân loại kết cấu vi mô đã tôi cứng. Chất lượng gang dẻo đã tôi cảm ứng được đánh giá bằng kiểm tra quang hiển vi so với các tiêu chuẩn phân loại đã thiết lập (như ISO 16112 hoặc các thông số kỹ thuật riêng của công ty). Các tiêu chí phân loại chính bao gồm tỉ lệ martensit, phần trăm austenit còn lại, hàm lượng ferrite chưa hòa tan, số lượng nốt grafit và độ nước nút grafit trong lớp cứng hóa, và sự hiện diện của cacbua tại bề mặt giao diện giữa grafit và ma trận. Một chi tiết gang cầu được tôi đạt chuẩn cho thấy ma trận mactensit với các nốt grafit phân bố đều, lượng austenit còn sót lại tối thiểu, và hoàn toàn không có ferrite chưa hòa tan trong lớp cứng.
Cấu trúc bainit: Một ứng dụng chuyên biệt. Một biến thể tiên tiến đáng chú ý: gang cầu có thể được tôi luyện cảm ứng để tạo ra một cấu trúc bainit thay vì lớp martensit thông thường. Điều này đạt được bằng cách kiểm soát tốc độ làm nguội — làm nguội nhanh đủ để tránh hình thành pearlit nhưng giữ trong khoảng biến đổi bainit (thường là 250–450°C) đủ lâu để phản ứng bainit hoàn tất. Cấu trúc vi mô thu được kết hợp độ cứng cao với độ dẻo dai cải thiện so với cấu trúc martensit hoàn toàn. Gang cầu thấm Austempered (ADI) các chi tiết trải qua tôi cứng cảm ứng cục bộ để tạo vỏ bainitic là một lĩnh vực ứng dụng ngách nhưng đang phát triển, đặc biệt trong các bộ phận bánh răng và hao mòn nơi cả độ bền bề mặt và độ dai lõi đều rất quan trọng. Để biết thêm về các yếu tố tôi cứng đặc thù của bánh răng, xem hướng dẫn của chúng tôi về khuyết điểm tôi cứng cảm ứng bánh răng.
4. Gang dễ uốn: Loại đơn giản
Trong ba loại gang, gang dẻo là loại ít đòi hỏi nhất khi tôi cảm ứng. graphite của nó tồn tại dưới dạng hoa hồng carbon tôi luyện — nhỏ gọn, các tập hợp tròn tạo ra nồng độ ứng suất thấp hơn nhiều so với các mảnh than chì và hòa tan carbon dễ dàng hơn các hạch gang ductile. Kết quả là một vật liệu hành xử giống như thép carbon trung bình trong quá trình nung từ so với giống như gang xám hoặc gang ductile.
Không có hạn chế quy trình đặc biệt. Gang dẻo có thể được cứng hóa từ sử dụng các thông số tiêu chuẩn được phát triển cho thép có hàm lượng carbon tương tự. Tần số trung bình (1–10 kHz) là điển hình, mật độ công suất tuân theo phạm vi tiêu chuẩn 0.5–1.0 kW/cm² cho việc cứng hóa bề mặt, và các chất làm nguội thông thường — nước, polymer, hoặc dầu — được chọn dựa trên hình dạng chi tiết thay vì các ràng buộc kim loại học. Các bông carbon làm nguội không tạo ra độ nhạy nứt của vảy sắt xám, và chúng không đặt ra yêu cầu hàm lượng perlite của các nốt sắt dẻo.
Hệ quả thực tế là đáng kể: nếu xưởng của bạn đã luyện cứng chi tiết thép carbon trung bình bằng cảm ứng, bạn có thể thực hiện công việc sắt dẻo với thay đổi tham số tối thiểu. Các dải tần số tương tự, mật độ công suất tương tự, và phương pháp lựa chọn quenchant hiện có của bạn vẫn áp dụng. Điều kiểm tra bổ sung duy nhất là xác nhận rằng chi tiết gang dẻo đã được làm dẻo hoàn toàn — rằng bản đúc gang trắng ban đầu đã được chuyển đổi hoàn toàn thông qua chu trình ủ, không để lại bất kỳ xi măng nào trong cấu trúc vi mô có thể tạo ra các điểm cứng hoặc độ sâu lớp ngoài không đồng đều. Để có cái nhìn tổng quan rộng hơn về cách tôi luyện điện cảm khác với các phương pháp làm cứng bề mặt khác, xem tôi cảm ứng là gì.
5. So sánh quy trình cạnh nhau
Bảng dưới đây tóm tắt các thông số quy trình riêng biệt cho từng loại gang. Sử dụng nó làm tài liệu tham khảo nhanh khi thiết lập một công việc mới hoặc khắc phục sự cố một công việc hiện có.
| Tham số | Gang xám | Sắt dẻo | Gang dễ uốn |
|---|---|---|---|
| Hình thái than chì | Bề mặt bông tuyết (nhọn, tạo ứng suất) | Nút/bóng (nén chặn) | Hình hoa hồng carbon pha nhiệt (tròn) |
| Tần số | Trung bình (1–10 kHz) | Trung bình (1–10 kHz), HF cho lớp mỏng | Trung bình (1–10 kHz) — giống như thép |
| Mật độ công suất | Thấp: 0.4–0.7 kW/cm² | Chuẩn: 0.5–1.0 kW/cm² | Chuẩn: 0.5–1.0 kW/cm² |
| Tốc độ gia nhiệt | Chậm — cho phép khuếch tán carbon | Vừa phải — sự tan rã nút là giới hạn tốc độ | Tiêu chuẩn — không có hạn chế đặc biệt |
| Nhiệt độ austenit hóa. | 850–900°C (đầu dưới) | 870–930°C | 850–920°C (tương đương thép) |
| Làm nguội nhanh | Nhẹ nhàng: polymer, dầu ấm, hoặc không khí ép | Trung bình: polyme hoặc dầu | Chuẩn: nước, polymer, hoặc dầu (phụ thuộc vào hình học) |
| Gia công nhiệt sơ bộ | Thông thường không yêu cầu (ma trận perlit đúc thô là phổ biến) | Quan trọng: chuẩn hóa nếu là perlit < 75% | Chỉ xác nhận sự dẻo hoàn toàn |
| Nguy cơ nứt | Cao — các vảy graphite là nơi tăng ứng suất | Thấp đến trung bình | Thấp — giống như thép |
6. Ứng dụng phổ biến
Mỗi loại gang chiếm ưu thế trong các nhóm ứng dụng cụ thể, được thúc đẩy bởi sự kết hợp giữa các tính chất cơ học và hành vi cứng hóa cảm ứng của nó.
Sắt xám — Hướng dẫn máy công cụ. Đây là loại kinh điển và phổ biến nhất gang cứng cảm ứng ứng dụng. Giường máy công cụ, cột, và các hướng dẫn được đúc bằng sắt xám để giảm rung động và ổn định chiều dài, sau đó các hướng dẫn được cứng hóa cảm ứng sử dụng cứng hóa quét để tạo ra một bề mặt đường dẫn chống mòn (thường 55–62 HRC, 1–3 mm độ sâu lớp cứng) trong khi cấu trúc đúc xung quanh vẫn còn khả năng gia công và ổn định chiều dài. Phương pháp quét - trong đó cuộn dây cảm ứng đi dọc theo bề mặt đường dẫn ở tốc độ được kiểm soát - tự nhiên phù hợp với thời gian dài., hình học tuyến tính của các cách máy công cụ. lót xi lanh, thân bơm thủy lực, và vỏ máy nén cũng là những ứng dụng phổ biến của sắt xám.
Sắt dễ uốn - Linh kiện ô tô và kỹ thuật. Trục khuỷu, trục cam, bánh răng, khớp tay lái, và tay treo bằng gang dẻo được hưởng lợi từ việc làm cứng cảm ứng của các ổ trục, răng bánh răng, và bề mặt mòn. Sự kết hợp của một khó khăn, lõi dẻo (từ cấu trúc than chì dạng nốt) và một khó khăn, Vỏ chống mài mòn làm cho sắt dẻo trở thành một lựa chọn thay thế hấp dẫn cho thép rèn và thép cứng trong nhiều ứng dụng có ứng suất trung bình. Biến thể làm cứng bainitic - sản xuất sắt dẻo được tôi luyện (ADI) trường hợp trên lõi ferritic-ferit - đang đạt được lực kéo trong các ứng dụng bánh răng trong đó khả năng chống rỗ và độ bền mỏi khi uốn là các dạng hư hỏng chính. Để biết thêm về quá trình làm cứng linh kiện ô tô, xem hướng dẫn của chúng tôi về vấu cam và cảm ứng phuộc chuyển số cứng lại và cứng hóa bằng cảm ứng cho hub bearing có rãnh góc.
Sắt Malleable — Công nghiệp chung. Phụ kiện ống, Thân van, Liên kết xích băng tải, và các thành phần máy nông nghiệp bằng sắt malleable được cứng hóa bằng cảm ứng nơi cần độ bền mài mòn cục bộ. Sự đơn giản của quy trình — hiệu quả khi xử lý sắt malleable như thép carbon trung bình — làm cho nó hấp dẫn cho các xưởng gia công không muốn duy trì các bộ tham số quy trình riêng biệt cho các loại gang khác nhau.
Dù cho ứng dụng nào, Nguồn cảm ứng IGBT là lựa chọn tiêu chuẩn cho việc tôi cảm ứng bằng gang trên cả ba loại vật liệu. Kiểm soát công suất chính xác, phản ứng nhanh với thay đổi tải, và khả năng duy trì tần số ổn định trong suốt chu trình gia nhiệt là yếu tố thiết yếu cho tốc độ gia nhiệt kiểm soát mà gang yêu cầu. Để biết thêm về lựa chọn nguồn điện, xem hướng dẫn của chúng tôi về lựa chọn công suất gia nhiệt cảm ứng và phương pháp tính công suất của chúng tôi trong bao nhiêu công suất cho gia nhiệt cảm ứng.
7. Tóm tắt & Tham khảo nhanh
Tôi cứng cảm ứng thành công hay thất bại ở cấp độ thông số quy trình. Ba loại gang — phân biệt theo hình thái graphite — mỗi loại yêu cầu một sự kết hợp khác nhau giữa tần số, quyền lực, tốc độ gia nhiệt, và mức độ làm nguội. Gang xám đòi hỏi phương pháp thận trọng nhất. Gang dẻo cần chuẩn bị luyện kim trước khi tôi cứng. Gang rèn không yêu cầu gì đặc biệt. Nhận biết loại nào đang trên thiết bị của bạn, và các thông số sẽ theo một cách tự nhiên.
🔑 Tôi cứng gang bằng cảm ứng — Hướng dẫn ra quyết định nhanh
| Chi tiết gang xám? | → Tần số trung bình, mật độ công suất thấp (0.4–0.7 kW/cm²), nhiệt độ tăng chậm, nhiệt độ thấp, làm nguội nhẹ nhàng. Không bao giờ sử dụng nước. |
| Phần sắt dễ uốn? | → Kiểm tra hàm lượng ngọc trai trước. Nếu <75%, bình thường hóa trước khi đông cứng. Mật độ năng lượng tiêu chuẩn, làm nguội vừa phải. Xem xét việc làm cứng bainitic cho các ứng dụng có độ bền cao. |
| Phần sắt dễ uốn? | → Sử dụng các thông số làm cứng cảm ứng thép tiêu chuẩn của bạn. Xác nhận tính linh hoạt hoàn toàn. Không có hạn chế đặc biệt. |
Để biết hướng dẫn làm cứng dành riêng cho ứng dụng, khám phá hướng dẫn chi tiết của chúng tôi về tôi cứng hóa cảm ứng lòng trong, khuyết điểm tôi cứng cảm ứng bánh răng, và những thách thức trong tôi cứng trục bằng cảm ứng. Đối với các câu hỏi liên quan đến thiết bị, duyệt qua của chúng tôi dải sản phẩm hoặc ghé thăm tôi cứng bằng cảm ứng trang giải pháp.
Câu hỏi thường gặp
Tại sao gang xám nứt trong quá trình tôi cảm ứng?
Gang xám nứt trong quá trình tôi cảm ứng vì một lý do chính thống trị: Sự tôi là quá khắc nghiệt. Các vảy graphite hoạt động như các điểm tập trung ứng suất bên trong — các gián đoạn có cạnh sắc trong ma trận kim loại. Khi lớp bề mặt đã thấm austenit hóa chuyển thành martensit, nó giãn nở. Nếu quá trình biến đổi này xảy ra quá nhanh (như với sự tôi bằng nước hoặc polymer lạnh), các ứng suất kéo ở đầu các vảy vượt quá độ bền gãy của ma trận xung quanh. Giải pháp hầu như luôn là giảm mức độ làm nguội nhanh: chuyển từ nước sang dung dịch polymer ấm, tăng nhiệt độ chất làm nguội, hoặc sử dụng dầu làm nguội chậm hơn. Giảm tốc độ gia nhiệt và sử dụng nhiệt độ austenit thấp hơn cũng giúp giảm gradient nhiệt trước khi bắt đầu làm nguội nhanh.
Gang dẻo cần bao nhiêu pearlite trước khi tôi cứng cảm ứng?
Tối thiểu 75% pearlite trong ma trận là ngưỡng được công nghiệp chấp nhận. Dưới mức này, phần tử ferrite quá cao — ferrite chứa lượng carbon hòa tan rất ít và không thể chuyển thành martensite. Vì các nốt graphite tan quá chậm trong chu kỳ làm nóng cảm ứng ngắn để cung cấp carbon cho các vùng ferrite, các vùng đó vẫn mềm sau khi tôi, dẫn đến độ cứng thấp và không đồng đều. Nếu hàm lượng pearlite nguyên trạng dưới 75%, phải thực hiện xử lý nhiệt chuẩn hóa trước khi đông cứng cảm ứng để hòa tan carbon từ các nốt sần và kết tủa lại dưới dạng ngọc trai trong toàn bộ nền.
Tôi có thể cảm ứng làm cứng gang bằng máy cầm tay không?
Đối với nhỏ, làm cứng cục bộ các bộ phận bằng gang - chẳng hạn như cạnh của đường dẫn hướng hoặc điểm mài mòn cụ thể trên vỏ bằng sắt xám - máy sưởi cảm ứng cầm tay trong phạm vi 15–30 kW ở tần số trung bình có thể có hiệu quả, miễn là bạn có thể kiểm soát tốc độ gia nhiệt và làm nguội ứng dụng theo cách thủ công. Tuy nhiên, để làm cứng sản xuất các bộ phận bằng gang có độ sâu vỏ phù hợp, độ cứng, và không bị nứt là bắt buộc, ưu tiên sử dụng một máy cố định có tính năng quét được điều khiển bằng CNC hoặc lập chỉ mục quay. Sự thay đổi quy trình thủ công là kẻ thù của quá trình làm cứng gang lặp đi lặp lại - đặc biệt là sắt xám, trong đó một vài giây quá nóng hoặc độ trễ thêm một giây trước khi nguội có thể là sự khác biệt giữa bộ phận tốt và bộ phận bị nứt.
Cần trợ giúp làm cứng các chi tiết gang của bạn?
Cho chúng tôi biết cấp gang của bạn, hình học chi tiết, độ cứng mục tiêu, và chiều sâu lớp bề mặt. Đội ngũ kỹ sư của chúng tôi sẽ đề xuất tần số phù hợp, Mức công suất, thiết kế cuộn dây, và phương pháp tôi nhiệt — tư vấn kỹ thuật miễn phí không ràng buộc.


