
Endurecimiento por inducción del hierro fundido: Dominando 3 Tipos Críticos & Sus Requisitos de Proceso Distintos
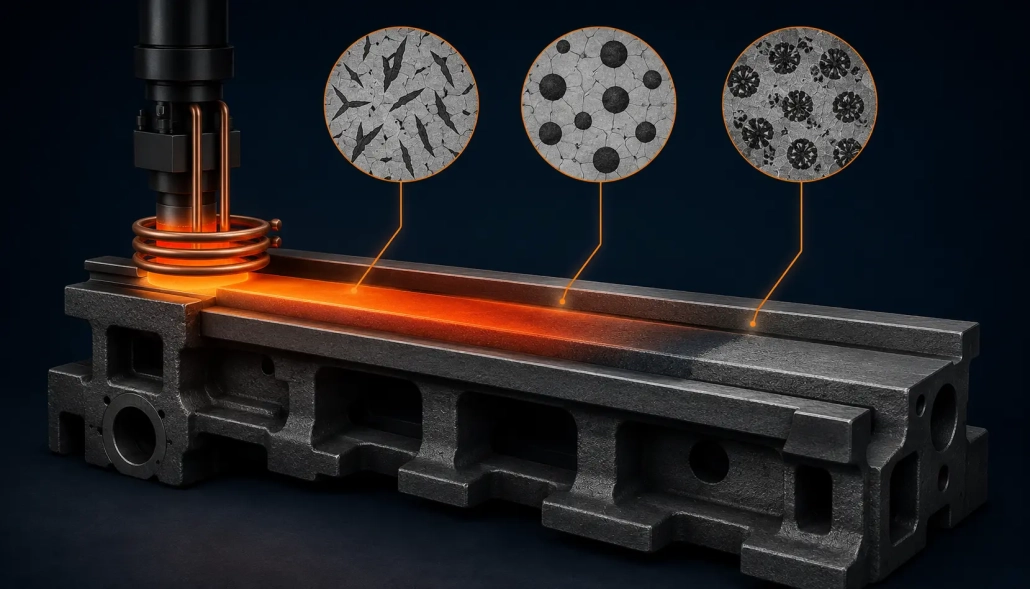
Entra en cualquier taller de tratamiento térmico que trabaje con hierro fundido, y la primera pregunta nunca es solo «qué dureza necesitas?» Sino «qué tipo de hierro fundido es?» Porque endurecer por inducción el hierro fundido No es un proceso, son tres procesos distintos., cada uno demandando su propia frecuencia, entrada de energía, tasa de calentamiento, y estrategia de enfriamiento. Trate el hierro gris como hierro dúctil, y corres el riesgo de apagar el agrietamiento. Trate el hierro dúctil como hierro maleable, y la dureza no alcanza. Esta guía desglosa los requisitos del proceso para los tres tipos de hierro fundido para que puedas endurecer cada uno correctamente — a la primera, cada vez.
Índice de contenidos
1. Por qué el endurecimiento por inducción del hierro fundido es diferente al del acero
El hierro fundido no es simplemente «Acero con más carbono.» Es una familia de aleaciones hierro-carbono-silicio cuyo comportamiento durante el calentamiento por inducción está regido por la forma, el tamaño, y distribución de grafito - no sólo el contenido de carbono. El acero disuelve su carbono en austenita uniformemente durante el calentamiento.. El hierro fundido debe enfrentarse a partículas de grafito que actúan como reservorios de carbono, liberando carbono en la matriz a diferentes ritmos según su morfología. Esta es la razón fundamental por la que endurecer por inducción el hierro fundido requiere parámetros específicos por tipo.
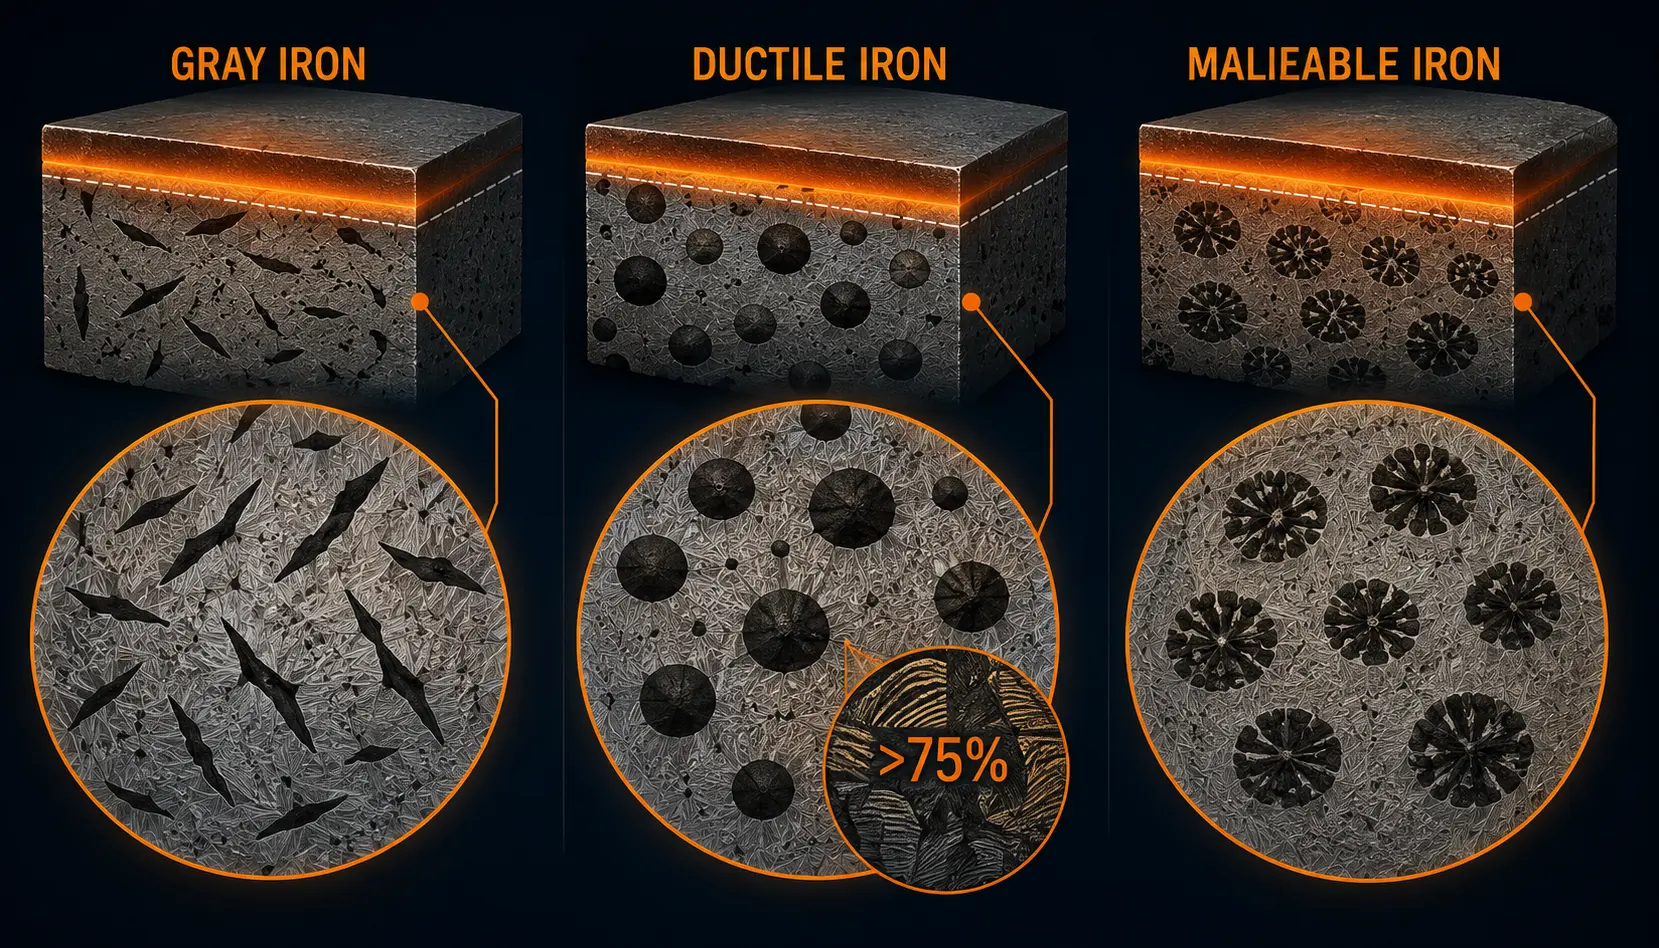
Los tres tipos de hierro fundido que se encuentran en la práctica del endurecimiento por inducción se distinguen por la morfología del grafito: hierro gris tiene láminas de grafito, hierro dúctil tiene nódulos de grafito (esferoides), y hierro maleable tiene rosetas de grafito (carbono de temple). Cada morfología afecta la rapidez con que el carbono se disuelve durante el corto ciclo de calentamiento — típicamente 2 a 30 segundos en el endurecimiento por inducción. Esto controla directamente la dureza alcanzable, el riesgo de agrietamiento, y la microestructura previa requerida. Para información de fondo sobre el propio proceso de endurecimiento por inducción, consulte nuestra guía de ¿qué es el temple por inducción?.
2. Hierro gris: Lento y controlado
El hierro gris es el hierro fundido más común en la fabricación de máquinas-herramienta y componentes industriales, y también es el más sensible a los parámetros del proceso durante el endurecimiento por inducción. Las láminas de grafito que le dan al hierro gris su excelente capacidad de amortiguación y maquinabilidad también crean puntos de concentración de tensiones: partículas de grafito de borde afilado incrustadas en la matriz metálica. Calienta demasiado rápido o enfría demasiado agresivamente, y estas láminas se convierten en sitios de iniciación de grietas.
Cuatro reglas del proceso para el endurecimiento por inducción del hierro gris:
Regla 1 — Frecuencia media. El hierro gris requiere frecuencia media (1-10 kHz), no alta frecuencia. La penetración de corriente más profunda de la frecuencia media produce un gradiente térmico más gradual desde la superficie hasta el núcleo. Esto reduce el estrés térmico tanto durante el calentamiento como durante el temple. La alta frecuencia concentra la energía en una capa superficial muy fina y crea una caída de temperatura pronunciada, exactamente lo que se quiere evitar con el hierro grafítico en escamas. Para una explicación completa de los efectos de la frecuencia, ver cómo la frecuencia afecta el calentamiento por inducción.
Regla 2 — Baja entrada de potencia, Velocidad de calentamiento lenta. La densidad de potencia para el hierro gris debería estar en el extremo inferior del rango estándar de temple — aproximadamente 0,4–0,7 kW/cm². Una velocidad de calentamiento lenta da tiempo al carbono para difundirse desde las escamas de grafito hacia la austenita circundante, construyendo el nivel de carbono necesario para la dureza completa. Acelerar el ciclo de calentamiento con una entrada de potencia alta produce una dureza superficial insuficiente porque no se ha disuelto suficiente carbono en la matriz.
Regla 3 — Temperatura de Austenitización Baja. Objetivo 850–900°C, aproximadamente 50°C inferior a una temperatura típica de endurecimiento del acero. El mayor contenido de silicio del hierro gris (típicamente entre 1,5 y 2,5%) eleva ligeramente la temperatura crítica de transformación, pero las escamas de grafito suministran abundante carbono — por lo que la austenitización completa se logra a una temperatura moderada. Riesgos de sobrecalentamiento retenido de austenita y engrosamiento del grano en la matriz, ambos reducen la dureza y la resistencia al desgaste.
Regla 4 Enfriamiento lento. Esta es la regla más importante y la más fácil de violar. El hierro gris debe ser templado suavemente — agentes de enfriamiento poliméricos a concentración moderada, aceite tibio, o incluso enfriamiento por aire forzado para algunas composiciones, en lugar de un temple directo con agua o salmuera que sería rutinario para el acero de carbono medio. El objetivo es lograr la transformación martensítica sin superar la tensión de fractura en las puntas de las láminas de grafito. El agrietamiento en hierro gris casi siempre se debe a un enfriamiento demasiado rápido, no calentamiento demasiado agresivo. Para más información sobre consideraciones de temple en endurecimiento por inducción, consulta nuestra guía sobre desafíos del endurecimiento por inducción de ejes — muchos de los principios de tensión térmica se aplican igualmente a los componentes de hierro fundido.
3. Hierro dúctil: El contenido de perlita lo es todo
Hierro dúctil (también llamado hierro nodular o hierro grafítico esferoidal) es fundamentalmente diferente del hierro gris en su respuesta al endurecimiento por inducción — y la variable más importante no son los parámetros de inducción en sí, sino la microestructura previa de la pieza antes de que vea un campo magnético.
La regla de la perlita: >75% Mínimo. Para que el endurecimiento por inducción produzca una dureza superficial aceptable y profundidad de capa en hierro dúctil, la microestructura de la matriz debe contener al menos 75% perlita. Por debajo de este umbral —si la matriz es predominantemente ferrítica— simplemente no hay suficiente carbono disponible en la matriz para formar martensita durante el ciclo de calentamiento rápido y temple. Los nódulos de grafito son esféricos, compactos, y lentos de disolver en comparación con las láminas; no pueden suministrar carbono a la austenita circundante lo suficientemente rápido durante un pulso de calentamiento por inducción de 3 a 10 segundos.
Tratamiento térmico preliminar. Si el hierro dúctil colado tiene una matriz ferrítica o ferrítico-perlítica con bajo contenido de perlita (común en piezas fundidas de sección delgada que se enfriaron lentamente en el molde), una es obligatorio un tratamiento de normalizado o austenizado y enfriamiento controlado antes del endurecimiento por inducción. Este tratamiento térmico preliminar disuelve el carbono de los nódulos en la matriz y, al enfriarse de manera controlada, la reprecipita como perlita. Solo entonces el paso de temple por inducción tiene el reservorio de carbono que necesita. Omitir este paso es la causa más común de dureza baja e inconsistente en piezas de hierro dúctil endurecidas por inducción.
Clasificación de la Microestructura Endurecida. La calidad del hierro dúctil endurecido por inducción se evalúa mediante examen metalográfico conforme a normas de clasificación establecidas (como ISO 16112 o especificaciones específicas de la empresa). Los criterios clave de clasificación incluyen la fracción de martensita, el porcentaje de austenita retenida, contenido de ferrita no disuelta, recuento de nódulos de grafito y nodularidad en la capa endurecida, y la presencia de carburos en las interfaces grafito-matriz. Una pieza de hierro dúctil correctamente endurecida muestra una matriz martensítica con nódulos de grafito bien distribuidos, mínima austenita retenida, y completa ausencia de ferrita no disuelta en la capa.
Estructuras bainíticas: Una aplicación especializada. Una variante avanzada que vale la pena mencionar: el hierro dúctil puede ser endurecido por inducción para producir una estructura bainítica en lugar del convencional temple martensítico. Esto se logra controlando la velocidad de enfriamiento — enfriando lo suficientemente rápido para evitar la formación de perlita pero manteniendo en el rango de transformación de la bainita (típicamente 250–450°C) lo suficientemente tiempo para que la reacción bainítica se complete. La microestructura resultante combina alta dureza con mayor tenacidad en comparación con las estructuras completamente martensíticas. Hierro dúctil austemperado (ADI) las piezas que sufren endurecimiento por inducción localizado para crear una capa bainítica representan un área de aplicación de nicho pero en crecimiento, particularmente en engranajes y componentes de desgaste donde tanto la durabilidad superficial como la tenacidad del núcleo son críticas. Para más información sobre el endurecimiento específico de engranajes, consulta nuestra guía sobre de temple por inducción en engranajes.
4. Hierro maleable: El sencillo
De los tres tipos de hierro fundido, El hierro maleable es el menos exigente cuando se trata de endurecimiento por inducción.. Su grafito existe como rosetas de carbono templado - compacto, Agregados redondeados que producen una concentración de tensión mucho menor que las escamas de grafito y disuelven el carbono más fácilmente que los nódulos de hierro dúctil.. El resultado es un material que se comporta más como un acero de carbono medio durante el calentamiento por inducción que como hierro gris o hierro dúctil.
Sin restricciones especiales de proceso. El hierro maleable puede ser endurecido por inducción usando parámetros estándar desarrollados para acero de contenido de carbono similar. Frecuencia media (1-10 kHz) es típico, la densidad de potencia sigue el rango estándar de 0,5–1,0 kW/cm² para endurecimiento superficial, y se seleccionan los templados convencionales —agua, polímero, o aceite— en función de la geometría de la pieza y no de restricciones metalúrgicas. Las rosetas de carbono templado no crean la sensibilidad al agrietamiento de las escamas de hierro gris., ni imponen el requisito previo del contenido de perlita de los nódulos de hierro dúctil.
La implicación práctica es significativa.: si su taller ya endurece por inducción piezas de acero con contenido medio de carbono, Puedes realizar trabajos de hierro maleable con cambios mínimos de parámetros. Los mismos rangos de frecuencia, densidades de potencia similares, y su metodología de selección de extintor existente se aplican. La única verificación adicional es confirmar que la pieza de hierro maleable se ha maleabilizado completamente — que la fundición de hierro blanco original se ha convertido completamente durante el ciclo de revenido, sin dejar cementita residual en la microestructura que pudiera producir puntos duros o profundidad de capa desigual. Para una visión más amplia de cómo el endurecimiento por inducción difiere de otros métodos de endurecimiento superficial, ver ¿qué es el temple por inducción?.
5. Comparación de procesos lado a lado
La tabla a continuación resume los parámetros de proceso distintos para cada tipo de hierro fundido. Úselo como referencia rápida al configurar un nuevo trabajo o al solucionar uno existente.
| Parameter | Hierro gris | Hierro dúctil | Hierro maleable |
|---|---|---|---|
| Morfología del grafito | Escamas (afilado, que genera tensiones) | Nódulos/esferoides (compactos) | Atenuar las rosetas de carbono (redondeado) |
| Frecuencia | Medio (1-10 kHz) | Medio (1-10 kHz), HF para caso superficial | Medio (1-10 kHz) — igual que el acero |
| Densidad de potencia | Bajo: 0.4–0,7 kW/cm² | Estándar: 0.5–1,0 kW/cm² | Estándar: 0.5–1,0 kW/cm² |
| Velocidad de calentamiento | Lento — permitir la difusión de carbono | Moderado — la disolución de nódulos es el factor limitante | Estándar — sin restricciones especiales |
| Temperatura de austenitización. | 850–900°C (extremo inferior) | 870–930°C | 850–920°C (equivalente al acero) |
| Temple | Suave: polímero, aceite tibio, o aire forzado | Moderada: polímero o aceite | Estándar: agua, polímero, o aceite (dependiente de la geometría) |
| Tratamiento térmico preliminar | Normalmente no se requiere (La matriz perlítica en estado colado es común) | Crítico: Normalizar si es perlita < 75% | Confirmar la malleabilización completa únicamente |
| Riesgo de agrietamiento | Alta — las láminas de grafito son concentradores de esfuerzo | Bajo a moderado | Bajo — similar al acero |
6. Aplicaciones comunes
Cada tipo de hierro fundido domina categorías de aplicación específicas, impulsado por la combinación de sus propiedades mecánicas y su comportamiento de endurecimiento por inducción.
Hierro gris — Guías de máquinas-herramienta. Esta es la aplicación clásica y más común endurecer por inducción el hierro fundido aplicación. Las camas de las máquinas-herramienta, columnas, y guías se funden en hierro gris para amortiguación de vibraciones y estabilidad dimensional, luego las guías se endurecen por inducción usando endurecimiento por escaneo para producir una superficie de pista resistente al desgaste (típicamente 55–62 HRC, 1–3 mm de profundidad de capa) mientras que la estructura fundida circundante permanece mecanizable y dimensionalmente estable. El método de escaneo, en el que la bobina de inducción se desplaza a lo largo de la superficie de la guía a una velocidad controlada, se adapta naturalmente a largas distancias., Geometría lineal de formas de máquina herramienta.. Camisas de cilindro, cuerpos de bombas hidráulicas, y las carcasas de compresores también son aplicaciones comunes de hierro gris..
Hierro dúctil: componentes de ingeniería y automoción. Cigüeñales, árboles de levas, engranajes, nudillos de dirección, y los brazos de suspensión de hierro dúctil se benefician del endurecimiento por inducción de los muñones de los rodamientos., dientes del engranaje, y superficies de desgaste. La combinación de una dura, núcleo dúctil (de la estructura nodular del grafito) y un duro, La carcasa resistente al desgaste convierte al hierro dúctil en una alternativa atractiva al acero forjado y cementado en muchas aplicaciones de tensión media.. La variante de endurecimiento bainítico: producción de hierro dúctil austemplado (ADI) El caso de un núcleo perlítico-ferrítico está ganando terreno en aplicaciones de engranajes donde la resistencia a las picaduras y la resistencia a la fatiga por flexión son los principales modos de falla.. Para más información sobre el endurecimiento de componentes automotrices, consulta nuestras guías sobre Endurecimiento por inducción del lóbulo de la leva y de la horquilla de cambio y Endurecimiento por inducción del rodamiento de cubo con ranura angular.
Hierro maleable — Industria general. Accesorios de tubería, cuerpos de válvulas, eslabones de la cadena transportadora, y los componentes de maquinaria agrícola en hierro maleable se endurecen por inducción donde se necesita resistencia al desgaste localizado. La simplicidad del proceso — tratar efectivamente el hierro maleable como un acero de medio carbono — lo hace atractivo para los talleres que no quieren mantener conjuntos de parámetros de proceso separados para diferentes tipos de hierro fundido.
Independientemente de la aplicación, Las fuentes de alimentación de inducción IGBT son la opción estándar para el endurecimiento por inducción de hierro fundido en los tres tipos de material. Su control preciso de potencia, respuesta rápida a los cambios de carga, y capacidad para mantener una frecuencia constante durante todo el ciclo de calentamiento son esenciales para las tasas de calentamiento controladas que requiere el hierro fundido. Para más información sobre la selección de fuentes de alimentación, consulta nuestra guía sobre selección de potencia de calentamiento por inducción y nuestro método de cálculo de potencia en cuánta potencia para calentamiento por inducción.
7. Resumen & Referencia rápida
El endurecimiento por inducción de hierro fundido tiene éxito o fracasa a nivel de parámetro del proceso. Los tres tipos de hierro fundido —que se distinguen por la morfología del grafito— requieren cada uno una combinación distinta de frecuencia, potencia, tasa de calentamiento, y severidad del temple. El hierro gris requiere el enfoque más conservador. El hierro dúctil exige preparación metalúrgica antes del endurecimiento. El hierro maleable no requiere nada especial. Reconozca cuál está en su fijación, y los parámetros se siguen de manera natural.
🔑 Temple por inducción de hierro fundido — Guía rápida de decisión
| Parte de hierro gris? | → Frecuencia media, baja densidad de potencia (0.4–0,7 kW/cm²), calentamiento lento, baja temperatura, temple suave. Nunca use agua. |
| Pieza de hierro dúctil? | → Primero verifique el contenido de perlita. Si <75%, normalizar antes de templar. Densidad de potencia estándar, templado moderado. Considere el temple bainítico para aplicaciones críticas de tenacidad. |
| Pieza de hierro maleable? | → Utilice sus parámetros estándar de endurecimiento por inducción de acero. Confirmar maleabilización completa. Sin restricciones especiales. |
Para obtener orientación sobre el endurecimiento específico de la aplicación, explore nuestras guías detalladas sobre endurecimiento por inducción de orificios internos, de temple por inducción en engranajes, y desafíos del endurecimiento por inducción de ejes. Para preguntas relacionadas con el equipo, navegar por nuestro gama de productos o visitar el temple por inducción página de soluciones.
Preguntas frecuentes
¿Por qué se agrieta el hierro gris durante el endurecimiento por inducción??
El hierro gris se agrieta durante el endurecimiento por inducción por una razón principal: el temple es demasiado severo. Las láminas de grafito actúan como concentradores de tensiones internas: discontinuidades de borde afilado en la matriz metálica. Cuando la capa superficial austenitizada se transforma en martensita, se expande. Si esta transformación ocurre demasiado rápido (como con un temple en agua o en un polímero frío), las tensiones de tracción en las puntas de las láminas exceden la resistencia a la fractura de la matriz circundante. La solución casi siempre consiste en reducir la severidad del temple: cambiar del agua a una solución polimérica tibia, aumentar la temperatura del refrigerante, o usar un aceite de enfriamiento más lento. Reducir la velocidad de calentamiento y usar una temperatura de austenitización más baja también ayuda al minimizar el gradiente térmico antes de que comience el temple.
¿Cuánta perlita necesita el hierro dúctil antes del endurecimiento por inducción??
Un mínimo de 75% perlita en la matriz es el umbral aceptado por la industria. Por debajo de esto, la fracción de ferrita es demasiado alta — la ferrita contiene un contenido insignificante de carbono disuelto y no puede transformarse en martensita. Dado que los nódulos de grafito se disuelven demasiado lentamente durante el breve ciclo de calentamiento por inducción para suministrar carbono a las regiones ferríticas, esas regiones permanecen blandas después del temple, produciendo lecturas de dureza bajas e inconsistentes. Si el contenido de perlita en estado colado es inferior a 75%, Se debe realizar un tratamiento térmico de normalización antes del endurecimiento por inducción para disolver el carbono de los nódulos y reprecipitarlo como perlita en toda la matriz..
¿Puedo endurecer el hierro fundido por inducción con una máquina de mano??
Para pequeños, endurecimiento localizado de componentes de hierro fundido — como el borde de una guía o un punto de desgaste específico en una carcasa de hierro gris — un calentador de inducción portátil en el rango de 15–30 kW a frecuencia media puede ser eficaz, siempre que se pueda controlar manualmente la velocidad de calentamiento y la aplicación del temple. Sin embargo, para el endurecimiento en producción de piezas de hierro fundido donde se requiera una profundidad de la carcasa constante, dureza, y se prefiere evitar grietas, se prefiere encarecidamente una máquina fija con escaneo controlado por CNC o indexación rotativa. La variación manual del proceso es el enemigo del endurecimiento repetible del hierro fundido, especialmente del hierro gris., donde unos segundos de sobrecalentamiento o un retraso adicional de un segundo antes del enfriamiento pueden marcar la diferencia entre una pieza buena y una rota.
Necesita ayuda para endurecer sus piezas de hierro fundido?
Díganos su grado de hierro fundido, geometría de la pieza, dureza objetivo, y profundidad del caso. Nuestro equipo de ingeniería recomendará la frecuencia correcta., nivel de potencia, diseño de bobinas, y método de enfriamiento: consulta técnica gratuita y sin compromiso.


