
เหล็กหล่อหล่อแบบเหนี่ยวนํา: มาสเตอร์ ing 3 ประเภทสําคัญ & ข้อกําหนดกระบวนการเฉพาะ
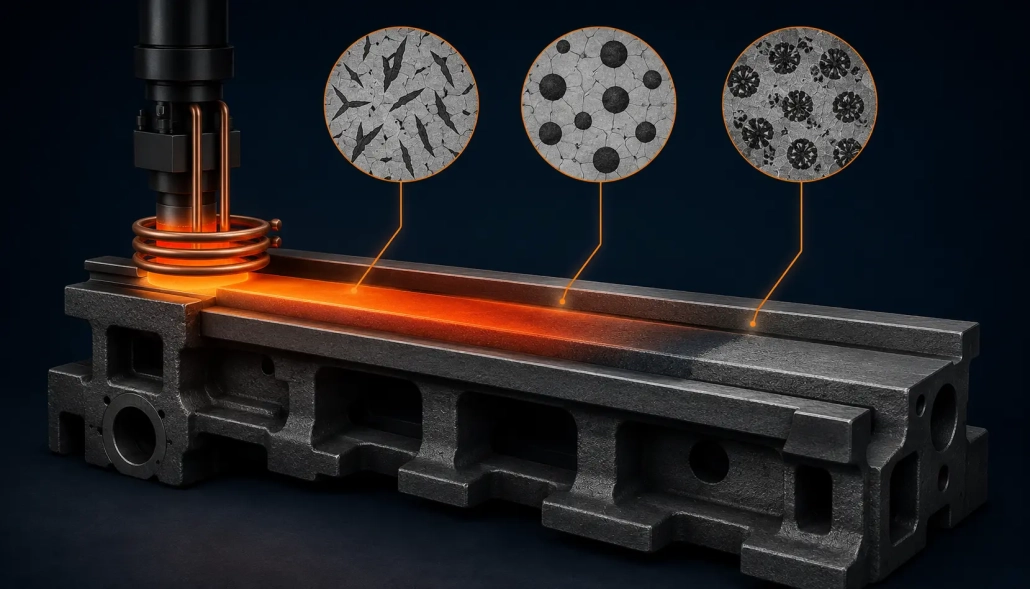
เดินเข้าไปในร้านอบชุบความร้อนที่หยิบจับเหล็กหล่อ, และคำถามแรกไม่เคยเป็นเพียง “คุณต้องการความแข็งขนาดไหน?” แต่เป็น “มันเป็นเหล็กหล่อแบบไหน?” เพราะ เหล็กหล่อแข็งแบบเหนี่ยวนำ ไม่ใช่กระบวนการเดียว แต่เป็นกระบวนการที่แตกต่างกันสามกระบวนการ, แต่ละคนต้องการความถี่ของตัวเอง, กำลังไฟเข้า, อัตราการให้ความร้อน, และกลยุทธ์การทำความเย็น. ปฏิบัติต่อเหล็กสีเทาเหมือนเหล็กดัด, และคุณเสี่ยงที่จะดับการแตกร้าว. ปฏิบัติต่อเหล็กดัดเหมือนเหล็กอ่อน, และความแข็งก็ขาดไป. คู่มือนี้จะแจกแจงข้อกำหนดกระบวนการสำหรับเหล็กหล่อทั้งสามประเภท เพื่อให้คุณสามารถชุบแข็งแต่ละประเภทได้อย่างถูกต้องในครั้งแรก, ทุกครั้ง.
สารบัญ
1. ทำไมการชุบแข็งด้วยการเหนี่ยวนำของเหล็กหล่อจึงแตกต่างจากเหล็ก
เหล็กหล่อไม่ใช่เพียง “เหล็กที่มีคาร์บอนมากกว่า” มันคือครอบครัวของโลหะผสมเหล็ก-คาร์บอน-ซิลิกอนซึ่งพฤติกรรมในระหว่างการให้ความร้อนด้วยเหนี่ยวนำถูกกำหนดโดย รูปทรง, ขนาด, และการกระจายของกราไฟต์ —ไม่ใช่เพียงปริมาณคาร์บอน. เหล็กละลายคาร์บอนเข้าสู่ออสทีไนต์อย่างสม่ำเสมอในระหว่างการให้ความร้อน. เหล็กหล่อจะต้องแข่งขันกับอนุภาคกราไฟท์ที่ทำหน้าที่เป็นแหล่งกักเก็บคาร์บอน, ปล่อยคาร์บอนเข้าสู่เมทริกซ์ในอัตราที่แตกต่างกันขึ้นอยู่กับสัณฐานวิทยาของพวกมัน. นี่คือเหตุผลพื้นฐานว่าทำไม เหล็กหล่อแข็งแบบเหนี่ยวนำ ต้องการพารามิเตอร์เฉพาะประเภท.
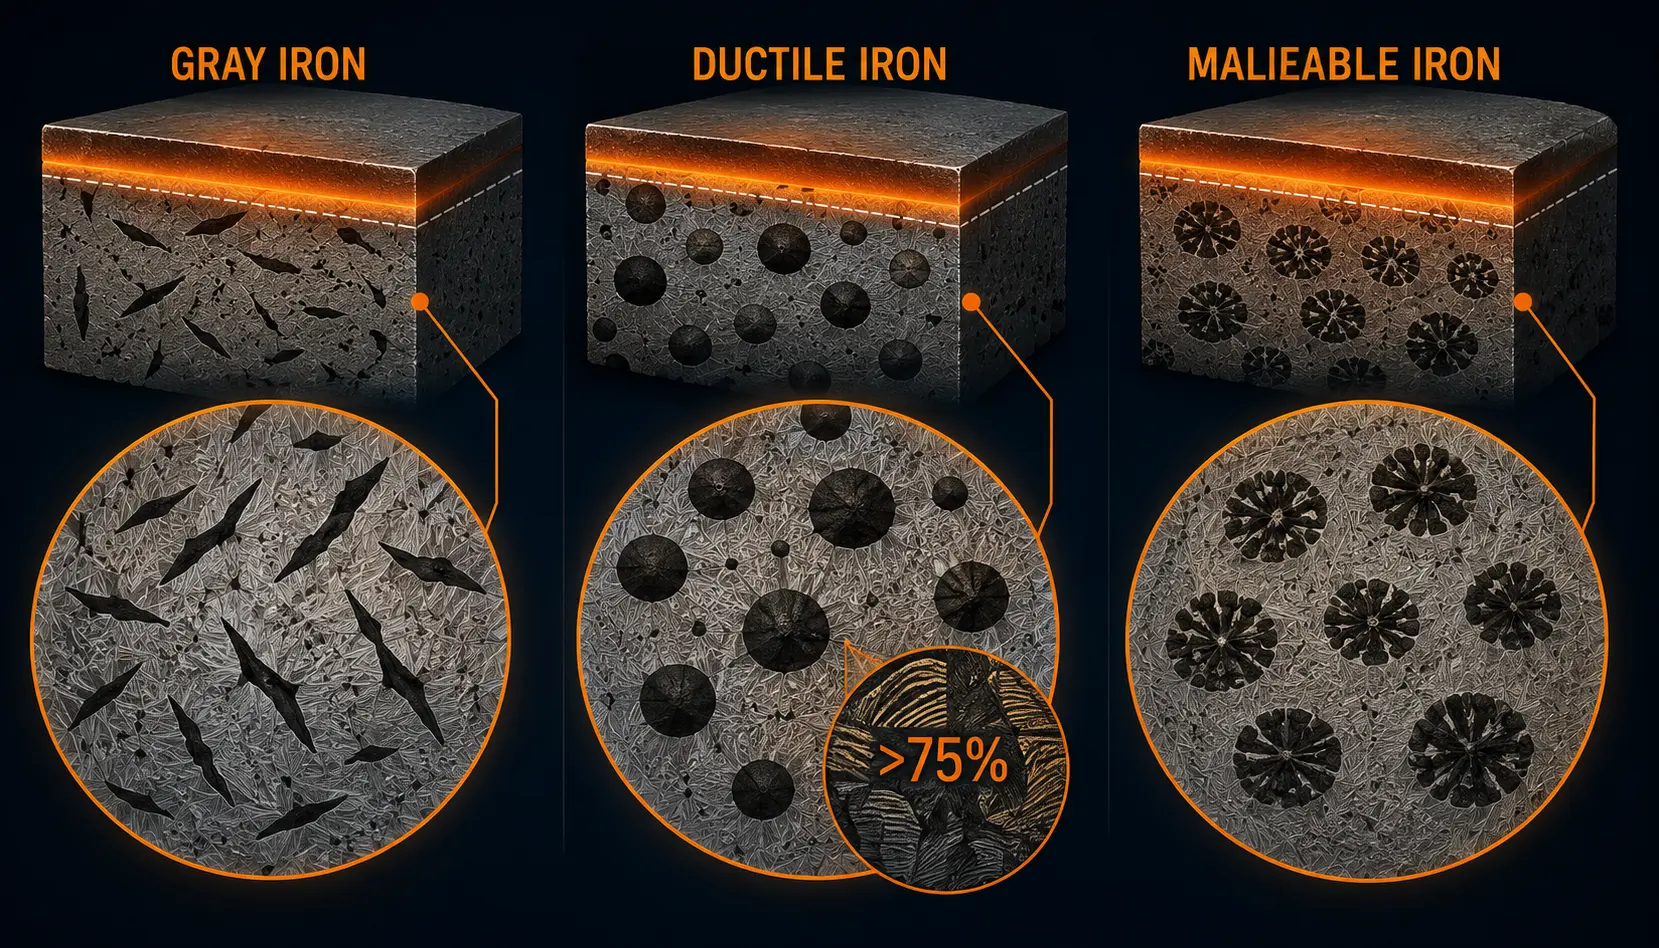
เหล็กหล่อสามประเภทที่พบในการฝึกชุบแข็งด้วยการเหนี่ยวนำจะจำแนกตามสัณฐานวิทยาของกราไฟท์: เหล็กสีเทา มีเกล็ดกราไฟท์, เหล็กดัด มีก้อนกราไฟท์ (ทรงกลม), และ เหล็กอ่อน มีโบกราไฟท์ (คาร์บอนอารมณ์). แต่ละลักษณะทางสัณฐานวิทยามีผลต่อความเร็วในการละลายของคาร์บอนในรอบความร้อนสั้น ๆ — โดยทั่วไป 2 ต่อ 30 วินาทีในการทําให้แข็งด้วยเหนี่ยวนํา. สิ่งนี้ควบคุมโดยตรงถึงความแข็งที่สามารถทําได้, ความเสี่ยงในการแตกร้าว, และโครงสร้างจุลภาคที่จําเป็น. สําหรับข้อมูลพื้นฐานของกระบวนการเหนี่ยวนําการชุบแข็งเอง, ดูคู่มือของเราเกี่ยวกับ การชุบแข็งด้วยการเหนี่ยวนำคืออะไร.
2. เหล็กหล่อสีเทา: ช้าและควบคุมได้
เหล็กสีเทาเป็นเหล็กหล่อที่พบมากที่สุดในการผลิตเครื่องมือกลและชิ้นส่วนอุตสาหกรรม, และยังไวต่อพารามิเตอร์กระบวนการมากที่สุดระหว่างการเหนี่ยวนําชุบแข็ง. แผ่นกราไฟต์ที่ทำให้เหล็กหล่อสีเทามีความสามารถในการลดแรงสั่นสะเทือนและความสามารถในการกลึงที่ดี ยังสร้างจุดความตึงเครียด — อนุภาคกราไฟต์ที่มีขอบคมฝังอยู่ในเมทัลลิกแมทริกซ์. ให้ความร้อนเร็วเกินไปหรือชุบแข็งอย่างรุนแรงเกินไป, และแผ่นเหล่านี้กลายเป็นจุดเริ่มต้นของรอยแตก.
กฎสี่ข้อสำหรับการชุบแข็งด้วยเหนี่ยวนำของเหล็กหล่อสีเทา:
กฎ 1 — ความถี่ปานกลาง. เหล็กหล่อสีเทาต้องการความถี่ปานกลาง (1–10 kHz), ไม่ใช่ความถี่สูง. การเจาะกระแสความถี่กลางที่ลึกยิ่งขึ้นทำให้เกิดการไล่ระดับความร้อนจากพื้นผิวสู่แกนอย่างค่อยเป็นค่อยไปมากขึ้น. ซึ่งจะช่วยลดความเครียดจากความร้อนระหว่างการให้ความร้อนและการดับ. ความถี่สูงรวมศูนย์พลังงานในชั้นพื้นผิวที่บางมาก และสร้างการลดลงของอุณหภูมิที่สูงชัน ซึ่งเป็นสิ่งที่คุณต้องการหลีกเลี่ยงด้วยเหล็กกราไฟท์เกล็ด. เพื่อคำอธิบายที่สมบูรณ์เกี่ยวกับผลกระทบของความถี่, ดู วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน.
กฎ 2 - กำลังไฟฟ้าเข้าต่ำ, อัตราการทำความร้อนช้า. ความหนาแน่นของพลังงานสำหรับเหล็กสีเทาควรอยู่ที่ ปลายล่างของช่วงการชุบแข็งมาตรฐาน — ประมาณ 0.4–0.7 กิโลวัตต์/ซม.². อัตราการให้ความร้อนช้าให้เวลาแก่คาร์บอนในการแพร่ตัวจากแผ่นกราไฟต์ไปยังออสเทไนต์รอบ ๆ, สร้างระดับคาร์บอนที่จำเป็นสำหรับความแข็งเต็มที่. เร่งรอบการให้ความร้อนด้วยการใช้พลังงานสูงทำให้ความแข็งผิวไม่เพียงพอเนื่องจากคาร์บอนละลายเข้าสู่แมทริกซ์ไม่เพียงพอ.
กฎ 3 — อุณหภูมิออสเทไนติ้งต่ำกว่า. เป้าหมาย 850–900°C, ประมาณ 50°C ต่ำกว่าการให้ความร้อนเพื่อทำให้เหล็กแข็งปกติ. คอนเทนต์ซิลิคอนที่สูงกว่าของเหล็กหล่อสีเทา (โดยทั่วไป 1.5–2.5% ) เพิ่มอุณหภูมิการเปลี่ยนแปลงวิกฤติเล็กน้อย, แต่แผ่นกราไฟต์ให้คาร์บอนเพียงพอ — ดังนั้นจึงสามารถทำให้เกิดออสเทไนไทเซชันเต็มที่ที่อุณหภูมิปานกลาง. การให้ความร้อนเกินไปมีความเสี่ยงต่อการเกิดออสเทไนท์ตกค้างและการเจริญเมล็ดหยาบในแมทริกซ์, ทั้งสองอย่างนี้ลดความแข็งและความต้านทานการสึกหรอ.
กฎ 4 — การทำให้เย็นช้า. นี่คือกฎที่สำคัญที่สุดและละเมิดได้ง่ายที่สุด. เหล็กหล่อสีเทาต้องถูกชุบแข็ง อย่างอ่อนโยน — ตัวกลางชุบแข็งแบบพอลิเมอร์ที่ความเข้มข้นปานกลาง, น้ำมันอุ่น, หรือแม้แต่การทำให้เย็นด้วยอากาศบังคับสำหรับส่วนผสมบางอย่าง, แทนที่จะใช้การชุบแข็งด้วยน้ําหรือเกลือโดยตรงซึ่งเป็นเรื่องปกติสําหรับเหล็กกล้าคาร์บอนปานกลาง. เป้าหมายคือการบรรลุการเปลี่ยนแปลงแบบมาร์เทนไซต์โดยไม่เกินความเค้นแตกหักที่ปลายเกล็ดกราไฟต์. การแตกร้าวแบบดับในเหล็กเทามักเกิดจากการเย็นตัวเร็วเกินไป, ไม่ใช่การให้ความร้อนที่รุนแรงเกินไป. สําหรับข้อมูลเพิ่มเติมเกี่ยวกับการชุบแข็งด้วยการเหนี่ยวนํา, ดูคู่มือของเราเกี่ยวกับ ความท้าทายในการทําให้แข็งด้วยเหนี่ยวนําเพลา — หลักการความเค้นความร้อนหลายประการใช้ได้กับชิ้นส่วนเหล็กหล่ออย่างเท่าเทียมกัน.
3. เหล็กหล่อเหนียว: ปริมาณเพิร์ไลต์สำคัญที่สุด
เหล็กเหนียวหล่อ (เรียกอีกอย่างว่าเหล็กเป็นก้อนกลมหรือเหล็กกราไฟท์ทรงกลม) โดยพื้นฐานแล้วจะแตกต่างจากเหล็กสีเทาในการตอบสนองต่อการชุบแข็งแบบเหนี่ยวนำ — และตัวแปรที่สำคัญที่สุดเพียงตัวเดียวไม่ใช่พารามิเตอร์การเหนี่ยวนำด้วยตัวมันเอง, แต่ โครงสร้างจุลภาคก่อนหน้า ของชิ้นส่วนก่อนที่จะเห็นสนามแม่เหล็ก.
กฎของเพิร์ลไลท์: >75% ขั้นต่ำ. สำหรับการชุบแข็งแบบเหนี่ยวนำเพื่อให้ได้ความแข็งพื้นผิวที่ยอมรับได้และความลึกของตัวเรือนในเหล็กดัด, โครงสร้างจุลภาคของเมทริกซ์จะต้องมี อย่างน้อย 75% เพิร์ลไลท์. ต่ํากว่าค่าขีดจํากัดนี้ — หากเมทริกซ์ส่วนใหญ่เป็นเฟอริต — จะมีคาร์บอนไม่เพียงพอในเมทริกซ์ที่จะสร้างมาร์เทนไซต์ในระหว่างรอบการให้ความร้อนและชุบแข็งอย่างรวดเร็ว. ก้อนกราไฟต์มีลักษณะทรงกลม, กะทัดรัด, และละลายช้ากว่าแผ่นเกล็ด; พวกมันไม่สามารถส่งคาร์บอนไปยังออสเทไนต์รอบข้างได้เร็วพอในระหว่างพัลส์ความร้อนเหนี่ยวนํา 3–10 วินาที.
การอบชุบความร้อนเบื้องต้น. ถ้าเหล็กหล่อที่มีเมทริกซ์เฟอริติกหรือเฟอริติก-เพิร์ไลติกที่มีปริมาณเพิร์ไลต์ต่ํา (เป็นเรื่องปกติในงานหล่อชิ้นบางที่เย็นตัวช้าในแม่พิมพ์), ก การอบชุบแบบทำให้เป็นมาตรฐานหรือการทำให้ออสเทไนต์และควบคุมการเย็นจำเป็นต้องทำก่อนการชุบแข็งด้วยการเหนี่ยวนำ. การอบชุบล่วงหน้านี้ช่วยละลายคาร์บอนจากนอดูลเข้าสู่เมทริกซ์และ, เมื่อเย็นตัวอย่างควบคุม, จะตกผลึกคาร์บอนใหม่เป็นเพอร์ไลต์. เพียงเท่านั้นขั้นตอนการชุบแข็งด้วยการเหนี่ยวนำจึงมีแหล่งเก็บคาร์บอนที่ต้องการ. การข้ามขั้นตอนนี้เป็นสาเหตุที่พบบ่อยที่สุดของความแข็งต่ำและไม่สม่ำเสมอในชิ้นส่วนเหล็กเหนียวที่ชุบแข็งด้วยการเหนี่ยวนำ.
การให้เกรดโครงสร้างจุลภาคแข็งตัว. คุณภาพของเหล็กเหนียวที่ผ่านการชุบแข็งด้วยการเหนี่ยวนำจะถูกประเมินโดยการตรวจทางโลหะวิทยาเทียบกับมาตรฐานการให้เกรดที่กำหนด (เช่น ISO 16112 หรือข้อกำหนดเฉพาะของบริษัท). เกณฑ์การให้เกรดหลักได้แก่ ส่วนของมาร์เทนไซต์, เปอร์เซ็นต์ออสเทนนีตราที่คงอยู่, ปริมาณเฟอร์ไรต์ที่ยังไม่ละลาย, จำนวนโหนดกราไฟต์และการมีลักษณะเป็นโหนดในชั้นแข็งตัว, และการมีอยู่ของคาร์ไบด์ที่บริเวณรอยต่อระหว่างกราไฟต์กับแมทริกซ์. ชิ้นส่วนเหล็กดัดที่ผ่านการชุบแข็งอย่างเหมาะสมจะแสดงโครงสร้างมาร์เทนไซต์พร้อมกับน็อตกราไฟต์ที่กระจายอย่างดี, ออสเทไนต์ที่ค้างเหลือน้อยที่สุด, และการขาดเฟอร์ไรต์ที่ไม่ได้ละลายโดยสิ้นเชิงในกรณี.
โครงสร้างเบไนต์: การประยุกต์ใช้เฉพาะทาง. รูปแบบขั้นสูงที่ควรสังเกต: เหล็กดัดสามารถผ่านการชุบแข็งด้วยเหนี่ยวนำเพื่อสร้าง โครงสร้างเบไนต์ แทนที่จะเป็นกรณีมาร์เทนไซต์แบบดั้งเดิม. สิ่งนี้ทำได้โดยการควบคุมอัตราการทำความเย็น — ทำความเย็นให้เร็วพอที่จะหลีกเลี่ยงการเกิดเพอร์ไลต์ แต่คงไว้ในช่วงการแปรสภาพแบไนต์ (ปกติ 250–450°C) นานพอสำหรับปฏิกิริยาแบไนต์จะเกิดขึ้นสมบูรณ์. โครงสร้างจุลภาคที่ได้รวมความแข็งสูงเข้ากับความเหนียวที่ดีขึ้นเมื่อเทียบกับโครงสร้างมาร์เทนไซต์เต็มรูปแบบ. เหล็กหล่อเหนียวแบบออสเทมเปอร์ (ADI) ชิ้นส่วนที่ผ่านการชุบแข็งแบบเหนี่ยวนำเฉพาะส่วนเพื่อสร้างชั้นแบไนต์เป็นพื้นที่การใช้งานเฉพาะแต่กำลังเติบโต, โดยเฉพาะอย่างยิ่งในส่วนประกอบเกียร์และการสึกหรอที่ทั้งความทนทานของพื้นผิวและความเหนียวของแกนเป็นสิ่งสำคัญ. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับข้อควรพิจารณาในการชุบแข็งเฉพาะเกียร์, ดูคู่มือของเราเกี่ยวกับ ข้อบกพร่องของการชุบแข็งด้วยเกียร์ด้วยเหนี่ยวนํา.
4. เหล็กเหนียว: แบบตรงไปตรงมา
จากเหล็กหล่อทั้ง 3 ชนิด, เหล็กอ่อนนั้นมีความต้องการน้อยที่สุดในการชุบแข็งแบบเหนี่ยวนำ. กราไฟท์มีอยู่เป็น ดอกกุหลาบคาร์บอนเทมเปอร์ — กะทัดรัด, มวลรวมทรงกลมที่ทำให้เกิดความเข้มข้นของความเค้นต่ำกว่าเกล็ดกราไฟต์ และละลายคาร์บอนได้ง่ายกว่าก้อนเหล็กดัด. ผลลัพธ์คือวัสดุที่มีพฤติกรรมคล้ายกับเหล็กกล้าคาร์บอนปานกลางในระหว่างการเหนี่ยวนำความร้อนมากกว่าที่จะคล้ายกับเหล็กหล่อสีเทาหรือเหล็กเหนียว.
ไม่มีข้อจำกัดกระบวนการพิเศษ. เหล็กเหนียวสามารถทำให้แข็งด้วยการเหนี่ยวนำโดยใช้ พารามิเตอร์มาตรฐานที่พัฒนาสำหรับเหล็กที่มีปริมาณคาร์บอนใกล้เคียงกัน. ความถี่กลาง (1–10 kHz) เป็นเรื่องปกติ, ความหนาแน่นพลังงานอยู่ในช่วงมาตรฐาน 0.5–1.0 กิโลวัตต์/ซม.² สำหรับการชุบแข็งผิว, และเลือกของเหลวชุบเย็นแบบปกติ — น้ำ, โพลิเมอร์, หรือ น้ำมัน — ขึ้นอยู่กับรูปทรงชิ้นส่วนมากกว่าข้อจำกัดทางโลหะวิทยา. โรเซตต์ของคาร์บอนปานกลางไม่ทำให้เกิดความไวต่อการแตกร้าวของเกล็ดเหล็กเทา, และไม่กำหนดเงื่อนไขการมีเปอร์ไลต์ที่ต้องมีของโหนดเหล็กเหนียว.
นัยสำคัญในทางปฏิบัติค่อนข้างมาก: หากโรงงานของคุณทำการชุบแข็งด้วยการเหนี่ยวนำสำหรับชิ้นส่วนเหล็กกลางคาร์บอนอยู่แล้ว, คุณสามารถทำงานกับเหล็กเหนียว (malleable iron) ได้ ด้วย การเปลี่ยนแปลงพารามิเตอร์เพียงเล็กน้อย. ช่วงความถี่เดียวกัน, ความหนาแน่นพลังงานที่คล้ายกัน, และวิธีการเลือกตัวทำความเย็น (quenchant) ที่คุณมีอยู่ทั้งหมดสามารถนำมาใช้ได้. การตรวจสอบเพิ่มเติมเพียงอย่างเดียวคือการยืนยันว่าส่วนเหล็กดัดสามารถดัดได้ถูกทำให้ดัดได้เต็มที่แล้ว — ว่าการหล่อเหล็กขาวเดิมได้ถูกเปลี่ยนแปลงอย่างสมบูรณ์ผ่านรอบการอบแอเนลลิ่ง, โดยไม่ทิ้งเศษซีเมนไทต์ในโครงสร้างจุลภาคที่อาจทำให้เกิดจุดแข็งหรือความลึกของชั้นเคสไม่สม่ำเสมอ. สำหรับภาพรวมในวงกว้างเกี่ยวกับวิธีการชุบแข็งด้วยเหนี่ยวนำที่แตกต่างจากวิธีการชุบแข็งผิวอื่น ๆ, ดู การชุบแข็งด้วยการเหนี่ยวนำคืออะไร.
5. การเปรียบเทียบกระบวนการเคียงกัน
ตารางด้านล่างสรุปพารามิเตอร์กระบวนการที่แตกต่างกันสำหรับประเภทเหล็กหล่อแต่ละชนิด. ใช้เป็นข้อมูลอ้างอิงอย่างรวดเร็วเมื่อตั้งงานใหม่หรือแก้ไขปัญหางานที่มีอยู่.
| Parameter | เหล็กหล่อสีเทา | เหล็กหล่อเหนียว | เหล็กเหนียว |
|---|---|---|---|
| สัณฐานวิทยากราไฟต์ | เกล็ด (แหลม, เพิ่มความเครียด) | ปุ่ม/ทรงกลม (กะทัดรัด) | โรเซ็ตคาร์บอนเทมเปอร์ (โค้งมน) |
| ความถี่ | วัสดุ (1–10 kHz) | วัสดุ (1–10 kHz), HF สําหรับเคสตื้น | วัสดุ (1–10 kHz) — เหมือนกับเหล็ก |
| ความหนาแน่นพลังงาน | ต่ำ: 0.4–0.7 กิโลวัตต์/ซม.² | Standard: 0.5–1.0 กิโลวัตต์/ซม.² | Standard: 0.5–1.0 กิโลวัตต์/ซม.² |
| อัตราการให้ความร้อน | ช้า — อนุญาตให้แพร่กระจายคาร์บอน | ปานกลาง — การละลายของก้อนเป็นการจํากัดอัตราการ | มาตรฐาน — ไม่มีข้อจํากัดพิเศษ |
| อุณหภูมิการเอาออสเทไนต์. | 850–900°C (ปลายล่าง) | 870–930°C | 850–920°C (เทียบเท่าเหล็ก) |
| การดับร้อน | อ่อนโยน: โพลิเมอร์, น้ำมันอุ่น, หรืออากาศบังคับ | ปานกลาง: โพลิเมอร์หรือน้ํามัน | Standard: น้ำ, โพลิเมอร์, น้ํามัน (ขึ้นอยู่กับรูปทรง) |
| การอบความร้อนเบื้องต้น | ไม่จําเป็นโดยปกติ (เมทริกซ์เพอร์ไลติกแบบหล่อเดิมเป็นเรื่องปกติ) | วิกฤติ: ทำให้เป็นปกติหากเป็นเพอร์ไลต์ < 75% | ยืนยันการทำให้สามารถดัดงอได้เต็มที่เท่านั้น |
| ความเสี่ยงต่อการแตก | สูง — กราฟไทต์เป็นแผ่นเป็นตัวเพิ่มความเครียด | ต่ำถึงปานกลาง | ต่ำ — คล้ายกับเหล็ก |
6. การใช้งานทั่วไป
แต่ละประเภทของเหล็กหล่อมีความเด่นในหมวดการใช้งานเฉพาะ, ขับเคลื่อนโดยการรวมกันของคุณสมบัติทางกลและพฤติกรรมการชุบแข็งด้วยการเหนี่ยวนำของมัน.
เหล็กหล่อสีเทา — ทางนำเครื่องมือเครื่องกล. นี่คือการใช้งานคลาสสิกและพบได้บ่อยที่สุด เหล็กหล่อแข็งแบบเหนี่ยวนำ การประยุกต์ใช้งาน. เตียงเครื่องมือเครื่องกล, เสา, และทางนำถูกหล่อด้วยเหล็กหล่อสีเทาเพื่อการลดการสั่นสะเทือนและความคงตัวของขนาด, หลังจากนั้นทางเดินจะถูกชุบแข็งด้วยการเหนี่ยวนำโดยใช้ การชุบแข็งแบบสแกน เพื่อสร้างผิวทางที่ทนต่อการสึกหรอ (โดยทั่วไป 55–62 HRC, 1– ความลึกชั้นเคส 3 มม.) ในขณะที่โครงสร้างรอบ ๆ ที่หล่อยังคงสามารถกลึงเครื่องจักรและคงขนาดได้. วิธีการสแกน — โดยที่ขดลวดเหนี่ยวนำเคลื่อนที่ไปตามพื้นผิวรางนำด้วยความเร็วที่ควบคุม — จะเหมาะสมกับความยาวโดยธรรมชาติ, เรขาคณิตเชิงเส้นของวิถีเครื่องมือกล. ปลอกสูบ, ตัวปั๊มไฮดรอลิก, และตัวเรือนคอมเพรสเซอร์ก็ใช้กับเหล็กสีเทาทั่วไปเช่นกัน.
เหล็กดัด — ส่วนประกอบยานยนต์และวิศวกรรม. เพลาข้อเหวี่ยง, เพลาตัดแคม, เฟือง, สนับมือพวงมาลัย, และแขนกันสะเทือนในเหล็กดัดได้ประโยชน์จากการแข็งตัวแบบเหนี่ยวนำของวารสารแบริ่ง, ฟันเฟือง, และสึกหรอพื้นผิว. การผสมผสานของความแกร่ง, แกนเหนียว (จากโครงสร้างแกรไฟต์เป็นก้อนกลม) และยาก, เคสที่ทนทานต่อการสึกหรอทำให้เหล็กดัดเป็นทางเลือกที่น่าสนใจแทนเหล็กหลอมและเหล็กชุบแข็งสำหรับการใช้งานที่เน้นความเค้นปานกลางหลายประเภท. ตัวแปรการชุบแข็งแบบไบนิติก — ทำให้เกิดเหล็กดัดออสเทมเปอร์ (ADI) ตัวเรือนบนแกนเพิร์ลไลต์-เฟอร์ริติก — กำลังได้รับแรงฉุดในการใช้งานเกียร์ ซึ่งความต้านทานแบบรูพรุนและความล้าจากการดัดงอเป็นโหมดความล้มเหลวหลัก. หากต้องการข้อมูลเพิ่มเติมเกี่ยวกับการชุบแข็งส่วนประกอบของยานยนต์, ดูคู่มือของเราเกี่ยวกับ กลีบลูกเบี้ยวและการชุบแข็งแบบเหนี่ยวนำกะส้อม และ การเหนี่ยวนำชุบแข็งแบริ่งฮับร่องเชิงมุม.
เหล็กดัด — อุตสาหกรรมทั่วไป. อุปกรณ์ท่อ, ตัววาล์ว, โซ่ลำเลียง, และชิ้นส่วนเครื่องจักรกลเกษตรในเหล็กดัดจะถูกชุบแข็งด้วยการเหนี่ยวนำในบริเวณที่ต้องการความทนต่อการสึกหรอแบบเฉพาะ. ความเรียบง่ายของกระบวนการ — การกระทำกับเหล็กดัดเหมือนกับเหล็กกล้าคาร์บอนปานกลาง — ทำให้เป็นที่ดึงดูดสำหรับร้านงานที่ไม่ต้องการรักษาชุดพารามิเตอร์กระบวนการแยกต่างหากสำหรับเหล็กหล่อประเภทต่าง ๆ.
ไม่ว่าจะเป็นการใช้งานใด, แหล่งจ่ายไฟเหนี่ยวนำ IGBT เป็นตัวเลือกมาตรฐานสำหรับการชุบแข็งด้วยเหล็กหล่อเหนี่ยวนำสำหรับวัสดุทั้งสามประเภท. การควบคุมพลังงานที่แม่นยำ, ตอบสนองอย่างรวดเร็วต่อการเปลี่ยนแปลงโหลด, และความสามารถในการรักษาความถี่ที่สม่ำเสมอตลอดวงจรการทำความร้อนถือเป็นสิ่งสำคัญสำหรับอัตราการทำความร้อนที่ควบคุมได้ตามความต้องการของเหล็กหล่อ. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับการเลือกพาวเวอร์ซัพพลาย, ดูคู่มือของเราเกี่ยวกับ การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน และวิธีการคำนวณกำลังของเราค่ะ ใช้พลังงานเท่าไหร่สำหรับการเหนี่ยวนำความร้อน.
7. สรุป & อ้างอิงอย่างรวดเร็ว
เหล็กหล่อชุบแข็งแบบเหนี่ยวนำ สำเร็จหรือล้มเหลวในระดับพารามิเตอร์กระบวนการ. เหล็กหล่อทั้งสามประเภท — แยกตามรูปร่างของกราไฟต์ — แต่ละประเภทต้องการการผสมผสานของความถี่, พลัง, อัตราการให้ความร้อน, และความรุนแรงของการชุบเย็น. เหล็กหล่อสีเทาต้องการวิธีที่ระมัดระวังที่สุด. เหล็กหล่อเหนียวต้องมีการเตรียมทางโลหะวิทยาก่อนการทำให้แข็ง. เหล็กหล่อเหนียวพิเศษไม่ต้องการสิ่งพิเศษใด ๆ. จำแนกให้ได้ว่าอันไหนอยู่บนตัวยึดของคุณ, และพารามิเตอร์จะตามมาอย่างเป็นธรรมชาติ.
🔑 การชุบแข็งด้วยการเหนี่ยวนำของเหล็กหล่อ — คู่มือการตัดสินใจอย่างรวดเร็ว
| ชิ้นส่วนเหล็กหล่อสีเทา? | → ความถี่ปานกลาง, ความหนาแน่นพลังงานต่ำ (0.4–0.7 กิโลวัตต์/ซม.²), อุ่นเครื่องช้า, อุณหภูมิต่ำ, ชุบเย็นอย่างอ่อนโยน. อย่าใช้น้ำเด็ดขาด. |
| ชิ้นส่วนเหล็กเหนียวแบบดัดได้? | → ตรวจสอบปริมาณเพर्लไลต์ก่อน. หาก <75%, ทำการนอร์มไลซ์ก่อนการชุบแข็ง. ความหนาแน่นพลังงานมาตรฐาน, ชุบดับปานกลาง. พิจารณาการชุบแข็งแบบเบนิทิกสำหรับงานที่ต้องการความเหนียว. |
| ชิ้นส่วนเหล็กเหนียวแบบดัดได้? | → ใช้พารามิเตอร์การชุบแข็งแบบเหนี่ยวนำมาตรฐานของเหล็กของคุณ. ยืนยันการทำให้เหนียวเต็มที่. ไม่มีข้อจำกัดพิเศษ. |
สำหรับคำแนะนำการชุบแข็งเฉพาะงาน, สำรวจคู่มือรายละเอียดของเราที่เกี่ยวกับ การชุบแข็งแบบเหนี่ยวนำภายในรู, ข้อบกพร่องของการชุบแข็งด้วยเกียร์ด้วยเหนี่ยวนํา, และ ความท้าทายในการทําให้แข็งด้วยเหนี่ยวนําเพลา. สำหรับคำถามเกี่ยวกับอุปกรณ์, เรียกดูของเรา ช่วงผลิตภัณฑ์ หรือเข้าสู่ การชุบแข็งด้วยเหนี่ยวนำ หน้าผลิตภัณฑ์และโซลูชัน.
คำถามที่พบบ่อย
ทำไมเหล็กหล่อสีเทาถึงแตกร้าวระหว่างการชุบแข็งแบบเหนี่ยวนำ?
เหล็กหล่อสีเทาจะแตกร้าวระหว่างการชุบแข็งแบบเหนี่ยวนำด้วยเหตุผลหลักข้อหนึ่ง: การดับร้อนรุนแรงเกินไป. แผ่นกราไฟต์ทำหน้าที่เป็นตัวรวมความเครียดภายใน — ความไม่ต่อเนื่องที่มีขอบคมในโครงสร้างโลหะ. เมื่อชั้นผิวที่ถูกทำให้ออสเทนนิไทซ์แปลงเป็นมาร์เทนไซต์, มันจะขยายตัว. ถ้าการแปลงนี้เกิดขึ้นเร็วเกินไป (เช่นกับการดับด้วยน้ำหรือพอลิเมอร์เย็น), ความเครียดดึงที่ปลายแผ่นกราไฟต์เกินกว่าความแข็งแรงในการแตกหักของโครงสร้างรอบ ๆ. วิธีแก้มักจะเป็นการลดความรุนแรงของการชุบเย็น: เปลี่ยนจากน้ำเป็นสารละลายโพลิเมอร์อุ่น, เพิ่มอุณหภูมิของสารชุบเย็น, หรือใช้ น้ำมันที่เย็นช้าลง. การลดอัตราการให้ความร้อนและการใช้ อุณหภูมิการออสเทไนไทซิงที่ต่ำกว่าจะช่วยโดยลดความชันของอุณหภูมิก่อนการชุบเย็นจะเริ่ม.
เหล็กเหนียวต้องมีเพิร์ไลต์เท่าไหร่ก่อนการชุบแข็งด้วยการเหนี่ยวนำ?
ค่าอย่างต่ำ 75% เพิร์ลไลท์ ในเมทริกซ์ถือว่าเป็นเกณฑ์ที่อุตสาหกรรมยอมรับ. ต่ำกว่านี้, ปริมาณเฟอร์ไรต์สูงเกินไป — เฟอร์ไรต์มีคาร์บอนละลายน้อยมากและไม่สามารถแปรสภาพเป็นมาร์เทนไซต์ได้. เนื่องจากน็อดูลกราไฟต์ละลายช้าเกินไปในระหว่างรอบการให้ความร้อนแบบเหนี่ยวนำสั้น ๆ จึงไม่สามารถจ่ายคาร์บอนให้กับบริเวณเฟอร์ไรต์ได้, บริเวณเหล่านั้นยังคงนุ่มหลังจากการชุบแข็ง, ทำให้ค่าความแข็งต่ำและไม่สม่ำเสมอ. หากปริมาณเพิร์ไลต์แบบหล่อเดิมต่ำกว่า 75%, จะต้องดำเนินการอบชุบด้วยความร้อนแบบนอร์มัลไลซ์ก่อนการชุบแข็งแบบเหนี่ยวนำเพื่อละลายคาร์บอนออกจากปมและตกตะกอนเป็นเพิร์ลไลต์ทั่วทั้งเมทริกซ์.
ฉันสามารถทำให้เหล็กหล่อแข็งตัวด้วยเครื่องมือถือได้หรือไม่?
สำหรับตัวเล็ก, การชุบแข็งเฉพาะจุดของส่วนประกอบเหล็กหล่อ เช่น ขอบของรางนำหรือจุดสึกหรอเฉพาะบนตัวเรือนเหล็กสีเทา เครื่องทำความร้อนแบบเหนี่ยวนำแบบใช้มือถือในช่วง 15–30 kW ที่ความถี่ปานกลางจะมีประสิทธิภาพ, โดยที่คุณสามารถควบคุมอัตราการให้ความร้อนและการใช้งานการแข็งตัวด้วยมือ. อย่างไรก็ตาม, สําหรับการผลิตการชุบแข็งชิ้นส่วนเหล็กหล่อที่มีความลึกของชั้นที่สม่ําเสมอ, ความแข็ง, และปราศจากการแตกร้าว, เครื่องแบบคงที่ที่มีการสแกนควบคุมด้วย CNC หรือการตั้งดัชนีแบบหมุนเป็นที่ต้องการอย่างยิ่ง. การเปลี่ยนแปลงกระบวนการด้วยมือเป็นศัตรูของการชุบแข็งเหล็กหล่อที่ทําซ้ําได้ — โดยเฉพาะเหล็กสีเทา, ที่ซึ่งความร้อนเกินไม่กี่วินาทีหรือการล่าช้าอีกไม่กี่วินาทีก่อนการทําให้แข็งอาจเป็นความแตกต่างระหว่างชิ้นส่วนที่ดีกับชิ้นส่วนที่แตกร้าว.
ต้องการความช่วยเหลือในการชุบแข็งชิ้นส่วนเหล็กหล่อของคุณ?
แจ้งเกรดเหล็กหล่อของคุณ, รูปทรงชิ้นส่วน, ความแข็งเป้าหมาย, และความลึกของเคส. ทีมวิศวกรรมของเราจะแนะนําความถี่ที่เหมาะสม, ระดับกำลังไฟ, การออกแบบขดลวด, และวิธีการชุบแข็ง — คําปรึกษาทางเทคนิคฟรีโดยไม่มีข้อผูกมัด.


