
感应淬火铸铁: 母带处理 3 关键类型 & 他们独特的流程要求
走进任何一家处理铸铁的热处理车间, 第一个问题不仅仅是 “你需要什么硬度?” 它是 “它是什么铸铁?” 因为 感应淬火铸铁 不是一个过程——而是三个不同的过程, 每个都要求自己的频率, 电源输入, 加热速率, 和冷却策略. 像球墨铸铁一样对待灰铸铁, 并且您面临淬火裂纹的风险. 像对待可锻铸铁一样对待球墨铸铁, 而硬度达不到要求. 本指南分解了三种铸铁类型的工艺要求,以便您每次都能正确地淬火 —— 第一次就成功, 每次.
1. 为什么铸铁感应淬火不同于钢
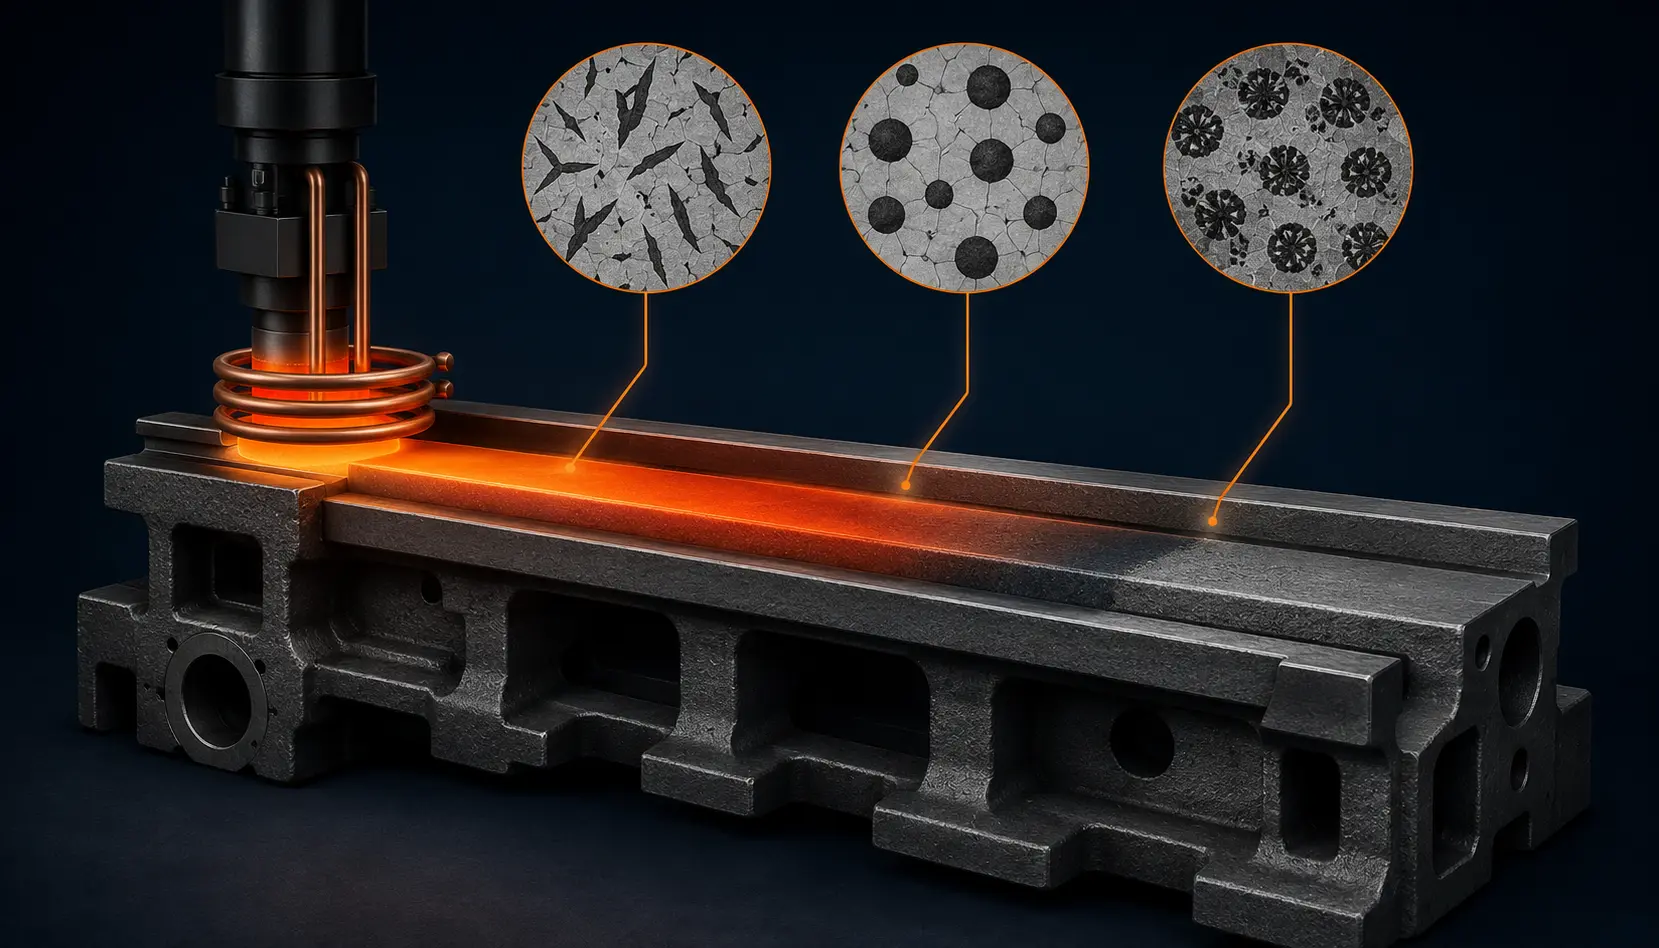
铸铁不仅仅是 “含碳较多的钢。” 它是铁-碳-硅合金系列,其在感应加热过程中的行为受以下因素控制: 形状, 尺寸, 石墨的分布 ——不仅仅是碳含量. 钢在加热过程中将碳均匀地溶解到奥氏体中. 铸铁必须与充当碳库的石墨颗粒抗衡, 根据其形态以不同的速率将碳释放到基质中. 这就是根本原因 感应淬火铸铁 要求特定于类型的参数.
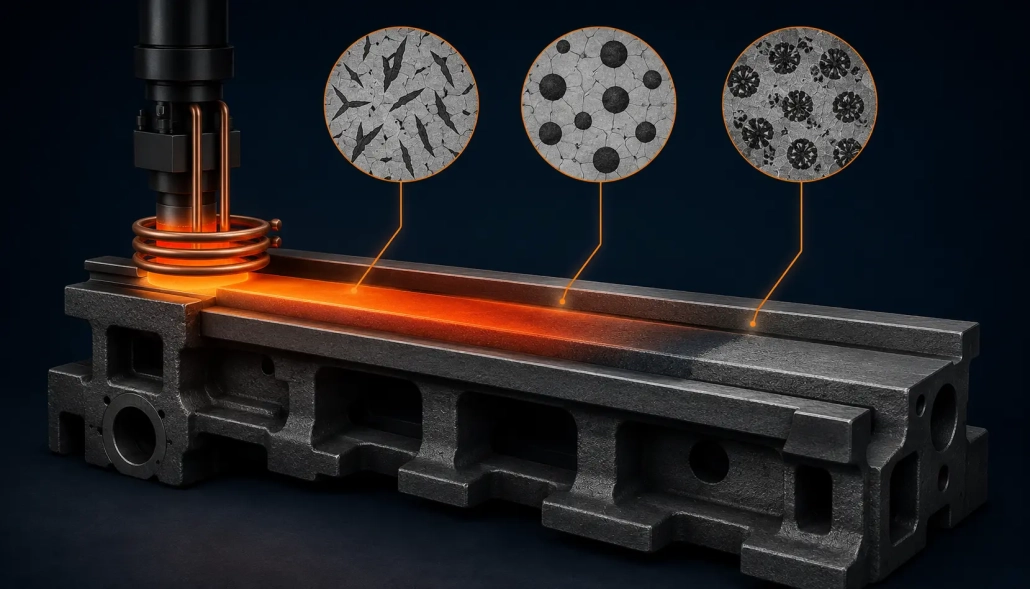
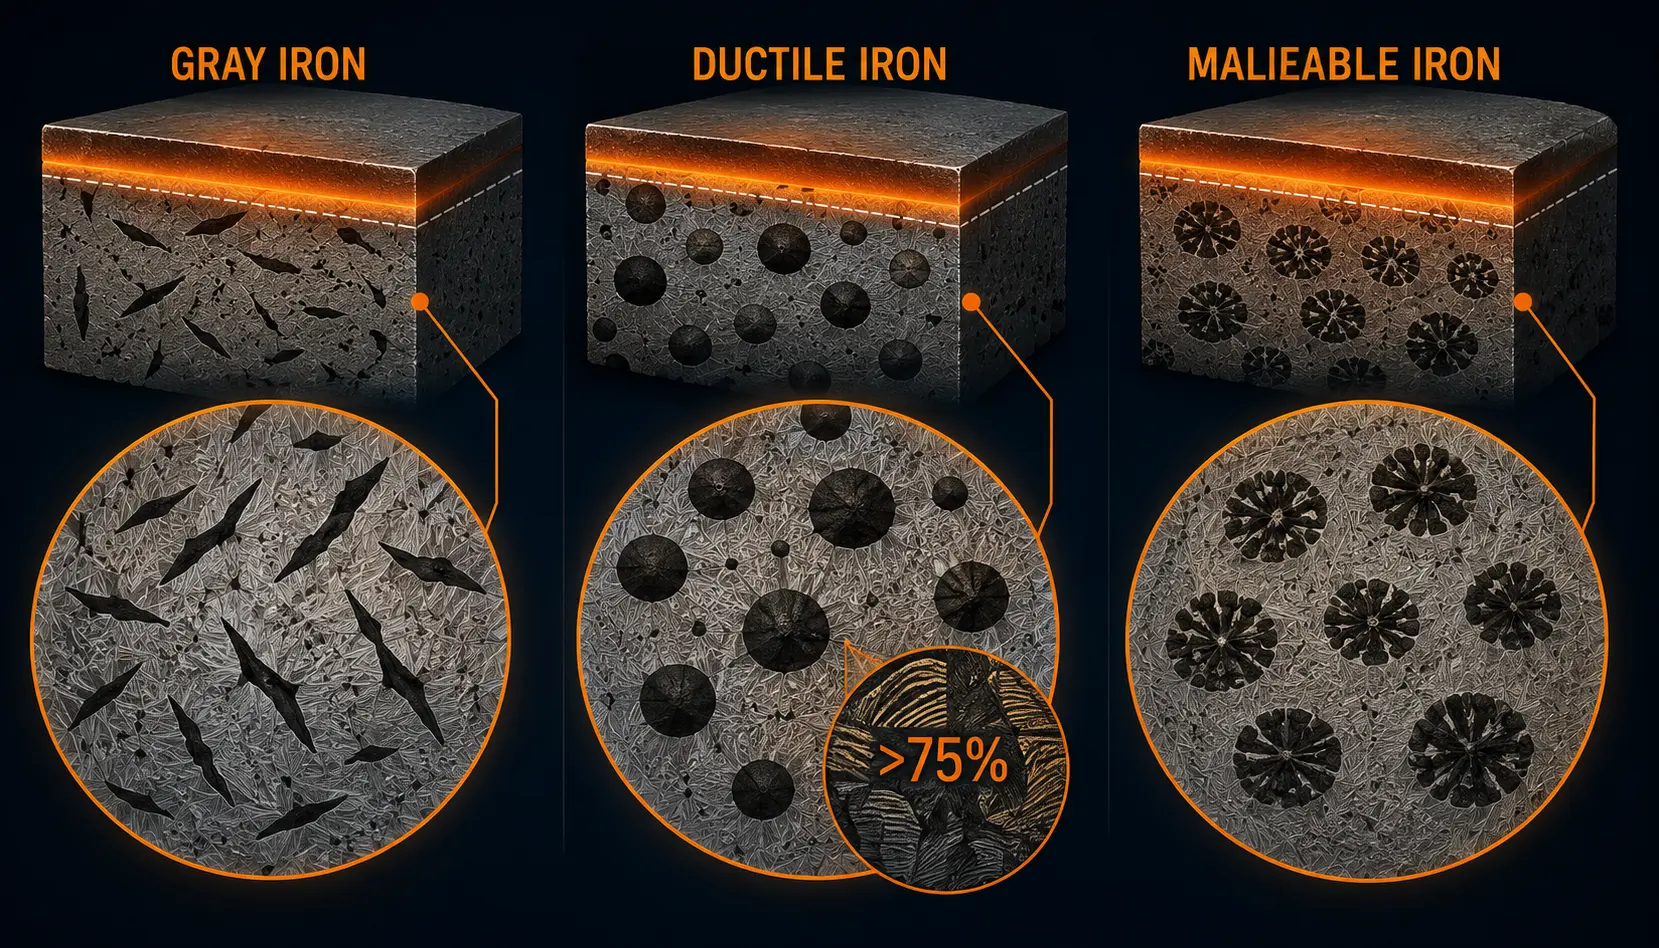
感应淬火实践中遇到的三种铸铁类型通过石墨形态来区分: 灰铸铁 有石墨片, 球墨铸铁 有石墨球 (球体), 以及 可锻铸铁 有石墨玫瑰花结 (回火碳). 每种形态都会影响碳在短加热周期内溶解的速度——通常 2 到 30 感应淬火秒数. 这直接控制可达到的硬度, 开裂的风险, 和所需的预先微观结构. 了解感应淬火工艺本身的背景, 查看我们的指南 什么是感应淬火.
2. 灰铸铁: 缓慢且可控
灰铸铁是机床和工业部件制造中最常见的铸铁, 它在感应淬火过程中对工艺参数也最为敏感. 赋予灰铸铁出色阻尼性能和加工性能的石墨片也会产生应力集中点——嵌入金属基体中的尖锐石墨颗粒. 加热过快或淬火过猛, 这些石墨片就会成为裂纹起始点.
灰铸铁感应淬火的四个工艺规则:
规则 1 — 中频. 灰铸铁需要中频 (1–10 千赫), 频率不高. 中频电流穿透更深,产生从表面到核心更平缓的热梯度. 这减少了加热和淬火期间的热应力. 高频将能量集中在非常薄的表面层并产生急剧的温度下降——这正是片状石墨铸铁想要避免的情况. 频率效应的完整解释, 看看 频率如何影响感应加热.
规则 2 — 低功率输入, 缓慢的加热速率. 灰铸铁的功率密度应为 标准硬化范围的下限 — 约 0.4–0.7 kW/cm². 缓慢的加热速率使碳有时间从石墨片扩散到周围的奥氏体中, 建立完全硬度所需的碳含量. 高功率输入的快速加热循环会导致表面硬度不足,因为没有足够的碳溶解到基体中.
规则 3 — 降低奥氏体化温度. 目标温度 850–900°C, 比普通钢的淬火温度低约50°C. 灰口铁较高的硅含量 (通常为1.5–2.5%) 稍微提高了临界转变温度, 但石墨片提供了丰富的碳——因此在较低温度下即可获得完全奥氏体化. 过热会导致基体中残留奥氏体形成和晶粒长大, 这两者都会降低硬度和耐磨性.
规则 4 —— 缓慢冷却. 这是最重要的规则,也是最容易违反的. 灰口铁必须淬火 轻轻地 ——在中等浓度下使用聚合物淬火剂, 温油, 甚至对某些成分使用强制风冷, 而不是常规的碳钢直接水或盐水淬火. 目标是实现马氏体转变,同时不过度超过石墨片尖端的断裂应力. 灰铁淬火开裂几乎总是由于冷却过快造成的, 而不是加热过猛. 关于感应淬火中淬火注意事项的更多信息, 参见我们的指南 轴感应淬火挑战 — 许多热应力原理同样适用于铸铁部件.
3. 球墨铸铁: 珠光体含量最重要
球墨铸铁 (也称为球墨铸铁或球墨铸铁) 其对感应淬火的响应与灰铸铁有根本的不同——而且最重要的一个变量不是感应参数本身, 但是 先前的微观结构 在零件遇到磁场之前.
珠光体规则: >75% 最低限度. 用于感应淬火以在球墨铸铁中产生可接受的表面硬度和渗层深度, 基体显微组织必须包含 至少 75% 珠光体. 低于此阈值——如果基体主要是铁素体——在快速加热和淬火过程中,基体中根本没有足够的碳形成马氏体. 石墨球状体呈球形, 致密, 与片状石墨相比溶解缓慢; 在3–10秒的感应加热脉冲期间,它们不能足够快地向周围奥氏体提供碳.
初步热处理. 如果铸态球墨铸铁具有铁素体或铁素体-珠光体基体,且珠光体含量较低 (常见于模具中缓慢冷却的薄壁铸件), 一个 感应淬火前必须进行正火或奥氏体化控制冷却处理. 这种初步热处理将碳从结核溶解到基体中,并, 受控冷却, 将其重新沉淀为珠光体. 只有这样,感应淬火步骤才有所需的碳储库. 跳过此步骤是感应淬火球墨铸铁零件硬度低且不一致的最常见原因.
淬火微观组织分级. 感应淬火球墨铸铁的质量通过金相检查,根据既定分级标准进行评估 (例如 ISO 标准 16112 或公司特定规范). 关键分级标准包括马氏体比例, 残余奥氏体百分比, 未溶解铁素体含量, 硬化层中的石墨球数和球化率, 以及石墨-基体界面处碳化物的存在. 一个适当淬火的球墨铸铁零件显示出具有均匀分布石墨球的马氏体基体, 最少量残余奥氏体, 表层完全没有未溶解的铁素体.
贝氏体结构: 一种特殊应用. 一个值得注意的先进变体: 球墨铸铁可以通过感应淬火来产生 贝氏体结构 而不是传统的马氏体表层. 这是通过控制冷却速率来实现的——冷却得足够快以避免珠光体形成,但保持在贝氏体转变温度范围内 (通常为250–450°C) 保持足够长的时间以完成贝氏体反应. 由此得到的显微组织结合了高硬度与相比全马氏体结构改善的韧性. 等温淬火球墨铸铁 (ADI) 经过局部感应淬火以形成贝氏体表层的零件代表了一个利基但正在增长的应用领域, 特别是在表面耐久性和核心韧性都至关重要的齿轮和磨损部件中. 有关齿轮特定硬化注意事项的更多信息, 参见我们的指南 齿轮感应淬火缺陷.
4. 可锻铸铁: 简单明了的那种
三种铸铁类型中, 在感应淬火方面,可锻铸铁的要求最低. 其石墨存在形式为 回火碳玫瑰花 - 袖珍的, 圆形聚集体产生的应力集中远低于石墨片,并且比球墨铸铁球更容易溶解碳. 结果是一种在感应加热过程中表现得更像中碳钢的材料,而不是灰铸铁或球墨铸铁.
无特殊流程限制. 可锻铸铁可采用感应淬火 为类似碳含量的钢制定的标准参数. 中频 (1–10 千赫) 是典型的, 功率密度遵循表面硬化标准 0.5–1.0 kW/cm² 范围, 和传统淬火剂——水, 聚合物, 或油 - 根据零件几何形状而不是冶金约束进行选择. 回火碳玫瑰花不会产生灰铸铁片的开裂敏感性, 他们也不强加球墨铸铁球墨铸铁珠光体含量的先决条件.
实际意义重大: 如果您的车间已经感应淬火中碳钢零件, 你可以从事可锻铸铁工作 最小的参数变化. 相同的频率范围, 相似的功率密度, 您现有的淬火剂选择方法均适用. 唯一的额外检查是确认可锻铸铁零件已完全可锻 - 原始白铁铸件已通过退火循环完全转变, 在显微组织中不留下可能产生硬点或不均匀渗碳层深度的残余渗碳体. 更全面地了解感应淬火与其他表面淬火方法的不同之处, 看看 什么是感应淬火.
5. 并排工艺比较
下表总结了每种铸铁类型的不同工艺参数. 在设置新作业或对现有作业进行故障排除时,可将其用作快速参考.
| 参数 | 灰铸铁 | 球墨铸铁 | 可锻铸铁 |
|---|---|---|---|
| 石墨形态 | 薄片 (尖锐, 增加压力) | 结节/球体 (致密) | 回火碳玫瑰花结 (圆形的) |
| 频率 | 中 (1–10 千赫) | 中 (1–10 千赫), HF 适用于浅表壳 | 中 (1–10 千赫) — 与钢相同 |
| 功率密度 | 低: 0.4-0.7千瓦/平方厘米 | 标准: 0.5-1.0千瓦/平方厘米 | 标准: 0.5-1.0千瓦/平方厘米 |
| 升温速率 | 慢——允许碳扩散 | 中等 — 结节溶解受到限制 | 标准——无特殊限制 |
| 奥氏体化温度. | 850-900°C (下端) | 870–930°C | 850–920°C (钢当量) |
| 淬火 | 温和的: 聚合物, 温油, 或强制通风 | 中等: 聚合物或油 | 标准: 水, 聚合物, 或油 (依赖于几何形状) |
| 初步热处理 | 通常不需要 (铸态珠光体基体很常见) | 批判的: 如果是珠光体则正火 < 75% | 仅确认完全延展性 |
| 开裂风险 | 高 — 石墨片会产生应力 | 低到中等 | 低——与钢相似 |
6. 常见应用
每种铸铁类型都主导特定的应用类别, 由其机械性能和感应淬火行为的组合驱动.
灰铸铁 — 机床导轨. 这是最经典也是最常见的 感应淬火铸铁 应用. 机床床身, 列, 导轨采用灰铸铁铸造,具有减震和尺寸稳定性, 然后使用感应淬火方式 扫描硬化 生产耐磨表面轨道 (通常为 55–62 HRC, 1–3 mm 渗碳深度) 而周围的铸造结构保持可加工且尺寸稳定. 扫描方法——感应线圈以受控速度沿着导轨表面移动——自然适合长距离, 机床导轨的线性几何形状. 缸套, 液压泵体, 和压缩机外壳也是常见的灰铸铁应用.
球墨铸铁 - 汽车和工程部件. 曲轴, 凸轮轴, 齿轮, 转向节, 球墨铸铁和悬架臂受益于轴承轴颈的感应淬火, 齿轮齿, 和磨损表面. 强硬的组合, 延展性核心 (从球状石墨结构) 和一个硬, 耐磨外壳使球墨铸铁在许多中等应力应用中成为锻造和表面硬化钢的有吸引力的替代品. 贝氏体硬化变体 - 生产等温淬火球墨铸铁 (ADI) 珠光体-铁素体磁芯的情况 - 在齿轮应用中越来越受欢迎,其中抗点蚀性和弯曲疲劳强度是主要失效模式. 有关汽车部件硬化的更多信息, 请参阅我们的指南 凸轮凸角和拨叉感应淬火 以及 角槽轮毂轴承感应淬火.
可锻铸铁 — 一般工业. 管件, 阀体, 输送链节, 需要局部耐磨性的可锻铸铁农机部件经过感应淬火. 该工艺的简单性——像处理中碳钢一样有效地处理可锻铸铁——对于那些不想为不同铸铁类型维护单独的工艺参数集的加工车间来说很有吸引力.
与应用无关, IGBT感应电源 是所有三种材料类型的铸铁感应淬火的标准选择. 他们精确的功率控制, 对负载变化的快速响应, 在整个加热周期中保持一致频率的能力对于铸铁所需的受控加热速率至关重要. 有关电源选择的更多信息, 参见我们的指南 感应加热功率选择 以及我们的功率计算方法 感应加热需要多少功率.
7. 总结 & 快速参考
感应淬火铸铁 在工艺参数层面上成功或失败. 三种灰口铸铁类型——按石墨形态区分——每种都需要不同的频率组合, 功率, 加热速率, 以及淬火强度. 灰口铁需要最保守的方法. 球墨铸铁在淬火前需要进行冶金准备. 可锻铸铁不需要特殊处理. 识别你工装上的哪一种, 参数自然就会随之调整.
🔑 铸铁感应淬火——快速决策指南
| 灰口铁零件? | → 中频, 低功率密度 (0.4-0.7千瓦/平方厘米), 慢速加热, 低温, 温和淬火. 绝不可用水. |
| 球墨铸铁零件? | → 先检查珠光体含量. 如果 <75%, 淬火前先正火. 标准功率密度, 中等淬火. 对于韧性关键应用,可考虑贝氏体淬火. |
| 可锻铸铁零件? | → 使用你们的标准钢感应淬火参数. 确认完全可锻化. 没有特殊限制. |
有关应用特定淬火指导, 请查看我们的详细指南 内孔感应淬火, 齿轮感应淬火缺陷, 以及 轴感应淬火挑战. 有关设备相关问题, 请浏览我们的 产品系列 或访问 感应淬火 解决方案页面.
常见问题解答
为什么灰口铁在感应淬火过程中会开裂?
灰口铁在感应淬火过程中开裂的主要原因只有一个: 淬火过于猛烈. 石墨片作为内部应力集中点——金属基体中的尖锐不连续部位. 当奥氏体化的表面层转变为马氏体时, 它会膨胀. 如果这种转变发生得过快 (如使用水或冷聚合物淬火时), 薄片尖端的拉应力超过了周围基体的断裂强度. 解决方法几乎总是降低淬火强度: 从水交换到温暖的聚合物溶液, 提高淬火剂温度, 或使用降温较慢的油. 降低加热速率并使用较低的奥氏体化温度也有助于在淬火开始前最小化热梯度.
球墨铸铁在感应淬火前需要多少珠光体?
在基体中至少有 75% 珠光体 是业内认可的阈值. 在此之下, 铁素体含量过高——铁素体几乎不含溶解碳,不能转变为马氏体. 由于石墨球在短暂的感应加热周期中溶解过慢,无法将碳供应给铁素体区域, 这些区域在淬火后仍保持软态, 导致硬度读数低且不一致. 如果铸态的珠光体含量低于 75%, 在感应淬火之前必须进行正火热处理,以溶解结核中的碳并将其作为珠光体重新沉淀到整个基体中.
我可以使用手持式机器对铸铁进行感应淬火吗?
对于小, 铸铁部件的局部硬化——例如导轨的边缘或灰铸铁外壳上的特定磨损点——15-30 kW范围内的中频手持式感应加热器可能是有效的, 前提是您可以手动控制加热速率和淬火应用. 然而, 用于铸铁零件的生产硬化,硬化层深度一致, 硬度, 且要求无裂纹, 强烈首选具有 CNC 控制扫描或旋转分度功能的固定机器. 手动工艺变化是可重复铸铁硬化的敌人——尤其是灰铸铁, 几秒钟的过热或淬火前的额外一秒钟延迟可能是良好零件和裂纹零件之间的区别.
需要帮助硬化您的铸铁零件?
告诉我们您的铸铁牌号, 零件几何形状, 目标硬度, 和表面深度. 我们的工程团队将推荐合适的频率, 功率水平, 线圈设计, 和淬火方法——免费技术咨询,无义务.


