
Hartowanie indukcyjne żeliwa: Opanowanie 3 Krytyczne typy & Ich odmienne wymagania procesowe
Wejdź do dowolnego warsztatu zajmującego się obróbką cieplną, który zajmuje się żeliwem, a pierwsze pytanie nigdy nie jest sprawiedliwe “jakiej twardości potrzebujesz?” Jest “co to za rodzaj żeliwa?” Ponieważ Żeliwo utwardzane indukcyjnie nie jest jednym procesem — są to trzy różne procesy, każdy domagający się własnej częstotliwości, wejście mocy, szybkość nagrzewania, i strategia chłodzenia. Traktuj żeliwo szare jak żeliwo sferoidalne, i ryzykujesz pękanie po hartowaniu. Traktuj żeliwo sferoidalne jak żeliwo ciągliwe, a twardość jest niewystarczająca. Ten przewodnik rozkłada wymagania procesowe dla wszystkich trzech typów żeliwa, aby można było utwardzić każdy z nich poprawnie — za pierwszym razem, za każdym razem.
Spis treści
1. Dlaczego hartowanie indukcyjne żeliwa różni się od stali
Żeliwo to nie tylko “stal z większą zawartością węgla.” Jest to rodzina stopów żelaza, węgla i krzemu, których zachowanie podczas nagrzewania indukcyjnego regulowane jest przez: kształt, Rozmiar, i dystrybucja grafitu — nie tylko zawartość węgla. Stal podczas ogrzewania równomiernie rozpuszcza węgiel w austenit. Żeliwo musi walczyć z cząstkami grafitu, które pełnią rolę zbiorników węgla, uwalnianie węgla do matrycy z różną szybkością, w zależności od ich morfologii. To jest zasadniczy powód Żeliwo utwardzane indukcyjnie wymaga parametrów specyficznych dla typu.
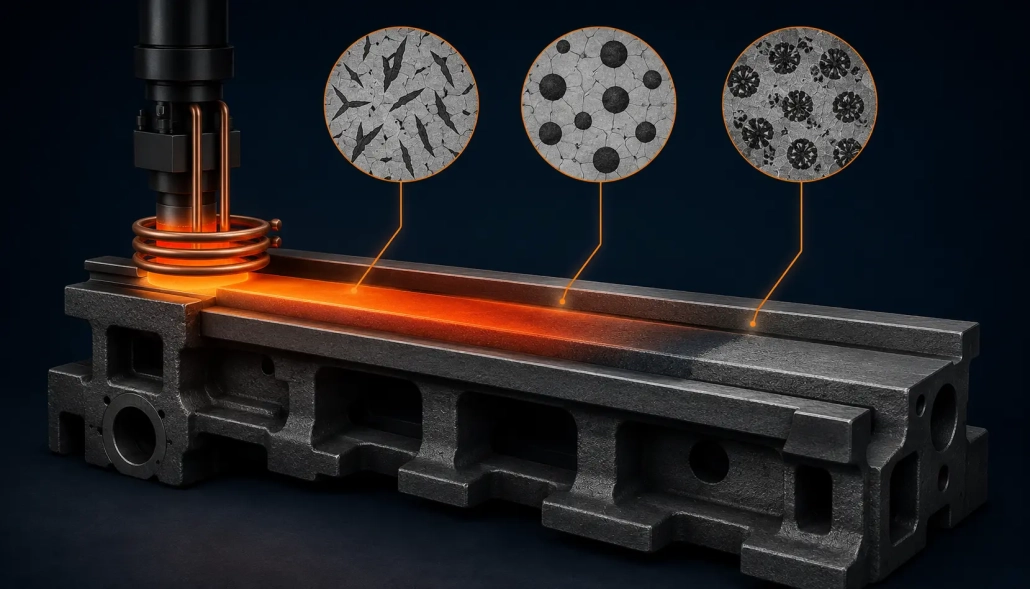
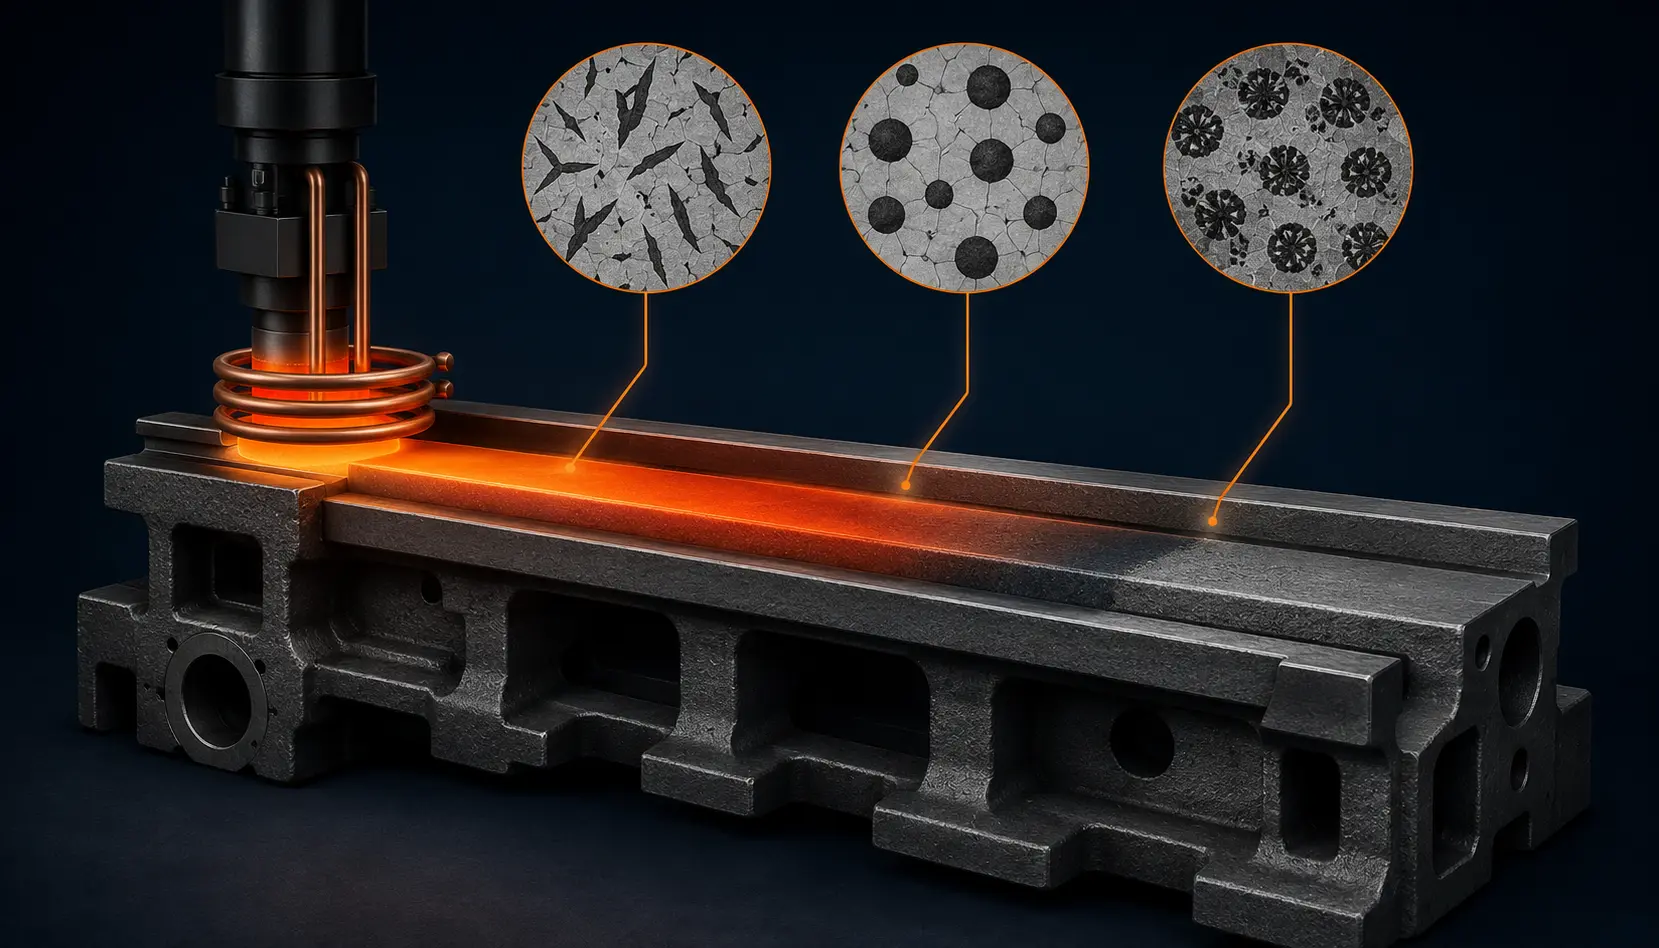
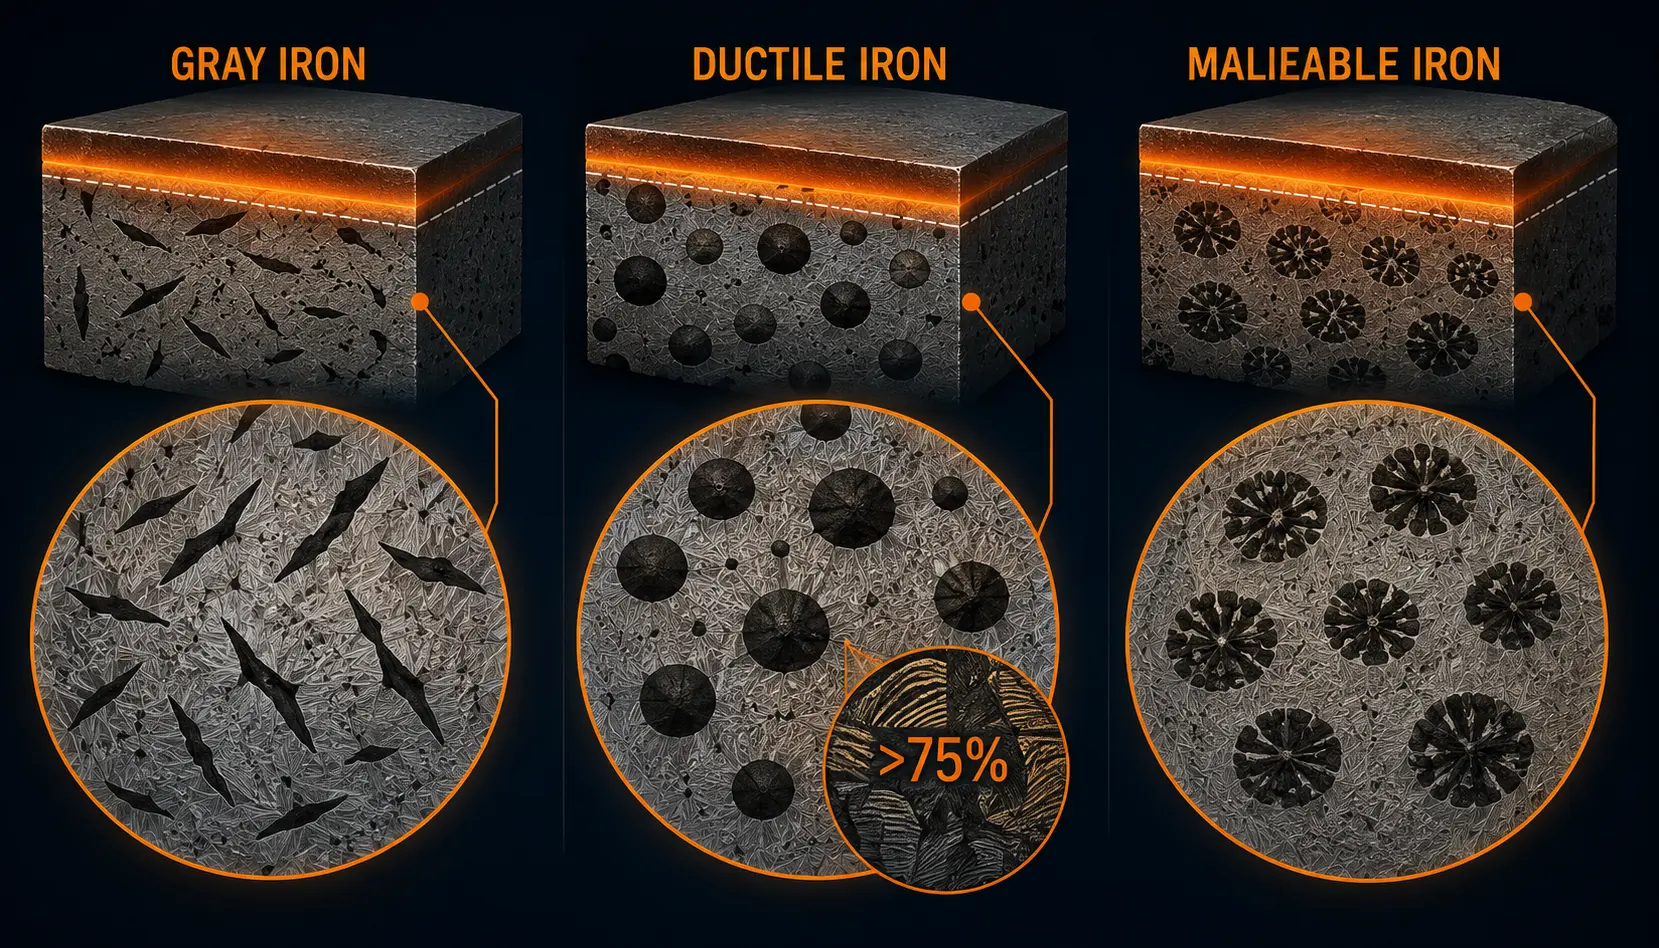
Trzy typy żeliwa spotykane w praktyce hartowania indukcyjnego rozróżnia się na podstawie morfologii grafitu: żeliwo szare posiada płatki grafitu, żeliwo sferoidalne posiada węzły grafitowe (sferoidy), i żeliwo ciągliwe posiada rozetki grafitu (węgiel żarowy). Każda morfologia wpływa na to, jak szybko węgiel rozpuszcza się podczas krótkiego cyklu nagrzewania — typowo 2 do 30 sekundy w hartowaniu indukcyjnym. To bezpośrednio kontroluje osiągalną twardość, ryzyko pękania, oraz wymaganą wcześniejszą mikrostrukturę. Dla tła na temat samego procesu hartowania indukcyjnego, zobacz nasz przewodnik do czym jest hartowanie indukcyjne.
2. Żeliwo szare: Powolne i kontrolowane
Żeliwo szare jest najczęściej stosowanym żeliwem w produkcji obrabiarek i elementów przemysłowych, i jest również najbardziej wrażliwe na parametry procesu podczas hartowania indukcyjnego. Płytki grafitu, które nadają żeliwu szaremu doskonałą zdolność tłumienia drgań i obrabialność, tworzą również punkty koncentracji naprężeń — ostro zakończone cząstki grafitu zatopione w metalicznej matrycy. Zbyt szybkie nagrzewanie lub zbyt agresywne chłodzenie, i te płytki stają się miejscami inicjacji pęknięć.
Cztery zasady procesu hartowania indukcyjnego żeliwa szarego:
Zasada 1 — Średnia częstotliwość. Żeliwo szare wymaga średniej częstotliwości (1–10 kHz), nie wysokiej częstotliwości. Głębsze przenikanie prądu o średniej częstotliwości powoduje bardziej stopniowy gradient termiczny od powierzchni do rdzenia. Zmniejsza to naprężenia termiczne zarówno podczas nagrzewania, jak i hartowania. Wysoka częstotliwość koncentruje energię w bardzo cienkiej warstwie powierzchniowej i tworzy stromy spadek temperatury — dokładnie tego, czego chcemy uniknąć w przypadku żeliwa z grafitem płatkowym. Dla pełnego wyjaśnienia efektu częstotliwości, zobacz jak częstotliwość wpływa na ogrzewanie indukcyjne.
Zasada 2 — Niskie zużycie energii, Wolna szybkość nagrzewania. Gęstość mocy dla żeliwa szarego powinna znajdować się na dolnym końcu standardowego zakresu hartowania — około 0,4–0,7 kW/cm². Powolne tempo nagrzewania daje węglowi czas na dyfuzję z płatków grafitu do otaczającej austenitu, budując poziom węgla potrzebny do pełnej twardości. Przyspieszanie cyklu nagrzewania przy dużej mocy powoduje niewystarczającą twardość powierzchni, ponieważ za mało węgla rozpuściło się w matrycy.
Zasada 3 — Niższa temperatura austenityzacji. Cel 850–900°C, około 50°C niższa niż typowa temperatura hartowania stali. Wyższa zawartość krzemu w żeliwie szarym (zazwyczaj 1,5–2,5%) podnosi nieznacznie krytyczną temperaturę przemiany, ale płatki grafitu dostarczają dużo węgla - więc pełną austenityzację osiąga się w umiarkowanej temperaturze. Ryzyko przegrzania powoduje powstawanie austenitu i gruboziarnistość ziaren w osnowie, oba zmniejszają twardość i odporność na zużycie.
Zasada 4 — Powolne chłodzenie. To najważniejsza zasada i najłatwiej ją złamać. Żeliwo szare należy ugasić delikatnie — polimerowe quenchanty przy umiarkowanym stężeniu, ciepły olej, lub nawet wymuszone chłodzenie powietrzem dla niektórych składów, zamiast bezpośredniego hartowania wodnego lub solankowego, które byłoby rutynowe dla stali średniowęglowej. Celem jest osiągnięcie przekształcenia martensytowego bez przekraczania naprężeń pękanych na końcach płatków grafitu. Pękanie hartujące w żelazie szary prawie zawsze wynika z zbyt szybkiego chłodzenia, nie zbyt agresywnego ogrzewania. Więcej o rozważaniach dotyczących hartowania indukcyjnego, zobacz nasz przewodnik o wyzwania związane z hartowaniem indukcyjnym wałów — wiele zasad dotyczących naprężeń cieplnych ma zastosowanie w równym stopniu do elementów żeliwnych.
3. Żeliwo sferoidalne: Zawartość perlitu jest wszystkim
Żeliwo ciągliwe (zwane także żelazem sferoidalnym lub żelazem z grafitem sferoidalnym) różni się zasadniczo od żeliwa szarego pod względem reakcji na hartowanie indukcyjne — a najważniejszą zmienną nie są same parametry indukcyjne, ale wcześniejsza mikrostruktura części, zanim w ogóle dostrzeże pole magnetyczne.
Zasada perlitu: >75% Minimum. Aby hartowanie indukcyjne dało akceptowalną twardość powierzchni i głębokość obudowy w żelazie plastycznym, mikrostruktura matrycy musi zawierać przynajmniej 75% perlit. poniżej tego progu — jeśli matryca jest przeważnie ferrytyczna — w matrycy po prostu nie ma wystarczająco węgla, aby utworzyć marenzyt podczas szybkiego nagrzewania i hartowania. Guzki grafitowe są kuliste, zwarte, i wolno się rozpuszczają w porównaniu do płatków; nie mogą dostarczyć węgla do otaczającej austenitu wystarczająco szybko podczas 3–10-sekundowego impulsu nagrzewania indukcyjnego.
Wstępna obróbka cieplna. Jeżeli odlew żeliwa sferoidalnego ma matrycę ferrytyczną lub ferrytyczno-perlityczną z niską zawartością perlitu (powszechne w odlewach o cienkich przekrojach, które stygnęły powoli w formie), A obróbka normalizująca lub obróbka austenityzująca i kontrolowanego chłodzenia jest obowiązkowa przed hartowaniem indukcyjnym. Ta wstępna obróbka cieplna rozpuszcza węgiel z węzłów w matrycy oraz, podczas kontrolowanego chłodzenia, ponownie wytrąca ją jako perlity. Dopiero wtedy etap hartowania indukcyjnego ma dostęp do potrzebnego zasobu węgla. Pominięcie tego etapu jest najczęstszą przyczyną niskiej i nierównomiernej twardości w częściach z żeliwa sferoidalnego hartowanego indukcyjnie.
Ocenianie utwardzonej mikrostruktury. Jakość żeliwa sferoidalnego hartowanego indukcyjnie ocenia się za pomocą badań metalograficznych w porównaniu z ustalonymi standardami oceny (takimi jak ISO 16112 lub specyfikacje firmowe). Kluczowe kryteria oceny obejmują udział martenzytu, procent pozostałego austenitu, zawartość nierozpuszczonego ferrytu, liczba grudek grafitu i ich kulistość w zahartowanej warstwie powierzchniowej, oraz obecność węglików na granicach grafit-makrostruktura. Prawidłowo zahartowany odlew żeliwa sferoidalnego wykazuje matrycę martenzytyczną z dobrze rozproszonymi grudkami grafitu, minimalną ilość austenitu szczątkowego, i całkowity brak nierozpuszczonego ferrytu w warstwie powierzchniowej.
Struktury bainityczne: Specjalistyczne zastosowanie. Warto odnotować zaawansowaną odmianę: żeliwo sferoidalne można zahartować indukcyjnie, aby uzyskać strukturę bainityczną zamiast konwencjonalnej obudowy martensytowej. Osiąga się to poprzez kontrolę szybkości chłodzenia — chłodzenie wystarczająco szybko, by uniknąć powstawania perlitu, ale utrzymując się w zakresie transformacji bainitowej (zazwyczaj 250–450°C) wystarczająco długo, by zakończyć reakcję bainitową. powstała mikrostruktura łączy wysoką twardość z lepszą wytrzymałością w porównaniu do w pełni martensytowych struktur. Hartowane żelazo plastyczne (ADI) części poddawane lokalnemu hartowaniu indukcyjnemu w celu stworzenia obudowy bainitycznej stanowią niszowy, ale rosnący obszar zastosowań, szczególnie w przekładniach i komponentach zużytych, gdzie zarówno trwałość powierzchni, jak i wytrzymałość rdzenia są kluczowe. Więcej na temat specyficznych aspektów hartowania dla przekładni, zobacz nasz przewodnik o Wady hartowania indukcyjnego.
4. Żeliwo ciągliwe: Proste rozwiązanie
Spośród trzech typów żeliwa plastycznego, żelazo plastyczne jest najmniej wymagające pod względem hartowania indukcyjnego. Jego grafit występuje jako rozetki węglowe do odpuszczania — kompaktowy, zaokrąglone kruszywa, które generują znacznie niższe stężenie naprężeń niż płatki grafitu i łatwiej rozpuszczają węgiel niż guzły żelaza plastycznego. Efektem jest materiał zachowujący się bardziej jak stal średniowęglowa podczas nagrzewania indukcyjnego niż jak szare czy ciągliwe żelazo.
Brak specjalnych ograniczeń procesowych. Żelazo plastyczne może być hartowane indukcyjne za pomocą standardowe parametry opracowane dla stali o podobnej zawartości węgla. Średnia częstotliwość (1–10 kHz) jest typowe, gęstość mocy odpowiada standardowemu zakresowi 0,5–1,0 kW/cm² dla hartowania powierzchniowego, a konwencjonalne środki hartujące — woda, polimer, lub olej — są wybierane w oparciu o geometrię części, a nie ograniczenia metalurgiczne. Rosetki węglowe w podpuszczaniu nie tworzą wrażliwości na pękanie charakterystycznej dla płatków żeliwa szarego, ani nie narzucają wymogu zawartości perlitu w węzłach żeliwa sferoidalnego.
Praktyczne implikacje są znaczące: jeśli Twój warsztat już indukcyjnie utwardza części ze stali średniowęglowej, możesz podjąć pracę z żeliwem kowalnym przy minimalnych zmianach parametrów. Te same zakresy częstotliwości, podobne gęstości mocy, i twoja istniejąca metodologia doboru chłodziwa ma zastosowanie. Jedynym dodatkowym sprawdzeniem jest potwierdzenie, że odkuwka z żeliwa ciągliwego została całkowicie zmalbializowana — że pierwotny odlany żeliwo białe został całkowicie przekształcony w cyklu wyżarzania, nie pozostawiając resztkowej cementytu w mikrostrukturze, która mogłaby powodować twarde miejsca lub nierówną głębokość powierzchni. Dla szerszego przeglądu różnic między hartowaniem indukcyjnym a innymi metodami hartowania powierzchni, zobacz czym jest hartowanie indukcyjne.
5. Porównanie procesów obok siebie
Poniższa tabela podsumowuje różne parametry procesowe dla każdego rodzaju żeliwa. Używaj jej jako szybkiego odniesienia przy uruchamianiu nowego zlecenia lub rozwiązywaniu problemów w istniejącym.
| Parametry | Żeliwo szare | Żeliwo sferoidalne | Żeliwo ciągliwe |
|---|---|---|---|
| Morfologia grafitu | Płatki (ostre, powodujące wzrost naprężeń) | Węzły/sferoidy (zwarte) | Rozety węgla w odpuszczeniu (zaokrąglone) |
| Częstotliwość | Średnia (1–10 kHz) | Średnia (1–10 kHz), HF dla płytkiej warstwy | Średnia (1–10 kHz) — tak jak stal |
| Gęstość mocy | Niski: 0.4–0,7 kW/cm² | Standard: 0.5–1,0 kW/cm² | Standard: 0.5–1,0 kW/cm² |
| szybkość nagrzewania | Wolno — umożliwić dyfuzję węgla | Umiarkowanie — rozpuszczanie węzłów jest ograniczające | Standardowo — brak specjalnych ograniczeń |
| Temperatura austenityzowania. | 850–900°C (dolny zakres) | 870–930°C | 850–920°C (równoważna stali) |
| Hartowanie | Łagodnie: polimer, ciepły olej, lub wymuszony przepływ powietrza | Umiarkowana: polimer lub olej | Standard: woda, polimer, lub olej (zależny od geometrii) |
| Wstępna obróbka cieplna | Zazwyczaj nie wymagana (powszechna jest matryca perlityczna odlewana) | Krytyczne: normalizować, jeśli perlituje < 75% | Potwierdzić pełną kowalność tylko |
| Ryzyko pękania | Wysoka — płatki grafitu działają jak punkty zwiększające naprężenia | Niskie do umiarkowanego | Nisko — podobnie jak stal |
6. Typowe zastosowania
Każdy typ żeliwa dominuje w określonych kategoriach zastosowań, wynika z połączenia jego właściwości mechanicznych i hartowania indukcyjnego.
Żeliwo szare — prowadnice obrabiarek. Jest to klasyczny i najczęstszy sposób Żeliwo utwardzane indukcyjnie aplikacja. Łóżka obrabiarek, kolumny, i prowadnice są odlane z żeliwa szarego, co zapewnia tłumienie drgań i stabilność wymiarową, następnie sposoby są utwardzane indukcyjnie za pomocą hartowanie skaningowe w celu wytworzenia odpornego na zużycie toru nawierzchniowego (zazwyczaj 55–62 HRC, 1– głębokość koperty 3 mm) podczas gdy otaczająca struktura odlewnicza pozostaje obrabialna i wymiarowo stabilna. Metoda skanowania — gdzie cewka indukcyjna przemieszcza się wzdłuż powierzchni prowadnicy z kontrolowaną prędkością — naturalnie pasuje do długiej, liniowej geometrii prowadnic maszyn. Panewki cylindrów, obudowy pomp hydraulicznych, i obudowy sprężarek są również powszechnymi zastosowaniami żeliwa szarego.
Żeliwo sferoidalne — komponenty motoryzacyjne i inżynieryjne. Wały korbowe, Wały rozrządu, koła zębate, Przeguby kierownicze, ramiona i wahacze w żeliwie sferoidalnym korzystają z hartowania indukcyjnego panewkowych czopów łożyskowych, zęby zęba, i powierzchni narażonych na ścieranie. Połączenie wytrzymałego, ciągliwego rdzenia (ze struktury grafitu sferoidalnego) i twardej, odpornej na zużycie warstwy powierzchniowej sprawia, że żeliwo sferoidalne jest atrakcyjną alternatywą dla stali kutych i hartowanych powierzchniowo w wielu zastosowaniach o średnim obciążeniu. Wariant hartowania bainitycznego — produkujący żeliwo sferoidalne austenityzowane (ADI) obudowa na rdzeniu perlityczno-ferrytycznym — zyskuje przyczepność w zastosowaniach przekładniowych, gdzie głównymi rodzajami awarii są odporność na wżery i wytrzymałość zmęczeniowa na zginanie. Więcej informacji na temat hartowania komponentów samochodowych, zobacz nasze przewodniki dotyczące hartowanie indukcyjne krzywki krzywki i widełek zmiany biegów i hartowanie indukcyjne łożyska piasty z rowkiem kątowym.
Żeliwo ciągliwe — ogólne przemysłowe. Armatura rurowa, korpusy zaworów, ogniwa łańcucha przenośnika, a elementy maszyn rolniczych wykonane z żeliwa ciągliwego są hartowane indukcyjnie tam, gdzie wymagana jest miejscowa odporność na zużycie. Prostota procesu — skuteczne traktowanie żeliwa ciągliwego jak stali średniowęglowej — sprawia, że jest atrakcyjny dla warsztatów, które nie chcą utrzymywać osobnych zestawów parametrów procesu dla różnych rodzajów żeliwa.
Niezależnie od zastosowania, Zasilacze indukcyjne IGBT są standardowym wyborem do indukcyjnego hartowania żeliwa we wszystkich trzech typach materiału. Ich precyzyjna kontrola mocy, szybka reakcja na zmiany obciążenia, i zdolność do utrzymania stałej częstotliwości w całym cyklu nagrzewania są niezbędne do kontrolowania szybkości nagrzewania wymaganej przez żeliwo. Więcej informacji na temat doboru zasilacza, zobacz nasz przewodnik o wybór mocy nagrzewania indukcyjnego i nasza metoda obliczania mocy w ile mocy do nagrzewania indukcyjnego.
7. Streszczenie & Szybkie odniesienie
Żeliwo utwardzane indukcyjnie zakończy się sukcesem lub niepowodzeniem na poziomie parametrów procesu. Każdy z trzech typów żeliwa — wyróżniających się morfologią grafitu — wymaga odrębnej kombinacji częstotliwości, moc, szybkość nagrzewania, i złagodzić nasilenie. Żeliwo szare wymaga najbardziej konserwatywnego podejścia. Żeliwo sferoidalne wymaga przygotowania metalurgicznego przed hartowaniem. Żeliwo ciągliwe nie wymaga niczego specjalnego. Rozpoznaj, który z nich znajduje się na Twoim urządzeniu, a parametry podążają w sposób naturalny.
🔑 Hartowanie indukcyjne żeliwa — przewodnik szybkiej decyzji
| Część z szarego żelaza? | → Średnia częstotliwość, niska gęstość mocy (0.4–0,7 kW/cm²), powolne nagrzewanie, niska temperatura, delikatne gaszenie. Nigdy nie używaj wody. |
| Część z żeliwa sferoidalnego? | → Najpierw sprawdź zawartość perlitu. Jeśli <75%, normalizować przed hartowaniem. Standardowa gęstość mocy, umiarkowane tłumienie. W przypadku zastosowań, w których krytyczna jest wytrzymałość, należy rozważyć hartowanie bainityczne. |
| Część z żeliwa ciągliwego? | → Użyj standardowych parametrów hartowania indukcyjnego stali. Potwierdzić pełną plastyczność. Żadnych specjalnych ograniczeń. |
Wskazówki dotyczące hartowania dostosowane do konkretnego zastosowania, zapoznaj się z naszymi szczegółowymi przewodnikami na temat hartowania indukcyjnego przez wewnętrzne otwory, Wady hartowania indukcyjnego, i wyzwania związane z hartowaniem indukcyjnym wałów. W przypadku pytań związanych ze sprzętem, przeglądaj nasze asortyment produktów lub odwiedź hartowanie indukcyjne stronę z rozwiązaniami.
Często zadawane pytania
Dlaczego żeliwo szare pęka podczas hartowania indukcyjnego??
Żeliwo szare pęka podczas hartowania indukcyjnego z jednego dominującego powodu: tłumienie jest zbyt poważne. Płatki grafitu działają jak wewnętrzne koncentratory naprężeń — nieciągłości o ostrych krawędziach w metalowej osnowie. Kiedy austenityzowana warstwa powierzchniowa przekształca się w martenzyt, ona się rozszerza. Jeśli ta przemiana nastąpi zbyt szybko (jak w przypadku hartowania wodą lub zimnym polimerem), naprężenia rozciągające na końcach płatków przekraczają wytrzymałość na pękanie otaczającej osnowy. Poprawka prawie zawsze polega na zmniejszeniu nasilenia tłumienia: przejść z wody na ciepły roztwór polimeru, podnieść temperaturę hartowania, lub użyj wolniej chłodzącego oleju. Zmniejszenie szybkości nagrzewania i zastosowanie niższej temperatury austenityzującej pomaga również zminimalizować gradient cieplny przed rozpoczęciem hartowania.
Ile perlitu potrzebuje żelazo ciągliwe przed hartowaniem indukcyjnym?
minimalnie 75% perlit w matrycy jest prógiem akceptowanym przez przemysł. poniżej tego, frakcja ferrytu jest zbyt wysoka — ferryt zawiera pomijalny rozpuszczony węgiel i nie może przekształcić się w martensyt. Ponieważ grzęty grafitu rozpuszczają się zbyt wolno podczas krótkiego cyklu nagrzewania indukcyjnego, aby dostarczać węgiel do ferrytytu, te obszary pozostają miękkie po nawęglaniu, wytwarzając niskie i niespójne odczyty twardości. Jeśli zawartość perlitu w stanie odlewanym jest poniżej 75%, należy wykonać normalizującą obróbkę cieplną przed hartowaniem indukcyjnym, aby rozpuścić węgiel z nodul i ponownie wytrącić go jako perlit w całej matrycy.
Czy mogę zahartować żeliwo indukcyjnie za pomocą przenośnej maszyny?
Dla małych, lokalne hartowanie elementów żeliwnych — takich jak krawędź prowadnicy lub konkretny punkt zużycia w obudowie z szarego żelaza — ręczny grzejnik indukcyjny w zakresie 15–30 kW przy średniej częstotliwości może być skuteczny, pod warunkiem, że można ręcznie kontrolować tempo nagrzewania i chłodzenia. Jednak, do hartowania produkcji części żeliwnych tam, gdzie wymagana jest stała głębokość osłony, twardości, oraz wolność od pęknięć, zdecydowanie preferowana jest stała maszyna z kontrolowanym skanowaniem lub indeksowaniem obrotowym sterowanym CNC. Ręczne zmiany w procesie są wrogiem powtarzalnego hartowania żeliwa — szczególnie żeliwa szarego, gdzie kilka sekund przegrzania lub dodatkowa sekunda opóźnienia przed hartowaniem może zdecydować o tym, czy element będzie dobry, czy pęknięty.
Potrzebujesz pomocy przy hartowaniu części z żeliwa?
Podaj nam gatunek swojego żeliwa, geometria części, docelową twardością, i głębokość nawęglania. Nasz zespół inżynierów poleci odpowiednią częstotliwość, poziomu mocy, projekt cewki, i metodę hartowania — darmowa konsultacja techniczna bez zobowiązań.


